
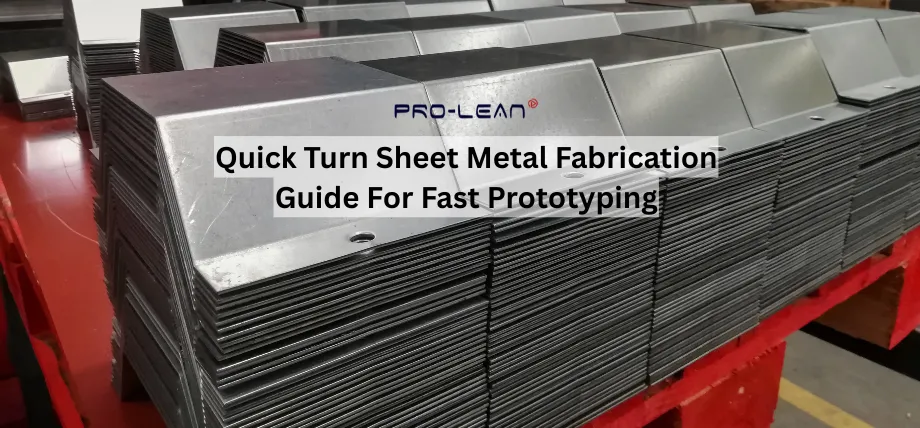
板金曲げ加工部品
クイックターン板金加工は、CNC制御の切断や成形などの自動化されたプロセスを使用することで、通常数日または数週間でカスタム金属部品を生産することを可能にし、迅速な板金加工と 板金プロトタイピング ニーズ。
少量から中量生産や板金ラピッドプロトタイピングには、これは試作板金部品の製造に最適な方法です。通常、厚さ0.5~6mmの平らな金属板が、このプロセスの最初のステップです。その後、これらの板は成形され、切断されて、板金プロジェクト用の筐体、ブラケット、アセンブリなどの実用的な部品が製造されます。 精密板金加工.
材料や製造方法に応じて±0.1mmから±0.5mmの公差を用いることで、精度を維持し、部品がより大きなシステムにスムーズに組み込まれるようにしています。
短納期板金加工における主要工程
金属加工は複雑なプロセスであり、通常は加工工場や機械工場で働く専門家によって行われます。 シートメタル製作最終製品は、厚さ最大0.25インチのシート状の原材料として製造業者に供給される金属を、切断、曲げ加工、組み立てることによって作られます。
金属を必要なサイズと形状に切断することは、製造工程における重要な第一歩である。 金属は切断された後、機械で曲げ加工して形を整える必要がある。 これは、リベット留め、溶接、ねじ止めによって金属を成形する工程です。すべての部品は、可能な限り最良の技術を用いて固定され、組み立てられます。
金属の接合と固定が完了した後、仕上げ面を洗浄・研磨することで、統一感のある美しい外観を実現するとともに、錆や損傷から保護する必要があります。最高水準の仕上がりを実現するには、複数の専門分野の知識と技術が融合した加工工程が必要となり、それぞれの分野に精通した専門家が不可欠です。
短納期部品のための板金切断方法
必要な精度、材料の厚さ、生産量によって、板金を迅速に切断するための最も効果的な方法が決まります。レーザー切断とウォータージェット切断は、短納期で板金加工を行う際に最も一般的に使用される方法です。
レーザー切断
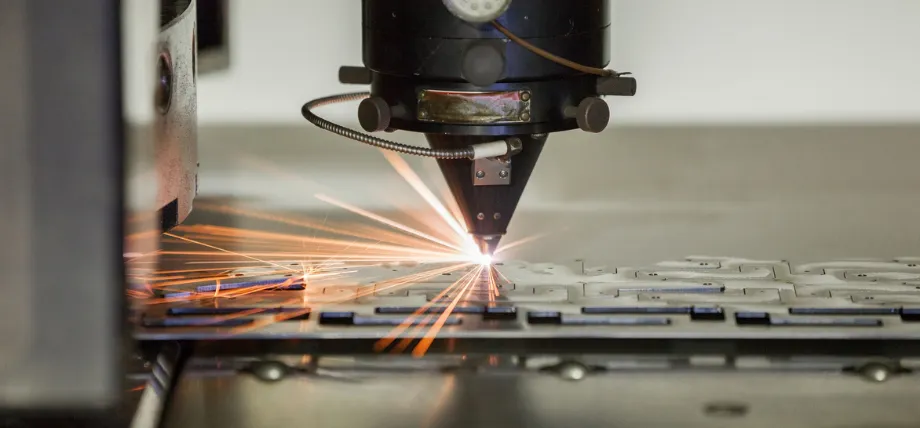 金属板のレーザー切断
レーザー切断は、 レーザー 物質を蒸発させる。レーザー 切断 高出力レーザーの出力を、最も一般的には光学系を通して方向付けることによって機能します。 レーザー光学系 (NAIST) と CNC (コンピュータ数値制御)を用いてレーザービームを材料に照射する。
材料を切断するための商用レーザーは、CNC または Gコード 生地に切り抜くための型紙。
集束されたレーザー光線が材料に照射されると、材料は溶融、燃焼、蒸発するか、ガスの噴射によって吹き飛ばされ、高品質な表面仕上げのエッジが残る。
ウォータージェット切断
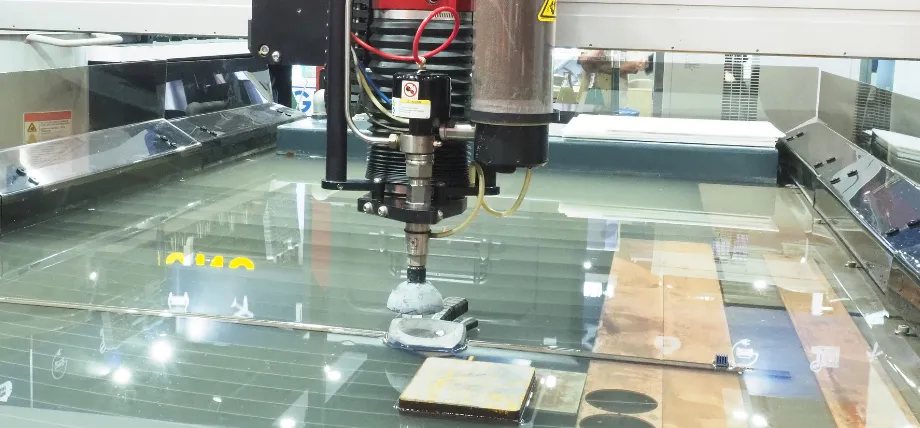 ウォータージェット切断プロセス
ウォータージェットカッターは、極めて高圧の水、または水と研磨剤の混合物を用いて、様々な材料を切断できる産業用工具である。 研磨ジェットという用語は、水と研磨剤の混合物を用いて金属、石、ガラスなどの硬い材料を切断する手法を具体的に指します。
ウォータージェット切断は、機械部品の製造においてよく用いられる手法です。他の方法で発生する高温に弱い材料(例えばプラスチックやアルミニウムなど)を切断する場合に、ウォータージェット切断は好ましい方法となります。ウォータージェット切断は、鉱業や航空宇宙産業をはじめとする様々な産業において、切断、成形、リーマ加工などに利用されています。
プラズマ切断
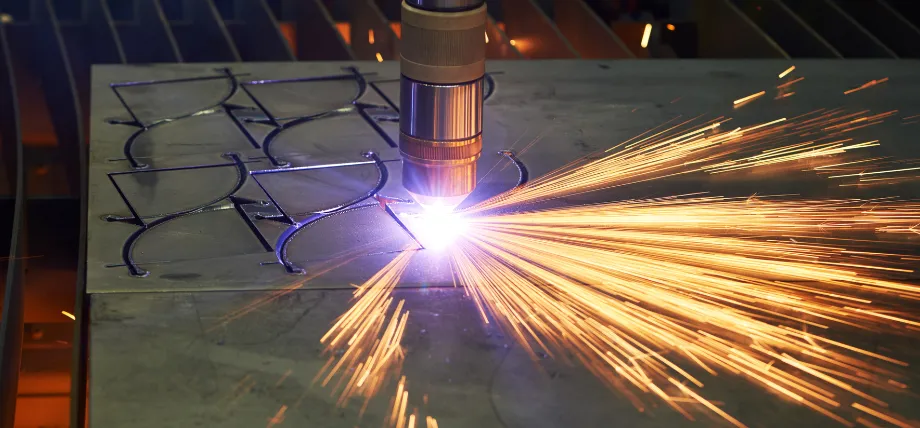
プラズマ切断作業中
プラズマ切断は、ガスを電離させて導電性のアークを発生させ、10mm厚の鋼材に対して最大10m/分の速度で切断することで、導電性金属を切断することができる。 精密な嵌合を実現するには、1~2度の面取りと±0.5mmの公差が必要となるため、後加工が必要です。厚さ50mmまでの板材でも問題なく使用できますが、それ以上の厚さになるとレーザー効率が低下し、騒音やヒュームが発生するため換気が必要となります。その結果、セットアップ時間も長くなります。 高精細プラズマバージョンでは、高速加工部品の精度が±0.3mmに向上します。
タレットパンチング
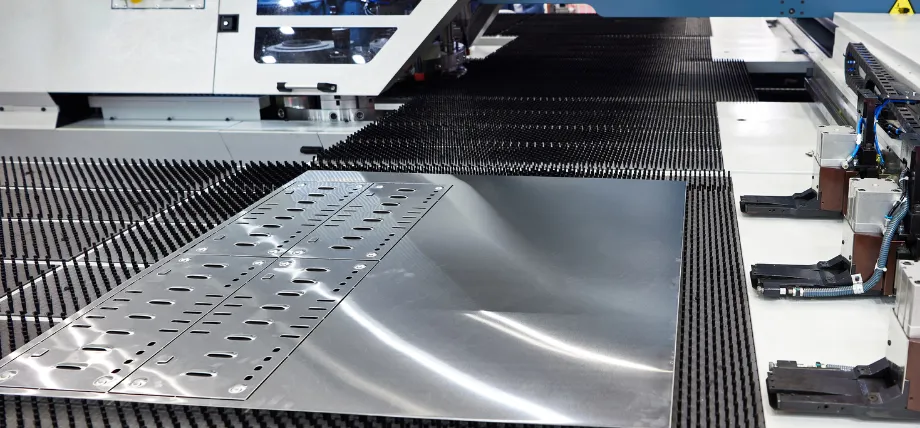
タレットパンチプレスの操作
タレットパンチングは、回転する工具カルーセルを用いて、部品に穴やルーバーを一度の段取りで加工します。±0.1mmの公差で、最大6mm厚の板材を毎分500ストロークで加工できます。 1つのステーションで複数の工程を行うことができるため、取り扱い作業は大幅に削減されますが、これは平面またはわずかに湾曲した部品に限られます。工具交換にかかる時間はわずか30~60秒なので、穴密度の高い設計に適しています。
板金曲げ技術
切断後、材料の降伏強度を超える力を加えることで、材料を破壊することなく角度や曲線の曲げ加工を実現する。 短納期を実現するには、CNCプレスブレーキの再現性が重要であり、曲げ角度は±1度以内の精度で加工されます。CADモデルにおけるK係数0.3~0.5は、内径(最小材料厚さの1倍)やスプリングバック(0.5~2度)などの要素を考慮したものです。 多軸ブレーキは、単一のセットアップで複雑なシーケンスを可能にし、1回のカーブあたり20~40秒という短いサイクルタイムを実現します。
プレスブレーキ曲げ
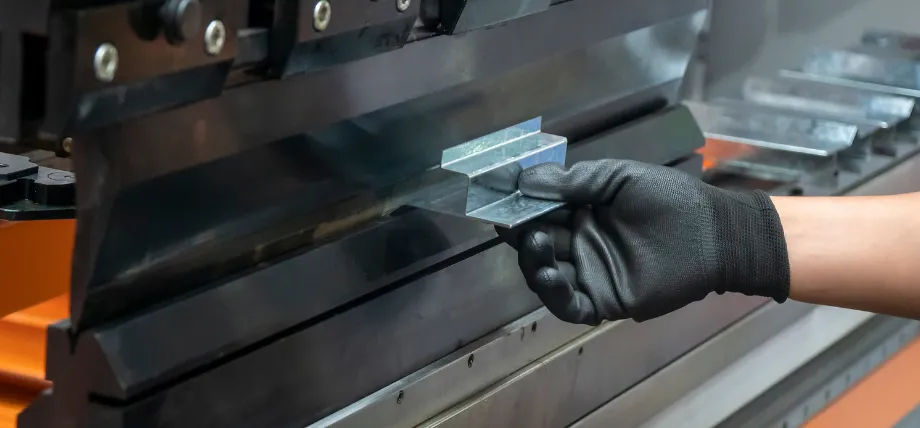
プレスブレーキによる曲げ加工
プレスブレーキによる曲げ加工は、パンチで板材をV字型の金型に押し付けることで、0度から180度までの角度を作り出す。
最も一般的な方法であるエアベンディングは、ボトミングよりも10~20%少ない力で済むため、半径が0.5mmという小さな加工にも対応できる汎用性の高いツールとなる。
100 mm/sの速度では、2 mm厚のステンレス鋼にかかる力は50トン/メートルに達する可能性があります。最大4 mの長さと最大12 mmの厚さに対応できますが、ひび割れを防ぐために端に逃げ切り加工が必要です。
ロールベンディング
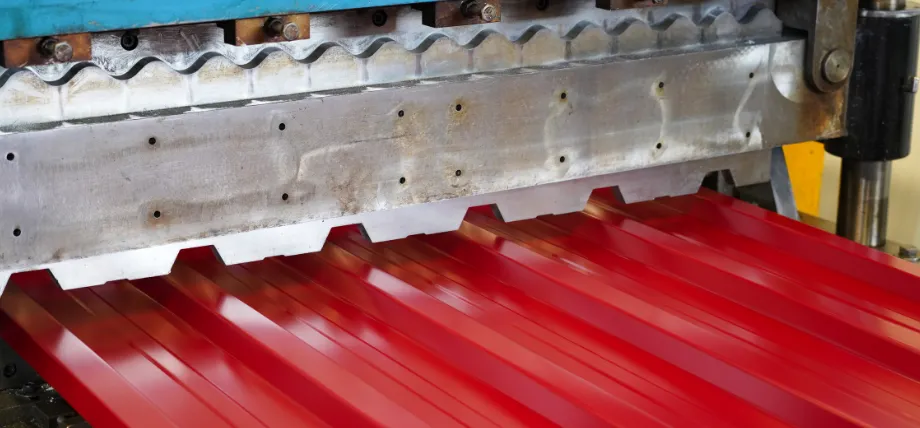
赤い波板が
ロール曲げ加工は、直径100mm以上の円筒形を成形するのに最適です。なぜなら、シートを3つの調整可能なローラーに通すことで、緩やかな曲線を作り出すことができるからです。
厚さ20mmまでのシートを毎分1mの速度で、楕円率1%未満で加工することが可能です。ピラミッド型の構成を使用すれば円錐形を作成できますが、初期設定には15~30分かかります。
この技術は、半径の大きい曲がり部における平坦な部分を減らすことで、構造的な均質性を向上させる。
今すぐプロリアンをお試しください!
バンプ形成
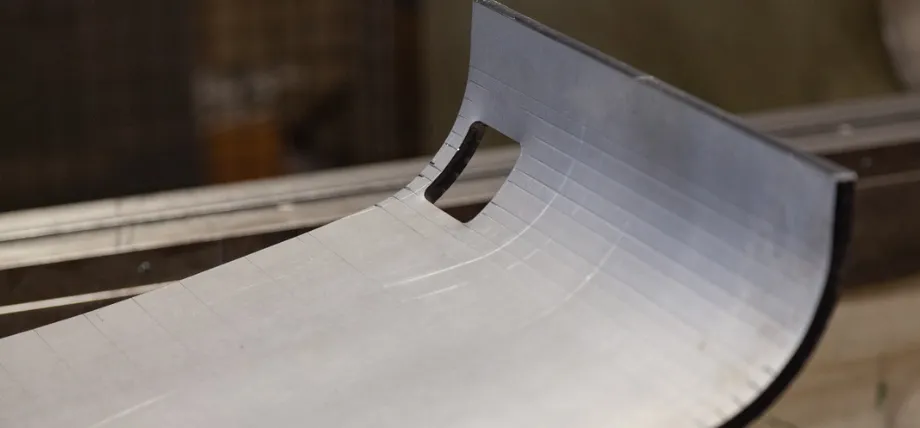
バンプ成形された板金部品
バンプ成形とは、プレスブレーキを用いて一連の微細かつ正確な曲げ加工を行うことで、金属片に大きく滑らかな半径または曲線を作り出す金属加工プロセスである。
この圧延代替装置によって、より高い精度、独自の形状を作り出す能力、そして特に厚い材料において、シートローラーよりも小さな半径を形成する能力が実現可能になります。
建築、 航空宇宙用板金部品また、特注機器の製造では、この技術が頻繁に用いられています。
溶接技術
組立品の切断や、曲げ加工された部品を溶接して剛性構造物にする場合、一貫性と速度の面で自動化された方法が望ましい。
接合部を30~45度の角度で面取りするなどの下地処理を行うことで、厚さの1.5倍の浸透深さが保証されます。
溶加材は、耐食性を維持するために母材合金と適合させる必要があります。溶接後の熱処理は、1~2日余分にかかる場合もありますが、高強度鋼の応力を低減することができます。
TIG溶接
ガスタングステンアーク溶接(GTAW、タングステン不活性ガス溶接またはTIG、タングステンアルゴンガス溶接またはTAG、ヘリウムを使用する場合はヘリアーク溶接とも呼ばれる)は、非消耗性のタングステン電極を使用して溶接を行うアーク溶接プロセスです。
溶接部と電極は、不活性シールドガス(アルゴンまたはヘリウム)によって酸化やその他の大気汚染から保護されます。通常は溶加材が使用されますが、「自己溶接」または「溶融溶接」と呼ばれる一部の溶接では溶加材は不要です。
定電流溶接電源は電気エネルギーを生成し、そのエネルギーはプラズマと呼ばれる高度にイオン化されたガスと金属蒸気の柱を通してアーク全体に伝導される。
MIG溶接
ガス金属アーク溶接(GMAW)は、MIG溶接(金属不活性ガス溶接)やMAG溶接(金属活性ガス溶接)といったサブタイプで呼ばれることもあり、消耗性のMIGワイヤ電極と被溶接金属との間に電気アークが発生し、被溶接金属が加熱されて溶融(接合)する溶接プロセスです。ワイヤ電極とともにシールドガスが溶接ガンを通して供給され、大気汚染から溶接プロセスを保護します。
スポット溶接
抵抗スポット溶接は、電極を用いて電気抵抗による熱を利用して局所的な溶接部を形成し、厚さ0.5~3mmの板材を1箇所あたり0.1~0.5秒で接合する。
レーザー溶接
レーザー光線を用いて材料を溶融・融合させる技術は、レーザー溶接として知られています。この技術は、歪みが少なく、高精度かつ高速な、狭く深い溶接部を形成できます。自動車、航空宇宙、医療などの分野で活用されています。
ファイバーレーザーの2~6kWの出力は、薄板加工における伝導モードを可能にするが、0.2mm未満のギャップ公差を実現するには治具が必要となる。
| 方法 | 一般的な厚さの範囲 | 溶接速度 | 歪みレベル | 最適な短納期アプリケーション |
| TIG | 0.5 - 8mm | 100~400mm/分 | とても低い | 化粧溶接、ステンレス鋼/アルミニウム試作品、圧力容器 |
| MIG / MAG | 1 - 20 mm | 最大1500mm/分 | 技法 | 軟鋼製のフレーム、ブラケット、筐体 > 1.5 |
| 抵抗点 | 0.5 - 3 mm | 3~10スポット/秒 | 低いです | 板金とバッテリータブ |
| レーザー溶接 | 0.1 - 12 mm | 1〜15m /分 | 低いです | 薄型ステンレス鋼製医療機器、熱交換器チューブ |
短納期板金溶接技術
短納期製作に使用される材料
材料選定においては、強度、成形性、入手性のバランスが重要視される。短納期に対応するため、標準板厚(0.8~3mm)の合金が優先される。
試作におけるアルミニウム加工 重量が重要な用途向けに低密度(2.7 g/cm³)を提供する一方、ステンレス鋼は構造的完全性を確保するために最大500 MPaの降伏強度を提供する。
アルミ
アルミニウムは、その優れた加工性と汎用性により、短納期加工に最適な素材となっている。
その独特な性質のおかげで、他の多くの金属よりも迅速に加工することができる。
ステンレス鋼
特定のグレードのステンレス鋼は、塩化物環境下での穴や腐食に対して耐性がある。
レーザー加工は、耐久性とアルミニウムの2倍の密度(7.9 g/cm³)を両立させ、最大4 mmの厚さを1~2 m/分の速度で加工します。
板金加工の迅速プロトタイピングの利点
利点としては、設計検証の向上、コスト削減、製品開発期間の短縮などが挙げられる。
動作するプロトタイプの製作を迅速化し、設計のテストと改良をより迅速に行えるようにします。
高価な金型を必要とせず、少量生産向けの安価なソリューションを提供します。
設計反復の加速
試作品を用いることで、±0.1mmの精度で物理的な干渉と公差のテストが可能となり、CADによる調整を24~48時間以内に行うことができます。
早期発見における費用対効果
ラピッドシートメタルは、本格的な生産過程における高額な改造、金型変更、材料の無駄を回避することで、コスト削減を実現します。
機能テストの強化
部品は落下試験(1m)と熱サイクル試験(-40℃~150℃)に耐え、量産前に性能を検証します。
今すぐプロリアンをお試しください!
短納期対応サプライヤーを選ぶ際に注目すべき点
社内での切断および曲げ加工
レーザー切断、曲げ加工、仕上げ加工を一元管理する短納期対応の板金加工業者は、アウトソーシングに伴う遅延を回避できるという利点があります。これにより、見積もりから生産への移行が容易になり、リードタイムの短縮につながります。
迅速なターンアラウンドのための資材在庫
十分な在庫と準備が整った金属材料の在庫は、迅速な納期と製造準備において極めて重要な要素です。一般的な板金や合金を在庫している迅速な納期対応の板金加工業者は、材料の納品を待つ必要がありません。
DFMフィードバック品質
高速加工と板金加工は、単なる高速生産にとどまりません。高速製造における重要な要素としては、設計形状の最適化、コスト削減、大量生産開始時の修正回避などによって生産規模を拡大できる、高度なエンジニアリングサポートが挙げられます。
ISO/品質チェック
短納期での板金加工では、サプライヤーが生産品質をチェックしないことがよくありますが、ISO認証、検査機器、および材料トレーサビリティ証明書を備えたサプライヤーは、一貫性のある部品を保証できます。
短納期板金加工業者の一例
プロリーンテック
試作品製作からオンデマンド生産まで、板金部品の切断・成形サービスを提供しています。このサービスは、建設、自動車、航空宇宙、電気など、さまざまな業界で幅広く利用されています。
ゾメトリー
オンデマンド製造に関しては、Xometryのマーケットプレイスは10,000万社以上の米国およびEUのサプライヤーと連携しています。わずか数秒で、最大1,000個までの数量の見積もりが提示されます。
マデアリア
MadeAriaは、ウォータージェット切断とプラズマ切断による歪みのないエッジ(±0.03mm)を実現する精密筐体の製造を専門としています。特注仕上げには15%の追加料金がかかりますが、持続可能で環境に配慮したプロジェクトを重視しています。
板金部品を最適化するための設計ガイドライン
板金部品の製造性を最大限に高めるために、詳細な設計や深絞り設計を避け、一貫した曲げ半径と逃げ切りを利用し、適切な穴間隔と曲げ間隔を維持し、追加部品なしで特徴を強化するなど、製造性を考慮した設計に重点を置く。
適切な設計は、コスト削減と構造的完全性の確保に加えて、材料の変形を最小限に抑えるのに役立ちます。
均一な材料厚さ
工具への負荷を均一にし、スプリングバックを最小限に抑えるためには、厚みを一定に保つ必要がある。
最小曲げ半径
鋼材の場合、微小亀裂を防ぐために、内側半径を板厚の1倍(例えば、板厚2mmの場合は2mm)に設定してください。これは、r = t / (2 * tan(α/2)) で計算されます。ここで、αは曲げ角度です。
穴とスロットの配置
ひび割れを防ぐため、穴の直径は少なくとも材料の厚さ以上でなければならない。
逃げ切りと切り込み
逃げ切りや切り欠きは、板金部品の最適化に不可欠です。なぜなら、これらによって曲げ加工時に材料がスムーズに流れ、破れやしわを防ぐことができるからです。
応力集中を防ぐため、切り欠き、タブ、穴などの形状間の最小間隔が設計ガイドラインで規定されている。
板金部品の納期
レーザー切断や曲げ加工といった一般的な工程の場合、板金部品の納期は通常2~12営業日ですが、より複雑な作業の場合はさらに時間がかかります。板金加工などの製造工程の納期は、一般的に5~12営業日です。
| パーツの複雑さ | 切断と曲げ | 溶接 | 仕上げ加工(例:粉体塗装) | 総リードタイム |
| シンプル(平らな形状で、1~2箇所曲げあり) | 2-4日 | 3-5日 | 4-7日 | 4-7日 |
| 中程度(穴、3~5箇所の曲がり) | 3-5日 | 4-7日 | 5-10日 | 5-10日 |
| 複雑なもの(アセンブリ、カスタム機能) | 5-8日 | 7-12日 | 10-15日 | 10-15日 |
複雑さ別の短納期板金部品のリードタイム例
リードタイムに影響を与える主な要因
部品の複雑さ
部品の複雑さには、複雑な切断パターン、厳しい公差の曲げ加工、複数部品からなるアセンブリなど、プログラミングやセットアップ時間を複雑にする板金加工の特徴が含まれます。単純な展開図は当日中にセットアップできますが、複雑で詳細な彫刻、刻印、幾何学的切断などは、追加の日数を要する場合があります。
材料の入手可能性と仕上げの種類
必要な材料が一般的な合金であれば、通常は容易に入手でき、短納期対応の板金加工業者は一般的な材料を常備している。しかし、特殊な板厚、特殊合金、電気めっき仕上げ、その他の加工工程は、納期を延ばす要因となる。
溶接および組立要件
溶接部品、リベットやボルトによる金具の取り付けは、切断や曲げ加工後に追加の製造工程を必要とする場合があります。スポット溶接部品のように、熟練した手作業を必要とする作業は、生産時間に大きな影響を与える可能性があります。
バッチサイズ
小ロット生産や試作品は、迅速かつ容易に製造できます。しかし、製造部品数が増えるにつれて、納期も長くなります。試作品から少量生産、大量生産へと規模を拡大していく際には、納期を最適化できる効率的なサプライヤーから見積もりを取ることが重要です。
カスタム板金加工サービス
プロリーンテック 高品質なカスタム板金部品を、迅速な納期でご提供いたします。迅速な見積もり、厳密な公差管理、製造工程のあらゆる段階におけるISO品質チェックを実施しています。
さらに、オプションでDFMサポートも利用できます。 私たちを通して 板金サービス そしてワークフローを効率化します 試作品製作から大量生産まで。
見積もりを取得 今日からプロジェクトを始めましょう。
結論
短納期板金加工は、試作品製作や少量生産に使用できる、迅速かつ高精度なカスタム部品を提供します。短納期加工では、曲げ加工、切断、溶接などの工程を経て、納期を短縮しながら高精度な部品を製造します。
短納期での板金加工は、迅速な機能テストや設計の反復を行い、製品開発を支援するのに最適です。