
板金曲げ半径
板金曲げ半径は、板金加工において重要な設計要素です。曲げ半径は、曲げられた板金の内側の半径であり、板金が設計通りに変形するか、期待される寸法精度が得られるか、そして力を加えても割れないかを決定します。
曲げ半径を選択する際に考慮すべき重要な要素は、ワークピースの材質、曲げ角度、そしてスプリングバック効果です。板金における曲げ径や曲げ代といった様々な曲げ特性を適切に考慮することで、メーカーは常に高品質な板金部品を提供することができます。
この記事では、今後のプロジェクトが常に標準と要件に準拠できるようにするための、板金曲げ半径の便利なガイドラインを紹介します。
板金曲げ半径とは何ですか?
板金曲げ半径は、曲げられた金属板の内面から曲げの仮想中心点までの距離です。
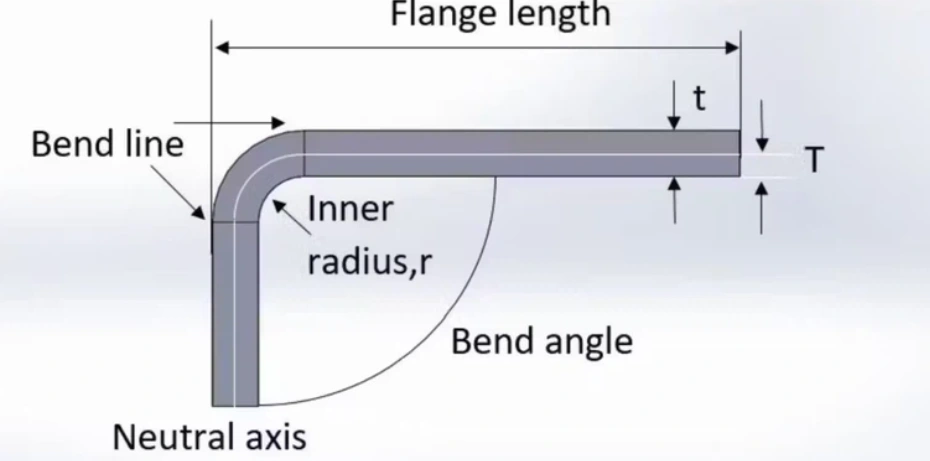
曲げ半径
この測定は、曲げ加工中に金属が受ける応力を決定するため重要です。 曲げ半径が小さすぎると、曲げ線で割れが発生したり、場合によっては破損したりするリスクがあります。これにより、部品の完全性と製造効率が損なわれる可能性があります。
曲げ設計のベストプラクティスでは、板金の最小曲げ半径を推奨しています。これは通常、板厚の倍数です。材質によって最小曲げ半径は異なります。
(最小)曲げ半径が重要なのはなぜですか?
最小曲げ半径は重要です。なぜなら、この半径を間違えると、部品のフィット不良、金属の割れ、そして不要な手直しが発生する可能性が高まるからです。業界のベストプラクティスでは、製造業者がこれらの問題を回避し、プロジェクトの成功を確実にする最小曲げ半径が定められています。
その他の一般的な曲げ用語とその関連性
板金曲げ半径以外にも、曲げ方向、曲げ高さ、曲げ工具干渉、曲げフランジ干渉などの重要な関連用語があります。
これらの用語は以下のように定義されます。
曲げ方向
金属の異方性挙動により、結晶粒に対する曲げの方向が重要になります。 板金曲げ加工法 木目に沿って行うと、ひび割れ、裂け目、その他の欠陥が発生する可能性があります。
板金加工の専門家は、板金を木目方向に対して垂直に曲げることで、これらの欠陥を防ぐだけでなく、最適な曲げ強度を確保します。
曲げ高さ(H)
曲げ高さとは、金属板を曲げた後にできるフランジの長さです。この長さは必要に応じて長くすることができますが、最低限必要な長さがあります。目安として、曲げ高さは曲げ半径と板厚の2倍の合計以上である必要があります。
H ≥ 2t + R
曲げ工具の干渉
曲げ工具は動作に必要なスペースを必要とするため、曲げ工具の干渉を考慮する必要があります。形状が曲げ領域にまで及ぶと、工具の性能が阻害され、結果として得られる曲げ半径やその他の部品が設計どおりにならない可能性があります。
金属曲げ加工において、カスタム半径ツールを適切に適用するには、フィーチャ間の距離を離す必要があります。経験則は曲げ高さの場合と同様です。曲げ領域より上のフィーチャは、少なくとも曲げ半径に厚さの2倍を加えた距離以上離す必要があります。
H ≥ 2t + R
曲げフランジの干渉
複数の壁面を含むボックスやコンポーネントを設計する際には、共有コーナーを考慮する必要があります。フランジは容易に干渉し、設計に影響を与える可能性があるため、通常は許容差(オフセット)が設けられます。
曲げ加工を簡素化するために、オフセットを大きくしたくなるかもしれません。しかし、隙間が大きすぎると溶接に問題が生じる可能性があります。通常は0.2mmのオフセットで十分です。
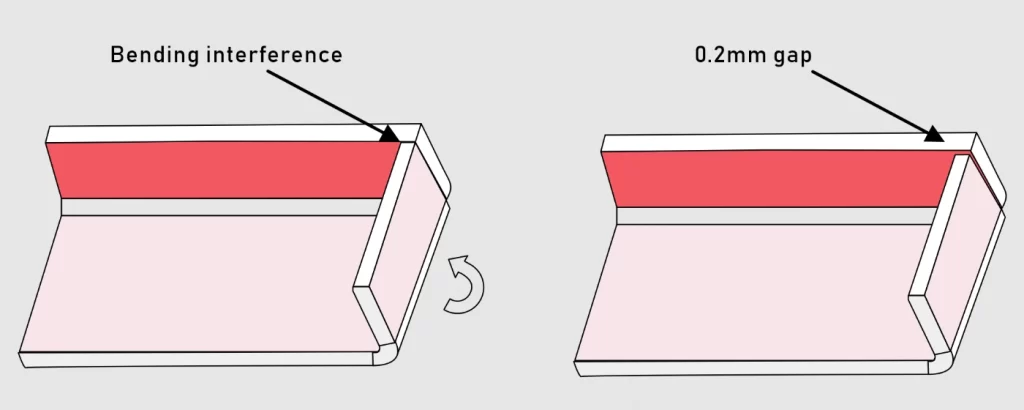
曲げフランジ干渉
板金ヘミングとは何ですか?
板金ヘミング 板金曲げ加工の一種で、板金を折り曲げる加工方法です。通常、曲げは180度まで行われ、端面は仕上げ加工が施されます。 ヘミングは自動車業界では一般的なプロセスであり、板金部品の美観、強度、安全性の向上に役立ちます。
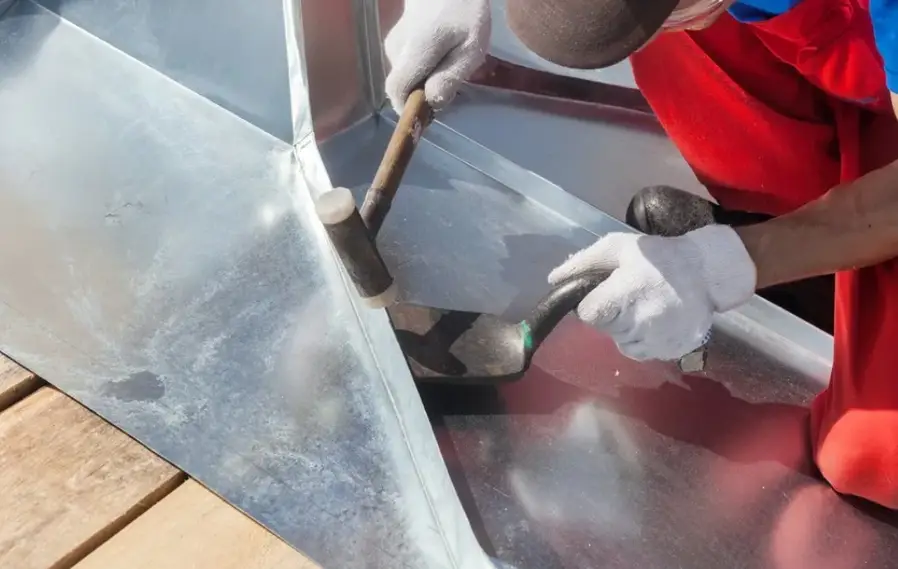
板金ヘミング
曲げ半径を決定する際に考慮すべき要素
適切な曲げ半径を決定するには、ワークピースの材質の種類と厚さ、必要な曲げ角度、 板金曲げ技術 使用される材料、および曲げ時の材料の挙動。
これらの要因はそれぞれ、他の要因にも影響を与えます。Bodaは、これらの要因に基づいた効果的な戦略を採用することで、ツールのセットアップを最適化し、材料コストを最小限に抑えながら、欠陥を防止します。
ワークピースの材質と厚さ
これは、板金の曲げ半径を決定する上で最も重要な要素の一つです。材料によって特性が異なるため、曲げやすさも異なります。延性は重要な特性であり、そのレベルによって、材料が割れることなくどれだけ曲げられるかが決まります。
高強度鋼とアルミニウムを比較してみましょう。高強度鋼は小さな曲げ半径では割れが生じますが、アルミニウムは割れません。
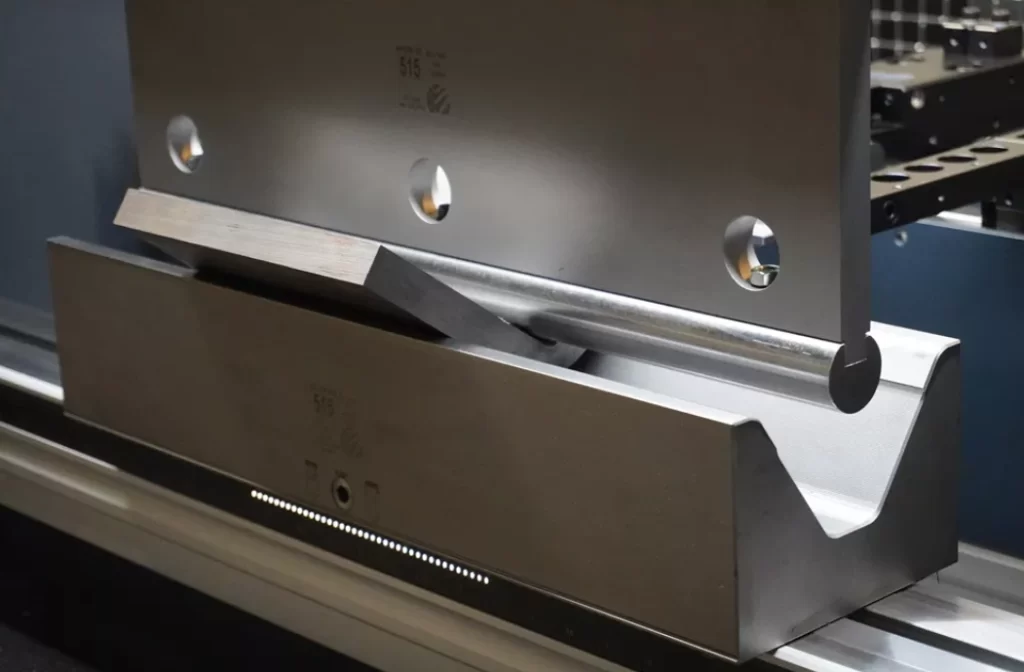
厚いHSS板の曲げ
材料の種類と厚さに基づいた業界のベストプラクティスに従って、最小曲げ半径に関する推奨事項は次のとおりです。
- アルミ: K = 2.0 – 曲げ半径は厚さの2倍
- 軟鋼: K = 1.5 – 曲げ半径は厚さの1.5倍
- ステンレス鋼: K = 2.0 – 曲げ半径は厚さの2倍
ここで、K は曲げ半径係数とも呼ばれる特殊な乗数です。
曲げ角度
曲げ角度も理想的な曲げ半径に影響を与えます。曲げ角度が大きいほど材料にかかる応力が大きくなり、より大きな曲げ半径が必要になります。 曲げ角度が鋭角の場合、局所的な応力が生じ、十分に大きな曲げ半径を使用しないと材料に亀裂が生じる可能性があります。
ベストプラクティスとしては、90°よりも鋭角な曲げには大きな半径が必要です。曲げ角度が30°未満の場合は、より柔らかい材料を使用するか、高度な成形技術を採用するか、あるいはそのような角度を避けることをお勧めします。
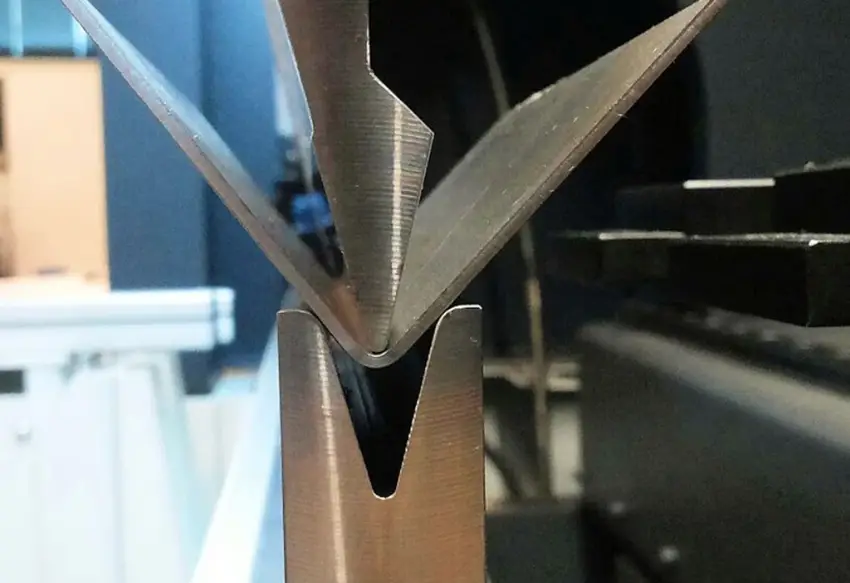
鋭角曲げ角度
曲げ代
これは、曲げ半径を表す平らなシート上の測定値または距離です。
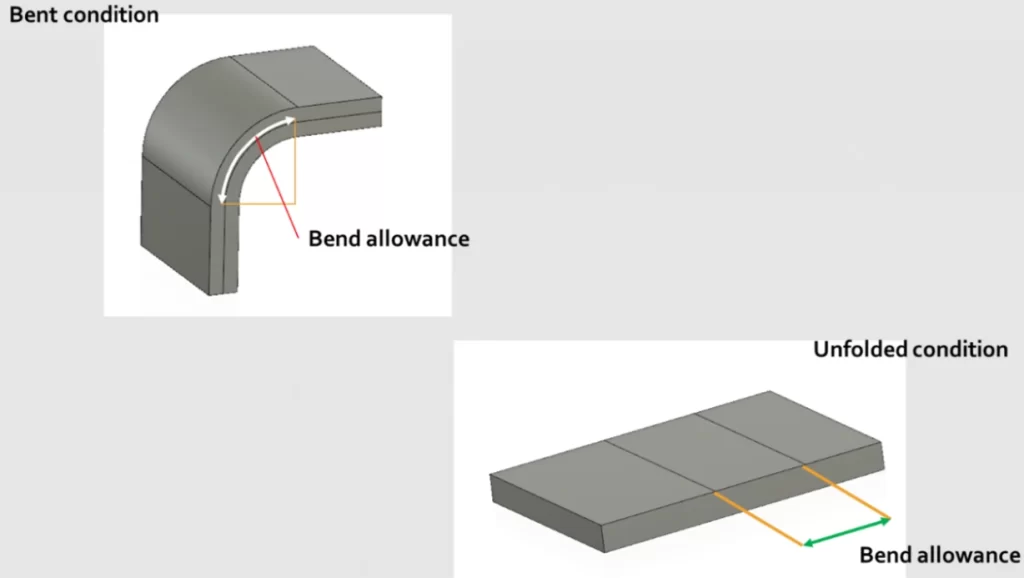
曲げ許容量
板金曲げにおけるK係数の理解
Kファクターは重要な値です 板金設計。 これは中立軸の位置と材料の厚さの比率であり、成形中にシートがどのように曲がったり伸びたりするかを予測するのに役立ちます。Kファクターは通常、 0.3〜0.5 これは曲げ代と曲げ減算を計算するために使用されます。一般的に、柔らかい材料は硬い材料よりもK係数が高くなります。
スプリングバック効果
スプリングバックとは、曲げた材料に加わった力が除去されると、元の形状に戻ろうとする現象です。この効果の程度は、材料の弾性特性に依存します。
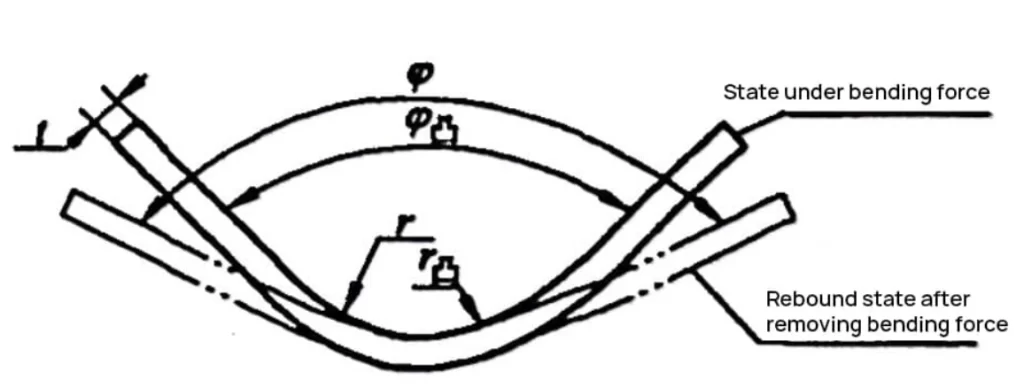
跳ね返ります
この効果は、板金加工設計において曲げ半径を決定する際にも同様に重要です。この効果に影響する要因には、曲げ角度と材料の硬度が含まれます。
今すぐプロリアンをお試しください!
業界標準の板金曲げ半径
最小曲げ半径の板金を設計する際の最良の方法は、業界標準の 0.030 インチを使用することです。この測定値により、一貫性のある高品質の部品が保証されます。
業界標準の曲げ半径0.030から逸脱する場合
部品の厚さが0.125インチ(⅛インチ)以下の場合は、0.030インチの曲げ半径が推奨されます。設計者は、0.125インチ(⅛インチ)を超える部品については、この標準値から逸脱し、必要に応じて(比例的に)曲げ半径を大きくする必要があります。
割れや破損を防ぐためには、大きな材料には大きな半径を使用する必要があります。
次のようなシナリオでは、この標準から逸脱する必要がある場合もあります。
- 特定の材料の曲げ限界
- 特定の機能的または美的要件
- 部品アセンブリの制約
板金の曲げ加工の目安とは?
板金を曲げる際の良い目安は、内側の 曲げ半径は少なくともシートの厚さと同じ 歪みやひび割れを防ぐためです。
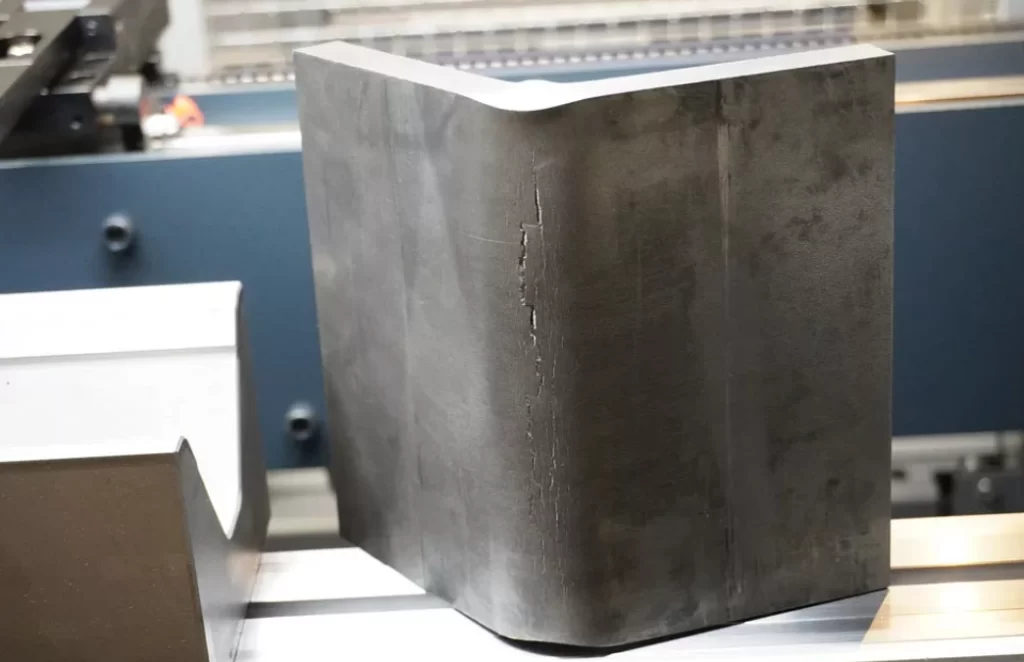
曲げられた板金のひび割れ
この基準値は、最も一般的な板金材料および用途において信頼できる出発点となります。ただし、上記の要因によって、特定の合金やより厳しい公差における曲げ要件が決定される場合があることにご注意ください。
この記事の他のセクションで述べたように、その他の経験則は次のとおりです。
- 曲げ高さルール: H ≥ 2t + R
- 曲げツールの干渉ルール: H ≥ 2t + R
- 曲げフランジ干渉ルール: ボックスデザインの共有コーナーの0.2mmオフセット
曲げ半径の求め方
曲げ半径を求めるには、シートの厚さを決定し、V 字型のダイ開口部を選択し、曲げ半径を計算するという 3 つの手順があります。 したがって、特定の材料の曲げ半径を決定することは、材料の仕様と金型のセットアップを考慮した体系的なプロセスです。メーカーは通常、エアベンディングとVベンディング技術を採用しています。
エアベンディングとVベンディングに大きな違いはありません。Vベンディングではシート材を金型の形状に正確に合わせる必要がありますが、エアベンディングではある程度の柔軟性が確保されます。
メーカーのチャートには、Vダイの開口幅に対する材料の厚さの信頼できるガイド比率が記載されています。これらの比率は、材料と曲げ機で実現可能な半径を決定します。
見積もりを取得 専門家がチャートとベストプラクティスを使用して最適な曲げ半径を決定する方法を学びます。
板金曲げ半径チャートの使用
手作業での計算は時間がかかるため、プレスブレーキのオペレーターやエンジニアは板金曲げ半径表を使用します。必要なのは材料の種類と厚さだけです。表を参照することで、最小曲げ半径がわかります。
最小曲げ半径参考表の短縮形を以下に示します。
| 材料 | 1〜6 mm | 6〜12 mm | 12〜25 mm |
| アルミ | 1T | 1.5T | 2-3T |
| 鋼鉄 | 0.8T | 1.2T | 1.5-2.5T |
| ステンレス鋼 | 2T | 2.5T | 3-4T |
今すぐプロリアンをお試しください!
板金曲げ半径の計算例
厚さ 8 mm のステンレス鋼板を曲げるシナリオを考えてみましょう。 板金曲げ計算 曲げ半径が必要です。上記の曲げ半径参照表によると、最小曲げ半径は以下のとおりです。
R = 2.5T
= 2.5×8mm
= 20 mm
よくある曲げ半径設計の間違い
曲げ半径の設計に関する最も一般的な間違いは、内側の曲げ半径を材料の厚さと等しくし、部品の要件を考慮せずにデフォルトの曲げ半径として 0.100 インチを指定することです。
こうしたミスにより、製造コストが簡単に上昇し、リードタイムが長くなる可能性があります。
- 厚さと同じ曲げ半径: これは、特に一般的な材料の場合、金属曲げ用のカスタム半径ツールが必要になる可能性があるため、問題を引き起こす可能性があります。
- デフォルトの曲げ半径は0.100インチ: 標準工具では0.100インチの曲げ半径を実現できません。金属曲げ用のカスタム半径工具は高価です。
結論
曲げ半径を慎重に検討することが、高品質な板金曲げ部品を製造する秘訣です。板金曲げ加工のベストプラクティスを遵守することで、常に設計要件に適合した製品を製造することができます。
板金設計・製造に関するサポートが必要な場合は、 プロリーンテック 答えはこうです。 お問い合わせ 今日、専門的に設計され、実行された 板金加工サービス。
.