
モリブデンは、その材料特性から特殊なモリブデン加工技術を必要とする高融点金属です。TZM合金は、 CNC加工は、高温設定と精密部品の製造の両方のアプリケーションをサポートしているため、さまざまな切断操作中に徹底的な理解が必要です。
プロリーンテック 高速鋼とコーティングされたカッターを使用した高品質のモリブデン加工を提供し、モリブデン用の追加のレーザー切断による正確な切断を実現し、バリのない製品を実現します。
モリブデンを切るにはどうすればいいですか?
モリブデンは、 オンデマンド製造は硬くて脆い性質のため、材料の保存と寸法精度の両方が求められるため、精密な切断方法が必要です。切断方法は材料(棒材、シート、板材)によって異なり、工具の劣化や効率的な冷却システムの使用も考慮する必要があります。
従来の鋸引き技術
モリブデン材料は、電動ハックソーやバンドソーで切断できます。厚板では、1/8インチのカーフと3/16インチのキャンバーが得られます。高速度鋼の刃は毎分100フィートの速度で切断し、硫黄ベースの切削油を使用することで工具寿命を延ばし、切りくずの発生を抑えます。モリブデン板の切断には、せん断ではなくエッジ加工が推奨されます。0.050インチを超えるせん断は材料の割れにつながる可能性があるためです。
レーザー切断方法
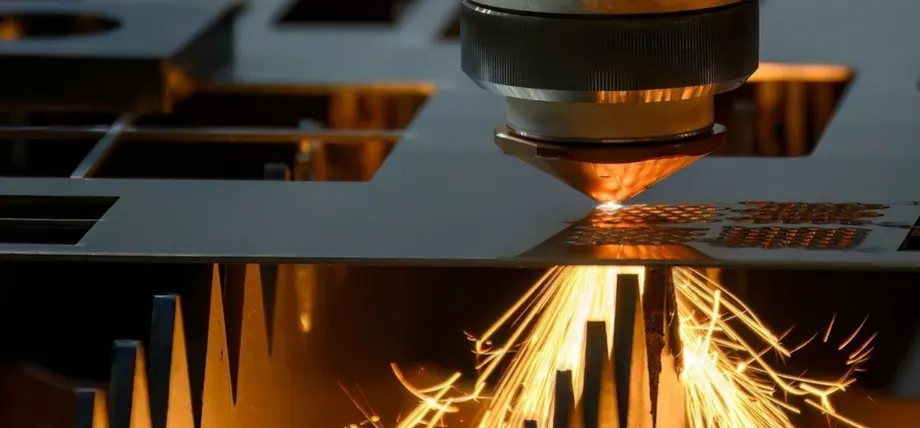
モリブデンをレーザーカットして、きれいで正確なエッジを実現します。
レーザー切断プロセスは、800~1,200ワットの出力と毎分1,500~2,500mmの切断速度で動作するファイバーレーザー技術を用いて、モリブデン板材の高精度な切断を実現します。この切断方法は、機械的な張力を発生させることなく滑らかなエッジを形成できるため、複雑なデザインでも優れた切断結果をもたらします。ファイバーレーザーに水溶性オイルクーラントを使用することで、純モリブデンの切断効率が向上しますが、CO2レーザーも依然として有効な代替手段です。
プラズマ切断と研磨切断
プラズマ切断技術は、表面品質よりも速度が優先される場合、高温アークを用いて厚いモリブデン板を切断します。薄い材料には研磨ホイールを使用するため、材料の欠けを最小限に抑えながら、直線的な切断を実現します。この切断プロセスでは、工具の劣化を防ぎ、刃先の精度を維持するために、堅牢な工具支持と塩素化油による冷却が必要です。
精密切断のためのワイヤー放電加工
モリブデンワイヤを切削工具とするワイヤ放電加工(EDM)プロセスは、複雑な形状の切削やねじ切り加工を非接触で行うことができます。この方法は非接触で動作するため、モリブデン材料を機械的ストレスから保護し、深穴加工や正面フライス加工の前工程において優れた結果をもたらします。
今すぐプロリアンをお試しください!
モリブデンの機械加工特性は何ですか?
- 高い融点と熱安定性モリブデンの融点は 2620°C に達するため、高温用途での使用が可能です。ただし、機械加工中に熱割れを防ぐために適切な冷却システムが必要です。
- 高い硬度と研磨性:この材料は硬度と摩耗性が高く、工具の摩耗が急速になる可能性があります。そのため、フライス加工や穴あけ加工には、炭化タングステンまたは立方晶窒化ホウ素(CBN)製の工具を使用する必要があります。
- 室温での脆さ純粋なモリブデンは室温で脆いため、旋盤での旋削やモリブデン加工中に欠けやすく、特定の工具のすくい角と送り速度の制御が必要になります。
- 低い熱膨張係数この材料は熱膨張係数が 4.8 × 10^-6/K /K であるため、熱によっても寸法安定性を維持しますが、深部掘削作業では熱の蓄積による課題に直面します。
- 良好な熱伝導率: この材料は 138 W/m·K で優れた熱伝導率を示しますが、切りくず処理が不十分だと構成刃先が生じ、適切な潤滑のために硫黄ベースの切削油が必要になります。
- 粒構造の影響: 焼結モリブデンの機械加工特性は再結晶モリブデンよりも優れています。これは、再結晶モリブデンでは粒子構造が大きいため、荒削りや正面フライス加工時に割れが発生しやすくなるためです。
- 耐食性: この材料は酸やアルカリに対して優れた耐腐食性を示しますが、 金属表面仕上げ品質 モリブデン製造プロセス中にクリーンな動作条件を維持するかどうかにかかっています。
- 密度と強度モリブデンは 10.2 g/cm³ という高密度であるため、振動を防止して精度を確保するために、切削力に耐えられると同時に安定した工具サポートを備えた堅牢な機械が必要です。
モリブデンの加工に最適な方法
モリブデン加工に最適な方法は、材料除去効率と工具耐久性のバランスをとることです。旋削、フライス加工、穴あけ加工といった従来の加工技術を適切なパラメータで組み合わせることで、良好な結果が得られます。しかし、複雑な形状の加工には放電加工が最も効果的であることが証明されています。モリブデンの研磨性に対する耐性において、超硬工具は高速度鋼工具よりも優れているため、ほとんどの加工において超硬工具が第一選択肢となります。
硫黄系油や塩素系油を切削油として使用すると、重要な冷却特性と潤滑特性が得られ、摩擦を低減し、工具の耐久性を向上させます。旋削加工における推奨送り速度は、過熱を防ぐため、1回転あたり0.005~0.015インチです。
CNCフライス加工モリブデン
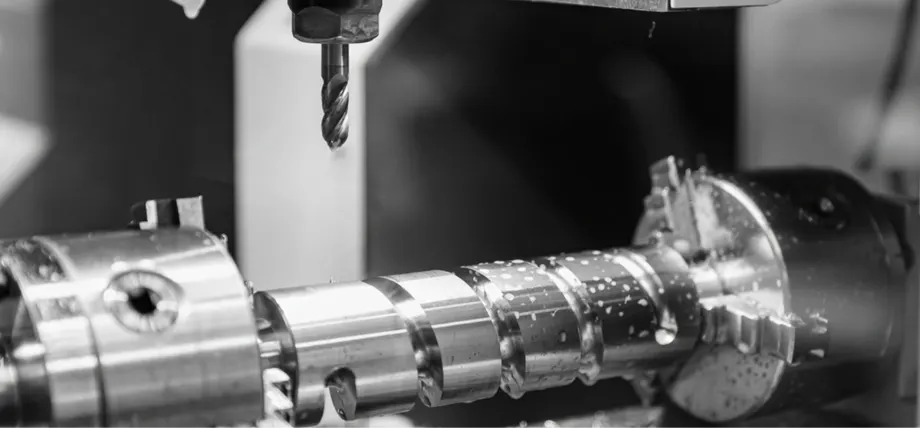
大きなネジをCNCフライス加工する
モリブデンのCNCフライス加工では、正確な寸法と滑らかな表面仕上げを実現するために、正確な速度と送り制御が求められます。超硬チップ付きカッターとフェイスミル加工技術を組み合わせることで、0.125インチの深さと毎分200~400フィートの速度で加工することで、平面加工に最適な結果が得られます。
10~20度の正すくい角と剛性の高い工具支持の組み合わせにより、モリブデン加工時の工具摩耗を低減します。超音波アシストフライス加工は、モリブデン材料の切削に必要な力を低減するため、複雑な形状の加工に効果的です。
切削片の制御には、除去を容易にし、再溶着を防ぐために硫黄系切削油が必要です。フライス盤は振動を最小限に抑えて動作させる必要があります。機械が振動すると、エッジ加工された形状に過度のチッピングが発生するためです。
CNC旋削モリブデン
モリブデンのCNC旋削加工では、その極めて硬い性質のため、旋盤パラメータの最適化が求められます。荒旋削加工では、超硬工具を毎分150~300フィートの速度で動作させ、切込み深さを0.050~0.200インチとする必要があります。仕上げ加工では、表面品質を向上させるため、0.010~0.030インチにまで切削深さを減らします。正のすくい角(鋳鉄の場合の15度)を使用すると、刃先圧力が低下します。
深切削時に水溶性油性クーラントを連続的に供給することで、熱の蓄積を抑え、工具寿命を延ばします。ワークピースがしっかりと固定され、測定誤差につながるたわみが防止されている状態で、機械は最高の性能を発揮します。
CNCドリルモリブデン
のプロセス CNC穴あけ モリブデンは、切削片を効果的に処理し、材料の割れを防ぐために、専用のドリル工具を必要とします。深穴の掘削には超硬ドリルが使用され、毎分100~200フィートの速度で回転し、1回転あたり0.002~0.006インチの送り速度で動作します。ドリルのスプリットポイント設計により、動作中の工具の動きを防ぎ、穴精度を維持します。
深穴加工には、穴の深さが直径の3倍を超える場合に熱と切削屑を除去するため、効果的な冷却のために硫黄系油を含む加工潤滑剤が必要です。ペックドリリング法は、モリブデン板加工時に工具の完全性を確保します。
EDMモリブデン加工
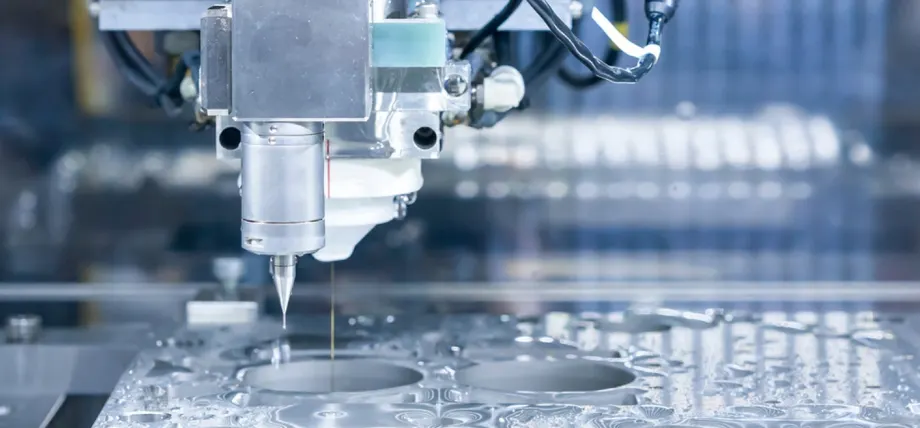
複雑なモリブデン形状用のワイヤー EDM。
モリブデンのEDM加工プロセスは、放電を利用して材料を除去するため、特に難しい加工工程に効果的です。モリブデンのワイヤEDM切断は、熱歪みの少ない正確な切断が可能で、複雑な形状の製造に適しています。10~50マイクロ秒のパルス幅と最大30アンペアの電流レベルを組み合わせることで、最適な表面仕上げが得られます。グラファイト電極を用いた形彫りEDMプロセスはモリブデンの加工に成功していますが、水性誘電液中での酸化物生成が問題となる場合があります。
この技術は、機械的ストレスを最小限に抑えながら正確な寸法を必要とするモリブデン部品を製造するのに優れた結果をもたらします。
今すぐプロリアンをお試しください!
モリブデン板の加工に最適な方法
モリブデン板の加工には、平坦性と高精度なエッジ品質の両方を実現するために、フライス加工と研削加工という二重のアプローチが必要です。この工程は、超硬工具を用いて制御された深さで面フライス加工を行い、材料を効率的に除去した後、表面品質を向上させるために研削加工を行います。
エッジ加工では、加工中のチッピングを防止するため、ポジティブレーキシェーパーまたはフライス盤のセットアップが必要です。モリブデン板の大量生産には、極低温冷却システムの活用が効果的です。極低温冷却システムは、熱割れを防ぎながら工具寿命を延ばします。レーザーアシストコンタリング加工は、機械工具の劣化を低減する高精度な代替手段として機能します。
モリブデン加工に使用できる加工工具の種類
高速度鋼工具
高速度鋼工具は、モリブデンの硬さを効果的に処理できるため、通常の速度での荒加工や浅い穴あけ加工に最適です。鋳鉄に推奨される正のすくい角で使用すると、旋盤加工でも高速度工具は効果的ですが、欠けを防ぐために定期的な研磨が必要です。
超硬工具
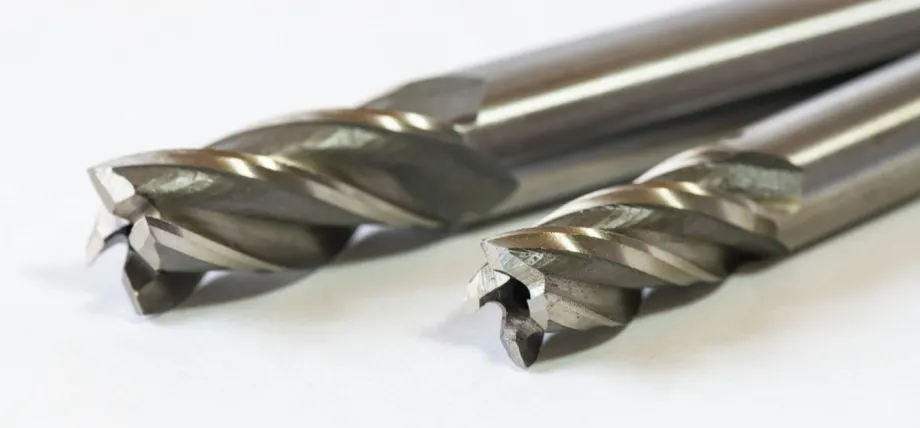
超硬エンドカッター
C2グレードの超硬工具は、モリブデン加工において長寿命を実現します。これは、材料の耐摩耗性に対する耐性により、高速度鋼工具よりも長寿命であるからです。硫黄系オイルと超硬ドリルおよび超硬チップ付きカッターを組み合わせることで、深穴加工や正面フライス加工において最適な性能を発揮します。
立方晶窒化ホウ素および多結晶ダイヤモンド工具
立方晶窒化ホウ素インサートは、モリブデン板の高速加工において優れた切りくず処理と表面品質を実現します。多結晶ダイヤモンド工具の使用により、ねじ切り加工や複雑形状の加工において優れた耐久性を実現します。
特殊放電加工ツール
EDMプロセスでは、モリブデンワイヤーを用いて精密な切断を行うことで、モリブデン部品の複雑な製造工程における工具の摩耗を抑制します。形彫りEDMプロセスでは、グラファイト電極を用いることで、高硬度の材料を効果的に加工できます。
モリブデンからどんな部品が作れるのか
航空宇宙産業
- ヒートシールドやタービンブレードはモリブデンの熱安定性を活用しています。
- ジェットエンジンのガイドベーンと燃焼室。
- 衛星や宇宙船の構造部品。
鉄鋼および冶金産業
- 押し出し金型および金属加工工具。
- 炉の電極と加熱要素。
- フェロモリブデンなどの合金添加剤は鋼板の強化に使用されます。
自動車産業
- エンジン内のクランクシャフトとピストンリング。
- 排気システムとアクスルシャフト。
- ステアリング部品には高い硬度が求められます。
電子・半導体産業
- 電子部品の陽極と陰極。
- スイッチの電極とヒートシンク。
- 半導体製造装置の部品。
化学およびエネルギー産業
- 高温プロセス用のるつぼとボート。
- 発電所の NOx 分析装置。
- 耐食部品のスプレーコーティング。
モリブデン加工時のよくある問題
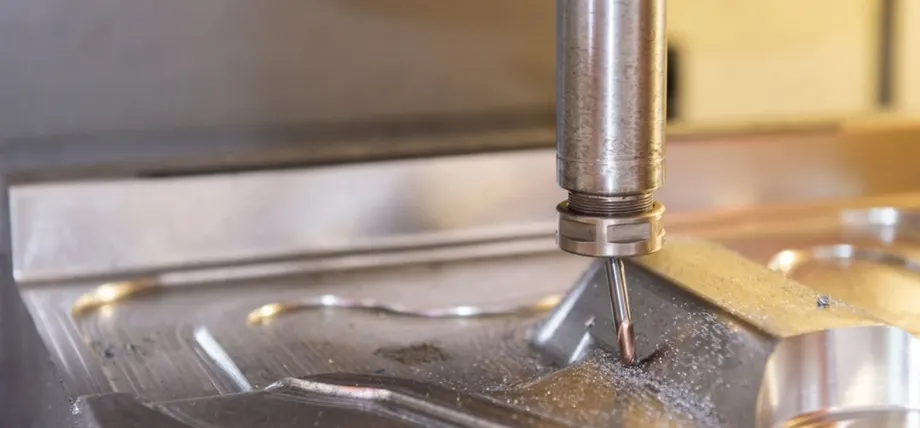
CNCフライス加工モリブデンワークピースの工具破損
- 急速な工具摩耗モリブデンの研磨性により工具の摩耗が早くなり、刃の寿命が短くなり、頻繁に工具を交換する必要が生じます。
- 欠けやひび割れ: 材料の脆い性質により、荒削りの旋削作業中や工具が適切にサポートされていない場合に刃先の欠けが発生します。
- 表面仕上げが悪い: 発熱と構成刃先の組み合わせにより、穴あきや粗い表面が生じ、効果的な冷却システム、高品質の切削工具、次のようなプロセスが必要になります。 不動態化 or ハードクロームメッキ より良い結果が得られます。
- 高い切削抵抗モリブデンは硬度が高いため、切断にはより大きな力が必要となり、設備のパワーが不足すると機械が振動する可能性があります。
- チップ管理の問題工具に付着して精密測定に影響を与える粘着性の切削片を除去するには、硫黄ベースの切削油の使用が必要になります。
- 熱分解モリブデン部品は、適切な潤滑システムなしで高速運転すると熱亀裂が発生します。
- 寸法の不正確さ: 材料の熱膨張と脆さの組み合わせにより寸法の不正確さが生じますが、これは特定の切削深さと送り速度の設定によって制御できます。
金属CNC機械加工サービス
プロリーンテックは高品質の カスタム 金属CNC加工 航空宇宙産業および医療産業における重要な金属部品の精密フライス加工、精密旋削加工、放電加工サービスを提供しています。当社はISO認証を取得しており、量産およびラピッドプロトタイピングにおいて最短のリードタイムを実現しています。
結論
炭化物や立方晶窒化ホウ素などの適切な工具を選択し、硫黄ベースの切削油冷却法を実装することで、工具の寿命と製品品質を向上させることができます。
CNCフライス加工、旋削加工、穴あけ加工、そして放電加工によるモリブデン部品の製造により、メーカーは基本的なプレートから複雑な形状まで、あらゆる形状の加工が可能になります。堅牢な設備構成と制御された動作パラメータの組み合わせにより、エンジニアは工具の摩耗や欠けを防ぎ、信頼性の高い結果を得ることができます。
モリブデンは高融点と高硬度の特性を持つため、産業界で使用されているため、モリブデン部品の生産効率はこれらの方法に依存します。
FAQ
モリブデンは機械加工できますか??
モリブデン材料の加工は、旋削、フライス加工、穴あけなどの標準的な操作で可能になりますが、工具の欠けを防ぐために超硬工具と特定のパラメータが必要です。
モリブデンは機械加工しても安全ですか?
モリブデンを安全に加工するには、呼吸器系の問題を引き起こす粉塵の吸入を防ぐ適切な換気システムが必要であり、同時に標準的な安全装置が作業者を危害から守ります。
モリブデンを粉砕できますか?
ダイヤモンドホイールはモリブデンの研削に適していますが、材料の研磨性のため、作業者は低速を維持し、適切な冷却方法を採用してブレードの寿命を延ばす必要があります。
モリブデンシートの切り方は?
モリブデンシートを切断するには、割れを防ぐために適切な冷却を伴う、目の細かい刃が付いたバンドソーまたは精密レーザー切断が必要です。