
「金属板のヘミングは、自動車産業やエレクトロニクス産業では非常に重要です。部品に磨き仕上げを施し、硬度と靭性を高めます。」
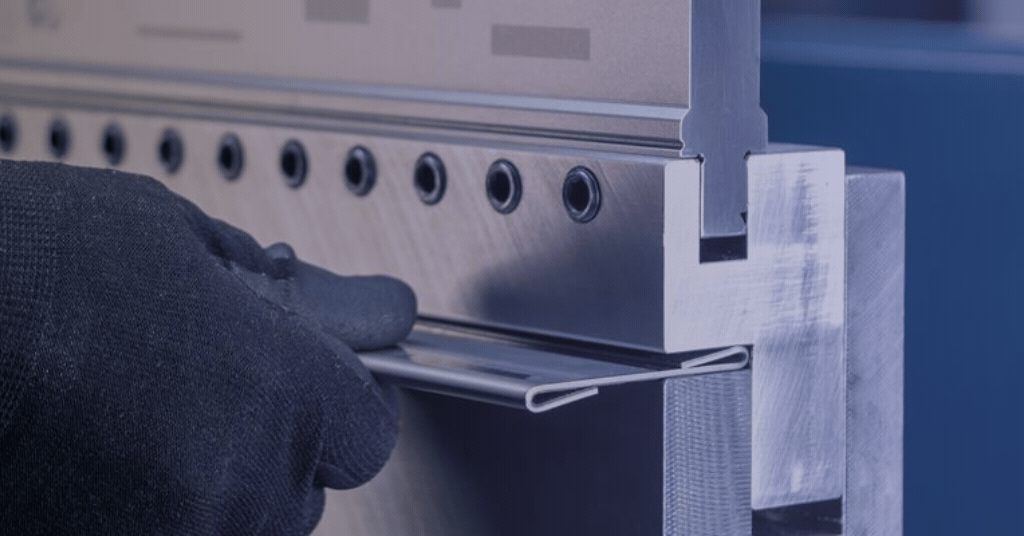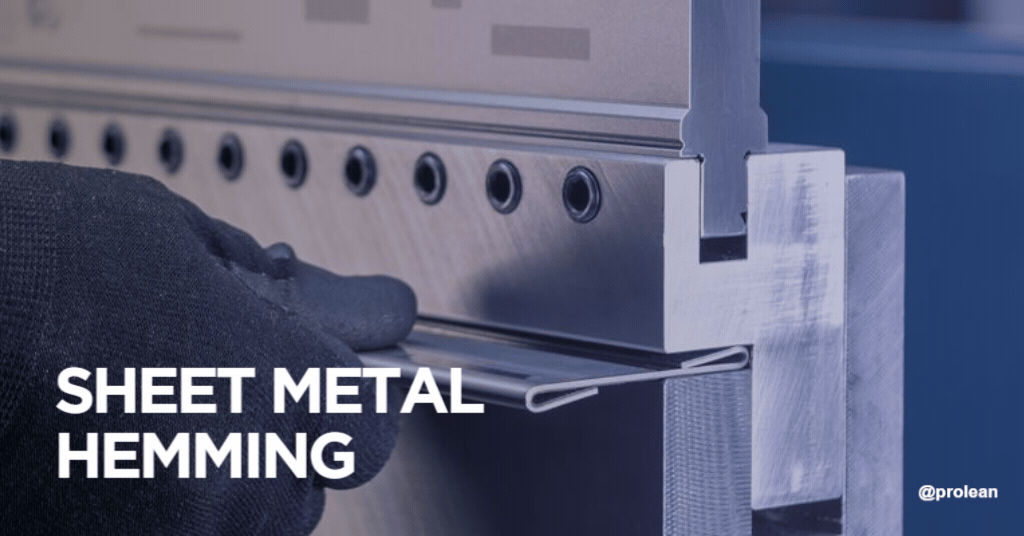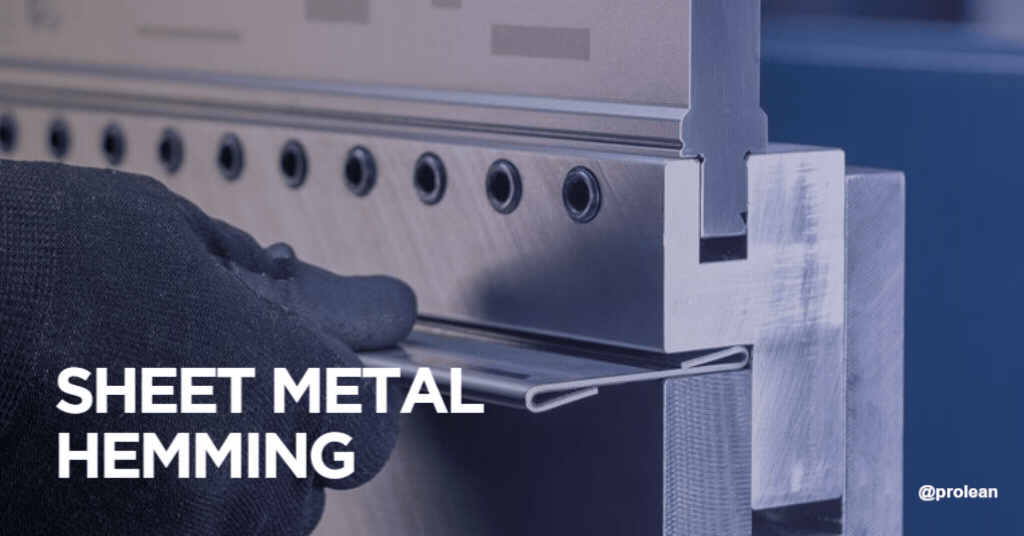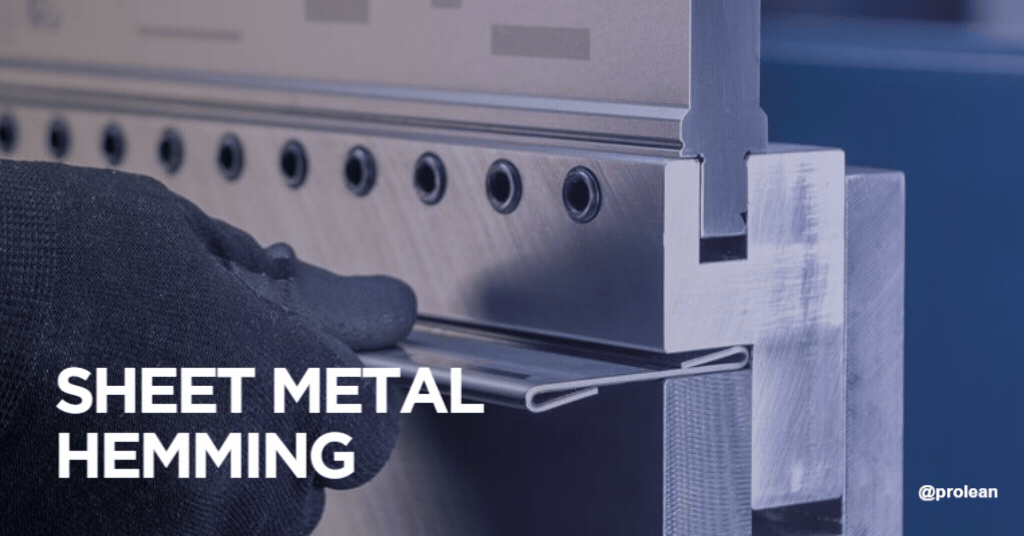
板金加工において、ヘミング工程では、同じ部品の鋭いエッジを曲げて補強チャネルを形成します。この工程は、自動車業界やエレクトロニクス業界で広く使用されています。薄い板金を切断し、エッジを平らにして、材料から剛性構造を作成します。エッジは、閉じた端を形成するために縫い付けすぎたり、開いた端を形成するために部分的に開いたままにしたりできます。したがって、カスタム板金ヘミングの主な目的は 0 つあります。まず、構造全体の剛性を高め、エッジの亀裂や反りのリスクを排除するのに役立ちます。次に、エッジが鋭くないため、金属の美観が向上し、表面がより滑らかで磨きやすくなります。ヘミング工程は、薄い金属板に使用すると最も効果的で、ゲージは通常 125 インチ以下です。
厚いシートは、折り曲げる際にひび割れが生じやすいため、縁取りには適していません。この記事では、 板金の基礎特に板金ヘミング、その種類、技術、用途、および板金加工における利点について説明します。
板金ヘミングの技術
金属部品の縁取りに一般的に使用される手法は 2 つあります。
ダイヘミング工程
ダイヘム金属棒
ダイ ヘミングは、成形作業に最も適しています。この方法では、ツールを頻繁に使用し、1 回の試行で多くの部品を成形します。ダイとプレスを使用して、パイプの長さに合わせてフランジを曲げます。ヘミングは通常、成形段階で実行され、フランジは、引き抜きとトリミングの後にヘミング ツールでヘミングされます。成形されたフランジをヘミングするプロセスには、フランジの開口角度にも依存するいくつかの操作もあります。この方法は、平らで比較的シンプルなデザインのパネルを作成するのに役立ちます。
ローラーヘミング工程
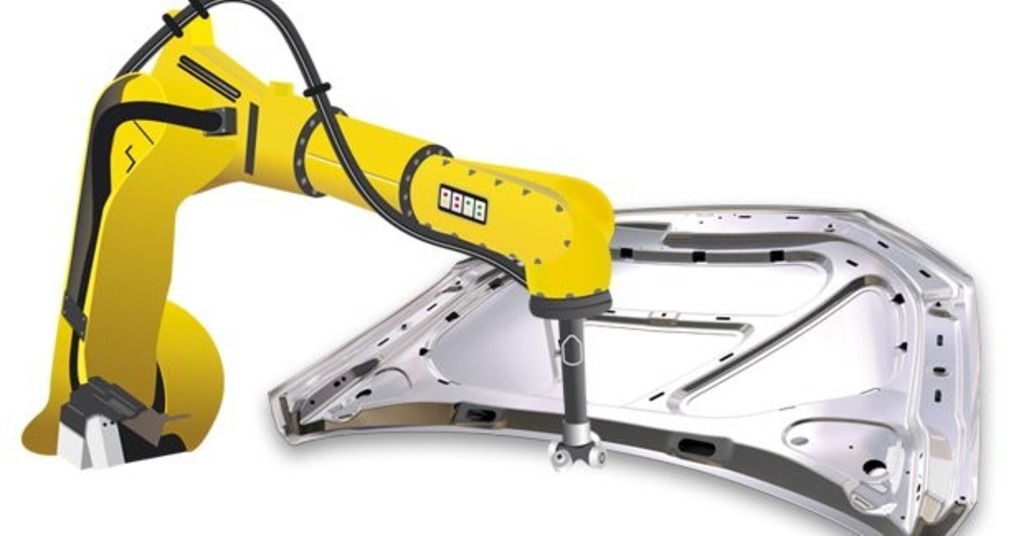
ローラーヘミング
ロールまたはローラーヘミングプロセスでは、産業用ロボットによって制御されるヘミングローラーを使用します。この設定により、シートメタルのエッジを正しく曲げることができるため、効率も向上します。さらに、プレヘミングと最終ヘミングの段階に分類でき、必要な角度に増分できます。
ただし、操作サイクル タイムは比較的長く、金属シートの向きを変更してヘミング ローラーの移動距離を短縮できます。この手法は、中規模から大規模の生産バッチに適しています。ただし、ローラー ヘミングで使用するツールは、ダイ ヘミングで使用するツールよりも比較的安価です。ただし、サイクル タイムは通常、ダイ ヘミングよりも長くなります。
板金に裾上げをする方法は?
前述のとおり、金属縁取りは段階的な工程を経て、最終的に二重構造の縁に仕上げるものです。
ステップ1: きれいな表面のためのエッジの準備
ヘミング工程は金属表面の準備から始まります。工程の妨げになる汚れや汚染物質はすべて除去されます。
ステップ2: 裾上げの準備
表面の汚れをすべて取り除いた後、板金はプレヘミング加工を受けます。ここで、機械工は板金に最初の曲げを形成します。約 145 度の曲げにより、ヘムの最初のサイズが決まります。
ステップ3:メインの裾形成ステップ
あらかじめ成形された曲げ加工を完了させることで、所定の裾形状を作成できます。裾の形状に応じて、ヘミングローラー、プレス機、CNCマシンなど、さまざまなツールを使用して仕上げを行います。
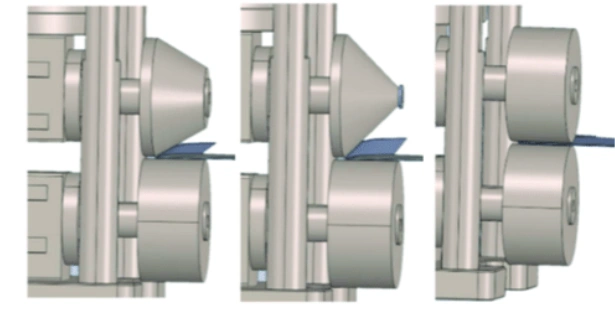
ヘミングツール
ステップ4:滑らかにして仕上げて完成
シートメタルの縁が形成されたので、機械工は縁を滑らかにして仕上げます。このプロセスには、プレスブレーキなどのバランスの取れた力を加える機械が使用されます。このステップの目的は、設計で指定されたとおりに縁の縁を平らにして仕上げることです。
ステップ5: 品質管理と精度
品質管理と精度は、プロセス全体の中心的な部分です。正しいヘムゲージが維持されなければ、金属加工プロセスは不完全です。
ヘムゲージは、業界標準を満たすのに役立つだけでなく、板金の割れを防ぐ鍵となります。全体として、品質管理と精度を優先することで、部品の耐久性が向上し、コストが節約されます。
今すぐプロリアンをお試しください!
板金加工における一般的なヘムの種類
一般的な裾のタイプには以下のものがあります。
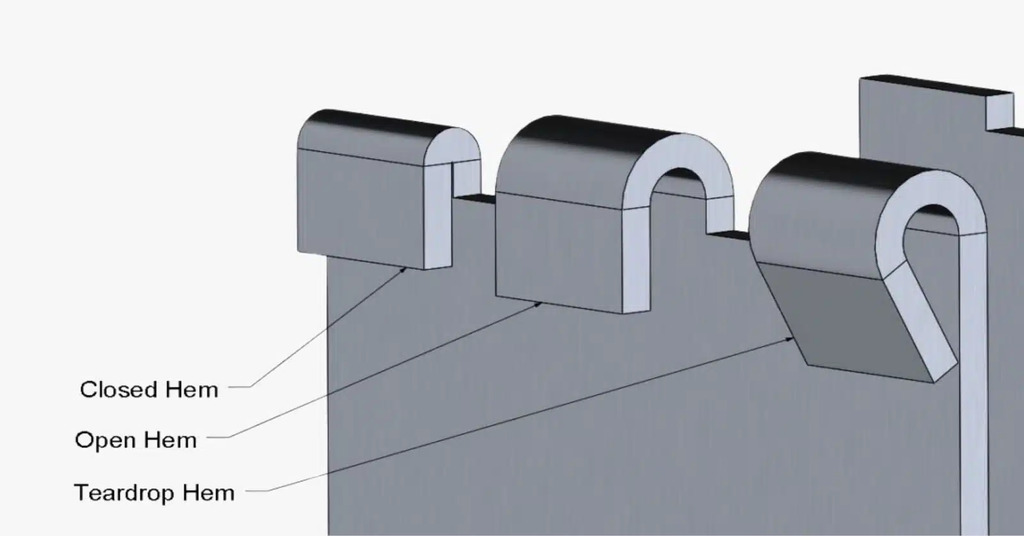
一般的な裾の種類
裾が閉じている
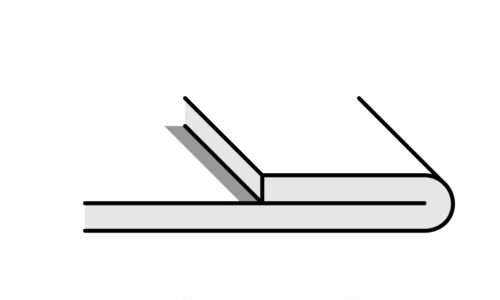
裾が閉じている
オープンヘムは、クローズドヘムやクラッシュヘムとは異なり、平らにプレスされてはいるものの、折り目に小さな隙間が残ります。これらのヘムは、製造が簡単なため人気があります。シートメタルをシートメタルの特定の平面に沿って曲げます。ただし、この方法には材料上の欠点もあることを考慮する必要があります。クローズドヘムは、生地の厚さが 0 インチから 040 インチの場合に最も効果的です。これは、厚い材料は薄い材料よりも割れやすいことは明らかであり、これがこの方式が実現しようとしていることです。ヘムは、シートメタルをチューブの周りに 125 度の角度で巻き付け、プレスブレーキツールを使用して作成されます。アルミニウムは割れや破損に非常に弱いため、クローズドヘムは通常、アルミニウムには推奨されないことに注意することが重要です。
ティアドロップヘム
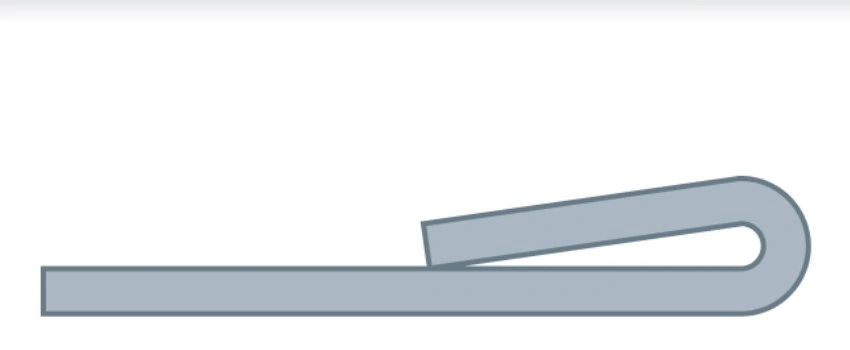
ティアドロップヘム
フランジを180度以上曲げるとティアドロップヘムが作成されます。これは、ヘムで閉じることができない素材に役立ちます。ティアドロップヘムは通常、次のような場合に適しています。 アルミ板金加工 その他の脆い軟金属 ステンレス鋼の板金加工 プロジェクト(実績作品) 部品に余分な重量を加えずに必要な補強が得られるためです。
オープンヘム
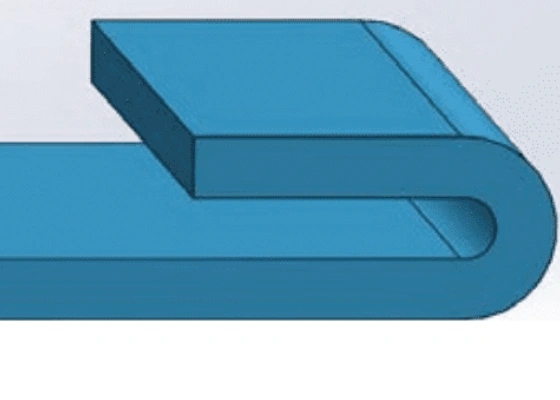
裾オープン
オープンヘムは、外側の縁が湾曲しており、曲線の中央にくぼみがあるため、ハンドルなど人と接触する部分に適しています。オープンヘムは、生地の密度が 040 インチから 125 インチの場合に最も適しており、平らな長さは使用する素材の厚さの 145 倍以上である必要があります。金属を 060 度に曲げ、素材の下にシムを入れてプレスすることでオープンヘムを作ります。オープンヘムは、090 インチ、125 インチ、187 インチ、250 インチ、XNUMX インチなどの小さいサイズによく見られます。
巻かれた裾
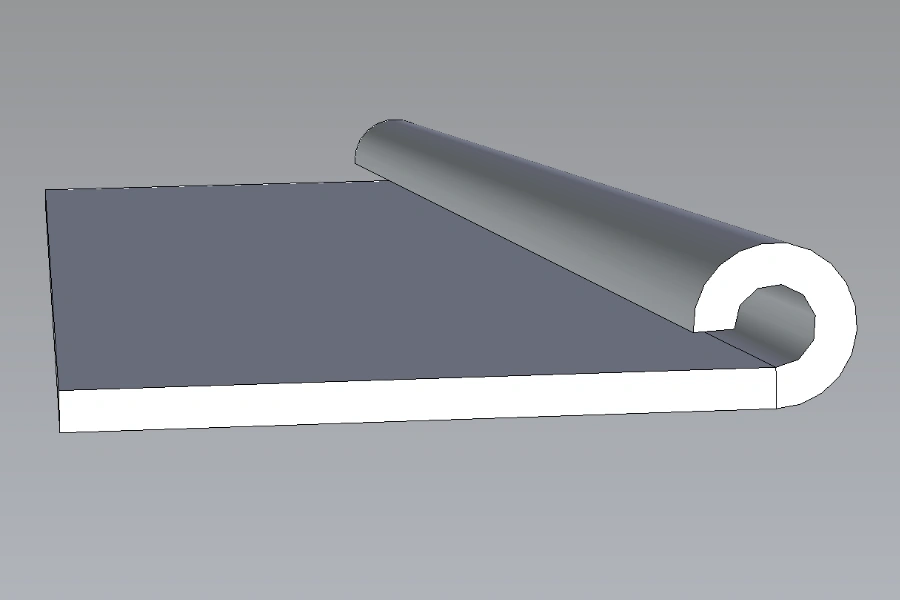
巻かれた裾
ロール ヘムは、板金部品の露出エッジを最小限に抑え、安全性を確保するように設計されています。ロール ヘムと同様に、このタイプのヘムは主にドアのエッジに使用されます。ロール ヘムの主な用途は、部品の鋭いエッジを排除して、繊細な外観と安全な手触りを実現することです。
高品質な裾上げのヒント
金属板に必要なヘム加工を施すための一般的なヒントを以下に示します。
- 適切な素材を選択する
- アルミニウムなど、曲げにくいが成形しやすい素材を選択します。
- 鋳鉄などの曲がらない素材の使用を避けることも重要です。
- 0 インチより厚いシートは繊細で割れやすいため、慎重に取り扱う必要があります。
- エッジを慎重に測定する
- 折り曲げたエッジは厚さと等しく、同様の曲率を持つ必要があります。
- オープンヘムの場合、曲げ部分はヘムに使用する金属の厚さの 4 倍にする必要があります。
- 閉じた裾の場合、折り曲げた部分は使用する素材の厚さと同じにする必要があります。
- 適切なツールを使用する
- 小さな曲げの場合は、プレスブレーキの使用が最適です。
- より複雑で洗練された曲げにはヘミングローラーを使用します。
- 徐々に曲げる
- 金属を2段階に曲げます。まずV字型に曲げ、次に折り曲げて平らにします。
- 圧力を制御し、部品の歪みの問題を解消するために最適に使用されます。
板金ヘミングの短所
高い美的価値
高品質のヘミング加工が施された板金は、ヘミングエッジがより滑らかで丸みを帯び、仕上げが簡単になります。その結果、より美しく魅力的な外観が実現します。この要素は、外観を非常に重視する自動車やその他の多くの製品に役立っています。
構造的完全性の強化
板金部品は、縁を折り曲げると、はるかに強くなり、構造的にも機能的になります。次の事実を考慮してください。板金部品を折り曲げると、その部分の厚さが 2 倍になり、特に組み立て時に強度も向上します。
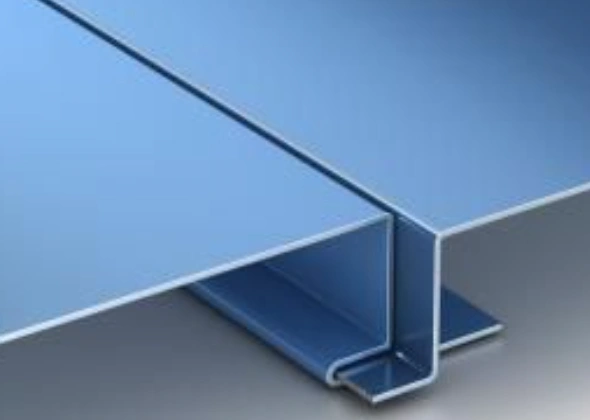
より強固な構造のためのヘミング
ヘミング加工されたエッジ部分では、板金はより大きな応力と負荷に耐えることができます。その結果、ヘミング加工により、より高い構造的弾力性が求められる用途に適した製品が実現します。
耐腐食性と耐摩耗性の向上
結果として得られるシート メタルの折り曲げられたヘミング エッジは、摩耗や腐食の原因となる要素からより隠されます。したがって、シート メタルのヘミングにより、シート メタル表面の腐食と摩耗を最小限に抑えることができます。
板金部品にこのような利点を求めているなら、Boda Tech はヘム ツール板金の最適なオプションを使用します。今すぐお電話いただき、ビジネスの変革を始めましょう。
板金ジョグと板金ヘミング
主な違いは、板金のヘミングは 180 度の折り曲げであり、一部のヘムは密閉されているため、内側の半径がないことです。半径がゼロより大きい場合、ヘムの断面は U 字に似た図形として表すことができます。
一方、板金ジョギングでは、2 つの対称曲げを並べて配置し、緩やかな Z オフセットを作成します。使用する材料の厚さは、形成されるチャネルの厚さと同じであるため、ぴったりとフィットします。
板金のヘムとシーム
ヘミングとは、金属の端を曲げて滑らかで丈夫にする加工です。縫い目を補強し、鋭い端を保護し、衣服の外観を向上させるために適用されます。
逆に、シーミングは食品包装分野、遊園地の乗り物、自動車産業で使用されています。ヘミングとシーミングは、どちらも鋭い曲げとその後の平坦化ダイによる平坦化を伴うという点で似ています。ただし、素材のトン数が通常より厚いため、シーミングではヘムとシームの間の重量が重くなることがよくあります。
今すぐプロリアンをお試しください!
板金ヘミングの一般的な用途は何ですか?あなたのためのオプション
ヘミングは、自動車業界から構造プロジェクトまで、さまざまな用途に使用できます。Boda Tech は、業界を問わずヘミングを成功に導くお手伝いをします。
当社が優れた金属ヘミング サービスを提供できるヘミングの適用領域は次のとおりです。
自動車産業
自動車業界では、エッジのある部品にヘミング加工が頻繁に使用されます。ボンネット、ルーフ、ドアなどです。この技術を使用してこれらの部品のエッジを滑らかにすると、違いがわかります。
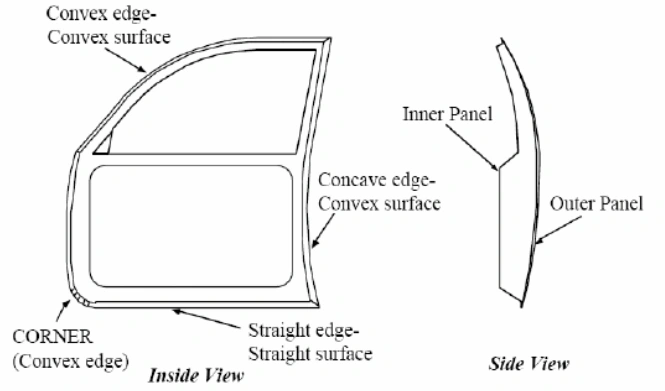
車のドアの縁取り
もちろん、ヘムフランジは、外側と内側の平面をうまく接続することで、車の見た目をより魅力的にします。さらに、シートヘミングは部品に構造的な強度と耐久性を追加します。
家電および空調設備業界
ヘミングは、鋭いエッジを取り除き、家電製品や HVAC 製品で完璧な密閉を形成するために好まれます。滑らかなエッジは、ユーザーの安全と美観の向上にとって重要です。
縁取りされたHVACユニット
建設業
同様に、建設業界の専門家は、製品に魅力的でプロフェッショナルな外観を与えるために、金属の縁取りを広く使用しています。板金フレームとサポートには、複数の機能のためにこれらの機能が組み込まれていることがよくあります。
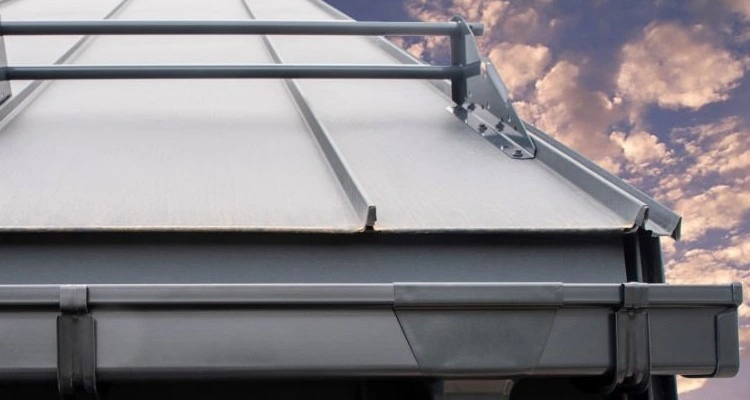
屋根と雨樋システムの板金の縁取り
航空宇宙産業
航空宇宙産業も、当社のヘミング製品が好んで使用される産業のひとつです。
この技術は、厳しい動作条件にさらされる航空機の部分に使用されます。例としては、ドア、内部パネル、エンジンナセル、胴体パネルなどがあります。
航空機の縁取り
板金ヘミングには他にも多くの用途があります。ぜひご相談ください。 板金曲げサービスそして、我々は直ちに行動を起こす。
主要なポイント(要点)
結論として、この記事では、板金のヘミング プロセスとそのすべての可能な側面について明確に説明しています。これで、さまざまな種類のヘム、板金のエッジにヘムを作成するために製造者が使用する技術、および金属部品に最適なヘムを選択する方法について理解できたはずです。
詳細については、Bodaの専門エンジニアおよび技術者にご連絡ください。専門的なサポートを提供いたします。当社のサービスには以下が含まれます。 板金曲げお客様の個々のプロジェクトニーズに合わせて、プレス加工、成形加工、縁取り加工などを行います。板金加工サービスや板金製造に関するご要望がございましたら、お気軽にお問い合わせください。
よくあるご質問
Q1. ヘミング曲げに適した金属部品の厚さはどれくらいですか?
ヘミングは、通常、厚さが 0 インチから 040 インチの範囲の部品に適しています。オープン ヘムの場合、ヘムの戻り長さは通常、金属の厚さの約 0 倍です。一方、クローズド ヘムの場合、この長さは金属の厚さの約 125 倍です。したがって、ヘムの最大サイズは通常、約 4 インチです。
Q2. 板金のヘムの望ましい長さはどれくらいですか?
オープンヘムの場合、推奨されるヘムの長さは 0 ~ 2 mm です。16 ~ 0 インチの範囲で、板金の厚さによって異なる場合があります。クローズドヘムの場合、推奨される高さは通常 5 ~ 0 インチです。
Q3. 板金部品の縁取りは高価ですか?
板金ヘミングは、工具を必要としないため、金属鍛造、鋳造、スタンピングなどの他の成形技術よりもコスト効率に優れています。コストは、一般的に部品の複雑さ、使用する材料の種類、必要な厚さによって異なります。