
CNCタレットパンチング
板金パンチング 金属加工において、様々な形状やサイズの穴を開ける際に用いられる主要な方法です。基本的な概念は、金属板上の所望の穴形状と同一の輪郭を持つパンチを、対応するダイに打ち付けることです。
図面に基づいて穴やスロットを製作する必要がありますか? 板金パンチングサービスをタップし、その後、 見積りをご希望の場合 素材、厚さ、数量によって決まります。
パンチングにはさまざまな装置や技術がありますが、タレットパンチングはその一つです。手動式や従来のCNCダイパンチングとは異なり、タレットパンチングは単一のセットアップで複数のツーリングステーションに対応できるため、高速生産、複雑な部品形状、大型シートへの効率的なネスティングが可能です。
この記事では、CNC タレット パンチの仕組み、その利点と産業用途などについて説明します。
タレットパンチングとは何ですか?
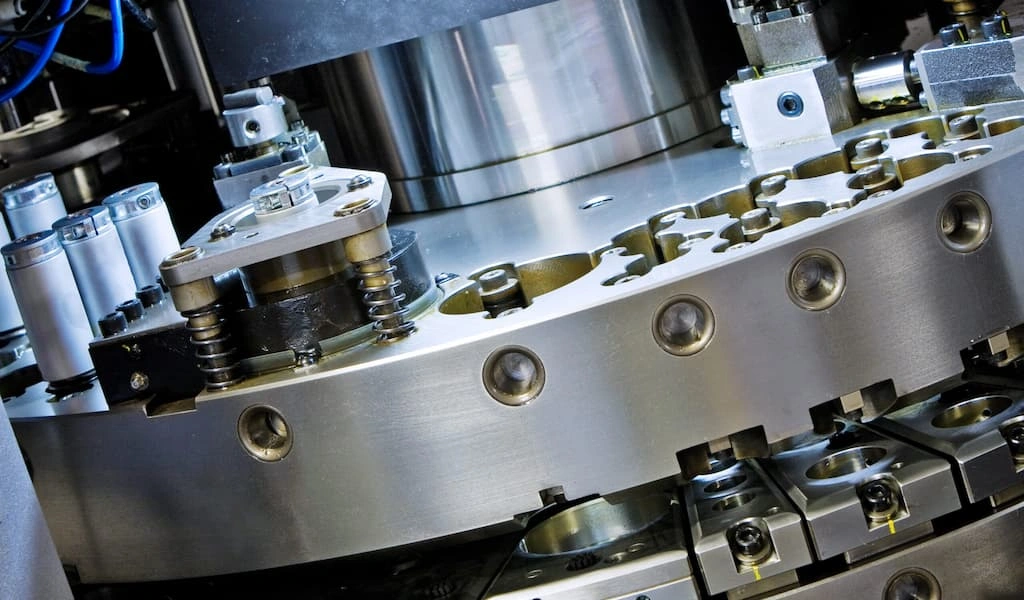
タレットパンチング工程
Turret punching uses a CNC-controlled press and an indexed selection of punch-and-die tools to create holes or slots. Its practicality depends on the pattern, material, tool availability and required edge and flatness conditions.
Many turret punch presses use upper and lower indexing turrets holding matched punches and dies. Station number, tool size and indexing capability are machine-specific.
タレットが回転し、ワークシートを所定のパンチツールとダイの間に配置します。次に、パンチがシートに当たって素早く上昇し、このプロセスを繰り返します。その間、シートは次の位置に移動し、次の加工を行います。 板金穴あけ 操作。
Turret punching can produce round, rectangular and other tool-defined openings. Installed tools and compatible stations govern the available shapes; automatic indexing does not eliminate tool selection or tool changes.
CNCタレットパンチプレスの構造と構成部品
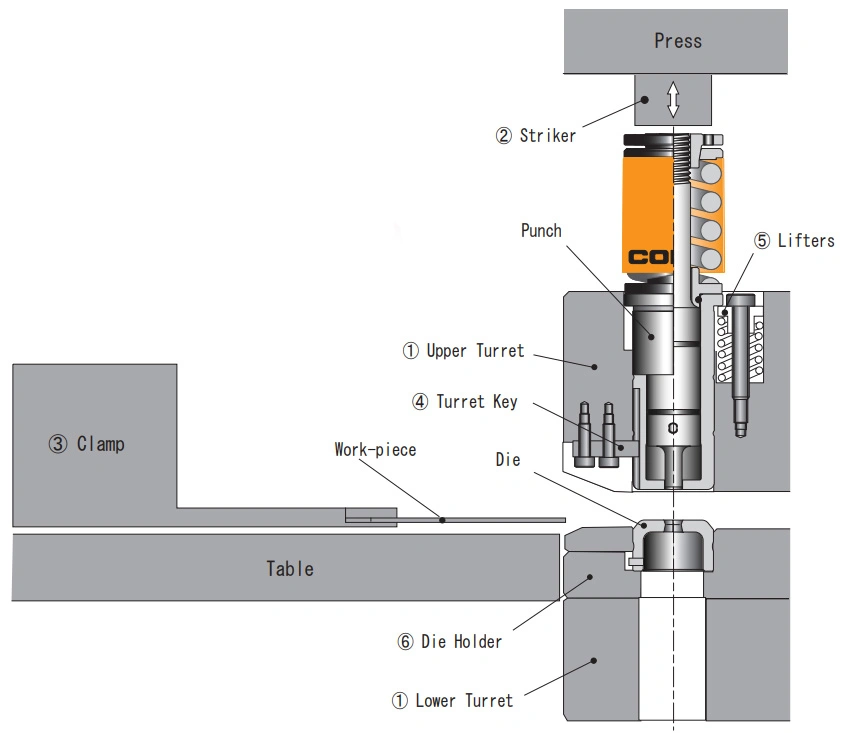
タレットパンチプレス部品
CNCタレットパンチプレスは、コンパクトな設計と堅牢な構造で知られています。様々なシステムとコンポーネントが連携して、金属板に正確かつ再現性の高い穴あけ加工を実現します。
CNC タレットパンチプレスのさまざまなコンポーネントの構造についてさらに詳しく説明します。
タレットツーリングシステム
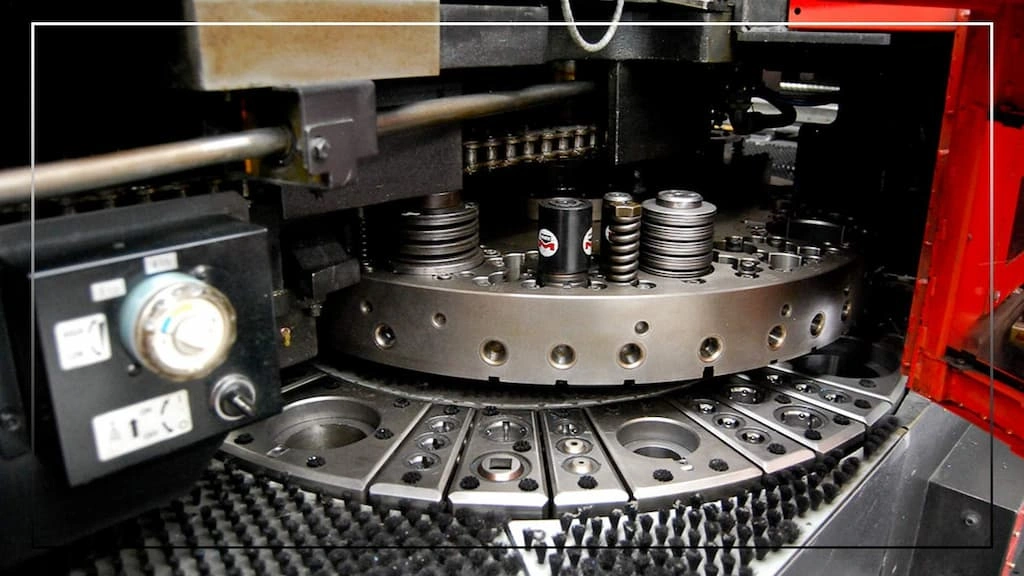
タレットツール
タレットパンチングプレスは、その独自の工具システムであるタレットツーリングにちなんで名付けられています。タレットツーリングは、様々なパンチとそれに対応するダイを備えた上部セクションと下部セクションで構成されています。これらは、パンチングプレスの作業ベッドの上にあります。
上部タレット部は回転方向に沿って移動し、パンチングツールの切り替えを行います。一方、金属シートは上部タレットと下部タレットの間をX軸とY軸に沿って移動します。これらの動作はCNC指令によって制御されます。
シートクランプ
この部品は金属板を保持し、所定の位置に保持します。打刻時に金属板を工具と正確に位置合わせし、位置合わせすることが不可欠です。
パンチストライカー
ストライカーはパンチの上部に位置し、下降することでパンチを金属板に打ち付けます。これにより、板金タレットパンチは材料をせん断することができます。ストライカーの駆動には、油圧モーター、機械式モーター、またはサーボモーターが使用されます。
タレットキー
タレットキーは、角度工具を回転方向に保持し、パンチング加工時の正確な位置合わせを確保する役割を果たします。タレットが回転しても、工具の角度位置は維持されます。
リフター
Punch springs or lifting mechanisms return the punch after a stroke; stripping separates the sheet from the tool. Tool construction varies by system.
パンチングダイス
ダイスは、相手側のパンチが材料をその刃先で切断するのを助ける精密工学ツールです。ダイスは通常、工具鋼、超硬合金、またはその他の強靭な材料で作られています。タレットパンチングプレスでは、ダイスはタレットツールシステムの下部に取り付けられます。
作業用ベッド/テーブル
シートを供給し、パンチング加工を行うためのスペースを提供する平らなベッドです。ワークベッド/テーブルは通常、硬化鋼で作られており、加工時にシートを支え、位置決めするのに役立ちます。
CNCタレットパンチングマシンの動作
CNCタレットパンチングの動作は標準と同様である 板金パンチング加工ダイパンチツールのセットアップを除き、タレットシステムの上部と下部には、異なるパンチプロファイルとマッチング機構が搭載されています。タレットは回転し、特定のパンチを適用することで、金属板の様々な場所に所望の穴を開けることができます。
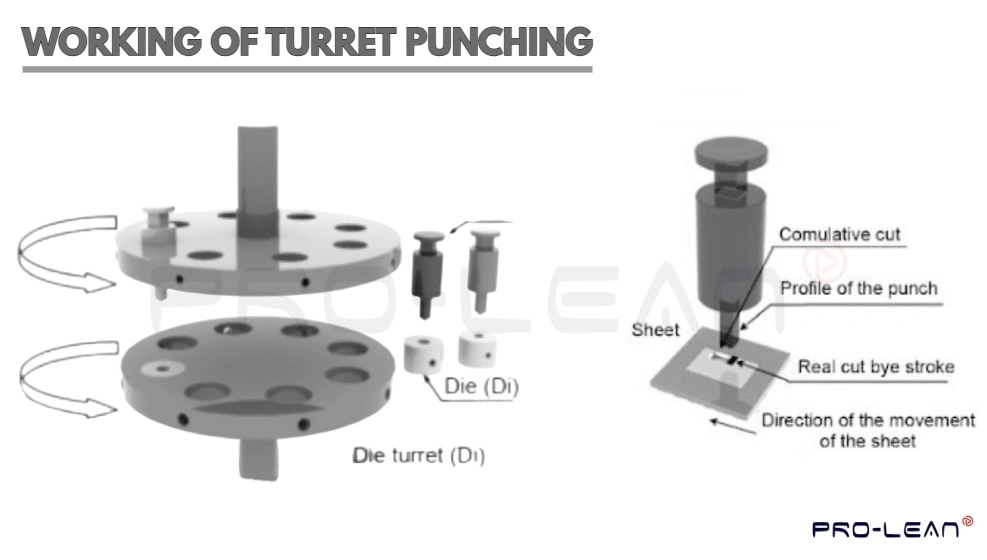
タレットパンチプレスの動作
CNC タレットパンチングの動作メカニズムは次のとおりです。
- CNC システムは、パンチング シーケンス、移動パス、パンチの選択に関する G および M コードからの指示を解釈します。
- サーボ システムは、パンチとダイの間の正確な位置を実現するために、ワークシートを X 軸と Y 軸に沿って移動します。
- The turret indexes the selected punch and matching die into the working position. Tool-angle indexing is available only where the machine and tool station support it.
- プレス機構(サーボ、油圧など)がラムを駆動し、パンチを金型に押し当てて板金に打ち付けます。
- The programmed sequence positions the sheet and performs strokes for individual holes or overlapping nibbling cuts. Feed and stroke coordination depend on the machine and operation.
CNC パンチングマシンにはどのような種類がありますか?
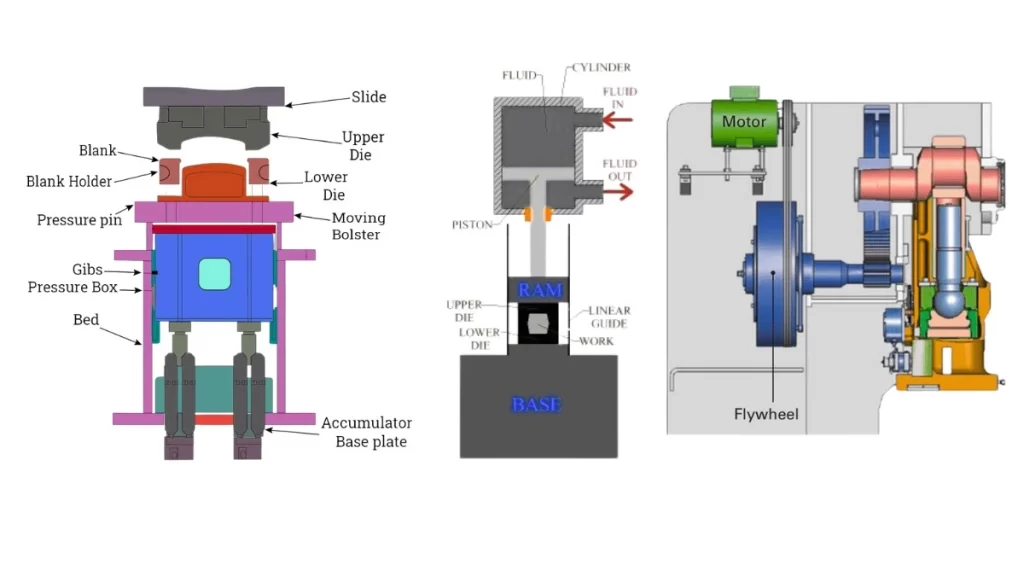 パンチプレスの種類
使用されている駆動機構に基づいて 金属打ち抜き方法パンチングマシンは、機械式、油圧式、サーボプレス機の 3 つのタイプに分類できます。
CNC機械プレス
機械式CNCパンチプレスは、フライホイールとクランクによって回転力を蓄積・変換し、シートのプレスとパンチングを行います。連続した高速動作を必要とする単純かつ反復的な作業には、機械式プレスが適しています。
CNC油圧プレス
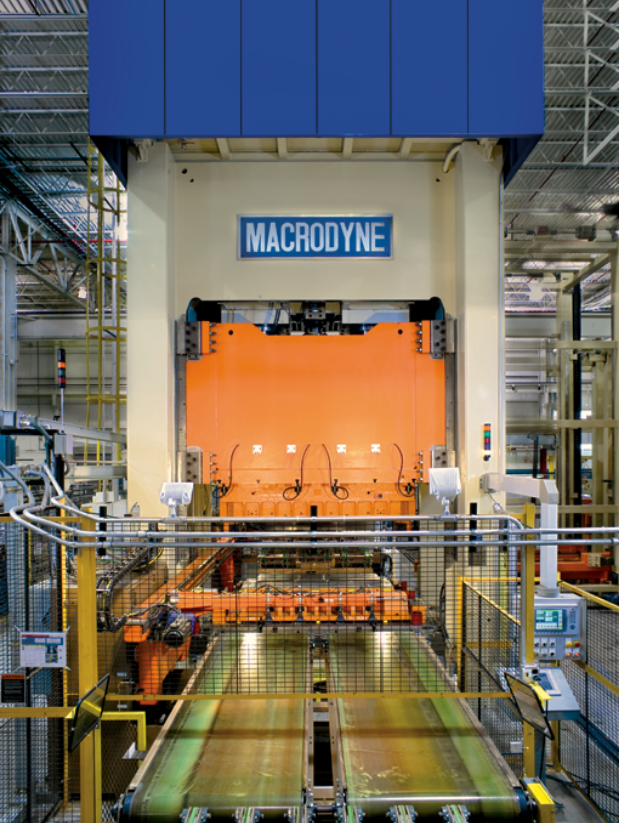
油圧プレス
油圧プレスでは、流体の運動によってピストンが垂直方向に駆動され、パンチング力を生み出します。油圧オイルの交換などのメンテナンスが頻繁に必要となるため、大型シートや高温環境での使用には適さない場合があります。
CNC電気サーボプレス
Servo-electric punch presses use electrically driven mechanisms to generate the punching stroke. Drive arrangements, stroke control and forming options depend on the machine design.
今すぐプロリアンをお試しください!
CNCタレットパンチングの利点
カスタム穴や板金パンチングに板金タレットパンチを使用すると、製造速度、精度、再現性、ツールの柔軟性が向上するなどの利点が得られます。
が提供するメリットのリストを見てみましょう 板金パンチングサービス.
- 高い製造速度: 自動ツール交換と最小限の機械ダウンタイムにより、タレットパンチングは高速製造を実現します。
- Dimensional control: Hole size, position and repeatability depend on machine, tool guidance, material, wear and the agreed inspection conditions.
- 複雑な形状: 交換可能なツールにより、穴やその他の機能を含む多様な形状を 1 回のセットアップで作成できます。
- 繰り返し性: CNC 自動化とタレットツールにより、板金部品の再現性が高まります。
- 費用対効果の高い 生産速度が速く、人件費が安く、材料の無駄が少ないため、タレットパンチングはコスト効率の高い製造プロセスになります。
タレットパンチングは高価ですか?
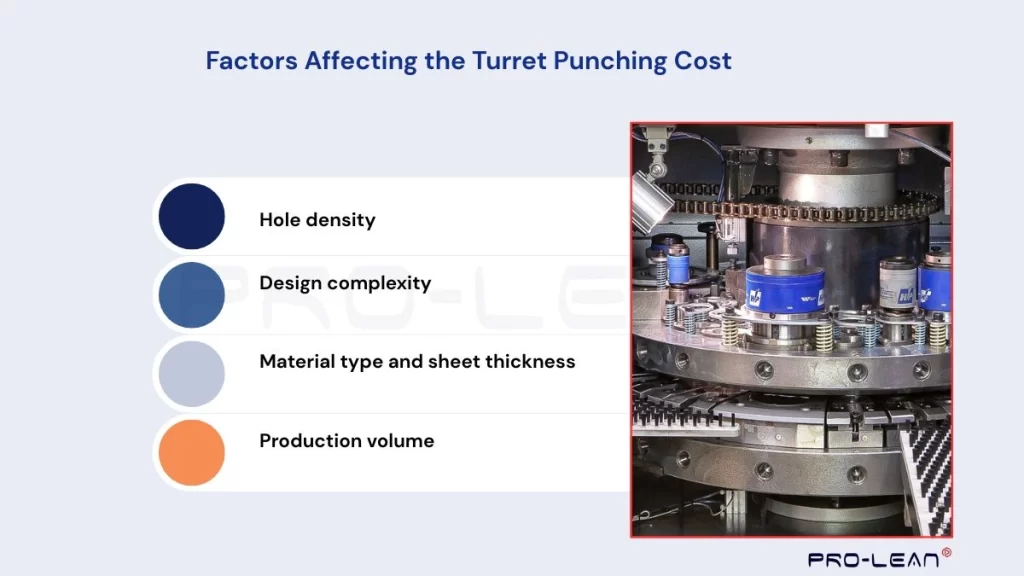
タレットパンチングコスト
Turret punching can be economical for repeated patterns when suitable tools are available. Setup, special tooling, hit count, material yield, deburring and final processing determine the cost. Tool life depends on material, geometry, maintenance and operating conditions.
タレットパンチングの正確なコストは、穴の密度、設計の複雑さ、材料の種類、シートの厚さ、生産量、後処理の要件などの要因によって異なります。
パンチングプロジェクトの費用を決定するには、デザインをアップロードして 見積もりを取得 私たちから。
今すぐプロリアンをお試しください!
タレットパンチの産業用途
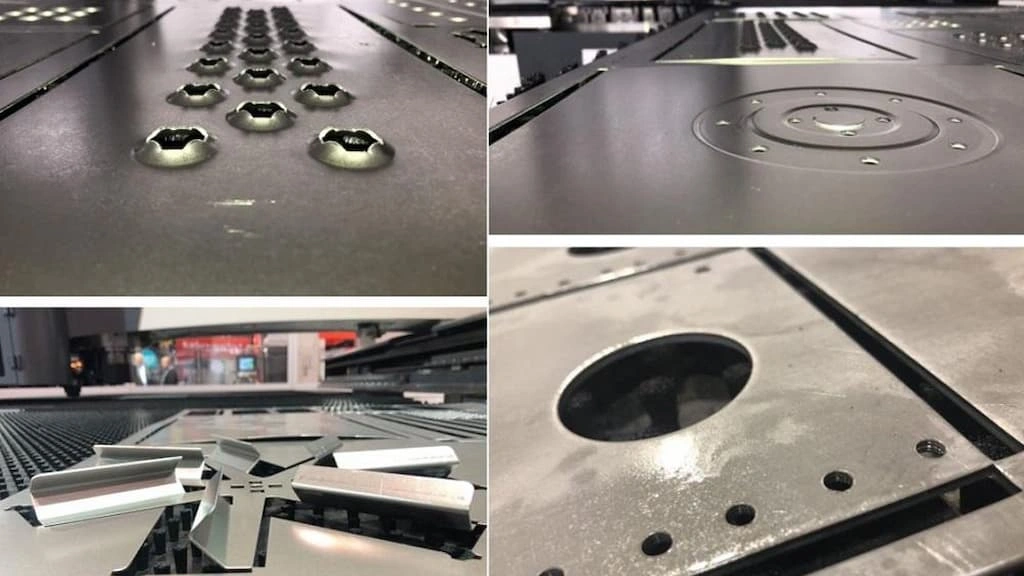
タレットパンチングアプリケーション
タレット パンチングアプリケーション 一般的なハードウェアおよび家具、電子および電気、家電製品、自動車、医療機器、HVAC など、さまざまな業界に広がっています。
以下の表は、パンチプレス製品の例とともに一般的な用途の概要を示しています。
|
業種 |
タレットパンチングの理由 |
例 |
|
一般的なハードウェア |
高速で繰り返し可能な穴、大量生産時の低コスト、および材料の多様性。 |
穴あきプレート、ヒンジ、引き出しスライド、棚ブラケット、パネル、ハンドル。 |
|
電子・電気 |
精密な筐体と取り付けパターン、自動化、そして精度 |
計器筐体、シャーシパネル、EMIベント、取り付けプレート、ブラケット |
|
家庭用器具 |
効率的で一貫した生産面と通気口 |
コントロールパネルとフェイスパネル、オーブン前面、通気パネル、ラッチプレート、トリムリング。 |
|
自動車 |
厳しい公差を備えた大容量のブラケットとパネル |
センサーハウジング、ヒートシールドタブ、クリップ、取り付けプレート、ケーブルガイド。 |
|
医療 |
高精度かつ再現性の高い小型製品の製造 |
器具および滅菌トレイ、デバイスハウジング、パネルオーバーレイ、およびクランプ。 |
|
HVAC |
大量生産でも精度と経済性に優れています。 |
ルーバー、グリル、ダクトフランジ、フィルターフレーム、穴あきパネル。 |
続きを読む:
- パンチング vs ブランキング
- パンチングとスタンピング
金属パンチング・スタンピング部品をお探しですか?Bodaまでお問い合わせください
For purchased panels, brackets or enclosure plates, review our 板金パンチングサービス. Send the drawing and acceptance requirements for a project-specific manufacturing route.
For your part, Boda reviews the required holes, material, thickness, quantity and secondary operations. CNC turret punching, nibbling, louvers and other special features require explicit confirmation in the quotation; this guide is not an equipment ownership list.
まとめ
これまで述べてきたように、タレットパンチングは、板金部品に穴を開ける効率的で費用対効果が高く、精度の高い方法です。この方法を曲げ加工、スタンピング加工、その他の成形加工と組み合わせることで、より複雑な加工を実現できます。ただし、その能力を最大限に引き出すには、適切な種類のパンチングプレスと工具を使用することが不可欠です。
タレットパンチングとスタンピング戦略についてまだ混乱している場合は、 お問い合わせプロジェクト開始前に、弊社のエンジニアが詳細なコンサルティングを提供いたします。
よくあるご質問
パンチプレスとは何ですか?
ダイとパンチをペアにして、板金を切断または成形する板金成形機構です。パンチはシートとそのエッジを対応するダイに強力な力で打ち込みます。
タレットパンチマシンとレーザー切断機の違いは何ですか?
主な違いは動作メカニズムにあります。タレットパンチマシンは強力なパンチとダイを使用して板金材を切断または成形しますが、レーザーカッターは集中したレーザービームを使用して材料を溶かして蒸発させ、切断と成形を行います。
タレットパンチとは何ですか?
A turret punch holds several matched punch-and-die sets in indexed stations. It can select installed tools automatically, but non-installed shapes or incompatible tools require changes or a different route.