
金属3Dプリントの登場により、金属鋳造のプロセスは現代の製造業においても重要な位置を占めています。鋳造された金属部品はCNC加工によってほぼ完璧な寸法に仕上げることができ、複雑な形状を迅速に製造するための人気の高い手法として今もなお広く利用されています。
ダイカスト、オープンキャスティング、砂型鋳造など、溶融金属やプラスチックの冷却を主とするあらゆる鋳造方法において、収縮は依然として重要な課題です。鋳造金属の収縮は、鋳造部品の品質、サイズ、寸法精度、そして完全性に重大な影響を及ぼします。
この記事では、鋳造プロセスにおける収縮について学び、主要なエンジニアリング上の課題と、鋳造における収縮を最小限に抑える方法について説明します。
収縮とは
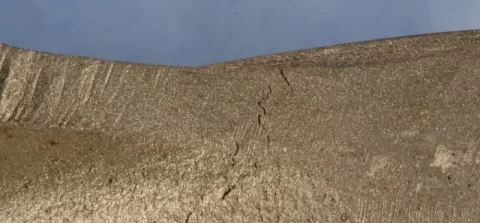
鋳造欠陥
工学における収縮とは、金属が鋳型内で溶融状態から凝固する際に生じる体積の減少を指します。収縮は一般的な欠陥であり、金属や合金が液体状態から固体状態へと変化する凝固過程における材料特性により、鋳造プロセスにおいてもある程度の収縮は許容されます。
溶融金属を鋳型に流し込むと、ほぼ瞬時に凝固が始まり、体積変化が生じます。鋳造時の収縮を最小限に抑えるには、温度、冷却速度、鋳型設計といった鋳造パラメータを調整することが重要です。 金属鋳造欠陥.
鋳造における収縮には 3 つの種類があります。
- 液体収縮: このタイプの収縮は、溶融金属が鋳込み温度から凝固点まで冷却される際に発生します。熱損失により溶融金属は凝固し、収縮して体積が減少します。
- 凝固収縮: これは収縮過程の一種で、金属が液体から固体へと変化する過程で体積が減少(3~7%)します。アルミニウムや銅などの合金は、合金の種類によって収縮率が異なるため、液体から固体への収縮率が大きくなります。
- 固体収縮: 材料全体が固まった後、固体 金属鋳造 通常の室温まで冷却されると、さらに収縮が進む可能性があります。前述の収縮ほど顕著ではありませんが、それでも厳しい公差を崩す可能性があり、金型設計に既に考慮されているため、パターンメーカー収縮と呼ばれることがよくあります。
収縮欠陥の原因
鋳造金属の収縮欠陥は、単一の特性に起因するものではありません。金属の物理的特性も大きな役割を果たしますが、鋳造設計からプロセスパラメータに至るまで、他の多くの要因が収縮を引き起こす可能性があります。
給餌システム
供給システムとは、金属または材料が金型キャビティに流れ込む場所です。ライザーやゲートを含む適切に設計された供給システムは、鋳造収縮を補正するために、すべての部品に溶融金属を一定量かつ安定的に供給する必要があります。つまり、材料に収縮を強制的に吸収させるということです。
ライザーやゲートの不具合は、溶融金属の流動不足を引き起こし、凝固時に鋳型の特定の領域に到達できないことがよくあります。これは、内部収縮と引け巣の両方につながる可能性があります。砂型鋳造では、ライザーが鋳物に供給されないため、これはよくある問題です。
注ぎ温度が間違っている
収縮におけるもう一つの重要な要素は、溶融金属を鋳込む温度です。金属を鋳込む温度が高すぎると、過剰な溶融収縮と不均一な冷却が生じる可能性があります。その結果、欠陥が増加し、目に見える気孔や不完全な鋳物になることがよくあります。
同様に、鋳込み温度が低すぎると、凝固が早まります。鋳物に流入した液体が先に凝固するため、特に微細なチャネルを通る液体金属の流れが阻害されたり、制限されたりして、ひけ巣が発生します。
溶融金属を鋳型に流し込むには、流動と凝固のバランスをとる技術と経験が必要です。
冷却速度
鋳型の設計、形状、そして鋳物の形状は、鋳物の冷却速度に影響を与えます。断面の厚さも冷却速度に影響を与えるもう一つの要素です。冷却速度の不均一は、主に壁厚の不均一性や断面厚さのばらつきに起因し、収縮や欠陥の発生を予測困難にします。
特に射出成形では、リブや鋳型に中子を入れて部品を補強することが一般的ですが、これがさらなる問題を引き起こす可能性があります。方向性凝固は、収縮を最小限に抑え、部品が所定の形状に収まるようにするための重要なパラメータです。 射出成形公差.
合金組成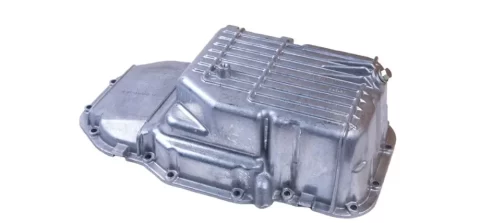
アルミ鋳造部品
鋳造に使用される合金の組成は、収縮率を決定する上で重要です。アルミニウムを使用する場合、収縮率は同じになるはずですが、合金の種類によって凝固収縮率は異なります。アルミニウム合金と銅合金の収縮率は同程度ですが、ステンレス鋼やニッケル合金よりも一般的に高くなります。
今すぐプロリアンをお試しください!
収縮欠陥の種類
溶融射出成形における収縮欠陥は、オープン収縮欠陥とコーズド収縮欠陥に分類できます。
開口収縮欠陥
開放収縮欠陥は、溶融金属が凝固収縮に十分でない場合に発生し、目に見えるため、鋳造表面を観察することで識別できます。
パイプとは、鋳物の上部に形成される深い円錐形の穴、または低い部分です。これは、凝固時に材料が表面下から引き抜かれることで生じる窪みです。
鋳肌は、鋳造の冷却過程における収縮によって鋳肌表面に生じる浅い空洞です。美観上の問題以外では、鋳肌は大きな問題ではありません。
閉鎖収縮欠陥
閉鎖収縮欠陥は鋳造品内部に発生します。これらの欠陥は表面には見えず、鋳造部品の物理的特性と構造的完全性を損ないます。
内部収縮は、鋳物内部に空洞やキャビティを形成する可能性があります。マクロ収縮は大きく、目に見えるもので、凝固収縮の結果です。マクロ収縮は、断面の厚みが異なる鋳型設計でよく見られます。
マイクロシュリンケージ欠陥とは、鋳造物全体に分布する微細な欠陥や空隙のことです。マイクロシュリンケージは、複雑な設計や不均一な凝固の問題によって発生します。
鋳造における収縮はどのような影響を及ぼしますか?
鋳造機
構造の完全性を損なう
収縮欠陥は部品の寸法やサイズに影響を与えるだけでなく、内部に空洞や穴(ポロシティ)を発生させます。これにより、弱い箇所に応力が集中し、鋳造部品が弱くなり、最終的には部品の破損につながる可能性があります。
寸法精度
鋳造品は冷却時に収縮により寸法変化が生じ、意図した幾何学的寸法からのずれが生じます。ほとんどの場合、これらの寸法変化は金型設計時に考慮されますが、鋳造公差によっては追加の機械加工や研削作業が必要になる場合があります。
最終的な鋳造部品が寸法要件を満たすためには、型枠メーカーの収縮率を考慮することが重要です。鋳造設計の合金と形状に基づいて計算された収縮率を使用することができます。
表面仕上げ
表面の陥没などの開放収縮欠陥は、表面の凹凸を引き起こし、部品の美観と機能性の両方に影響を与える可能性があります。例えば、 高圧ダイカスト またはワックス鋳造の場合、収縮によって表面の欠陥が生じるため、追加の仕上げ工程が必要になります。
鋳造時の収縮を最小限に抑えるにはどうすればいいですか?
金型設計の最適化
鋳型を設計する際には、適切な押湯、ゲート、そして十分な流動性のある金属チャネルを用いて鋳造収縮を管理します。表面陥没などの開放収縮欠陥は、収縮時のリザーバーとして機能する押湯を用いることで対処できます。
ゲートの設計では、スムーズな流れを確保し、注入および固化中の壁の動きを最小限に抑える必要があります。
冷却速度を制御する
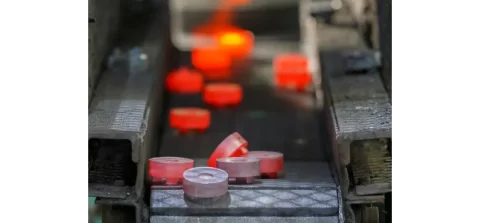
鋳造後の金属ギア
収縮を最小限に抑える最良の方法は、鋳造時に材料を均一に冷却することです。方向性凝固は、冷却プロセスを制御するために使用できます。方向性凝固により、鋳造物は端から端まで徐々に冷却されます。
冷却速度を制御するもう 1 つの方法は、チルを使用することです。チルとは、金型内に配置され、特定のセクションで冷却を加速できるインサートです。
絶縁体を使用する
絶縁体は冷却速度を制御するためにも使用できます。絶縁体はゆっくりとした冷却速度を維持し、液体金属の供給を維持します。
今すぐプロリアンをお試しください!
ダイカストサービス
プロリーンテック プラスチックと金属の高品質な部品製造を提供します。当社の倉庫には、様々な合金の選択肢があります。 ダイカスト.
当社のキャスティングサービスの詳細と、 無料見積もり して、高成長のクロスチャネル戦略の構築を始めましょう!
結論
鋳造金属の収縮は、製造のあらゆる段階で対処しなければならない課題です。3D部品設計から金型設計、鋳造パラメータから表面仕上げまで、多くの要因が収縮に影響を与えます。
収縮の原因を理解し、パターンメーカーの収縮を考慮することで、気孔や表面の陥没といった欠陥を防ぎ、寸法精度の高い部品を製造することができます。多くの鋳造所では、一般的に複数の合金に対して同様の収縮許容値を使用していますが、鋳造品の形状によってはばらつきが生じる場合があり、これは熟練した技術と経験によって対応可能です。
そのため、高品質のものを選ぶことが重要になります 製造サービス 高性能な鋳造部品を生産することができます。