
「スクイズキャスティング」 は、金属部品製造業界全体を刷新する鍛造プロセスと鋳造プロセスを組み合わせたものです。このプロセスにより、正確な形状と優れた強度を備えた明確なデザインが下塗りされます。
スクイーズ鋳造は、より好都合な金属母材複合プロセスであり、互換性のない強度を備えたより微細な粒子の鋳造品を大量生産できる可能性があります。冶金的性能を効率的に向上させ、濡れ性を高め、コンポーネントの指定された領域を強化することができます。
In スクイーズキャスティング 溶かした金属を型の中に流し込んで固め、高圧で鍛造します。このプロセスにより、関連するガス欠陥が潜在的に除去され、凝固中の収縮の継続的な供給が確認されます。スクイーズキャスティングのサウンドオートメーションにより、ネット形状の高品質コンポーネントを簡単に作成できます。
最良の結果を得るには、圧力、温度、金型設計などの主要な変数を技術的に理解することが必須です。この記事では、スクイズ鋳造プロセス、その応用、利点、展望について理解します。
スクイーズキャストとは何ですか?
スクイズキャスト、 液体金属鍛造とも呼ばれ、油圧プレス プレートの間に配置された密閉型に溶融金属を供給し、高圧下で硬化させます。加えられた圧力により、溶融金属が金型表面に迅速に接続され、瞬間的な熱伝達状態が引き起こされ、収縮が最小限に抑えられた微細な結晶粒または気孔のない鋳造物が生成されます。
この手順では、一般的な金属 マグネシウム (NAIST) と アルミニウム合金 使用されています。鉄部品と非鉄部品の両方を製造できます。
スクイーズキャスティングとダイカスト: 違いはありますか?
スクイズキャスティングとダイカストが本質的に同じプロセスであるのか、それとも両者の間に大きな違いがあるのかを調べてみましょう。
表: スクイズキャスティングとダイカスト: 比較
| 側面 | スクイーズキャスティング | ダイカスト |
| プロセス | スキーズキャスティングでは、溶融金属を高圧下で金型(ダイス)に注入し、その後さらに圧力を加えて材料を圧縮します。 | ダイカストでは、溶融金属を高圧下で金型キャビティに注入して、複雑な形状を作成します。 |
| 圧力 | 絞り鋳造プロセスの開始圧力は 500 bar から始まり、最終的には 3000 bar に達する場合があります。通常、800 ~ 1100 bar の範囲の圧力が使用されます。 | 亜鉛およびアルミニウムのダイカストの圧力範囲は、通常 1500 ~ 25,000 PSL です。 |
| モールド | 通常は、次のような使い捨ての使い捨て型を使用します。 砂とか陶器とか. | 再利用可能で耐久性のある金型を使用しています。 鋼 または他の金属。 |
| 表面仕上げ | 優れた表面仕上げと寸法精度を実現します。 | 滑らかな表面仕上げを実現できますが、追加の機械加工が必要になる場合があります。 |
| 材料範囲 | アルミニウム、マグネシウム、銅合金など幅広い材質に対応します。 | アルミニウム、亜鉛、銅合金など様々な金属を加工できる汎用性の高い工具です。 |
| 生産量 | 少量から中量の生産作業に最適です。 | サイクルタイムが速いため、大量生産に最適です。 |
| ツーリングコスト | 精密な金型が必要なため、初期の工具コストが比較的高くなります。 | 初期の工具コストは高額ですが、大規模な生産工程で償却されます。 |
| 許容範囲 | 厳しい公差と複雑な形状を実現できます。 | 厳しい公差を実現できますが、非常に複雑な設計では制限される場合があります。 |
スクイーズ キャスティング プロセス: ステップバイステップ ガイド
金属部品の製造を成功させるには、プロセスを完全に理解する必要があります。スクイズ ダイカスト プロセスの段階的なガイドは次のとおりです。
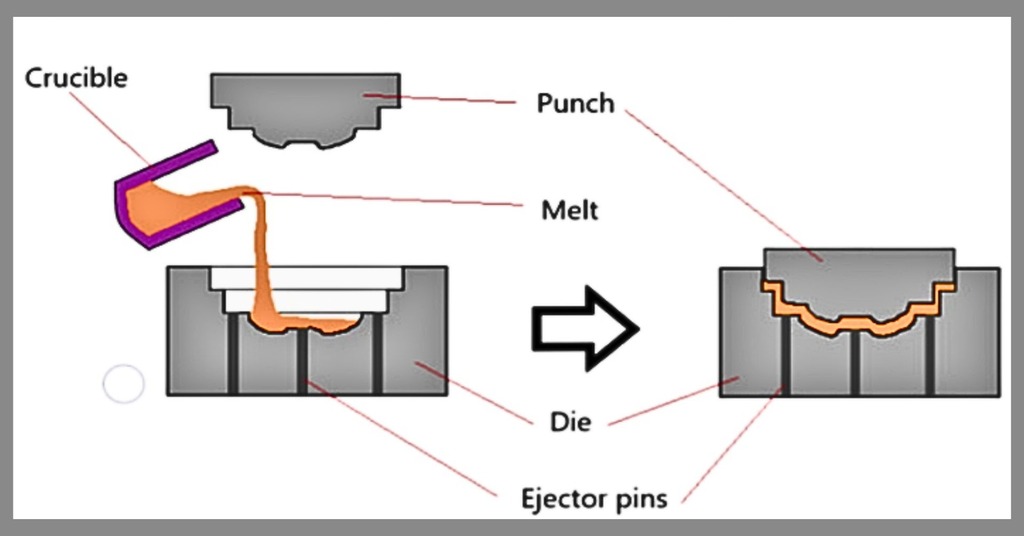
スクイズダイカスト製法
ステップ 1 - 金属合金の準備
このステップでは、割り当てられた金属を炉に入れ、固相から液相に変化するまで加熱します。使用される金属に応じて、温度は 1220 F から 6152 F の範囲になります。
ステップ 2 - 溶融金属の射出
加熱された液化金属は、こぼれを避けるために洗浄機/るつぼを使用して、潤滑され予熱されたダイに注入されます。その後、次のステップに進むために金型が閉じられます。
ステップ 3 - 圧力を加える
オペレータはパンチを閉じた後に圧力を加えます。このステップでは、液体金属が金型の形状を獲得します。加えられる圧力に不規則性があると、コンポーネントの収縮につながり、望ましくないことになります。
ステップ 4 - 完成した部品の取り出し
固化後、完成品を取り出します。現在、ダイカスト部品は欠陥がないか徹底的にチェックされ、追加の仕上げのために送られます。その後、ダイを洗浄してプロセスを再度再開します。
スクイーズキャスティングの種類
スクイーズ キャスティングは、直接型と間接型の 2 つの形式に変更されます。両方のタイプで適用される圧力は、特定の変更により異なります。両方のタイプの仕様については、以下で詳しく説明します。
1. ダイレクトスクイズキャスティング
潤滑され加熱された金型は溶融金属で満たされ、材料が凍結し始めた後すぐに圧力が加えられ、固化するまで圧力が維持されます。油圧プレスを介して加えられる圧力は 70 ~ 140 MPa の範囲です。ダイレクトスクイズキャスティングは縦型装置上で行われます。
2. 間接絞り鋳造
それは似ています 高圧ダイカスト 同様のチャンバーを使用するためのモデルです。間接絞りダイカストでは、溶融物は短いスリーブを通ってダイチャンバーに よりも短い速度で注入されます。 0.5 m / s。溶融金属が硬化するまで、55 MPa ~ 300 MPa の高圧が加えられます。これは、水平型と垂直型の両方のマシンで実行されます。
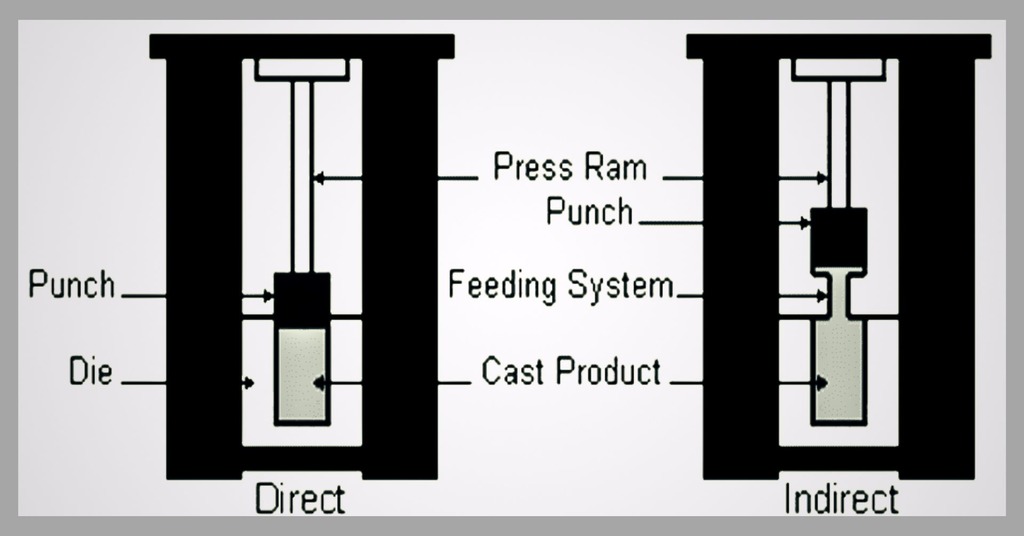
スクイーズ キャスティングのタイプ: 直接および間接
スクイーズキャスティングの材質選定
絞り鋳造は、鉄材料と非鉄材料の両方に適用されます。主に使用される金属合金は次のとおりです。 アルミニウム、銅、亜鉛、マグネシウム。材料を選択する際には、いくつかの考慮事項に従う必要があります。
- 平坦な幾何学的表面を有する材料は、鋳造に使用できます。
- すべての金属に当てはまりますが、融点が高い金属、室温で液体の状態を保つ金属、放射性金属などはスクイズ鋳造には適しません。
- アルミニウムのスクイズ鋳造は、操業コストが低いため、今日では製造業者に好まれています。ここで、このプロセスは鉄アルミ化物の影響を受けないことを言及する価値があります。そうしないと、機械的特性が劣化する可能性があります。
- 優れた強度対重量比を備えた経済的で高品質の材料は、航空機や自動車産業に応用できます。
スクイーズキャスティング技術
スクイーズキャスト法、使用されるテクノロジーは 2 種類あります。これらは;
1. バキュームアシスト
溶融合金の射出中に、金型キャビティ内に空気が閉じ込められることがあります。そのため、真空ポンプの助けを借りて、射出ステップが終了するまで空気が排出されます。鋳造部品の細孔サイズが減少すると、密度と強度が向上しますが、これは良好な真空によってのみ達成できます。この技術ではより低い圧力が使用され、大型または薄型のコンポーネントが製造されます。
2. スクイズピンモデル
鋳造プロセス中、スクイズ ピン モデルは、金属の大部分から収縮気孔を除去する上で重要な役割を果たします。スクイズピンは金属プレス加工で中古で使用されますが、ピンの配置と加圧時間がこの技術の効率の主な決定要因です。ピンは、液体金属部品が収縮する位置まで自動的に移動します。
スクイーズキャストの利点は何ですか?
色々な例外があります スクイズキャストの利点 鋳造技術に関するものであり、多くの製造業で重要な候補となっています。以下のようなメリットがあります。
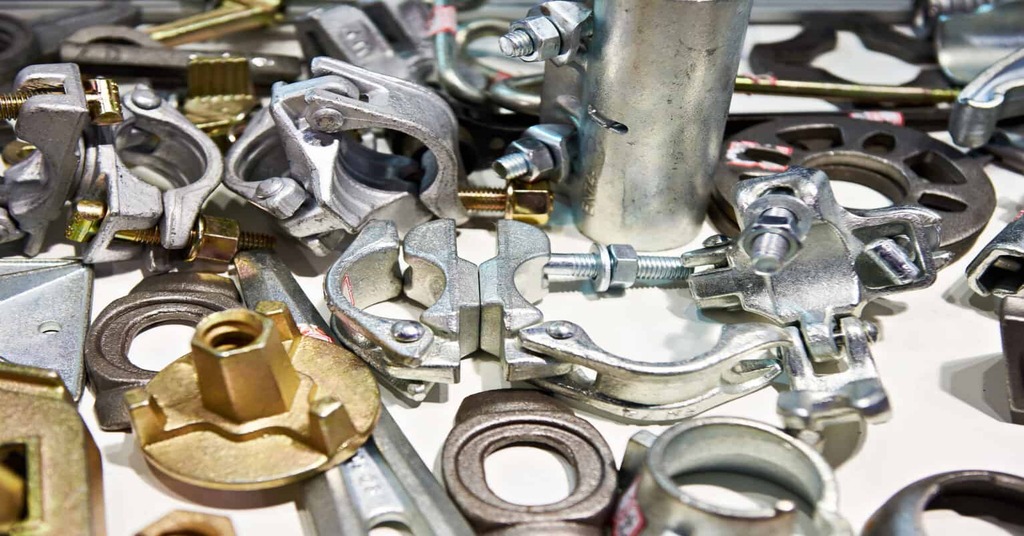
鉄・非鉄鋳物
1. 鍛造と鋳造の組み合わせ
絞り鋳造における鍛造と鋳造の両方のプロセスの組み合わせにより、より優れた機械的特性と上面仕上げを備えた安定した金属部品が製造されます。
2. 低い気孔率
スクイーズ鋳造は、溶融金属の射出プロセス中に金型キャビティからの空気の発生を防ぎ、除去します。この技術により、得られるコンポーネントは良好な表面質感と非常に微細な気孔率を備えます。
3. 収縮が少ない
密閉性と高圧により、金型キャビティからの溶融金属の蒸発が回避されます。得られた金属部品の正味収縮率はゼロになります。
4. 部品の高密度化
スクイーズ成形で製造されたコンポーネントは、より高い密度とより長い保存寿命を実現します。冷却ステップによって金属内部のより強い結晶粒が生成され、より高密度の複雑なデザインを容易に製造できます。
5. 経済的なプロセス
絞り鋳造では金属の構造が単純であるため、経済的なプロセスとなります。このプロセスが低コストであるもう 1 つの理由は、プロセス中に排出される原料を再利用できることです。そのため、製造工場での部品の大量生産に使用されています。
6。 省エネ
省エネの観点からスクイズ鋳造が注目されています。コンポーネントの大量生産中に、膨大な量のエネルギーを節約できます。追加のソフトウェア プログラミングを適用して、スクイズ キャスティングを安全に操作できます。
7. 鉄および非鉄鋳物
どちらでも実行可能です 鉄と非鉄 多くの鋳造プロセスとは異なり、金属。このような理由から、広く使われています。 スクイーズ鋳造機 絶妙な品質の製品を作成するために。
スクイーズキャストのデメリットは何ですか?
スクイーズキャスティングプロセスに関連するいくつかの欠点もあります。これらのデメリットについては、以下で詳しく説明します。
1. 高額な初期設備投資
絞り鋳造機械、工具、金型への先行投資は多額です。加えて、この設備のメンテナンスと熟練した人材の獲得は、新興企業や小規模製造業者にとって財務上の障害となる可能性があります。
2. ツール設計の複雑さ
絞り鋳造ツールと金型の製作は高度な技術を必要とするプロセスです。正確な凝固と充填を行うには、冷却チャネル、部品の形状、抜き勾配をよく理解することが推奨されます。また、ツーリングの設計が複雑になるため、リードタイムも長くなります。
3. 部品の歪みの危険性
高圧がかかると、スクイズダイの成形中に部品の変形や歪みが生じることがよくあります。鋳造。不均一な冷却速度、壁の厚さの違い、および不十分な通気により、寸法の信頼性が低下することがあります。
4. 多孔性と欠陥のリスク
ほとんどの場合、非効率的な操作により、収縮や気孔が発生するリスクが残ります。 高圧関係なく。不適切なゲート設計や製造時の空気の閉じ込めなどの決定要因 スクイーズキャスティングは、生産プロセス全体の頂点に達します。
5.メンテナンスコスト
ダイカスト設備の標準メンテナンスを定期的に実施することで、信頼性と信頼性を確保します。 理想的なパフォーマンス。点検、交換、潤滑油などのメンテナンス作業 鋳造プロセスに関連する追加コストに注意してください。 メーカーは、最終的な予算を削減するために、機器のメンテナンスを適切にスケジュールし、戦略を立てる必要があります。
続きを読む: ダイカスト金型 – ダイカスト金型を設計するにはどうすればよいですか?
スクイーズキャスティングの応用例
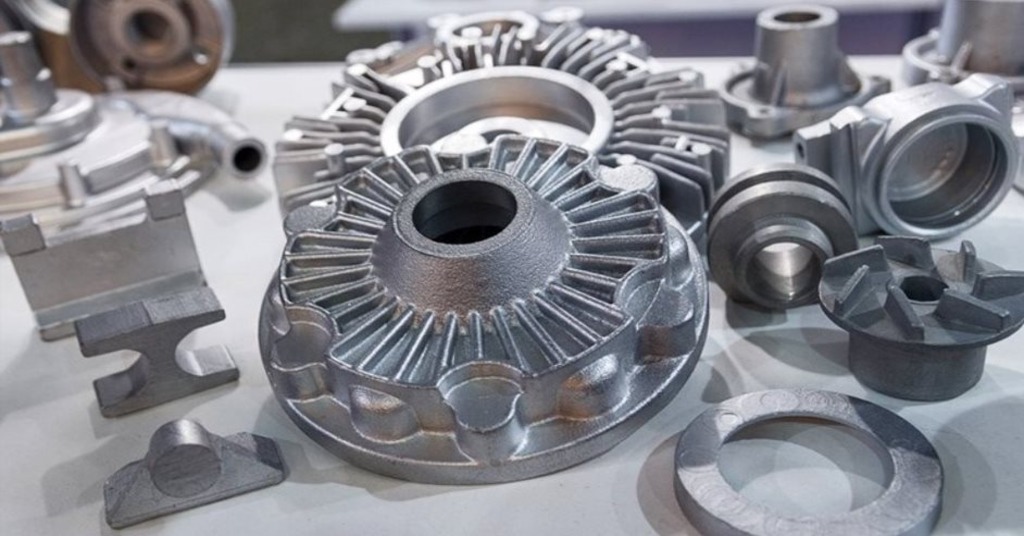
鋳造部品を絞る
技術産業から工業産業まで幅広い産業に適用可能です。チーフ 絞り鋳造プロセスの用途 には次の値があります:
1.自動車産業
スクイーズ ダイカストは自動車業界で有名な用途に使用されています。フレーム、ブラケット、シャーシ、フロントステアリングナックル、ノードなどの車両機械部品は、この技術で作られています。また、ポルシェなどの自動車会社のエンジン用に、軽量で品質管理された水平シリンダー ブロックとピストンも製造しています。
2. 海洋産業
ボートのプロペラとタービンブレードは、 アルミ絞り鋳造。耐熱性にも優れているため、海洋環境での使用に適しています。
3。 軍隊
弾薬産業は、軽機械や重機械、軍事兵器の製造にこのプロセスを利用しています。ディスク、パイプ、ボムシェル、ベベルギアなどの高品質部品には、主にマグネシウム合金の絞り鋳造が採用されています。
続きを読む:
- アルミダイカストとは:アルミダイカストの加工
- マグネシウムダイカスト: 総合ガイド
- 亜鉛めっき:知っておくべきことすべて
- パッシベーション: 表面処理プロセス
スクイーズ キャストに Boda を使用する理由
プロレアンの第一人者として、 アルミダイカストサービスは、優れた結果を保証する高品質の管理手段を備えたスクイズ キャスティングのサービスを提供します。当社のコンピューター鋳造では、革新的な高度なソフトウェアを利用して、効率的で軽量で滑らかな表面のコンポーネントを製造します。弊社のハイテクエンジニアリングがお客様の試作ニーズにお応えします。
高品質で収縮のないスクイズ鋳造をお探しの場合は、デザインを当社に転送して、 率.
まとめ
その スクイーズキャスティング このプロセスは、溶融金属合金を金型内に注入することから始まり、高圧凝固で終了し、収縮がなく多孔質の少ない製品が得られます。そのさまざまなタイプには、内部/外部欠陥ゼロ、生産サイクル時間の短縮、機械的特性の向上、幅広い材料互換性など、さまざまな仕様と利点が備わっています。さらに、このプロセスには、鉄材料と非鉄材料の両方で拡張可能なユーティリティ アレイがあります。
商業的には、自動車、船舶、防衛産業における機械部品の大量生産に慣れています。従来の鋳造に関する技術的利点を同時に備えたスクイズ鋳造のパラメーター、特性、および順序については、前述のセクションで徐々に説明します。
よくあるご質問
1. スクイズキャストの品質を確保するにはどうすればよいですか?
In スクイーズキャスティング、温度、圧力、射出速度などのプロセスパラメータが品質チェックに関係します。品質を保証するために、非破壊検査 (NDT)、コンピュータ断層撮影 (CT) スキャン、有限要素解析 (FEA) などの高度な監視およびセンシング技術が使用されます。
2. スクイズキャストで追加の圧力を加える目的は何ですか?
追加の圧力は、スクイズ鋳造プロセスでの気孔率の低減に役立ちます。ダイキャビティの完全な充填を促進し、ガスの閉じ込めを減らすことで、材料の密度を高め、機械的特性を向上させます。
3. 高圧ダイカストとスクイズ鋳造ではどちらの方が高価ですか?
高圧ダイカスト (HPDC) では、多くの場合、所望の最終寸法を達成するために、鋳造後にさらに大規模な機械加工が必要になります。一方、スクイズ鋳造では通常、公差が厳しく、表面が滑らかな部品が製造されるため、必要な機械加工の量が減ります。これにより、HPDC と比較して加工コストが削減されます。