
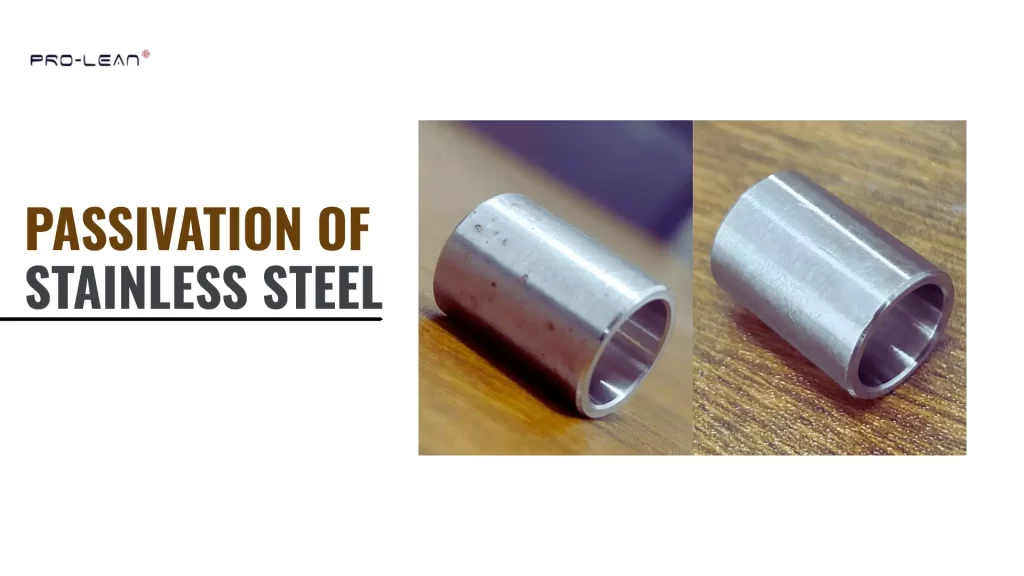
ステンレス鋼の不動態化
その 不動態化処理 ステンレス鋼部品にとって重要な仕上げ工程です。機械加工、研削、または製造後の部品の耐食性を回復し、最大限に高めるのに役立ちます。製造工程では、少量の遊離鉄や表面汚染物質が金属表面に残ることがあります。これらの残留物が除去されないと、使用中にシミ、錆、または早期腐食の原因となる可能性があります。
ステンレス鋼は自然に非常に薄い保護酸化皮膜を形成します。これは通常、部品が空気にさらされたときに起こります。この皮膜は非常に薄く、通常厚さは約 0.0000001 インチ (約 1.0000001 インチ) です。 (人間の髪の毛の10万分の1の細さ).
汚染層は製造工程によって乱されたり、汚染物質として混入したりすることで、層が弱体化する可能性がある。これらの汚染物質は不動態化処理によって除去され、表面全体に均一な保護酸化膜が形成される。
議論しましょう ステンレス鋼の不動態化の利点 そして、それがどのように耐食性を向上させるか。さらに、さまざまな 不動態化の種類、硝酸とクエン酸そして、その利点、欠点、および業界標準について。
不動態化処理の業界標準
鋼製リベット - 不動態化処理済み
最も一般的な不動態化の方法 ステンレス鋼加工 部品は、業界で認められた標準規格に準拠する必要があります。これらの標準規格は、ステンレス鋼部品の加工における洗浄、化学処理、および検証に関する指針となります。
これらの基準を遵守することで、ステンレス鋼表面から汚染物質が効果的に除去され、ステンレス鋼が提供する腐食防止機能が回復していることを保証できます。
ASTM A380
ASTM A380は、ステンレス鋼部品の不動態化処理前に、洗浄、スケール除去、および処理を行うための推奨手順を規定しています。この規格では、部品を適切に洗浄し、硝酸またはクエン酸を含む溶液で処理し、すすぎ、乾燥させる手順について説明しています。
さらに、ASTM A380では、使用する硝酸またはクエン酸溶液の種類、濃度、処理を行う際の温度、および必要な最小処理時間に関する実用的な情報を提供しています。多くの製造工場では、部品の表面が不動態皮膜の形成が始まる前に適切に洗浄および準備されるよう、ASTM A380に概説されている手順に従っています。
ASTM A967
ASTM A967は、ステンレス鋼部品の処理に許容される不動態化処理の概要を示しています。この規格では、硝酸および/またはクエン酸溶液を使用する2つの承認済み方法を規定しています。規格では、これらの溶液の許容濃度、各処理における浸漬時間、および各処理における許容温度範囲を定めています。
ASTM A967は、不動態化処理に使用される化学物質の安全な取り扱いと使用後の廃棄についても規定しています。医療、食品加工、および一般製造業におけるステンレス鋼部品の不動態化処理に広く採用されています。
AMS 2700
AMS 2700は主に 航空宇宙製造業界で使用されている規格です。この規格は、ステンレス鋼部品の不動態化処理前の表面処理、不動態化処理プロセス自体、および不動態化処理後の部品の検査に関して、より厳格な要件を規定しています。
AMS 2700では、 不動態化処理プロセスによって、腐食耐性のある、汚染物質のない清浄な表面が適切に生成されたかどうかを判断するために使用される試験方法。
ステンレス鋼を不動態化するタイミング
自動車用鋼部品 – 不動態化処理
ステンレス鋼の不動態化処理に決まったスケジュールはありません。不動態化処理の必要性は、通常、機器の運転方法、機器がさらされる環境、および製造またはメンテナンスによって表面が変更されたかどうかによって異なります。
製造後または初回使用後
おそらく、多くのステンレス鋼部品は使用開始前に不動態化処理が施されているでしょう。ステンレス鋼を機械加工、溶接、または研磨する際、少量の「遊離」鉄が部品表面に残ることがあります。これらの不純物は不動態化処理によって除去され、保護酸化皮膜の均一な形成が促進されます。
修理または改造後
ステンレス鋼製の機器は、溶接、修理、またはその他の機械的な改造を行うと、表面層が損傷する可能性があります。改造後には、耐食性を回復するために不動態化処理が一般的に行われます。
定期メンテナンスの一環として
一部の組織では、定期メンテナンスの一環として不動態化処理を実施しています。多くの組織では年に一度実施していますが、機器の運用状況によっては、より頻繁に実施する組織もあります。
高塩化物または酸性環境下
高濃度の塩化物を含む環境で使用される機器は、より頻繁な不動態化処理が必要となる場合があります。さらに、トマトジュースやトマトソースなどの食品加工用途では、高濃度の塩化物やその他の酸性物質を含む水によって表面摩耗が激しくなるため、不動態化処理の頻度を増やす必要がある場合があります。
鉄分汚染が目視できる場合
ステンレス鋼の表面に鉄の付着や錆びが見られる場合、表面が遊離鉄で汚染されていることを示しています。ステンレス鋼の表面に遊離鉄が存在するかどうかを判定するための表面検査キットが市販されています。高濃度の遊離鉄が検出された場合は、一般的にすべての遊離鉄を除去し、保護酸化皮膜を回復するために不動態化処理が必要となります。
クロムが腐食を防ぐ仕組み
- クロム酸化物層: ステンレス鋼中のクロムは酸素と反応して極めて薄い酸化クロム(Cr2O3)層を形成し、これが優れた化学的バリアとなる。dは非常に薄く、標準的なステンレス鋼グレードでは通常1~3ナノメートルで、適切な不動態化処理を施すと、腐食や塩化物などの腐食性イオンから保護されます。
- クロムの最低必要量: ステンレス鋼において自己修復性保護層を形成するために必要なクロム含有量の最小値は10.5%である。この割合を下回る合金は、急速に錆びる可能性がある。クロム含有量が高いほど、酸化層の安定性が高まり、修復速度も速くなる。
- 製造工程の影響: 機械加工、溶接、研削などの製造工程では、酸化層が損傷し、新たな母材が露出する可能性があります。これらの製造工程で生じた傷は、腐食が発生する可能性のある箇所につながるため、ステンレス鋼の化学的不動態化処理は、製造後に必ず行われます。
今すぐプロリアンをお試しください!
ステンレス鋼の不動態化処理方法:有用な手法
鋼製丸棒加工品
A 不動態化仕上げ ステンレス鋼の表面鉄を除去し、自然な酸化クロム層を強化することで耐食性を向上させる化学処理です。過酷な環境や、水、化学薬品、食品などにさらされる部品は、この処理を受けるべきです。 ステンレス鋼の一般的な不動態化処理方法を以下に示します。
硝酸不動態化
最も一般的な不動態化処理は硝酸を用いる方法です。硝酸は、鉄の汚染物質を除去することで部品表面を洗浄し、表面のクロムの活性化を促進することで、部品の耐食性を向上させます。
硝酸を用いて部品を不動態化処理する際に使用する条件:
- 所要時間:3~4時間
- 温度:最高80℃(175°F)まで
- 濃度:硝酸20~50%
硝酸を使用する際の実際的な考慮事項:
- 硝酸は通常、ガスケットやシールを損傷するため、処理後に交換する必要があります。
- 表面に腐食の兆候が見られる場合は、より強力な溶液が必要になる場合があります。ただし、部品を損傷する可能性があるため、細心の注意を払わなければなりません。
- 高温と長時間処理の組み合わせにより、効率的な不動態化が実現する。
Cクエン酸による不動態化処理と比較すると、硝酸は表面の鉄を除去する上でより強力で効果的ですが、クエン酸の方が作業者にとって安全であり、ガスケットや繊細な部品を損傷する可能性が低いという利点があります。
クエン酸不動態化
クエン酸は、表面の鉄分のみを除去し、ステンレス鋼に損傷を与えないため、硝酸よりも安全な代替品となります。さらに、クエン酸は生分解性であるため、食品、医薬品、および環境に配慮が必要な用途に適しています。
クエン酸を用いて部品を不動態化処理する際の条件:
- 所要時間:約5時間
- 温度:室温~中程度の熱
- 濃度:重量比で約12%
クエン酸を使用する際の実際的な考慮事項:
- クエン酸は空気中の自然酸化を利用してクロム層を完全に活性化させる。
- クエン酸は強力な酸化剤を使用しないため、製造過程で発生する有害廃棄物が少ない。
- 総じて言えば、クエン酸は硝酸よりも反応速度は遅いが、より安全で環境に優しい。
リン酸が適さない理由
リン酸は一般的にステンレス鋼の洗浄や表面の錆や堆積物の除去に用いられます。しかし、リン酸はステンレス鋼の腐食を防ぐための保護酸化皮膜を形成するわけではありません。保護酸化皮膜が金属表面に自然に形成される環境下、あるいは何らかの保護方法によって形成されるまで、ステンレス鋼は腐食しやすい状態が続きます。
酸化作用の欠如
リン酸溶液には、金属のクロム表面を不動態化するために必要な酸化作用がありません。酸化作用によって、薄くても非常に耐久性のある耐腐食性酸化皮膜が形成され、ステンレス鋼部品の基材を腐食から保護します。リン酸溶液を用いて表面を不動態化した場合、硝酸溶液やクエン酸溶液を用いた場合と同等の耐腐食性は得られない可能性があります。
業界標準への準拠
ASTM A380、ASTM A967、およびAMS 2700は業界規格です。 これらの規格には、腐食防止剤として使用できる承認済みの化学物質が記載されています。また、ステンレス鋼部品が使用される用途において必要な腐食防止効果を発揮するために必要な、許容可能な不動態化レベルも規定されています。リン酸はこれらの規格の要件を満たしていないため、使用しても規格に適合しません。
ステンレス鋼の不動態化処理と酸洗処理の比較
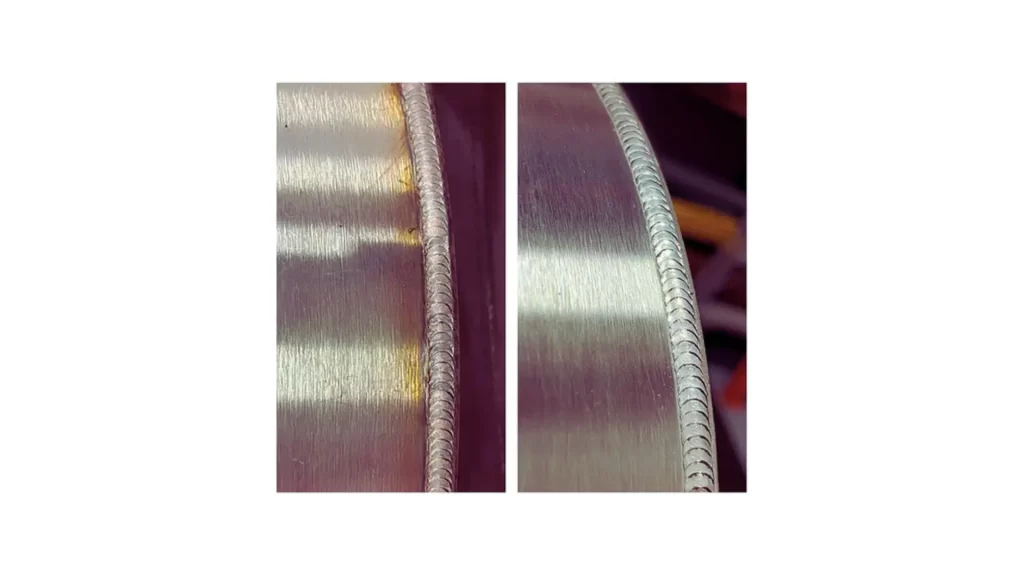
ステンレス鋼の酸洗
Altキー: 酸洗処理前後のステンレス鋼部品を示す画像。酸化物や表面不純物の除去によって腐食が改善される様子が強調されている。
不動態化処理と酸洗処理は耐食性を向上させますが、作用機序は異なります。不動態化処理 天然の酸化クロム層を強化する ステンレス鋼に。酸洗 損傷または汚染された層を除去する 不動態化処理を行う前に。
| プロセス | 目的 | 方法/使用した化学物質 |
| パッシベーション | 耐腐食性の向上 | 硝酸またはクエン酸 |
| 酸洗 | 損傷した層を取り除くか、熱で着色する | 硝酸+フッ化水素酸、電解研磨、または機械的方法 |
実践的なヒント:
- ステンレス鋼の場合 新品または軽度加工不動態化処理のみが必要です。
- 鋼材が 溶接による熱による変色や腐食箇所まず酸洗を行い、次に不動態化処理を行うべきです。
重要なポイント!
ステンレス鋼の不動態化処理は、腐食を防ぐ安定した酸化クロム層を形成することで強度を高めます。水、化学薬品、または高温にさらされる部品は、処理を行わないと急速に劣化する可能性があるため、この処理は必須です。硝酸による迅速かつ強力な活性化(より安全なクエン酸による活性化)、食品グレード用途など、適切な方法を選択することで、部品の信頼性の高い性能が保証されます。定期的な検査とASTM A380、ASTM A967、AMS 2700などの規格への準拠は、表面品質の一貫性を維持し、早期故障を防ぐのに役立ちます。
プロリーン製造 は、大阪で パッシベーションサービス その他いろいろ 表面仕上げオプション ステンレス鋼部品に関して、当社のチームはお客様の部品が耐腐食性を維持し、優れた表面状態を保つことを保証します。産業機械から医療機器、食品機器まで、当社はより長持ちし、より優れた性能を発揮する部品をお届けします。
詳細なプロジェクト評価と即時見積もりをご希望の場合は、今すぐお問い合わせください。!