
 熱成形と射出成形の比較
熱成形と射出成形の選択は、製造コスト、生産期間、最終製品の品質に影響を与えます。現代の製造業では、熱成形と射出成形はそれぞれ異なる用途で使用されています。それぞれに明確な利点があります。熱成形は、真空または圧力を利用してプラスチックシートを加熱し、金型に合わせて成形します。一方、射出成形は、溶融したプラスチックを高圧で精密な金型に押し込みます。
これらのプロセスの根本的な違いを理解することで、製造業者は適切な選択を行うことができます。 部品の形状要件と生産量に最も適したプロセス。Boda Techは、 プラスチック射出成形サービス お客様の生産目標に合わせてカスタマイズされています.
このガイドでは、詳細な比較を知ることができます。 熱成形と射出成形の比較、それぞれのメリットとデメリット、そしてプロセスの詳細について解説します。これにより、プロジェクトに最適なプロセスを選択するのに役立ちます。
熱成形とは何ですか?
熱成形は、熱可塑性シートを成形温度まで加熱してシートを柔軟にし、その後、金型に成形するか、真空圧力、機械力、または圧縮空気を用いて成形する。ニクは1930年代に開発され、当初は商業目的で使用されていました。1950年代には、プラスチック材料と加熱技術の進歩に伴い、より広く普及しました。このプロセスは、表面積が大きく形状が単純な部品の加工において、費用対効果に優れています。
熱成形プロセスは、プラスチックシートを枠に固定し、柔軟になるまで加熱することから始まります。加熱温度は材料の種類によって異なりますが、250°Fから400°Fの範囲です。次に、シートを金型の上または金型内に置き、さまざまな成形技術を用いて成形します。冷却・固化後、余分な材料を切り取ります。切り取った材料はリサイクルして生産工程に再利用できます。
熱成形プロセス
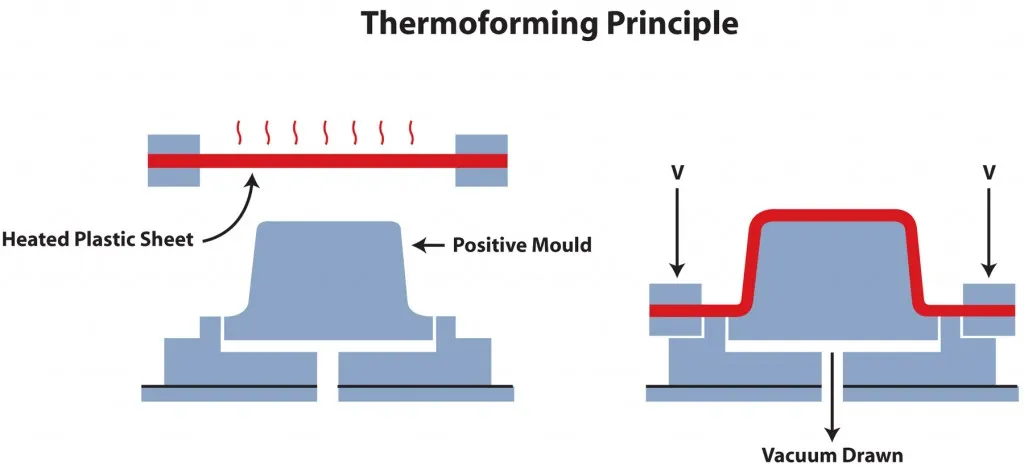 熱成形原理
熱成形製造には、さまざまな技術が含まれます。それぞれの技術は、多様な生産要件や部品仕様に適しています。
真空成形
最もシンプルで経済的な熱成形製造技術は真空成形です。加熱されたプラスチックシートを真空圧で金型に押し付けることで、片面は非常に精緻な形状を持ち、もう片面は滑らかな部品が作られます。この技術は、深さと幅の比率が限られている単純な形状の浅い部品に最適です。真空成形は、金型コストが最小限で済むため、試作品製作や少量から中量生産に理想的です。
圧力成形
加圧成形は、圧縮空気を用いて加熱したプラスチックを金型表面に押し込む成形方法です。これにより、真空成形に比べて、よりシャープなディテール、よりシャープな角、より厳しい公差を実現できます。加圧成形では、通常80~100psiの圧力を加えることで、より繊細なディテール、質感、ロゴなどを表現できます。加圧成形は、真空成形、射出成形、そして同様の美観を持つ部品製造といった様々な成形方法のギャップを埋める優れた方法です。
ツインシート熱成形
ツインシート熱成形技術は、2枚のプラスチックシートを別々の金型で同時に成形する技術です。成形されたシートは熱いうちに接合され、二重壁構造の中空部品が作られます。この技術により、優れた強度対重量比を持つ剛性の高い構造部品が製造できます。ツインシート成形技術を用いることで、従来は複数の部品を組み立てる必要があった中空部品を、より少ない労力と潜在的な漏れのリスクで製造することが可能になります。
一般的な熱成形材料
熱成形は様々な熱可塑性樹脂に使用でき、それぞれに独自の性能特性があります。高耐衝撃性ポリスチレンは、低コストで加工が容易なため、依然として人気があります。ABS樹脂は、過酷な用途において優れた耐熱性と耐衝撃性を発揮します。
ポリエチレンテレフタレートグリコール(PETG)は、食品接触用途での使用に関するFDAの要件を満たす、耐薬品性に優れたポリエチレンテレフタレートグリコールです。ポリカーボネートは、優れた耐熱性と耐衝撃性を備えているため、保護カバーや安全装置に最適です。その他、アクリル樹脂(PMMA)、ポリ塩化ビニル(PVC)、ポリプロピレン(PP)、熱可塑性オレフィンなどもよく使用されます。材料の選択は、成形性、表面品質、耐亀裂性に影響を与えます。
熱成形の利点
熱成形は、特定の製造用途において優れた選択肢となります。特に、金型コストが懸念される場合や、生産の柔軟性が重要な場合に有効です。 熱成形プロセスは射出成形よりもコスト効率が高い。熱成形金型は大気圧または低真空圧で操作されるため、重厚な鋼構造は不要となる。金型コストは通常、 $ 2,000ドル50,000部品のサイズや複雑さにもよりますが、射出成形金型に比べて大幅にコストを削減できます。多くの熱成形用途では、アルミニウム金型が理想的で、コストとリードタイムの両方を削減できます。複合材金型や木製金型は、試作品製作や少量生産に適しています。
金型製作のリードタイム短縮により、メーカーは製品をより早く市場に投入できるようになります。単純な熱成形金型は2~4週間で製作できますが、複雑な射出成形金型は8~16週間かかります。このスピード上の利点は、時間的制約のある製品発売、季節商品、または市場テストシナリオにおいて非常に重要です。金型製作費用が数万ドル、数十万ドルではなく数千ドルで済むため、設計の反復もより手頃な価格で行えます。
熱成形は、大きな部品を成形できるため、広い表面積を必要とする用途に最適なソリューションです。熱成形では、長さ、幅、深さが数フィートにも及ぶ部品を成形できます。用途例としては、自動車の内装パネル、浴槽、シャワーブースなどが挙げられます。これらの大型部品は、射出成形機では製造が非現実的であったり、コストが高すぎたりします。
柔軟な設計により、迅速なカスタマイズと変更が可能です。成形前に、シート材に質感、色、グラフィックを施すことができます。積層技術により、複数の仕上げと材料を単一の部品に組み合わせることができます。金型の変更も比較的容易なため、メーカーは多額の設備投資をすることなく、多様な製品を提供できます。
熱成形アプリケーション
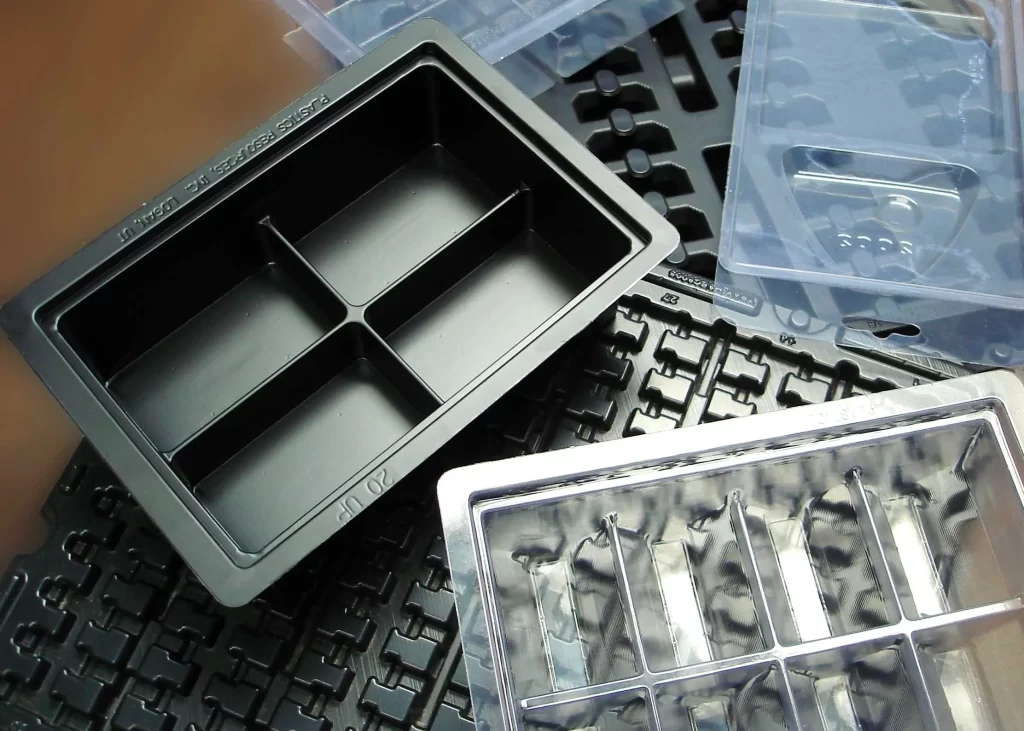 熱成形アプリケーション
熱成形は、表面積の大きい大型プラスチック部品を必要とする様々な産業で利用されている。 パッケージングには、クラムシェル容器や食品トレイなどがあります。家電製品用の保護パッケージもご用意しています。迅速かつ手頃な価格でカスタムフィットのパッケージを作成できるため、熱成形は限定版製品や新製品発売に最適な選択肢です。熱成形部品は、滅菌バリアが必要な医療機器のパッケージによく使用されます。
熱成形による自動車内装部品には、ドアパネル、ダッシュボード、ヘッドライナー、トランクライナーなどがあります。自動車業界は、熱成形によって大型で複雑な形状の部品を優れた表面仕上げで製造できる点を高く評価しています。車両の軽量化は、構造性能を維持しながら燃費向上に貢献します。
熱成形部品は、店頭ディスプレイからレクリエーション用品まで、幅広い消費者向け製品に使用されています。看板、キオスク、展示物などがその例です。その他にも、自動販売機の前面パネル、遊具、収納容器なども使用されています。小売業や商業施設では、その視覚的な魅力、耐久性、そしてコスト効率の良さから、熱成形が広く採用されています。
射出成形とは
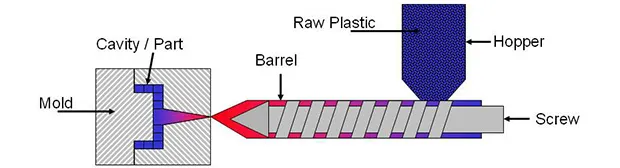
射出成形機
射出成形では、高圧を用いて溶融した材料を閉じた金型を通して押し出すことで、固体プラスチック部品を製造する。 射出成形を開始するには、プラスチックペレットを、スクリューが内蔵された加熱バレルに供給します。外部からの加熱と、プラスチックを前方に押し出すスクリューの摩擦によって、プラスチックは溶融します。十分な量の溶融プラスチックが蓄積されると、スクリューはプランジャーのように働き、プラスチックを金型キャビティに射出します。この射出は20,000psiを超える高圧で行われます。この高圧により、金型はプラスチックで満たされ、微細な形状もすべて再現されます。
射出成形プロセス
成形プロセスは、多数の部品が調和して動作するシステムです。射出成形ユニットはプラスチックを溶融して射出する役割を担い、型締めユニットは射出圧力が加えられる間、金型の半分を保持します。部品のサイズと表面積に応じて、型締め力は50トンから6000トンまで変化します。
射出成形金型は、射出時に2つの半円形部品が接合された構造になっています。成形品を射出する際には、これらの半円形部品が分離します。冷却経路には、温度と凝固速度を制御するための機構が備わっています。溶融プラスチックをゲートを通して射出ノズルまで導き、成形品のキャビティ内に流し込むためのランナーシステムも存在します。冷却後、エジェクタピンによって成形品が押し出されます。
最新の機械には、数百もの異なるパラメータを追跡する高度なコンピュータシステムが搭載されています。これらのシステムは、射出速度、温度、圧力を最適化することで、数百万回のサイクルにわたって部品の品質を一定に保つのに役立ちます。そのため、最新の機械は常に最高の公差を達成することができます。
射出成形の利点
射出成形は、大量生産において比類のない利点を持っています。単一の金型を使用することで、生産ラインは毎年数百万個もの同一部品を製造できます。これらのシステムのサイクルタイムは、小型部品で10秒、大型で複雑な部品で2分程度です。完全自動化されているため、作業の効率化と人件費の削減につながります。
射出成形における設計上の課題は、他のどのプロセスでも実現できないような製品を生み出すことを可能にします。高い射出圧力により、溶融したプラスチックは金型に精密に付着し、ねじ山、アンダーカット、細いリブなどの形状を再現します。複雑な曲線、繊細な質感、その他の細部も金型で再現できます。また、多キャビティ金型を使用することで、同一のプラスチック部品を大量生産することが可能です。インサート成形やオーバーモールディングなどの他の技術を用いることで、金属などの追加部品を一体化でき、二次組立工程をさらに削減できます。
工学分野における材料と用途の範囲は、特定の性能分野における個々の用途向けに開発された数千種類もの熱可塑性樹脂や熱硬化性ポリマーが存在するため、非常に広い。 幅広い種類の熱可塑性樹脂やエンジニアリング樹脂を射出成形することができ、紫外線安定性、難燃性、着色性などを高めるための添加剤を配合することも可能です。 材料に添加剤を加えることで、着色性、紫外線耐性、難燃性、さらに電気的特性、抗菌性、非粘着性などを付与することができる。
このプロセスの卓越した再現性により、数年にわたる生産期間においても、すべての部品が仕様を満たすことが保証されます。プロセスパラメータを最適化することで、射出成形金型はミクロン単位の寸法精度を維持します。この再現性は、厳しい公差が求められる組立製品、厳格な規制を満たす必要のある医療機器、そして交換可能なモジュール式部品を備えた消費者向け製品にとって不可欠です。統計的プロセス制御システムは生産状況を監視し、不良品が発生する前にばらつきを特定します。
後処理工程の削減は、生産コスト全体の低減にもつながります。ほとんどの用途において、追加の機械加工、塗装、研磨は不要です。トリミングシステムはゲートやランナーの切断を自動化し、これらは生産工程に再利用されます。直接成形部品は、光沢仕上げを含む多様な表面仕上げが可能で、さらに追加工程を省略することもできます。
今すぐプロリアンをお試しください!
射出成形:メリットとデメリット
ほとんどのメリットとデメリットを把握しておくことは、製造業者がより正確な意思決定を行う上で非常に役立ちます。
Advantages:
- 一度始めれば、何百万もの同一で互換性のある部品を作り出すことができる。
- 複雑な形状、厳しい公差、そして精緻なディテールを扱う能力。
- 様々な素材に対して、異なる基準で作業を行う能力。
- 完全に統合されたリサイクルシステムを利用することで、持続可能性を促進します。
- オーバーモールディングにより、複数の素材を用いたモジュール式部品を製造できる。
- 二次加工を伴わない表面仕上げ。
- ほとんど自動化された生産方式で、必要な人員はごくわずかです。
短所:
- 初期金型製作費用は、金型1個あたり1万ドルから100万ドルにも及ぶ場合がある。
- 金型製作のリードタイムは8~16週間です。
- 設計変更が発生すると、金型の修正費用が高額になる可能性がある。
- 経済的に実現可能なのは、非常に大量の場合に限られる。
- 部品のプレス荷重制限。
- ランナーや瓦礫といった形態の資材廃棄物。
射出成形における一般的な欠陥
射出成形における欠陥未完成の防水板、焼け跡、沈み跡などが発生する可能性があります。これらを理解することで、それらを回避するのに役立ちます。 バリとは、金型と成形品の間にある余分な材料のことです。余分な材料は、型締めの締め方が不十分だったり、金型自体に問題があったり、射出成形の設定によって発生することがあります。この問題を軽減するには、型締めを強くしたり、射出成形の設定を最適化したりすることが有効です。
ショートショットは、キャビティ内に成形に必要な量の充填材プラスチックが不足している場合に発生します。これは、射出圧力不足、早期凝固、またはゲートの制限が原因である可能性があります。解決するには、射出圧力、速度、および溶融温度を上げてください。また、ゲートの制限を解除してください。
内部応力が緩和されるにつれて、反りが発生します。反りは、冷却が均一でない場合や冷却が不十分な場合に発生する可能性があります。反りは、冷却チャネルの設計を最適化したり、冷却時間を調整したり、収縮率の低い材料を使用したりすることで対処できます。
ヒケは、内部材料が外部材料よりも速く収縮することで、厚みのある部分に凹みが生じる現象です。これは、充填圧力を高める、保持時間を長くする、壁厚を薄くする、または特定のデザインでリブを追加することで軽減できます。 焼け跡は、空気の混入または材料の劣化によって発生します。これらの焼け跡は、問題のある箇所で通気量を増やし、射出速度を遅くすることで解消できます。
射出成形品
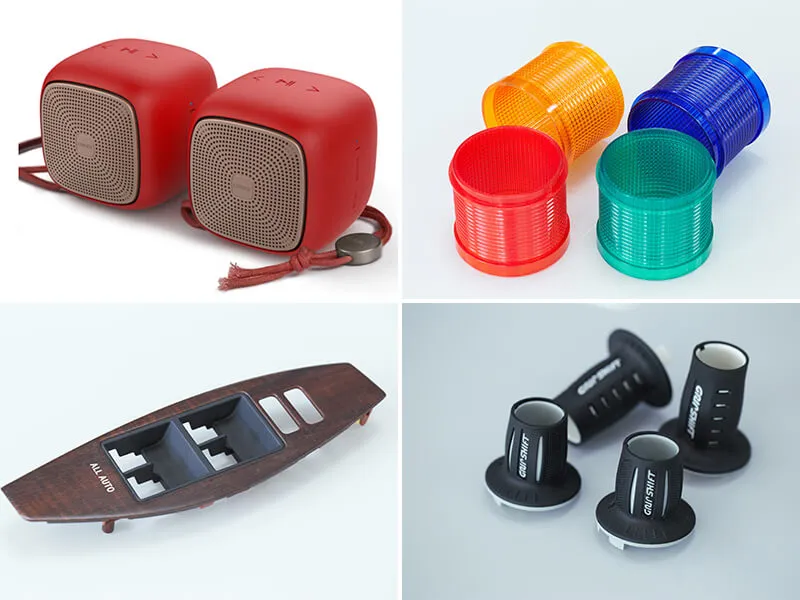
射出成形の用途
射出成形は、事実上あらゆる産業においてプラスチック部品を製造するために用いられている。 内装トリムパネル、外装フェイシア、照明アセンブリはすべて自動車部品です。自動車業界では、射出成形を用いて、安全性と品質基準を満たす何百万個もの同一部品を製造しています。
射出成形による筐体は、スマートフォン、タブレット、テレビなどの民生用電子機器に主に用いられます。表面仕上げは、高い美観基準を満たしつつ、精密な公差を維持するように設計されています。内部構造は、取り付け箇所、ケーブル配線、放熱などに利用されます。
注射器や点滴用器具などの医療機器には射出成形が不可欠です。また、診断機器、手術器具、薬剤投与装置の筐体にも射出成形が必要です。検証済みのプロセスと医療グレードの材料を使用することで、規制遵守が保証されます。
射出成形製品には、玩具、台所用品、収納容器のほか、スポーツ用品、工具、その他多くの家庭用品が含まれます。射出成形は、設計の柔軟性、使用できる材料の多様性、そしてコスト効率の良さから、競争の激しい消費者市場に最適な成形方法です。
熱成形と射出成形:直接比較
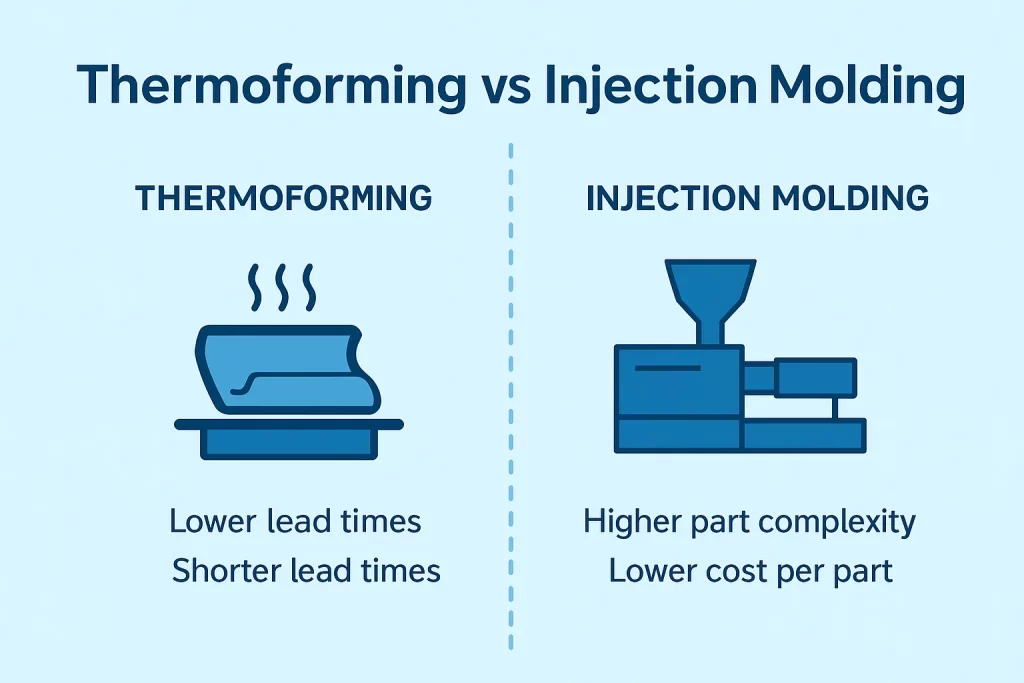
熱成形と射出成形の直接比較
熱成形と射出成形を主要なパラメータで比較することで、製造業者は特定の用途に最適なプロセスを選択するのに役立ちます。
コスト分析
熱成形製品と射出成形製品の最大の違いは、金型のコストです。熱成形に使用される金型は2,000ドルから50,000ドルの範囲ですが、射出成形金型は $ 10,000と$ 1,000,000複雑さにもよりますが、熱成形と射出成形のコスト差は10倍から20倍にもなります。そのため、少量から中量生産の製品には魅力的な選択肢となります。
射出成形はサイクルタイムが短く、材料の無駄が少ないため、大量生産においてコスト効率に優れています。射出成形は5,000個から25,000個の生産量であればコスト効率が良いと言えますが、この数は部品のサイズ、複雑さ、材料費によって変動する場合があります。この範囲を下回る生産量の場合は、通常、熱成形の方がコスト効率に優れています。
熱成形では、シート材の1ポンドあたりの価格がペレット材よりも高いため、材料費が高くなります。熱成形部品から発生する端材はリサイクル可能で、通常、シート面積の20~40%を占めます。射出成形の廃棄物は主にランナーとゲートで構成され、通常、5~15%を占めます。
生産能力比較
熱成形におけるサイクル時間は、部品のサイズと厚さ、および冷却要件によって異なります。小型部品の射出成形サイクルは、10秒から数分まで幅があります。射出成形プロセスは、複数のキャビティを持つ金型を使用して実行できます。これにより、1サイクルあたりの部品生産量が増加し、個々のサイクル時間が短縮されます。
年間25,000個以上の生産量の場合、射出成形が好まれます。自動化システムであれば、最小限の監視で年間数百万個の生産が可能です。一方、熱成形は、金型の償却費を管理でき、サイクルタイムよりも設計の柔軟性が重視される小ロット生産に最適です。
部品のサイズは様々です。熱成形は数フィートもの大きさの大きな表面積の部品を扱えますが、シートサイズと成形装置によって制限されます。射出成形は金型のサイズとプレス機のトン数によって制限されます。そのため、プレス機のトン数、ショットサイズ、金型処理能力によって制限され、非常に大きな部品は非現実的または高価になる可能性があります。
幾何学的設計機能
部品の幾何学的特性は根本的に異なります。熱成形では、均一な肉厚と比較的単純な輪郭を持つ中空または開口部のある部品が製造されます。一方、射出成形では、肉厚が変化する、複雑な内部形状と肉幅を持つ固体部品が製造されます。これらの部品には、ねじ山や複雑な表面加工も施されています。
射出成形の公差(±0.001~±0.005インチ)は、熱成形の公差(-0.010~+0.030インチ)よりも大きい。射出成形は、精密な継手、互換性のある部品、または寸法に対する厳密な管理が必要な場合に最適な用途である。
使用する成形プロセスによって、表面仕上げの品質は左右されます。射出成形では、高光沢からマットまで、様々な仕上げが可能です。熱成形シートの表面は、片面は非常に似ていますが、金型に接触する面は、表面の輪郭がぼやける場合があります。加圧成形は熱成形表面の品質を向上させることができますが、射出成形と同等の仕上がりを実現することは稀です。
熱成形部品の肉厚は、成形工程における材料の分布方法やシートの厚さによって、0.030~0.25インチの範囲で一定となる場合があります。一方、射出成形では肉厚に変化をつけることが可能です。例えば、0.020インチという薄肉部と、0.500インチという厚肉部を隣接させて配置することができます。
材料と性能の比較
射出成形に用いる材料としては、エンジニアリング熱可塑性樹脂、熱硬化性樹脂、エラストマーなどが挙げられる。熱成形では主に熱可塑性シートが使用されるため、使用できるポリマーの種類は限られる。
リブやボスなどの補強構造を組み込むことができるため、射出成形は構造性能を重視する用途でしばしば好まれる。熱成形部品の強度を左右するのは形状である。これらの部品は、広い表面積や曲線形状を持つ用途に適している。 射出成形は、特殊なポリマーを製品に組み込み、加工するのに最適な方法です。
今すぐプロリアンをお試しください!
自動車部品におけるカスタム熱成形と射出成形の比較
射出成形またはカスタム熱成形は、製造における選択肢の一つであり、コスト、性能、そして生産効率に影響を与える。
内装部品の用途
自動車分野では、熱成形部品には内装パネル、ドアトリム、パッケージトレイなどが含まれます。このプロセスは、広い表面積、軽量構造、少量生産に適しています。金型コストが低いため、自動車メーカーは高額な冷却費用をかけずに、各モデルに異なるトリムを提供できます。
射出成形は、精密な組み立てや複雑な形状が求められる用途に最適です。センターコンソール、エアベントアセンブリ、ダッシュボード部品など、ダッシュボード関連部品の製造に理想的な成形方法です。自動車産業の生産量が多いことから、射出成形金型への投資は十分に正当化されます。
外装および構造部材
自動車の外装部品には様々な用途があります。熱成形は、インナーフェンダーラインやアンダーボディシールドなどの大型パネルの製造に用いられます。射出成形は、複雑な曲線、一体型ファスナー、精密な嵌合を備えた小型の外装部品の製造に用いられます。
最大限の強度と最小限の重量が求められる構造用途では、ガラス繊維強化ポリマーを用いた射出成形がますます利用されるようになっている。熱成形部品は、繊維の配向を制御し、材料の配置を最適化することで、性能面で優位性を発揮できる。
申請に適したプロセスを選択する
加工方法の選定には、生産量、部品形状、公差要件、材料仕様、総コストなど、複数の要素を考慮する必要がある。
熱成形を選択するタイミング
- 生産量は年間数百から数万台程度である。
- これらの部品は、単純な形状で広い表面積を持つ。
- 設備投資は予算制約によって制限される。
- 迅速なプロトタイピングと設計反復の必要性
- 部品のサイズは、一般的な射出成形機の能力を超えている。
- より低い許容誤差でも、アプリケーション要件を満たすことができます。
射出成形を選択する場合
- 年間生産量は25,000万個を超える。
- 複雑な部品、複雑な形状、または厳しい公差が必要な場合
- 材料性能には、エンジニアリング熱可塑性樹脂と特殊ポリマーが求められる。
- 寸法の再現性と一貫性の重要性
- 仕上げ面は高い美的基準を満たさなければならない。
- マルチマテリアルアセンブリとオーバーモールディングは機能的な利点を提供する
圧縮を検討する場合:
- 熱硬化性樹脂または複合材料の使用が必要です
- 大型で中程度の複雑さの部品の製造が必要である
- 中規模生産量であれば、工具投資は正当化される。
- 筋力と重量の関係は非常に重要です
- 電気絶縁または断熱は特定の用途で使用されます
熱硬化性樹脂/複合材料を検討している場合:圧縮成形
圧縮成形 vs 射出成形 これは、特定の用途に適用できる革新的なプロセスです。熱硬化性材料や複合材料に適用されます。
圧縮成形の概要
圧縮成形とは、あらかじめ計量した材料を加熱した金型キャビティに充填し、油圧で金型を閉じるプロセスです。熱と圧力によって、熱可塑性複合材料や熱硬化性材料を硬化させることができます。このプロセスは、シート成形コンパウンド(SMC)、バルク成形コンパウンド(BMC)、長繊維強化熱可塑性樹脂などの材料から、中程度の複雑さを持つ大型の平面部品を製造するのに優れています。
プロセス比較
圧縮成形には多くの利点があります。例えば、金型コストの削減や、複合材料の優れた強度対重量比などが挙げられます。一方で、圧縮成形にはいくつかの欠点もあります。例えば、成形サイクル時間が長いこと、量産時の部品単価の上昇、形状の複雑さに制限があることなどです。
圧縮成形は、自動車のボディパネル、電気機器の筐体、家電製品の部品、航空宇宙部品など、複合材料が性能面で優位性を発揮する用途に使用できます。一方、射出成形は、厳しい公差や複雑な形状が求められる用途に適しています。
比較表:プロセス選択ガイド
|
因子 |
熱成形 |
射出成形 |
圧縮成形 |
|
ツールのコスト |
$ 2,000-$ 50,000 |
$ 10,000-$ 1,000,000 |
$ 5,000-$ 200,000 |
|
最適な音量範囲 |
年間数百から数万(部品によって異なる) |
年間数万から数百万 |
年間1,000人から100,000人 |
|
部品の形状 |
シンプルで開放的な形状 |
複雑な固体部品 |
中規模複合施設 |
|
標準許容値 |
±0.010~±0.030 |
±0.001~±0.005 |
±0.005~±0.020 |
|
サイクルタイム |
30秒~3分 |
10秒~2分 |
1-5分 |
|
材料オプション |
熱可塑性シート |
熱可塑性樹脂は幅広い種類が入手可能です。 |
熱硬化性樹脂および複合材料 |
|
最大部品サイズ |
大型、シートサイズ制限あり |
プレス/ショットサイズ制限 |
大きい |
結論
射出成形と熱成形は、プラスチック製造における根本的に異なる方法であり、それぞれ特定の用途やシナリオに合わせて最適化されています。熱成形は、低圧成形技術と安価な金型を用いて、大型でシンプルな部品をコスト効率よく製造できる方法です。一方、射出成形は、大量生産や、精度、一貫性、優れた材料性能が求められる複雑な部品の製造に最適です。どちらの方法が優れているとは一概には言えず、どちらを選択するかは、特定のプロジェクト要件、製造コスト、性能仕様に合わせてプロセス能力を考慮した結果によって決まります。
Boda Techは、射出成形、圧縮成形、熱成形に関する豊富な専門知識を提供し、製造業者が情報に基づいた意思決定を行えるよう支援します。当社のエンジニアは、部品要件、生産量、材料仕様、コスト目標を徹底的に分析し、最適な製造戦略を提案します。Boda Techは、品質基準を満たし、納期を厳守する熱成形および精密射出成形ソリューションを提供します。 私たちのチームに連絡する 本日、貴社のプラスチック製造ニーズについてご相談いただき、プロジェクトに適したプロセス選定に関する専門家のアドバイスを受けてください。