
陽極酸化チタン
チタン陽極酸化処理は、チタン部品の性能と外観を向上させるために用いられる電気化学的な表面処理プロセスです。医療、航空宇宙、ハイエンド消費者向け製品などの分野で、機能性と生体適合性を兼ね備えた表面仕上げを求めるエンジニアにとって、最適なソリューションとなっています。他の金属とは異なり、チタンは着色に有機染料を必要とせず、光の屈折という物理法則を利用して、色褪せることのない永続的な表面仕上げを実現します。
このガイドでは、陽極酸化チタンのプロセス、電圧制御、電解液の化学組成、タイプIIとタイプIIIの仕上げの違いといった変数について理解を深めることができます。
陽極酸化チタンとは何ですか?
陽極酸化チタンは、電気化学的な金属表面処理プロセスです。電解槽を用いて、チタン部品の表面に自然に形成される酸化層(TiO2)の厚みを増します。このプロセスは、金属の上に新たなコーティングを施すのではなく、既存の表面を保護バリアへと変化させるものです。
その結果、部品の耐食性が向上し、表面の潤滑性が改善され、タイプIIIでは、鮮やかな虹色の発色を示す。
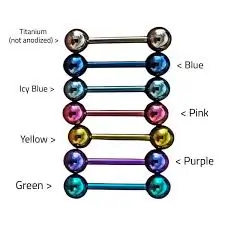
チタン陽極酸化処理の色スペクトルチャート
この工程では、チタン部品を電解液に浸し、電流を流します。チタンは陽極、つまり正極として機能します。これにより、酸素が表面と反応します。
この反応では、空気中で自然に形成される酸化皮膜よりもはるかに厚く、耐久性に優れた酸化皮膜が形成されます。この化学層は安定しており、無毒で、金属本来の高い強度対重量比を維持します。
チタンの陽極酸化処理はどのように機能するのですか?
チタンの陽極酸化処理は、基本的に金属が自然に行う変化を、制御された方法で加速させるものです。チタンを電解槽に入れ、電流を流すと、水が分解されて酸素が放出され、それが表面と結合します。 これにより薄く透明な酸化膜が形成され、その厚さは電圧によって制御される。電圧が高いほど、酸化膜は厚くなる。
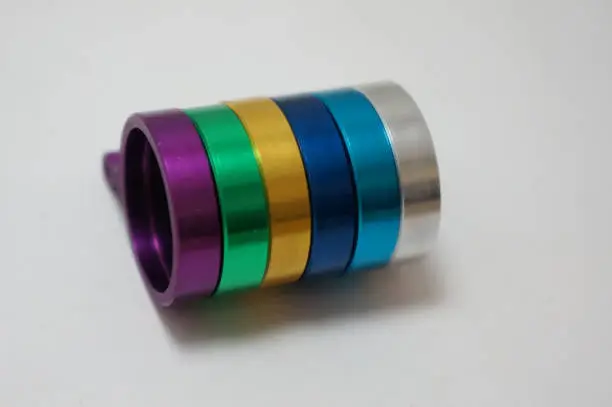
チタン陽極酸化における薄膜干渉物理学
チタンカラーアルマイト処理はどのように機能するのですか?
染料を用いるアルミニウムの陽極酸化処理とは異なり、チタンの色付けは全く異なる方法で行われる。それは薄膜干渉と呼ばれる現象によるものだ。 基本的に、酸化層は透明です。光が当たると、一部の波は表面で反射し、他の波は下の金属で反射します。これらの波が相互作用して特定の色をフィルタリングし、それが最終的に私たちが目にする色になります。 そのため、色は塗装ではなく、表面自体に練り込まれています。だからこそ、長持ちするのです。
工程手順:チタンの陽極酸化処理方法
チタンの陽極酸化処理は、単に部品を浸してあとは運任せというものではありません。化学反応と精密な電気制御を慎重に組み合わせる必要があります。時間や電圧のわずかな変化でも、最終的な結果に影響を与える可能性があります。 したがって、一貫性のある工業レベルの結果を得るためには、プロセスは明確で再現可能な手順に従う必要がある。
ステップ1:表面の準備と洗浄:
まず、部品は徹底的に洗浄されます。超音波脱脂と酸エッチング処理を行い、油分、汚れ、残留冷却液などを除去します。
ステップ2:ラックへの設置と電気接続:
次に、部品はチタン製のラックにしっかりと固定され、工程全体を通して安定した電気接続が維持されます。
ステップ3:電解浴:
チタン製の陽極とステンレス鋼製の陰極を電解液中に配置します。電流が流れると、酸素イオンがチタン表面に向かって移動し、酸化層の形成が始まります。
ステップ4:電圧調整と監視:
この段階では、電圧が重要な要素となります。電圧はチタンの色を直接左右するからです。作業者は、希望の色合いが現れるまで、電圧を徐々に上げていきます。
ステップ5:すすぎと乾燥:
最後に、化学反応を即座に停止させるため、部品を脱イオン水ですすぎます。その後、乾燥させるだけです。
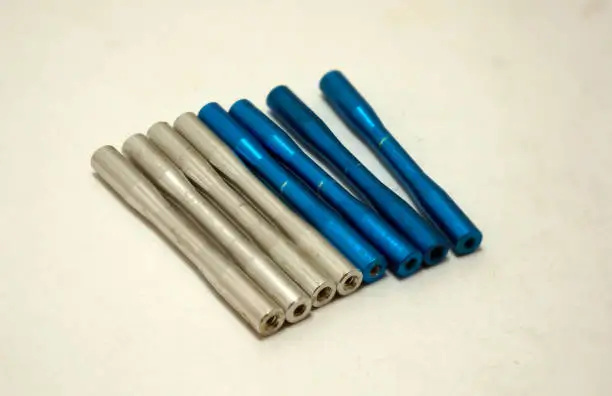
工業部品向けチタン陽極酸化処理の種類
チタンの陽極酸化処理にはどのような種類がありますか?
チタンの陽極酸化処理は、大きく分けて2種類に分類されます。 タイプII 機械的性能と タイプIII 視覚的な識別のため。
タイプ II 陽極酸化処理:
これはAMS 2488規格で規定された機能性表面処理です。厚い灰色の酸化皮膜を形成し、摩擦を低減し、可動部品のかじりを防ぎます。 そのため、金属同士の接触が避けられない航空宇宙分野の締結部品やエンジン部品に主に用いられ、部品のスムーズかつ効率的な動作を助けている。
タイプIII陽極酸化処理:
このプロセスは、装飾用陽極酸化処理、または「カラー」陽極酸化処理とも呼ばれます。このタイプは主に美観と色分けのために使用されます。薄く透明な酸化皮膜が形成され、光の干渉によって色が浮かび上がります。そのため、塗装やコーティングではなく、表面に変化する色合いが見られるのです。
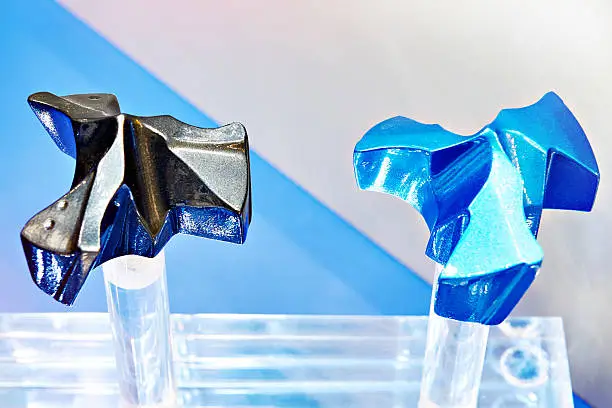
タイプIIとタイプIIIのチタン陽極酸化処理の比較
比較表: 陽極酸化処理タイプIIとタイプIIIの比較
|
機能 |
タイプII(AMS 2488) |
タイプIII(装飾用) |
|
主な目標 |
摩擦と摩耗耐性 |
美観とカラーコーディング |
|
外観 |
マットグレー/チャコール |
鮮やかなレインボースペクトル |
|
スタンダード |
航空宇宙グレード(AMS 2488) |
商業/医療 |
|
一般的な使用 |
ギア、ジョイント、ファスナー |
インプラント、時計部品、EDC |
|
Biocompatiblへ |
はい |
はい |
注意: 陽極酸化処理は表面の耐久性を向上させるものの、チタン合金の疲労強度をわずかに低下させる可能性があります。そのため、高い繰り返し応力にさらされる重要な航空宇宙部品については、この表面処理を選択する前に慎重な評価が必要です。
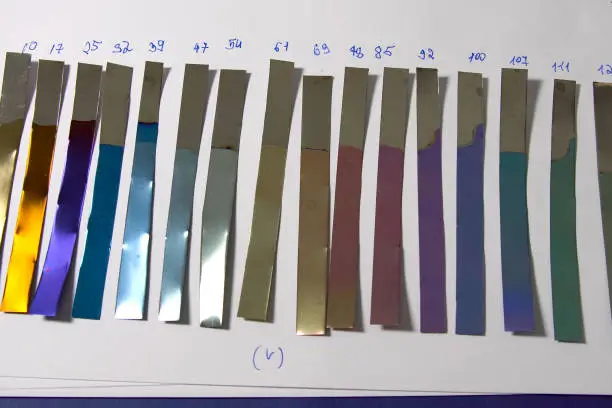
色のバリエーションがあるサンプルストリップ
チタンアルマイトカラーチャート
陽極酸化処理されたチタンに見られる色は、顔料やコーティングによるものではありません。実際には、酸化層の厚さによって生じる光学的効果です。電圧が高くなると酸化層が厚くなり、それによって表面からの光の反射の仕方が変化するのです。
|
電圧範囲 |
結果として得られる色 |
代表的なアプリケーション |
|
低電圧(10V~25V) |
ブロンズ、パープル、ダークブルー |
医療用マーキング、基本的な識別 |
|
中(30V – 60V) |
水色、金色、黄色 |
手術キット、高級電子機器 |
|
高電圧(70V~100V以上) |
ピンク、マゼンタ、ティール、グリーン |
ハイエンドのEDCギア、カスタムインプラント |
陽極酸化チタンの色は褪せたり、摩耗したりしますか?
染料や塗料を使用していないため、色褪せることはありません。表面が自然に変化するプロセスであり、外部に層を塗布するものではありません。ただし、油分、汚れ、指紋などが付着すると、光の反射に影響するため、時間の経過とともにくすんで見えることがあります。
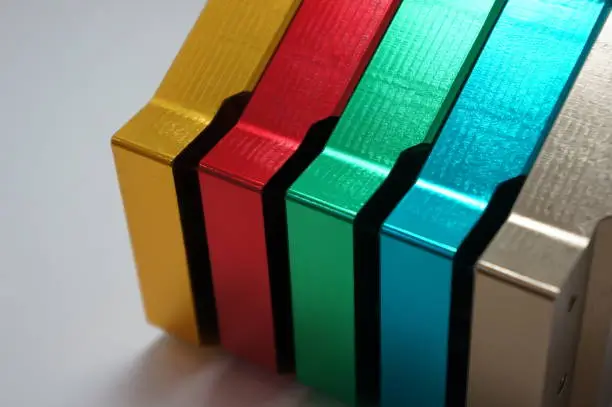
色とりどりの金属ブロックが一列に並んでいる
カラーチタン陽極酸化処理で最高の結果を得る方法
完璧な仕上がりは、電圧だけで得られるものではありません。安定した環境を維持し、最初から清潔で純粋な材料を使用することも重要です。
- グレード5チタンを使用してください。 可能な限りグレード5チタン(Ti-6Al-4V)を使用してください。他のグレードも陽極酸化処理は可能ですが、このグレードが最も安定した鮮やかな発色を実現します。
- 相互汚染を避ける: いかなる場合でも、相互汚染は避けてください。ごく微量の他の金属、特にアルミニウムが混入すると、電解液全体が汚染される可能性があります。
- 一貫したラック配置: ラックの取り付け位置が一定であることを確認してください。接触点は陽極酸化処理されないため、部品の目立たない場所や重要でない場所に必ず配置してください。
- 電流密度を制御する: 電流密度を適切に制御してください。作業を急がないでください。電圧を急激に上げると、正しい色が得られるかもしれませんが、酸化層が弱くなり、耐久性が低下します。
チタンの陽極酸化処理装置
チタンの陽極酸化処理には、わずかな変化でも最終結果に影響を与える可能性があるため、安定した工業用グレードの設備が必要です。ここでの精度こそが、きれいな仕上がりと失敗作を分ける決定的な要素となります。
- 可変直流電源(整流器): 0~120Vの直流電源を供給します。わずかな電圧変化でも最終的な色味が変化する可能性があります。
- 電解液タンク: 溶液を均一に混合し、安定した状態に保つ耐酸性タンク。
- チタン製ラックシステム: 安定した電気回路を維持するために、チタン接点のみを使用しています。
- チラー&ヒーターユニット: 酸化物の形成ムラを防ぐため、温度を一定(20℃~25℃)に保ってください。
今すぐプロリアンをお試しください!
陽極酸化チタンを選ぶ理由とは?
陽極酸化処理は、基本的にチタン本来の強みをさらに引き出し、実際の工業用途に活用できるようにする技術である。
- まず、生体適合性が100%です。酸化層は非反応性であるため、医療用および歯科用インプラントに問題なく安全に使用できます。
- 特にタイプII陽極酸化処理において潤滑性を向上させ、摩擦を低減することで航空宇宙用ファスナーやエンジン可動部品のかじりを防止するのに役立ちます。
- さらに、その美しさは色褪せません。時間が経っても剥がれたり、欠けたり、ひび割れたりすることはありません。なぜなら、色は偽物の塗料ではなく、物理法則に基づいて作られているからです。
- さらに、海水、酸、環境汚染物質に対する追加の保護層としても機能します。
陽極酸化チタンはどのような場合に選ぶべきでしょうか?
結局のところ、応募書類においてより重要なのは、ストレス耐性か視覚的な明瞭さか、という点に尽きる。 部品が歯車やスライドブラケットなど、摩擦の大きいシステムの一部である場合、つまり長期的な耐久性が極めて重要であり、故障が許されない場合は、タイプIIを選択すべきです。
一方、タイプIIIは、手術用医療器具のように色分けが必要な場合や、家電製品で清潔感のある高級感のある外観を求める場合などに適しています。 プロジェクトに厳しい公差と大量生産における一貫性が求められる場合は、専門家と協力することが重要です。 金属陽極酸化処理サービス 最も費用効果の高い選択肢です。
結論
チタン陽極酸化処理は、重量増加や素材本来の強度を損なうことなく、チタン部品の性能を向上させる最も効果的な方法の一つです。タイプII、タイプIIIを問わず、この処理によって、塗装などの単純な表面コーティングでは実現できないレベルの耐久性が得られます。
安定した結果を得るには、基本を忠実に守り、電圧を適切に制御し、表面処理を正しく行うことが不可欠であることを覚えておいてください。
プロリーンテックでは、外科用ネジから構造用ブラケットまで、複雑な部品の高精度仕上げに特化しています。工業用金属陽極酸化処理サービスと幅広い製造技術を組み合わせることで、部品が厳格な航空宇宙および医療規格を満たすことを保証しています。
よくある質問
Q1:チタンの陽極酸化処理は剥がれますか?
非常に耐久性に優れていますが、完全に壊れないわけではありません。塗料のように色褪せたり剥がれたりすることはありませんが、薄い酸化皮膜は、強い摩擦や強力な酸性洗浄剤にさらされると剥がれてしまう可能性があります。
Q2:チタンを黒色に陽極酸化処理することは可能ですか?
いいえ、光の干渉の仕組み上、チタンの陽極酸化処理では真の黒色は実現できません。黒色仕上げが必要な場合は、PVDコーティングやDLC(ダイヤモンドライクカーボン)などの処理方法が用いられます。
Q3:チタンを陽極酸化処理すると強度が低下しますか?
いいえ。このプロセスは、わずか数ナノメートルの厚さの最表面のみを、保護酸化膜を形成することによって改質するものです。