
チタン加工
チタンは、強度が高く、軽量(低密度)で、靭性に優れた素材です。高温環境でも優れた性能を発揮し、長期間にわたって腐食にも強いです。これらの特性により、チタンは以下のような部品やコンポーネントに適しています。 ファンブレード、航空機フレーム、着陸装置、 医療用インプラントなども同様です。 股関節、歯科インプラント、骨プレート。
しかしながら、 チタン製作 しかし、課題がないわけではありません。レーザー切断や機械加工の際、チタンは放熱性が低いため、切削工具周辺に熱がこもりやすくなります。これにより工具の摩耗が早まり、切断品質にも影響が出る可能性があります。また、チタンは切断箇所が硬化しやすい性質があり、その後の加工工程が難しくなります。
At プロリアンテック当社では、これらの課題に対処するため、制御された加工戦略を採用しています。切削速度、送り速度、工具経路を最適化することで、熱の蓄積を最小限に抑えます。また、工具の慎重な選定により、化学反応や工具の早期破損を低減します。そのため、常に安定した加工結果と一貫した部品精度を実現しています。
この記事では一般的な チタン加工 問題点とその実用的な解決策、そして利用可能なグレードや加工技術について解説します。ぜひ読み進めてください。
一般的なチタン加工グレードとその特性
チタンはグレードの種類が豊富で、ASTM規格では約40種類ものグレードが用意されているほか、特殊合金も数多く存在します。それぞれのグレードによって強度、重量、加工特性が異なります。適切なグレードを選ぶ際には、加工結果に大きな影響を与えるため、慎重に検討する必要があります。
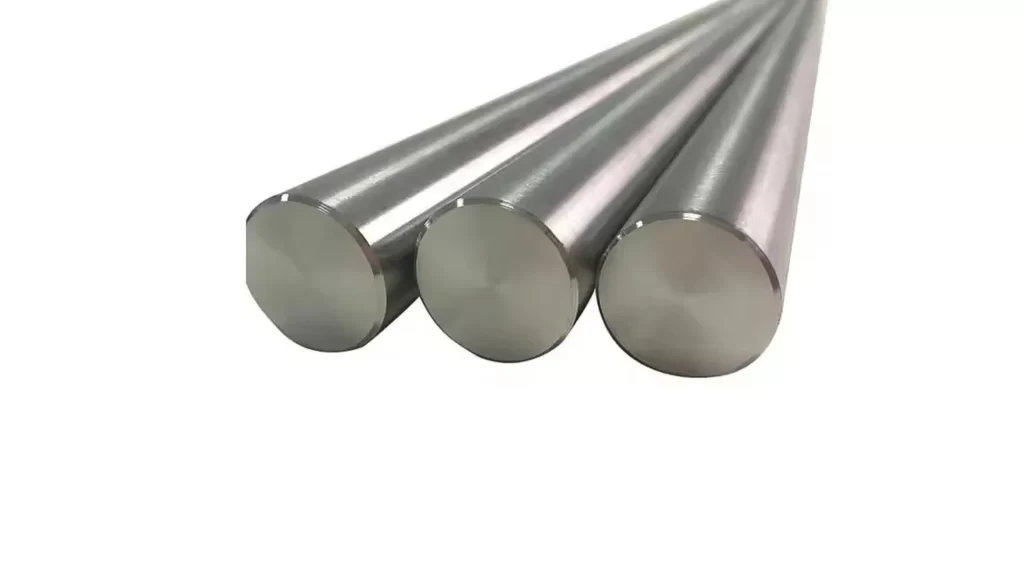
ASTM F67 グレード4チタンロッド
以下に、一般的な種類をいくつか示します。
- グレード1~4(市販純チタン): これらはほとんどが純チタンで、強度に若干のばらつきがある。加工が比較的容易で、優れた耐食性を備えている。
- グレード 5 (Ti-6Al-4V または Ti 6-4): グレード5チタンには 6%アルミニウム (NAIST) と 4%バナジウムこれらは比較的軽量でありながら、市販されているチタン合金の中で最も強度が高く、市販の純チタンと比較して優れた高温性能を備えています。
- Ti-5-5-5-3(ロシア製チタン): この合金は、Ti-6Al-4Vよりも約30%高い引張強度を有します。しかし、被削性が約50%低下するため、Ti-5-5-5-3はTi-6Al-4Vよりも切削加工が難しいとされています。
- Ti-407: これは、加工性を向上させるために特別に開発された最新のチタン合金の一つです。Ti-6Al-4Vと比較して、Ti-407は加工が容易です。
チタンCNC加工ワークフロー
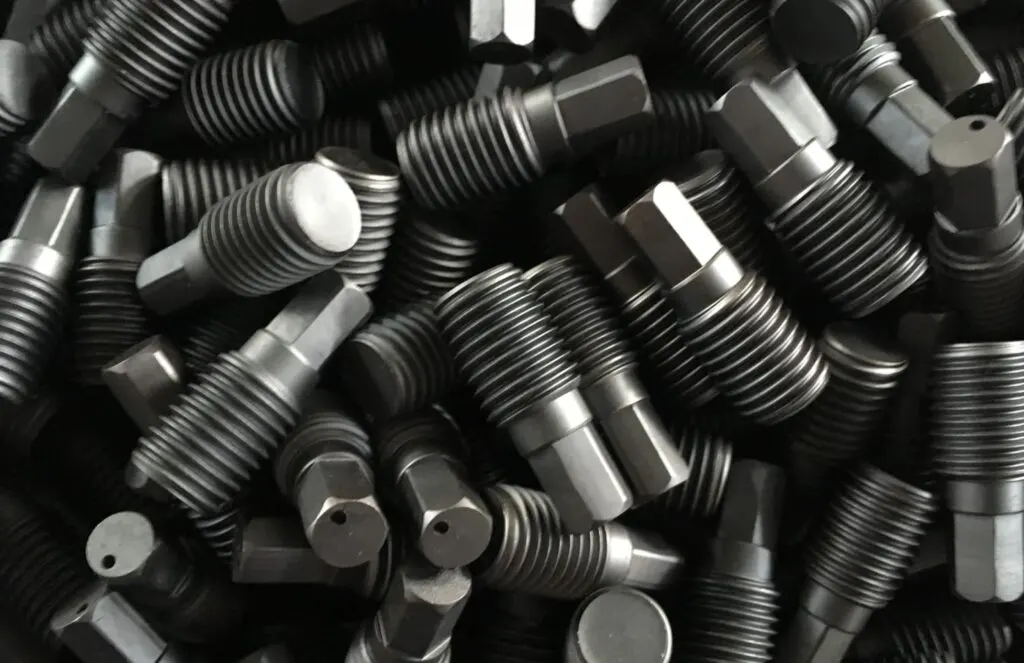
チタンブラックアルマイト加工ファスナー
チタンは高強度・高耐熱性金属であり、切削工具と反応する可能性があるため、機械加工は慎重に計画する必要があります。高温と工具の振動が組み合わさると、切削工具の劣化や加工対象物の損傷が急速に進む可能性があります。しかし、以下の実用的な手順に従うことで、加工プロセスを簡素化できます。
- 適切な切削工具を選択してください: チタン加工では切削時に非常に高い熱が発生するため、使用する工具はチタンの硬度と高温に耐えられるものでなければなりません。チタン加工には、コーティングされた高速度鋼または超硬合金製の工具が推奨されます。これらの工具は切削深さが増し、欠けや部品の損傷のリスクを低減します。
- 工具コーティングを使用する: 工具コーティングは、発熱を抑制し、加工対象のチタンと工具との接触を最小限に抑えるために使用されます。 チタンアルミニウム窒化物(TiAlN) 切削工具に最も一般的に使用されるコーティングです。工具が加熱されると、コーティングが保護層を形成し、熱を切り屑に伝達することで、工具の損傷リスクを低減します。
- 安定した設定を確保する: チタンは加工中に曲げ変形を起こすことがあります。これはしばしば不要な振動やビビリ音の原因となります。大きなエンドミルを使用し、工具の突き出し量を最小限に抑えることで、剛性と安定性が向上します。一定の送り速度を維持し、急激な速度変化を避けることで、振動を低減し、工具の摩耗を最小限に抑えることができます。
- 送り速度と切削速度を制御する: 切削工具の速度が低下したり停止したりする箇所(例えば、コーナー部)で過剰な熱が発生しないようにするには、最適な送り速度と切削速度が必要です。しかし、送り速度や切削速度が高すぎると、チタンの硬化を促進する可能性があります。一定の速度と送り速度を維持しながら、安定した動作を保つことで、表面品質が向上し、工具寿命が延びます。
CNCチタン加工技術
チタンは、高強度、軽量性、耐腐食性を兼ね備えた独自の素材であり、航空宇宙、医療、産業分野において最適な材料です。しかし、その硬度と耐熱性ゆえに、加工が非常に困難です。 したがって、適切な工具、切削技術、および加工油を使用することは、工具の摩耗を減らしながら正確な部品を製造するために不可欠です。同じ加工方法が、 チタンCNC旋削加工 部品の精度を維持し、工具寿命を延ばすため。
チタン研削
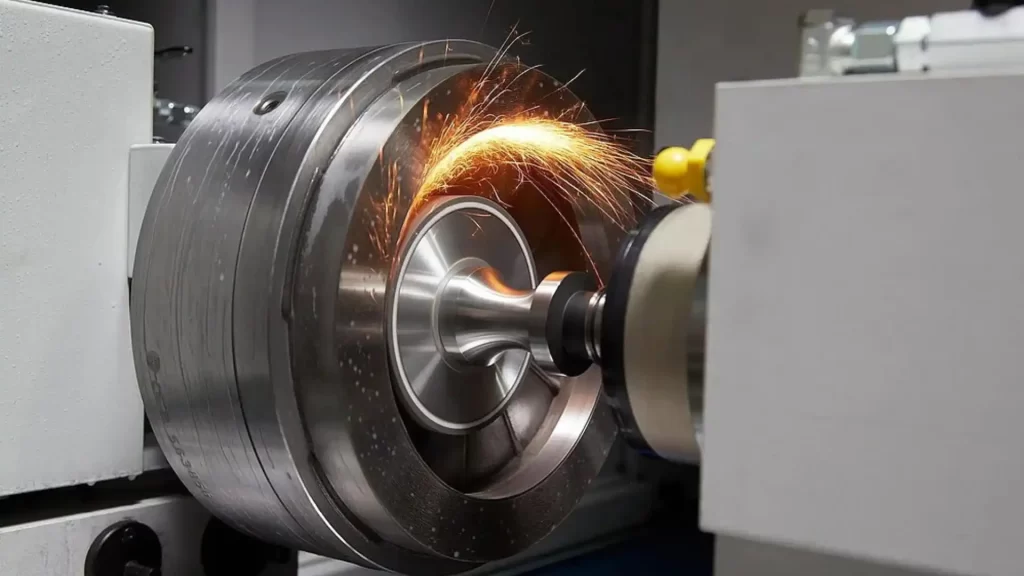
チタンフランジ研削
研削は、チタンから少量の材料を除去し、表面を研磨・仕上げるために用いられます。チタンは硬いため、ダイヤモンドコーティングされた研磨材、または特殊な研磨材が必要です。精度と均一な仕上がりを求める場合、手動研削よりもCNC研削が好まれます。
研削加工は主にタービンシャフト、航空宇宙用ブラケット、医療用股関節インプラントや歯科インプラントなどに用いられ、滑らかな表面仕上げと厳密な寸法公差が不可欠となる。
チタンCNC穴あけ加工
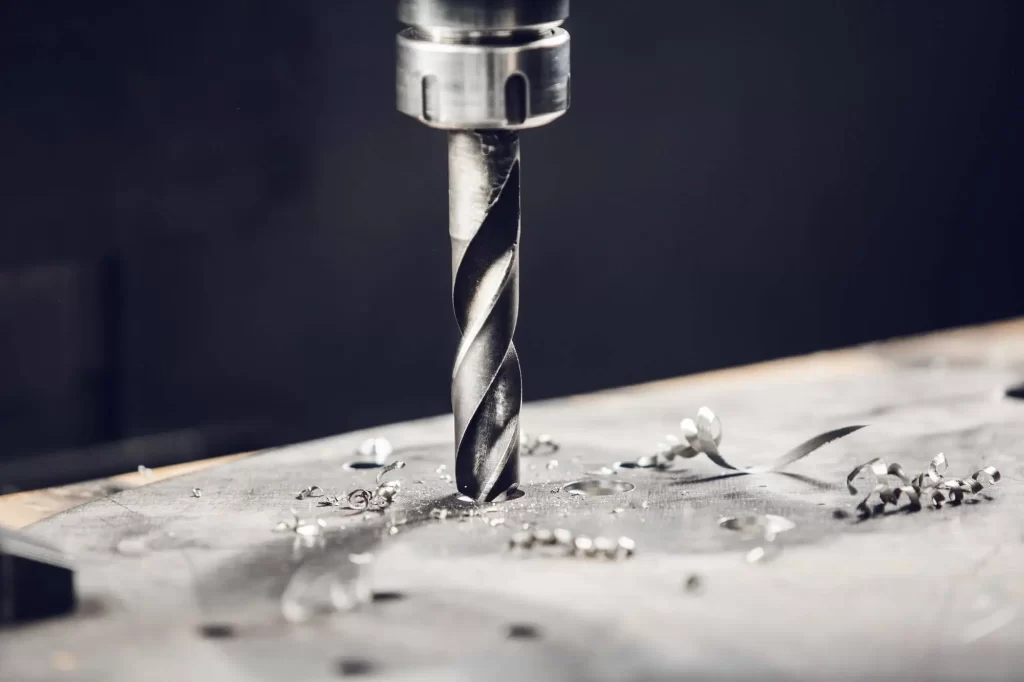
チタンCNC穴あけ加工
チタン製の棒材、管材、構造部品に穴を開けるには、ドリル加工が用いられます。チタンは熱伝導率が低いため、ドリル加工時にかなりの熱が発生します。そのため、摩擦を低減するために、適切な潤滑剤を使用しながら低速でドリル加工を行います。一般的には、欠けを防ぐために高速度鋼または超硬合金製のドリルビットが使用されます。
航空宇宙用ファスナー、医療用ネジ、インプラントの穴、防衛産業および自動車産業向けの部品の製造が望ましい。
CNCミリングチタン
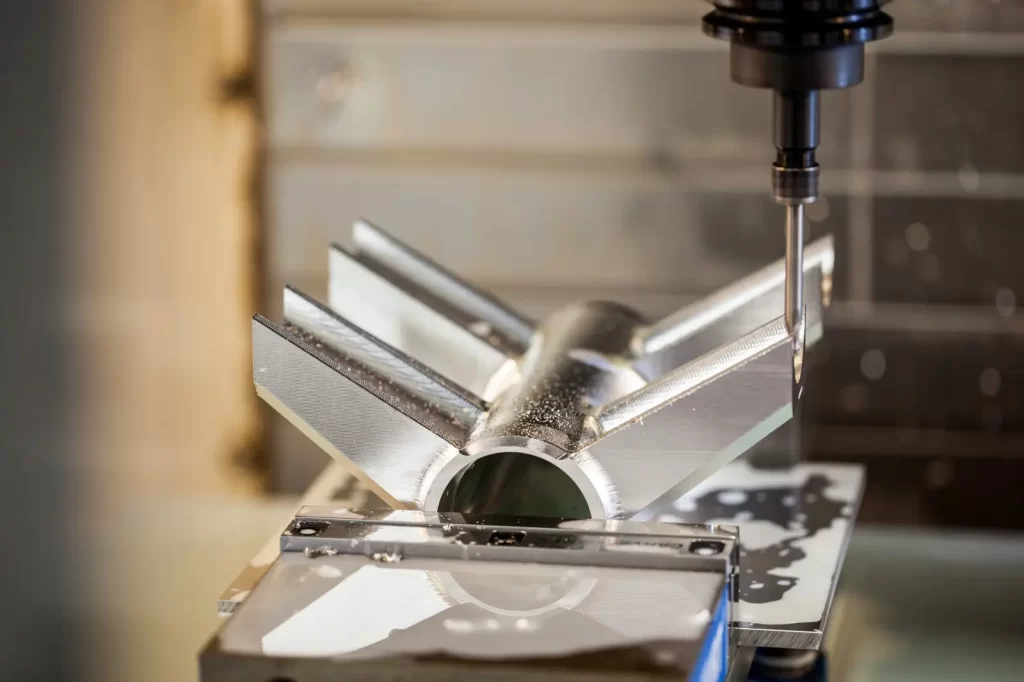
チタンフライス加工
チタンCNCフライス加工 回転する切削工具を用いて材料を除去し、滑らかな表面仕上げの複雑な形状を作り出す加工法です。チタンは加工中に欠けたり割れたりする可能性があるため、超硬合金またはダイヤモンドコーティングされた切削工具が一般的に使用されます。加工は、熱の蓄積と加工硬化を抑えるために、切削速度と送り速度を制御しながら行われます。航空宇宙エンジンのブラケット、タービンブレード、金型、ダイ、医療用プレートなどは、この方法で製造される一般的な部品です。
チタンタッピング
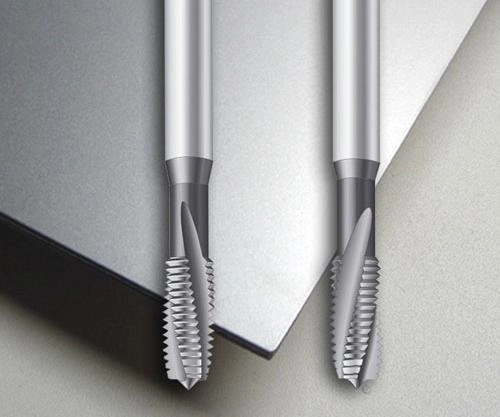
チタン製タッピングツール
タッピングとは、チタン部品に内ねじを加工する工程です。チタンは強度が高いだけでなく、熱伝導率が低いため、タッピングに伴う発熱と摩耗が大きくなりがちです。そのため、通常は超硬合金製または高速度鋼製のタップを切削油とともに使用します。回転速度を制御し、摩擦を最小限に抑えるために十分な潤滑を行うことで、タップの破損リスクを低減し、工具寿命を延ばすことができます。 航空宇宙機器の筐体、自動車エンジン部品、高強度と精密なねじ山を必要とするねじ込み式建築継手などは、この技術を用いて製造される部品の例である。
チタンのドローイング
引き抜き加工は、チタンをワイヤー、棒、または細長い部品に加工する技術です。チタンは強度が高く加工硬化しやすいため、成形が困難な場合があります。そのため、摩擦を最小限に抑え、温度を制御するために潤滑剤が使用されます。 医療用ワイヤー、航空宇宙用ロッド、精密電子部品などは、この技術を利用した部品の例である。
チタン加工:課題と解決策
チタンは高強度で軽量といった利点がありますが、加工が難しいという難点があります。主な課題を理解することで、工具を保護し、加工作業の効率化を図ることができます。
ワークホールディング
チタンは他の金属よりも柔軟性が高いため、加工中にたわんだり動いたりすることがあります。そのため、工具をしっかりと固定し、安定した機械設定を維持することが不可欠です。工具が穴の中やワークピースの壁付近で停止すると、摩擦、発熱、工具摩耗の増加につながります。工具を一定の速度で動かすことで、切削加工の精度が向上します。
発熱
チタンは熱伝導率が低いため、機械加工中に発生する熱の大部分は工具に吸収されます。硬度の高いチタン合金ほど、この問題は深刻になります。回転速度を下げ、冷却剤を使用することで、発生する熱を抑え、チタンの硬化を防ぐことができます。
擦り傷と盛り上がった縁
チタンは切削工具に付着しやすい性質があります。これは加工工程に悪影響を与え、工具を損傷する可能性があります。この現象は凝着刃先、または構成刃先と呼ばれます。適切な量のクーラントを塗布し、工具を一定の速度で動かし、切りくずを適切に除去することで、凝着刃先の発生を防ぎ、きれいな切削面を維持することができます。
チタンを効果的に加工する方法:役立つヒントと考慮事項
前述の通り、チタンは強度と耐熱性が高いため、機械加工には課題が伴います。いくつかの基本的なガイドラインを守ることで、工具を保護し、発熱を抑え、より高品質な部品を製造することができます。
温度を低く保つ
チタンは熱伝導率が低い。そのため、チタン加工時に発生する熱の大部分は工具に吸収される。発生した熱は工具の摩耗を早め、摩擦を増加させ、さらなる発熱を引き起こす。
さらに、熱によって加工物の端面が硬化し、切削がますます困難になることがあります。十分な冷却液を供給することで、発生する温度を下げ、加工物の硬化を防ぐことができます。
スムーズな進入と退出カット
切削箇所への進入や退出が急激だと、工具と被削材の両方が損傷する可能性があります。工具を徐々に弧を描くように切削箇所に進入させることで、徐々に圧力が蓄積されます。切削方向を一定に保ち(厚い材料から薄い材料へ)、切削工具の回転速度を一定に維持することで、工具への衝撃を軽減できます。
鋭利なツールを使用する
チタン加工を効率的に行うには、切れ味の良い切削工具が不可欠です。切れ味の悪い工具は過剰な熱を発生させ、摩耗も早くなります。工具を研磨することで、加工プロセスと切削品質を向上させるとともに、切削工具の寿命を延ばすことができます。
道具に冷却のための時間を与えよう
工具径を小さくし、切削間隔を適切に確保することで、空気の流れと冷却液が工具の切削刃に届きやすくなります。これにより、工具の温度上昇を抑え、熱の蓄積を軽減できます。一定の送り速度と切削速度を維持することで、過度の熱の蓄積を防ぎ、スムーズな切削を実現できます。
かじりつきを防ぐ
チタンは切削工具に溶着しやすく、刃先に焼き付きや再溶着が生じる傾向があります。工具を研磨し、潤滑油を塗布することで、焼き付きの影響を軽減できます。焼き付きを減らすことで、工具と加工対象物の両方の表面を保護できます。
チッピングの制御
切削工具に金属が付着すると、刃先欠けが発生します。その結果、工具が損傷したり、切削品質が低下したりする可能性があります。切れ味の良い切削工具と切削油を使用することで、刃先欠けを最小限に抑え、よりきれいで正確な切削を実現できます。
チタンとアルミニウムの機械加工 対スチール
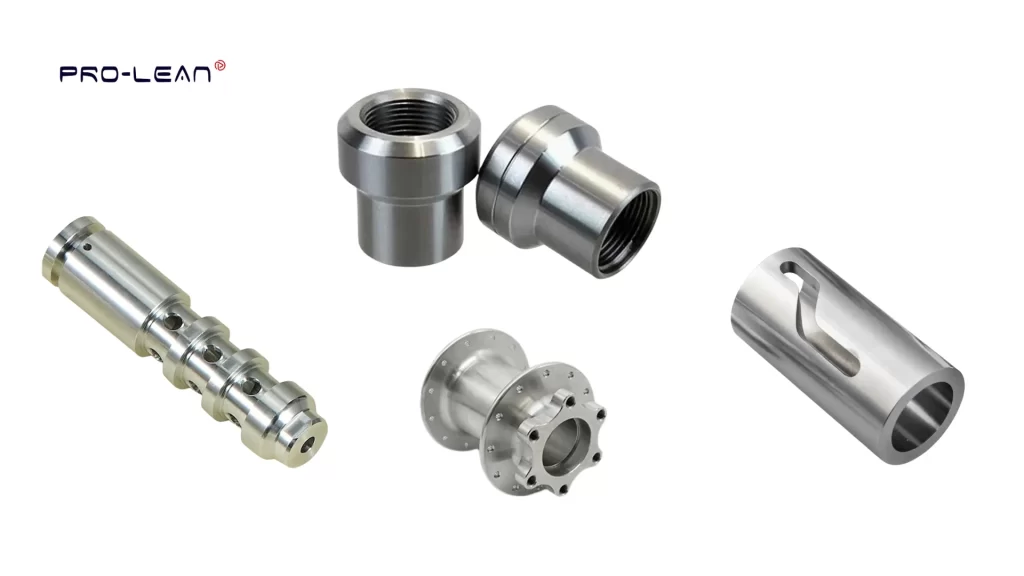
チタンCNC加工製品
チタンは鋼鉄よりも軽くて強く、アルミニウムよりも耐熱性に優れています。また、両方の金属よりも耐腐食性も優れています。簡単な比較を以下に示します。
表1: チタン対鋼鉄 アルミニウム加工との比較
| プロパティ | チタン(Ti 6Al-4V) | スチール(ステンレス) | アルミ |
| 第3章:濃度 | 非常に高く、高温でも強度を維持 | 力は強いが、疲れやすい。 | 低い、耐熱性が低い |
| 重量 | 低い、鉄鋼の約60% | ハイ | 非常に低い |
| 耐食性 | 優れた自己修復層 | 良い、錆びる可能性がある | 良いがチタンより劣る |
| 被削性 | 切るのが難しくなる | より簡単に | 非常に簡単 |
| 費用 | 高価な | 穏健派 | ロー |
Boda Techで精密チタン加工サービスをご利用ください
プロリーンテックでは、 チタンCNC加工 サービス の 航空宇宙、自動車、医療などの業界向けに、チタン合金(グレード5(Ti-6Al-4V)を含む)やその他の特殊グレード)の加工を行い、精密部品を製造しています。当社の加工能力は、厳しい公差(±0.0002インチ)、微細形状(0.5mm)、薄肉(0.8mm)、滑らかな表面仕上げ(Ra 125以上)、溝、ねじ、アンダーカットなどの複雑な形状など、多岐にわたります。
私たちはフォローする ISO 9001:2015 および ISO 13485:2016 規格に準拠しています。試作品1点から大規模生産まで、お客様のニーズに合わせて必要な設備をすべて備えており、設計図に完全に合致した高精度な部品を提供できます。 今すぐお問い合わせいただくか、デザインをアップロードしてください。 すぐに見積もりを取得 弊社のエンジニアより。