
「円筒研削は、円筒品の表面から微小な材料を所定の寸法に削り出し、滑らかな仕上がりを実現します。」
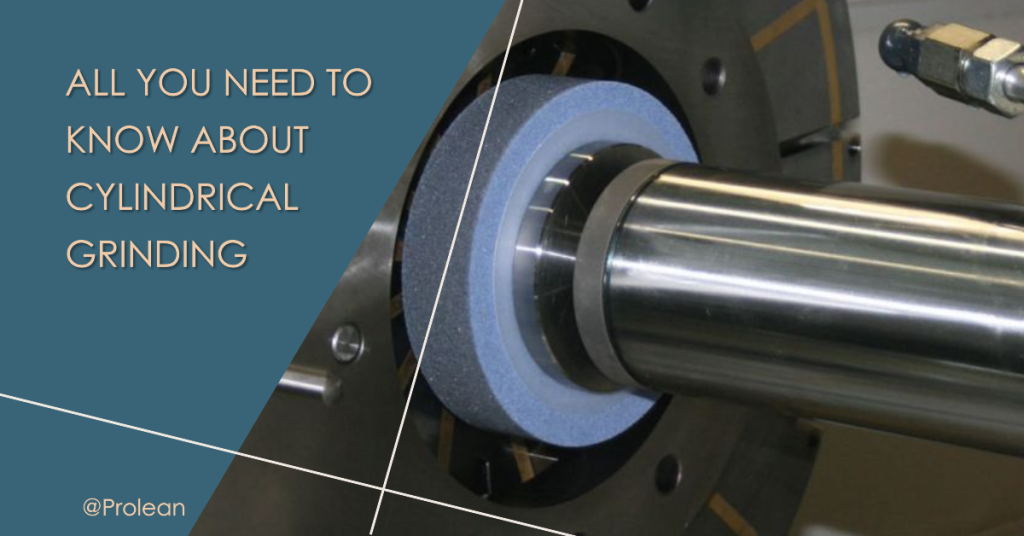
名前が示すように、 円筒研削 研磨材を用いて円筒形部品の表面から材料を精密に切削します。棒、管、ブッシュ、ローラーなどの軸対称部品の表面仕上げに適しています。
この高精度研削方法は、円筒面の内外両面に適用可能です。その精度と汎用性から、自動車、航空宇宙、医療機器製造などの業界に適しています。多くのメーカーは、円筒研削を自社の製品の一部としても活用しています。 カスタム研削ソリューション 厳しい公差や特定の表面仕上げ要件が求められる場合に有効です。さらに、本稿では円筒研削加工とその用途について詳しく解説します。
円筒研削の基礎
基本を理解するために、まず始めましょう 円筒研削とは何か。 これは、円筒形部品の表面から少量の材料を除去することで表面を仕上げる研削加工プロセスです。回転する研削砥石を用いて、精密な直径、表面仕上げ、および公差を実現します。
さらに、研削加工は、硬度、強度、熱伝導率といった研削面の特性にも影響を与える。これは、加工によって被削材の最上層の微細構造が変化するためである。
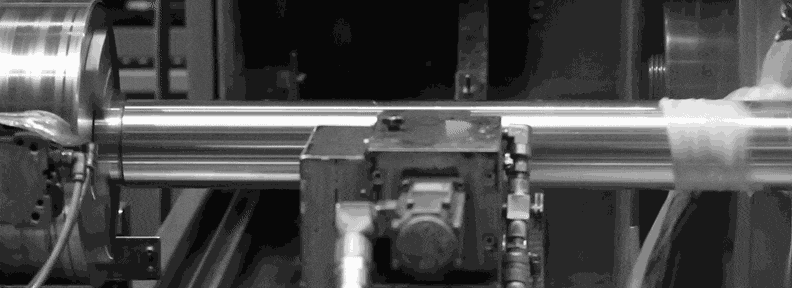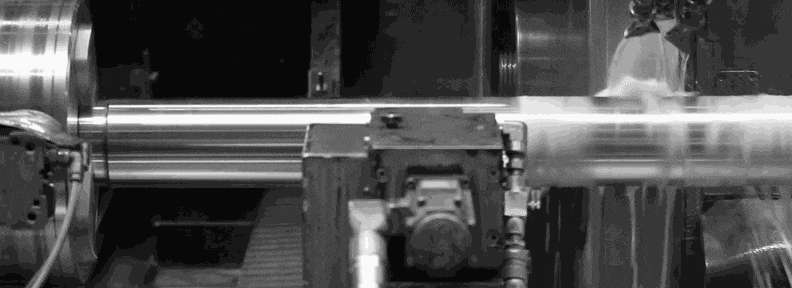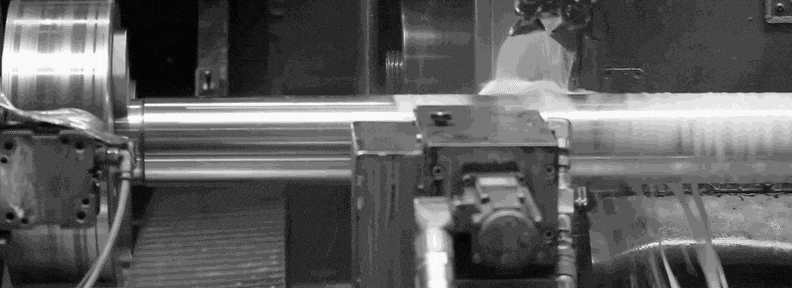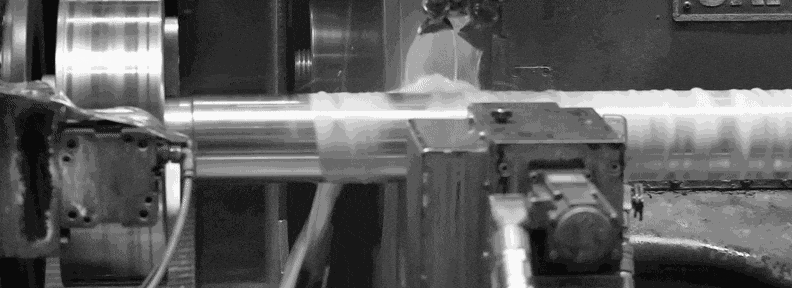
円筒研削
の働き 円筒研削加工 旋盤に似ており、切削工具として砥石を使用します。スピンドルとワークピースは両方とも相互に回転します。その間、砥石車が表面に接触しながら材料を切断します。
CNC 技術と統合された最新の円筒研削盤は、数値制御によってこれらすべての動きとパラメータ (深さ、速度、送りなど) を自動化できます。 CNC グラインダーにより、精度と大量生産効率も向上します。
砥石用の一般的な砥粒
円筒研削では、ワークピースの材質と希望する仕上げレベルによって、ホイールに使用する研磨材が決まります。さらに、同じ研磨材であっても、研磨材の分布や粒度によって仕上げ品質が異なる場合があります。そのため、c に従うことができます。カスタム研磨 必要な粒子サイズと密度に基づいてホイール表面の研磨層をカスタマイズします。
- 酸化アルミニウム
- 立方晶窒化ホウ素(CBN)
- シリコンカーバイド
- セラミックアルミナ
- ジルコニアアルミナ
- ダイヤモンド
今すぐプロリアンをお試しください!
円筒研削加工の手順
円筒研削仕上げを、ワークのセットアップから最終検査までの研削プロセスの詳細な手順でさらに詳しく見てみましょう。
1. ワークのセットアップ
このプロセスは、ワークピースをセンター間に取り付けるか、チャックでクランプすることから始まります。わずかなたわみが重大な不規則性や欠陥を引き起こす可能性があるため、安定したワークピースのセットアップは精度にとって不可欠です。
2. 砥石のセットアップ
ワークピースをしっかりと固定した後、プロジェクトに最適な研磨材の種類を選択し、すべての要件を満たすようにカスタマイズします。カスタマイズでは、ホイールの表面を切削して鋭い砥粒を露出させて切断します。
3. 位置と配置
次に、砥石車の位置を調整するには、ワークピースの正しい角度と高さに対して砥石車の位置を調整します。また、オペレータは回転数、切込み深さ、その他のパラメータを修正する必要があります。
4.研削
まず、より粗い砥石表面を使用して粗研削を行い、ワークピースから余分な材料を迅速に除去します。この前段階でおおよその寸法が得られた後、より細かい砥石車によって最終的な表面仕上げと公差が決まります。精密研削中に、操作をより詳細に制御できるようにパラメータが調整されます。
5. 測定と検査
最終的な検査と測定では、寸法、表面仕上げレベル (Ra 値)、および必要な公差を確認します。これらのステップでは、メーカーはマイクロメーター、CMM マシン、粗さ試験機などのいくつかのツールや機器を使用します。
円筒研削のメリットは何ですか?
厳しい公差
円筒研削盤は厳しい公差を達成できます。正確な仕様に合わせて、機械加工部品の表面から材料を優れた制御で除去できます。回転ホイール上で均一に分布した小さな粒径により、半径方向の公差が細かくなります (±0.0005 インチ)。
高品質な仕上がり
円筒研削では、単純な円筒形状から複雑な円筒形状の製品の表面を、粗さ(Ra)値0.025μmまで正確に仕上げます。さらに、適切なホイールと最適化された研削変数を使用すると、シリンダー表面に鏡面仕上げを作成することもできます。
オートメーション
円筒研削盤はCNC技術の統合により容易に自動化できます。 CNC 研削盤は、デジタル指示に従ってワークピースの移動と送りを自動的に指示できます。
多彩な素材範囲
次に、円筒研削戦略を使用して多数の材料を研削できます。いくつか挙げると、鋼、チタン、ニッケル、炭素鋼、プラスチック、複合材料などです。
大規模生産
CNC グラインダーは、バッチ全体で中断や品質の偏差を生じることなく動作できます。自動化により、すべての研削サイクルで同じ結果を生み出すことができます。次に、同じツールを多くのサイクルで使用できます。これらすべての利点により、この研削は大量生産に適しています。
円筒研削の短所
この研削方法にもいくつかの制限があります。ここでいくつかの短所を紹介します。
- この方法は円柱形状の研削に焦点を当てており、他の形状に対する機能は限られています。
- CNC グラインダーは手動の円筒研削盤よりも高価であるため、セットアップの初期費用が高くなります。
- 摩擦による熱損傷のリスクがありますが、クーラントを塗布することで最小限に抑えることができます。
円筒研削用途とは何ですか?
さまざまな業界で、円形の対称部品を仕上げるために円筒研削が使用されています。外面研削と内面研削の両方を行うことができます。精度と再現性の利点により、単純な部品と複雑な部品の円筒面を研削するのに好ましい技術となっています。そのため、その用途は航空宇宙部品から精密な医療部品や製品に至るまで多岐にわたります。
たとえば、アキシャルポンプピストンのラジアル研削により、滑らかさが向上し、摩擦が減少します。別の例としては、潤滑下での精度を高めるためのベアリングの研磨です。
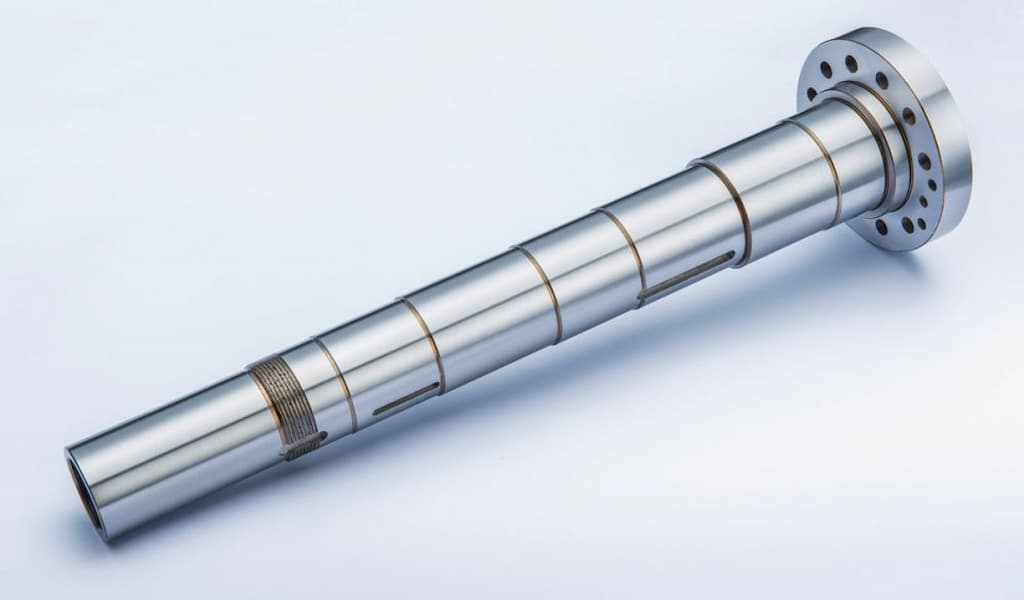
円筒研削部品
次に、どのようなものかを見てみましょう 平面研削用途 さまざまな産業用の円筒部品に使用されています。
表: 円筒研削用途
| アプリケーションエリア | 例 |
| 自動車 | シャフト(クランク、カム、トランスミッション、ステアリング、ギアなど)、フライホイール、ブレーキシリンダーなど。 |
| 航空宇宙 | エンジンシャフト、アクチュエーター、コンプレッサーシャフト、油圧ユニット、翼型セグメントなど |
| 工具の製造 | 切削工具、金型、エンドミル、ドリルビット、ツールホルダー。 |
| エレクトロニクスと半導体 | コネクタ金型、ピン、モーターシャフト、ソズル、センサー部品など |
| 水力学 | 油圧シリンダー、ピストン、ロッド、バルブスプール、エンドキャップなど |
| 医療機器 | インプラント、整形外科用関節、ステント、カテーテル、メスのハンドル、外科用コンポーネントなど。 |
| 船舶 | 各種シャフト、カップリング、バルブステム、ラダーストック、ベアリング。 |
円筒研削とセンタレス研削
どちらの方法も円形や円筒形の形状に適していますが、センタレス研削では、円筒研削のようにチャックの中心にワークピースを取り付けるための固定センターは必要ありません。代わりに、ワークピースは研削砥石と、ワークサポートブレードを備えた追加の調整ホイール機構の間に配置されます。
以下の表は、次の違いを示しています。 円筒研削とセンタレス研削 さまざまな特徴/基準に基づく。
表: 円筒研削とセンタレス研削
| 特長 | 円筒研削加工 | 心なし研削 |
| ワークの取り付け | センター間またはチャック間の取り付けが必要です。 | 固定中心はなく、代わりにブレードサポートが安定性を提供します。 |
| 精度 | 同心度、真円度ともに高精度です。 | 効率的ですが、円筒形よりも精度が劣ります |
| 操作スピード | セットアップ時間が長いため速度が遅くなる | スピード生産で大量生産に適しています。 |
| ワークの複雑さ | 複雑な形状やサイズにも対応できます。 | 単純な部品や小型部品に最適です。 |
| セットアップの複雑さ | より複雑なセットアップと調整。 | 柔軟な調整によるシンプルなセットアップ |
円筒面研削のヒント
- ワークピースやスピンドルの中心穴にあるゴミをすべて取り除きます。回転ムラを防ぎます。
- ワークセンターのテーパーをワークピース (主軸台と心押し台) にしっかりとはめ込み、研削中の動きを防ぎます。また、それらは完全に位置合わせされている必要があります。
- 研削精度を維持するために、部品の中心深さを一貫して十分に維持してください。
- ワーク排出時の損傷の危険を防ぐために、死点に潤滑剤を塗布してください。
- 2 つの中心の位置合わせを定期的に監視して検証します。
Boda の研削および仕上げサービス
プロリアンテックでは、CNC 一体型の万能研削盤と円筒研削盤を備え、多様な形状や材質に対応します。ご希望の公差と平滑性(低いRa値)をしっかりと実現します。その結果、当社のカスタム研削戦略により結果が最適化されます。当社は、要件と材料の種類を正確に一致させ、適切な砥粒と粒度を調整して砥石をカスタマイズします。
材質や用途を問わず、あらゆる研削ソリューションについては当社にお任せください。当社のエンジニアはお客様と緊密に連携して、お客様の品質と耐久性の期待に応えます。
さらに、アルマイト処理、メッキ処理、ビードブラスト処理、研磨処理などの表面処理設備も備えております。あなたのデザインを送ってコラボレーションを始めましょう!
今すぐプロリアンをお試しください!
まとめ
適切な研削技術を用いれば、表面からわずかに材料を削るだけで、部品を光沢があり精密な状態に仕上げることができる。 適切な研磨層を砥石に使用し、正しい研削パラメータを設定し、熟練した技術で加工すれば、シリンダー部品のあらゆる仕上げや寸法仕様を実現できます。
研削方法にはそれぞれ特定の用途があるため、円筒研削は円筒形状の仕上げに最適です。メーカーは、次のような場合にこのプロセスを選択することがよくあります。 研削サービス これらは、厳しい寸法公差が求められるシャフト、ローラー、ブッシング、その他の円形部品に必要です。
よくあるご質問
円筒研削盤とは何ですか?
砥石を回転させて円柱の形状を整え、仕上げる研削盤の一種です。
円筒研削は他の研削方法とどう違うのですか? 円筒研削では特に円形の物体を成形し、優れた精度と表面品質を実現します。一方、他の研削方法ではさまざまな形状に対応できます。
円筒研削は正確ですか?
はい、円筒研削は高精度です。ミクロン以内の公差を実現し、非常に微細な表面仕上げを実現します。
円筒研削はどのような部品や材料にも使用できますか?
円筒研削は多用途ですが、円筒状の金属製品に最適です。損傷の可能性を避けるために、材料の種類に基づいた特定の設定が必要です。