
「金属射出成形は、プラスチック成形の精度と金属の強度を組み合わせて複雑な部品を効率的に作成し、小型で複雑な部品を効率的に生産するのに最適です。」
MIM(金属射出成形) は、プラスチック射出成形と金属の特性を組み合わせた高度な製造技術です。通常、金属の重量が 1 ~ 100 グラムの範囲にある小さな部品に最適です。MIM 製造の優れた点は、非常に厳密な寸法で複雑な形状を簡単に生成できることです。 MIMプロセス 医療機器から航空宇宙アクセサリーまで、幅広い用途に使用されています。
この記事では、MIM プロセスとその用途、利点、制限を包括的に分析します。
金属射出成形とは何ですか?
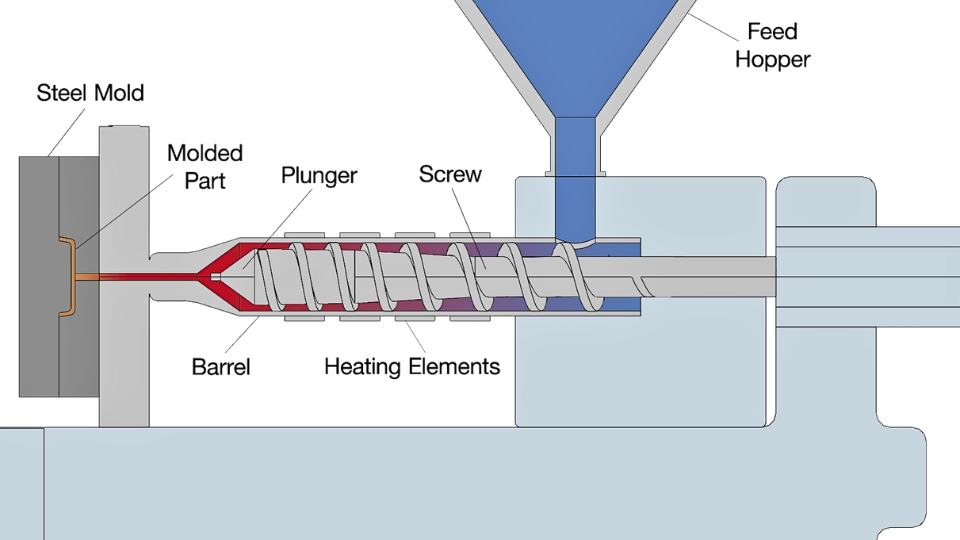
金属射出成形プロセス
MIMは、微細な金属粉末と熱硬化性プラスチックバインダーシステムを組み合わせた複雑な原料製造プロセスです。 MIM技術 通常、サイズ範囲は 5 ~ 20 ミクロンであり、許容範囲内で均一に分散されるため、正確な部品を生産できます。
- 射出成形: 混合および造粒後、原料は加熱され、通常 100 MPa (メガパスカル) を超える圧力下で金型に注入されます。金型の寸法は、特定の部品基準を満たすために許容できる程度に正確でなければなりません。バインダーがまだ残っている成形部品は、「グリーン部品」と呼ばれます。
- 脱脂: 次に、緑色の部品は脱バインダー処理にかけられ、バインダー材料が除去されます。溶剤抽出または熱分解のいずれか、あるいは両方を連続して使用できます。脱バインダー処理により、通常、バインダー含有量は約 10% に減少し、残りの塊は「茶色の部分」と呼ばれる多孔質構造を形成します。
- 焼結: 金属合金に応じて、茶色の部品は制御雰囲気炉で 1200 ~ 1400 ℃ で焼結されます。焼結プロセス中に、金属粒子が適合し、成形密度が増加します。MIM 部品の焼結密度は、金属の理論密度の 96% ~ 99% の範囲です。
- 焼結後の操作: MIM プロセスでは、必要な最終特性を得るために、機械加工、熱処理、表面処理などの追加処理が必要となる部品が製造されます。これらの焼結後プロセスにより、強度、硬度、耐腐食性などの部品の機械的特性を向上させることができます。
MIMは粉末サイズ、成形圧力、焼結条件の精密な制御を必要とするため、多くのメーカーは経験豊富なパートナーと連携して生産を行っています。 金属射出成形サービス エンジニアリング能力を備え、設計から製造まで詳細なエンジニアリングサポートを提供します。
今すぐプロリアンをお試しください!
技術的な詳細と利点
金属射出成形の技術的な側面と利点について説明しましょう。
- 密度と強度: MIM 部品は、焼結プロセスで理論上の最大密度の 96 ~ 99% 近くまで達します。この高密度により機械的特性が向上し、引張強度は通常 1000 Mpa を超え、硬度は合金によっては最大 60 HRC になります。
- 寸法公差: MIM プロセスは高精度であるため、通常、公称寸法の ±0.3 パーセント以内の寸法公差を持つコンポーネントの製造が可能です。そのため、正確な測定が必要な複雑な形状の設計に適しています。
- 収縮: 一次焼結プロセスは、部品の体積が約 15% ~ 20% 減少したときに発生します。この収縮は予測されており、金型は最終部品が適切なサイズになるように収縮を考慮して設計されています。
MIMで使用される材料
金属射出成形プロセスでは、さまざまな金属や合金を使用することができます。それぞれが異なる用途に適した独自の特性を備えています。標準的なMIM金属には、次のようなものがあります。
- 鉄合金: これらはステンレス鋼(316L、17-4 PH など)、工具鋼、低合金鋼です。MIM で使用されるすべての材料の中で、ステンレス鋼は耐腐食性と強度に優れているため、特に医療分野や自動車分野で好まれています。
- タングステン合金: タングステン合金は密度が高く、優れた放射線防護特性を備えています。特に医療、航空宇宙、防衛分野で使用されています。コバルトクロム合金はタングステン合金の一例です。これらの硬質金属、超硬合金、セラミックは、切削工具や航空宇宙製品などの耐摩耗性製品に使用されています。
- 特殊金属: このカテゴリには、高い強度対重量比と生体適合性を備え、医療用インプラントに最適なチタン、それぞれ高温特性と耐腐食性を備えたニッケルとモリブデンが含まれます。
金属射出成形(MIM)の特性と機能
次の表は、金属射出成形 (MIM) プロセスの主な特性と機能の概要を示しており、MIM 生産で達成できる標準的な範囲と極端な範囲を強調しています。
| 要因 | 最小 | 分解能 | 最大 |
| 成分質量(グラム) | 0.03 g | 10〜15 g | 300 g |
| 寸法 (ミリメートル) | 2ミリメートル(0.08中) | 25ミリメートル(1中) | 150ミリメートル(6中) |
| 壁の厚さ(mm) | 0.025ミリメートル(0.001中) | 5ミリメートル(0.2中) | 15ミリメートル(0.6中) |
| 寸法公差(%) | ±0.2% | ±0.5% | ±1% |
| 部品密度 | 93% | 98% | 100% |
| 生産量 | 1,000ユニット | 100,000ユニット | 100,000,000ユニット |
部品がこれらの範囲内にある場合、MIM製造の有力候補となる可能性があります。当社のエンジニアリングチームは、部品の形状、材料選定、生産量を検討し、金属射出成形(MIM)と エンジニアリング能力.
MIMツールの設計ガイドライン
MIM による部品の製造を計画する場合、ツール設計は製造プロセスの最も重要な側面の 1 つです。これには、パーティング ラインの選択、ゲートの配置、エジェクタ ピン マークの特定、カム アクションの使用が含まれます。
パーティングライン
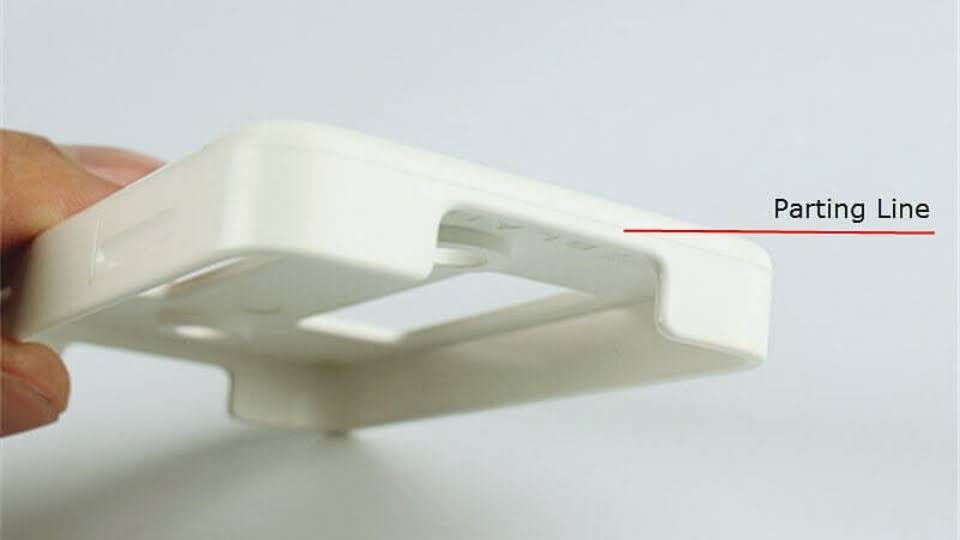
表面のパーティングライン
MIM では、パーティング ラインは、金型を横切って 2 つの半分が結合するラインです。すべての MIM コンポーネントにはこの目に見えるラインがありますが、その厚さを減らして見えにくくすることができます。パーティング ラインをフィーチャのエッジまたは段差に確立すると、このラインを目立たなくすることができ、パーツの外観が向上します。
ゲーティング
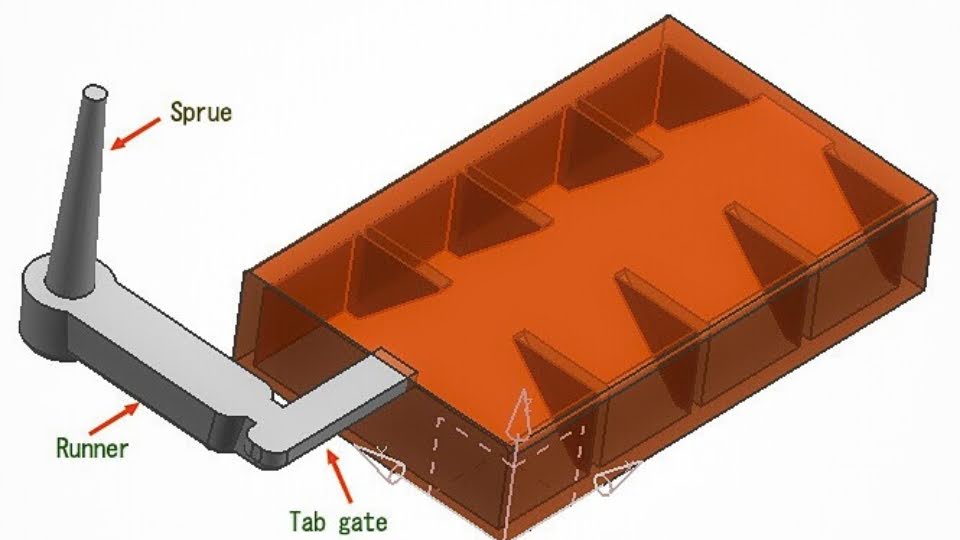
射出成形ゲート
ゲートは、MIM 原料が金型キャビティに入る場所であり、重要な懸念事項です。MIM では、タブ、トンネル、ジャンプ、ドロップ ゲートの 4 つの基本ゲートが使用され、それぞれが部品に小さな跡を残します。ゲートの位置は、材料の流れと部品の品質に影響を与えるため、重要な要素です。理想的な状態では、ゲートは、材料が薄い部分から厚い部分まで厚くなるように、最も大きな断面の厚さに配置する必要があります。円筒形部品の場合は、焼結中の歪みを防ぐために、ゲートを円筒の軸に近い中心に配置することが望ましいです。
エジェクタピン
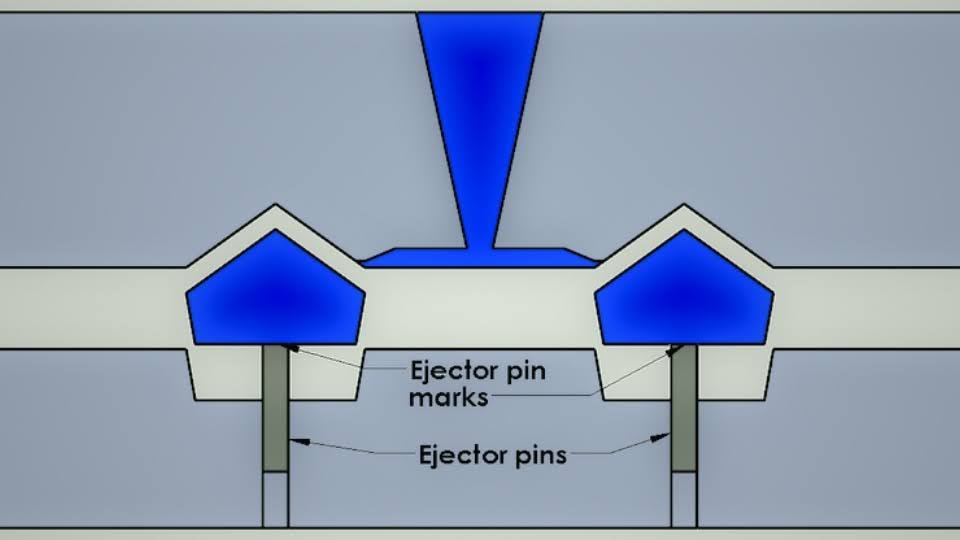
エジェクタシステムとピン
エジェクタ ピンは、成形されたパーツを金型キャビティから取り出す際に非常に重要です。ただし、パーツの表面に深い跡は残りませんが、小さな跡は残ります。これらの跡が最終製品の外観を損なわないようにする必要があります。そのため、特に組み立て後には、エジェクタ ピンの跡が目立ちにくい場所に配置されるようにパーツを設計する必要があります。
カムアクション
MIM ツールでは、カム アクションによってアンダーカットなどのフィーチャが生成され、追加の操作が必要になる場合があります。設計されたパーツにアンダーカットを作成する場合、カムが移動する方向を考慮する必要があります。複数のカム アクションが必要な場合は、各カムがツール内で多くのスペースを占めるため、設計プロセスはより複雑になります。ツールの計画と設計の際には、機能性を維持しながら、これらすべての問題に慎重に対処する必要があります。
金属射出成形とプラスチック射出成形とダイカストの比較
MIM製造 とプラスチック 射出成形 どちらのプロセスも、材料が高圧で金型キャビティに注入される点で似ています。ただし、主な違いは、得られる結果を得るために必要なその後の処理にあります。プラスチック射出成形では、部品はほぼ最終的な形状と形態で製造され、金型から部品を取り出した後は最小限の後処理のみが必要です。一方、MIM では、部品を仕上げるために、脱脂や焼結などの追加のプロセスが必要です。MIM は一般に、比較的小規模で複雑なコンポーネントを構築するために使用されますが、PIM は、製造される部品のより幅広いサイズと形状に対応できます。
後工程に関しては、成形後の部品がほぼ最終形状として完成しているため、ダイカストはMIMよりも有利です。そのため、ダイカストは大型部品の場合、他の製造方法よりも比較的安価です。金属射出成形は、特に小型部品の場合、正確で精細であるという利点がありますが、処理に多くのステップが含まれるため、材料費が少し高く、時間がかかります。
用途としては、MIM は小型で複雑で精密な部品に適しており、ダイカストは大型部品に適しており、生産速度が速いです。MIM の射出段階はダイカストよりもはるかに高速ですが、後処理プロセスが削減されるため、ダイカストにかかる全体的な時間は比較的短くなります。(もっと読む CNC加工と射出成形).
金属射出成形(MIM)とダイカストの比較
ここでの比較です 金属射出成形(MIM)とダイカスト.
| 属性 | 金属射出成形(MIM) | ダイカスト |
| 材料の互換性 | 複合合金を含む幅広い鉄・非鉄金属の加工が可能です。 | 主にアルミニウム、亜鉛、マグネシウムなどの非鉄金属を加工します。 |
| 肉厚範囲 | 通常 0.040 インチから 0.120 インチ (1.0 mm から 3.0 mm) の範囲の薄壁の製造に適しています。 | 0.040 インチから 0.200 インチ (1.0 mm から 5.0 mm) までのわずかに厚い壁に対応します。 |
| MIM材料オプション | ステンレス鋼、工具鋼、タングステン合金、ニッケル超合金、特殊金属など、さまざまな金属の粉末形態で動作します。 | 最適な用途: アルミニウム、亜鉛、マグネシウム、銅、鉛、スズ |
| 代表的なアプリケーション | 厳しい許容誤差を持つ小型で複雑な高強度部品の製造に最適です。 | これらは、大量生産とそれほど複雑でない設計が標準である、より重要な部品に使用されます。 |
| 寸法公差 | 多くの場合、公称寸法の ±0.3% 以内の厳しい公差を実現します。 | 公差を公称寸法の ±0.5% 以内に維持し、精度がそれほど要求されない部品に適しています。 |
金属射出成形の利点
MIM を使用する利点は次のとおりです。
複雑な部品の大量生産
MIM では、複雑な断面形状と薄壁を持つ金属部品を大量に製造できます。この機能は、薄肉で高精度の小型部品の製造に役立ちます。
優れた表面仕上げ
MIM 部品は金型から簡単に取り外すことができます。ほとんどの場合、表面仕上げはより良くできます。それ以上の仕上げはほとんど必要ありません。画像に関しては、後処理オプションが用意されており、さらに良くすることができます。
コンポーネントの統合
MIM プロセスは、設計者が複数の部品またはアセンブリを 1 つの部品に結合して製品を最小化するのに役立ち、このタイプの統合により、後続の組み立てプロセスが不要になり、製品の剛性が向上します。
優れた機械的特性
MIM の部品は、硬度や強度など、本来の用途に適した機械的特性を備えています。
材料効率
MIM は、材料効率が非常に優れています。原材料の 95 ~ 98% が部品として使用可能な形で回収可能です。この効率性により、材料の使用を最小限に抑え、特に超合金や特殊金属などの高価な材料から部品を製造する場合に生産コストを削減できます。
大規模なコスト効率
MIM は、特に大量部品の大規模生産においては、精密鋳造、機械加工、スタンピングよりも安価です。
あなたのプロジェクトがこれらの利点から恩恵を受けることができるなら、 エンジニアリングチームに連絡する 材料、設計上の考慮事項、および製造オプションについて話し合います。
金属射出成形の欠点
MIM には多くの利点がありますが、いくつかの欠点もあります。
- 高額な初期投資: MIM プロセスの固定費はかなり高額です。特殊なツールと設備が必要なため、他の製造プロセスよりもコストがかかります。
- 少量生産ではコストが上昇する: MIM は、少数の部品を製造する場合に比べて部品当たりのコストが高くなることが多いため、少量生産の場合、コスト効率が低くなる可能性があります。
- サイズ制限: 通常、小型から中型の部品の製造に最適です。より大規模な部品は、巨大な金型や炉が必要となり、非常にコストがかかるため、製造が容易ではありません。
- 焼結中の収縮: MIM で製造された部品は焼結プロセス中に寸法が変化するため、これを制御する必要があります。メーカーは部品の設計とツール作成時にこの要素を考慮しますが、最終的な部品の品質を決定する上で依然として重要です。
金属射出成形アプリケーション
金属射出成形 (MIM) は、複雑な部品を大量に製造するための理想的なソリューションであり、さまざまな業界で非常に役立ちます。
医療産業
MIM は、医療業界で、整形外科用インプラント、股関節、膝関節、脊椎インプラント、外科用器具、はさみ、鉗子、開創器、血糖値測定器、呼気分析装置、パルスオキシメーターなどの精密部品の製造に使用されています。
消費財
民生用電子機器では、MIM はスマートフォン、ウェアラブル デバイス、その他のデバイスなどのガジェットの小型で複雑なコンポーネントの製造に使用されています。また、ゴルフのクラブ ヘッド、釣り用リール、スキー ビンディングなどのスポーツ用品や、ペンダント、イヤリング、ブレスレットなどのジュエリーの製造にも使用されています。
自動車セクター
MIM 技術は、自動車業界でロッカー アーム、ターボチャージャー ベーン、シフト レバー、シート機構、ブレーキ部品、インジェクター ノズル、ライト ハウジング、その他の継手や接続部などの部品の製造に使用されています。MIM の許容誤差と高精度は、これらの高性能コンポーネントの製造に特に有利であると考えられています。
航空宇宙産業
MIM は、航空宇宙産業において、タービンブレード、ノズル、燃焼室などのエンジン部品、ヒンジ、ラッチ、アクチュエータなどの機体部品、コネクタ、スイッチ、センサーなどの航空電子機器、太陽電池パネル、アンテナ、構造部品などの宇宙船の製造に使用されています。したがって、これらすべてのコンポーネントは、パフォーマンスと信頼性に関する必要な航空宇宙基準に合わせて設計できます。
農業用機器
MIM は、トラクターのギアやベアリング、鋤刃、耕運機の穂先、ハローの歯、ノズル、バルブ、灌漑システムのカップリングなどの農機具の部品、剪定鋏や鍬などの農具など、耐久性が高く堅牢な部品を製造できるため、農業でも使用されています。
チェックリスト: 金属射出成形はあなたの部品に適していますか?
金属射出成形がニーズに適した製造方法であるかどうかを判断するには、次の質問を検討してください。
- 大量生産: 特定の製品タイプ向けに多数の部品を生産する予定ですか?
- 小型で複雑な部品: 部品は小さくて複雑な設計のため、製造において精度が重要な要素となるのでしょうか?
- 厳格な仕様: アプリケーションでは、コンポーネントを高い許容レベルで製造し、非常に類似したものにする必要がありますか?
- 生産効率: 生産ラインにおける材料の利用を最小限に抑える方法を実装する必要がありますか?
- 複雑な形状: 部品には、従来の製造技術では実現できない形状や機能要件がありますか?
これらの質問に「はい」と答えた場合は、プロジェクトに MIM を検討することをお勧めします。ただし、考慮すべき点がいくつかあります。
- 設計の柔軟性: 設計変更を頻繁に必要とするビジネスを経営していますか? 生産開始後に金型を変更するとコストが高くなるため、MIM はそれほど効果的ではなく、プロトタイプ作成には適さない可能性があります。
- 納期: 迅速であることが必須ですか? MIM には金型や結合治具などのツールが必要で、部品が複雑な場合は特に、開発に時間がかかることがよくあります。そのため、リードタイムは数週間から数か月かかることもあります。
今すぐプロリアンをお試しください!
製品概要
プロリーンテックは、中国の 射出成形会社がこの記事を紹介します。MIM、その利点、およびその用途に関する重要な情報をすべて網羅しました。この情報がお役に立ち、啓発的なものになれば幸いです。
Boda で金属射出成形プロジェクトを開始する方法
MIM(金属射出成形)は、小型で複雑な金属部品の繰り返し生産に適しています。製造工程には、成形、脱脂、焼結、および必要な二次加工が含まれます。寸法精度と検査要件は、生産前に合意しておく必要があります。
成形原理の背景については、こちらをご覧ください。 射出成形 概要。 金属射出成形サービス 形状、材料、生産数量、検査要件についてご相談ください。