
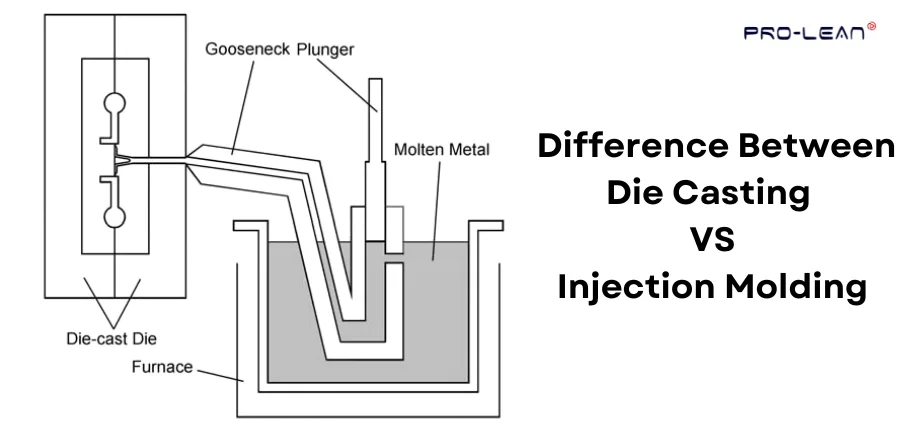
다이캐스팅은 고압으로 금형을 사용하여 대량 생산을 목적으로 하는 공정입니다. 두 공정 모두 금형을 이용하여 재료를 성형하지만, 여러 가지 차이점이 있습니다.
다이캐스팅과 사출 성형의 차이는 가격, 시간, 전문성, 재료 등에서 확연히 드러납니다. 이 가이드에서는 다이캐스팅의 기본 사항, 사출 성형과 다이캐스팅의 차이점, 그리고 적합한 제조 공정을 찾는 데 도움이 되는 팁을 다룹니다.
다이캐스팅이란?
다이캐스팅은 금형의 홈과 용융 금속을 이용하여 부품을 제조하는 공정입니다. 용융 금속을 다이(금형)에 부으면 압력 하에서 굳어지면서 홈의 모양을 갖추게 됩니다.
다이 캐스팅 다이캐스팅은 복잡한 금속 형상을 대량 생산하거나 금속 부품에 바로 사용할 수 있는 표면이 필요할 때 사용됩니다. 금형을 이용한 다이캐스팅은 매끄러운 표면을 만들어냅니다.
다이캐스팅은 가열과 용광로를 사용하는 공정이므로 에너지를 소비한다는 점에 유의해야 합니다. 다이캐스팅은 일반적으로 알루미늄(660°C)이나 아연 합금처럼 녹는점이 중간 정도인 금속이나, 부드럽고 유동성이 좋은 금속에 사용됩니다.
단계별 다이캐스팅 공정
모든 다이캐스팅 부품은 동일한 기본 공정을 사용하여 제작됩니다.
다이 설계하기
Before starting die casting and selecting a die configuration, define the part geometry and design the die. Suitable CAD tools can help review parting lines, cores and tool access.
금형은 고온 저항성이 뛰어난 H11, H13 등급의 공구강이나 고성능 합금강과 같은 경화 공구강으로 제작됩니다. 경화 공구강은 사출 압력에 대한 강도가 높아 좌굴(하중 하에서의 변형)을 방지합니다.
주사위 준비
금형 준비 과정에는 간단한 윤활 단계가 포함됩니다. DIE SLICK과 같은 윤활제, 광물유 또는 재질에 맞게 제조된 합성유를 금형 캐비티에 분사하면 금형 분리 및 부품 배출이 용이해집니다.
용융 금속
다이캐스팅은 특정한 재료와 합금의 특성에 의존합니다. 점도, 융점, 높은 강도는 주조에 중요한 요소입니다. 다이캐스팅 재료에는 다음과 같은 것들이 있습니다.
- 아연,
- 놋쇠,
- 청동,
- 알류미늄,
- 구리와 납 및 주석의 일부 합금
주입
금형에 재료를 주입하는 과정은 사출 성형 공정과 유사합니다. 하지만 이 단계에서는 몇 가지 차이점이 있습니다.
핫 챔버: 이 유형의 금속 이송 방식에서는 피스톤이 용광로에서 용융 금속을 끌어올려 주형에 주입합니다.
아연과 같은 금속은 강철과의 반응성이 낮아 강철 부품을 부식시키지 않기 때문에 고온 챔버를 사용합니다.
콜드 챔버: 이 방식에서는 용융 금속을 먼저 샷 챔버에 넣은 다음 피스톤이 용융 금속을 금형으로 밀어 넣는 방식으로 이송합니다.
콜드 챔버는 사출 챔버를 더 차갑게 유지하고, 녹는점이 높은 알루미늄과 같은 반응성 금속이 핫 챔버에서 부품을 손상시킬 수 있는 것을 방지합니다. 녹는점이 높은 다른 금속들도 금형을 마모시킬 수 있습니다.
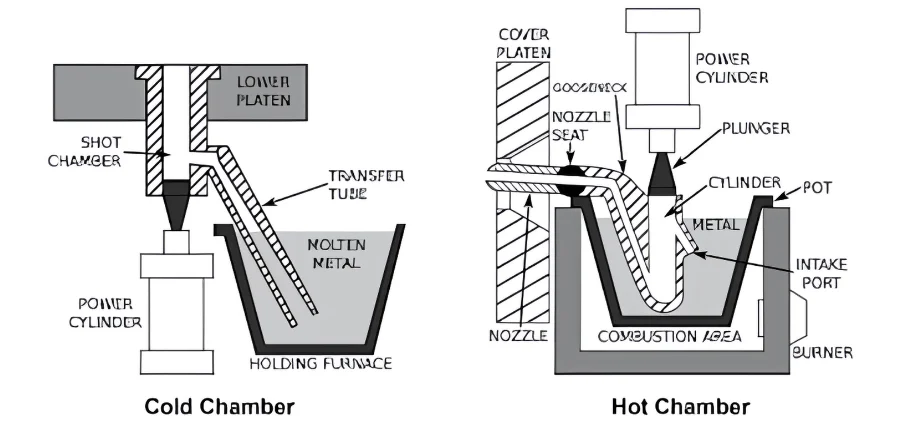
제목: 다이캐스팅의 고온실 및 저온실
응고
다이캐스팅된 금속은 표준 속도로 냉각되도록 둘 수 있지만, 최적의 제조 방법은 금형을 빠르게 냉각하고 응고된 부품을 배출하기 위해 물 분무가 필요합니다.
방출
금형이 식으면 클램핑 압력을 해제하고 금형을 열어 부품을 배출할 수 있습니다.
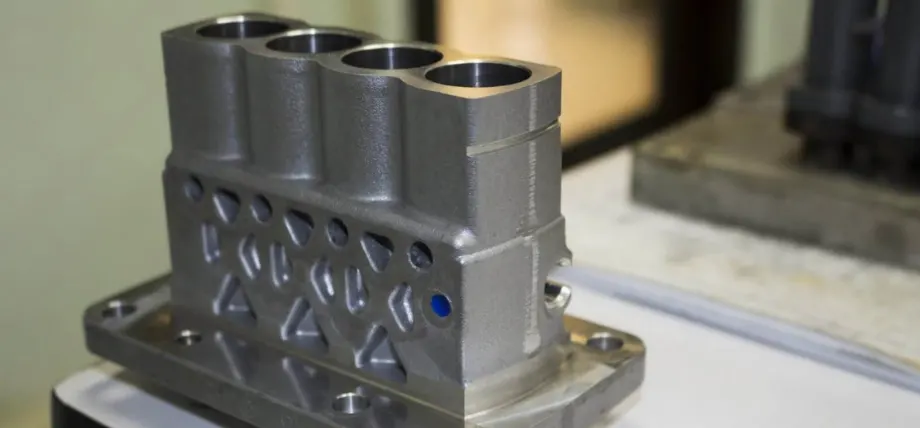
제목: 알루미늄 다이캐스팅 부품
알루미늄 다이캐스팅 다이캐스팅은 가장 인기 있는 제조 방식 중 하나입니다.
지금 프로린을 사용해 보세요!
다이캐스팅의 장점
Die casting offers advantages for suitable alloys and part geometries. Compare these benefits against the requirements of the specific component.
- 표면 마감: 고압으로 주조된 부품은 표면이 매끄럽습니다.
- 대량 생산 효율성: 핫 챔버를 사용하면 사이클 시간을 15초까지 단축할 수 있어 하루에 수천 개의 부품을 생산할 수 있습니다.
- 내구성: 물을 이용한 냉각은 결정 구조를 변화시켜 부품의 내구성과 강도를 향상시킵니다.
- 폐기물 감소 및 재활용성: 모든 폐기물은 재용융 또는 재활용을 통해 다음 생산 공정에 사용할 수 있습니다. 출처: 고온 챔버 다이캐스팅 연구
- 일관된 생산: 고정 금형으로 생산 공정과 공차를 제어합니다.
- 샷(Shot): 주조 금형은 반드시 하나의 부품만 생산할 필요는 없습니다. 금형은 하나 이상의 다이 캐비티를 포함하도록 설계될 수 있으며, 각 다이 캐비티에서 생성되는 부품을 샷이라고 합니다. 이러한 방식을 통해 다이캐스팅 공정을 더욱 효율적으로 만들 수 있습니다.
다이캐스팅의 단점
- 높은 금형 비용: 주조 금형은 정확한 가공 공차로 제작해야 하므로 수천 달러의 비용이 발생할 수 있습니다. 또한, 용광로, 피스톤 및 운영 비용도 초기 투자 비용에 더해 누적될 수 있습니다.
- 대량 생산 시에만 비용 효율적: 다이캐스팅 기계는 10,000개 이상의 부품을 대량 생산할 때만 비용 효율적입니다. 소량 생산의 경우 CNC 가공을 대안으로 사용할 수 있습니다.
- 사용 가능한 재료가 제한적임: 다이캐스팅은 녹는점이 낮거나 중간 정도인 재료(최대 1000°C)에 크게 의존합니다. 따라서 일반적으로 다이캐스팅 재료는 알루미늄, 아연, 마그네슘 또는 구리 합금으로 제한됩니다.
스테인리스강과 같이 융점이 높은 금속은 공구강 금형을 손상시킬 수 있으며, 이러한 재료의 주조에는 일반적으로 모래 주조법이 사용됩니다.
- 부품 기공: 고압, 불량한 환기 또는 용융 금속에 갇힌 가스는 응고되어 부품에 기공을 발생시킬 수 있습니다. 기공은 주조 부품의 구조적 무결성과 강도를 약화시킬 수 있습니다.
- 금형 손상: 다이캐스팅 과정에서 금형의 가열 및 냉각은 균열, 열 피로 또는 침식과 같은 영구적인 손상을 초래할 수 있습니다.
- 리드 타임: 다이캐스팅의 가장 큰 단점 중 하나는 리드 타임이 길다는 것입니다. 설계부터 금형 제작 및 부품 생산까지 여러 주가 소요될 수 있습니다.
사출 성형이란 무엇입니까?
사출 성형 사출 성형은 용융된 재료를 사출 노즐을 사용하여 금형에 밀어 넣는 대량 생산 기술입니다. 일반적으로 사출 성형에는 열경화성 플라스틱이나 고분자가 사용됩니다.
사출 성형과 다이캐스팅의 가장 큰 차이점은 재료입니다. 플라스틱 사출 성형은 플라스틱 알갱이를 배럴에서 녹인 후 고압으로 금형에 주입하는 방식입니다.
단계별 사출 성형
금형 제작
플라스틱 사출 성형에는 2부분으로 구성된 금형이 필요합니다. 플라스틱 사출 금형은 양면으로 이루어져 있습니다.
캐비티(A) 측면: 캐비티 측면에는 배럴과 사출 성형체가 들어 있습니다. 금형 툴링은 다이캐스팅보다 더 정교하며, 냉각 채널, 클램프 플레이트, 스프루스 및 캐비티가 필요합니다.
코어(B) 측면: 코어 측면은 안팎으로 움직이며 이젝터 핀, 가이드 핀, 클램프 슬롯 및 이젝터 플레이트를 고정합니다.
용융 재료
플라스틱 사출 성형 공정은 호퍼를 통해 가열된 배럴에 열가소성 펠릿을 공급하는 방식으로 진행됩니다. 배럴에서 플라스틱은 녹으면서 균일한 점도를 유지합니다.
금속 사출 성형에서는 금속 및 합금이 분말 형태로 바인더와 함께 배럴 내부에 사용되어 금형 다이에 주입됩니다.
Processing temperatures depend on the plastic grade or MIM binder system. In MIM molding, heat makes the binder-based feedstock flow while the metal remains as powder; the molding stage does not inject bulk molten metal.
샷 딜리버리
사출 성형에서는 플라스틱 펠릿을 혼합하는 배럴 내부의 회전 스크류를 이용하여 플라스틱을 금형에 주입합니다. 사출 성형 플라스틱 부품을 제조하려면 스크류가 회전을 멈추고 노즐 쪽으로 미끄러지면서 재료를 압축하여 금형 캐비티 안으로 밀어 넣습니다.
금형에 사용된 재료가 식기 시작하면 스크류는 계속해서 압력을 가하여 재료가 역류하는 것을 방지하고 수축을 보정합니다.
응고
사출 성형기는 기계 내부에 수냉식 채널을 내장하고 있습니다. 물은 재료를 더 빠른 속도로 냉각시켜 생산 속도를 높이며, 금형 온도를 사용되는 재료의 융점보다 낮게 유지하는 것이 중요합니다.
처리를 게시
사출 성형 과정에서 분할선을 따라 플래시와 결함이 발생할 수 있습니다. 캔이나 용기와 같은 대형 부품은 대부분 과도한 플라스틱 돌출부와 플래시를 다듬어야 합니다.
사출 성형의 장점
제조업체들이 다른 플라스틱 성형 방법보다 사출 성형을 선호하는 데에는 여러 가지 이유가 있습니다.
Repeatability
플라스틱은 금형 재료보다 훨씬 부드럽기 때문에 모양을 만들기 쉽고, 편차가 거의 없거나 아예 없는 일관된 결과를 얻을 수 있습니다.
생산 속도
플라스틱의 경우 사출 성형 사이클 시간은 재료 냉각 속도와 부품 무게에 따라 10~30초 정도 소요됩니다. 금속의 경우 냉각 속도는 분말 입자 크기와 재료에 따라 훨씬 더 느립니다. 일부 구리 재료의 경우 80초에서 500초까지 걸릴 수 있습니다.
재료 선택
사출 성형은 재료 선택의 폭이 훨씬 넓습니다. 열가소성 수지, 열경화성 수지, 엘라스토머, 유리, 금속 등을 사용할 수 있습니다.
낮은 폐기물
사출 성형은 다른 제조 공정과 달리 재료 낭비가 없습니다. 실제로 플래시, 과도한 플라스틱 또는 누출된 재료는 재가열하여 재사용할 수 있습니다.
비용 효율적인
사출 성형은 초기에는 금형 및 툴링 비용으로 인해 비용이 많이 들 수 있습니다. 그러나 대량 생산이 가능하고, 수천 개의 부품을 반복적으로 생산할 경우 비용 효율성이 높아져 이러한 비용은 빠르게 상쇄됩니다.
얇은 벽을 생성합니다
설계 측면에서 보면, 정밀도와 정확성이 요구되는 많은 특징들을 사출 성형을 이용하여 쉽게 제작할 수 있습니다. 플라스틱 제품의 얇은 벽은 기계 가공 시 열이 발생하고 가장자리가 변형될 수 있기 때문에 제조하기 어렵습니다.
플라스틱 소재가 벽면의 빈 공간으로 흘러 들어가 굳어지기 때문에 사출 성형을 이용하면 얇은 벽의 플라스틱 부품을 쉽게 생산할 수 있습니다.
복잡한 내부 특징
사출 성형은 나사산과 경첩을 한 번의 공정으로 생산할 수 있기 때문에 널리 사용되는 제조 공정입니다. 또한, 코어를 삽입하는 것만으로 다양한 내부 형상을 제작할 수 있습니다.
오버몰딩 기능
사출 성형을 이용하면 플라스틱에 오버몰딩을 할 수 있습니다. 다이캐스팅과 비교했을 때, 사출 성형은 부품에 두세 가지 질감을 표현할 수 있다는 장점이 있습니다.
예를 들어, 부품은 플라스틱 베이스에 고무 또는 실리콘 그립을 덧씌워 성형할 수 있습니다.
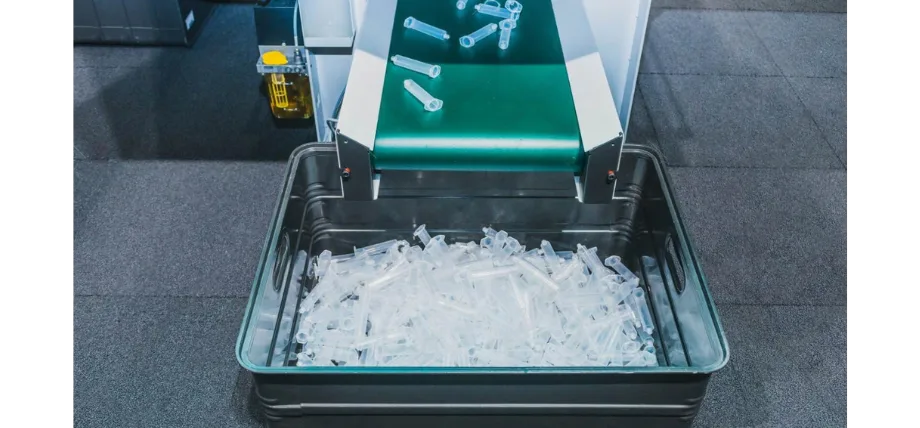
제목: 대량 사출 성형 부품 생산
사출 성형의 단점
금형 제작 초기 비용
다이캐스팅과 마찬가지로 사출 금형의 제작 비용도 높습니다. 사출 금형은 세심한 설계와 EDM과 같은 정밀 금속 가공 기술을 필요로 합니다.
리드 타임
초기 금형 설계에서 첫 번째 부품 생산에 이르기까지는 상당한 설계 수정과 테스트 과정을 거칩니다. 막판에 변경 사항이 생기면 금형을 처음부터 다시 가공해야 하므로 시제품 제작 과정이 매우 느립니다.
디자인 유연성 없음
사출 성형은 설계 변경의 유연성이 없습니다. 설계가 확정되고 금형이 제작되면 모든 부품은 설계된 금형의 공차와 형상을 정확히 준수해야 합니다.
드래프트 각도 및 이젝터 핀
사출 금형 설계 시 부품을 쉽게 분리할 수 있도록 캐비티에 드래프트 각도를 적용해야 합니다. 드래프트 각도와 이젝터 핀 위치에 따라 부품 설계 및 방향을 변경해야 할 수도 있습니다.
다공성
기공이란 사출 성형 후 부품 내부에 갇힌 미세한 기포를 말합니다. 이는 금형 내부에 갇힌 가스와 공기를 배출할 통풍이 제대로 이루어지지 않을 때 발생할 수 있습니다.
다이캐스팅과 사출성형의 주요 차이점
|
다이 캐스팅 |
사출 성형 |
|
|
소스 |
녹는점이 1000°C 미만인 금속 |
열가소성 수지 및 특정 금속에 최적입니다. |
|
융점 범위 |
400°C ~ 1000°C (구리) |
플라스틱의 경우 최대 300°C까지 가능합니다. |
|
일반적인 프로세스 |
뜨거운 챔버 |
사출 금형 |
|
압력 |
최대 130MPa 이상의 사출 압력 |
더 높음 (>140 MPa) |
|
냉각 시간(사이클 실행 영향) |
빠름(평균 30초) ~ 500초 |
대부분의 경우 빠릅니다. |
|
관용 |
높음(약 +/- 0.05mm) |
더욱 정밀한 공차(최대 0.01mm) |
|
툴링 비용 |
높음 |
높음 |
출처: 툴링 비용, 사출 압력
지금 프로린을 사용해 보세요!
금속 사출 성형 vs 다이캐스팅
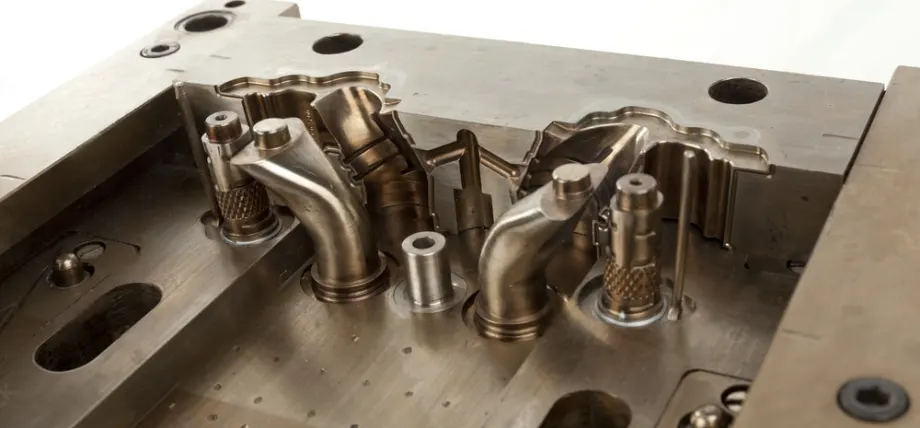
제목: 금속 사출 금형
금속 사출 성형(MIM)은 플라스틱 사출 성형과 유사하지만 재료와 공정에서 몇 가지 차이점이 있습니다. MIM은 다이캐스팅과는 완전히 다른 공정이며, 이 글에서는 다이캐스팅과 금속 사출 성형의 주요 차이점을 자세히 비교합니다.
For a drawing-specific review of this route, explore our MIM 제조 서비스.
방법
MIM starts with fine metal powder mixed with a binder to make feedstock. The feedstock is heated to a temperature appropriate to the binder system and injected into a mold. After cooling, the molded green part still contains both metal powder and binder.
Debinding removes most of the binder while maintaining the shape needed for subsequent sintering.
- Solvent, catalytic or thermal debinding may be used, depending on the feedstock system.
Remaining binder is removed during the subsequent thermal cycle, and sintering consolidates the powder as the part shrinks. Secondary operations may be needed for the final drawing.
다이캐스팅은 단일 공정으로 이루어지는 제조 기술입니다. 액체 금속을 금형에 부어 넣으면 냉각되면서 금형의 모양을 따라 성형됩니다. 이 기술은 더 빠르고, 조작이 간편하며, 훨씬 직관적입니다.
이것이 다이캐스팅과 금속 사출 성형의 주요 차이점입니다.
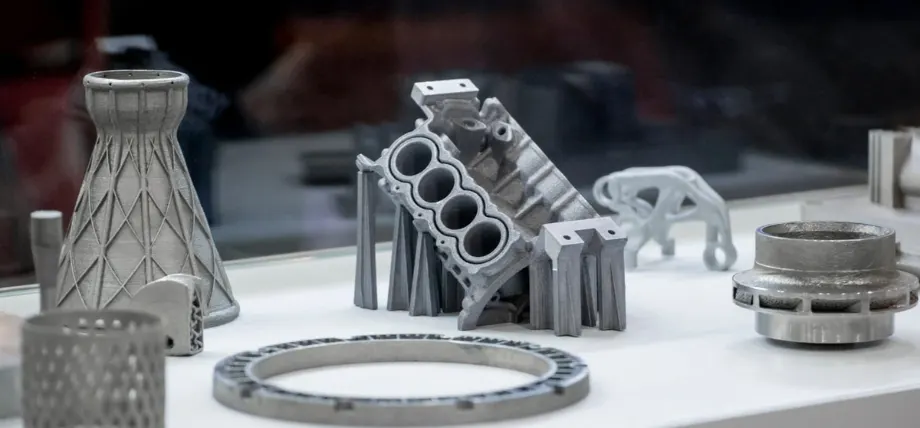
제목: 금속 소결 부품
소스
다이캐스팅은 주로 비철금속을 사용합니다. 비철금속은 녹는점이 낮아 금형의 마모가 빠르지 않습니다. 일반적인 다이캐스팅 금속으로는 알루미늄, 아연, 마그네슘, 구리 등이 있습니다.
MIM can use several metal-powder alloy families. Confirm feedstock availability, final material properties and process qualification with the supplier rather than assuming that every listed alloy is available.
내구력
Final MIM density depends on the alloy, feedstock, geometry and validated sintering process. It should be specified and verified for the application.
Strength depends on the alloy, density, heat treatment and test conditions. Compare material data in the required final condition rather than transferring a single strength value between alloys or processes.
툴링 비용
Tooling and delivered-part costs depend on mold complexity, production quantity, material, sintering and secondary operations. Compare the complete route for the same part instead of assuming that MIM tooling is always cheaper.
다이캐스팅 및 사출성형 서비스를 선택해야 하는 경우는 언제일까요?
다이캐스팅과 사출 성형 중 어떤 방식을 선택할지는 주로 사용하는 재료와 부품의 최종 용도에 따라 달라집니다.
대부분의 플라스틱의 경우 사출 성형이 표준적인 방법입니다. 이 두 가지 제조 기술을 비교할 때 주로 언급되는 재료는 금속입니다.
- 다이캐스팅을 사용하면 비철금속으로 부품을 생산하여 무거운 하중과 응력을 견딜 수 있습니다.
- 열전도율이나 전기전도율과 같은 특성이 중요한 응용 분야라면, 구리와 같은 비철금속의 전도성이 높기 때문에 다이캐스팅을 사용할 수 있습니다.
- 높은 생산량과 빠른 처리 시간을 위해
- Surface finish depends on the alloy, tooling and process. Either route may need secondary finishing to meet the specified appearance or functional requirements.
- 직경이나 단면적이 큰 부품의 경우
- 제조 과정에서 수축이 문제가 될 때
다이캐스팅과 사출성형의 적용 분야 비교
다이캐스팅 서비스 산업 기계부터 자동차에 이르기까지 다양한 산업 분야에 필요한 부품을 생산하는 데 도움을 드릴 수 있습니다.
다이캐스팅 용도
- 열 방출이 필요한 알루미늄 엔진 블록
- 자물쇠 본체와 같은 아연 부품
- 대용량 방열판
- 자동차 변속기 부품
사출 성형 용도
- 차량용 ABS 부품
- 자동차 대시보드
- 플라스틱 병과 플라스틱 용기
다이캐스팅과 금속 사출 성형의 적용 분야 비교
- 구리 커넥터 및 전자 제품의 금속 사출 성형
- 금속 수술 도구
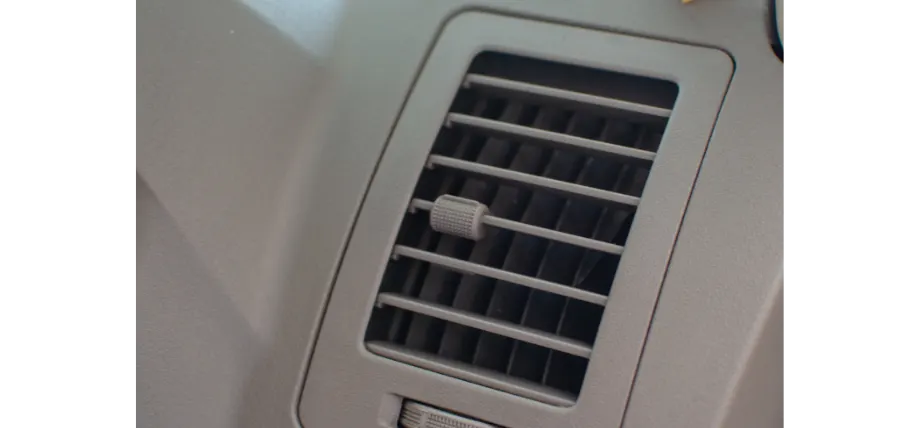
제목: ABS 플라스틱 자동차 통풍구
맺음말
많은 사람들이있다 사출 성형 유형 재료 선택에 따라 분류됩니다. 금속 사출 성형은 다이캐스팅과 가장 유사하며, 각각 장단점이 있습니다.
이 상세한 비교에서 설명된 개념을 활용하여 다양한 공정 중에서 선택할 수 있으며, 다이캐스팅에 대해서도 알아볼 수 있습니다. 기업 여기를 클릭해 문의해주세요.
정밀성 사출 성형 서비스 프로린 테크에서
사출 성형 프로젝트를 시작하는 데 관심이 있으신가요? 프로린 테크당사는 금형 설계 및 대량 사출 성형 부품 생산을 위한 솔루션을 제공합니다.
왜 우리와 함께 일해야 할까요?
DFM 기능
정밀 가공
대량 생산
디자인 컨설팅
FAQ
다이캐스팅과 사출성형의 차이점은 무엇인가요?
다이캐스팅은 알루미늄, 아연, 마그네슘, 황동과 같은 비철금속 부품 생산에 특화되어 있습니다. 사출 성형은 주로 ABS와 같은 열가소성 수지에 사용됩니다.
사출성형은 다이캐스팅보다 저렴합니까?
다이캐스팅은 금형 비용, 용광로 비용, 후처리 비용 등이 발생합니다. 따라서 다이캐스팅은 한 번에 완제품을 생산할 수 있는 사출 성형보다 비용이 더 많이 듭니다.
대량 생산 금속 부품에 어떤 공정이 더 저렴할까요?
10,000만 개 이상의 부품을 대량 생산할 경우, 다이캐스팅은 금속 부품 생산에 있어 더 저렴한 방법입니다.
사출 성형은 다이캐스팅처럼 금속 성형에 사용할 수 있나요?
금속 사출 성형은 금속 부품을 생산하는 데 사용될 수 있습니다. 이 방법은 금속 적용 범위가 넓으며, 티타늄 부품 생산도 가능합니다. 티타늄은 1725°C에서 녹기 때문에 다이캐스팅으로는 생산하기 어렵습니다.
다이캐스팅과 MIM 방식의 표면 마감은 어떻게 다른가요?
Compare the achievable surface and any required finishing operations for the specific alloy and geometry. Neither process guarantees the required finish without a part-specific review.
어떤 프로세스가 더 큰 설계 유연성을 제공합니까?
사출 성형은 더 얇은 벽과 더 복잡한 형상을 설계할 수 있게 해주며, 더 다양한 재료를 사용할 수 있도록 해줍니다.
MIM 방식과 다이캐스팅 방식에는 크기 제한이 있나요?
MIM(금속 사출 성형)은 일반적으로 50~100mm 크기, 250g 미만의 부품을 생산합니다. 다이캐스팅은 더 큰 부품을 생산할 수 있습니다.
다이캐스팅이 사출 성형보다 내구성이 더 뛰어난가요?
Compare strength using the specified alloy, final material condition and test method. Tool life also depends on tool design, material, maintenance and operating conditions.