
자동차나 오토바이의 배기 시스템에서 구부러진 관형 구조물을 보신 적이 있을 텐데, 이는 튜브 및 파이프 벤딩 기술의 대표적인 적용 사례입니다. 벤딩 공정을 통해 스테인리스강, 탄소강, 철, 알루미늄, 구리, 황동 등 다양한 재질의 튜브를 원하는 형태로 구부릴 수 있습니다.
튜브 벤딩에는 여러 가지 기술이 있으며, 필요한 벤딩 횟수 및 기타 설계 사양에 따라 선택할 수 있습니다. 크기, 형상 및 정밀도 측면에서 높은 수준의 맞춤 제작이 가능합니다.
다음 섹션에서는 다양한 튜브에 대해 자세히 설명합니다. 파이프 벤딩 방법튜브 벤딩 공구, 설계 고려 사항, 응용 분야 및 관련 계산.
튜브 및 파이프 벤딩의 기초
제조 공정에서 파이프 벤딩과 튜브 벤딩은 종종 같은 의미로 사용되지만, 주요 차이점은 정밀도와 공구 제어 수준에 있습니다. 튜브 벤딩은 더 엄격한 공차와 정밀한 공구를 필요로 하는 반면, 파이프 벤딩은 공차보다는 더 큰 곡률 반경과 유동에 중점을 둡니다.
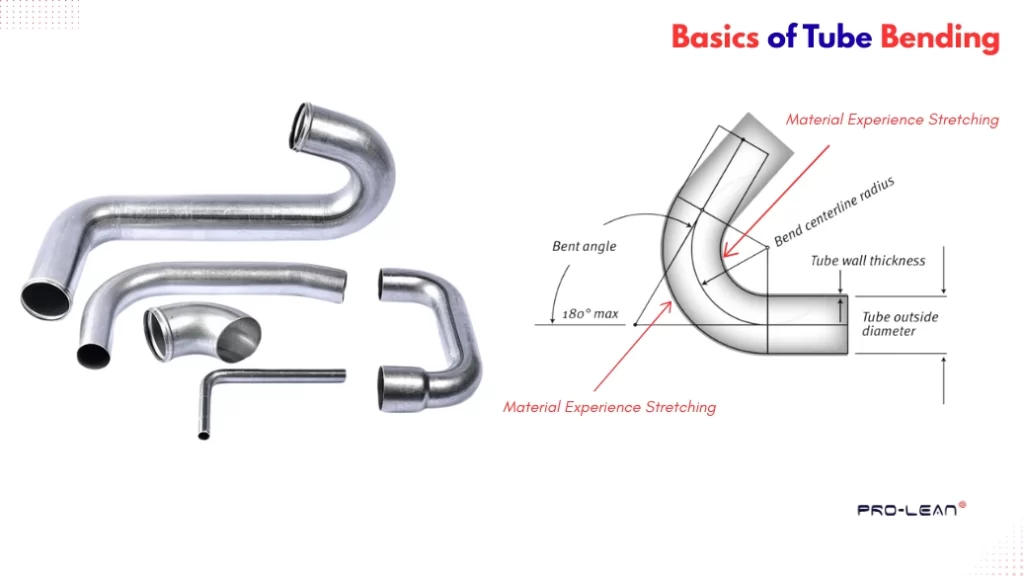
튜브 벤딩의 기초
튜브 또는 파이프는 다음과 같이 정의되는 속이 빈 원통형 조각입니다. 중심선 반지름, 공칭 직경, 벽 두께 및 길이이 물질은 유체 제어 시스템에 광범위하게 사용되며 때로는 구조 부품으로도 사용됩니다.
변형은 튜브 벽면에서 발생합니다. 굽힘력이 가해지면 내벽 근처의 재료는 압축되고, 외벽은 늘어납니다. 이러한 늘어남과 압축은 내측 및 외측 굽힘 반경에 영향을 미칩니다.
설계자와 제작자는 도면 작성, 공구 제작 및 성형 작업의 기준으로 중심선(중립축)을 고려합니다. 아래 개략도에서 이를 확인할 수 있습니다.
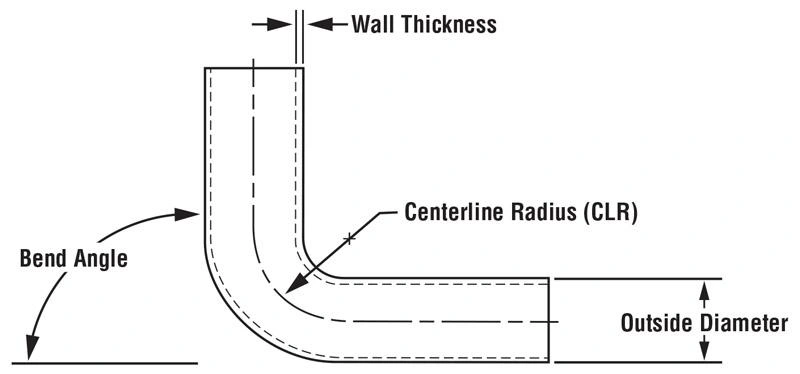
굽힘 일러스트
위 그림에 나타낸 굽힘 변수는 재료가 변형되는 동안 어떻게 거동할지, 그리고 치수 편차가 어떻게 발생할지를 결정하는 데 도움을 줍니다. 예를 들어, 두께의 미세한 오차는 굽힘 반경의 정확도를 떨어뜨려 성능과 적합성에 영향을 미칩니다.
"만약 굽은 판금 부품에 대해서도 더 자세히 알고 싶으시다면, 다음 상세 기사를 읽어보세요." 판금 굽힘 여기."
지금 프로린을 사용해 보세요!
튜브 벤딩 방법의 종류
튜브 및 파이프 벤딩에는 롤 벤딩, 로터리 드로 벤딩, 압축 벤딩, 프레스 벤딩의 네 가지 방법이 있습니다. 각 방법은 벤딩 절차가 다르고 적용 분야에 따라 선호도가 다릅니다.
간단히 논의 해 봅시다.
로터리 드로우 벤딩
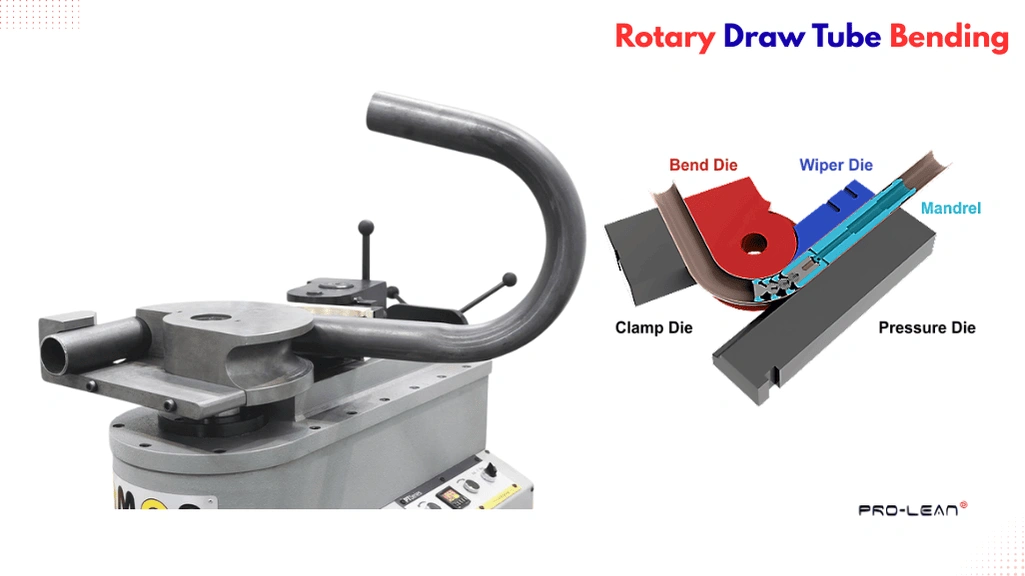
회전식 튜브 벤딩
이 방법에는 압력 다이, 클램프 다이, 회전 벤드 다이, 와이퍼 다이 및 맨드릴이 사용됩니다. 변형력은 회전 벤드 다이의 회전을 통해 가해집니다.
회전 인발 방식에 사용되는 튜브 벤딩 툴링은 다음과 같습니다.
- 클램프 다이: 이 장치는 튜브를 고정하여 벤딩 다이가 튜브를 당겨 윤곽선을 따라 구부러지게 할 수 있도록 합니다.
- 와이퍼 다이: 이는 벤드와 압력 다이 사이의 간격을 보정하는 데 사용되어 튜브가 드로잉 과정에서 더 나은 지지력을 받을 수 있도록 합니다.
- 벤드 다이: 굽힘 형상을 정의하며, 튜브는 이 형상을 따라 그려집니다.
- 압력 다이: 이는 외면을 지지하며, 회전하는 벤딩 다이가 튜브를 뽑아낼 때 다이는 벤딩 라인을 따라 이동합니다.
- 곡괭이: 튜브/파이프 내부에서 벽 두께를 조절하는 견고한 지지대.
회전식 드로 벤딩은 정밀하고 반복성이 뛰어나며, 일반적으로 유압 라인, 롤 케이지, 계기 튜브, 자동차 및 오토바이 연료 라인, 난간 등에 사용됩니다.
프레스 벤딩
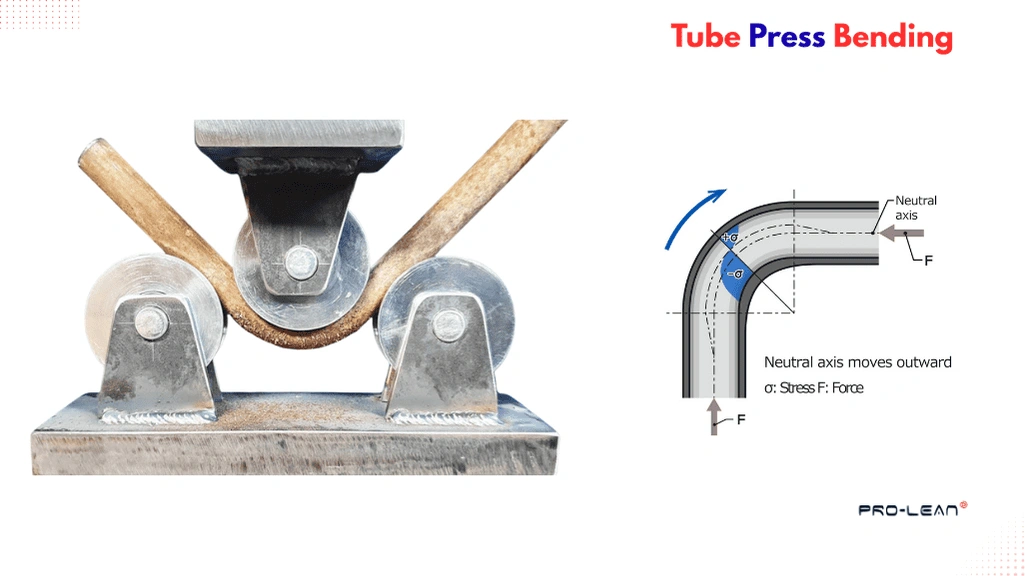
튜브 프레스 벤딩
프레스 벤딩 또는 램 벤딩은 고정된 튜브나 파이프를 이동 가능한 롤러에 눌러 원하는 굽힘 형상을 얻는 방식입니다. 이 공정은 간단하지만 형상 및 복잡성에 대한 정밀도가 높지는 않으며, 설치가 간편하고 비용 효율적입니다.
설계에 복잡한 튜브 형상이 없고 엄격한 공차가 필요하지 않은 경우, 즉 비용 효율적이고 간단한 솔루션(예: 사각 튜브 벤딩 및 두껍고 무거운 튜브 벤딩)을 찾고 있다면 이 방법을 선택할 수 있습니다.
롤 벤딩 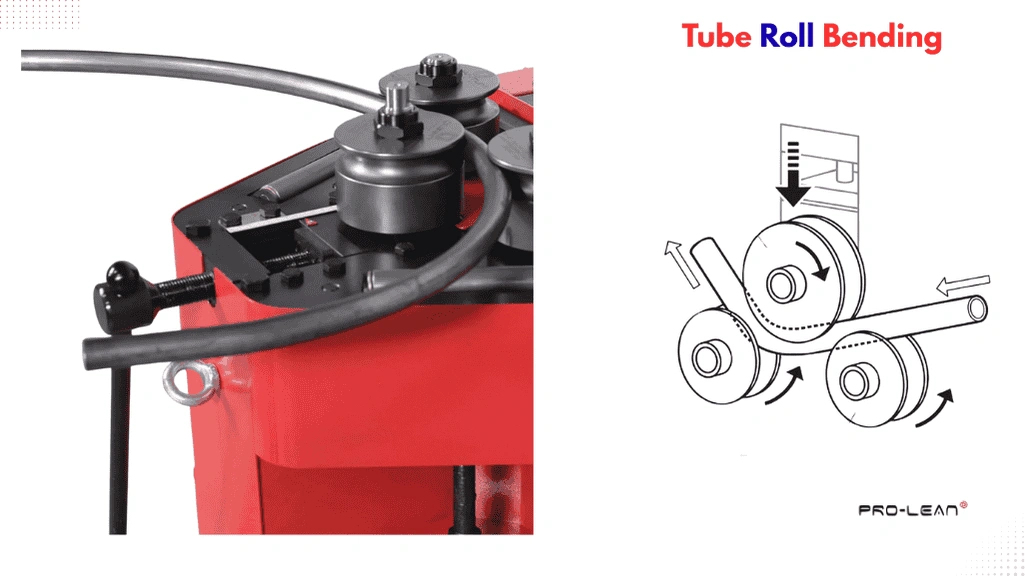
튜브 롤 벤딩
이 장비는 큰 굽힘 반경으로 튜브와 파이프를 구부릴 수 있어 중공업 분야에 유용합니다. 구조는 피라미드 형태로 조립된 세 개의 기계식 롤러로 이루어져 있으며, 롤러 위치를 조정하여 굽힘 반경을 고정할 수 있습니다. 튜브가 위쪽 롤러와 아래쪽 두 롤러 사이로 들어가면 위쪽 롤러가 튜브에 압력을 가하고 아래쪽 두 롤러가 지지 역할을 합니다.
냉난방 덕트, 건축 구조물, 선박 선체 프레임과 같이 굽힘 반경이 큰 긴 곡선이 필요할 때는 롤 벤딩 방식을 선택하십시오.
압축 굽힘
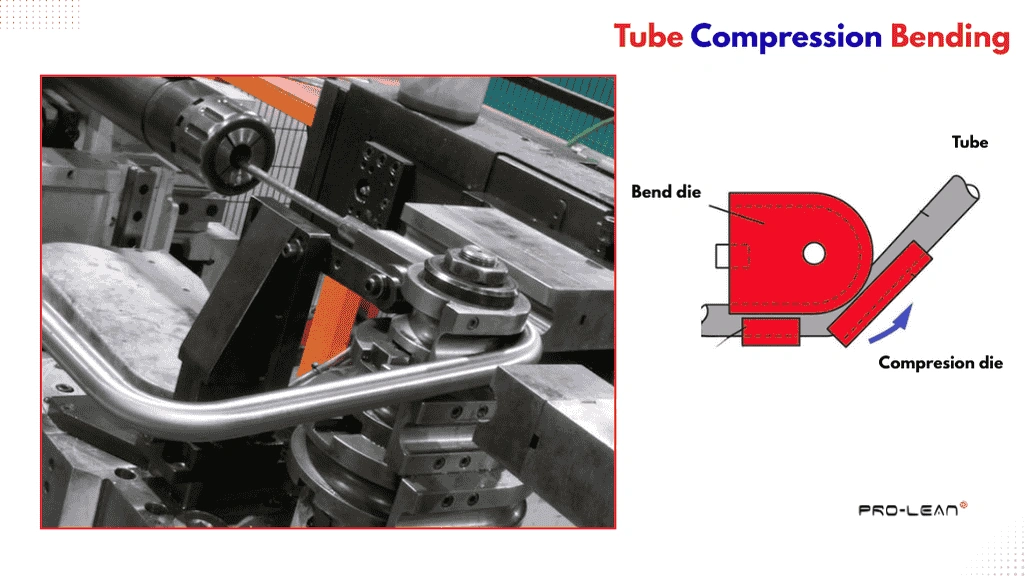
튜브 압축 벤딩
원형 튜브 또는 파이프의 한쪽 끝은 고정된 다이와 클램프로 고정되고, 다른 쪽 끝에서는 압축 다이가 튜브를 고정된 다이 쪽으로 밀어 원하는 굽힘 각도와 반경을 형성합니다. 이 방법은 일반적으로 다음과 같은 경우에 선호됩니다. 중심선 반지름은 외경의 세 배보다 큽니다.
압축 벤딩은 단순한 벤딩 형상에 적합하며, 간단한 난간, 가구 프레임, 전기 배관과 같은 대량 생산에 비용 효율적입니다.
지금 프로린을 사용해 보세요!
튜브 벤딩 공구 선택 시 고려 사항
금형은 벤딩 공정의 품질, 정확성, 비용 및 효율성에 직접적인 영향을 미칩니다. 금형이나 기타 금형 부속품의 사소한 오류라도 벽 두께 증가, 주름 발생, 국부적인 변형, 심지어 재료 파손과 같은 결함을 초래할 수 있습니다. 이는 특히 로터리 드로 공정에서 매우 중요합니다.
효율적이고 정확하며 결함 없는 튜브 벤딩을 위한 주요 공구 고려 사항은 다음과 같습니다.
- 맨드릴 경도: 튜브 재질에 따라 맨드릴 재질과 경도를 선택하십시오. 단단한 튜브에는 부드러운 맨드릴을, 부드러운 튜브에는 강한 맨드릴을 사용하십시오.
- 방사형 성장: 단단한 재료의 경우, 일반적으로 외경의 세 배 이상인 더 큰 굽힘 반경을 설정하십시오. 이는 공구가 반경 방향 성장 관련 문제를 보정하는 데 도움이 됩니다.
- 와이퍼 다이: 와이퍼 다이의 접촉면에 마모가 없는지 확인하고, 공작물에 대해 약간 비스듬한 각도로 위치시키십시오.
- 클램프 다이: 클램프 다이의 길이가 너무 짧으면 균열이 발생할 수 있으므로, 길이는 튜브 외경의 세 배여야 합니다.
- 윤활 : 맨드릴과 튜브 내면 사이의 틈에 비석유계 합성 윤활유를 사용하십시오. 이렇게 하면 굽힘 작업 중 마찰이 줄어들고 마모도 방지됩니다.
튜브 벤딩 계산
유사하게 판금 굽힘 계산튜브 벤딩에는 k-계수, 벤드 여유, 스프링백 및 기타 변수와 같은 여러 유사한 계산이 필요합니다.
주요 튜브 벤딩 공식과 주요 계산법을 살펴보겠습니다.
스프링백 및 K-팩터
스프링백은 굽힘력이 해제된 후 재료의 내부 응력과 탄성 특성으로 인해 굽힘선/프로파일에서 벗어나는 현상입니다. 따라서 재료 종류, 튜브 두께 및 기타 변수에 따라 2°~10°의 추가 굽힘 각도를 보정해야 합니다. 스프링백 굽힘표를 참조하십시오.
또한 K-인자는 다음 공식으로 계산할 수 있습니다. 즉, 튜브 내부 표면에서 중립축까지의 거리를 두께로 나눈 값(d/t)입니다.
내부 및 외부 반경
내부 반지름은 튜브의 내면에서 중심까지의 거리입니다. 이는 압축 변형률에 영향을 미치며, 내부 반지름이 작을수록 재료의 좌굴이 발생할 수 있습니다. 반면에 외부 반지름은 튜브의 외면까지의 거리를 측정합니다.
튜브 벤딩 시 내경 및 외경 반경에 대한 공식은 다음과 같습니다.
내부 반지름(Ri) = 중심선 반지름(Rc) - 두께(t)2
외부 반지름(Ro) = 중심선 반지름(Rc) + 두께(t)2
굽힘 여유
굽힘 여유 계산을 하기 전에 먼저 중심선 반경을 결정해야 합니다. 튜브 및 파이프 굽힘에서는 중심선 호 방식이 선호되며, 벽 중간 부분을 기준으로 삼습니다.
중심선 반지름(Rc) = 내부 반지름(Ri) + 두께(t)2
굽힘 여유(BA)= π180 x Rc
평면 중심선 길이 = L1 + L2 + BA (L1과 L2는 두 튜브 다리의 길이임)
외표면에서의 신장률
튜브를 구부릴 때 외표면의 재질이 늘어나는데, 정확한 연신율은 몇 %일까요? 다음 공식을 사용하면 계산할 수 있습니다.
% 신장률(E)= t / 2Rc X 100
강철 튜브를 구부리는 방법은 무엇일까요?
강철은 내식성, 내구성, 강도와 성형성의 균형이 뛰어나기 때문에 튜브 제작에 흔히 사용되는 소재 중 하나입니다. 알루미늄 튜브 굽히기 스테인레스 스틸 튜브 굽힘위에서 설명한 방법을 사용하여 강관을 구부릴 수도 있습니다. 하지만 회전 벤딩이 여전히 가장 일반적인 방법입니다.
강관 벤딩 공구의 경우, 경화 공구강으로 제작된 다이를 선택하고, 맨드릴은 합금강 또는 알루미늄 청동을 사용하십시오. 또한, 큰 곡률 반경을 가공할 때는 강종, 벽 두께 및 벤딩성을 고려해야 합니다.
튜브 및 파이프 벤딩의 응용 분야
튜브 및 파이프 벤딩 부품과 제품은 가전제품부터 건설 및 유압 기계에 이르기까지 다양한 산업 분야에서 사용됩니다. 이를 통해 원활한 유체 흐름과 견고한 구조물을 위한 맞춤형 튜브를 제작할 수 있습니다.
다음으로, 자동차, 건설 분야에서 튜브 및 파이프 벤딩이 어떻게 활용되는지 살펴보겠습니다.
자동차
- 이점: 매끄러운 유로, 견고한 연결부, 경량성 및 최소한의 진동.
- 예 : 배기 파이프, 연료 및 유압 라인, 섀시 서브프레임 및 스티어링 칼럼.
석유 가스
- 이점: 튜브 벤딩은 용접 부위를 최소화하여 컴팩트한 설계를 가능하게 합니다.
- 예 : 정유 공장 및 압력 용기 연결용 공급 파이프
산업용 HVAC
- 이점: 간편한 설치, 효율적인 공기 흐름, 낮은 유지보수 요구 사항.
- 예 : 냉매 공급 튜브, 분배 라인, 코일 배관.
의료
- 이점: 높은 정밀도, 내부 표면 손상 없음, 굽힘으로 인한 누출 위험 없음, 오염 위험 최소화.
- 예 : 계측기 튜브, 진단 장비용 유체 라인, 의료용 카트 및 가구 프레임.
건축 및 건설
- 이점: 높은 기계적 강도, 견고한 구조, 그리고 정밀한 곡률 구현을 위한 지원.
- 예 : 난간, 미적 외관, 구조용 튜브 부품.
더 읽기 : 판금 굽힘 기술
합산
전반적으로 튜브 및 파이프 벤딩은 구조 요소 및 유체 흐름 시스템 제조에 있어 매우 중요한 공정입니다. 적절한 기술을 사용하면 여러 번 굽은 복잡한 튜브 구조를 만들 수 있습니다. 회전 인발 방식은 정밀한 다중 벤딩 튜브 제작에 적합하며, 램/압축 벤딩 방식은 단순한 형상과 적은 벤딩 횟수를 가진 금속 튜브 벤딩에 가장 적합합니다.
벽 두께 감소, 스프링백 오차 및 주름 발생을 방지하려면 여러 가지 공구 요소와 굽힘 계산을 고려해야 합니다. 고품질 튜브를 찾고 있다면 판금 벤딩 서비스Boda는 DFM 피드백, 유한 요소 해석(FEA), 툴링, CNC 벤딩, 조립 및 후처리 등 포괄적인 솔루션을 제공합니다.