
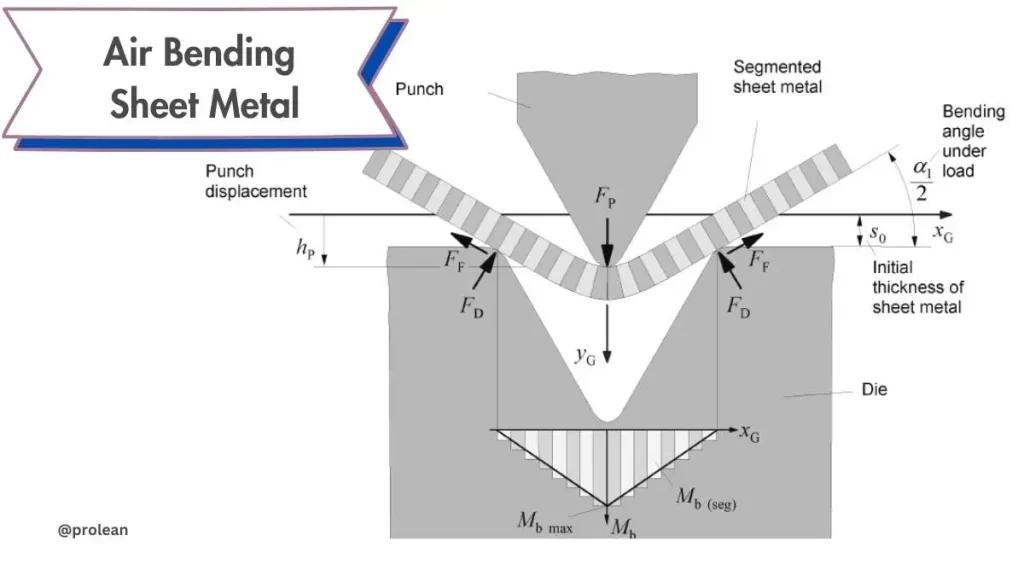
Luchtbuigen van plaatmetaal wordt tegenwoordig beschouwd als het populairste buigproces in plaatwerkerijen. Bij dit proces raken de matrijs en de ponspunt alleen het werkstuk aan de rand. De pons gaat over de bovenrand van de matrijs in de V-opening zonder in contact te komen met de onderkant. De V-opening van de matrijs is dieper gemaakt dan de vereiste werkstukhoek om het materiaal te overbuigen en terugvering tegen te gaan.
Bovendien is het gebruikelijk om scherpe hoekgereedschappen te gebruiken bij het uitvoeren van volledige luchtbuiging. Voor gedeeltelijke luchtbuiging wordt doorgaans gereedschap van 90° of 88° gebruikt. Onlangs werd gereedschap van 75° geïntroduceerd, waarmee volledige luchtbuiging mogelijk is zonder beperkingen door scherpe ponsen. Het nieuwe gereedschap verschilt van de conventionele scherpe ponsen waarbij mesachtige matrijzen worden toegepast.
In dit artikel richten we ons vooral op het luchtbuigen van plaatmetaal, de voordelen ervan en vergelijkende technieken.
Wat is luchtbuigen van plaatmetaal?
Lucht buigen
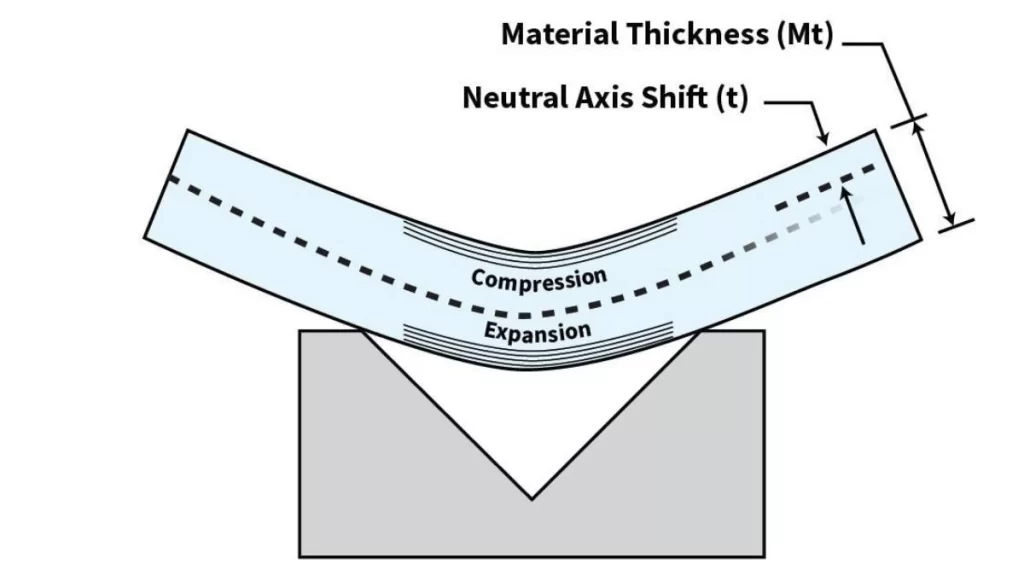
Luchtbuigen is een effectieve vormtechniek voor metalen. Het proces omvat drie contactpunten: de ponspunt en de buitenranden van de matrijs. De bovenste matrijs dwingt het plaatmetaal in de V-groef van de onderste matrijs zonder contact met de matrijsbasis. De buighoek is daarom afhankelijk van de penetratiediepte in de V-opening.
Luchtbuigen van plaatmetaal stelt fabrikanten in staat om dezelfde matrijs te gebruiken op verschillende materialen, radii en hoeken. De aanpassingen kunnen variëren met het ontwerp van de pons en de mate van penetratie. Luchtbuigen is populair omdat het flexibiliteit biedt en een hoge nauwkeurigheid kan bereiken, zelfs met CNC-gestuurde kantbanken. De technologie vermindert factoren zoals materiaalterugvering, wat het een geprefereerd technologisch proces maakt in moderne plaatwerkplaatsen.
Om alle bovengenoemde redenen is het luchtbuigen van plaatmetaal een snelle manier om meerdere hoeken te vormen in de huidige metaalbewerkingsindustrie, aangezien de gereedschapswisseling na meerdere cycli plaatsvindt.
Probeer Boda nu!
Wat is de functie van het luchtbuigen van plaatmetaal?
Luchtbuigen helpt bij het maken van de specifieke hoeken die nodig zijn tijdens de werking van de kantbank. Het wordt gebruikt om metalen platen in rechte hoeken en specifieke vormen te buigen die nodig zijn voor hun doel. Maar zo'n succes is grotendeels afhankelijk van moderne apparatuur. Met de oude kantbanken zijn de foutmarges hoger.
Bij luchtbuigen is het van groot belang om de diepte van de plunjer aan te passen. Om nauwkeurige resultaten te krijgen, hebben operators de neiging om de veer van het materiaal en de ponsdiepte terug te laten veren. CNC-machines kunnen automatisch de buigradius en rebound-regelingen instellen. Het proces biedt doorgaans meer controle over de buigkracht en de uiteindelijke afmetingen; daarom perfect voor het bereiken van uniformiteit.
Belangrijkste componenten bij het luchtbuigen van plaatmetaal
De componenten die bij luchtbuigen betrokken zijn, werken samen om metalen platen nauwkeurig te vormen.
Pons en sterf
Matrijs en pons voor buigen
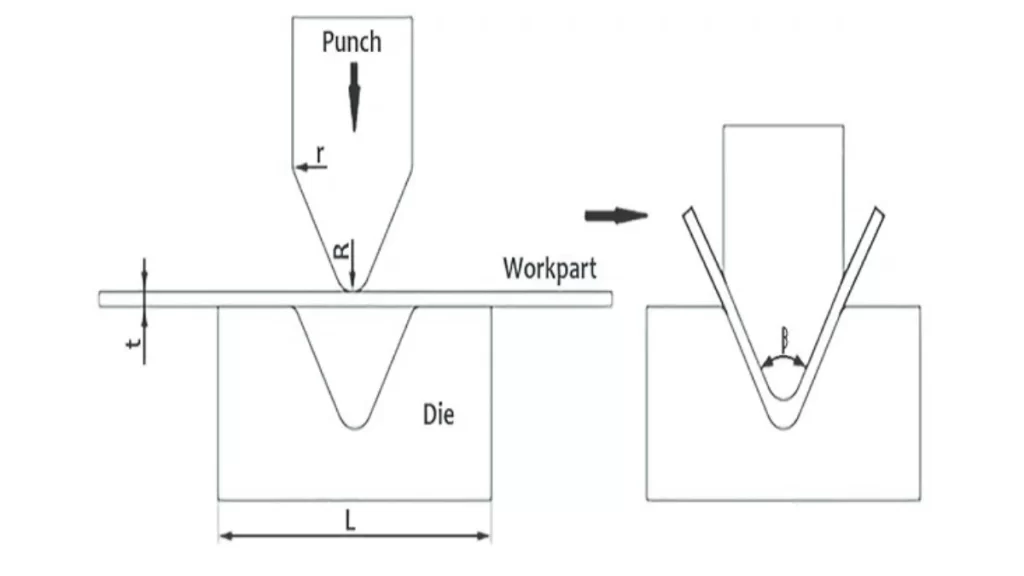
De pons en de matrijs vormen de basis van luchtbuigen. De pons zet neerwaartse kracht die wordt gebruikt bij het buigen en de matrijs heeft een V-vormige holte voor het buigen. In de automobielindustrie wordt het bijvoorbeeld gebruikt om chassisonderdelen specifieke hoeken en afmetingen te geven.
Luchtspleet
Luchtspleet bij het buigen
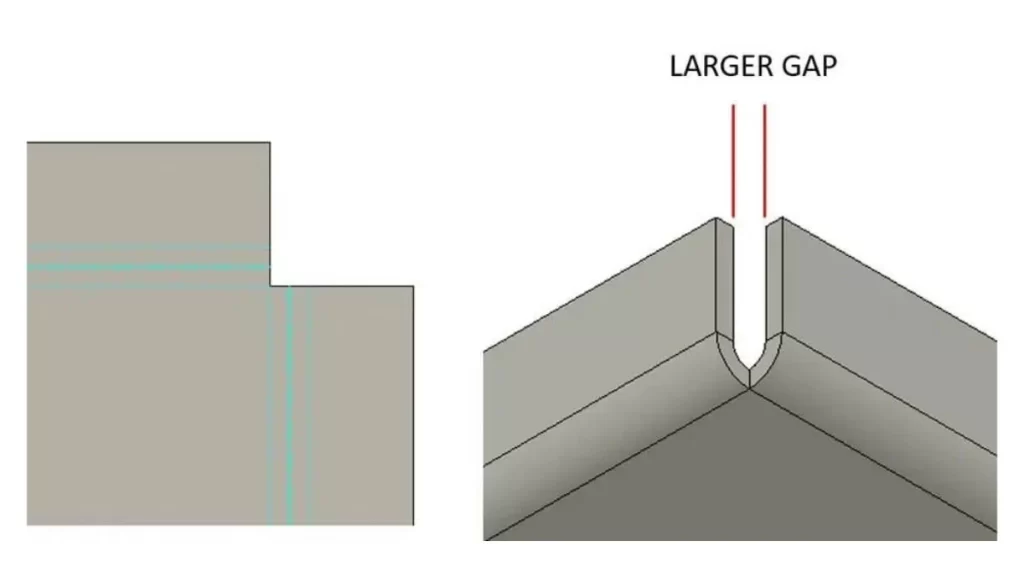
De luchtbuiging is een afstand van de metalen plaat tot de bovenkant van de matrijs. Deze luchtspleet zorgt ervoor dat het materiaal enigszins niet conform de matrijsvorm is, wat meer flexibiliteit geeft. Bijvoorbeeld, bij het vervaardigen van metalen girts kan een bedrijf beugels met verschillende hoeken maken in een enkele matrijsopstelling, wat de efficiëntie verhoogt en de gereedschapskosten verlaagt.
Wanneer moet u luchtbuigen voor plaatstaal gebruiken?
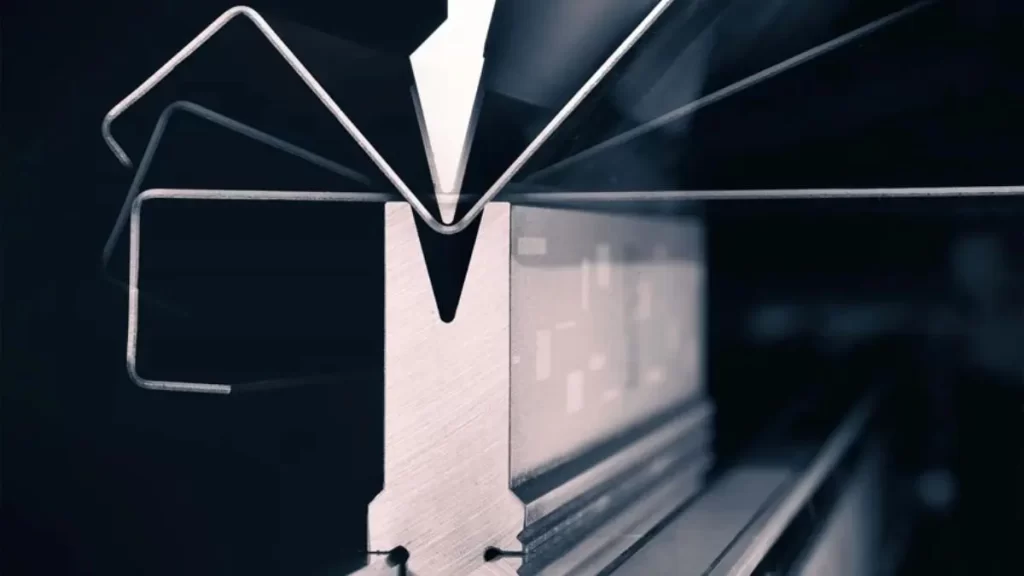
Luchtbuigen met meerdere buighoeken
- Wanneer uw ontwerp meerdere buighoeken vereist.
- Wanneer u vanuit verschillende hoeken moet werken zonder verschillende gereedschappen te gebruiken.
- Wanneer het nodig is om de buigradius te regelen.
- Bij het toepassen van CNC-besturingen is het minimaliseren van de terugveercompensatie noodzakelijk.
- Bij het verbinden van meerdere onderdelen met verschillende constructietypen.
- Wanneer de laagste buigkracht maximaal is.
- U kunt luchtbuigen gebruiken als het hoofddoel is om de gereedschapskosten en frequente onderhoudsproblemen tot een minimum te beperken.
Hoe werkt het luchtbuigproces?
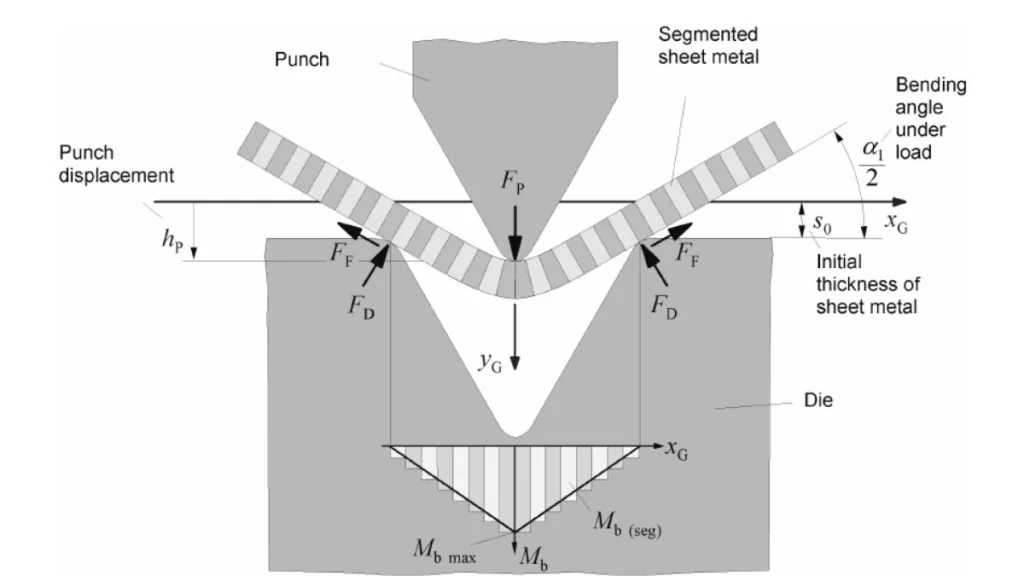
Luchtbuigproces
Lucht plaatwerk buigen gebruikt kracht op een gecontroleerde manier om metalen platen te vormen. Het proces van het uitlijnen van de boorsystemen is afhankelijk van fijnafstelling om de juiste hoek te krijgen. Hier is hoe het luchtbuigen van plaatmetaal in een stapsgewijs proces wordt gedaan.
- Voorbereiding van de matrijzen
Het proces begint met het kiezen van de juiste matrijs. Deze is doorgaans smal bij de bovenste pons, terwijl de onderste matrijs een V-vormige of U-vormige groef heeft. De geselecteerde matrijs is afhankelijk van het materiaaltype, de dikte, de hoek van het vel en buigende soorten, die gevormd moeten worden.
- Het plaatsen van de metalen plaat
Vervolgens wordt de metalen plaat correct op de onderste matrijs gelegd. Deze blijft in de groef die zich onder de bovenste pons bevindt voor het nauwkeurig buigen van het werkstuk.
- Druk uitoefenen
De bovenste pons gaat omlaag om het vel in de groef te duwen. In de dwarsdoorsnede van de matrijs raakt hij de onderkant van de matrijs niet. Hij staat op een bepaalde afstand van de matrijsbasis en is gemaakt van metaal.
- De bocht vormen
Het vormt een boog door de druk, uitgeoefend door een pons op het plaatmetaal. De buighoek is een functie van de ponsdiepte, de vorm van de onderste matrijs en de plaatdikte. De druk van de bovenste matrijs werkt op het materiaal zonder direct contact terwijl de pers vormt.
- Het vrijgeven van het materiaal
Nadat de gewenste buighoek is bereikt, keert de pons weer terug of beweegt terug. Het gebogen metaal wordt nu geëxtraheerd voor beoordeling en verder gebruik.
- Evalueer en pas aan
De operator onderzoekt de gevormde hoek terwijl het werk gaande is. Als om een of andere reden de ponsdruk of de diepte van de afdaling niet voldoende is, wordt deze gewijzigd om het gewenste resultaat te krijgen.
Hoe wordt de binnenradius van luchtbuigen geregeld?
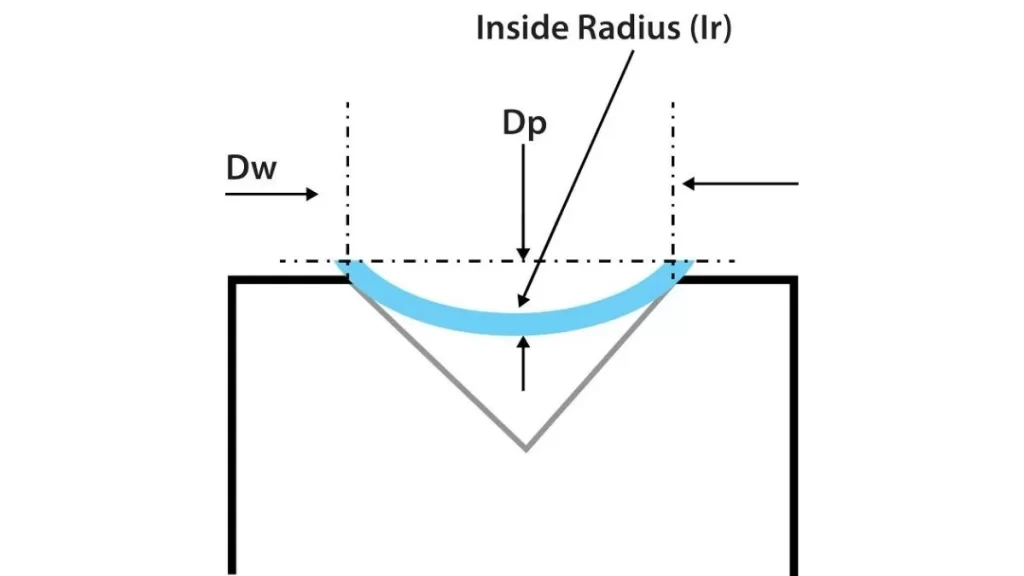
Lucht gevormd binnen straal
Bij het luchtbuigen van plaatmetaal maakt de ponspunt echter geen inkeping in het werkstuk. In plaats daarvan hangt de binnenradius van de buiging af van de grootte van de V-opening die in de onderste matrijs is gemaakt. Hoe groter de grootte van de V-opening, hoe groter de straal. Maar door de onderste matrijs te veranderen, kunnen operators de buigradius regelen, ongeacht het materiaal en de dikte ervan.
De procesflexibiliteit biedt twee voordelen:
- Foutcorrectie: Kleine lay-outfouten kunt u eenvoudig corrigeren door de matrijs hierop aan te passen.
- Ontwerpverscheidenheid: Verschillende creatieve ontwerpen kunnen verschillende stralen hebben, afhankelijk van de operator.
De binnenradius van het eindproduct is niet hetzelfde als de grootte van de ponspunt. Om een radius te bereiken die gelijk is aan de ponspunt, moet de punt in het materiaal worden gedwongen – aangeduid als Onderaan buigenBij luchtbuigen zijn er drie contactpunten: de punt van de stempel en de randen van de perifere matrijs.
Probeer Boda nu!
Wat is bodembuiging?
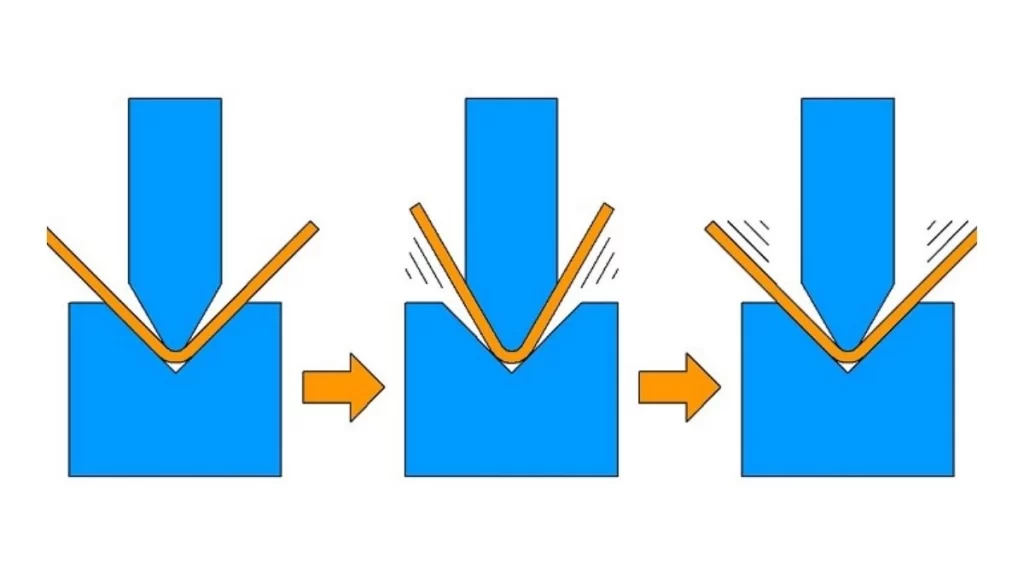
Onderaan buigen
Die bending, ook bekend als bottom bending. Het is een van de oudste processen die wordt gebruikt bij het vormen van metalen platen in de gewenste ontwerpen. De actie is vergelijkbaar met die van stampen, maar een pons duwt het materiaal (krijg meer inzicht in aluminium buigen) in een matrijs van bovenaf, waarbij kracht wordt uitgeoefend op het werkstuk, terwijl de matrijs kracht van onderaf uitoefent. Pons en matrijs werken in wezen samen in het proces van het snijden van het metaal in de gewenste vorm of gedaante met grote precisie.
In tegenstelling tot luchtbuigen, vertrouwt bodembuigen op het matrijsprofiel om de buiging te vormen. Het proces levert goede resultaten op, omdat de hoeken en het matrijsoppervlak worden gespiegeld op het metaal. De methode resulteert in minder terugvering dan andere conventionele middelen. Het plaatmetaal met bodembuigen is ideaal voor toepassingen waarbij uniformiteit gewenst is en wordt daarom veel gebruikt in industrieën met hoge precisie.
Wanneer moet je bodembuigen gebruiken?
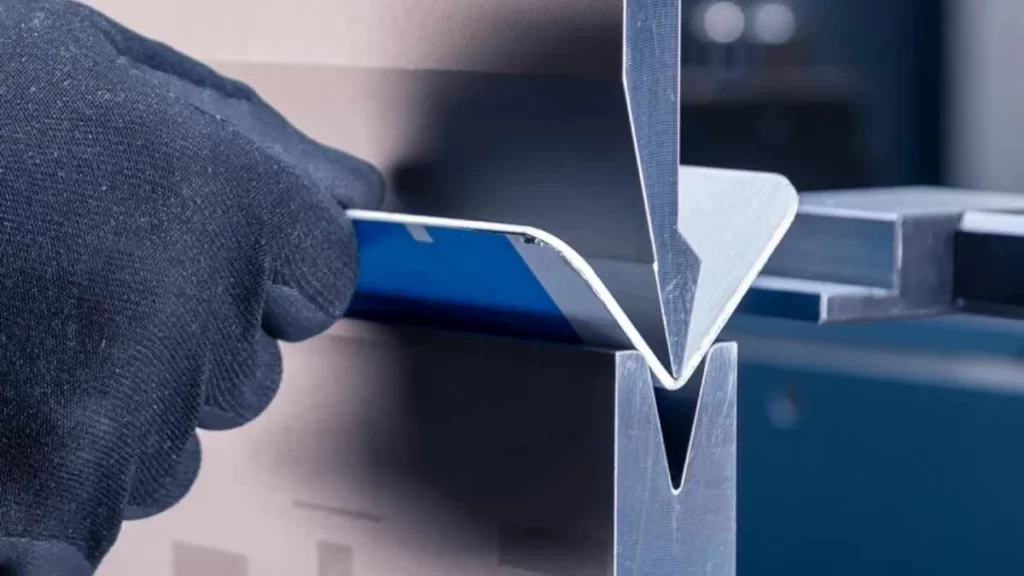
Markeer vrije onderkant buigen
Bottom bending of bottoming is een nauwkeurige kantpersbewerking. Hierbij wordt het materiaal tegen de onderkant van de matrijs gedrukt, waardoor contact ontstaat met de zijkanten van de matrijs. Terwijl bij het munten het metaal vervormd wordt, buigt bottom bending het metaal alleen zonder het te vervormen. De techniek is ook relatief nauwkeuriger dan air bending en biedt een betere terugvering. Maar de snelheid van gereedschapswisseling voor verschillende hoeken.
Productie van grote hoeveelheden
Als gevolg hiervan is onderbuigen optimaal voor grote productietaken. Het presteert beter bij het werken met één type onderdeel dat slechts één buigbewerking nodig heeft. Deze methode garandeert snelle resultaten, met name bij snelcyclische mechanische kantpersen.
Oudere en minder nauwkeurige kantbanken
Onderbuigen is ideaal op oudere modellen kantbanken die minder nauwkeurig zijn. Zulke machines kunnen een uitdaging vormen voor herhaalbare positionering van de pons. Onderbuigen compenseert door het materiaal te laten conformeren aan de pons- en matrijshoek van het materiaal. Dit helpt consistente resultaten te behouden, zelfs met de beschikbare apparatuur.
De bottoming-techniek is perfect wanneer nauwkeurigheid en herhaalbaarheid van het grootste belang zijn in het plaatbewerkingsproces.
Luchtbuigen versus onderbuigen van plaatmetaal: belangrijkste verschillen
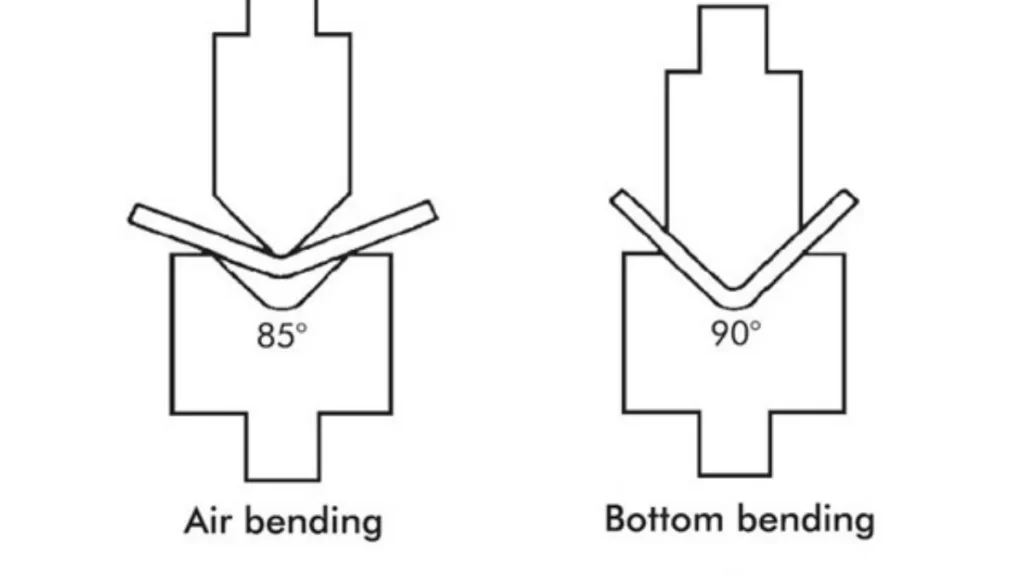
Luchtbuigen versus bodembuigen
Luchtbuigen en bodembuigen zijn twee algemene methoden voor het buigen van plaatmetaal met behulp van een stempel en matrijs, hoewel de onderliggende principes enigszins verschillen. Bij luchtbuigen wordt het materiaal niet volledig in de matrijs gevormd, maar blijft het onderste deel van de matrijs open. Bodem buigendwingt het materiaal echter met hoge precisie in de matrijs-/holtebodem. Hierdoor wordt het hoge terugveringseffect geëlimineerd.
Air buigen is daarentegen sneller en minder veeleisend qua gereedschap en daarom de voorkeur wanneer nauwkeurigheid niet uw grootste zorg is. Aan de andere kant is Bottom bending toepasbaar in situaties waar hoge precisie vereist is, aangezien de methode uniformiteit in de vorm levert. Toch vereist bottom bending specifieke gereedschappen voor elke hoek, terwijl er meer druk op de apparatuur wordt uitgeoefend en kan leiden tot hogere slijtage en onderhoud.
Beide methoden kunnen echter worden uitgevoerd met een standaard, mechanische kantbank of een CNC-kantbank. Luchtbuigen vereist een nauwe tolerantie voor hoeken, terwijl bodembuigen rekening houdt met de onvolkomenheden van de apparatuur, aangezien de vorm van de matrijs wordt bepaald door de buiging.
Tabel waarin het luchtbuigen van plaatmetaal en het buigen van de onderkant worden vergeleken
| Kenmerk | Lucht buigen | Onderaan buigen |
| Gereedschapsvereisten | Enkele matrijs voor meerdere hoeken | Voor elke hoek is een unieke matrijs nodig |
| Nauwkeurigheid | ± 45′ | ± 15-30′ |
| Materiaalcontact | Gedeeltelijk contact met de matrijs | Volledig contact met de matrijs |
| Snelheid | Sneller, geschikt voor hoge flexibiliteit | langzamer |
| Kosten | Geen gereedschapsinvestering, hogere onderdeelprijs | Gereedschapsinvestering, lagere onderdeelprijs |
| Onderhoud | Minder druk op apparatuur, minder onderhoud | Hogere druk, verhoogde slijtage van de apparatuur |
| Beste gebruiksgeval | Onderdelen met flexibele hoeken en minder nauwkeurigheid | Onderdelen die een strikte nauwkeurigheid vereisen |
Luchtbuigen versus het persen van plaatmetaal: een snelle vergelijking
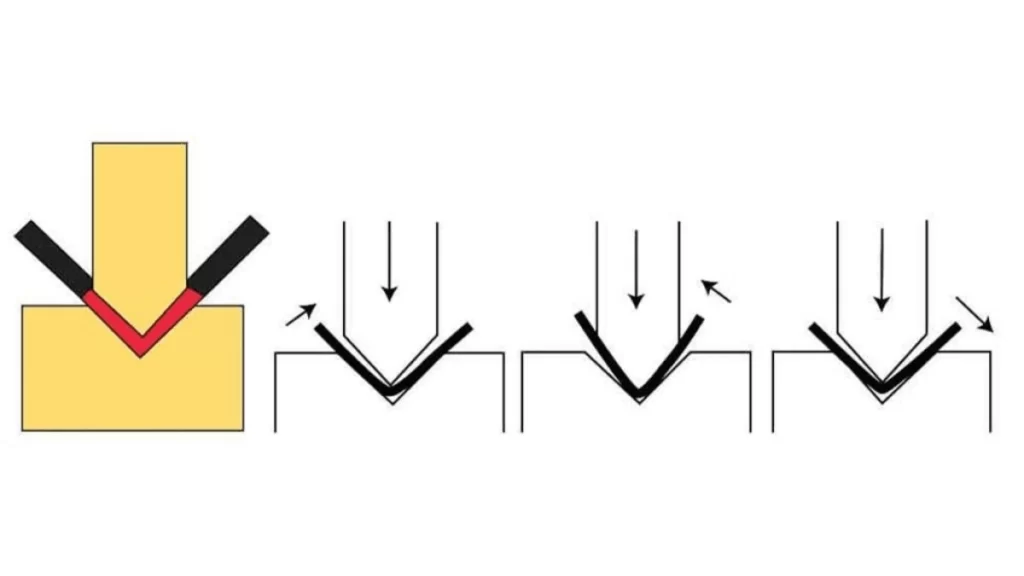
Munten persen
Bij het vormen van plaatmetaal zijn er twee basistechnieken, namelijk luchtbuigen, signeren en munten, en elk daarvan heeft zijn voor- en nadelen. Boda gebruikt verschillende buigtechnieken, maar kiest er een op basis van de materiaaleigenschappen, de verwachte toepassing en de gewenste resultaten.
Voordelen van het luchtbuigen van plaatmetaal
- Luchtbuigen kan optimaal worden toegepast op verschillende materialen en diktes.
- Er is minder kracht nodig om te buigen dan bij andere technieken.
- Het proces leidt meestal tot minder gereedschapsslijtage en scheur.
- Bij het luchtbuigen van plaatmetaal is enige hoekaanpassing na het buigen mogelijk.
Nadelen van het luchtbuigen van plaatmetaal
- Het materiaal kan weer de vorm aannemen die het had voordat het kromtrok.
- Luchtbuigen heeft de voorkeur voor toepassingen zoals behuizingen en beugels waar 90-graden bochten typisch zijn. Er is altijd veerkracht, maar ingenieurs moeten weten hoe ze dit moeten berekenen om de juiste metingen te krijgen.
Munten Plaatwerk Buigen
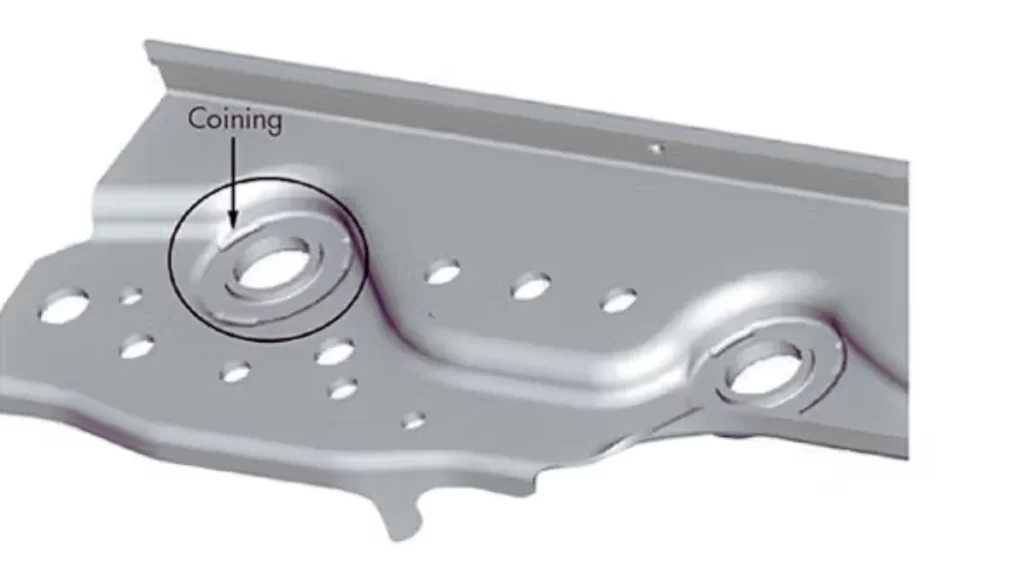
Plaatwerk munten
Coining is een buigproces dat meer druk uitoefent op het plaatmetaal en de matrijzen dan luchtbuigen. De methode levert een hoge nauwkeurigheid met een zeer lichte terugvering.
Voordelen van munten
- Het produceert nauwkeurige buigingen met minimale terugvering.
- Geschikt voor nauwkeurige en precieze toepassingen met nauwe toleranties
Nadelen van munten
- Vereist meer belasting van het snijgereedschap.
- Vereist meer volume en druk en legt daardoor meer druk op de machine.
Materialen die worden gebruikt bij het luchtbuigen van kantbanken
- Staal (zacht, roestvrij en hoogwaardig gelegeerd staal): De buigen van roestvrij staal produceert auto-onderdelen, structurele balken en beugels.
- Aluminium: Wordt gebruikt om producten te maken zoals Vliegtuigonderdelen, warmtewisselaars en behuizingen.
- Messing en koper: Producten: Elektrische aansluitingen, decoratieve armaturen, radiatoren.
- Titanium- en nikkellegeringen: Producten: onderdelen voor de lucht- en ruimtevaart, medische implantaten, chemische reactoren.
Probeer Boda nu!
Plaatwerkbuigdiensten bij Boda
Onze ingenieurs en technici bij Boda hebben tientallen jaren ervaring in plaatbewerking. Wij waarderen de kans om met u samen te werken om uw productontwerp te beoordelen en te intensiveren, en om het beste fabricageproces te selecteren. Het maakt niet uit of u luchtbuigen, bodembuigen of andere bewerkingen nodig hebt, zoals Laser snijden of stempelen, wij helpen u het beste resultaat voor uw product te krijgen. Neem dus contact met ons op en kom meer te weten over onze plaatwerk buigservice.