
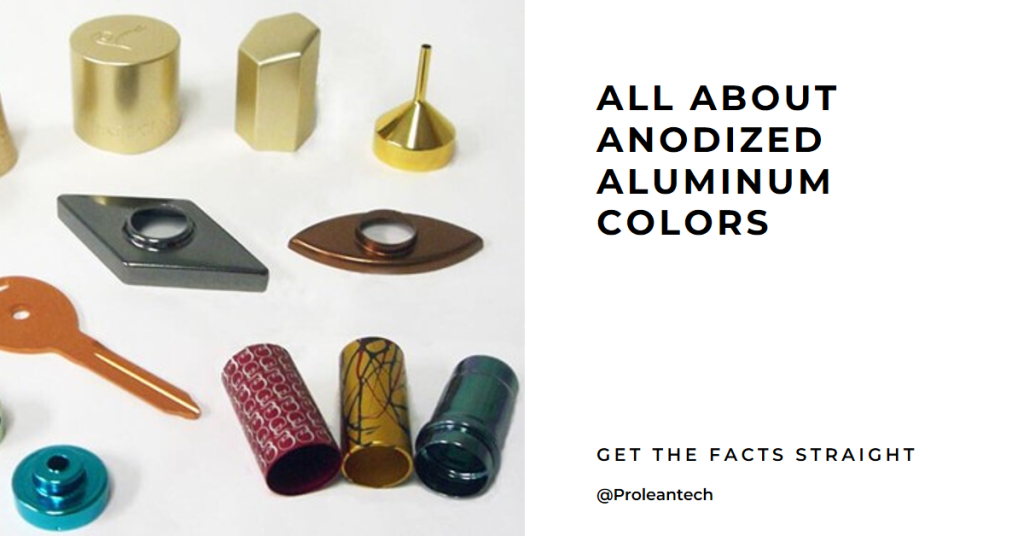
Vanwege hun lichtgewicht en hoge sterkte worden aluminium en de verschillende legeringen ervan vaak gebruikte bouwmaterialen in verschillende industrieën, waaronder de medische sector, de automobielsector en de lucht- en ruimtevaart. Het maakt niet uit welk productieproces wordt gebruikt om deze onderdelen te maken. oppervlaktebewerking is essentieel om de mechanische eigenschappen en esthetische schoonheid van deze onderdelen te verbeteren.
Omdat het brede scala aan kleuren op het oppervlak kan worden gecoat anodiserenHet is de meest populaire methode voor oppervlakteafwerking die in de wereldwijde productie wordt gebruikt. Aluminium onderdelen zijn gemaakt om duurzaam te zijn en uitstekend bestand tegen agressieve omgevingsinvloeden, dankzij de anodisatiekleur. Bovendien kan het vermogen om slijtvastheid te weerstaan worden bereikt door kleur te anodiseren. Dit artikel geeft een overzicht Het anodiseringsproces van aluminium, diverse kleurmethoden, kleuraanpassing en aanverwante processen..
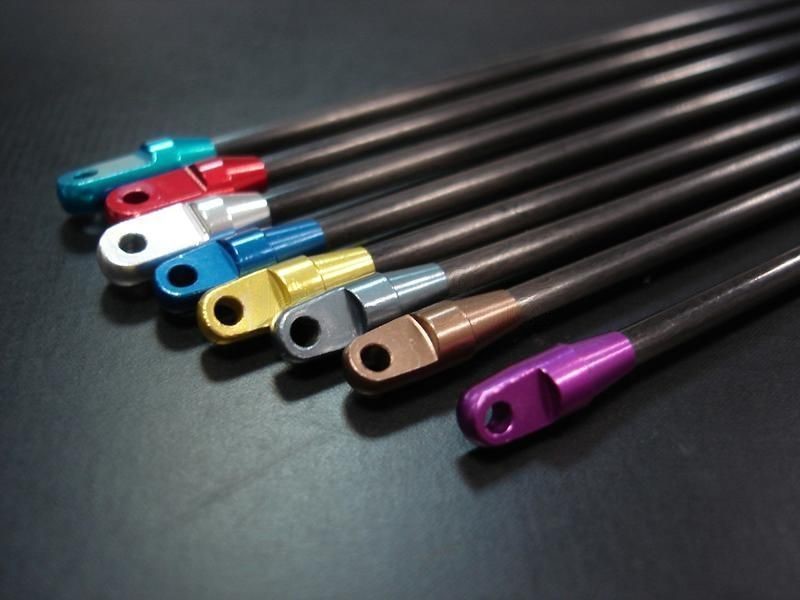
Geanodiseerde aluminium onderdelen met verschillende kleuren
Aluminium anodisatieproces
Het reinigen van de vervaardigde onderdelen is de eerste stap bij het anodiseren van aluminium, en bij het graveren is alkalisch het beste reinigingsmiddel voor deze klus. Tijdens dit reinigingsproces worden alle lichte oliën en andere stoffen verwijderd die het anodiseerproces kunnen belemmeren. Na het reinigen moet alkalisch etsen worden uitgevoerd om eventuele resterende natuurlijke oxiden van het oppervlak te verwijderen. De beste optie hiervoor zijn natriumhydroxiden.
De volgende stap is het uitdrijven van gereinigde en geëtste aluminium onderdelen in een salpeterzuuroplossing om het oppervlak glad te maken en voor te bereiden op anodiseren.
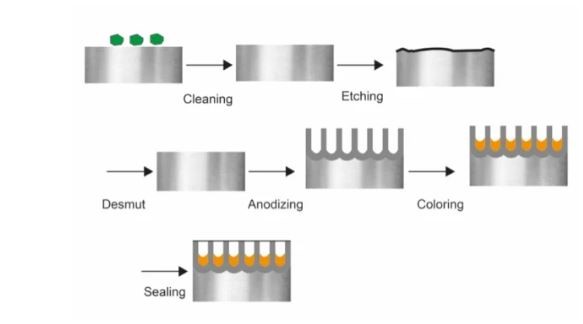
Verschillende fasen voor het kleuren van geanodiseerd aluminium
Tenslotte worden aluminium onderdelen voor het anodiseren in een elektrolyt van zwavelzuur gedompeld. De kathode bevindt zich buiten de elektrolyttank. De aluminium onderdelen die gecoat moeten worden, dienen als anode. Vervolgens wordt er een elektrische stroom op de elektrode aangelegd (“+” aansluiting op de anode en “-” aansluiting op kathode). Nu beweegt de elektrische stroom door de elektrolytische oplossing en laat de oxide-ionen vrij, die naar het aluminiumsubstraat gaan om de geïntegreerde oxidelaag op het oppervlak te vormen.
Kleuren op geanodiseerde aluminium onderdelen
Over het algemeen worden geanodiseerde aluminium onderdelen gekleurd met behulp van de volgende vier methoden: interferentiekleuring, kleurstofkleuring, elektrokleuring en integrale kleuring. Laten we ze nu allemaal eens nader bekijken.
Elektro-kleuring
Verschillende kleuren zijn eenvoudig haalbaar in het oppervlak van geanodiseerde aluminium onderdelen met de elektrolytische kleuring. Bij elektrolytisch kleuren worden verschillende metaalzouten als kleurmiddel gebruikt, waarbij de metaalionen van het gebruikte zout in de poriën van geanodiseerde aluminium onderdelen worden afgezet. Daarom hangt de kleur af van het metaal dat in de zoutoplossing wordt gebruikt.
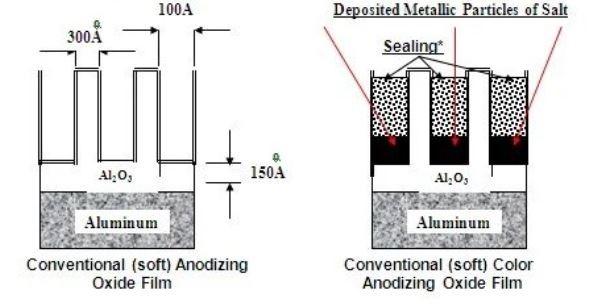
Elektro-kleurproces
Als onderdeel van het elektrolyseproces wordt het geanodiseerde oppervlak ondergedompeld in geconcentreerde oplossingen van metaalzouten totdat er voldoende pigment is neergeslagen om de gewenste kleur te creëren. De kleur hangt dus af van het metaal dat in het zout wordt gebruikt, en de intensiteit van de kleuring hangt af van de behandelingstijd (30 seconden tot 20 minuten).
Enkele veel voorkomende metaalzouten en kleuren die worden gebruikt bij het kleuren van geanodiseerd aluminium
| SN | Zout | Kleur |
| 1 | Lood nitraat | Geel |
| 2 | Acetaat met kaliumdichromaat | Geel |
| 3 | Acetaat met kaliumpermanganaat | Rood |
| 4 | Kopersulfaat met ammoniumsulfide. | Groen |
| 5 | IJzersulfaat met kalium Ferrocyanide | Blauw |
| 6 | Kobaltacetaat met ammoniumsulfide | Zwart |
Kleurstof kleuring
Een andere benadering om het geanodiseerde aluminium onderdeel te kleuren is kleurstofkleuring. Bij dit proces worden de te kleuren componenten eenvoudigweg in de tank met de kleurstofoplossing gedompeld. De kleurintensiteit bij deze benadering hangt af van de verschillende variabelen, zoals de kleurstofconcentratie, behandelingstijd en temperatuur.
Specificaties voor kleurstofkleuring:
| Materiaal voor matrijstank |
roestvrij staal, kunststof of glasvezel
|
| Temperatuurbereik | 140 tot 1600F |
| Extra opstelling | Luchtroering om vervuiling van de verftank te voorkomen |
Tips voor een perfecte kleurstofkleuring
- Het reinigen van geanodiseerde aluminium onderdelen is van cruciaal belang omdat achtergebleven zuren op het oppervlak het verfproces kunnen verstoren. In sommige situaties voorkomt de aanwezigheid van zuren dat aluminium verkleurt. Gebruik dus, voordat u met het verfbad begint, natriumbicarbonaat om te desorberen.
- De stappen van anodiseren en verven moeten tegelijkertijd worden voltooid, waarbij de onderdelen in de geverfde tank worden geplaatst zodra ze uit de anodiseertank worden verwijderd.
- Houd bovendien zuur of andere verontreiniging uit de buurt van de verftank.
Integrale kleuring
Integrale kleurprocessen combineren twee verschillende benaderingen. Eerst worden aluminium componenten geanodiseerd en worden de geanodiseerde componenten gekleurd met de legeringen. Daarom is de functie van een specifieke legering in dit proces hoe kleur wordt ontwikkeld. Op basis van de samenstelling van de aluminium onderdelen en de bedrijfsomstandigheden kan het kleurbereik variëren van goudbrons via diepbrons geanodiseerd tot zwart anodiseren.
Interferentiekleuring
Deze aanpak omvat het vergroten van de poriënstructuur en het afzetten van geschikte materialen. geanodiseerd metaal Gebaseerd op de gewenste kleuren op het oppervlak om het gekleurde oppervlak te verkrijgen. Zo krijg je bijvoorbeeld een blauwgrijze kleur als je nikkel afzet. Interferentiekleuren ontstaan in principe wanneer licht op geanodiseerde aluminiumoppervlakken valt en wordt gebroken, weerkaatst of geabsorbeerd.
Probeer Boda nu!
Afdichtingsproces
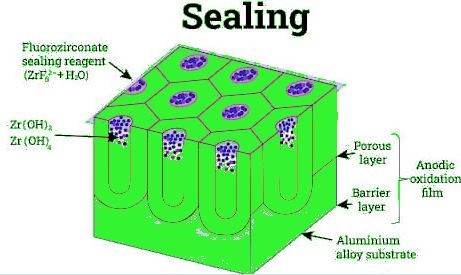
Afdichtingsproces
Het belangrijkste doel van het afdichtingsproces is om te voorkomen dat ongewenste moleculen in de poriën worden geabsorbeerd. Omdat smeermiddelen of andere ongewenste moleculen soms in de poriën achterblijven, wat uiteindelijk bijdraagt aan oppervlaktecorrosie. Enkele veel voorkomende afdichtingsmaterialen zijn nikkelacetaat, kaliumdichromaat en kokend water.
1. Heetwatermethode
Voor de vervaardiging van de afdichtingstank wordt meestal roestvrij staal of een ander inert materiaal gebruikt. De gekleurde aluminiumcomponenten worden eerst ondergedompeld in heet water (200 0F), waar het aluminiummonohydraat zich op het oppervlak vormt, samen met een overeenkomstige toename in volume. Hierdoor worden ongewenste moleculen uit de porie geëlimineerd.
2. Nikkelfluoridemethode
Deze procedure verzacht geanodiseerde aluminium componenten. Bij deze methode wordt fluoride-nikkel in geanodiseerd aluminium geïntroduceerd. Het fluoride-ion gaat nu naar de poriën, waar het nikkelion op het oppervlak neerslaat en nikkelhydroxide vormt door te combineren met watermoleculen, waardoor uiteindelijk de poriën worden geblokkeerd.
3. Kaliumdichromaatmethode
Deze techniek maakt gebruik van een kaliumdichromaat (5% w/V)-oplossing om geanodiseerde aluminium componenten af te dichten. Eerst worden de componenten ongeveer 15 minuten ondergedompeld in een tank met een kokende oplossing van kaliumdichromaat. Vervolgens absorbeert het oppervlak van de onderdelen de chromaationen, en er vindt coating plaats wanneer deze ionen gehydrateerd raken. Ondanks dat deze minder vlekbestendig is dan andere afdichtingsmethoden, biedt deze coating nog steeds een eenvoudige benadering van afdichting.
Kleurvergelijking
De bijpassende kleur kan per batch verschillen; Als u echter het exacte kleurproces voor geanodiseerde aluminium onderdelen volgt. Daarom moeten het proces en andere elementen, zoals de gebruikte kwaliteit aluminium, het type afwerking, de concentratie van de matrijzen en de kristallijne structuur van het oppervlak, vrijwel identiek zijn in de batches om de bijpassende kleur te krijgen.
Conclusie
Na het anodiseren en kleuren van aluminium onderdelen te hebben bekeken, is het duidelijk dat het beste voordeel van aluminium anodiseren de mogelijkheid is om verschillende kleuren op het oppervlak te implanteren, wat niet alleen de mechanische eigenschappen en esthetische schoonheid verbetert, maar ook voldoet aan de marktvraag. Bovendien is de elektrokleuringsmethode de beste van de vier benaderingen van kleuren, omdat deze de kleur elektrochemisch afzet en het mogelijk maakt een breed scala aan kleuren te creëren door simpelweg de juiste zoutoplossing te kiezen.
Het anodiseerproces van aluminium is ongetwijfeld behoorlijk complex omdat er veel scheikunde, materiaalkunde en technische productie bij betrokken zijn. Er zal echter geen verwarring ontstaan als u voor ons kiest anodiseerservice. Onze experts op het gebied van materiaalkunde en werktuigbouwkunde bieden u aluminiumanodisatie van het hoogste kaliber, en u kunt de kleur kiezen die het beste bij uw project past.
FAQ's
Wat is het aluminiumanodisatieproces?
Het anodiseren van aluminium is een elektrochemisch proces dat corrosie- en krasbestendige lagen aan de buitenkant van metalen onderdelen ontwikkelt, wat een uitstekende afwerking in verschillende kleuren oplevert.
Welke kleuren kunnen op het oppervlak van geanodiseerde aluminium onderdelen worden geïmplanteerd?
Er is geen exact antwoord, maar vrijwel alle kleuren kunnen met de anodisatiemethode op het oppervlak worden aangebracht.
Wat zijn de typische methoden voor het kleuren van geanodiseerde aluminium onderdelen?
Elektrokleuring, kleurstofkleuring, interferentiekleuring en integrale kleuring zijn de meest populaire methoden.
Vervaagt de kleur op het anodiseeroppervlak na verloop van tijd?
Nee, het is zeer duurzaam. In een typische omgeving wordt het echter pas uitgeschakeld als er zuur wasmiddel op het oppervlak is aangebracht.