
CNC-gefreesde stalen componenten
CNC-gefreesde componenten zijn onderdelen die worden geproduceerd door materiaal te verwijderen uit een massief werkstuk met behulp van computergestuurde werktuigmachines. De machine volgt geprogrammeerde gereedschapspaden om het materiaal in de gewenste vorm en afmeting te snijden.
Een typisch onderdeel begint vaak als een blok aluminium, een stalen staaf, messing of een stuk technisch kunststof. Met een freesmachine kan vervolgens materiaal worden verwijderd om uitsparingen, sleuven, treden en vlakke oppervlakken te vormen. Boren maken gaten, terwijl tapgereedschap inwendige schroefdraad produceert.
De geometrie van het onderdeel bepaalt de gebruikte bewerkingsmethode. Veel prismatische onderdelen kunnen worden vervaardigd op een 3-assige freesmachine, en een 4-assige machine kan het werkstuk draaien om andere vlakken te bewerken. De 5-assige machine kan het aantal opspanbeurten minimaliseren bij complexe, schuine oppervlakken.
Naast serieproductieonderdelen kunnen CNC-gefreesde onderdelen ook maatwerkassemblages zijn met complexe kenmerken. Een enkel vlak van een klephuis kan bijvoorbeeld onderhevig zijn aan productie op aanvraagBij het bewerken van metaal kunnen bewerkingen zoals frezen, boren, ruimen en tappen worden uitgevoerd, terwijl een as alleen gedraaid en van schroefdraad voorzien kan worden.
Een typisch onderdeel kan beginnen als een blok aluminium, een stalen staaf, messing of een stuk technisch kunststof. Afhankelijk van de geometrie van het onderdeel, kan het frezen, draaien, boren, kotteren, tappen of andere bewerkingsprocessen vereisen.
Wat zijn CNC-gefreesde componenten?
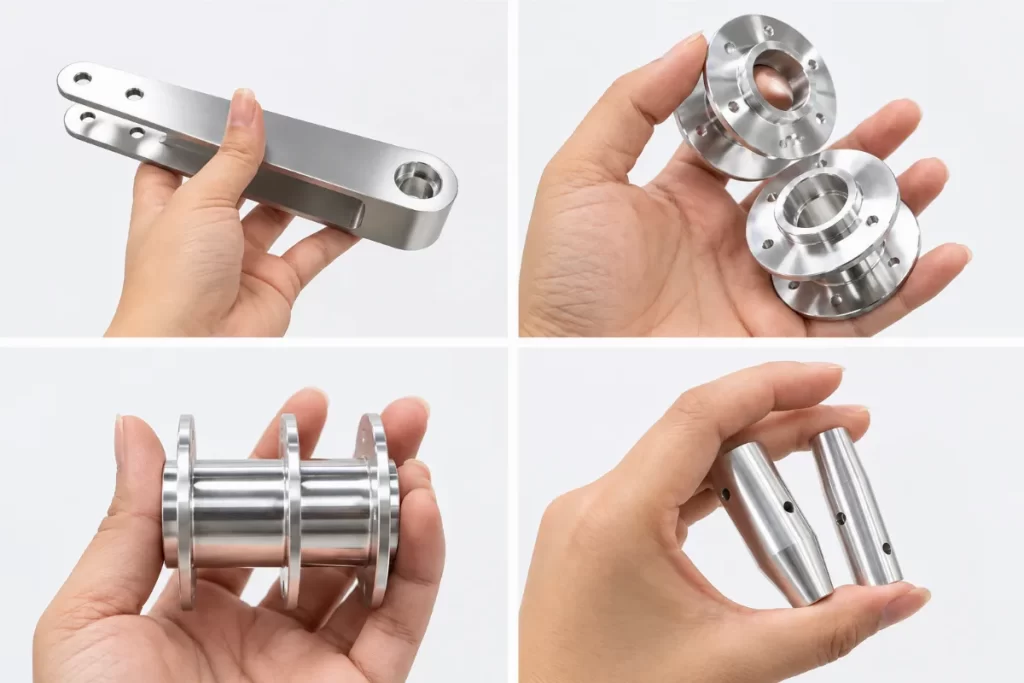
CNC-gefreesde componenten
CNC-gefreesde componenten zijn onderdelen die worden geproduceerd door materiaal te verwijderen uit een massief materiaal met behulp van computergestuurde werktuigmachines. De CNC-machine wordt geprogrammeerd met de gewenste vorm en afmeting en beweegt vervolgens het materiaal erdoorheen om de freesbewerking uit te voeren.
Het gebruikte materiaal kan een metalen staaf, plaat, blok of kunststof zijn. CNC-bewerkingen verwijderen materiaal door middel van draaien, frezen, boren, kotteren en schroefdraad snijden.
Een stalen as kan bijvoorbeeld een ronde staaf zijn. De machine kan naar de uiteinden worden gedraaid en tot verschillende diameters worden bewerkt, een groef frezen, een gat boren en schroefdraad aanbrengen. Voor een aluminium behuizing kunnen vlakken, pocketfrezen, boren en tappen nodig zijn.
Probeer Boda nu!
Hoe worden CNC-gefreesde onderdelen gemaakt?
Deel ontwerp
Het proces begint met een CAD-model en een technische tekening. De ontwerper specificeert de geometrie, afmetingen, het materiaal, de oppervlakteafwerking, enzovoort van het onderdeel.
Bij het ontwerp moet ook rekening worden gehouden met de manier waarop het onderdeel wordt vastgehouden en bewerkt. De diepte van uitsparingen, smalle sleuven, interne kenmerken en moeilijk bereikbare oppervlakken kunnen van invloed zijn op de gereedschapskeuze en -instelling.
Voor een diepe uitsparing kan bijvoorbeeld een lang snijgereedschap nodig zijn. De ontwerper kan zorgen voor een geschikte toegang of de diepte van het onderdeel verkleinen als het niet nodig is om de volledige diepte te bereiken.
Gereedschapspadplanning
Zodra het ontwerp klaar is, schrijft een CNC-programmeur de bewerkingssequentie in CAM-software. De programmeur selecteert de juiste gereedschappen en bepaalt de snijmethode voor elk onderdeel.
Doorgaans begint het gereedschapspad met bewerkingen waarbij aanzienlijke hoeveelheden materiaal worden verwijderd. De nabewerkingen zorgen voor de afwerking van de basisvorm.
Als de behuizing machinaal bewerkt moet worden, moet de programmeur mogelijk beginnen met het basismateriaal en vervolgens het buitenprofiel en de uitsparingen ruw frezen. De volgende bewerkingen, zoals aangegeven op de tekening, kunnen na het boren, tappen en afwerken worden uitgevoerd.
Machine instellen
De operator stelt de CNC-machine in volgens het geplande proces. De snijgereedschappen worden in de machine geplaatst en het werkstuk wordt vastgeklemd in een bankschroef of spankop, gemonteerd in een opspaninrichting of in een ander geschikt opspanmiddel.
Vervolgens worden de werkcoördinaten en gereedschapsoffsets bepaald. Deze posities geven de locatie van de gereedschappen en het werkstuk ten opzichte van de machine aan.
De operator controleert ook de gereedschapsbeweging tijdens de eerste paar slagen vóór de eerste snijslag. Dit helpt bij het opsporen van onjuiste offsets, gereedschapsposities en instelproblemen voordat ze het onderdeel beïnvloeden.
Bewerking en inspectie
De CNC-machine voert vervolgens de gewenste handelingen uit. De operator observeert het snijproces en controleert het onderdeel tijdens de productie.
Inspectie kan na belangrijke bewerkingen plaatsvinden, in plaats van aan het einde van de componentproductie. Na het boren kan bijvoorbeeld een kritische boring worden opgemeten, waarna de volgende bewerking kan worden uitgevoerd.
Gefabriceerde onderdelen worden gecontroleerd op conformiteit met de technische tekening, met behulp van geschikte meetinstrumenten. De te inspecteren onderdelen kunnen variëren van schuifmaten, micrometers, boringmeters en hoogtemeters tot coördinatenmeetmachines.
Beste ontwerppraktijken voor CNC-gefreesde componenten
Een CNC-gefreesd onderdeel is gemakkelijker te produceren wanneer de tekening overeenkomt met wat de machine en het gereedschap efficiënt kunnen doen. Kleine ontwerpkeuzes kunnen leiden tot een extra insteltijd, de noodzaak van een kleinere frees of extra inspectiewerkzaamheden.
Hanteer strikte toleranties alleen voor werkende onderdelen.
Begin met de afmetingen die de functie van het onderdeel beïnvloeden. Dit kunnen boringen, te lokaliseren gaten, aspassing en aansluitvlakken zijn. De overige afmetingen kunnen doorgaans worden ingetekend met de algemene tolerantie die op de tekening staat vermeld.
Als een onderdeel bijvoorbeeld niet in een bepaalde buitenafmeting wordt gebruikt, is een nauwe tolerantie niet gunstig voor het component. Het kan nog steeds inspectiewerkzaamheden uitvoeren en heeft mogelijk extra nabewerking nodig.
Controleer de afmetingen van het onderdeel ten opzichte van de machine.
Een groot onderdeel vereist voldoende ruimte voor de opspaninrichting, frees, spindel en gereedschapsbeweging. Een ander hoogteprobleem kan zich voordoen wanneer een diep gelegen onderdeel met een lang gereedschap moet worden bewerkt.
Zorg ervoor dat het ontwerp niet te groot is en dat het diepste onderdeel dat gefreesd wordt niet te groot is. Een kortere, gemakkelijker te onderhouden frees is mogelijk met een kleine aanpassing van de pocketdiepte.
Kies een materiaal dat geschikt is voor de klus.
Kies nooit een materiaal uitsluitend op basis van sterkte. Houd rekening met de daadwerkelijke belasting waaraan het onderdeel wordt blootgesteld. Denk hierbij aan hardheid, stijfheid, blootstelling aan chemicaliën, bedrijfstemperatuur, thermische uitzetting en oppervlaktecondities.
Als er onnodige weerstand aan het materiaal wordt toegevoegd, verlengt dit de bewerkingstijd en slijt het gereedschap sneller. Ook als de afmetingen van het onderdeel dicht bij elkaar liggen, kan dit problemen veroorzaken als het materiaal niet thermisch stabiel is.
Geef de snijder voldoende toegang
De snijder moet direct contact maken met het werkstuk. Voor diepe, smalle uitsparingen, gebieden met een zeer kleine binnenradius en besloten ruimtes kunnen gereedschappen met een korte of lange steel nodig zijn.
Gebruik waar mogelijk bredere openingen en grotere hoekradii voor binnenhoeken. Een grotere frees is doorgaans gemakkelijker te bedienen dan een kleine frees die in een gat wordt geperst.
Verminder extra instellingen
Controleer het onderdeel waaraan de machinist heeft gewerkt. Minder herpositionering en minder uitlijnwerk wanneer de machine-instelling meerdere gerelateerde onderdelen kan produceren.
Vermijd het plaatsen van kritieke onderdelen aan verschillende zijden. Zorg voor een vrij oppervlak of een positioneringspunt voor de tweede montage als het onderdeel moet worden omgedraaid.
Laat voldoende materiaal over voor de nabewerking.
Er moet voldoende materiaal in het onbewerkte werkstuk aanwezig zijn om de afgewerkte oppervlakken te kunnen reinigen. De benodigde tolerantie varieert afhankelijk van de staat van het materiaal, de grootte van de onderdelen, het gebruikte materiaal en het type bewerkingsproces.
Men moet niet voor alle onderdelen die op een CNC-machine worden gemaakt een standaard materiaaltoeslag hanteren. Als er te weinig materiaal wordt gebruikt, zal het oppervlak onafgewerkt zijn; als er te veel materiaal wordt gebruikt, moet er meer materiaal worden verwijderd.
Bij CNC-gefreesde componenten omvatten eenvoudige en kosteneffectieve wijzigingen doorgaans functionele toleranties, beschikbare functies, de juiste materiaalkeuze, minder insteltijden en redelijke voorraadformaten.
Probeer Boda nu!
Praktische ontwerpregels voor CNC-gefreesde componenten
Deze regels hebben betrekking op kenmerken die direct van invloed zijn op de manier waarop een frees het werkstuk binnenkomt, erdoorheen beweegt en het verlaat.
Interne hoekradius
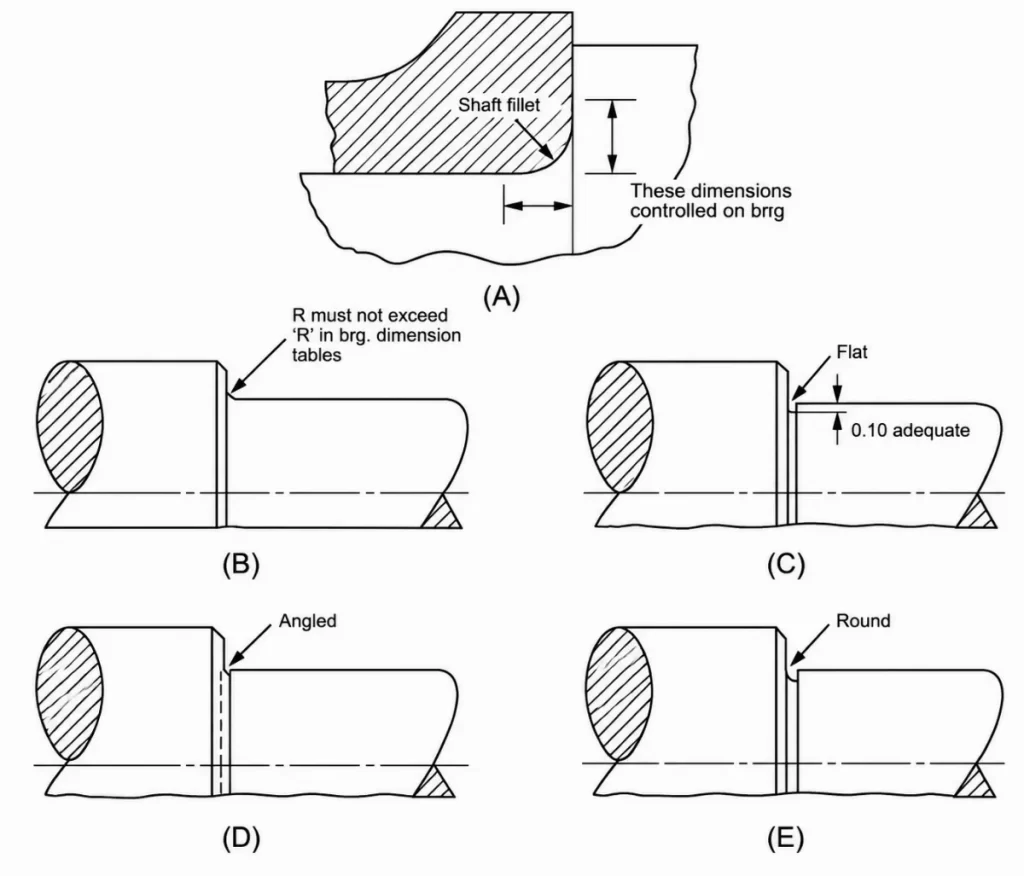
Binnenhoekradius onderdeel
Met een gewone frees kun je geen haakse binnenhoek krijgen. De snijkant heeft altijd een afgeronde radius.
Gebruik de maximale radius die past bij het aansluitende onderdeel. Als een kleinere hoek nodig is, kan de bewerking een kleinere frees en extra gereedschapspadbewerkingen vereisen.
Dunne en hoge muren
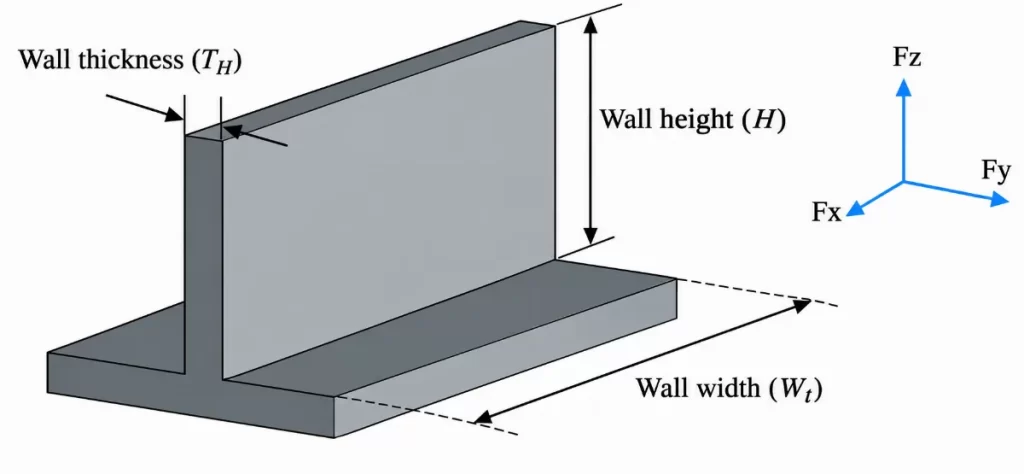
Geometrische structuur van een dikwandig onderdeel
Een hoge, smalle wand kan onder de snijdruk vervormen. Dit kan leiden tot doorbuiging van de wand, trillingen of een verandering in de afmetingen na het snijden.
Verhoog waar mogelijk de wanddikte en/of verlaag de hoogte van de niet-ondersteunde wanden. Een andere optie is het gebruik van een steunrib om de stijfheid te vergroten zonder de dikte van het gehele onderdeel te vergroten.
Diepe holtes
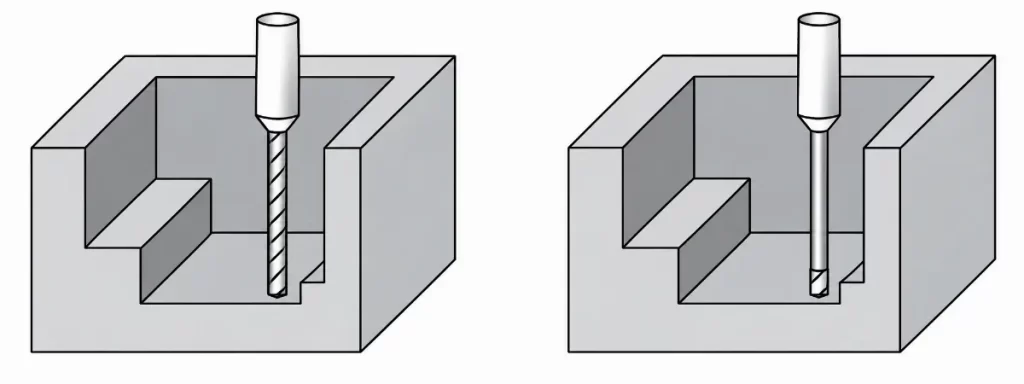
Diep holtefrezen
Voor diepe uitsparingen zijn langere snijgereedschappen nodig. Hoe langer een gereedschap is, hoe moeilijker het is om de doorbuiging te beheersen.
Houd voor de meeste CNC-onderdelen de holtediepte binnen ongeveer vier keer de breedte van de holteDiepere holtes vereisen langere gereedschappen, die tijdens het frezen meer kunnen buigen en trillen. Ook zijn spanen moeilijker te verwijderen uit diepe holtes. Door de holte breder te maken, krijgt de frees betere toegang en is er meer ruimte voor spaanafvoer.
Machinaal bewerkte tekst
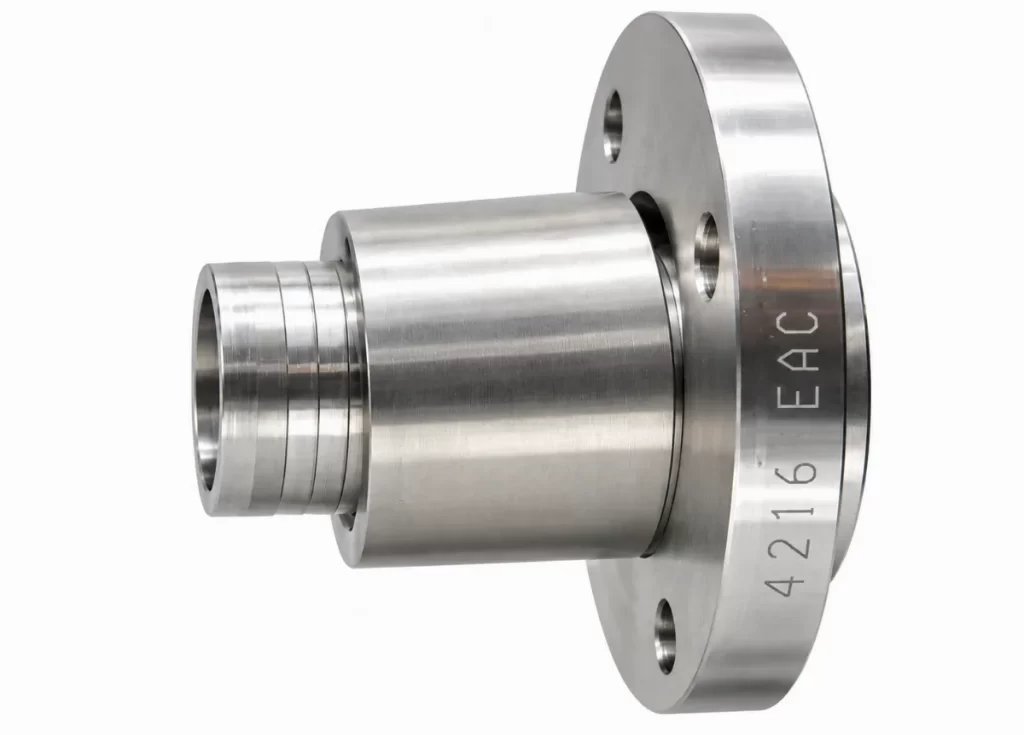
Tekst gegraveerd op onderdeel
Voegt snijbewerkingen toe die niet bijdragen aan de primaire vorm van het onderdeel. Vereenvoudig de belettering indien nodig voor identificatie.
Bij reliëfletters is meer bewerking nodig, omdat de frees materiaal rondom de letters moet verwijderen. Gegraveerde tekst is meestal eenvoudiger en sneller, omdat het gereedschap de letters alleen in het oppervlak snijdt.
Bij het ontwerpen van een onderdeel voor CNC-bewerking moet rekening worden gehouden met beperkingen. Bepaalde vormen kunnen niet efficiënt worden geproduceerd met standaard CNC-gereedschap. Deze beperkingen moeten worden geëvalueerd voordat het onderdeel wordt geproduceerd.
Snij-geometrie
Het geproduceerde oppervlak is afhankelijk van de vorm van de frees. Een vlakke frees is geschikt voor uitsparingen met een vlakke bodem, terwijl een kogelvormige frees wordt gebruikt voor gebogen uitsparingen.
De hoeken aan de binnenzijde van het object zijn ook afgerond, met dezelfde radius. Doordat de onderdelen zijn ontworpen voor standaard freesmaten, heeft de machinist een grotere keuze aan freesontwerpen.
Toegang tot snijmachine
Een gereedschap moet vrij toegang hebben tot het oppervlak. Afgesloten ruimtes, diepe zijwanden of ondersnijdingen kunnen die toegang blokkeren.
Als het onderdeel niet via een bestaande methode bereikbaar is, kan een ander gereedschap, montagetechniek of productieproces nodig zijn.
Gereedschapsafbuiging
Hoe kleiner de diameter en hoe groter de lengte, hoe gemakkelijker het gereedschap buigt tijdens het snijden. Dit kan het eindproduct beïnvloeden en het risico op gereedschapsbreuk vergroten. Gebruik indien mogelijk een grotere snijder met een zo kort mogelijk bereik.
Onderdeeldoorbuiging
Het onderdeel kan tijdens het snijden ook gaan trillen. Dit is typisch voor dunne wanden, smalle ribben en gedeelten waar weinig van de wand achter het snijvlak overblijft.
Zorg in deze gedeelten voor voldoende ondersteuning om de snijkrachten op te vangen. De opspanning moet toegang tot de te bewerken onderdelen mogelijk maken zonder blokkering.
Wat zijn de meest voorkomende soorten CNC-gefreesde onderdelen?
CNC-gefreesde onderdelen worden doorgaans ingedeeld op basis van het type bewerking dat nodig is om ze te produceren. Het onderdeel kan hoofdzakelijk gefreesd, gedraaid, geboord of met EDM (elektro-erosie) vervaardigd worden. Sommige onderdelen vereisen meer dan één bewerking voordat ze klaar zijn.
CNC-freescomponenten
Onderdelen met vlakke oppervlakken, uitsparingen, sleuven, gaten, treden en niet-cirkelvormige profielen zijn over het algemeen gefreesde componenten. Het werkstuk blijft stabiel terwijl het snijgereedschap verschillende delen van het onderdeel doorloopt.
Typische voorbeelden zijn montageplaten, beugels, behuizingen, armaturen, afdekkingen en machinevoeten.
Een montageplaat met een uitsparing, meerdere schroefgaten en een patroon van boutgaten wordt bijvoorbeeld doorgaans vervaardigd door de gaten te frezen en te boren. Als er ook op andere vlakken kenmerken moeten worden aangebracht, kan het bewerkingsplan extra posities voor het onderdeel specificeren.
CNC-draaicomponenten
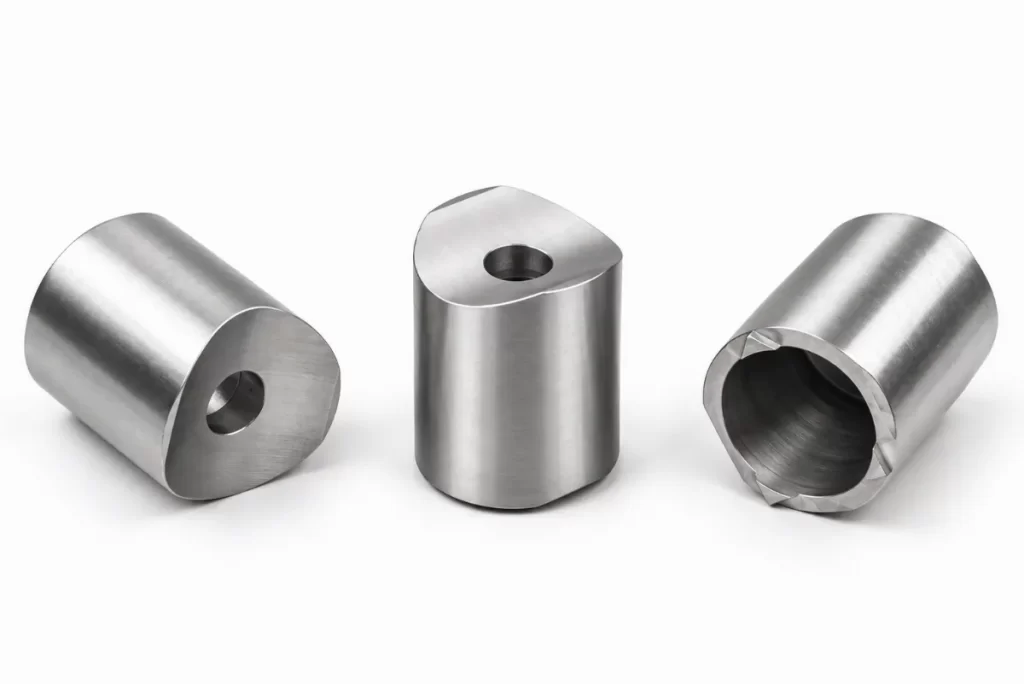
CNC gedraaide componenten
Gedraaide onderdelen zijn voornamelijk rond en worden gevormd doordat het materiaal tegen het gereedschap roteert. Typische onderdelen zijn assen, pinnen, bussen, hulzen, afstandhouders, kragen, precisie trofeeënproductieen schroefdraadfittingen.
Draaien is een ideaal proces voor onderdelen met meerdere kenmerken langs één centrale as. Een as kan bijvoorbeeld verschillende buitendiameters hebben, gegroefd of van schroefdraad voorzien zijn en een centrale boring bevatten. Dergelijke kenmerken kunnen in dezelfde draaibewerking worden gerealiseerd.
Geboorde en uitgeboorde onderdelen
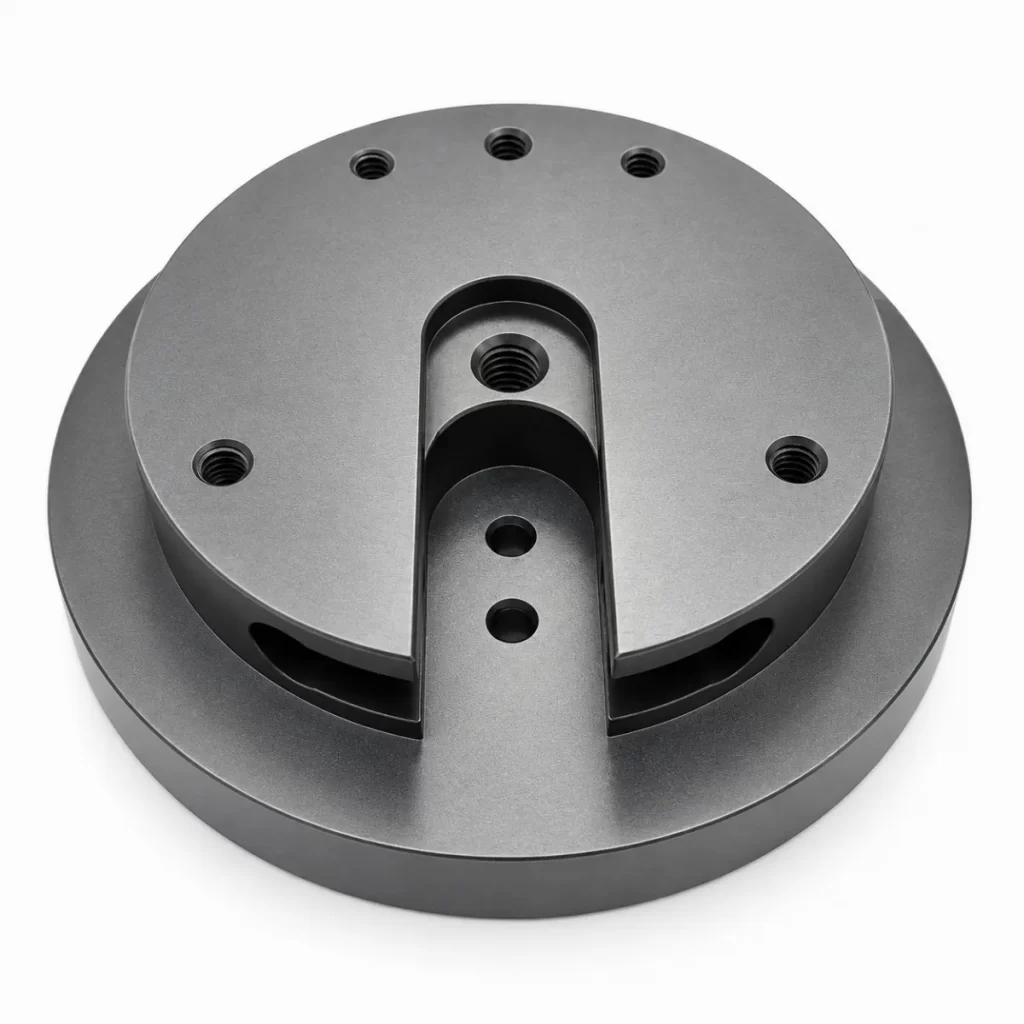
CNC-geboord onderdeel
Het verschil tussen boren en ruimen is dat ruimen wordt gebruikt om een bestaand gat te bewerken tot een meer gecontroleerde diameter en vorm, terwijl boren wordt gebruikt om een nieuw gat te creëren.
Wanneer het gat een integraal onderdeel is van het verbindingsstuk, is het verschil belangrijk. Soms is voor een spelinggat alleen boren nodig; in andere gevallen kan het nodig zijn om de precisieboring te verlengen of een lagerzitting toe te voegen.
Veelvoorkomende toepassingen zijn onder andere machinebehuizingen, motoronderdelen, kleppenhuizen, hydraulische onderdelen en lagerhuizen.
EDM-bewerkte componenten
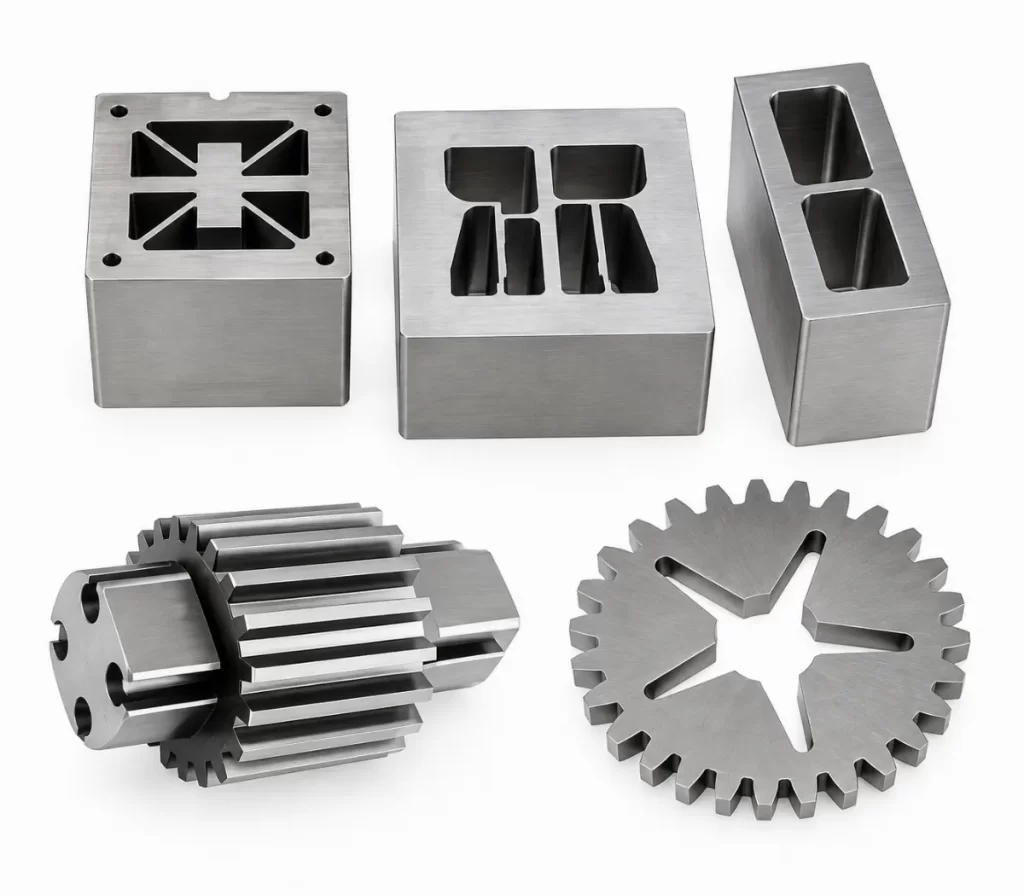
EDM-bewerkte componenten
Wanneer een bepaalde vorm moeilijk te realiseren is met een conventioneel snijgereedschap, wordt EDM (Electrical Discharge Machining) toegepast. Bij dit proces worden elektrische ontladingen gebruikt om geleidend materiaal te verwijderen.
Het is geschikt voor kleine interne details, smalle sleuven, gedetailleerde holtes en geharde gereedschapsonderdelen. Smalle interne details kunnen bijvoorbeeld moeilijk te bewerken zijn als een geschikte frees ze niet kan bereiken. In dergelijke gevallen kan een ontwerpwijziging nodig zijn om de toegang voor het gereedschap te verbeteren. EDM kan dit bereiken zonder een klein snijgereedschap in een ongeschikte bewerkingssituatie te hoeven gebruiken.
Lasergesneden componenten
Lasersnijden wordt voornamelijk gebruikt voor vlakke plaat- en profielonderdelen die alleen in een profiel, gat of sleuf gesneden hoeven te worden.
Veelvoorkomende onderdelen zijn panelen, beugels, afdekkingen, platen en behuizingen.
Het lasergesneden werkstuk kan ook worden verwerkt tot andere CNC-producten. Een plaat kan bijvoorbeeld met een laser in de gewenste vorm worden gesneden en vervolgens worden bewerkt om uitsparingen, schroefgaten of nauwkeurig afgewerkte vlakken te creëren.
Precisiecomponenten op maat
Onderdelen op maat worden vervaardigd aan de hand van een tekening, niet aan de hand van een standaardontwerp uit een catalogus. De vorm en de vereiste eigenschappen bepalen de benodigde bewerkingsprocessen.
Een component kan betrokken zijn bij draai-, frees-, boor-, tap-, kotter-, EDM- en nabewerkingsprocessen. Zo kan een ronde behuizing bijvoorbeeld worden geroteerd voor de hoofddiameter en boring, voordat deze wordt gefreesd om montagevlakken te creëren en wordt geboord voor het gatenpatroon.
Het belangrijkste aspect van dit soort werk is om voor elk onderdeel een geschikt proces te vinden. Het is niet altijd haalbaar om voor elk onderdeel een apart proces te gebruiken, vooral niet wanneer het onderdeel ronde, platte, interne en gedetailleerde kenmerken vertoont.
Welke materialen worden doorgaans gebruikt voor CNC-gefreesde onderdelen?
Het juiste materiaal hangt af van de functie die het onderdeel moet vervullen. Sterkte, gewicht, corrosiebestendigheid, slijtvastheid, temperatuur, elektrische eigenschappen en bewerkingsvereisten spelen allemaal een rol bij de keuze.
|
Materiaal |
Praktische aanbeveling |
|
Aluminium |
• Te gebruiken voor lichtgewicht behuizingen, beugels, platen, constructieonderdelen en landbouwmachinecomponenten. |
|
Roestvast staal |
• Geschikt voor onderdelen die worden blootgesteld aan vocht, reinigingsmiddelen of corrosieve omstandigheden. |
|
Staal |
• Te gebruiken voor assen, tandwielen, gereedschap en dragende machineonderdelen |
|
Titanium |
• Te gebruiken voor onderdelen waarbij gewichtsvermindering zonder verlies van sterkte prioriteit heeft. |
|
Technische kunststoffen |
• POM: glijdende onderdelen, bussen, tandwielen |
|
Composites |
• Te gebruiken wanneer een laag gewicht en een hoge stijfheid vereist zijn. |
Probeer Boda nu!
Wat zijn de belangrijkste voordelen van CNC-gefreesde componenten?
CNC-bewerking biedt praktische voordelen voor het produceren van nauwkeurige, consistente en toepassingsspecifieke componenten.
- Hoge precisie
- Hoge herhaalbaarheid
- Snellere productie
- Ontwerpflexibiliteit
- Brede materiaalkeuze
- Lage gereedschapsvereisten
- Eenvoudig prototypen
- Geschikt voor verschillende productievolumes
Hoe kiest u een betrouwbare leverancier van CNC-gefreesde onderdelen?
Een goede CNC-leverancier moet kunnen aantonen hoe het proces verloopt, van bewerking en inspectie tot materiaalkeuze en levering, van ontwerp tot eindproduct. Kijk niet alleen naar de prijs of levertijd, maar bekijk het daadwerkelijke proces van de leverancier.
Ervaring met bewerking
Controleer of de leverancier ervaring heeft met het produceren van hetzelfde materiaal, dezelfde geometrie en dezelfde toleranties. Het bewerkingsproces voor 6061 aluminium is bijvoorbeeld heel anders dan dat voor het maken van een klein onderdeel met diepe uitsparingen en nauwe positionele toleranties, zoals Ti-6Al-4V.
Een efficiënte leverancier moet bekend zijn met gereedschapsselectie, opspanmethoden, bewerkingsvolgorde en snijomstandigheden. Bespreek hun plannen voor het realiseren van complexe onderdelen met hen vóór de productiestart, in plaats van pas wanneer het onderdeel op de machine verschijnt.
Kwaliteitscontroles
De kwaliteitscontrole moet overeenkomen met wat op uw tekening vereist is. De kritische diameter kan worden gemeten met micrometers, de positie van de kenmerken met hoogtemeters, het getapte gat met schroefdraadmeters en de complexe afmetingen en positioneringstoleranties met een CMM-inspectie.
Als het om een precisieonderdeel gaat, vraag dan welke controles er vóór verzending worden uitgevoerd. Typische controles zijn onder andere:
- Kritieke afmetingen
- De diameter en de locatie van de gaten.
- De grootte en diepte van de draad.
- Vlakheid en loodrechtheid
- Oppervlakteruwheid
- Afmetingen van het onderdeel ten opzichte van de tekening
- Materiaalcertificering
- Oppervlakte behandeling
- Mechanische defecten – visuele en bewerkingssporen
Bij grote productieorders kunnen inspectierapporten of CMM-rapporten worden gebruikt om de afmetingen van de kritische onderdelen vast te leggen.
Materiële capaciteit
Zorg ervoor dat de leverancier het door u aangewezen materiaal regelmatig gebruikt en, indien nodig, de traceerbaarheid van het materiaal kan aantonen. Onderzoek de invloed van verschillende materialen op gereedschapslijtage, snijsnelheid, koelvloeistof, braamvorming en oppervlakteafwerking.
Zo kan roestvrij staal bijvoorbeeld anders bewerkt worden dan aluminium, en produceert titanium veel meer warmte tijdens het snijden. Bij de procesplanning moet rekening worden gehouden met deze verschillen.
Productiecapaciteit
Zorg ervoor dat de leverancier aan uw eisen kan voldoen wat betreft machinevolume en levertijd. Een leverancier is misschien goed in prototypes, maar minder geschikt voor productieseries van 5,000 stuks.
Informeer naar de beschikbaarheid van de machine, de insteltijd, de inspectie en de productietijd. De bewerkingstijd is niet de enige factor die de praktische doorlooptijd bepaalt; deze moet worden uitgebreid met secundaire bewerkingen, inspectie en afwerking.
Technische ondersteuning
Idealiter zou de tekening vóór aanvang van het snijproces door een gekwalificeerde leverancier moeten worden beoordeeld om te garanderen dat het juiste productieproces wordt gebruikt. Deze leverancier moet in staat zijn om problemen te signaleren, zoals onnodig krappe toleranties, diepe, smalle uitsparingen, lastige binnenhoeken, slechte gereedschapstoegang of ongewenste bewerkingskenmerken die meerdere instelstappen vereisen.
Als de tolerantie bijvoorbeeld ±0.01 mm is en deze wordt gewijzigd naar ±0.05 mm, kunnen de bewerkingstijd en de inspectie-eisen soms worden verlaagd zonder dat dit de functionaliteit van het onderdeel beïnvloedt.
Controlelijst voor leveranciers
Als u op zoek bent naar een leverancier van CNC-gefreesde onderdelen, overweeg dan het volgende:
- Ervaring met vergelijkbare onderdelen en materialen
- De mogelijkheid om over een CNC-machine en gereedschap te beschikken.
- Inspectie van kritische afmetingen
- De beschikbaarheid van de CMM voor complexe onderdelen.
- Inspectie van de oppervlakteafwerking
- Het controleren van schroefdraad en gaten.
- De materialen zijn gecertificeerd en traceerbaar.
- Mogelijkheid tot eerste-artikelinspectie
- Productiecapaciteit
- Technische en DFM-ondersteuning wordt in beide richtingen geboden.
- Voldoet aan de aanbevelingen in inspectierapporten, zoals vereist.
- Realistische productietijden
Probeer Boda nu!
Conclusie
CNC-gefreesde componenten kunnen variëren van een kleine pen of bus tot een complete behuizing met gaten, uitsparingen, schroefdraad en bewerkte oppervlakken. Wat per project verschilt, is de combinatie van materiaal, geometrie, vereiste afmetingen, oppervlakteafwerking, productiehoeveelheid en de manier waarop het onderdeel gebruikt zal worden.
Een goed CNC-onderdeel begint met een tekening die de te bewerken eigenschappen duidelijk definieert. De materiaalkeuze beïnvloedt het snijproces en het eindproduct. De geometrie heeft invloed op de gereedschapstoegang en het aantal instellingen. Toleranties en eisen aan de oppervlakteafwerking bepalen hoe het onderdeel wordt bewerkt en geïnspecteerd. Ook de productiehoeveelheid is bepalend voor de bewerkingsmethode.
Het is raadzaam deze punten vóór de productie te controleren in plaats van nadat een onderdeel al is bewerkt. Een moeilijk bereikbaar onderdeel, een onnodig kleine tolerantie of een materiaal dat slecht geschikt is voor de toepassing, kan extra werk opleveren zonder het onderdeel te verbeteren.
Voor op maat CNC Verspaning ServiceBoda Wij bieden bewerkingsdiensten aan voor diverse materialen, afmetingen, geometrieën en productie-eisen. U kunt uw CAD-tekening en projectdetails indienen om de bewerkingsvereisten voor uw onderdeel te bespreken.
Veelgestelde vragen
Welke onderdelen kunnen met CNC-bewerking worden geproduceerd?
CNC-bewerking wordt gebruikt voor een breed scala aan onderdelen, van eenvoudige pinnen en platen tot assen, behuizingen, beugels, bussen, fittingen en machineonderdelen. Hetzelfde proces wordt ook gebruikt voor componenten in auto's, medische apparatuur, elektronica en industriële machines.
Hoe kies je het juiste materiaal voor een CNC-onderdeel?
Begin met de functie die het onderdeel moet vervullen. Aluminium is geschikt voor lichtgewicht onderdelen en staal voor sterke onderdelen. Onderdelen die aan corrosie worden blootgesteld, worden in roestvrij staal uitgevoerd; als hoge sterkte in combinatie met een laag gewicht vereist is, dan is titanium een goede keuze. Kunststof onderdelen zijn verkrijgbaar in vele materialen, zoals POM, nylon, PTFE en PEEK, afhankelijk van de vereiste wrijving, isolatie, gewicht of chemische bestendigheid.
Hoe nauwkeurig kan een CNC-gefreesd onderdeel zijn?
Omdat toleranties echter afhankelijk zijn van de bewerkingsomstandigheden, is het moeilijk om één tolerantiewaarde te vinden die van toepassing is op alle CNC-onderdelen. Alle volgende factoren kunnen de machine beïnvloeden: conditie, materiaal, geometrie, instelling en inspectie. Een extreem kleine maattolerantie kan leiden tot een meer gecontroleerde bewerking en extra machine-inspectie, waardoor de productietijd en de kosten toenemen.
Is CNC-bewerking een goede optie voor prototypeonderdelen?
Een CNC-machine is een goede oplossing voor de productie van prototypes, omdat het onderdeel direct uit het CAD-ontwerp kan worden gesneden zonder dat er een productiemal nodig is. Het gefreesde prototype stelt ingenieurs in staat om de afmetingen, de montage, de pasvorm en de functionaliteit te controleren voordat ze overgaan tot productie op grotere schaal.