
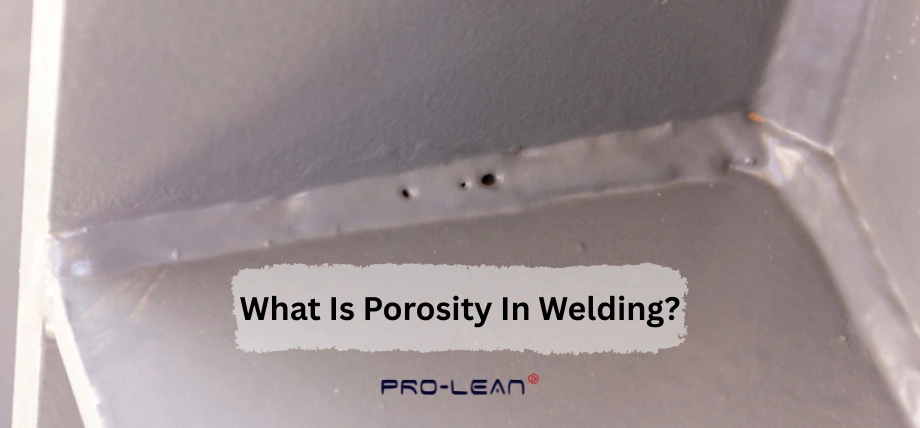
Porositeit van het lassen
Porositeit van het lassen is een veelvoorkomend defect dat de laskwaliteit, structurele integriteit en prestaties in industriële toepassingen negatief beïnvloedt.
Leer meer over porositeit bij lassen, hoe het ontstaat, wat de gevolgen zijn en welke preventiestrategieën er zijn. Kennis van de belangrijkste parameters en best practices in de branche stelt u in staat om hoogwaardige lassen te produceren en tegelijkertijd defecten te minimaliseren.
Wat is porositeit bij het lassen?
Porositeit is een term die wordt gebruikt om kleine holtes (gasbellen) te beschrijven die in een las terechtkomen wanneer deze afkoelt. Deze kleine belletjes verzwakken de las door de mechanische structuur aan te tasten, wat leidt tot breuk door spanning en scheurvorming.
Soorten porositeit
Porositeit manifesteert zich in verschillende vormen, elk type heeft zijn eigen unieke kenmerken:
Oppervlakteporositeit
Zichtbare gasbellen op het lasoppervlak; de meest voorkomende oorzaak van poreusheid van het oppervlak is een gebrek aan beschermgas.
Ondergrondse porositeit
Interne holtes werden ontdekt door middel van niet-destructief onderzoek (NDO) met behulp van röntgen- of ultrasoononderzoek.
Wormgat-porositeit
Tijdens het lassen ontstaan lange, buisvormige poriën door de snelle insluiting van gassen.
Uniforme porositeit
Gelijkmatig verdeelde kleine poriën worden vaak in verband gebracht met verontreinigde materialen of onjuiste lasparameters. Als lassers deze typen porositeit begrijpen, kunnen ze deze effectief identificeren en aanpakken.
Probeer Boda nu!
Oorzaken van porositeit bij het lassen
Porositeit ontstaat in een las wanneer gassen in het smeltbad vast komen te zitten en niet kunnen ontsnappen voordat de las stolt. Er zijn verschillende oorzaken voor dit defect, van materiaaleigenschappen tot onjuiste lastechnologie.
Materiaalverontreiniging
Porositeit is een belangrijk probleem als gevolg van verontreinigde basismetalen of vulmaterialen. Veelvoorkomende verontreinigingen zijn onder andere:
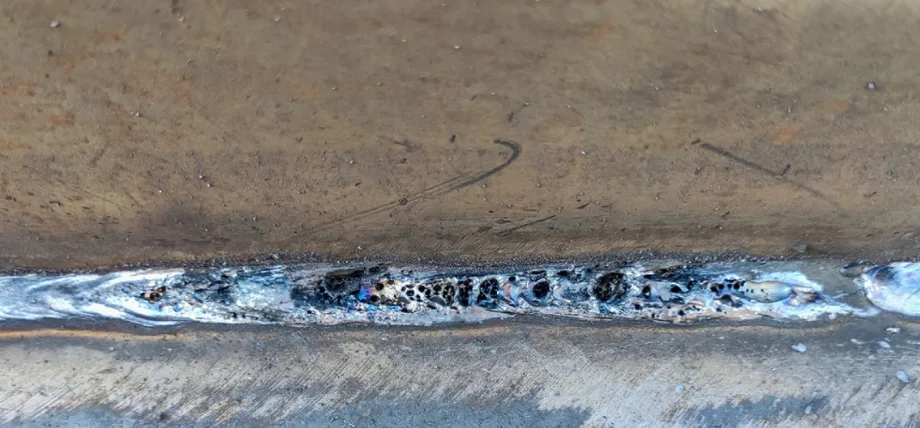
Meerdere lasporiën in een lijn
Vocht
Het water dat op het oppervlak van het materiaal wordt opgenomen, komt door het lassen weer vrij, waardoor poriën ontstaan.
Olie en vet
Resten van machinewerkzaamheden of -behandeling verdampen en vormen holtes.
Roest of walshuid
Oxidelagen op het staaloppervlak kunnen niet naar de laspoel worden overgebracht.
Bij het lassen van pijpleidingen, vooral in vochtige omgevingen zoals de olie- en gasindustrie, is het van essentieel belang om vóór het lassen vocht en oxiden te verwijderen door middel van reiniging vóór het lassen met oplosmiddelen of een staalborstel.
Onjuiste afschermgasdekking
Het laspoelbad wordt van de atmosfeer afgeschermd met een beschermgas (zoals argon of CO2). Enkele voorbeelden van problemen met gasdekking:
- Lage gasstroomsnelheid:Onvoldoende afscherming zorgt ervoor dat stikstof of zuurstof in de laspoel terechtkomt.
- Overmatige gasstroom: leidt tot turbulentie die atmosferische lucht aanzuigt.
- Lekkende gasleidingen:Defecte apparatuur vermindert de gastoevoer naar de laszone.
Voor een goede dekking kunt u een gasstroom van 15-25 kubieke voet per uur (CFH) gebruiken voor MIG-lassen. Pas dit aan op basis van de laspositie en de omgevingsomstandigheden.
Onjuiste lasparameters
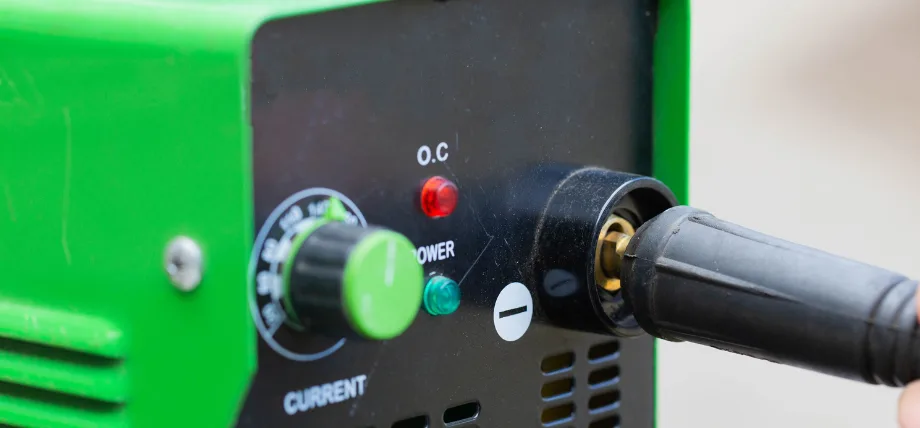
Laseenheid
Lasparameters zoals spanning, stroomsterkte en lassnelheid hebben rechtstreeks invloed op de porositeit van een las.
High VoltageEen hoge spanning kan de booglengte vergroten, wat leidt tot een instabiele boog en daardoor tot een onjuist smeltbad en porositeit.
Lage stroom:Bij onvoldoende verhitting kunnen er gassporen in de las achterblijven.
Snelle reissnelheid:De lassnelheid voorkomt dat gas uit het smeltbad ontsnapt.
Programmeerbare logische controllers (PLC's) maken een nauwkeurige regeling van parameters mogelijk in geautomatiseerde lassystemen die worden gebruikt in de automobielindustrie, waardoor de porositeit bij grootschalige productie tot een minimum wordt beperkt.
Omgevingsfactoren
Externe elementen, zoals wind of tocht, zorgen voor een dispersie van de beschermgasdekking, vooral bij laswerkzaamheden in de buitenlucht. Hoge luchtvochtigheid zal ook vocht inbrengen, waardoor de kans op waterstofgeïnduceerde porositeit toeneemt.
Probeer Boda nu!
Effecten van porositeit op de laskwaliteit
Porositeit verzwakt de mechanische eigenschappen en integriteit van lassen, wat vooral van belang is bij industriële toepassingen.
Verminderde sterkte en ductiliteit
Gasbellen concentreren spanningen en verminderen de treksterkte en ductiliteit van de las. Zelfs een beetje porositeit kan leiden tot catastrofale breuken in veeleisende toepassingen zoals drukvaten en dragende componenten.
Gevoeligheid voor corrosie
Door de porositeit van het oppervlak is de las gevoelig voor invloeden van buitenaf, waardoor corrosie kan ontstaan in extreme maritieme of chemische verwerkingsomstandigheden.
Niet-naleving van normen
Lasvoorschriften voor industriële toepassingen zijn AWS D1.1 (constructiestaal) of ASME Sectie IX (drukvaten). Als de porositeit deze limieten overschrijdt, kan de las falen in toepassingen die deze eisen hanteren.
Hoe porositeit bij het lassen te voorkomen
Porositeit kan worden voorkomen door de juiste materialen en lasparameters te gebruiken, in combinatie met adequate kwaliteitscontrole. Hieronder volgen specifieke maatregelen om porositeit te verminderen:
Voorbereiding voor het lassen
Schone basismaterialen:
Ontvet, borstel of schuur olie, vuil en vocht weg. Aceton wordt gebruikt om hardnekkige oppervlakteverontreinigingen van roestvrij staal te verwijderen.
Droge vulmaterialen:
Bewaar elektrode- en vuldraden voor SMAW-lassen in een vochtgecontroleerde omgeving. Verwarm elektroden met een laag waterstofgehalte voor gebruik voor (250-300 °C).
Apparatuur inspecteren:
Levert uw apparatuur consistent beschermgas (controleer gasleidingen, regelaars en branders op lekken)?
Optimaliseer lasparameters
Houd er rekening mee dat het aanpassen van de lasinstellingen op basis van het materiaal en het proces (booglassen(tig- of mig-lassen) is essentieel:
- MIG-lassen: Gebruik voor koolstofstaal een spanningsbereik van 18–24 V en een draadaanvoersnelheid van 200–400 inch per minuut
- TIG-lassen: Stel de stroomsterkte in op ongeveer 100–200A voor roestvrij staal van 1/8 inch dik, zodat er een stabiele boog ontstaat en u deze gaande houdt.
- Rijsnelheid: 10–15 inch per minuut (om gas te laten ontsnappen)
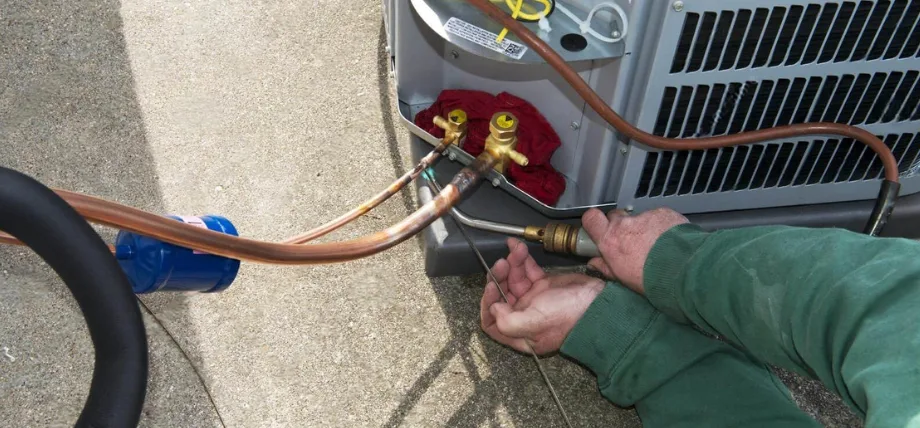
Schone buizen lassen
Selectie van lasbeschermingsgas
Het selecteren van het juiste beschermgas voor het materiaal en lasproces:
- Argon: Ideaal voor het TIG-lassen van roestvrij staal en aluminium.
- Argon-CO2-mix (75/25): Geschikt voor MIG-lassen van koolstofstaal.
- Helium:Het verhoogt de penetratie in dichte materialen en vereist hogere stroomsnelheden.
Maatregelen voor kwaliteitscontrole
- Niet-destructief onderzoek (NDT): Gebruik röntgen-, ultrasone of kleurstofpenetratiemethoden om ondergrondse porositeit te vinden.
- Lasser opleiding: Operators moeten gecertificeerd zijn en getraind zijn in methodologieën voor defectpreventie.
- Process Monitoring:Gebruik sensoren om de gasstroom, een stabiele boog en het gedrag van het smeltbad in realtime te bewaken bij gevoelige laswerkzaamheden, zoals bij drukvaten.
Conclusie
Porositeit is te voorkomen. lasfoutMet behulp van best practices, zoals reiniging, optimalisatie van de gasstroom en het toepassen van niet-destructief onderzoek (NDT), kunnen lassers hoogwaardige, defectvrije lassen produceren.
Het beheersen en verminderen van porositeit is noodzakelijk in industrieën waar betrouwbaarheid een onmiskenbare factor is, om naleving van normen te garanderen en structurele kenmerken te optimaliseren. Blijf op de hoogte van nieuwe technologieën en trainingen om een concurrentievoordeel te behouden op het gebied van laskwaliteit.
Deel uw ervaringen met porositeit bij het lassen of stel uw vragen in de reacties hieronder.
Deskundige lasdiensten bij Boda
Bij Boda leveren we hoogwaardige producten. lasdiensten Voor diverse metalen. Ontdek meer over onze precisielasoplossingen – vraag vandaag nog een offerte aan.
FAQ
- Hoe voorkom je porositeit bij het lassen?
Reinig het basismetaal, gebruik een geschikt beschermgas en onderhoud de installatie. Het is ook essentieel om laselektroden op te bergen om te voorkomen dat er vocht in komt.
- Hoe wordt porositeit voorkomen?
Het is essentieel om het basismetaal te reinigen en de laspoel goed af te schermen met het juiste beschermgas.
- Wat veroorzaakt porositeit in 7018?
Porositeit in 7018 wordt veroorzaakt door een langere booglengte en vocht in de elektrodecoating. Dit vocht wordt door onjuiste opslag in de elektrode geabsorbeerd.
- Hoeveel porositeit is acceptabel in een las?
AWS D1.1 staat porositeit tot 3/8″ in diameter toe voor een enkele porie; u kunt andere normen gebruiken om de toegestane porositeit te controleren volgens de vereisten.