
Soorten gieten
De verschillende gietmethoden zijn zandgieten, precisiegieten, spuitgieten, permanentvormgieten, centrifugaalgieten, vacuümgieten, gipsgieten, lagedrukgieten, persgieten, hogedrukgieten, verloren-schuimgieten, schaalgieten, continugieten en zwaartekrachtgieten. Deze metaalgieten Bij gietprocessen wordt een matrijs gebruikt om gesmolten metaal in de gewenste vorm te gieten. Fabrikanten en kopers die verschillende gietvormen overwegen, worden geconfronteerd met vragen over de complexiteit van het onderdeel, het type materiaal, de proceskosten en de oppervlakteafwerking.
Je wilt niet de verkeerde methode kiezen, want dat zou leiden tot zwakke onderdelen, afgekeurde producten en omzetverlies. Met zo'n 14 verschillende gietvormen die momenteel op de markt zijn, moet een beslissing zorgvuldig worden genomen, bij voorkeur met de hulp van een expert.
Zandgieten wordt doorgaans gebruikt voor kosteneffectieve prototypes, precisiegieten voor complexe geometrieën en spuitgieten voor grote volumes nauwkeurige onderdelen. Als je deze basisprincipes niet beheerst, loop je het risico op afval of vervanging van gereedschap.
Wat is metaalgieten?
Metaalgieten is een productieproces waarbij gesmolten metaal in een mal wordt gegoten om onderdelen te produceren. De mal heeft de omgekeerde vorm van het gewenste onderdeel. Het malmateriaal moet vuurvast zijn, daarom is zand een populaire keuze.
Nadat het gesmolten metaal de matrijs heeft gevuld, is afgekoeld en gestold, wordt het uit de mal verwijderd. Vaak zijn er nog enkele nabewerkingen nodig voordat het onderdeel klaar is voor gebruik. Gieten is een populair industrieel proces omdat het economisch, veelzijdig en geschikt is voor isotrope onderdelen, en ideaal voor complexe vormen.
De besproken soorten casting
De onderstaande gietmethoden omvatten: zandgieten, precisiegieten, spuitgieten, permanentvormgieten, centrifugaalgieten, vacuümgieten, gipsgieten, lagedrukgieten, persgieten, hogedrukspuitgieten, verloren-schuimgieten, schaalgieten, continugieten en zwaartekrachtgieten.
Zoals hieronder beschreven, moet elk van deze processen worden afgestemd op uw materiaal-, volume- en tolerantie-eisen.
Zandgieten
Zandgieten Het is een veelzijdige en economische gietmethode waarbij een zandvorm wordt gemaakt en gesmolten metaal in de vorm wordt gegoten om onderdelen te produceren.
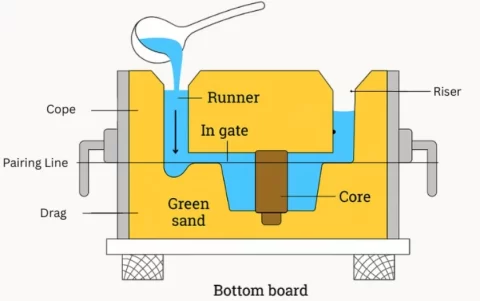
Zandgieten
Naast zand worden bij dit proces ook andere materialen gebruikt, zoals additieven en bindmiddelen. Zandgieten wordt veel toegepast in de auto-industrie en de bouwsector.
|
Voordelen |
Beperkingen |
|
|
Investeringsgieten
InvesteringsgietenGieten met de verlorenwasmethode, ook wel bekend als verlorenwasgieten, is een eeuwenoude giettechniek waarbij een wasmodel wordt gebruikt. Het model wordt bedekt met een keramische laag die een mal vormt. De was wordt weggesmolten, waardoor een mal overblijft die gevuld kan worden met gesmolten metaal. Deze gietmethode is gebaseerd op standaard lucht- en drukcondities.
Materialen voor de verlorenwasmethode zijn onder andere koper en koperlegeringen, aluminium en aluminiumlegeringen, staal en edelmetalen zoals goud en zilver.1]
|
Voordelen |
Beperkingen |
|
|
Spuitgieten (Metaalspuitgieten)
Metaalgieten houdt in dat gesmolten metaal in een metalen matrijs wordt gegoten of geïnjecteerd om onderdelen te produceren. Het wordt voornamelijk gebruikt voor non-ferrometalen zoals aluminium. Magnesium gietenen zinkgieten. Metaalspuitgieten wordt onder andere gebruikt voor koelplaten in huishoudelijke apparaten, motorblokken voor auto's, onderdelen voor de lucht- en ruimtevaart en laptops.
Er zijn twee categorieën metaalspuitgieten: warmkamerspuitgieten en koudkamerspuitgieten. Het verschil zit hem in de plaats waar het metaal wordt gesmolten. Bij warmkamerspuitgieten wordt het metaal gesmolten in een oven in de gietmachine.
Bij het gieten kan de druk oplopen tot 1,200 bar. Dit is echter afhankelijk van de complexiteit van het matrijsontwerp en de vergrendelingskracht.
|
Voordelen van spuitgieten |
Beperkingen van spuitgieten |
|
|
Permanent vormgieten
De permanente vormgietmethode maakt gebruik van een paar metalen mallen. Het is een zwaartekrachtgestuurd proces, wat betekent dat alleen de zwaartekracht wordt gebruikt om gesmolten metaal in de mal te gieten. Veelgebruikte materialen voor mallen zijn staal, gietijzer en vuurvaste legeringen. CNC-bewerking wordt doorgaans gebruikt om de holtes in de mallen te produceren. Het oppervlak van de mal is bedekt met hard, vuurvast materiaal, bijvoorbeeld klei. Ook wordt een smeermiddel zoals silica gebruikt.
|
Voordelen |
Beperkingen |
|
|
Centrifugaal gieten
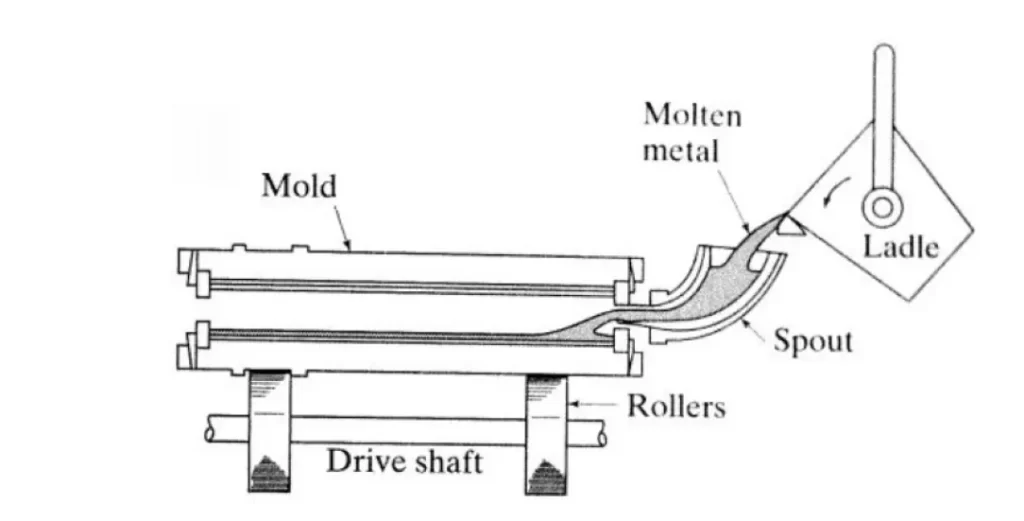
Centrifugaal gieten
Bij centrifugaal gieten wordt een permanente mal met een snelheid van 300 tot 3000 toeren per minuut om zijn as gedraaid.2Terwijl de mal roteert, wordt het gesmolten materiaal erin gegoten. Door de centrifugale krachten concentreert het gesmolten materiaal zich op de buitenwanden van de mal. Omdat de meeste onzuiverheden lichter zijn dan het metaal, bevinden ze zich dichter bij de binnendiameter, waar ze weggefreesd kunnen worden.
|
Voordelen |
Beperkingen |
|
|
Vacuümgieten
Vacuümgieten, ook wel tegenzwaartekrachtgieten genoemd, is vergelijkbaar met precisiegieten, maar het vulmechanisme van de mal is anders. Bij vacuümgieten wordt een vacuümpomp gebruikt om het materiaal omhoog in de mal te zuigen.
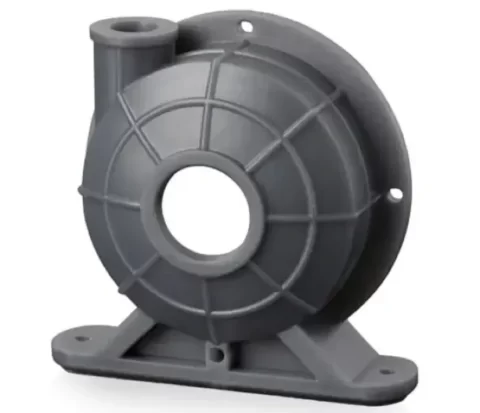
vacuümgegoten onderdeel
|
Voordelen |
Beperkingen |
|
|
Gipsen met behulp van een mal
De mal voor deze techniek bevat gips (CaSO4), silicameel en talk. Dit type gieten zorgt voor een perfecte combinatie met non-ferrometalen zoals aluminium, magnesium, zink en koper.
|
Voordelen |
Beperkingen |
|
|
Knijp het spuitgieten
Knijp gieten Het is een combinatie van smeden en gieten. Gesmolten metaal wordt in een voorverwarmde matrijs gedaan, waarna een stempel constante druk uitoefent op de gesmolten metaalkop. Deze drukverhoging is belangrijk voor een evenwichtige metaalstroom. Het minimaliseert microkrimp en porositeit. Gecontroleerde koeling zorgt bovendien voor een fijne microstructuur.3]
|
Voordelen |
Beperkingen |
|
|
Spuitgieten onder lage druk
De lagedrukspuitgietmachine is verticaal uitgelijnd. Hij bestaat uit een bewegende en een vaste machineplaat. Onder de vaste plaat bevindt zich de smeltoven, waar een druk van maximaal 1 bar op wordt uitgeoefend om het gesmolten metaal naar buiten te persen.
|
Voordelen |
Beperkingen |
|
|
Verloren-schuim (verbruikbaar-patroon) gieten
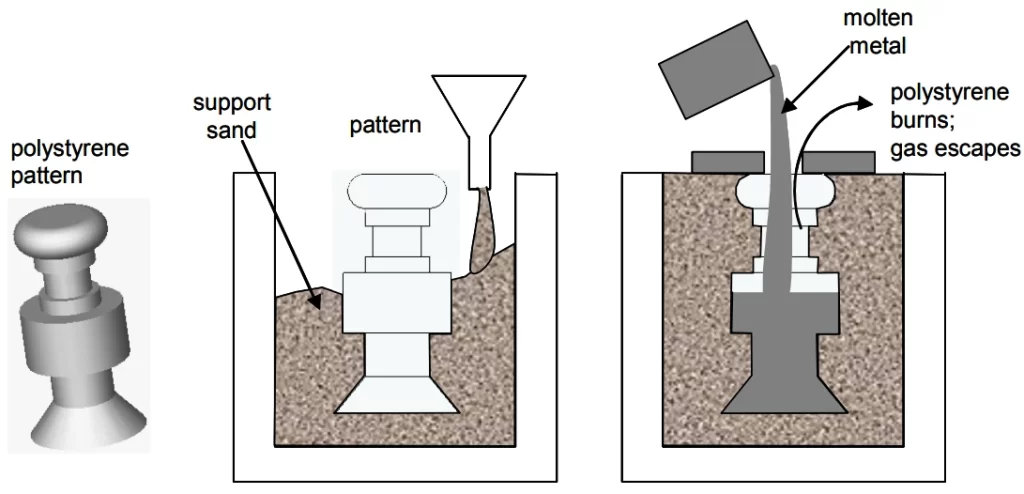
Verloren schuimgieten
Bij dit gietproces wordt een polystyreen mal gebruikt. Omdat dit materiaal voor 95% uit lucht bestaat, verdampt het wanneer er gesmolten metaal op wordt gegoten.2Het patroon wordt door middel van gieten geproduceerd. Voorbeelden die via de verlorenwasmethode worden vervaardigd, zijn motorassen en -blokken.
|
Voordelen van de verloren-schuimgietmethode |
Beperkingen van de verloren-schuimgietmethode |
|
|
Schaalvormgieten
Shell gieten Het bestaat uit een schaal van silicazand en hars, gevormd rond een heet metalen model. Gesmolten metaal wordt in de ontstane vormholte gegoten.
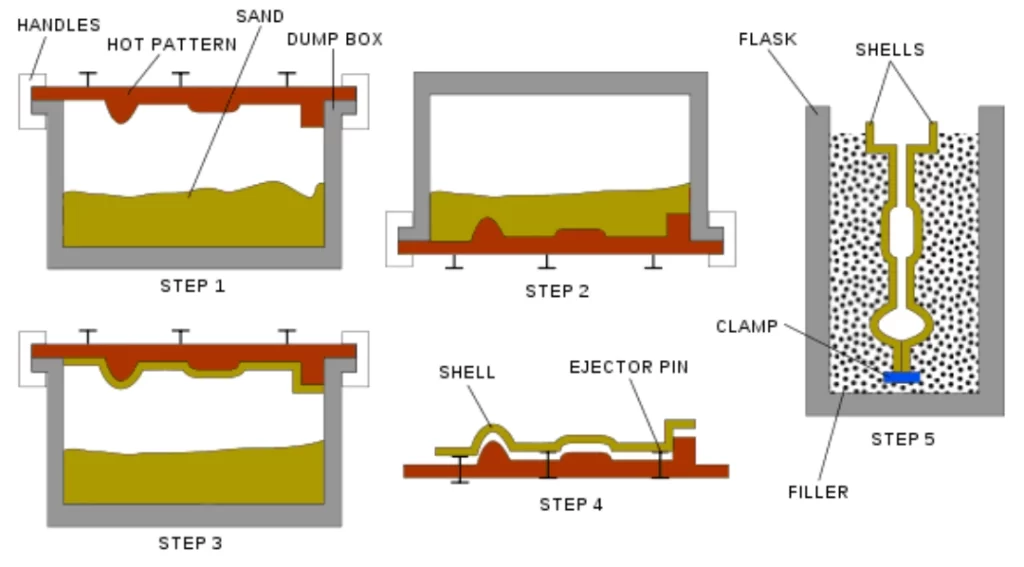
Schelpengieten
Hoewel het proces vergelijkbaar is met zandgieten en relatief duurder, levert het onderdelen op met een gladder oppervlak en nauwkeurigere afmetingen.
|
Voordelen van schaalgieten |
Beperkingen van het gieten van schelpen |
|
|
Continu gieten
Continu gieten wordt gebruikt om doorlopende metaalstrengen te produceren. Het belangrijkste onderdeel van de installatie is een watergekoelde mal, waarmee een staaf of blok metaal wordt gevormd. Het grootste deel van de wereldwijd verkrijgbare halffabrikaten van aluminium en staal wordt geproduceerd door middel van continu gieten.
|
Voordelen |
Beperkingen |
|
|
Wat is de meest populaire vorm van casting?
Zandgieten is wereldwijd de meest gebruikte giettechniek. Fabrikanten geven de voorkeur aan deze giettechniek omdat deze economisch, veelzijdig en geschikt is voor de productie van complexe onderdelen. De techniek is toepasbaar op zowel ferro- als non-ferrometalen in uiteenlopende afmetingen. De lucht- en ruimtevaart en de automobielindustrie behoren tot de meest voorkomende sectoren voor zandgieten. In de automobielindustrie worden bijvoorbeeld gietstukken van grijs gietijzer, gegoten in zandvormen, voorgeschreven.5] Grijs gietijzer wordt in de automobielindustrie doorgaans gebruikt voor onder andere uitlaatspruitstukken, dieselmotorblokken, koppelingsplaten en versnellingsbakken.
Hoe kies je een gietproces?
Bij de keuze van een metaalgietproces moet rekening worden gehouden met vier variabelen: materiaalsoort, hoeveelheid/volume, gewenste eigenschappen en complexiteit van het onderdeel.
- GenreVerschillende materialen vereisen unieke gietmethoden.
- Hoeveelheid/VolumeSommige gietvormen zijn ontworpen voor kleine volumes, terwijl andere voor grote volumes zijn bedoeld.
- Gewenste eigenschappenDit omvat onder andere mechanische eigenschappen en oppervlakteafwerking. Sommige soorten gietstukken leveren betere mechanische eigenschappen of een gladdere afwerking op dan andere.
- Complexiteit van onderdelenIngewikkelde onderdelen vereisen mogelijk gietmethoden met bijpassende eigenschappen. Zo wordt precisiegieten doorgaans toegepast voor complexe ontwerpen, terwijl zandgieten geschikt is voor eenvoudigere ontwerpen.
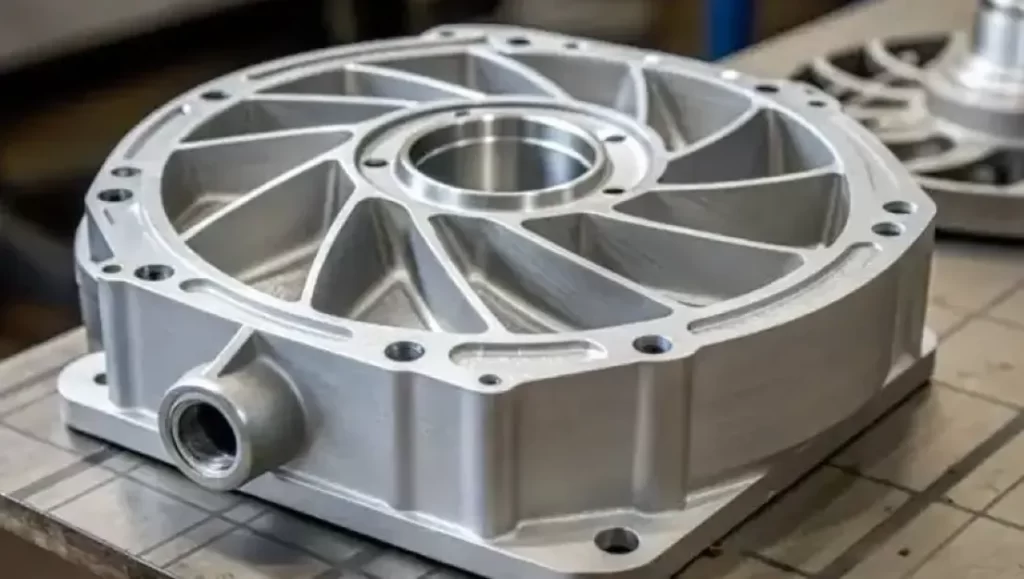
investeringsgieten complex onderdeel
Gebruik de volgende tabel als leidraad bij het kiezen van het ideale type gietstuk.
|
Soort gietvorm |
Productie schaal |
Materiaalsoorten |
|
Zandgieten |
Laag tot gemiddeld |
Aluminium, brons, ijzer |
|
Investeringsgieten |
Laag tot gemiddeld |
Roestvrij staal en legeringen |
|
spuitgieten |
Gemiddeld tot hoog |
Aluminium, magnesium, zink |
|
Permanente gietvorm |
Medium |
Aluminium, koper |
|
Centrifugaal gieten |
Gemiddeld tot hoog |
IJzer, staal, legeringen |
|
Vacuümgieten |
Laag tot gemiddeld |
Aluminium, precisielegeringen |
|
Gipsen gieten |
Laag |
Aluminium, koper, zink |
|
Knijp het spuitgieten |
Gemiddeld tot hoog |
Aluminium, magnesium |
|
Spuitgieten onder lage druk |
Medium |
Aluminium, magnesium |
|
Spuitgieten onder hoge druk |
Hoge |
Aluminium, magnesium, zink |
|
Verloren schuimgieten |
Gemiddeld tot hoog |
Aluminium, staal |
|
Schaalvormgieten |
Medium |
Aluminium, ijzer, staal |
|
Continu gieten |
Hoge |
Aluminium, koper, staal |
|
Zwaartekracht spuitgieten |
Medium |
Aluminium, koper, zink |
Let op: dit zijn algemene richtlijnen. De werkelijke productieomvang en materiaalsoorten kunnen variëren afhankelijk van de wanddikte, toleranties en geometrie van het onderdeel.
Wat vindt u van deze gietopties? Deel de specificaties van uw onderdeel met onze ingenieurs, zodat zij u snel kunnen adviseren over het meest geschikte gietproces.
Welke materialen worden er gebruikt bij het gieten?
Metalen zijn de meest gebruikte materialen bij het gieten, maar het proces is er niet toe beperkt. Hier volgt een lijst met materialen die bij het gieten worden gebruikt.
- MetalenMetalen zijn de belangrijkste gietmaterialen. Zowel ferro- als non-ferrometalen kunnen worden gegoten, maar de gebruikte methode hangt af van het metaal.
- KeramiekDeze worden gebruikt voor hittebestendige en vuurvaste componenten.
- rubbersRubber, meestal urethaanrubber, wordt gebruikt voor flexibele gereedschappen of prototypes.
- KunststoffenKunststof wordt gegoten voor kleine series of prototypeonderdelen.
- ComposietmaterialenDeze zijn ideaal voor lichtgewicht constructieonderdelen.
- GlasGegoten glazen onderdelen dienen doorgaans optische en artistieke doeleinden.
- LegeringenMetaallegeringen zijn geschikt voor toepassingen waar specifieke eigenschappen – zoals thermische weerstand, corrosiebestendigheid en sterkte – vereist zijn.
Probeer Boda nu!
Industrieën die gebruik maken van gieten
De meest voorkomende sectoren die gegoten producten gebruiken zijn de automobielindustrie, de lucht- en ruimtevaart, de consumentengoederenindustrie, de juwelenindustrie en de bouwsector. De producten variëren van transmissiebehuizingen in de automobielindustrie tot architectonische elementen in de bouw.
De onderstaande tabel geeft een overzicht van toepassingsvoorbeelden.
|
Industrie |
Voorbeelden van gegoten onderdelen |
|
Automobielsector |
Ophangingsonderdelen, transmissiehuizen, motorblokken |
|
LUCHT- EN RUIMTEVAART |
Onderdelen van het landingsgestel, turbinebladen |
|
Consumentengoederen |
Behuizingen en fittingen voor apparaten |
|
Sieraden |
Ingewikkelde ontwerpen met behulp van precisiegieten. |
|
Gebouw |
Architectonische onderdelen, constructiebeslag |
Het ontwerpen van een onderdeel voor maakbaarheid (DFM) bij metaalgieten.
Ontwerpen voor maakbaarheid (Designing for Manufacturability, DFM) bij metaalgieten betekent streven naar uniforme wanddiktes, ruime radii, lossingshoeken en scheidingslijnen. Deze factoren zorgen ervoor dat het onderdeel niet alleen gelijkmatig stolt, maar ook soepel uit de mal komt.
- Uniforme wanddikte Ontwerpers dienen een uniforme wanddikte aan te houden om een evenwichtige afkoeling en krimp te garanderen, wat defecten aan het onderdeel voorkomt.
- Royale stralen Dit voorkomt spanningsconcentratie bij de scherpe hoeken van het onderdeel.
- Ontwerp hoeken – Goed ontworpen lossingshoeken zorgen ervoor dat het onderdeel gemakkelijk uit de mal loskomt.
- Scheidingslijn – Deze functie moet strategisch worden geplaatst, omdat deze de complexiteit van de mal en de braamvorming beïnvloedt.
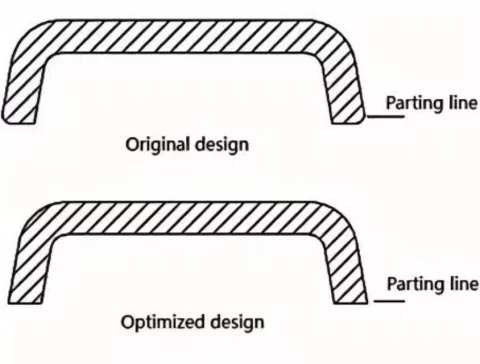
Scheidingslijn
Probeer Boda nu!
Verschillende warmtebehandelingsmethoden voor metaalgieten
Gloeien, normaliseren en temperen/afschrikken zijn de belangrijkste warmtebehandelingsmethoden voor gegoten metalen onderdelen. Deze processen na de stolling worden gebruikt om de mechanische eigenschappen van het materiaal te verbeteren.
- Gloeien Dit is een methode om materialen te verzachten en interne spanningen te verlichten.
- Normaliseren Deze methode helpt bij het verkrijgen van uniforme mechanische eigenschappen door korrelverfijning.
- Afschrikken – Dit is het snel afkoelen van het gegoten onderdeel met behulp van lucht, water of olie. Het proces verbetert de sterkte van het onderdeel en verhardt de microstructuur.
- tempereren Ontlaten is het gecontroleerd opnieuw verhitten van het afgeschrikte onderdeel tot onder de kritische temperatuur. Door deze warmtebehandeling wordt de brosheid verminderd, maar blijft de hardheid grotendeels behouden.
De toekomst van casting
Giettechnologieën zijn steeds meer gericht op het verkorten van de ontwikkelingscycli en het verlagen van het afvalpercentage. Computermodellen voor vloeistofdynamica zullen steeds vaker worden gebruikt om defecten in onderdelen te voorspellen.4] 3D-geprinte kernen en mallen verhogen de snelheid van het prototypen. Simulatiesoftware wordt ook gebruikt om defecten vroeg in het ontwerpproces op te sporen – vóór de matrijsontwikkeling.
De industrie maakt steeds vaker gebruik van hybride gietprocessen en lichtere legeringen om lichtere en sterkere onderdelen te produceren. Wat de toekomst van het gieten ook moge brengen, de belangrijkste gietmethoden en andere fundamentele principes die hierboven zijn besproken, blijven van kracht.
Opsommen
Het verkrijgen van betrouwbare producten door middel van gieten komt neer op het afstemmen van het volume, de complexiteit van het onderdeel, de gewenste eigenschappen en het materiaal op het type gietvorm dat voor de betreffende toepassing is ontworpen. Spuitgieten wordt gebruikt voor precisieproductie in grote volumes, zandgieten voor economische veelzijdigheid en precisiegieten voor complexe details. Gespecialiseerde gietmethoden zoals vacuümgieten voorzien in specifieke prestatie-eisen.
Omdat er geen enkel type gietvorm geschikt is voor elk onderdeel, is de veelzijdigheid van gieten in de productie ongeëvenaard. Er zijn DFM-principes (Design for Manufacturing) waarmee rekening moet worden gehouden, zoals de juiste lossingshoeken, adequate radii en een uniforme wanddikte. Vergeet ook de warmtebehandeling na het gietproces niet.
Voor uw overgang van ontwerp naar productie kunt u vandaag nog uw onderdeelontwerp uploaden voor een DFM-beoordeling en een directe offerte. Eventuele gietproblemen worden door onze engineers vóór de matrijsfabricage gesignaleerd, zodat u kosten bespaart.
FAQ
Welke invloed heeft het type gietvorm op de kosten?
De kosten variëren afhankelijk van het type gietwerk. Sommige opties zijn wellicht goedkoper, maar vereisen meer nabewerking dan duurdere opties.
Waarom is kennis van het materiaalsoort cruciaal bij het gieten?
Kennis van het materiaalsoort is belangrijk omdat het bepaalt welke materiaaleigenschappen het beste aansluiten bij de toepassing. Aluminium en staal hebben bijvoorbeeld verschillende eigenschappen, en dit beïnvloedt de geschiktheid voor de toepassing.
Welke rol speelt het productievolume bij de keuze van een gietmethode?
Het productievolume bepaalt of een gietmethode economisch zinvol is. De verhouding tussen de kosten per eenheid en de initiële gereedschapskosten verschilt per methode. Voor kleine oplages hebben precisiegieten en zandgieten de voorkeur. Centrifugaalgieten en permanentvormgieten zijn het meest geschikt voor middelgrote oplages. Bij grote oplages is spuitgieten de meest gebruikte methode.
Informatiebronnen
[1]https://aristo-cast.com/wp-content/uploads/2020/09/ICI_Metal_Standards_Spec_Manual.pdf
[2]https://www.uobabylon.edu.iq/eprints/publication_1_1951_6172.pdf
[3]https://www.sciencedirect.com/topics/engineering/squeeze-casting