
Handleiding voor DFM-spuitgieten
De eerste stap is het ontwerpen van het plastic onderdeel. Pas dan ontmoet het ontwerp de realiteit van het product. spuitgieten Dan beginnen de echte uitdagingen. Zelfs een ogenschijnlijk kleine fout in de wanddikte, de plaatsing van de aanspuitopening of andere factoren kan leiden tot kromgetrokken onderdelen, dure aanpassingen aan de matrijs of productievertragingen, waardoor uw lanceringsdatum met meerdere weken kan worden uitgesteld. Design for Manufacturing (of DFM) is de discipline die deze kloof overbrugt, voordat het een probleem wordt.
Bij spuitgieten is DFM (Design for Manufacturability) een gestructureerde beoordeling die vaststelt of een ontwerp daadwerkelijk effectief produceerbaar is.Het proces onderzoekt alles, van de plasticstroom in de matrijs tot de plaatsing van uitwerpers om oppervlaktevervorming te minimaliseren. Vroege identificatie van deze problemen is belangrijk, omdat de ontwikkelingskosten voor kunststofspuitgieten hoog zijn en de matrijs een aanzienlijke investering vooraf vertegenwoordigt.
Boda biedt spuitgieten service Naast een volledige DFM-analyse bieden ze hun klanten dit ook aan als onderdeel van het offertetraject. Ze kunnen 3D-bestanden beoordelen om potentiële problemen te identificeren en deze te signaleren vóór de matrijsfabricage. Een DFM-analyse kan op dit moment de meest kosteneffectieve optie zijn, of u nu een ontwerp wilt verfijnen of spuitgietopties wilt evalueren.
Wat is DFM bij spuitgieten?
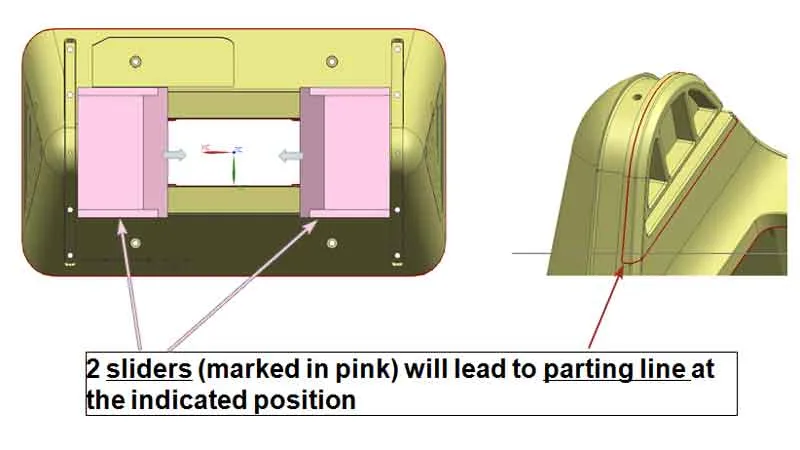
Ontwerp voor productie via spuitgieten.
DFM, of Ontwerp voor productieDFM (Design for Manufacturing) is een methodologie die zich richt op het creëren van onderdelen die eenvoudig, efficiënt en betaalbaar te produceren zijn. DFM-analyse wordt gebruikt in de context van kunststofspuitgieten om een 3D-model te evalueren aan de hand van de beperkingen van het proces. Dit helpt bij het identificeren van potentiële defecten, inefficiënties of ontwerpkenmerken die de matrijs onnodig complex of kostbaar zouden maken.
Dit proces wordt geformaliseerd in een DFM-rapport. Het rapport visualiseert de bevindingen met geannoteerde 3D-afbeeldingen, kleurgecodeerde analysekaarten en gestructureerde suggesties. Dit biedt zowel ontwerpers als matrijsmakers een gemeenschappelijk referentiepunt voordat er staal wordt gesneden.
Waarom is DFM belangrijk vóór het zagen van staal?
De kosten voor spuitgietmatrijzen kunnen aanzienlijk en grotendeels onomkeerbaar zijn. Standaard productiematrijzen kosten doorgaans enkele duizenden tot tienduizenden of zelfs honderdduizenden dollars, afhankelijk van de complexiteit, het materiaal en het aantal caviteiten. Het aanpassen van de matrijzen nadat de productie is begonnen, of erger nog, nadat deze is voltooid, kan duur en tijdrovend zijn.
DFM-analyse kan problemen al vroeg in de ontwerpfase aan het licht brengen, wanneer aanpassingen veel goedkoper zijn dan corrigerende maatregelen na de matrijsfabricage. DFM-spuitgieten kan problemen vroegtijdig signaleren.
- Onderdelen die door onvoldoende lossingshoek in de mal vast zijn komen te zitten.
- Verzakkingen of kromtrekking kunnen worden veroorzaakt door een ongelijke wanddikte.
- Ondermijningen die complexe (en kostbare) nevenacties vereisen.
- Plaatsing van poorten die resulteert in zichtbare lasnaden of oneffenheden in het oppervlak.
- De verhouding tussen ribben en wanden die cosmetische defecten aan de buitenoppervlakken veroorzaken.
DFM versus matrijsstroomanalyse – Wat is het verschil?
DFM en matrijsstroomanalyse (MFA), hoewel ze vaak samen worden gebruikt, dienen verschillende doelen. DFM is een evaluatie van structurele en geometrische kenmerken in het onderdeelmodel. Matrijsstroomanalyse simuleert hoe plastic smelt in de matrijs tijdens het vullen en persen.
DFM is voldoende voor eenvoudigere onderdelen. De combinatie van DFM met een volledige simulatie van de matrijs vóór de matrijsfabricage geeft het beste beeld voor complexe geometrieën of toepassingen die hoge precisie vereisen.
Probeer Boda nu!
Het DFM-rapport voor spuitgieten: belangrijkste elementen
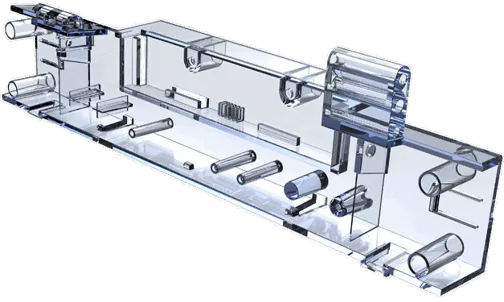
DFM-gereedschapskit voor spuitgieten
Een uitgebreid DFM-rapport behandelt de belangrijke ontwerp- en gereedschapskeuzes die van invloed zijn op de productkwaliteit en de productie-efficiëntie. Wat moet elk DFM-rapport bevatten en waarom is dat belangrijk?
Type poort en locatie
De poort is de plek waar het gesmolten plastic de matrijs binnenkomt. Het type en de locatie van de poort hebben een directe invloed op het uiterlijk, de structurele integriteit en de cyclusefficiëntie van het onderdeel. Een verkeerde poortpositie kan leiden tot vervorming, lasnaden en zichtbare littekens op cosmetisch gevoelige onderdelen.
De drie meest voorkomende typen poorten die door DFM worden geëvalueerd zijn:
Directe poort / Spruitpoort:
Het is simpel, maar het laat een groot en vaak zichtbaar litteken achter. Vermijd oppervlakken die belangrijk zijn voor het uiterlijk.
Zij-/randpoort:
Het is beter beheersbaar en kan worden gebruikt voor lay-outs met meerdere holtes. Het laat kleine randmarkeringen achter, wat in bepaalde assemblagesituaties acceptabel kan zijn.
Banaan-/onderzeebootpoort:
Onderdelen voor consumenten hebben de voorkeur. De aanvoeropening wordt naar een verborgen oppervlak geleid, waardoor geen nabewerking of trimmen nodig is. Vanwege de hogere stromingsweerstand is een nauwkeuriger uitwerpsysteem vereist.
Een hot runner-systeem kan worden gebruikt om de lengte van de aanvoerkanalen en de hoeveelheid afvalmateriaal te beheersen bij matrijzen met één holte en aanvoerkanalen aan slechts één zijde.
Vergelijking van poorttypen
| Gate Type | Best voor | Zichtbaarheid van poortlittekens | Aanbevolen voor |
| Direct / Spruegate | Eenvoudige en onopvallende componenten | Hoog — zichtbare blos in het midden | Het wordt afgeraden om cosmetische onderdelen te gebruiken. |
| Zij-/randpoort | Eenvoudige onderdelen, matrijzen met meerdere holtes | Kleine vlekjes aan de randen | Ook bruikbaar voor andere toepassingen dan cosmetica. |
| Banaan / Onderzeeërpoort | Consumentenproducten, assemblages | Geen — verborgen na montage | De meeste applicaties worden aanbevolen. |
| Hot Runner-poort | Grote, enkelvoudige matrijsonderdelen voor massaproductie | Minimaal — Vrijwel geen afval | Beste voor grootschalige productie |
Plaatsing van de uitwerperpen
Na elke cyclus worden uitwerppennen gebruikt om het onderdeel uit de mal te duwen. Het is belangrijk om ze correct te plaatsen: te weinig of verkeerd geplaatste pennen zullen het onderdeel vervormen of zichtbare spanningsvlekken (verkleuring) op het oppervlak veroorzaken.
Hieronder volgen enkele best practices voor de lay-out van de uitwerppennen tijdens een DFM-evaluatie:
Plaats de pinnen in de buurt van ribben of nokken waar de weerstand tegen ontvormen het grootst is.
- Gebruik uitwerpbuizen op plaatsen waar zich doorvoergaten bevinden.
- Verdeel de pinnen symmetrisch om de uitwerpkracht in evenwicht te brengen en te voorkomen dat het onderdeel kantelt.
- Zorg ervoor dat de prikgaatjes zoveel mogelijk op andere oppervlakken dan decoratieve oppervlakken worden aangebracht.
Om de weerstandskrachten in evenwicht te brengen, zijn er meer uitwerppennen nodig naarmate het aantal ribben groter is.
De positie van de scheidingslijn
De scheidingslijn is het punt waar de twee helften samenkomen. Het onderdeel heeft altijd een zichtbare markering. DFM streeft ernaar deze lijn zo te plaatsen dat de visuele en functionele impact minimaal is.
Scheidingslijnen kunnen eenvoudig worden aangebracht op vlakke of getrapte panelen. De oriëntatie van de scheidingslijnen in complexe geometrieën of buisvormen kan van invloed zijn op de lossingshoek, maattoleranties en de lengte van de aanvoerkanalen. Een DFM (Design for Manufacturing) moet alle opties en afwegingen in kaart brengen.
Ondersneden lifters en sliders
Hefmechanismen of schuifmechanismen zijn nodig wanneer een onderdeel ondersnijdingen heeft, waardoor het niet direct uit de mal verwijderd kan worden. Ze verhogen de complexiteit en de kosten van de matrijs, maar zijn noodzakelijk voor onderdelen met complexe geometrieën.
DFM-analyses brengen de locaties van alle benodigde hef- en schuifmechanismen in kaart en geven aan welke lijnmarkeringen ze op het oppervlak van het onderdeel achterlaten. Slijtage van de matrijs bij bewegende contactvlakken wordt na verloop van tijd steeds duidelijker zichtbaar, wat belangrijk is voor massaproductie.
Wanddikte en ribontwerp
Het principe van uniforme wanddikte in ontwerp van spuitgietmatrijs Dit is fundamenteel, en het is tevens een van de principes die het vaakst worden overtreden. Als de wanden niet overal even dik zijn, zal het plastic zich met verschillende snelheden vullen en afkoelen. Dit kan interne spanningen en krimpverschijnselen veroorzaken.
DFM-wanddikteanalyses controleren op:
- De wanden zijn te dik, wat resulteert in krimpverschijnselen en een langere cyclustijd.
- De muren zijn te dun (wat structurele zwakheden of korte schoten veroorzaakt).
- Een abrupte overgang tussen dikke en dunne secties
- Een te hoge verhouding tussen ribdikte en wanddikte — Ribben moeten doorgaans 50-60% van de dikte van de aangrenzende wand zijn om verzakkingen aan de tegenoverliggende zijde te voorkomen.
Het DFM-rapport moet alle verwachte gevolgen documenteren, zoals de ribben op een schuin oppervlak.
Analyse van de trekhoek
De lossingshoek is de kleine tapsheid die aan de verticale wanden van het onderdeel wordt toegevoegd, zodat het onderdeel gemakkelijk uit de mal loskomt. Onderdelen met een te kleine lossingshoek zullen blijven plakken, slepen of vervormen tijdens het uitwerpen.
Moderne CAD-programma's bevatten tools voor hellingshoekanalyse die oppervlakken kleurcoderen op basis van hun hellingshoek. Doorgaans wordt groen gebruikt voor oppervlakken met een adequate helling en rood voor oppervlakken met een helling van nul of negatief. Ook verlopende kleuren zijn beschikbaar. Deze analyse moet worden opgenomen in het DFM-rapport, met specifieke vermeldingen van alle oppervlakken die een hellingsaanpassing vereisen.
Over het algemeen wordt aanbevolen om de meeste oppervlakken te spuitgieten met een minimale lossingshoek van 1-2°. Gestructureerde oppervlakken vereisen een grotere lossingshoek, meestal 3-5 graden, afhankelijk van de diepte van de structuur.
Probeer Boda nu!
Matrijzen voor spuitgieten: belangrijke aandachtspunten bij DFM
Ontwerprichtlijn voor de productie van spuitgietmatrijzen
DFM-analyse staat niet op zichzelf; het vormt de basis voor beslissingen over gereedschap voor spuitgietenDe beslissingen die tijdens de DFM-fase worden genomen met betrekking tot de gereedschappen hebben een langetermijnimpact op de kwaliteit van de onderdelen, de productiecapaciteit en de totale kosten.
Het selecteren van matrijsbasissen voor kleine productieseries
Niet alle producten vereisen een geharde matrijs voor de productie. Aluminium of halfgeharde matrijsbasissen zijn een kosteneffectievere en snellere manier om eerste onderdelen te produceren voor prototyping, overbruggingsproductie of kleine series. Bij het aanbevelen van materialen en normen voor matrijsbasissen moet DFM rekening houden met het beoogde productievolume.
De volgende punten zijn van belang bij de selectie van matrijsbasissen voor kleine productieseries:
- Aluminium mallen zijn sneller en goedkoper te bewerken. Afhankelijk van de legering, het ontwerp en het materiaal gaan ze vaak 20,000 tot meer dan 100,000 cycli mee.
- P20 stalen mallen: Uitstekende balans tussen bewerkbaarheid, duurzaamheid en geschiktheid voor middelgrote productievolumes.
- Matrijzen van H13/gehard staal zijn vereist voor toepassingen met grote volumes, schurende materialen of toepassingen met nauwe toleranties.
- Master Unit Die (MUD)-systemen: Vervangbare inzetstukken voor een standaard basismal — Ideaal voor productfamilies en frequente ontwerpwijzigingen.
Gereedschap met meerdere holtes versus gereedschap met één holte
Het aantal holtes in een matrijs beïnvloedt de productiekosten per cyclus. Het heeft ook gevolgen voor het spruwsysteem, de plaatsing van de aanspuitopening en het benodigde machinegewicht. Bij het ontwerpen van matrijzen met behulp van DFM (Design for Manufacturing) moet rekening worden gehouden met het aantal holtes.
Matrijzen met meerdere holtes kunnen de kosten per onderdeel verlagen, maar ze verhogen de initiële gereedschapskosten en vereisen een grotere consistentie in afmetingen tussen de holtes. Door te beginnen met een matrijs met één holte, of een prototype-inzetstuk, kunt u ontwerpwijzigingen doorvoeren voordat u opschaalt. Dit is vooral handig voor nieuwe producten en ontwerpen die nog niet in de praktijk zijn getest.
Probeer Boda nu!
Conclusie
DFM-analyse is niet zomaar een formaliteit. Het is een investering met een hoog rendement in het kunststofspuitgietproces. Door systematisch de plaatsing van de aanspuitopening, de instelling van de uitwerper, de wanddikte, de lossingshoeken, de scheidingslijnen en de matrijsstrategie te onderzoeken vóór de productie begint, worden de meest kostbare problemen, namelijk die welke pas na de matrijsontwikkeling aan het licht komen, geëlimineerd. De combinatie van matrijsstroomsimulatie met complexe toepassingen biedt matrijsontwerpers en matrijsmakers een solide, gezamenlijke basis voor het nemen van beslissingen.
Boda biedt een complete DFM-analyse (Design for Manufacturing) aan in combinatie met haar spuitgietdiensten. Hiermee helpen we klanten ontwerpproblemen te identificeren en op te lossen voordat ze overgaan tot de productie van de matrijs. Neem contact op met Boda Neem contact op met ons DFM-team voor een offerte en beoordeling als u klaar bent om uw ontwerp van concept naar productie te brengen, of als u een tweede mening wilt.