
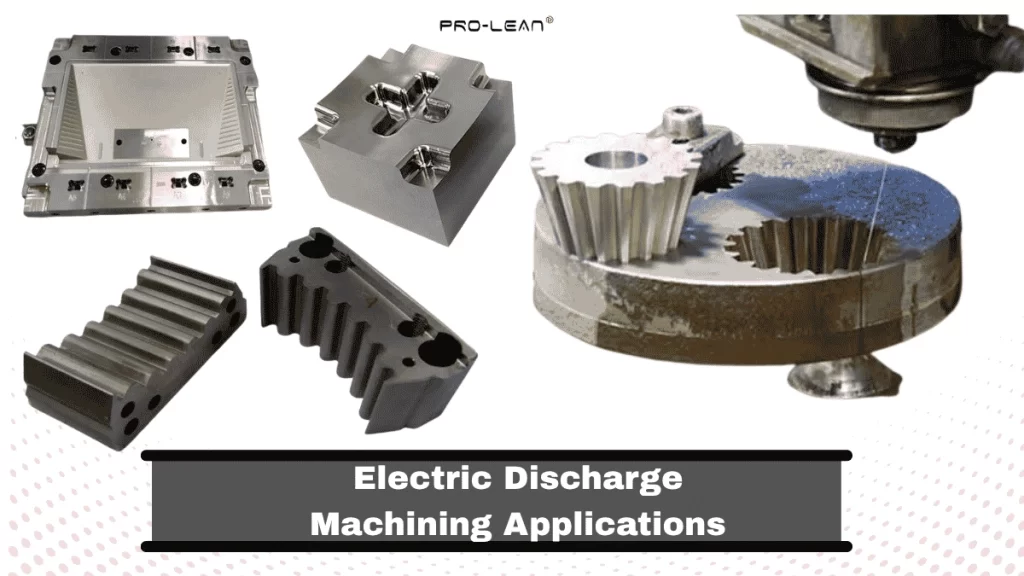
Toepassingen van elektro-erosie
Machinale bewerking van elektrische ontlading EDM (Electrical Discharge Machining) snijdt, vormt en boort microgaten in elektrisch geleidende materialen met behulp van een gecontroleerde ontlading onder een diëlektrisch medium. Het wordt gekozen wanneer conventioneel snijden beperkt wordt door een hoge hardheid en complexe geometrieën, omdat EDM materiaal verwijdert door middel van gecontroleerde elektrische ontladingen en geharde materialen en delicate structuren kan bewerken. Matrijzen, brandstofinjectoren, precisietandwielen, chirurgische instrumenten en turbinebladen zijn veelvoorkomende EDM-toepassingen.
EDM wordt gebruikt om te snijden diepe gaten, holtes, scherpe hoeken, gebogen gaten, gleuven, ribben en diverse microstructuren Die onderdelen zijn lastig of onmogelijk te maken met traditionele CNC-bewerkingsprocessen. Daarom wordt het veelvuldig gebruikt in precisiebewerking in diverse industrieën, waardoor complexe onderdelen, nauwe toleranties, fijne afwerkingen en het vormen van gehard metaal mogelijk worden.
In de volgende paragrafen worden de toepassingen van elektro-erosie (EDM), het procesmechanisme en de mogelijkheden van deze technologie voor uw project nader toegelicht.
Elektro-erosie: hoe werkt deze contactloze bewerkingstechniek?
De werking van EDM in de productie
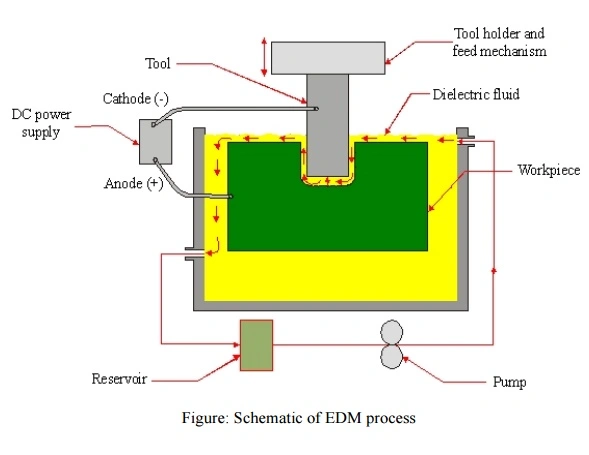
Elektro-erosie (EDM) is een niet-conventioneel subtractief productieproces waarbij een gereedschap (elektrode/draad) materiaal verwijdert van geleidende werkstukken door middel van gecontroleerde elektrische vonken in een diëlektrisch medium. Dit betekent dat er geen direct contact is tussen de elektrode en het werkstuk. Het is veel minder gevoelig voor de hardheid van het werkstuk dan conventioneel snijden, maar de bewerkbaarheid is nog steeds afhankelijk van de elektrische en thermische eigenschappen, de materiaalsamenstelling, het spoelen en de procesparameters.
Wanneer er stroom door de elektrode loopt, ontstaat er een opening met het werkstuk, waardoor extreme hitte (plasma) ontstaat. Dit plasma smelt en erodeert het materiaal. De temperatuur van het plasmakanaal kan oplopen tot... ~ 20,000 ° C of zelfs nog hoger. Deze hoge temperatuur brengt ook de veiligheid bij elektrische ontladingen zorgen.
Laten we eens kijken naar de onderdelen die betrokken zijn bij het elektrisch ontladingsbewerkingsproces.
- Pulsgenerator: Het timet en vormt de spannings-/stroompuls.
- Elektrode: Het fungeert als een gereedschap dat de vorm heeft van het omgekeerde van een holte of een doorlopende draad.
- Servo-toevoer- en spleetregelsystemen: Deze componenten analyseren de terugkoppeling van de spleetspanning en herpositioneren de elektrode.
- Diëlektrische vloeistof: Het diëlektricum isoleert aanvankelijk de elektrodeafstand; onder een voldoende sterk elektrisch veld ioniseert het en vormt het een geleidend plasmakanaal. Het koelt tevens de bewerkingszone af en spoelt geërodeerd materiaal weg.
- Pomp en filter: Deze worden gebruikt om de diëlektrische vloeistof opnieuw te gebruiken en de onzuiverheden uit de vloeistof te verwijderen voordat deze terug in het systeem wordt geleid.
Hoe wordt een elektrische vonk opgewekt bij EDM?
Naarmate de elektrode het werkstuk nadert, verhoogt de gepulseerde voeding het potentiaalverschil over de smalle opening. Het elektrische veld ioniseert de diëlektrische vloeistof. Elektronen die door de kathode worden uitgezonden, versnellen door de opening en botsen met neutrale diëlektrische moleculen. Hierdoor verliest de kathode elektronen en ionen. Zodra de ionen-/elektronendichtheid hoog genoeg is, wordt de opening geleidend en vormt zich een smal plasmakanaal, een zogenaamde "vonk".
Soorten elektrische ontladingsbewerking
Zinkvonkbewerking (EDM), draadvonkbewerking (Wire EDM), gatenvonkbewerking (Hole Drilling EDM) en kleine gatenvonkbewerking (Small Hole Drilling EDM) zijn de belangrijkste soorten elektrische ontladingsbewerking.
Die-sinking of Sinker EDM
Draad versus zinklood-EDM
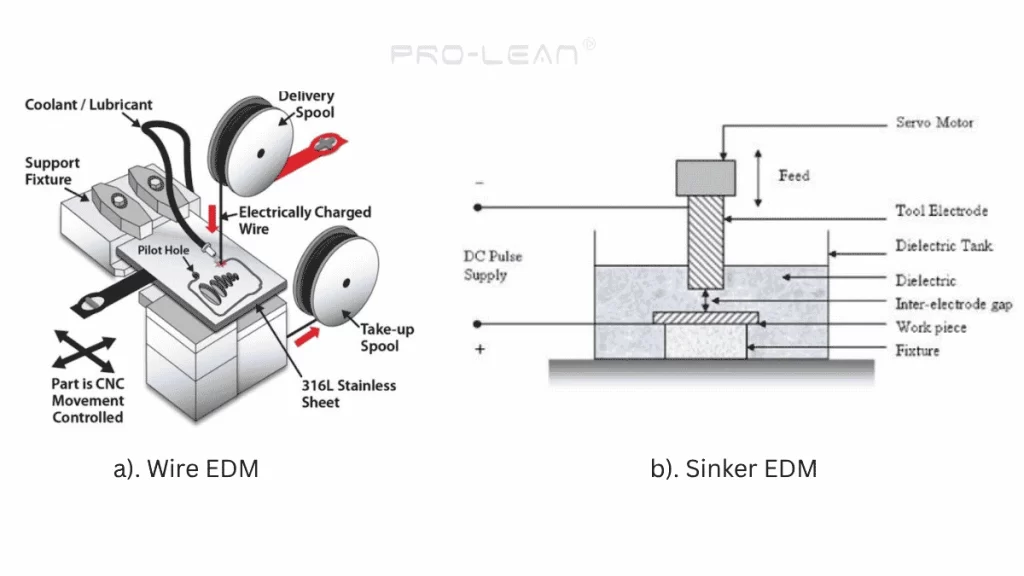
Bij de Sinker EDM-methode wordt een koperen of grafieten elektrode gebruikt die perfect aansluit op de gewenste vorm/kenmerken, waarna deze in het werkstuk zinkt. Dit betekent dat je allereerst een op maat gemaakte elektrode met een specifieke vorm nodig hebt.
Wanneer de elektrode in het werkstuk wordt gedrukt, ontstaat de negatieve geometrie. Een stempelkop duwt de elektrode in het werkstuk, dat ondergedompeld is in een diëlektrische vloeistof.
Geschikte toepassingen: Profielen, holtes, blinde gedeelten, complexe 3D-vormen in matrijzen, mallen en industriële componenten.
Draad EDM
Zoals de naam al doet vermoeden, maakt draad-EDM gebruik van een continu bewegende draad.draadelektrodeGemaakt van koper, messing of verzinkt messing. De draadelektrode wordt in het materiaal gevoerd om complexe profielen en contouren uit te snijden, volgens het CAD-model.
Geschikte toepassingen: Profileren en contourfrezen in stempelmatrijzen, tandwielen en extrusiegereedschap.
Gatenboren EDM
Dit type EDM wordt gebruikt om smalle, diepe gaten te maken. Een holle buisvormige elektrode dringt door in het werkstuk en voert tegelijkertijd de diëlektrische vloeistof aan om het geërodeerde materiaal te verwijderen.
Geschikte toepassingen: Brandstofinjectoren, koelplaten, onderdelen van injectiebuizen, endoscopische componenten, enz.
EDM-boren van kleine gaten
Bij EDM (Electrical Discharge Machining) met kleine gaten, ook wel snelle EDM genoemd, wordt een holle buisvormige elektrode gebruikt om kleine gaten met een hoge aspectverhouding in geleidende materialen te eroderen. Hiermee kunnen gaten met een diameter kleiner dan 0.3 mm worden gemaakt, terwijl de lengte-diameterverhouding (L/D-verhouding) 15:1 of hoger blijft. Gespecialiseerde micro-EDM (Micro-EDM) maakt daarentegen gaten met een diameter van < 0.1 mm en een L/D-verhouding van > 30:1.
Geschikte toepassingen: Geneesmiddelafgiftesystemen, siliciumwafers, brandstofinjectoren met micro-sproeigaatjes en optische spleten.
Laten we vervolgens de toepassingen van elektro-erosie in verschillende industrieën één voor één bespreken.
Toepassingen van elektro-erosie bij de productie van medische hulpmiddelen
Medische toepassingen van EDM
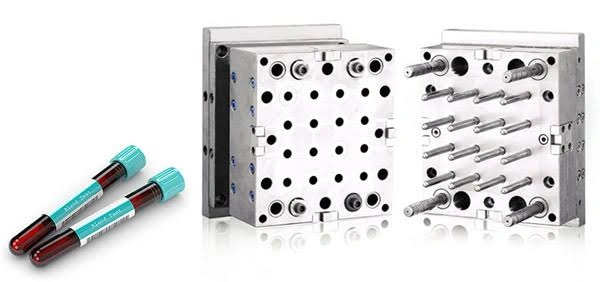
De productie van medische hulpmiddelen vereist microbewerking en uiterste precisie, omdat dit direct van invloed is op de nauwkeurigheid van de diagnose, de gezondheid van de patiënt en oplossingen op maat. Daarom wordt EDM (elektro-erosie) gebruikt in een breed scala aan medische toepassingen, van patiëntspecifieke implantaten tot componenten voor diagnostische apparatuur en chirurgische instrumenten.
EDM (Electrical Discharge Machining) werkt goed met volledig geharde en biocompatibele materialen, zoals titaniumlegeringen, roestvrij staal en kobalt-chroom. Het snijdt scherpe hoeken en produceert microstructuren (sleuven met een breedte van ~0.1 mm, gaten van > 150 mm diep, enz.), wat essentieel is in de medische industrie.
Application Voorbeelden:
- Cardiovasculaire stents van titanium, 316L roestvrij staal en nitinol.
- Heup- en knieprothesen met oppervlaktestructuur
- Chirurgische mesjes, canules en pincetten met scherpe snijkanten en complexe profielen
- Tandimplantaten
- Geneesmiddelafgiftesystemen met microgaatjes ( ⌀ < 0.3 mm)
- Botplaten
Specifiek voorbeeld:
fabrikanten van EDM-bewerkingsmachines Gebruik de matrijs-sink EDM-methode voor implanteerbare apparaten (cardiovasculaire stents, AISI 316L). Het toepassen van een optimale pulsstroom van 1.5 A/45 µs [1] Dit zorgt ervoor dat de gewenste hersmeltingsdikte, kratergrootte en oppervlakteafwerking worden gewaarborgd.
Toepassingen van elektro-erosie in de automobielindustrie
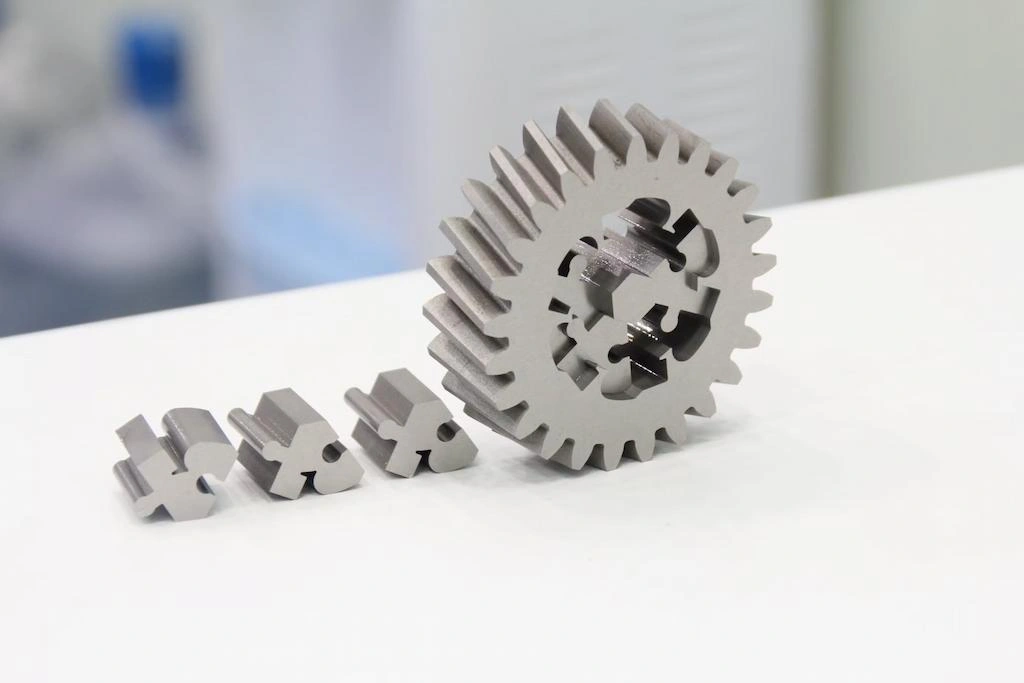
EDM-gefreesde tandwielen voor auto's
Het proces van elektrische ontladingsbewerking wordt in de auto-industrie gebruikt voor het vervaardigen van componenten met kritische en microstructuren, of voor matrijzen en stempels waarmee auto-onderdelen in grote volumes worden geproduceerd. Denk bijvoorbeeld aan het boren van microgaatjes in brandstofinjectoren en spuitgietmatrijzen voor dashboards.
Onderdelen van versnellingsbakken, klepgeleiders, sproeierringen en soortgelijke onderdelen vereisen microprecisie en fijne details, die moeilijk te bereiken zijn met CNC-frezen en -boren. Daarom wordt EDM (elektro-erosie) gebruikt om aan deze eisen te voldoen.
Application Voorbeelden:
- Spuitgaten in de brandstofinjectormond met een hoge aspectverhouding
- Injectornaaldkleppen en -zittingen met nauwe afdichtingstolerantie
- Holtes voor spiraalvormige en kegelvormige tandwielen
- Turbocompressoronderdelen met nauwe toleranties
- Elektrische connectoren en microschakelaars
- Stempelmatrijzen voor carrosseriepanelen
- Extrusiematrijzen voor structurele aluminiumprofielen
- Spuitgietmatrijzen voor kunststof auto-onderdelen
Specifiek voorbeeld:
Vorige maand ontvingen we een “ Prototype van een dieselbrandstofinjectormondstukHet ontwerp is tot stand gekomen via ons online platform. De gatdiameter was minder dan 140 µm en de uitgang moest breder zijn dan de ingang om de brandstof in een waaiervormige spray te verspreiden. Onze ingenieurs gebruiken lasergestuurde voorgatboring, gevolgd door EDM-boring van kleine gaten. De klant gaf aan dat dit de brandstofefficiëntie tijdens de eerste testfase met ongeveer 1.2% heeft verbeterd.
Probeer Boda nu!
Toepassingen van elektrische ontladingsbewerking in matrijzen en gereedschapsvormen
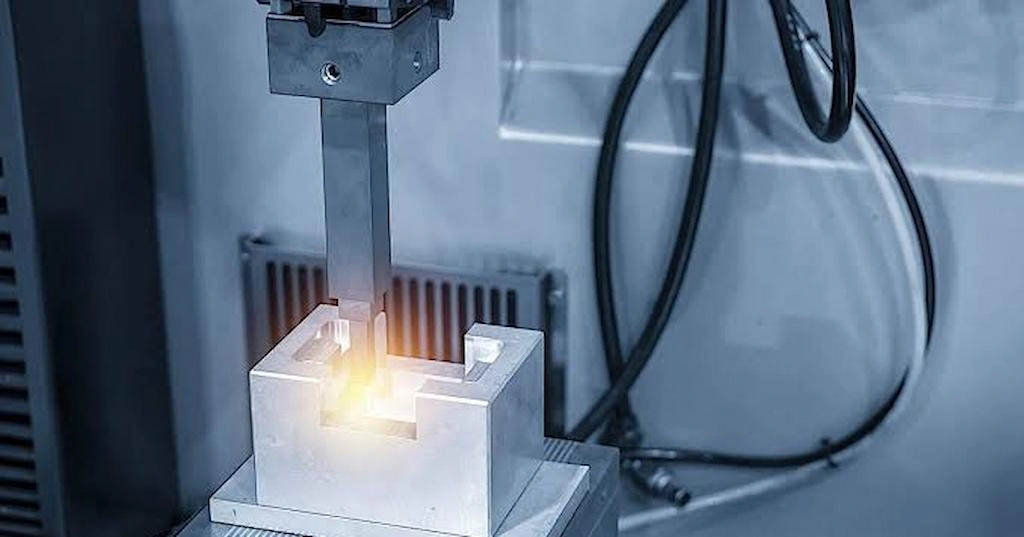
EDM-matrijzen
De bewerkingsproces voor elektrische ontlading Het materiaal vindt uitgebreide toepassingen in de productie van matrijzen, mallen, gereedschappen en opspaninrichtingen. Dit is te danken aan de mogelijkheden voor complexe profilering, microbewerking, bewerking van gehard materiaal, het creëren van diepe holtes en kanalen, en dimensionale nauwkeurigheid.
Bij EDM (Electrical Discharge Machining) worden geen snijkrachten gebruikt zoals bij traditionele bewerkingstechnieken; in plaats daarvan wordt een vonkontlading ingezet om materiaal van het werkstuk te verwijderen. Hierdoor kunnen fragiele, dunwandige secties, lange holtes, smalle sleuven en andere details met micro-afwerking direct worden bewerkt. Bovendien kunnen gereedschapsmaterialen zoals D2, H13 en hardmetaal rechtstreeks met elektroden of draden worden bewerkt.
Sinker EDM biedt Positioneringsnauwkeurigheid van ~ ± 0.025 mm en een afwerkingskwaliteit van 0.1 µm Ra (zelfs lager met gespecialiseerde machines). Ze kunnen nauwkeurig geplaatste gaten in matrijzen en mallen maken voor uitwerping, ontluchting en koeling.
Application Voorbeelden:
- Spuitgietmatrijs (kernen en holtes)
- Uitwerpgaten en afgeschuinde koelgaten in matrijzen
- 3D-afdrukholtes in smeedmatrijzen
- Matrijzen voor het vormen van plaatmetaal (progressieve en afwerkmatrijzen)
- Stempelpons en stansset
- Loopvlakblokken en lamellen voor bandvormsegmenten
- EDM-elektroden voor daaropvolgend zinkvonkerosie-werk
- Op maat gemaakte opspaninrichtingen voor draaibanken en CNC-freesmachines.
- Go/no-go-meters en profielmeters
- Inzetstukken voor meetinstrumenten en inspectiesjablonen
Toepassingen van elektro-erosie in de lucht- en ruimtevaartindustrie
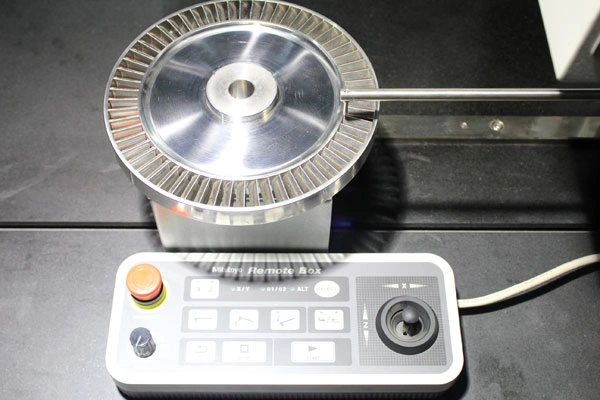
EDM-bewerking voor de lucht- en ruimtevaart
EDM produceert diverse ruimtevaartcomponenten uit harde, hittebestendige, hoogwaardige metalen en legeringen, zoals Ti-6Al-4V, Ti-17, Inconel, wolfraam en WaspaloyElektro-erosie wordt gebruikt voor koelkanalen in turbines, honingraatafdichtingen en complexe motorconstructies.
EDM (Electrical Discharge Machining) bij de productie van ruimtevaartonderdelen handhaaft toleranties in microns, minimaliseert door warmte beïnvloede zones en elimineert risico's op werkverharding, wat cruciaal is voor precisie en de veiligheid van vliegtuigen.
Bovendien voldoet EDM aan de veiligheids- en kwaliteitsnormen voor de lucht- en ruimtevaartindustrie, waaronder AS9100, SAE AS7116/3en MIL-STD-2175.
Application Voorbeelden:
- Kleine, diepe en schuine gaten in turbinebladen
- Sleufprofielen in de vorm van een sparrenboom in turbineschijven
- Honingraatafdichtingen in straalmotorbehuizingen
- Brandstofinjectorwervels
- Complexe dunwandige vleugelprofielen
- Structurele doorsneden en complexe profielen in landingsgestelcomponenten
- Hydraulische aandrijvingen
- Ventielcomponenten
- Titanium beugels en bevestigingssystemen voor satellieten
Toepassingen van elektrische ontladingsbewerking in elektronica en halfgeleiders
In de elektronica- en halfgeleiderindustrie is de behoefte aan microcomponenten toegenomen, evenals het gebruik van harde materialen zoals siliciumcarbide en galliumnitride. EDM (Electrical Discharge Machining) kan sterk gedoteerd SiC en GaN bewerken. Microschakelaars, connectoren, sensorbehuizingen, testcontactdozen en probe-kaarten zijn enkele voorbeelden.
Omdat EDM geen afschuifsnijden gebruikt, blijft de fragiele microconnector-geometrie van halfgeleidercomponenten behouden. Hierdoor is het mogelijk om, dankzij de braamvrije bewerking, elektronische componenten met een fijne pitch te vormen.
Application Voorbeelden:
- Microconnectorcomponenten met fijne pitch
- halfgeleiderprocesapparatuur armaturen
- Testnaalden voor sondekaarten
- wafertestonderdelen/wafersnijden
- MEMS- en inkjetprintkoppen
- IC-testsockets
- Sputterende doelen
Probeer Boda nu!
EDM-toepassingen in de defensie-industrie
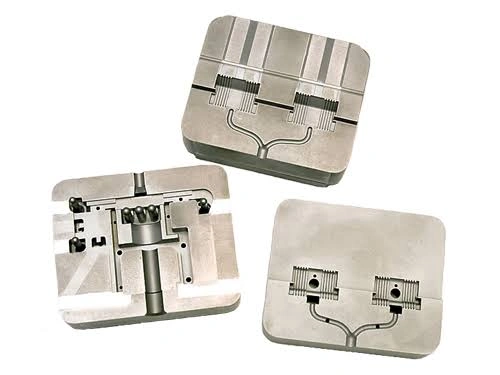
EDM-toepassingen in de elektronica
Precisie en detaillering zijn cruciaal bij de productie van defensiematerieel en -onderdelen. Daarom wordt EDM (Electrical Discharge Machining) gebruikt voor de productie van componenten voor raketsystemen, radars, wapens en militaire vliegtuigen. Bovendien is EDM een goede keuze voor precisiebewerking van hoogwaardige legeringen die bestand zijn tegen extreme druk en hitte.
De belangrijkste redenen waarom EDM (Electrical Discharge Machining) waardevol is bij de productie van defensieonderdelen zijn: het vermogen om geharde legeringen uit de lucht- en ruimtevaart te vormen en profileren, een vrijwel nul snijkracht en oppervlaktekwaliteit, dimensionale nauwkeurigheid en het boren van kleine gaten.
Application Voorbeelden:
- Avionica-behuizingen en precisieconnectorcomponenten
- Gyroscoopbuigingen
- Hardware van de ruimtevaartvoortstuwingklasse
- straalpijp-geleideschoep
- Onderdelen voor raketgeleiding
- Precisie-satellietcomponenten
EDM-toepassingen bij de bewerking van harde materialen
Zoals eerder vermeld, kan EDM harde, warmtebehandelde materialen (zoals kobaltgebonden wolframcarbide, ~ >70 HRCDe basisvereiste is dat het werkstuk elektrisch geleidend moet zijn.
Een conventioneel CNC-bewerkingsproces, zoals frezen, maakt gebruik van de afschuifmethode en heeft daardoor moeite met het bewerken van harde materialen vanwege snelle gereedschapslijtage. EDM werkt echter goed omdat het materiaal verwijdert door middel van gecontroleerde elektrische vonken. In tegenstelling tot problemen met het bereik van het gereedschap bij frezen of boren, gebruikt EDM een elektrode/draad en kan het lange, diepe gaten nauwkeurig boren.
Laten we eens kijken naar enkele harde metalen/legeringen die gebruikt kunnen worden bij het elektrisch ontladingsbewerkingsproces.
|
Materialen |
Hardheid (ongeveer HRC) |
Toepassing |
|
AISI H13 gereedschapsstaal |
45-55 |
Matrijzen, inzetstukken, complexe holtes |
|
Gereedschapstaal D2 |
55-62 |
Stempels, matrijzen, profielen |
|
M2 snelstaal |
60-65 |
Snijgereedschap en matrijzen |
|
Maragingstaal (bijv. M300) |
50-55 |
Dunne buigzame onderdelen en ruimtevaartonderdelen |
|
Inconel 718 |
35-50 |
Turbinecomponenten |
|
Op nikkel gebaseerde superlegeringen |
30–50 + |
Turbinebladen/schoepen |
|
Titaniumlegeringen (Ti-6Al-4V) |
30-40 |
Lucht- en ruimtevaart-/defensiecomponenten |
|
Gecementeerd hardmetaal (WC–Co) |
> 70 |
Matrijzen, stempels en gereedschap |
EDM-bewerkingsservice Gebaseerd op uw CAD-ontwerp
Bij Boda blinken we uit in het bewerken van kleine, complexe en gedetailleerde onderdelen met nauwkeurige toleranties. zo laag als ±0.004 mmWe kunnen meer dan 30 harde en moeilijk te bewerken materialen verwerken, waaronder gereedschapsstaal, gehard staal, titaniumlegeringen, Inconel en carbiden.
In onze fabriek hebben we draad-EDM, matrijs-EDM, gatenboor-EDM en micro-EDM Apparatuur die gebruikt kan worden voor de productie van op maat gemaakte matrijzen en gereedschappen, en voor diverse industriële componenten. Onze EDM-diensten kunnen ook het volgende leveren: hybride aanpakAls werkstukken geschikt zijn voor frezen, draaien, boren of andere methoden, combineren we deze met EDM. CNC-bewerking zorgt voor snelle verwijdering van grote hoeveelheden materiaal en toegankelijke geometrie. EDM wordt vervolgens gebruikt voor harde, complexe, kleine, diepe of krachtgevoelige onderdelen.
Naar krijgen een offerte Voor uw EDM-bewerkingsontwerp kunt u uw CAD-bestand uploaden en de vereisten specificeren. Onze engineers zullen uw ontwerp beoordelen en u een prijsopgave met DFM-feedback verstrekken.