
Machinale bewerking van elektrische ontladingen
Elektrische ontladinge-bewerking (EDM) Het is een fabricageproces waarbij materiaal van elektrisch geleidende werkstukken wordt verwijderd door middel van gecontroleerde elektrische vonken. Het vormt componenten zonder fysiek contact tussen de werkstukken.en het gereedschap en het werkstuk.
Tijdens het bewerken verwijderen hoogfrequente vonken geleidelijk fijne metaaldeeltjes uit specifieke gebieden. Tegelijkertijd zorgt een diëlektrische vloeistof voor de stabiliteit van de vonken en verwijdert het geërodeerde bewerkingsafval.
EDM ondersteunt scherpe hoeken, smalle holtes en diepe interne bewerkingsstructuren. Draad-, zink- en gatenboor-EDM zijn gemeenschappelijk soorten elektrische ontlading verspanenElke techniek ondersteunt verschillende productievereisten voor gereedschappen, medische componenten en matrijzen in de lucht- en ruimtevaart. Bijvoorbeeld:
- Draadvonk: Het wordt vaak gebruikt wanneer onderdelen nauwe toleranties, complexe profielen en scherpe binnenhoeken vereisen.
- Zinklood EDM: Het is een goede keuze voor het bewerken van diepe holtes en gedetailleerde kenmerken in mallen, matrijzen en gereedschapsonderdelen.
- Gatenboren EDM: Het wordt vaak gebruikt om kleine, diepe gaten te maken in harde materialen wanneer conventioneel boren niet mogelijk is.
Dit artikel leidt u door de EDM-processen, componenten, parameters, materiaalcompatibiliteit, toleranties en meer.
Wat is elektrische vonkbewerking (EDM)?
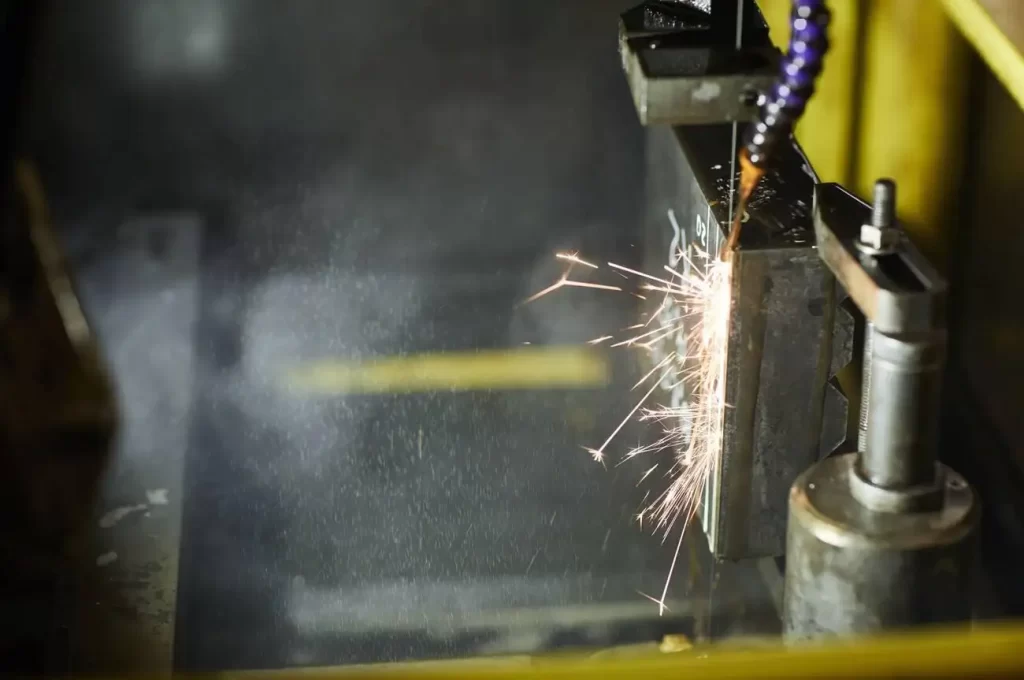
EDM-bewerking:
Elektro-erosie (EDM) is een niet-traditioneel bewerkingsproces waarbij een elektrisch opgewekte vonkontlading geleidend materiaal verwijdert. Bij EDM is er geen fysiek contact tussen de elektrode die de vonken produceert en het te bewerken werkstuk. In tegenstelling tot andere bewerkingsmethoden, waarbij een snijkracht wordt gegenereerd door het gereedschap of het materiaal langs elkaar te bewegen, genereert EDM zijn eigen snijkrachten doordat het kleine hoeveelheden metaal van het werkstuk afslijt.
Om schade aan het werkstuk door vonken van de elektroden te voorkomen en om de van het werkstuk verwijderde metaaldeeltjes op te vangen, vereist EDM een diëlektrische vloeistof in het snijgebied.
Wanneer er vonken ontstaan, verdampen deze een deel van het materiaal, waardoor het smelt en vervolgens stolt tot een laag hergesmolten materiaal. Deze hergesmolten laag hoopt zich in de loop der tijd op het oppervlak van het werkstuk op en kan onnauwkeurigheden veroorzaken als deze niet correct wordt verholpen tijdens volgende bewerkingen.
Als gevolg hiervan kan EDM onderdelen met eigenschappen die met traditionele technieken moeilijk te bewerken zijn, nauwkeurig bewerken. Zo kunnen bijvoorbeeld diepe sleuven, dunne ribben, interne holtes en scherpe hoeken allemaal met hoge precisie worden bewerkt met behulp van EDM. toepassing van elektro-erosiebewerking. (Lees meer over EDM Medische Productie)
Bovendien genereert EDM tijdens de bewerking geen significante snijkrachten, waardoor het mogelijk is om onderdelen met een zeer fragiele of delicate geometrie nauwkeurig te bewerken.
Er zijn twee hoofdtypen EDM-machines:
- Draad EDM
- Zink EDM
In Draad EDMEen draadelektrode wordt continu naar het werkstuk gevoerd terwijl dit heen en weer beweegt onder controle van een besturingssysteem.
Zodra het gewenste profiel is voltooid, breekt de draad en wordt een nieuw stuk aangevoerd om de bewerking voort te zetten. Bij zinkvonkerosie (Sinker EDM) daarentegen worden gevormde grafiet- en/of koperen elektroden gebruikt.
Deze elektroden worden bovenop het werkstuk geplaatst om een holte te creëren. Hoewel zowel draadvonkerosie (Wire EDM) als zinkvonkerosie (Sinkker EDM) hun voor- en nadelen hebben, afhankelijk van de toepassing, bieden ze vergelijkbare mogelijkheden.
EDM-boormachines maken gebruik van dezelfde principes, maar zijn specifiek gericht op het creëren van smalle gaten in diverse geleidende materialen.
Drie parameters hebben een aanzienlijke invloed op de bewerkingsprestaties en de afwerkingskwaliteit:
- Vonkstroom
- Pulstiming
- Spoelcondities
Een voorbeeld hiervan is dat slechte spoelomstandigheden bijdragen aan een verhoogde vorming van een nieuwe laag op bewerkte oppervlakken. Daarom omvatten veel EDM-processen meerdere bewerkingsgangen na de eerste voorbewerking. De laatste bewerking(en) verfijnen doorgaans de kritische afmetingen en verbeteren de kwaliteit van de oppervlakteafwerking.
Lees verder: De wetenschap en technologie achter EDM
Hoe het proces van elektrisch ontladingsbewerken werkt
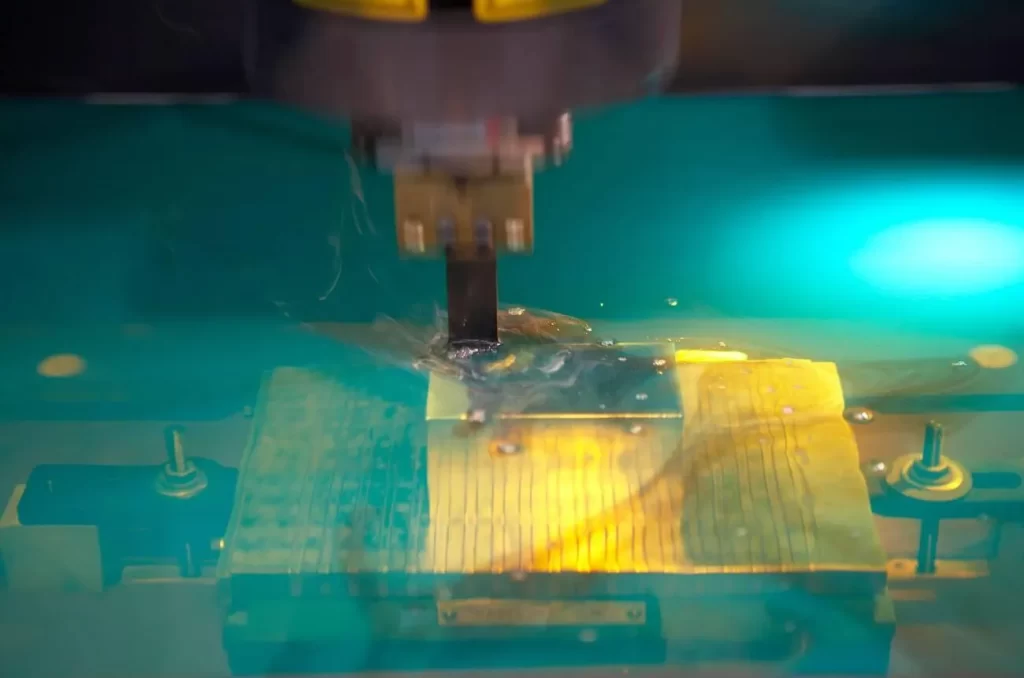
Elektro-erosiebewerking
Elektro-erosie (EDM) is een elektrothermisch, niet-traditioneel bewerkingsproces waarbij elektrisch geleidende materialen worden verwijderd door middel van gecontroleerde, thermisch opgewekte elektrische vonkontladingen. Bij EDM-bewerking is de materiaalverwijdering gebaseerd op thermische erosie in plaats van mechanisch snijden.
De elektrode creëert een vonkopening.
Voordat de bewerking begint, wordt de elektrode dicht bij het geleidende werkstuk gebracht. Er blijft een gecontroleerde afstand, ofwel een "vonkopening", tussen de twee te bewerken oppervlakken.
Elektrische pulsen genereren vonken.
De stroombron genereert snelle elektrische pulsen, die vervolgens over de vonkopening worden gestuurd om vonken te produceren. Het zijn deze vonken die extreem hoge temperaturen op hun plaats veroorzaken, waardoor microscopisch kleine elektrisch geleidende deeltjes in het werkstuk smelten en verdampen.
Het oppervlak van het werkstuk erodeert.
Deze deeltjes worden bij elke opeenvolgende vonk van het oppervlak van het werkstuk verwijderd. Op deze manier verwijdert elke afzonderlijke vonk geleidelijk steeds meer materiaal van het/de aangewezen gebied(en).
Diëlektrische vloeistof spoelt vuil weg.
Zoals eerder vermeld, omringt de diëlektrische vloeistof de bewerkingszone gedurende alle fasen van het EDM-proces. Deze vloeistof verwijdert de deeltjes die tijdens het bewerkingsproces ontstaan en helpt de werkomgeving rond de vonkopening te stabiliseren.
Servobesturing zorgt voor nauwkeurigheid bij de bewerking.
Tijdens alle fasen van de actieve bewerking bewaken en regelen CNC-servosystemen continu de grootte van de vonkopening. Het handhaven van stabiele vonkopeningen draagt bij aan nauwkeurige dimensionering en een consistente oppervlaktekwaliteit.
De bewerking gaat door tot de uiteindelijke vorm is bereikt.
De EDM-machine zal doorgaan met het genereren van vonkcycli totdat de gewenste geometrische vorm is bereikt. Afhankelijk van aanvullende eisen en gewenste specificaties kunnen extra bewerkingscycli een hogere mate van oppervlaktekwaliteit en grotere nauwkeurigheid van de details opleveren.
Kernonderdelen van een elektrische ontladingsmachine
Verschillende andere machineonderdelen dragen bij aan het genereren van vonken om materiaal te verwijderen tijdens een EDM-proces. Sommige van deze componenten helpen de machine een stabiele bewerkingsomgeving te creëren, andere helpen bij het verwijderen van het door de bewerking gegenereerde afval, en weer andere helpen de baan van de elektrode te controleren.
EDM-stroombron
De belangrijkste functie hiervan is het genereren van elektrische pulsen tussen de elektrode en het werkstukoppervlak. De operator kan vervolgens de parameters voor zowel de stroomsterkte als de pulsduur instellen om het gewenste resultaat te bereiken.
elektrode
Hierdoor ontstaan gecontroleerde vonkontladingen telkens wanneer de elektrode tijdens de materiaalverwijderingscyclus in contact komt met het werkstuk. Elektroden kunnen gemaakt zijn van grafiet (voor holtes) en koper (voor profielen).
Diëlektrische vloeistofeenheid
Alle EDM-machines hebben een reservoir dat tijdens het bewerkingsproces diëlektrische olie of gedemineraliseerd water bevat. Dit dient als koelvloeistof en voert tegelijkertijd de gesmolten metaalresten af die door het vonkproces ontstaan.
Servo-aandrijfsysteem
Deze systemen drijven en bewegen de elektrode gedurende alle actieve bewerkingsstappen. Ze handhaven een constante afstand tussen het werkstuk en de elektrode om een stabiele vonkvorming te garanderen.
CNC Controller
Ze regelen gelijktijdig de beweging van de elektrode en de elektrische ontlading. De meeste moderne EDM-systemen werken met CNC-programma's die speciaal zijn ontworpen voor het creëren van zeer gedetailleerde holtes en profielen.
Werktank
Bevat de diëlektrische vloeistof die wordt gebruikt voor snijden/erosie tijdens EDM-bewerking. Dient tevens als houder voor het werkstuk totdat het gehele bewerkingsproces is voltooid.
Werkstukbevestigingsarmatuur
Houdt geleidende materialen stevig vast tijdens de bewerking door middel van vonkerosie. Een stevig vastgehouden opspaninrichting zorgt voor betere, dimensionaal nauwkeurige resultaten bij het bewerken van zeer kleine details met EDM.
Instelling voor doorspoelen
Dit zorgt voor een continue stroom van diëlektrische vloeistof in en/of door kleine bewerkingsgebieden. Goed doorspoelen helpt voorkomen dat metaalresten zich ophopen rond de plek waar vonken ontstaan.
Diëlektrisch filter
Verwijdert fijne metaaldeeltjes uit de circulerende diëlektrische vloeistof. Schone diëlektrische vloeistof verbetert de consistentie van de vonken die gedurende vele uren bewerking worden geproduceerd.Lees verder: Diëlektrisch in EDM)
Machinekoelunit
Regelt de temperatuur van de machine en de diëlektrische vloeistof tijdens langdurige bewerkingen. Het handhaven van nauwkeurige temperaturen tijdens EDM-bewerkingen draagt bij aan de precisie.
Soorten EDM-machines die worden gebruikt voor verschillende bewerkingstaken
Er zijn twee hoofdtypen EDM-machines: zink- (ook wel ram- of verticale) en draad-EDM-machines.
- Draad EDM Het bestaat uit één lange draad die horizontaal heen en weer wordt bewogen.
- Daarnaast is zinklood EDM Het apparaat heeft een elektrode die verticaal naar beneden beweegt op het te frezen onderdeel.
Beide typen zijn beter geschikt voor het maken van bepaalde vormen dan traditionele freesgereedschappen.
Draad EDM
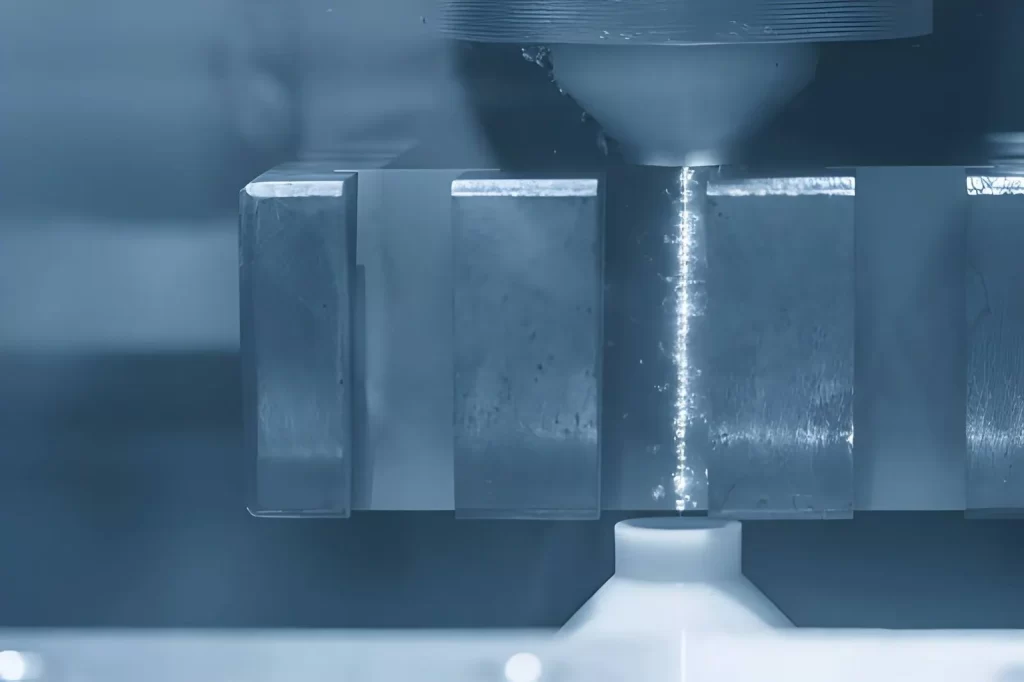
Draadvonkmachine
Draadvonkerosie (Wire EDM) wordt voornamelijk gebruikt voor het produceren van profielen en contouren. Het werkt door een lange, dunne draad (gemaakt van messing, roestvrij staal of verzinkt staal) horizontaal tussen twee geleiders te bewegen. Wanneer de draad het werkstuk raakt, smelt het metaal en laat de gewenste vorm achter. Deze methode is uitstekend geschikt voor het ponsen van platen, het maken van stempels en het vervaardigen van complexe profielen.
Een beperking van dit type EDM is dat de radius van elke hoek afhangt van de diameter van de draad. Als u een zeer kleine hoekradius wilt, moet u een draad met een kleinere diameter kiezen. Als u echter een draad met een grotere diameter nodig hebt, kan de hoekradius te groot zijn. Messingdraden zijn doorgaans het meest geschikt voor hogesnelheidsbewerkingen, terwijl verzinkte draden een betere oppervlakteafwerking bieden.
Zink EDM
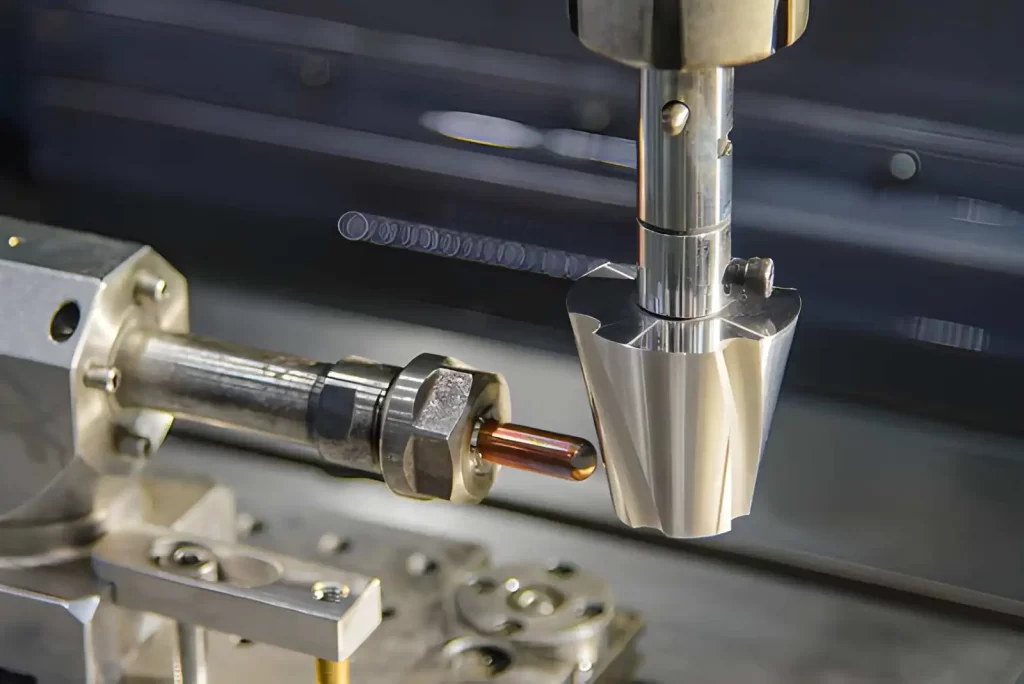
Sinker EDM koperen elektrodebewerking
Deze EDM-machines gebruiken een elektrode die speciaal is ontworpen om precies aan te sluiten op de vorm van het te bewerken onderdeel. Zodra de elektrode in contact komt met het werkstuk, begint deze het overtollige metaal weg te smelten totdat al het overtollige metaal is verwijderd.
Grafietelektroden zijn doorgaans sneller en daardoor goedkoper bij het produceren van diepere holtes, maar ze bieden niet dezelfde mate van detail als koperen elektroden. Daarom zijn koperen elektroden het meest geschikt voor het maken van gedetailleerde mallen en soortgelijke objecten waarbij een glad oppervlak belangrijk is.
Fabrikanten gebruiken dit type EDM (Electrical Discharge Machining) doorgaans voor het produceren van mallen voor kunststofproducten en smeedmatrijzen. Daarnaast gebruiken veel fabrikanten het om textuur aan te brengen op diverse oppervlakken. Enkele bekende voorbeelden zijn vliegtuigvleugels, motorkappen en scheepsrompen. Bovendien kunnen Sinker EDM-machines interne hoeken creëren die met een frees moeilijk bereikbaar zijn.
EDM-gatboren
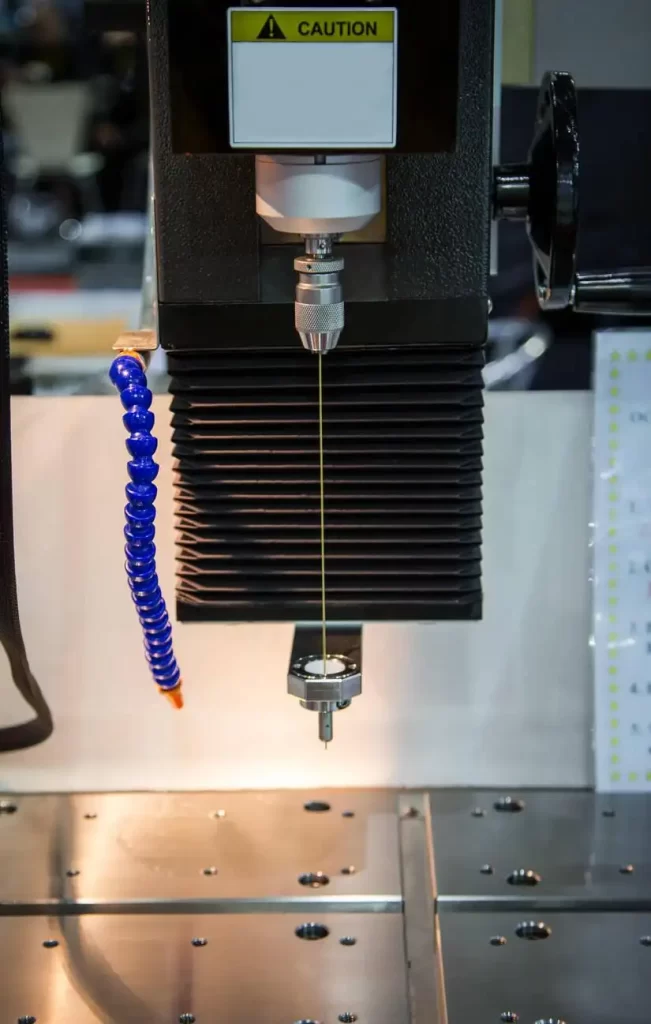
EDM-gatboormachine
Gatenboormachines met vonkerosie (EDM) worden voornamelijk gebruikt voor het boren van gaten in geleidende materialen zoals aluminium en staal. Deze machines kunnen gaten produceren tot een veel grotere diepte dan traditionele boormachines. Doordat er holle elektroden worden gebruikt, stroomt de diëlektrische vloeistof tijdens het boren rechtstreeks door het midden van het gat, waardoor afval en boorsel worden voorkomen.
Daarom geven veel productiebedrijven er de voorkeur aan om gatenboor-EDM te gebruiken voor het boren van koelgaten in motoronderdelen, zoals gasturbinebladen en componenten voor vliegtuigmotoren. Daarnaast vinden sommige productiebedrijven het nuttig om met behulp van EDM gaten te boren om de eerste gaten te maken voordat er met draad-EDM contourfreesprocessen wordt gewerkt.
Snelle gat-EDM
Snelgat-EDM-machines zijn speciaal ontworpen om snel gaten te maken in dikkere geleidende materialen, in tegenstelling tot standaard boor-EDM-machines. Ze gebruiken een hogere spoeldruk dan hun standaard tegenhangers.
Veel productiebedrijven gebruiken snel-EDM-machines om gaten met een kleine diameter op grote diepte in gehard stalen gereedschapsdelen te boren. Na deze gaten volgt een contourfreesbewerking met draad-EDM om de exacte vorm van het gat (of de gaten) te bepalen.
Micro-EDM
Micro-EDM-machines zijn gespecialiseerde EDM-machines die extreem nauwkeurige, kleine geleidende structuren produceren in precisie-miniatuurcomponenten. Deze kleine kenmerken worden bereikt door aanzienlijk minder elektrische energie per vonkerosiecyclus te verbruiken. Bedrijven in de medische sector gebruiken micro-EDM om miniatuursleufjes en/of -holtes in medische apparaten te creëren.
Probeer Boda nu!
Verwijdert EDM metaal zonder direct contact?
Ja, met EDM kunnen geleidende metalen van werkstukken worden verwijderd door middel van elektrische ontlading, waarbij het metaal wordt "gesneden" zonder fysiek contact met het werkstuk. Dit wordt bereikt door een zeer kleine afstand tussen de elektrode en het werkstuk te regelen.
Vonken: Verwijder het metaal
Wanneer een elektrische puls (gecontroleerd) door de opening gaat, ontstaat er een continue stroom van gecontroleerde vonkontladingen. Het zijn deze vonken die voldoende hitte genereren om zeer plaatselijke metaalgebieden te doen smelten. Zodra deze metaaldeeltjes gesmolten zijn, stollen ze snel in de diëlektrische vloeistof die hen omringt; tegelijkertijd transporteert de diëlektrische vloeistof ze uit het bewerkingsgebied.
Er treedt geen fysieke snijdruk op.
In tegenstelling tot frezen of draaien, waarbij fysieke krachten worden gebruikt om door het materiaal te snijden, maakt EDM gebruik van vonkenergie die wordt overgedragen via een gecontroleerde bewerkingsopening. Omdat er tijdens het EDM-proces geen fysieke krachten worden uitgeoefend, zijn dunnere wanden en smallere doorsneden doorgaans vormvaster tijdens de bewerking. Fijne ribben en gereedschapsinzetstukken zijn veelvoorkomende toepassingen van elektrisch ontladingsbewerken.
De speling blijft tijdens de bewerking gecontroleerd.
Geautomatiseerde servopositioneringsregelingen passen de positie van de elektrode aan tijdens elke EDM-slag. Een onjuist gehandhaafde spleetbreedte kan leiden tot de snelle ontwikkeling van instabiele vonkvorming. Stabiele vonkopeningen zorgen voor consistente oppervlakteafwerkingen en afmetingen over alle bewerkte gebieden. Draadvonkerosie handhaaft een constante draadaanvoer om stabiele snijomstandigheden te garanderen.
De materiaalgeleidbaarheid beïnvloedt de prestaties van EDM.
EDM verwerkt alleen werkstukmateriaal dat geleidend is tijdens vonkerosiebewerkingen. Veel materialen vertonen een goede geleidbaarheid en zijn daarom geschikt voor EDM, zoals bijvoorbeeld: gehard staal, wolfraamcarbide, titanium en nikkellegeringen. De hardheid van het materiaal heeft minder invloed op EDM dan op conventionele methoden.
Is elektrisch ontladingsbewerken een niet-traditioneel proces?
Het proces wordt geclassificeerd als niet-traditionele bewerking omdat er geen fysiek contact is tussen het snijgereedschap en het werkstuk. Bovendien wordt er materiaal verwijderd door elektrische energie toe te passen.
Materiaalverwijdering vindt plaats door middel van elektrische ontlading.
Bij een elektrische ontlading vindt er een gecontroleerde elektrische ontlading plaats tussen een elektrode (of kathode) en het werkstuk (anode), over een opening die gevuld is met een diëlektrische vloeistof. Deze elektrische ontlading verwijdert tijdens elke ontlading een kleine hoeveelheid metaal van het oppervlak van het werkstuk. Er is geen direct contact tussen het snijgereedschap en het werkstuk tijdens het EDM-proces.
In tegenstelling tot traditionele bewerkingsmethoden, waarbij het snijgereedschap mechanische spanning uitoefent om materiaal te verwijderen (afschuiving), maakt EDM gebruik van de energie die wordt opgewekt door elektrische pulsen tussen het gereedschap en het werkstuk, in combinatie met de spleetbreedte, om materiaal te verwijderen.
Er vindt geen schaarsnijden plaats.
Bij traditionele bewerkingstechnieken worden gereedschappen gebruikt die mechanische krachten (spanning) uitoefenen om het materiaal te vervormen. In tegenstelling tot traditionele bewerkingstechnieken vindt er bij EDM (Electrical Discharge Machining) echter geen dergelijke vervorming plaats. Hierdoor blijven dunne secties stabiel tijdens de bewerking, omdat er bij het snijproces geen druk wordt uitgeoefend. Bovendien kan EDM, in tegenstelling tot traditionele verspaningstechnieken waarbij beperkingen in de gereedschapsbelasting de bewerking van harde materialen zoals warmtebehandelde legeringen en gehard staal belemmeren, zonder dergelijke beperkingen op deze materialen worden toegepast.
Het proces is afhankelijk van het elektrische en thermische gedrag.
De prestaties van EDM hangen af van hoe materialen reageren op de elektrische energie die tijdens het ontladingsproces wordt gebruikt. Geleidbaarheid en thermische respons zijn factoren die de erosiesnelheid van materialen tijdens EDM beïnvloeden.
In tegenstelling tot traditionele bewerkingstechnieken, waarbij de hardheid direct van invloed is op het gemak waarmee een bepaald materiaal kan worden geërodeerd bij EDM, hangt het gemak waarmee een bepaald materiaal kan worden geërodeerd af van specifieke parameters, waaronder de ontladingseigenschappen en de spoelomstandigheden.
Voordelen van het gebruik van elektrische ontladingsbewerkingen
Machinaal bewerken met elektrische ontlading biedt verschillende voordelen ten opzichte van traditionele bewerkingsmethoden, waardoor het een populaire keuze is voor veel fabrikanten. Enkele belangrijke voordelen van EDM zijn:
| Voordeel | Beschrijving |
|---|---|
| precisie | EDM is in staat zeer hoge niveaus van precisie te bereiken, met toleranties van slechts enkele microns. |
| Ingewikkeldheid | EDM kan ingewikkelde vormen en patronen produceren die met traditionele bewerkingsmethoden moeilijk of onmogelijk te realiseren zijn. |
| Harde materialen | EDM kan met gemak extreem harde materialen bewerken, zoals carbiden, die moeilijk te snijden zijn met traditionele technieken. |
| Geen mechanische belasting | Aangezien EDM een contactloos bewerkingsproces is, wordt er geen mechanische spanning op het werkstuk uitgeoefend, waardoor het risico op vervorming of schade wordt verminderd. |
| Verminderde gereedschapsslijtage | De elektrode in EDM ondervindt minimale slijtage tijdens het proces, wat resulteert in een langere standtijd en lagere gereedschapskosten. |
precisieEDM is in staat om een zeer hoge mate van precisie te bereiken, met toleranties van slechts enkele microns. (Lees meer:Precisie en nauwkeurigheid van EDM)
Ingewikkeldheid: EDM kan ingewikkelde vormen en patronen produceren die met traditionele bewerkingsmethoden moeilijk of onmogelijk te realiseren zijn.
Harde materialen: EDM kan met gemak extreem harde materialen bewerken, zoals carbiden, die moeilijk te snijden zijn met traditionele technieken.
Geen mechanische belasting: Aangezien EDM een contactloos bewerkingsproces is, wordt er geen mechanische spanning op het werkstuk uitgeoefend, waardoor het risico op vervorming of schade wordt verminderd.
Verminderde gereedschapsslijtage: De elektrode in EDM ondervindt minimale slijtage tijdens het proces, wat resulteert in een langere standtijd en lagere gereedschapskosten.
Welke materialen kunnen worden bewerkt met behulp van elektro-erosie (EDM)?
EDM kan alleen werken op geleidende materialen vanwege de aard van de gecontroleerde elektrische ontladingen. De prestaties van alle geleidende materialen materialen voor EDM is een functie van hun relatieve geleidbaarheid, thermische stabiliteit en reactie op vonkerosie.
Gereedschapsstaal
Gereedschapsstaal behoudt zijn afmetingen tijdens het hardingsproces. Daarom wordt er bij het verwijderen met EDM geen warmte gegenereerd, waardoor het metaal niet zachter wordt. Holtes, stempels en soortgelijke onderdelen zijn daarom ideale kandidaten voor EDM-bewerking. Bovendien kan EDM diepsecties bewerken zonder spanningen in deze gebieden te veroorzaken, een veelvoorkomend probleem bij traditionele snijgereedschappen.
Roestvrij staal
Bij blootstelling aan meerdere vonkcycli vertonen roestvrijstalen materialen consistente eigenschappen. In tegenstelling tot conventionele bewerkingsmethoden veroorzaakt EDM geen werkverharding in het te verwijderen materiaal. Daarom blijft de oppervlaktekwaliteit consistent, zelfs bij complexe geometrische configuraties, wanneer ribben met een kleine dwarsdoorsnede, interne gebieden met nauwe toleranties, enz. worden verwijderd.
Carbide
Door hun extreem hoge hardheid zijn carbiden bestand tegen conventionele mechanische snijprocessen. EDM biedt een alternatieve oplossing door mechanische snijkrachten te elimineren en de erosie van het materiaal elektrisch te regelen. Daarom kunnen inzetstukken die in toepassingen met zware slijtage worden gebruikt, door middel van EDM worden gevormd zonder dat er risico is op afbrokkeling of beschadiging van de snijkant.
Titanium legeringen
Titanium vertoont overmatige vervorming onder conventionele snijomstandigheden. Bij gebruik van EDM kan titanium worden verwijderd zonder mechanische belasting.
Daarom vereisen dunne en/of smalle beugels/implantaten voor de lucht- en ruimtevaart doorgaans dit type bewerking.
Superlegeringen (Inconel, Hastelloy)
Onder normale bedrijfsomstandigheden vertonen superlegeringen een aanzienlijke weerstand tegen zowel temperatuur als mechanische belastingen. In tegenstelling tot andere bewerkingsmethoden maakt EDM gebruik van gecontroleerde vonkontlading om materiaal te verwijderen.
Onderdelen die aan hoge temperaturen worden blootgesteld (turbines en onderdelen in het hete gedeelte) vereisen daarom deze bewerkingsmethode. De oppervlakteafwerking vereist echter doorgaans een nabewerking na de eerste materiaalverwijdering door middel van EDM.
Geleidend aluminium
Normaal gesproken kan aluminium met conventionele bewerkingstechnieken sneller worden bewerkt dan met EDM. Er kunnen zich echter situaties voordoen waarin interne geometrische vormen moeilijk bereikbaar zijn. Typische voorbeelden zijn kleine doorgangen en gesloten holtes. Door de vonken die tijdens het EDM-proces worden gebruikt te beheersen, wordt de instabiliteit van erosie in dunwandige secties geminimaliseerd.
Koper en messing
Omdat koper en messing een relatief lage elektrische weerstand hebben tijdens vonkontlading, kunnen ze nauwkeurig bewerkt worden met EDM, mits de juiste controlemechanismen worden gebruikt. Naast het bieden van stabiele vormen worden deze metalen vaak gebruikt als elektroden in diverse opstellingen. Elektrische verbindingen die dunne draaddiameters vereisen en gereedschapsonderdelen gemaakt van deze materialen zijn ideale kandidaten voor deze bewerkingstechniek.
Welke software wordt gebruikt bij elektro-erosie (EDM)?
De meeste EDM-software (Electrical Discharge Machining) voert een paar belangrijke functies uit: het creëren van gereedschapspaden, het ontwerpen van elektroden en het instellen van bewerkingsprocesparameters. Deze processen koppelen CAD-modellen (Computer-Aided Design) aan de beweging van de machine en aan de elektrische ontladingsomstandigheden.
CAD/CAM-platformen voor elektrodeontwerp
Ontwerpers ontwikkelen de snijgereedschappen, ook wel elektroden genoemd, en de trajecten die deze elektroden volgen met behulp van CAD/CAM-systemen. De meest gebruikte CAD/CAM-programma's voor dit type ontwikkeling zijn Mastercam, Autodesk PowerMill en Siemens NX.
Voor het genereren van de elektrodegeometrie voor zinkvonkerosie kunnen alle drie worden gebruikt. Bij draadvonkerosie worden ze doorgaans gebruikt om snijpaden te creëren voor onderdelen uit 2D- en/of 3D-modellen.
Gereedschapspadplanning voor draad- en zinkvonkerosie
Zodra het onderdeel is gedefinieerd door zijn geometrie, genereert de software machinebewegingscommando's die bepalen hoe het onderdeel moet worden gefabriceerd. De specifieke commando's bevatten informatie over waar de draad moet lopen, bij welke ingangspunten (indien er meerdere zijn) de draad moet beginnen, en instellingen voor de besturing van bochten.
Zoals eerder vermeld, worden bij zinkvonkerosie dezelfde basisstappen gevolgd, maar de specifieke commando's zijn gedetailleerder. Deze omvatten het definiëren van de diepte waarop een elektrode in een holte moet worden verzonken, evenals het niveau(s) waarop de elektrodegrootte moet worden verkleind om een uniforme erosie in de gehele holte te bereiken.
Machinebesturing en parameterinstelling
De EDM-controller maakt gebruik van softwareprogramma's waarmee operators de pulsstroom, spanning en timing kunnen configureren. De operator kiest een bereik van vonkenergie op basis van het te bewerken materiaal en de gewenste afwerking van het eindproduct. De configuratie van deze instellingen bepaalt zowel de erosiesnelheid als de algehele kwaliteit van het afgewerkte oppervlak.
Er zijn twee hoofdtypen EDM-bewerkingsprocessen: voorbewerking en nabewerking. Elk proces vereist een unieke set pulsstroom-/spannings-/timingwaarden om optimale resultaten te behalen.
Monitoring en adaptieve besturing
Moderne EDM-apparatuur kan de omstandigheden die bij elke vonkontlading horen in realtime monitoren. Wanneer dergelijke ontladingen instabiel worden, past de software automatisch de spleetregeling aan om de stabiliteit te behouden.
Sommige moderne EDM-machines bieden ook logmogelijkheden, waardoor fabrikanten de prestaties in de loop van de tijd kunnen volgen en aanpassingen kunnen maken om variaties in hun uiterst nauwkeurige productieprocessen te minimaliseren.
Botsing en padverificatie
Veel softwarepakketten voor EDM-simulatie bieden nu de mogelijkheid om het beoogde bewegingspad van de elektrode te verifiëren voordat de bewerking wordt uitgevoerd. Deze functionaliteit geeft fabrikanten de zekerheid dat er geen risico is op onbedoeld contact tussen de elektrode en het werkstuk.
Botsingsdetectie en -verificatie dragen er dus verder aan bij om instelfouten in complexe EDM-gebaseerde productieprocessen te minimaliseren.
Probeer Boda nu!
Hoe nauwkeurig is elektro-erosie (EDM)?
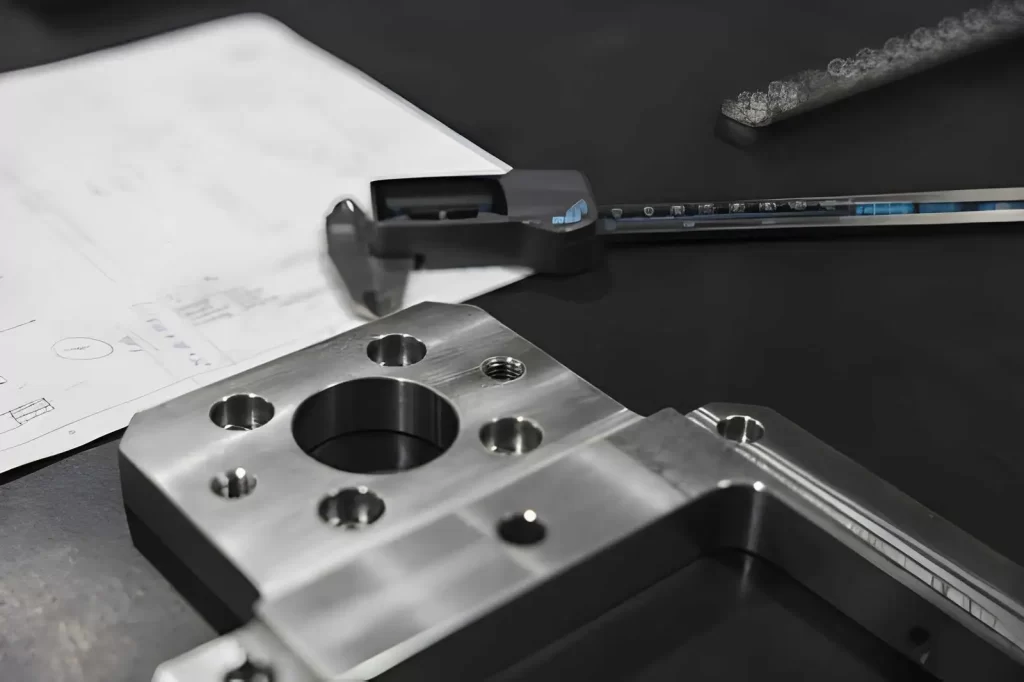
EDM-bewerkt metalen onderdeel op een technische tekening
EDM snijdt niet alleen het werkstuk, maar voorkomt ook dat het materiaal tijdens de bewerking wordt geduwd of gebogen. Dat alleen al zorgt ervoor dat de afmetingen stabiel blijven, vooral bij dunne of geharde onderdelen. Bij normale productie blijft de nauwkeurigheid rond de ±0.005 mm tot ±0.02 mm. In kleinere opstellingen kunnen zeer kleine details tot op de micron nauwkeurig worden gecontroleerd.
Het belangrijkste is niet de naam van de machine, maar hoe stabiel de vonk blijft tijdens het snijden. Als de vonkopening consistent blijft, behoudt het werkstuk zijn afmetingen. (Lees verder om te ontdekken: Voordelen en nadelen van elektro-erosie)
Nauwkeurigheidsbereik dat u in winkels ziet
|
Staat van het product |
Wat je daadwerkelijk krijgt |
|
Standaard EDM-bewerking in een werkplaats |
±0.005 mm tot ±0.02 mm |
|
Strakke afstelling met nauwkeurige controle |
±0.002 mm tot ±0.005 mm |
|
Micro-EDM-werk |
Zeer kleine details op micronniveau. |
Waarom EDM zo goed beheersbaar kan blijven
- Er is geen gereedschapsdruk bij betrokken, dus er is niets dat het werkstuk buigt. Dat alleen al elimineert een belangrijke bron van fouten die bij frezen voorkomen.
- De machine past de positie van de elektrode continu aan tijdens het snijden. Hij reageert op veranderingen in de vonk in plaats van een vast traject af te dwingen.
Kostenoverwegingen bij het gebruik van EDM
De kosten van EDM (Elektrische Ontladingsbewerking) variëren afhankelijk van de machinegrootte, de complexiteit van de geometrie van het werkstuk, de insteltijd en de gebruikte elektrodemethode.
Hoge initiële installatievereisten
Vergeleken met traditionele CNC-machines (Computer Numerical Control) heeft EDM-apparatuur doorgaans een hogere aanschafprijs vanwege de specifieke aard van elke toepassing.
Zowel draadvonkerosie als zinkvonkerosie worden doorgaans gebruikt in toepassingen waar geen alternatief voor vonkerosie bestaat; daarom vereisen ze specifieke opstellingen, wat over het algemeen niet mogelijk is met een veelzijdig bewerkingscentrum.
Afhankelijkheid van elektroden en verbruiksartikelen
Bij Sinker EDM is een extra vereiste vóór aanvang van de bewerking het produceren van een elektrode voor elke te bewerken holte. Bovendien moet, indien dezelfde elektrode niet zonder aanzienlijke aanpassingen hergebruikt kan worden, voor elke holte een nieuwe elektrode worden geproduceerd.
Hoewel draad-EDM geen productie van afzonderlijke elektroden vereist, verbruikt het wel continu draad tijdens het snijden, en circuleert er diëlektrische vloeistof door de tank die periodiek moet worden vervangen.
Energieverbruik tijdens vonkcycli
In tegenstelling tot frezen, werkt EDM door herhaaldelijk hoogspanningsontladingen af te geven in plaats van een constante kracht uit te oefenen om metaal te verwijderen. Hoewel het energieverbruik constant blijft gedurende langere bewerkingsperioden, verhogen de langere tijden die nodig zijn om een bepaalde hoeveelheid materiaal te verwijderen de energiekosten van het bewerkingsproces. Bovendien vereisen hardere materialen nog langere ontladingstijden.
Machinetijd per component
Omdat de materiaalafvoersnelheid (MMR) altijd aanzienlijk lager is dan bij frees- of draaibewerkingen, zijn er langere bewerkingstijden nodig voor complexe geometrieën. Een van de voordelen van EDM is echter dat veel instellingen overbodig worden bij onderdelen met interne structuren. Zo kan één enkele instelling meerdere mechanische bewerkingen voor een dergelijk onderdeel vervangen.
Onderhoud van het diëlektrische systeem
Tijdens elke herhaling van het vonkerosieproces hopen zich fijne deeltjes op in de tank van het diëlektrische systeem. Daarom is onderhoud van het filtersysteem noodzakelijk om te garanderen dat de ontladingseigenschappen optimaal blijven.
Slechte bedrijfsomstandigheden als gevolg van onvoldoende vloeistofcirculatie kunnen leiden tot inconsistente bewerkingen en daardoor het aantal benodigde cycli voor de productie van onderdelen verhogen.
Wanneer is EDM-bewerking de juiste keuze?
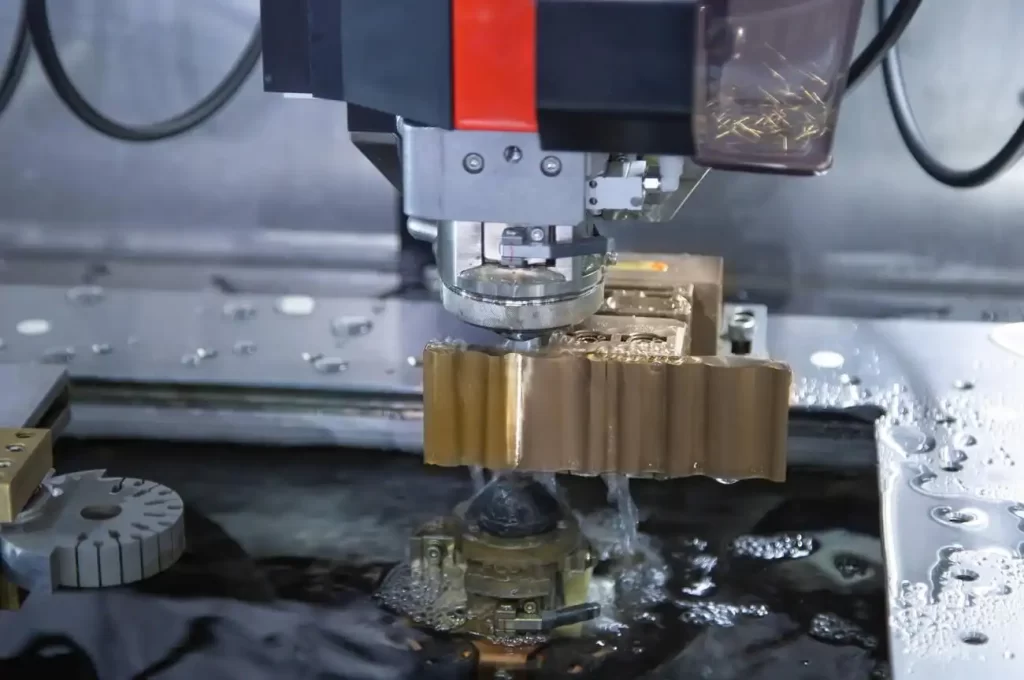
Draad-EDM messing werkstuk snijden
Kies voor EDM-bewerking wanneer een onderdeel complexe vormen, diepe holtes, kleine gaten of scherpe binnenhoeken heeft die moeilijk te bewerken zijn met standaard snijgereedschap. Het wordt ook veel gebruikt voor harde metalen, mallen, matrijzen en precisieonderdelen.
Hoe verhoudt EDM zich tot plasmasnijden?
Zowel EDM als plasmasnijden gebruiken een unieke methode om materiaal van geleidende metalen te verwijderen.
EDM wordt hoofdzakelijk uitgevoerd door gecontroleerde elektrische vonkerosie in een diëlektrische vloeistof te creëren, terwijl plasmasnijden inhoudt dat een metaal snel wordt verhit met behulp van een stroom geïoniseerd gas.
Nauwkeurigheid en functiecontrole
EDM biedt een hogere precisie, waardoor nauwkeurige, dimensionaal gecontroleerde details (zowel klein als gedetailleerd) kunnen worden geproduceerd. Dit omvat het bewerken van fijne gaten, scherpe binnenhoeken en diepe holtes.
Plasmasnijden is specifiek gericht op het snel verdelen van plaat- en/of profielmateriaal. Plasmasnijden kan niet de precisie bereiken die nodig is voor fijne details of kleine geometrische vormen.
Snijmechanisme
Bij EDM wordt materiaal verwijderd door middel van meerdere elektrische vonken met een nauwkeurige tussenruimte. Deze afzonderlijke vonken eroderen telkens een zeer klein beetje metaal.
Bij plasmasnijden wordt materiaal gesmolten met behulp van krachtige gasstralen, waarna het gesmolten materiaal wordt weggeworpen. Het plasmasnijproces werkt continu en is gericht op hoge productiesnelheden in plaats van op het beheersen van details op microniveau.
Oppervlakteconditie na het snijden
Over het algemeen produceert EDM een fijnere randafwerking dan plasmasnijden, waarbij een grotere warmtebeïnvloede zone (HAZ) langs de snijranden ontstaat. Bovendien ontstaat er bij plasmasnijden vaak slak, wat nabewerking vereist.
Geometrievermogen
Het is bewezen dat EDM met succes zeer complexe interne geometrieën en kleine details kan produceren. Zo kan draad-EDM bijvoorbeeld interne geometrieën creëren die moeilijk, zo niet onmogelijk, te repliceren zijn met plasmasnijden.
Plasmasnijden is succesvol gebleken voor het maken van lange, rechte sneden en het scheiden van grote plaatmaterialen. Plasmasnijden is echter minder geschikt voor het creëren van fijne details of interne geometrieën.
Ontvang ondersteuning voor EDM-bewerking van Boda.
Boda biedt EDM Bewerkingsservices Voor complexe, uiterst nauwkeurige metalen componenten. Het proces ondersteunt draadvonkbewerking, zinkvonkbewerking en precisiegatboren. De onderdelen worden geproduceerd met behulp van gecontroleerde vonkerosie voor stabiele dimensionale resultaten. De productieondersteuning omvat prototypes, kleine series en industriële toepassingen.
Deel je CAD-ontwerp, dan beoordeelt het engineeringteam de maakbaarheid en de bewerkingsmethode.