
Thermoplast van polyethyleen met hoge dichtheid (HDPE) wordt veel gebruikt bij spuitgieten. Het is zeer sterk, duurzaam en zuinig. Bovendien heeft het een uitstekende slagvastheid en vochtbescherming. Deze eigenschappen maken het uniek voor verpakkings-, automobiel- en industriële toepassingen. Het materiaal wordt doorgaans gesmolten tussen 180°C en 280°C en in een mal gespoten om specifieke ontwerpproducten vorm te geven.
Porlean Tech is gespecialiseerd in het vertalen van uw ontwerpintentie naar hoogwaardige componenten. Als u op maat gemaakte HDPE-spuitgegoten onderdelen nodig hebt voor industriële, automobiel- en verpakkingstoepassingen, legt deze gids uit hoe de on-demand productie-expertise van Boda precisie, schaalbaarheid en schaalvoordelen oplevert.
Wat is HDPE-spuitgieten?
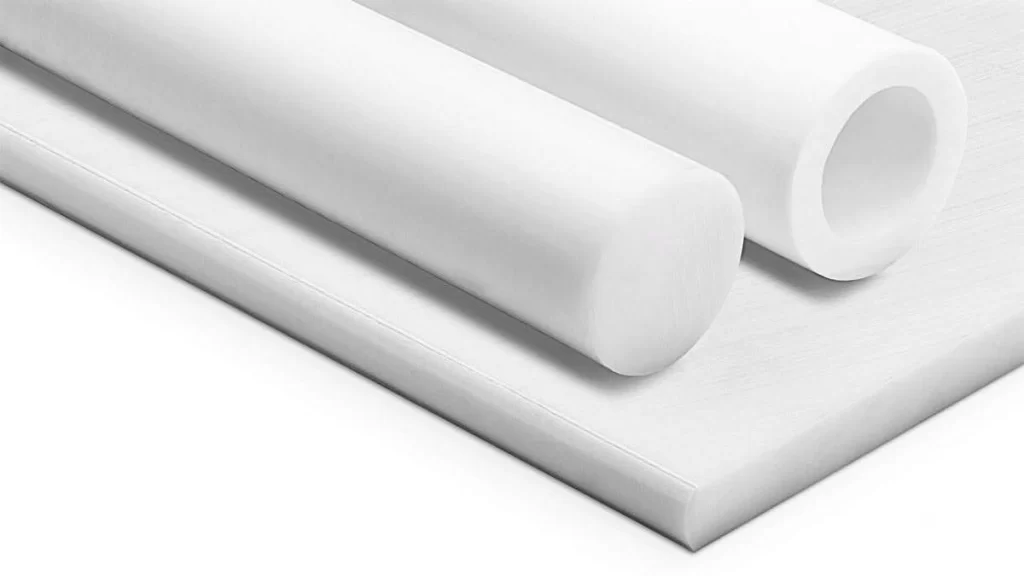
HDPE in ruwe vorm
Ontwerpen van HDPE-onderdelen/producten door spuitgieten is een gangbare praktijk. Het proces smelt HDPE en spuit het in een mal, waar het afkoelt. Over het algemeen wordt het materiaal overmatig gebruikt in HD-containers, flessen, pijpen en auto-onderdelen. Niettemin krimpt HDPE vanwege de hoge mate van thermische uitzetting. Voldoende koeling en hightech spuitgieten om ontwerpwijzigingen te accommoderen, kunnen helpen het product nauwkeurig vorm te geven.
Bij Boda bieden we niet alleen diensten voor het vormen van polyethyleen met hoge dichtheid. Naast het vormen biedt ons team uitgebreide ontwerp- en productieondersteuning. Wij zorgen ervoor dat alle onderdelen die u ontvangt van de hoogste kwaliteit zijn en presteren zoals bedoeld om uw toepassing te garanderen.
In plaats van tijd te verspillen aan het zoeken naar HDPE-spuitgietmachines, kunt u beter samenwerken met Boda. U ontvangt een gratis DFM-analyse, hebt toegang tot een indrukwekkend productienetwerk en krijgt korting op grote hoeveelheden.
Onze engineers beheren alles van matrijsontwerp tot logistiek. Laat ons u in staat stellen de gewenste resultaten te behalen door uw ontwerpen om te zetten in praktische producten. Start vandaag nog met uw HDPE-project!
Wat zijn de voordelen van het gebruik van HDPE-materiaal voor spuitgieten?
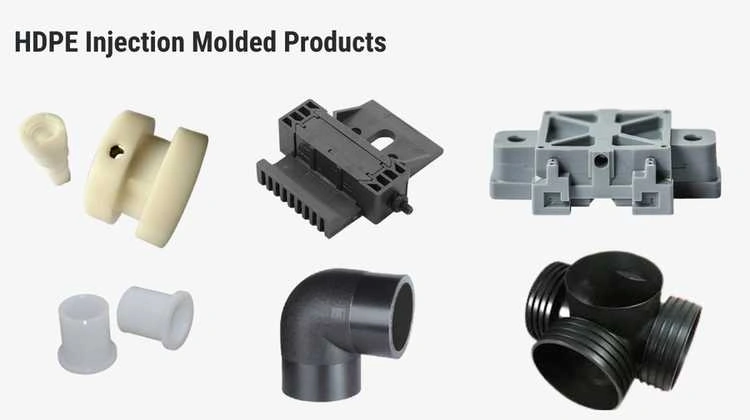
HDPE-spuitgietproducten
Voordelen
Ondanks de hoge sterkte en duurzaamheid heeft HDPE nog veel meer aantrekkelijke eigenschappen. Bijvoorbeeld:
Betaalbare productiekosten
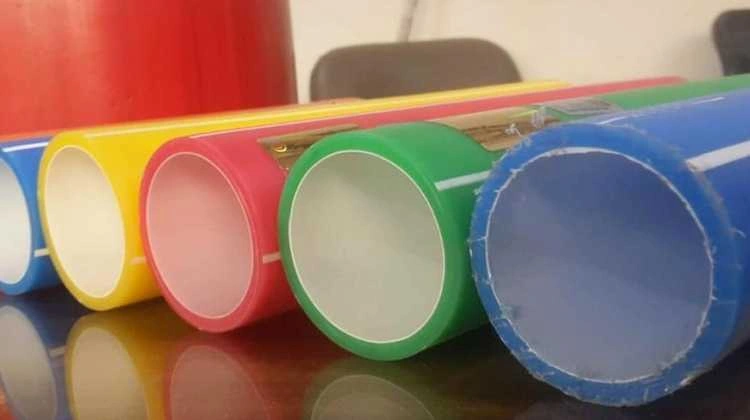
Gekleurde HDPE-buizen
HDPE is het minst dure type dat wordt gebruikt voor spuitgieten in vergelijking met andere industriële plastic materialen. De productiekosten zijn lager dan bij veel gespecialiseerde polymeren. Daarom is het economisch voor massaproductie. Bovendien is het een goede keuze vanwege de grote beschikbaarheid. Ongeacht het volume, of u nu kleine of grote hoeveelheden nodig hebt, onze faciliteit helpt materiaalverspilling te minimaliseren om uw kosten per eenheid concurrerend te houden.
Krijg waardevolle inzichten over teflon spuitgieten in onze gedetailleerde gids.
Zeer bestendig tegen stoten en spanningen
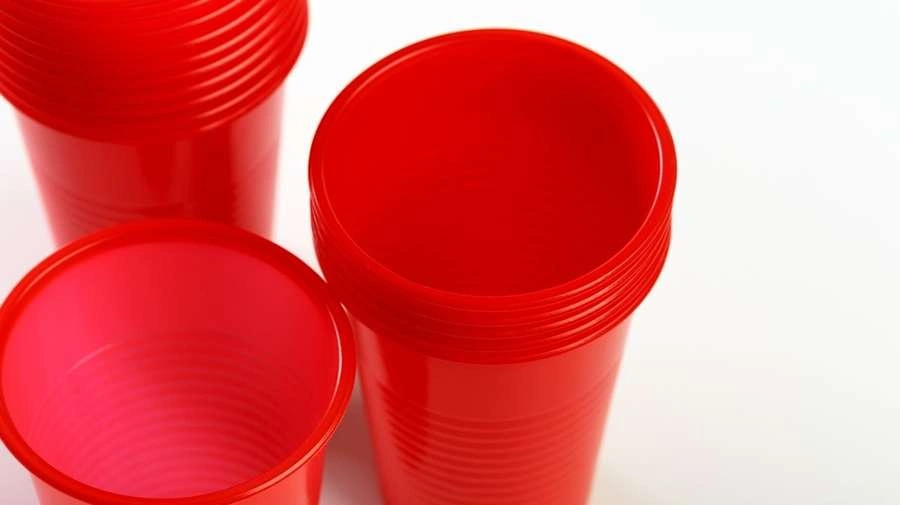
HDPE wegwerpbekers
HDPE is een lichtgewicht materiaal met een hoge treksterkte en uitstekende slagvastheid. Het kan intensief gebruik weerstaan zonder te barsten en te breken. Deze eigenschappen maken het ideaal voor het maken van duurzame componenten zoals containers, autoproducten en industriële machineonderdelen.
Bestand tegen chemicaliën en vocht
HDPE is bestand tegen sterk oxiderende zuren (bijv. geconcentreerd zwavelzuur, salpeterzuur) en koolwaterstoffen (bijv. benzine). Het absorbeert geen water onder vochtige omstandigheden. Het voorkomt dus zwelling en degradatie. Vanwege deze eigenschappen is HDPE bij uitstek geschikt voor chemische opslagtanks en buitentoepassingen.
Wij betrekken materialen van gecertificeerde instanties. Ons team zorgt ervoor dat ontwikkelde HDPE-componenten bestand zijn tegen schokken, chemicaliën en vocht.
Nadelen
Dit zijn de nadelen van HDPE-spuitgieten:
Kwetsbaarheid voor hitte en thermische uitzetting
HDPE zet uit tijdens het smelten. Het heeft invloed op de maatnauwkeurigheid van de onderdelen na het gieten. Onderdelen kunnen kromtrekken en krimpen als er geen adequate koeling en matrijsontwerp worden gebruikt.
Wij integreren matrijsstroomanalyse en koelkanaalontwerpen om kromtrekken te beperken, zelfs bij dunwandige onderdelen.
Moeilijk te binden
Het is relatief lastig om HDPE te lijmen of te coaten met lijm vanwege de lage oppervlakte-energie. Onze faciliteit gebruikt over het algemeen gespecialiseerde ultrasone lastechnieken en mechanische bevestigingselementen (interlock) in uw ontwerp om de montage te vereenvoudigen.
Brandbaar materiaal
Zuiver HDPE is ontvlambaar maar zelfdovend in sommige klassen (bijv. UL 94 HB-classificatie). De ontvlambaarheid is afhankelijk van additieven. Als u brandvertragend HDPE nodig hebt, vertrouw dan op Boda, aangezien wij gecertificeerde klassen leveren en alternatieven aanbevelen zoals PPSU voor gebruik bij hoge temperaturen.
Probeer Boda nu!
HDPE-spuitgietverwerkingshandleiding: stap voor stap
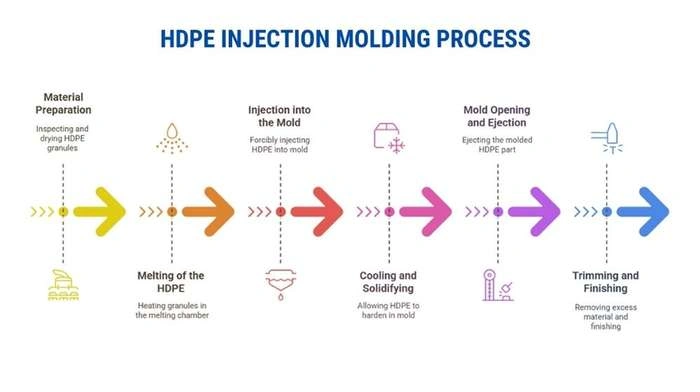
HDPE-spuitgietproces
Het HDPE-spuitgietproces is lastig en vereist vaak veel expertise. Boda biedt uitgebreide ondersteuning van ontwerp tot eindproductvorming. Dit zijn de mogelijkheden die ons onderscheiden van andere spuitgietdienstverleners.
- Zodra u uw CAD-bestand uploadt, zullen onze engineers een gratis DFM-analyse uitvoeren. We optimaliseren de wanddikte, gate-locaties en draft-hoeken.
- U kunt kiezen uit meer dan 20 HDPE-kwaliteiten, maar wij kunnen u ook adviseren over de ideale hars voor uw toepassing.
- Bestel 10 of 10,000 onderdelen met gegarandeerde consistentie. Onze ISO 9001-gecertificeerde faciliteiten stellen ons in staat om aan uw specificaties te voldoen.
- We hadden een uitgebreide lijst met afwerkingsopties. U kunt draden, logo's of vlambehandelingen toevoegen aan uw afgewerkte onderdelen voor een naadloze integratie in uw product.
Laten we hier de typische stappen bespreken voor het vervaardigen van producten via het HDPE-spuitgietproces:
Materiële voorbereiding
Ten eerste de HDPE spuitgietgrondstof in de vorm van korrels wordt geïnspecteerd en gedroogd om vocht te verwijderen. Vervolgens wordt het opgeslagen in een korrelsilo. Verder wordt het getransporteerd naar andere secties om gecontroleerde verwerking te garanderen.
Smelten van HDPE
Nadat de korrels in de smeltkamer zijn geplaatst, worden ze verhit om de korrels vloeibaar te maken. Het wordt in een schroefachtig apparaat gevoerd. De roterende schroef zorgt voor gelijkmatige verwarming en consistente stroming van de gesmolten hdpe.
Injectie in de mal
Het voorverwarmde en vloeibaar gemaakte HDPE wordt met hoge druk in een voorgevormde mal gespoten. Correcte vulling en gecontroleerde injectiesnelheid elimineren luchtzakken.
Afkoelend en stollend
De mal koelt het HDPE, waardoor het in vorm kan uitharden. Adequate temperatuurcontrole dicteert uniforme stolling en minimaliseert de kans dat HDPE krimpt, vervormt en kromtrekt tijdens verdere afkoeling.
Vorm openen en uitwerpen
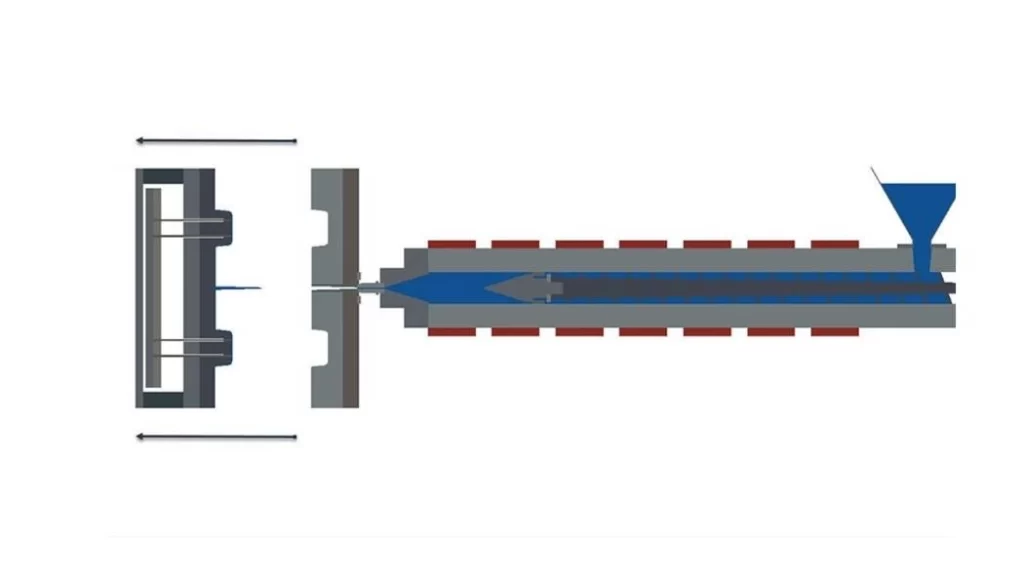
Illustratie van het openen van een mal
De gewenste vorm wordt bereikt na gecontroleerde afkoeling. Het onderdeel wordt voorzichtig uit de mal geworpen. Correcte behandeling en uitwerpen van het onderdeel resulteert in onderdelen zonder ingewikkelde en ongewenste vervormingen.
Trimmen en afwerken
Ongewenste materialen zoals flits of ruwe randen worden verwijderd. Daarnaast worden er afwerkingsbehandelingen toegepast, zoals ontbramen, polijsten en coaten, om het product esthetisch aantrekkelijk te maken. Naast esthetiek verbeteren deze de eigenschappen van onderdelen/items.
Probeer Boda nu!
HDPE-spuitgietontwerp: de beste tips voor vlekkeloze onderdelen
Laten we eens kijken naar een aantal ontwerpprincipes om onderdelen goed te laten verlopen. Ook raden we u aan om eens te kijken naar onze uitgebreide gids over polycarbonaat spuitgieten.
wanddikte
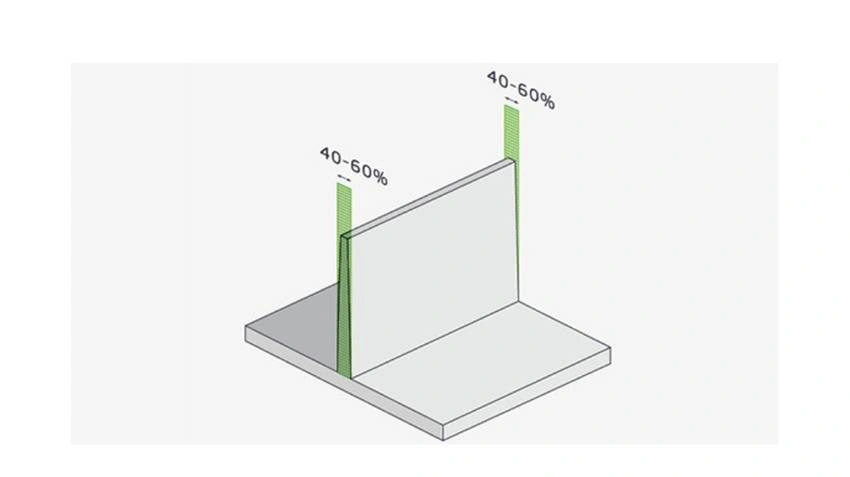
Wanddikte spuitgieten
Als u wilt eindigen met een uniforme koeling en geen verzakkingen, dan moeten de ontwerpwanden dezelfde dikte hebben. De ideale wanddikte voor HDPE zou tussen de 0.76 mm en 3.18 mm moeten liggen, aangezien deze materialen een ongelooflijke sterkte-tot-defectverhouding bezitten. Als de wanddikte moet veranderen terwijl deze uniform blijft, dan zou dit geleidelijk moeten gebeuren (minder dan 10 graden), en de verandering van de wanddikte zou binnen 10-15% van de nominale dikte moeten liggen.
inkrimping
HDPE krimpt het meest van alle kunststoffen, ongeveer 1.5 tot 3%. Om problemen met de grootte te voorkomen, moet u bepalen hoe de instellingen voor de pack- en hold-druk worden gebruikt, de gate-posities aanpassen aan dikkere gebieden en de koeltijd nauwkeurig afstellen. Bovendien moet er in het ontwerp van de mal rekening worden gehouden met dunnere wanden om sneller af te koelen.
Straal van scherpe hoeken
Scherpe hoeken zijn moeilijk te vormen vanwege hun aanzienlijke stijfheid. Een interne straal van niet minder dan 25 procent van de wanddikte moet worden toegevoegd om hoeken te versterken. Onderdelen met voldoende sterkte moeten worden opgehoogd tot 75% voor verbeterde weerstand.
Diepgangshoek
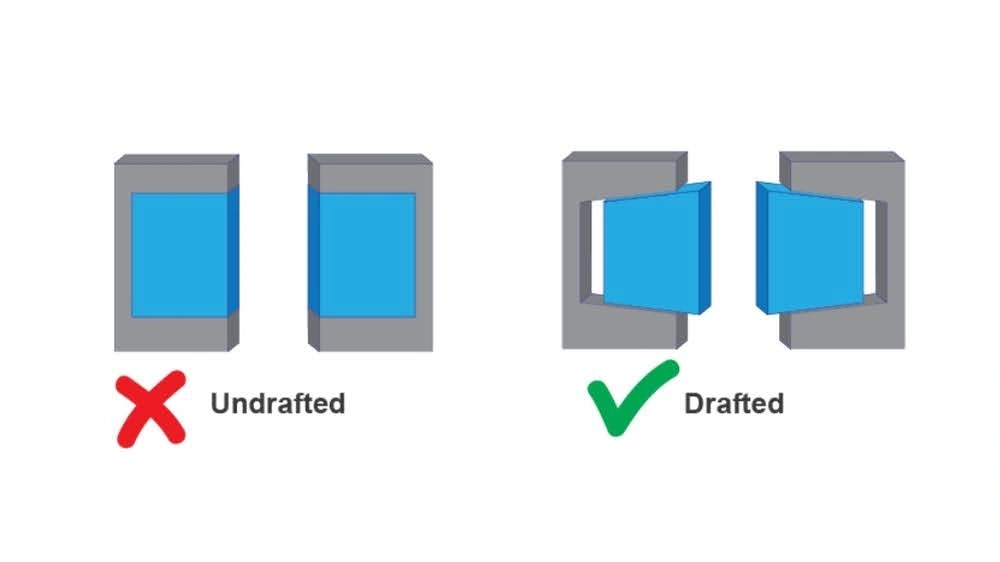
Spuitgieten trekhoek
Voor optimale uitwerping van HDPE-onderdelen uit de mal, moeten taps toelopende randen worden toegepast op verticale wanden. Basisvormen kunnen een 0.5-1.0-graden per zijde-diepgang gebruiken. Meer gecompliceerde vormen en een diepe holtesectie kunnen 1.5-2.0 graden nodig hebben om het onderdeel correct uit te werpen.
Toleranties
Nauwe toleranties kunnen moeilijk te bereiken zijn vanwege krimp- en koelingsproblemen. Voor de meeste componenten zijn commerciële toleranties van ~±0.2 mm voldoende. Sommige kritische kenmerken vereisen echter mogelijk ~±0.05 mm precisie op de mal. Supernauwe toleranties (<±0.025 mm) zijn alleen mogelijk als de malkwaliteit uitzonderlijk hoog is.
Veelvoorkomende uitdagingen bij HDPE-spuitgieten en hoe deze te overwinnen
Het ontwerpen van HDPE-onderdelen kan soms lastig zijn. Onjuiste behandeling tijdens het gieten kan leiden tot kromtrekkende, broze en inconsistente onderdelen. Laten we eens kijken naar enkele veelvoorkomende uitdagingen en de bijbehorende oplossingen.
Kromtrekken en krimpen
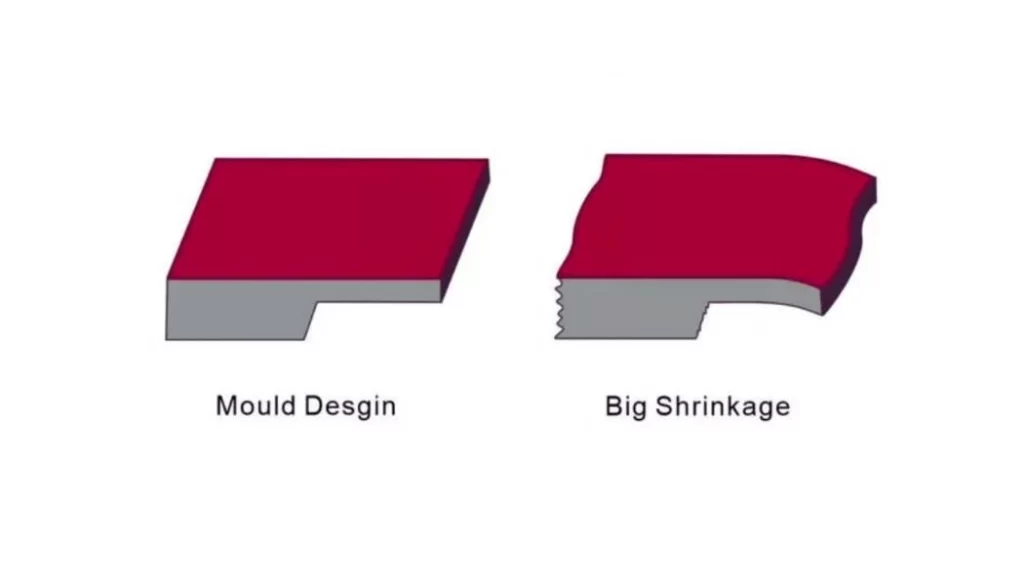
Schimmelinkrimping
HDPE spuitgegoten onderdelen kromtrekken en krimpen. Het resulteert vaak in dimensionale vervormingen door ongelijkmatige koeling. Het materiaal heeft een relatief hoge krimpsnelheid, meestal 1.5% tot 3%.
Oplossingen:
- Voorkom ongelijkmatige koeling en zorg voor een gelijkmatige wanddikte.
- Gebruik een optimale koeltijd en de juiste poortpositie voor een efficiënte materiaalstroom.
- Pas druk toe om de effecten van krimp te minimaliseren.
Verslechterde oppervlakteafwerking
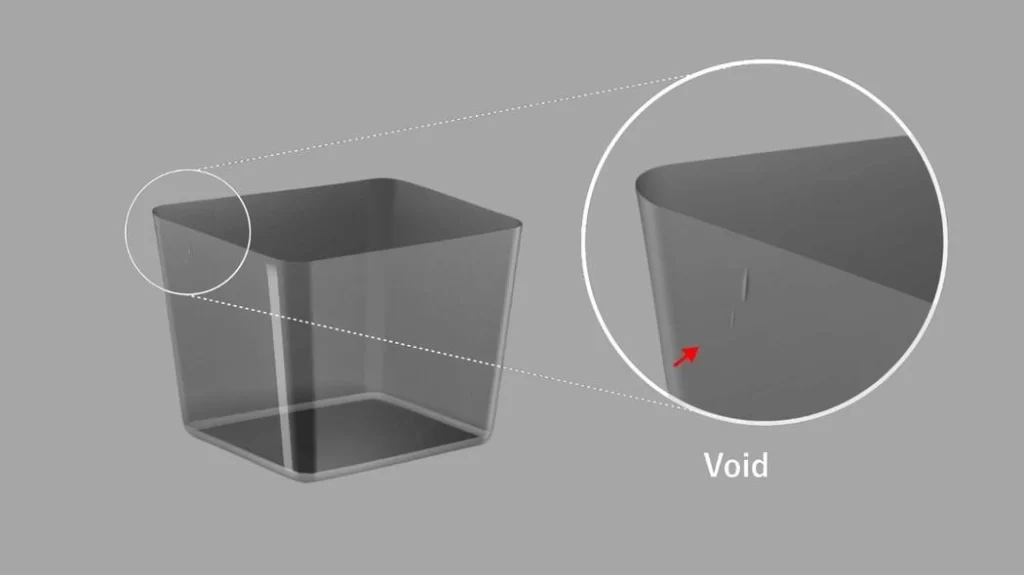
Holtes in spuitgegoten onderdeel
HDPE heeft een lage oppervlakte-energie. Het is gevoeliger voor oneffen, doffe texturen door slechte hechting van coatings.
Oplossingen:
- Verbeter de afwerkingskwaliteit door gebruik te maken van hoogglans maloppervlakken.
- Verhoog de vulsnelheid en injectiedruk.
- Gebruik een nabehandeling, bijvoorbeeld vlambehandeling, voor een betere hechting aan het oppervlak.
Hoge oppervlakteflits
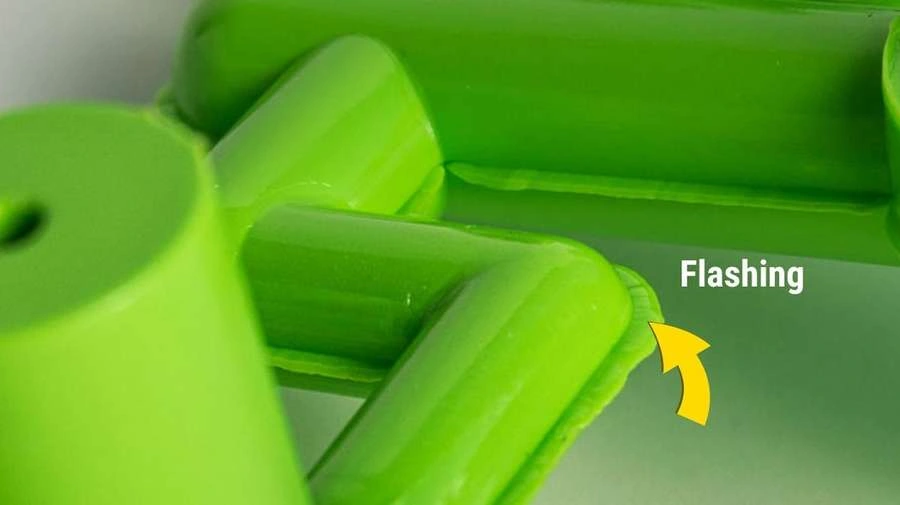
Gedeeltelijk knipperen
Het afdichten van materiaal vindt plaats wanneer het door de randen van de holtevorm lekt.
Oplossingen:
- Voorkom dat er materiaal lekt door de mal goed vast te klemmen.
- Als de injectiedruk te hoog is, minimaliseer deze dan.
- Als de randen van de mal versleten zijn, moeten ze gecontroleerd, gerepareerd en vervangen worden.
Broze en zwakke onderdelen
HDPE-onderdelen kunnen hun sterkte verliezen als ze te snel worden afgekoeld. Ook kan interne spanning die ontstaat door onjuiste koeling leiden tot problemen met de mal.
Oplossing:
- Balanceer de afkoelsnelheid zodat het stollingsproces geleidelijk kan verlopen. Het helpt u interne spanningen en kromtrekken te voorkomen.
- Stel de smelttemperatuur in op 180°C tot 230°C.
- Pas gloeien toe om interne spanningen aan te passen en het onderdeel duurzamer te maken.
Alternatieve materialen voor HDPE bij spuitgieten
HDPE biedt veel voordelen, maar het werkt mogelijk niet in elke situatie. U kunt andere opties overwegen van enkele van de beste materiaal voor spuitgieten, zoals polypropyleen (PP) en nylon. Deze materialen kunnen haalbare opties zijn voor uw project.
Polypropyleen (PP)
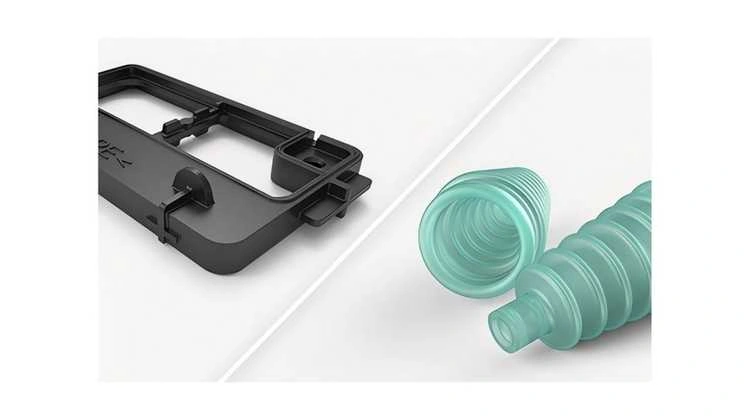
Polypropyleen (PP) spuitgegoten onderdelen
Polypropyleen is een sterk maar lichtgewicht plastic. Het is relatief betaalbaar en heeft een goede vochtbestendigheid. Het heeft een oppervlak met lage wrijving. Bovendien helpt het componenten zoals levende scharnieren te verplaatsen. Als u op zoek bent naar een materiaal dat lijkt op HDPE, maar meer uitstekende chemische bestendigheid en flexibiliteit nodig heeft, zoek dan niet verder dan PP.
Nylon
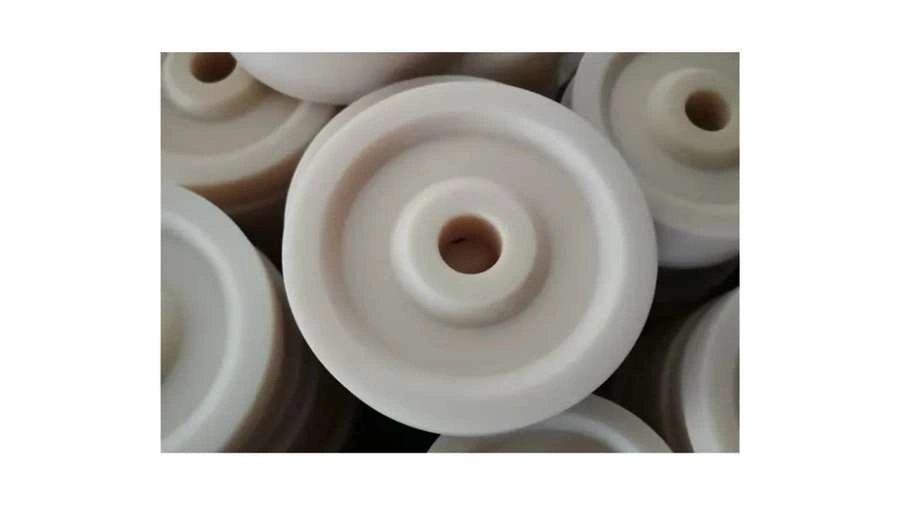
Nylon spuitgegoten onderdeel
Nylon is een ontworpen thermoplastisch materiaal. Het wordt veel gebruikt vanwege de hoge buigsterkte en duurzaamheid. Nylon wordt voornamelijk gebruikt in toepassingen met hoge spanning. Nylon kan worden versterkt met glasvezels voor extra sterkte en hittebestendigheid. Het enige nadeel van nylon is dat het 'hydrofiel' is. Dit maakt het een slechte keuze voor voortdurende blootstelling aan water of vochtigheidscomponenten.
Gerelateerd aan: abs spuitgieten
Boda: uw vertrouwde leverancier van HDPE-spuitgieten
Boda is uw betrouwbare leverancier van hoogwaardige HDPE spuitgieten service, die alles leveren van matrijsontwerp tot productie. Veel industrieën profiteren van onze hoogwaardige polyethyleen onderdelen door onze geavanceerde productietechnologie.
Onze gekwalificeerde ingenieurs en technici werken nauw samen met de klant om gepatenteerde malontwerpen te ontwikkelen die voldoen aan de gewenste criteria voor uiterlijk en operationele functionaliteit.
Naast HDPE bieden wij POM-spuitgietdiensten voor een spectrum aan onderdelen met hoge precisie, zoals tandwielen, lagers en andere structurele componenten. Onze toewijding aan het behalen van kwaliteitsdoelen en minimale omzet maakt ons de ideale klantgerichte spuitgietprovider.
FAQ's
V1: Kan HDPE worden gebruikt bij spuitgieten?
Ja, HDPE (High-Density Polyethylene) wordt veel gebruikt bij spuitgieten. Het is duurzaam, lichtgewicht en bestand tegen chemicaliën en vocht. Idealiter wordt het gebruikt voor het maken van containers, pijpen en auto-onderdelen.
Vraag 2: Wat is het proces van HDPE-gieten?
HDPE-gieten houdt in dat het materiaal wordt gesmolten en onder hoge druk in een mal wordt gespoten. Het gesmolten plastic vult de malholte en koelt af tot de gewenste vorm. Na het afkoelen wordt het onderdeel uitgeworpen en indien nodig afgewerkt.
Vraag 3: Welke kwaliteit HDPE wordt gebruikt voor spuitgieten?
Meestal worden HDPE-kwaliteiten (HDPE 5000S, HDPE 5502 en HDPE 7000F) gebruikt om verschillende producten te vormen in spuitgieten. Deze kwaliteiten bieden uitstekende sterkte, slagvastheid en verwerkbaarheid. De specifieke kwaliteitsselectie hangt doorgaans af van de toepassing en de kenmerken van het vereiste onderdeel.
Vraag 4: Wat is de injectiedruk voor HDPE?
HDPE-injectiedrukken zijn doorgaans 70-140 MPa (10,000-20,000 psi). Dit is afhankelijk van het ontwerp van de matrijs, de viscositeit van het materiaal en de dikte van het onderdeel.
Vraag 5: Wat zijn de kosten van HDPE-spuitgieten?
HDPE spuitgietkosten variëren op basis van de kwaliteit, de complexiteit van de mal en de productiehoeveelheid. HDPE is economisch, doorgaans $ 1 tot $ 2 per kg, maar de totale kosten omvatten gereedschap en verwerking. Grootschalige productie verlaagt de kosten per eenheid.