
Metaalspuitgieten versus matrijsgieten
MIM en spuitgieten; the twee methoden Dit zijn gangbare technieken om metalen onderdelen op grote schaal te produceren. Ze dienen echter verschillende productiebehoeften. MIM gebruikt fMetaalpoeder gemengd met een bindmiddel wordt eerst in een mal gegoten en vervolgens op hoge temperatuur gesinterd tot een massief onderdeel. Bij spuitgieten wordt deze stap volledig overgeslagen door gesmolten metaal onder hoge druk rechtstreeks in een stalen mal te injecteren.
MIM is het meest geschikt voor Kleine, complexe onderdelen die nauwkeurige maatnauwkeurigheid vereisen. Het ondersteunt zeer sterke legeringen die moeilijk te gieten zijn. Spuitgieten daarentegen is meer geschikt voor onderdelen van aluminium, zink en magnesium met dikkere profielen en structurele functies.
Dit artikel vergelijkt MIM-metaalspuitgieten versus spuitgieten Vanuit een productieperspectief. Het richt zich op materiaaleigenschappen, beperkingen in onderdeelafmetingen, gereedschapscomplexiteit, maatnauwkeurigheid en kostenschaling. Blijf dus hier en lees verder.
Metaalspuitgieten (MIM) en de vergelijking met spuitgieten (matrijzengieten)
YJe zou in de war kunnen raken. Wat is MIM? Het'is een een proces dat vergelijkbaar is met kunststofspuitgieten, behalve dat het plastic wordt vervangen door metaal. Het was ontwikkeld in de jaren tachtig en is gebaseerd op het concept van het eerst "vormen" van het onderdeel en het vervolgens op een later tijdstip omzetten in massief metaal. Daardoor, mim-procesDit is heel anders dan spuitgieten.
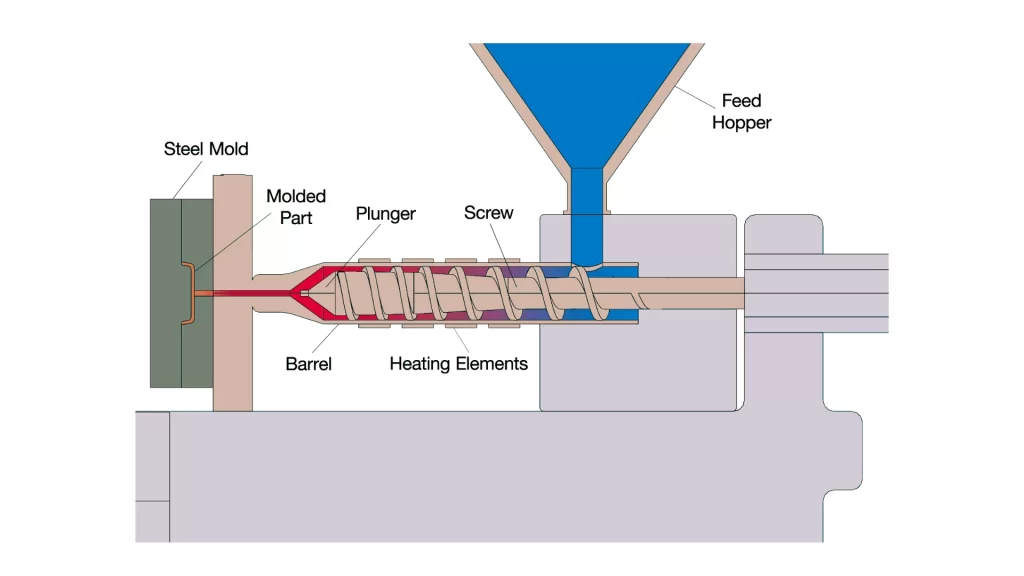 Overzicht van het MIM-proces
Fijn metaalpoeder en een plastic bindmiddel worden gemengd. Het bindmiddel dient als drager. Het bindmiddel zorgt voor smering en helpt het metaal in de mal te vloeien. Het bindmiddel zal echter uit het uiteindelijke product verdwijnen. Bij kunststofvorming worden vulstoffen gebruikt om het plastic onderdeel extra sterkte of stijfheid te geven. Daarentegen... MIM maakt gebruik van een bindmiddel om het metaalpoeder in een mal te binden.
De combinatie van metaal en bindmiddel wordt in een verwarmde cilinder geladen. Een roterende schroef perst het materiaal door de cilinder en comprimeert het tegelijkertijd. De warmte die door de cilinder wordt gegenereerd en de wrijving die ontstaat wanneer het materiaal door de cilinder beweegt, smelten het bindmiddel, waardoor het metaalpoeder in een gesloten mal kan worden geperst. Na afkoeling wordt het gevormde metalen onderdeel uit de mal verwijderd; dit wordt een "groen" onderdeel genoemd.
Het verwijderen van het bindmiddel is de volgende stap. Het groene onderdeel kan worden verhit of behandeld met chemicaliën om het bindmiddel te verwijderen. Na verwijdering van het bindmiddel wordt het onderdeel een "bruin" onderdeel genoemd. Het bruine onderdeel wordt vervolgens in een oven geplaatst om te sinteren. Bij sinteren worden de metaaldeeltjes samengesmolten tot een dichter en sterker onderdeel.
Door het sinteren krimpt het onderdeel, en met deze krimp moet rekening worden gehouden in het ontwerp. De krimp kan variëren van... 15% tot 30% Dit hangt af van het type legering dat gebruikt wordt. Om deze krimp tegen te gaan, worden de mallen groter gemaakt; er moet echter wel nauwkeurige controle worden gehandhaafd, zodat het onderdeel aan de gewenste specificaties voldoet.
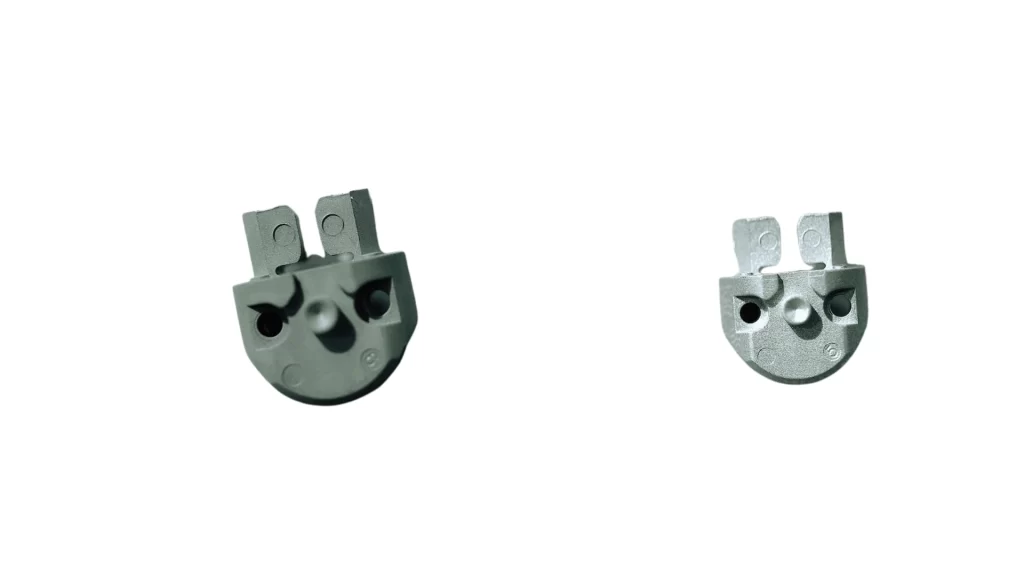 MIM-product
Metaalspuitgieten is het meest geschikt voor de productie van kleine, complexe onderdelen. MIM blinkt uit in het reproduceren van fijne details, dunne wanden en geometrisch complexe vormen. Bovendien kan MIM worden gebruikt voor de productie van materialen met een hoog smeltpunt, zoals roestvrij staal, die moeilijk te bewerken zijn met technieken voor gesmolten metaal.
Er zijn echter ook enkele nadelen aan metaalspuitgieten. De kosten voor MIM-matrijzen en -apparatuur zijn hoog; de metaalpoeders slijten snel; na het sinteren zijn meestal extra bewerkingsstappen nodig; en onjuiste beheersing van krimp kan ertoe leiden dat onderdelen buiten de tolerantiegrenzen vallen.
Voordelen van metaalspuitgieten ten opzichte van matrijsgieten
MIM heeft verschillende oDuidelijke voordelen ten opzichte van spuitgieten wanneer de eisen aan de complexiteit en precisie van een onderdeel die aan de afmetingen of productiesnelheid overtreffen.
Kan zowel kleine als complexe geometrieën beter verwerken.
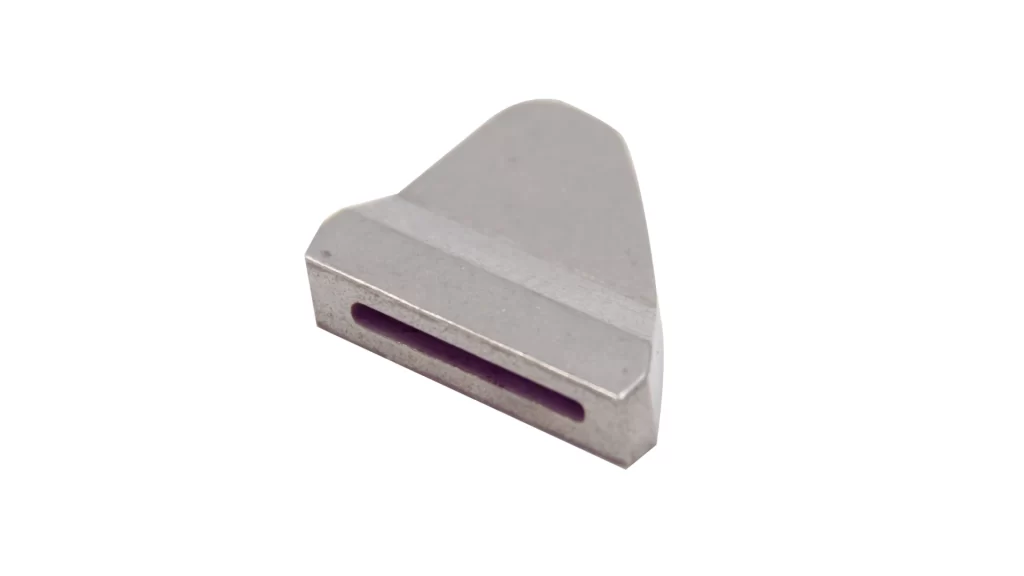 MIM wolfraamlegering onderdeel
Het voornaamste voordeel van metaalspuitgieten (MIM) is de mogelijkheid om kleine onderdelen met fijne details en dunne wanden te produceren, inclusief diverse interne structuren. MIM maakt gebruik van dezelfde vormprincipes als kunststofspuitgieten. Daardoor kunnen complexe geometrische vormen in één spuitgietronde worden gerealiseerd. Bij spuitgieten met metaal is het daarentegen lastiger om onderdelen met fijne details en dunne wanden te maken, en is het creëren van interne structuren moeilijk vanwege de beperkingen van de vloeibaarheid van het gesmolten metaal.
Werkt met materialen met een hoog smeltpunt.
Een ander groot voordeel van MIM is dat er geen gesmolten metaal wordt gebruikt tijdens het gieten. De warmte die nodig is om de poeders te consolideren, wordt pas na het gietproces, tijdens de sinterstap, toegepast. Hierdoor kan MIM metalen verwerken die bij zeer hoge temperaturen smelten (bijvoorbeeld roestvrij staal) en die vanwege de hanterings- en temperatuurbeperkingen minder geschikt zijn voor verwerking met spuitgieten.Lees ook: aluminium spuitgieten)
Biedt hoge precisie en een consistente oppervlakteafwerking.
Bovendien produceert MIM onderdelen met een consistente oppervlakteafwerking en toleranties. Omdat veel van de kenmerken direct in de matrijs worden aangebracht, is er weinig behoefte aan uitgebreide nabewerking. Dit is met name gunstig wanneer onderdelen meerdere/kritische kenmerken vereisen die aan nauwe toleranties moeten voldoen.
Nadelen van metaalspuitgieten in vergelijking met matrijsgieten
Hoewel metaalspuitgieten diverse voordelen biedt, kent het ook een aantal nadelen, waaronder de kosten en de complexiteit van het proces.
Hogere gereedschaps- en apparatuurkosten
Omdat MIM-matrijzen bestand moeten zijn tegen de schurende werking van metaalpoeder en de hoge drukken die gepaard gaan met het vormproces, gaan MIM-matrijzen doorgaans minder lang mee dan matrijzen voor spuitgieten. Bovendien zijn de initiële investeringen in apparatuur en matrijzen groter dan die voor spuitgieten, met name voor toepassingen met een lagere productievolume.
Vereist meerdere nabewerkingsstappen.
Naast het vormen vereist MIM extra nabewerkingsstappen: ontbinden en sinteren. Deze extra stappen leiden tot langere doorlooptijden, hogere energiekosten en grotere procesrisico's.
Krimp moet zorgvuldig worden gecontroleerd.
De sinterstap bij MIM gaat gepaard met aanzienlijke krimp. doorgaans 15-30%, Afhankelijk van de metaalsamenstelling en de sinteromstandigheden. Daarom is een nauwkeurige voorspelling van de materiaalkrimp essentieel om ervoor te zorgen dat de gegoten onderdelen aan de gewenste afmetingen voldoen. Zonder een grondig begrip van de relaties tussen het MIM-materiaal, het matrijsontwerp en de sinteromstandigheden, voldoen onderdelen mogelijk niet aan de maatspecificaties of moeten ze mogelijk worden nabewerkt.
Probeer Boda nu!
Spuitgieten: definitie en vergelijking met metaalinjectie.
Het vroegste bewijs voor spuitgieten komt uit het oude China (circa 600 na Christus). Spuitgieten is een van de conventionele metaalvormingsprocessen en werd ontwikkeld als alternatief voor zandgieten. Het proces houdt in dat gesmolten metaal onder druk in een gehard stalen mal wordt geïnjecteerd. Het gesmolten metaal stroomt in de mal en stolt snel in de holte, waarbij het de vorm van de mal aanneemt.
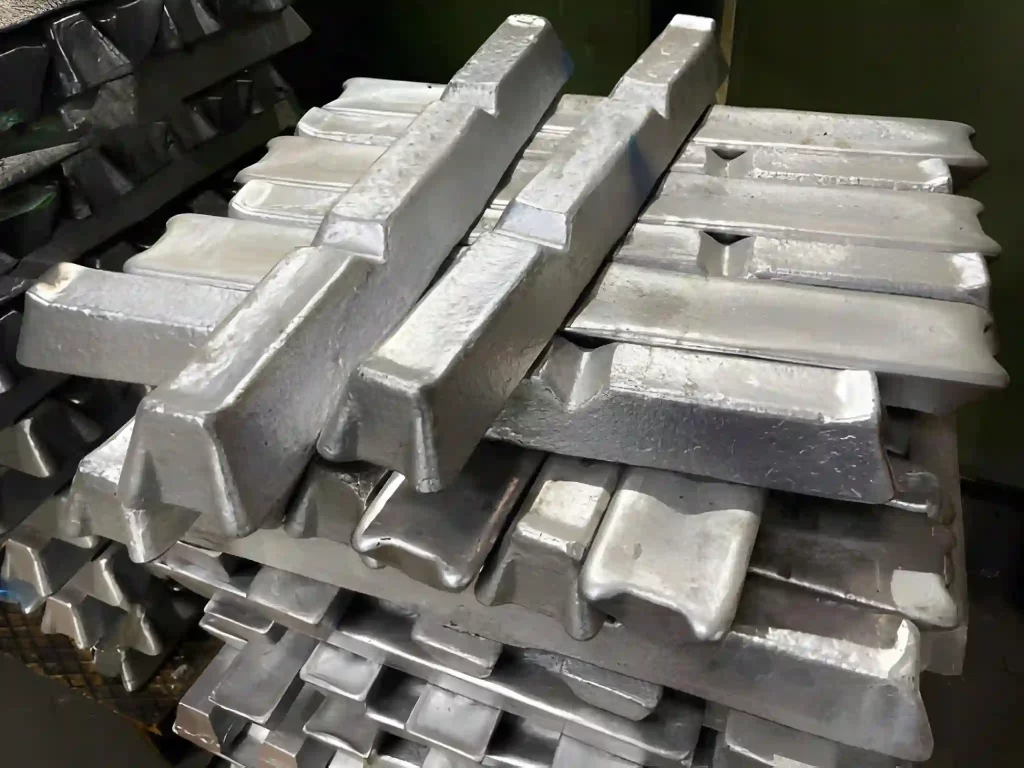
Aluminium staven
Spuitgieten is over het algemeen beperkt tot non-ferrometalen, zoals aluminium, zink en magnesium, omdat deze een lager smeltpunt hebben dan ferrometalen. Een lager smeltpunt zorgt voor een snellere afkoeling van het metaal in de mal, een langere levensduur van de mal en hogere productiesnelheden. Hoewel het theoretisch mogelijk is om ferrometalen te spuitgieten, zouden de kosten en de moeilijkheid om mallen voor deze metalen te maken deze methode onpraktisch maken voor de gemiddelde fabrikant.
Zowel hogedrukinjectiesystemen als zwaartekrachttoevoersystemen worden veel gebruikt om de matrijs met gesmolten metaal te vullen. Nadat de matrijs is gevuld, koelt deze af door de omgevingslucht en andere factoren zoals de wanddikte en de grootte van het te produceren onderdeel. Afhankelijk van deze variabelen varieert de afkoeltijd, maar deze is meestal minder dan een minuut. Nadat het onderdeel is afgekoeld en gestold, wordt het uit de matrijs verwijderd en wordt overtollig metaal van het aanspuit- en kanaalsysteem verwijderd met een afsnijmachine.
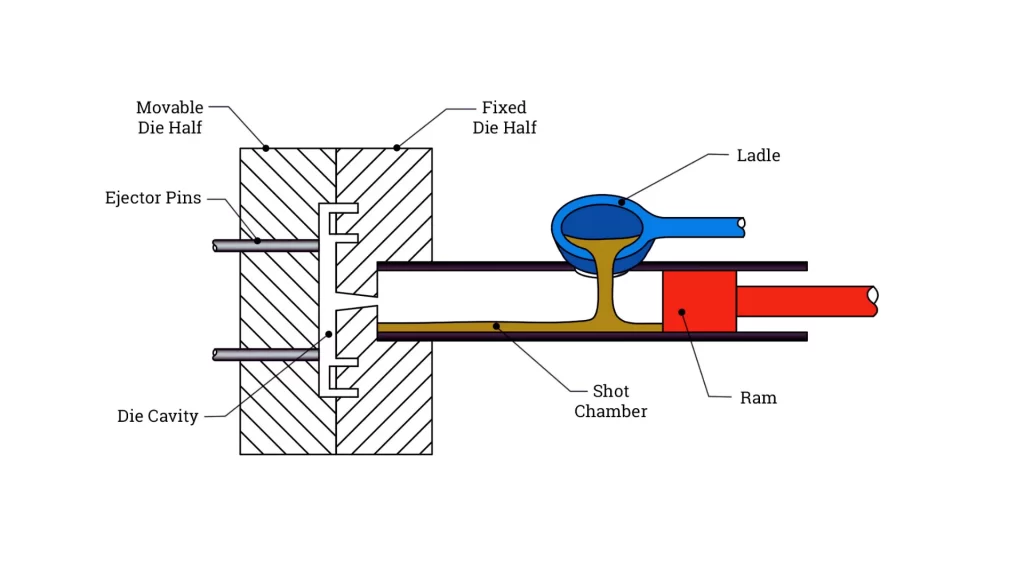
Hogedruk spuitgieten
Spuitgieten biedt vele voordelen in de productie, maar misschien wel het belangrijkste is de lange levensduur van de matrijs. Gegoten onderdelen kunnen variëren van tientallen tot miljoenen eenheden, afhankelijk van de kwaliteit van de matrijs en het type gebruikte apparatuur. Naast de mogelijkheid tot hoge volumes ondergaan gegoten onderdelen minimale dimensionale controles. Veranderingen tijdens de stolling vanuit vloeibaar metaal. De toleranties bij spuitgieten variëren sterk afhankelijk van de legering, de afmetingen van het onderdeel en de lossingshoek, en kunnen daarom met eenvoudigere mallen worden ontworpen.
Hoewel spuitgieten veel voordelen biedt, kent het ook enkele beperkingen. Wanneer heet metaal snel in een mal wordt geperst, kunnen er luchtbellen ingesloten raken. Hierdoor kan er porositeit in het eindproduct ontstaan. Dit vermindert de mechanische eigenschappen van een onderdeel, beperkt de mogelijkheden voor warmtebehandelingen en vereist extra nabewerkingen. Bovendien kunnen dunwandige secties en complexe geometrieën lastiger te produceren zijn dan bij spuitgieten.
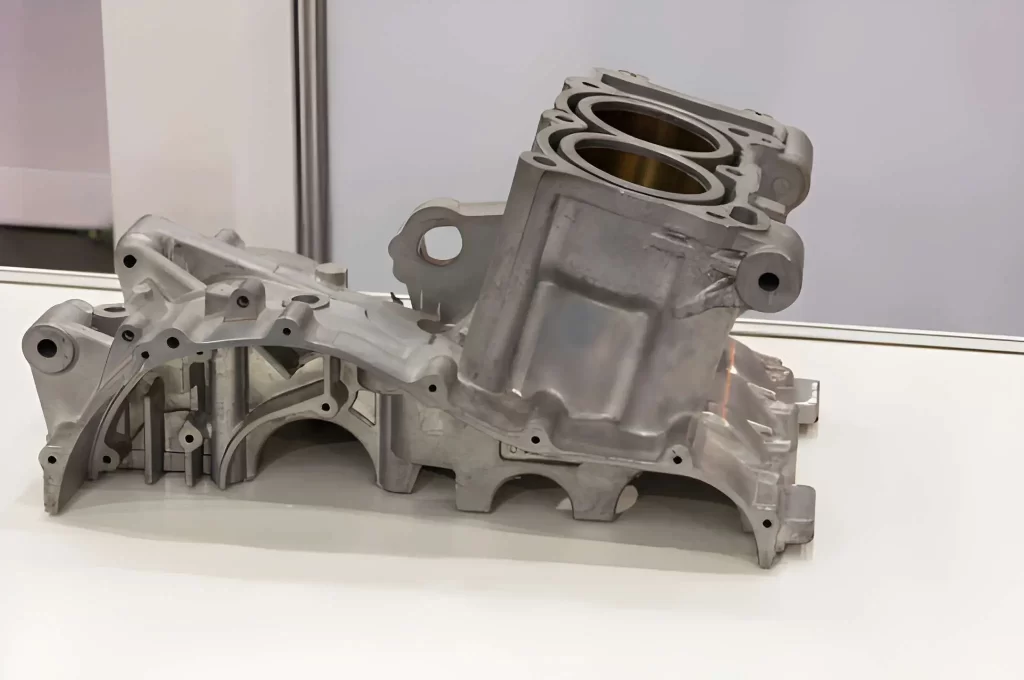
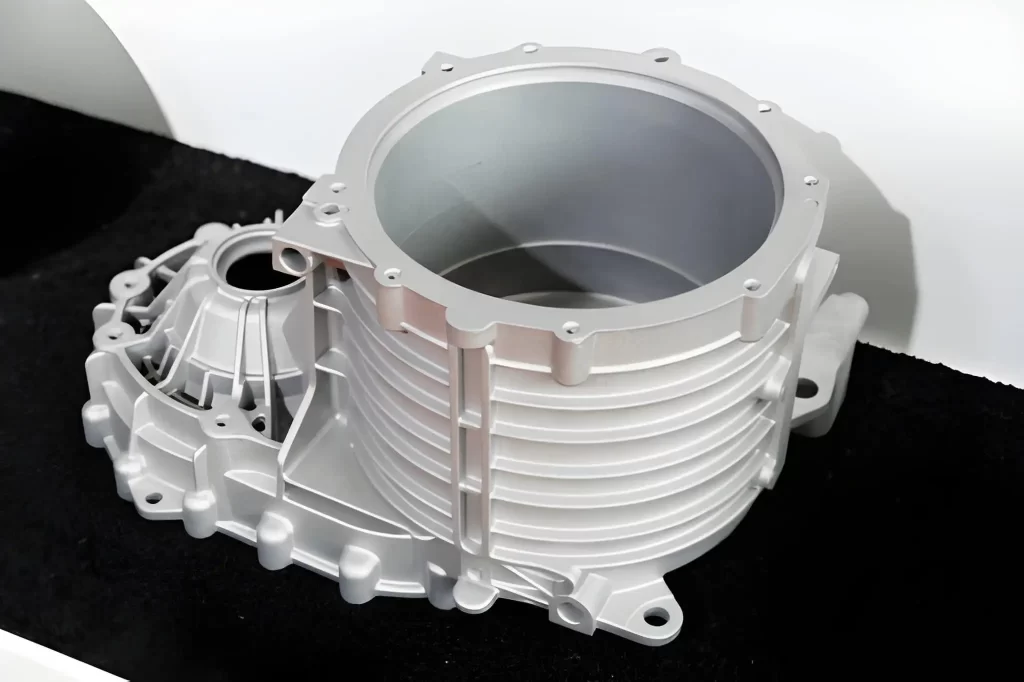 Motorafdekking voor auto's
Het voornaamste verschil tussen MIM en spuitgieten is de productiemethode. Bij MIM wordt metaalpoeder gebruikt, dat vervolgens wordt gesinterd om het bindmiddel te verwijderen en een massief metalen object te creëren. Doordat het metaalpoeder wordt samengeperst en vervolgens gesinterd, kunnen gassen ontsnappen tijdens het sinteren, waardoor producten kunnen worden gemaakt van een breed scala aan materialen met een hoog smeltpunt, zoals roestvrij staal.
Als een product een specifieke combinatie van hoogwaardig staal en fijne details vereist, is MIM waarschijnlijk de betere productiemethode. Omgekeerd, als u snel grote hoeveelheden aluminium of zinken onderdelen nodig hebt, is spuitgieten de meer praktische en kosteneffectieve optie.
Voordelen van spuitgieten (matrijzengieten) ten opzichte van metaalinjectie
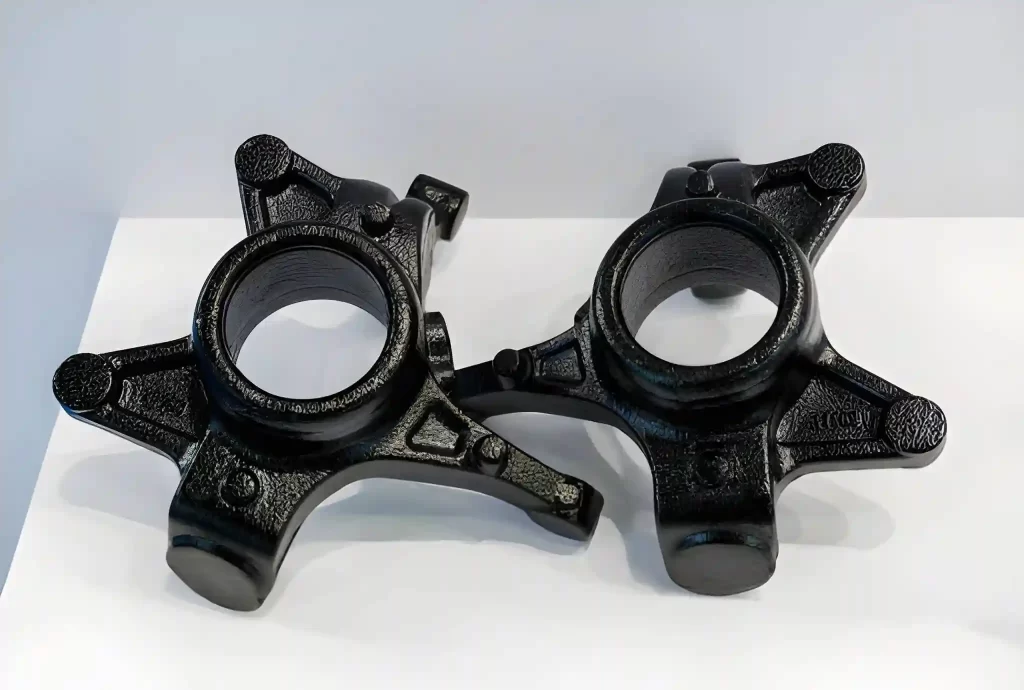 Rembeugel voor voertuig
Een spuitgietmal gaat honderdduizenden tot miljoenen onderdelen mee voordat deze significant slijt. Deze duurzaamheid leidt tot lagere kosten bij grotere productieseries. Bovendien, omdat het proces onderdelen produceert met minimale krimp na stolling, is het veel gemakkelijker om nauwe toleranties te handhaven dan met andere methoden, waardoor nabewerking overbodig wordt.
Nadelen van spuitgieten in vergelijking met metaalinjectie
Hoewel spuitgieten gebruikt kan worden om onderdelen van verschillende metalen te maken (aluminium, zink, magnesium), is het beperkt tot die metalen vanwege de hoge smeltpunten van andere metalen (zoals staal), die bij hoge temperaturen aanzienlijke en snelle slijtage van de matrijs veroorzaken.
Een ander probleem bij spuitgieten is de introductie van gassen in het gesmolten metaal wanneer het de matrijs binnenkomt. Deze gassen kunnen ingesloten raken, waardoor er holtes ontstaan in het gestolde metaal en de algehele structuur van het onderdeel verzwakt. Daarentegen...IM ondervindt dit probleem niet, omdat het ontbinden het bindmiddel verwijdert en het sinteren de poederstructuur verdicht; een goede beheersing van het ontbinden en sinteren vermindert interne defecten en verbetert de dichtheid.
Probeer Boda nu!
Metaalspuitgieten versus metaalgieten op het gebied van doorlooptijd, snelheid, volume en compatibiliteit van materialen.
 Gegoten aluminium product
Laten we elk proces vanuit verschillende invalshoeken vergelijken.
- Kostenvergelijking voor lood: De initiële opstartprocedures voor zowel MIM als spuitgieten omvatten mallen en zijn daarom kostbaar. Echter, naarmate de volumes een gemiddeld tot aanzienlijk niveau bereiken, zijn deze kosten gerechtvaardigd en zullen de kosten per onderdeel drastisch dalen. Omdat er bij spuitgieten na het vormen geen extra nabewerkingsstappen, zoals ontbinden en sinteren, nodig zijn, kan een gemiddelde besparing van ongeveer 30% ten opzichte van MIM worden verwacht.
- Snelheidsvergelijking: Spuitgieten heeft doorgaans een voordeel qua cyclustijd voor afgewerkte onderdelen; de injectiestap van MIM kan snel zijn, maar de totale doorlooptijd wordt verlengd door het ontbinden en sinteren. Het MIM-onderdeel vereist extra nabewerking (ontbinden, sinteren en afwerken), wat resulteert in een langere totale doorlooptijd.De totale productiecyclus voor een afgewerkt MIM-product vergeleken met een gegoten product.
- Volumevergelijking: Zowel MIM als spuitgieten hebben de potentie voor grootschalige productie. Spuitgieten is het meest geschikt voor grote, eenvoudige onderdelen, terwijl MIM het meest geschikt is voor kleine, complexe onderdelen met gedetailleerde kenmerken. Grote productievolumes komen vaak voor bij zowel MIM als spuitgieten. Beide processen kunnen honderdduizenden tot miljoenen producten produceren, afhankelijk van het beoogde gebruik.
- Materiaalvergelijking: Gietbare spuitgietmetalen omvatten non-ferro metalen zoals aluminium, zink, magnesium en koper. Daarentegen kunnen onderdelen die met metaalspuitgieten worden vervaardigd, uit een breed scala aan metalen worden gemaakt, waaronder roestvrij staal, titaniumlegeringen en nikkellegeringen. In principe kan elk metaal dat tot fijn poeder kan worden vermalen, worden gebruikt in een MIM-proces, wat een voordeel biedt voor toepassingen die hoge sterkte of hoge temperaturen vereisen.
Metaalspuitgieten versus spuitgieten: een vergelijkende analyse
|
Kenmerk |
Metaalspuitgieten (MIM) |
Die Casting |
|
Ideale wanddikte |
0.5 mm - 6 mm |
1.5 mm - 15 mm |
|
Beperkende factor |
Dikte + ontbinding/vervorming door sinteren + krimpbeheersing |
Koelsnelheid |
|
Materiaalbereik |
Roestvrij staal, titanium, superlegeringen, gereedschapsstaal, wolfraam |
Aluminium, zink, magnesium, koper, messing |
|
Processtappen |
Injectie → Ontbinden → Sinteren |
Injectie van gesmolten metaal → Afkoeling → Uitstoting |
|
Dimensionale verandering |
Krimping van 15-30% tijdens het sinteren. |
Minimale krimp |
|
Ingewikkeldheid |
Hoog – ondersteunt fijne details, schroefdraad en ondersnijdingen. |
Gemiddelde moeilijkheidsgraad – het meest geschikt voor eenvoudige tot gemiddelde complexiteit |
|
Tooling |
Dure, slijtvaste mallen |
Duurzame mallen, gaan lang mee. |
|
Productie volume |
Laag tot gemiddeld |
Gemiddeld tot hoog |
Gerelateerd aan: spuitgieten versus spuitgieten
Overeenkomsten tussen metaalspuitgieten en metaalgieten
- Gebruik van mallen: Bij elk proces wordt een mal gebruikt om metaal te gieten en te injecteren tot een onderdeel met een constante kwaliteit.
- Snelle productie: Zodra de installatie is voltooid, produceren beide methoden snel achter elkaar grote hoeveelheden.
- Bijna definitieve afmetingen van het onderdeel: De gegoten metalen onderdelen hebben over het algemeen bijna of zeer dicht de afmetingen van het eindproduct en vereisen minimale nabewerking om hun uiteindelijke vorm te bereiken.
Klaar voor geautomatiseerde apparatuur: Beide processen zijn geschikt voor geautomatiseerde apparatuur voor massaproductie.
Probeer Boda nu!
Samenvatting
MIM en spuitgieten elk heeft Hun unieke sterke punten en uitdagingen. Gebruik MIM voor kleine, complexe onderdelen die hoge precisie en sterke materialen vereisen. Spuitgieten is het meest geschikt voor grotere onderdelen die snel en in grote volumes geproduceerd moeten worden. At Proleaanse technologieWij verzorgen zowel de procesbewerking als CNC-bewerking, stempelen en assemblage. We richten ons erop uw onderdelen precies zo te maken als u ze nodig heeft, of het nu gaat om complexe of grootschalige ontwerpen.
For a part-specific review of MIM suitability, tooling and secondary operations, explore our metaal spuitgieten diensten.