
 Thermovormen versus spuitgieten
De keuze tussen thermovormen en spuitgieten heeft invloed op de productiekosten, de productietijd en de kwaliteit van het eindproduct. Zowel thermovormen als spuitgieten worden voor verschillende toepassingen in de moderne industrie gebruikt. Elk heeft zijn eigen voordelen. Bij thermovormen worden kunststofplaten onder vacuüm of druk verwarmd en vervolgens in vorm gebracht met behulp van mallen. Bij spuitgieten wordt gesmolten kunststof onder extreme druk in nauwkeurig gevormde mallen geperst.
Inzicht in de fundamentele verschillen tussen deze processen helpt fabrikanten bij hun keuze. het proces dat het beste aansluit bij hun eisen aan de onderdeelgeometrie en het productievolume. Boda is gespecialiseerd in kunststof spuitgietdiensten die zijn afgestemd op uw productiedoelen..
In deze gids vind je een gedetailleerde vergelijking van Thermovormen versus spuitgieten: de voor- en nadelen van spuitgieten en thermovormen, en details over de processen. Dit helpt u bij het kiezen van het beste proces voor uw project.
Wat is thermovormen?
Thermoforming is een productiemethode waarbij gebruik wordt gemaakt vanHet verhitten van thermoplastische platen tot een vormtemperatuur waarbij de plaat buigzaam wordt, en ze vervolgens in mallen vormen onder vacuümdruk, mechanische krachten of perslucht.De nique-techniek werd in de jaren 1930 ontwikkeld, aanvankelijk voor commerciële doeleinden. In de jaren 1950 werd de techniek populairder dankzij de vooruitgang in kunststofmaterialen en verwarmingstechnologie. Dit proces is kosteneffectief voor onderdelen met grote oppervlakken en eenvoudige geometrieën.
Het thermovormproces begint met het vastklemmen van de plastic plaat in een frame en het verwarmen ervan totdat deze buigzaam wordt. Deze temperatuur ligt tussen de 250 °C en 400 °C, afhankelijk van de materiaalsamenstelling. De plaat wordt vervolgens over of in een mal geplaatst en kan met behulp van verschillende vormtechnieken in de gewenste vorm worden gebracht. Na afkoeling en stolling wordt het onderdeel van het overtollige materiaal afgesneden. Dit materiaal kan worden hergebruikt in de productie.
Thermoformingprocessen
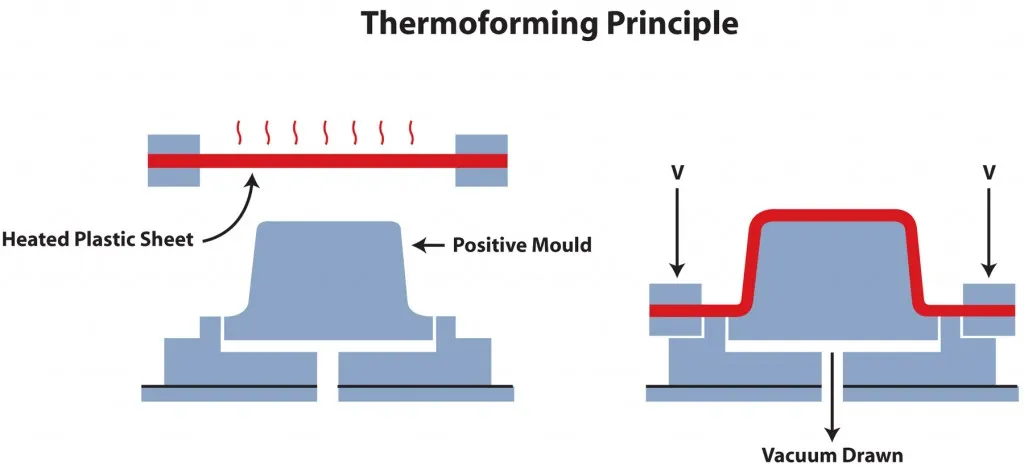 Thermoforming-principe
Thermoforming omvat een breed scala aan technieken. Elke techniek is geschikt voor uiteenlopende productiebehoeften en specificaties van de onderdelen.
Vacuüm vormen
De eenvoudigste en meest economische thermovormtechniek is vacuümvormen. De verwarmde kunststofplaat wordt onder vacuümdruk over de mal geperst om onderdelen te creëren die aan één zijde zeer gedetailleerd zijn, terwijl de andere zijde glad blijft. Deze techniek is het meest geschikt voor ondiepe onderdelen met eenvoudige geometrieën en een beperkte verhouding tussen diepte en breedte. Vacuümvormen is ideaal voor prototyping en productie in kleine tot middelgrote series, omdat de gereedschapskosten minimaal zijn.
Drukvorming
Bij het persvormen wordt perslucht gebruikt om verhit plastic in een matrijs te persen. Dit resulteert in scherpere details, strakkere hoeken en nauwere toleranties in vergelijking met vacuümvormen. De extra druk (doorgaans tussen de 80 en 100 psi) zorgt voor fijnere details, texturen en logo's. Persvormen is een uitstekende manier om de kloof tussen vacuümvormen en spuitgieten te overbruggen en onderdelen met een vergelijkbare esthetiek te produceren.
Thermovormen van twee vellen
Bij de thermovormtechniek met dubbele platen worden twee kunststofplaten tegelijkertijd in aparte mallen gevormd. Deze platen worden vervolgens, terwijl ze nog heet zijn, aan elkaar bevestigd, waardoor holle onderdelen met dubbele wanden ontstaan. Deze techniek maakt het mogelijk om stijve constructieonderdelen te creëren met een uitstekende sterkte-gewichtsverhouding. De thermovormtechniek met dubbele platen maakt de productie mogelijk van holle onderdelen die anders uit meerdere delen zouden moeten worden samengesteld, waardoor de arbeidskosten en het risico op lekkages worden verminderd.
Veelgebruikte thermovormmaterialen
Thermovormen kan worden toegepast op diverse thermoplasten, elk met hun eigen prestatie-eigenschappen. Slagvast polystyreen (HIPP) is nog steeds populair vanwege de lage kosten en eenvoudige verwerking. ABS biedt een superieure temperatuur- en slagvastheid voor veeleisende toepassingen.
Polyethyleentereftalaatglycol, of PETG, is een chemisch bestendig polyethyleentereftalaatglycol dat voldoet aan de FDA-eisen voor gebruik in toepassingen die in contact komen met levensmiddelen. Polycarbonaat is een materiaal met een uitstekende hittebestendigheid en slagvastheid, waardoor het ideaal is voor beschermhoezen en veiligheidsuitrusting. Andere veelgebruikte materialen zijn acryl (PMMA), polyvinylchloride (PVC), polypropyleen (PP) en thermoplastische olefinen. De materiaalkeuze beïnvloedt de vervormbaarheid, de oppervlaktekwaliteit en de scheurweerstand.
Voordelen van thermovormen
Thermovormen is een uitstekende optie voor bepaalde productieprocessen. Dit geldt met name wanneer de gereedschapskosten een rol spelen en flexibiliteit in de productie belangrijk is. Het thermovormproces is kosteneffectiever dan spuitgieten. Thermovormmatrijzen werken bij atmosferische druk of lage vacuümdruk, waardoor zware staalconstructies overbodig zijn. De gereedschapskosten liggen doorgaans tussen... $ 2,000 tot $ 50,000Afhankelijk van de grootte en complexiteit van het onderdeel zijn de productiekosten aanzienlijk lager dan bij spuitgietmatrijzen. Voor veel thermovormtoepassingen zijn aluminium matrijzen ideaal, omdat ze zowel de kosten als de doorlooptijd verlagen. Matrijzen van composietmateriaal of hout zijn geschikt voor prototyping en productie in kleine series.
Kortere levertijden voor matrijzen stellen fabrikanten in staat producten sneller op de markt te brengen. Eenvoudige thermovormmatrijzen kunnen in 2-4 weken worden gemaakt, vergeleken met 8-16 weken voor complexe spuitgietmatrijzen. Dit snelheidsvoordeel is cruciaal voor productlanceringen die tijdsgevoelig zijn, seizoensgebonden producten of markttestscenario's. Wanneer de matrijskosten duizenden in plaats van tienduizenden of honderdduizenden euro's bedragen, zijn ontwerpiteraties betaalbaarder.
De mogelijkheid om grote onderdelen te vormen, maakt thermovormen de ideale oplossing voor toepassingen die een groot oppervlak vereisen. Met thermovormen kunnen onderdelen worden gevormd die enkele meters lang, breed of diep zijn. Toepassingen zijn onder andere interieurpanelen voor auto's, badkuipen en douchecabines. Deze grote onderdelen zijn ofwel onpraktisch ofwel te duur om te produceren met spuitgietmachines.
Dankzij het flexibele ontwerp zijn snelle aanpassingen en wijzigingen mogelijk. Voordat het plaatmateriaal gevormd wordt, kan het worden aangepast met textuur, kleur en afbeeldingen. Lamineringstechnieken maken het mogelijk om meerdere afwerkingen en materialen in één component te combineren. Aanpassingen aan de matrijs zijn relatief eenvoudig door te voeren, waardoor fabrikanten een breed scala aan producten kunnen aanbieden zonder grote investeringen.
Thermoforming-toepassingen
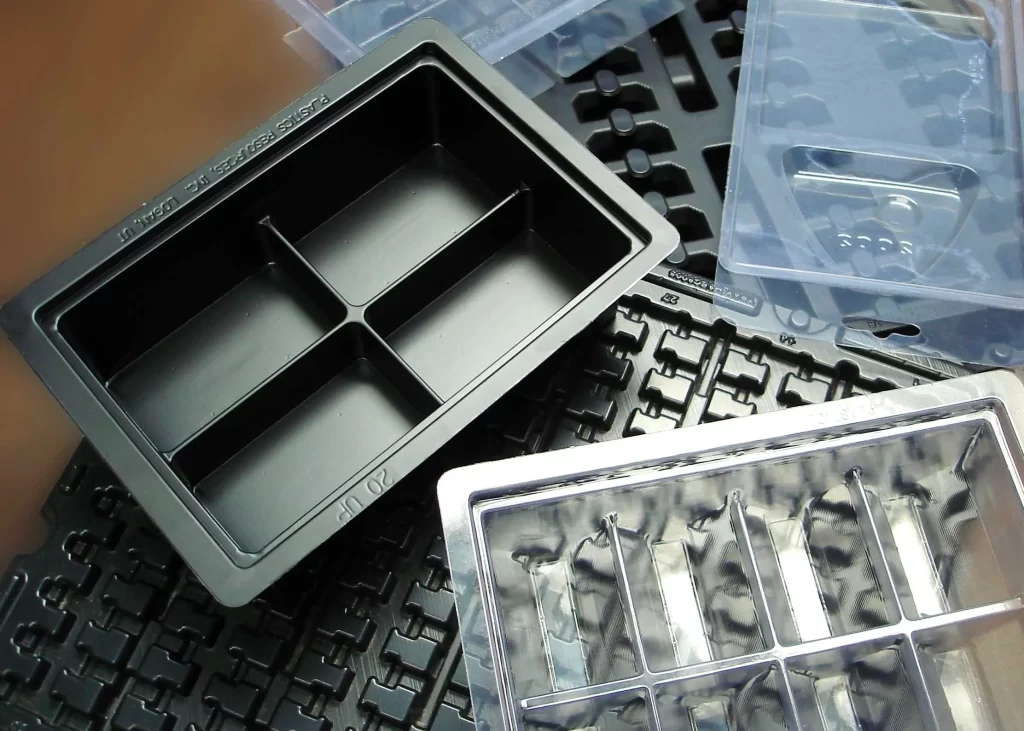 Thermoforming-toepassingen
Thermoforming wordt gebruikt in diverse industrieën die grote kunststofcomponenten met een groot oppervlak nodig hebben. Verpakkingen omvatten onder andere clamshell-verpakkingen en voedseltrays. Ook beschermende verpakkingen voor consumentenelektronica zijn beschikbaar. De mogelijkheid om snel en betaalbaar verpakkingen op maat te maken, maakt thermovormen een ideale keuze voor producten in beperkte oplage en productlanceringen. Thermogevormde componenten worden vaak gebruikt in verpakkingen voor medische apparaten die steriele barrières vereisen.
Thermogevormde auto-interieuronderdelen omvatten deurpanelen, dashboards, hemelbekleding en kofferbakbekleding. De auto-industrie waardeert het vermogen van thermovormen om grote, complexe onderdelen met een uitstekende oppervlakteafwerking te produceren. De lichtgewicht constructie van voertuigen draagt bij aan een lager brandstofverbruik met behoud van structurele prestaties.
Thermogevormde componenten worden gebruikt in consumentenproducten, van displays in winkels tot recreatieapparatuur. Voorbeelden van toepassingen zijn bewegwijzering, kiosken en tentoonstellingsruimtes. Andere voorbeelden zijn fronten van automaten, speeltoestellen en opslagcontainers. Detailhandel en commerciële bedrijven kiezen voor thermovormen vanwege de visuele aantrekkingskracht, duurzaamheid en kosteneffectiviteit.
Wat is spuitgieten?
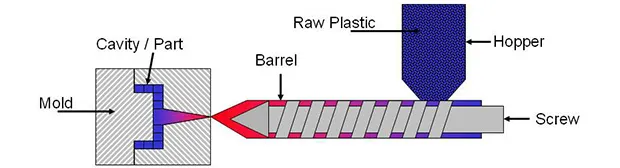
Spuitgietmachine
Bij spuitgieten wordt massief kunststofmateriaal onder hoge druk door een gesloten mal geperst om massieve kunststofonderdelen te maken. Om het spuitgietproces te starten, worden plastic korrels in een verwarmde cilinder gevoerd waarin een schroef is ingebouwd. Externe verwarming en wrijving van de schroef, die het plastic naar voren duwt, zorgen ervoor dat het plastic smelt. Zodra er voldoende gesmolten plastic is gevormd, fungeert de schroef als een plunjer en injecteert het plastic in de matrijs. Dit gebeurt onder een druk van meer dan 20,000 psi. Deze hoge druk zorgt ervoor dat de matrijs zich vult en alle kleine details nauwkeurig reproduceert.
Spuitgietproces
Het spuitgietproces is een systeem van talloze onderdelen die in harmonie samenwerken. De injectie-eenheid is verantwoordelijk voor het smelten en injecteren van het plastic, terwijl de klemeenheid de matrijshelften vasthoudt terwijl de injectiedruk wordt uitgeoefend. Afhankelijk van de grootte en het oppervlak van het onderdeel kunnen de klemkrachten variëren van 50 tot 6000 ton.
Een spuitgietmatrijs bestaat uit twee helften die in elkaar worden geklemd wanneer er geïnjecteerd moet worden. Deze twee helften scheiden zich vervolgens om de onderdelen uit te werpen. Voor de koelkanalen zijn er manieren om de temperatuur en de stollingssnelheid te regelen. Er zijn kanaalsystemen die gebruikt worden om gesmolten plastic door de poorten naar de injectiemond te leiden en vervolgens in de matrijs te spuiten. Na het afkoelingsproces duwen de uitwerppennen de afgewerkte onderdelen naar buiten.
Moderne machines beschikken over geavanceerde computersystemen die honderden verschillende parameters bijhouden. Deze systemen optimaliseren de injectiesnelheid, temperatuur en druk om de kwaliteit van de onderdelen gedurende miljoenen cycli constant te houden. Hierdoor kunnen moderne machines consistent de beste toleranties bereiken.
Voordelen van spuitgieten
Spuitgieten heeft een ongeëvenaard voordeel bij massaproductie. Met één enkele matrijs kan een productielijn jaarlijks miljoenen exemplaren van hetzelfde onderdeel produceren. Deze systemen hebben een cyclustijd die varieert van 10 seconden voor kleine onderdelen tot 2 minuten voor grotere en complexere onderdelen. Omdat ze volledig geautomatiseerd zijn, worden de arbeidskosten verlaagd.
De uitdagingen bij het ontwerpen voor spuitgieten zorgen ervoor dat er objecten mee geproduceerd kunnen worden die letterlijk met geen enkel ander proces te realiseren zijn. Door de hoge injectiedruk hecht het gesmolten plastic zich op gedetailleerde wijze aan de mallen en worden kenmerken zoals schroefdraad, ondersnijdingen en dunne ribben vastgelegd. Complexe rondingen, fijne texturen en andere details kunnen in de mallen worden gereproduceerd. Bovendien maakt het gebruik van meervoudige mallen massaproductie van meerdere identieke kunststofonderdelen mogelijk. Andere technieken, zoals insert molding en overmolding, helpen bij het integreren van extra componenten, zoals metaal en andere materialen, waardoor nabewerking verder wordt geëlimineerd.
Het scala aan materialen en toepassingen in de techniek is breed dankzij de duizenden speciaal ontwikkelde thermoplasten en thermohardende polymeren voor individuele toepassingen in specifieke prestatiegebieden. Een breed scala aan thermoplasten en technische kunststoffen kan door middel van spuitgieten worden verwerkt, en er kunnen additieven worden toegevoegd voor UV-bestendigheid, brandvertragendheid en kleur. Door toevoegingen aan de materialen kunnen ze kleur, UV-bestendigheid, brandvertragende eigenschappen, maar ook elektrische, antimicrobiële en antiaanbakeigenschappen verkrijgen.
De uitzonderlijke herhaalbaarheid van het proces garandeert dat elk onderdeel aan de specificaties voldoet, zelfs bij productieruns die jaren duren. Na optimalisatie van de procesparameters behouden de spuitgietmatrijzen een dimensionale consistentie tot op micronniveau. Deze herhaalbaarheid is essentieel voor assemblageproducten met nauwe toleranties, medische apparaten die aan strenge regelgeving moeten voldoen en consumentenproducten met verwisselbare, modulaire componenten. Het statistische procescontrolesysteem bewaakt de productie en identificeert variaties voordat deze tot defecte producten kunnen leiden.
Door de vermindering van nabewerking dalen ook de totale productiekosten. De meeste toepassingen vereisen geen extra bewerking, lakken of polijsten. Trimsystemen automatiseren het snijden van aanspuitkanalen en -geleiders, die vervolgens in het productieproces worden hergebruikt. Direct gegoten componenten kunnen worden afgewerkt met een breed scala aan oppervlaktestructuren, waaronder glanzende afwerkingen, en zelfs extra bewerkingsstappen kunnen worden overgeslagen.
Probeer Boda nu!
Spuitgieten: voordelen en nadelen
Het is voor fabrikanten erg nuttig om de meeste voor- en nadelen te kennen, zodat ze een nauwkeurigere beslissing kunnen nemen.
Voordelen:
- Als je eenmaal op gang bent, kun je miljoenen identieke, uitwisselbare componenten maken.
- Het vermogen om complexe geometrieën te hanteren, met nauwe toleranties en ingewikkelde details.
- Vermogen om te presteren volgens verschillende normen en met uiteenlopende materialen.
- Bevordert duurzaamheid door volledig geïntegreerde recyclingprocessen te gebruiken.
- Door middel van overmolding kunnen modulaire componenten van meerdere materialen worden gemaakt.
- Oppervlakteafwerking zonder nabewerking.
- Een productieproces dat grotendeels geautomatiseerd is en zeer weinig personeel vereist.
Nadelen:
- De initiële kosten voor de matrijs kunnen variëren van $10,000 tot wel $1,000,000 per matrijs.
- De levertijd voor de matrijsfabricage bedraagt 8-16 weken.
- Wanneer er wijzigingen in het ontwerp optreden, kunnen aanpassingen aan de mal kostbaar worden.
- Het is alleen economisch haalbaar bij zeer grote hoeveelheden.
- Beperkingen qua perskracht van de onderdelen.
- Materiaalafval in de vorm van lopers en puin.
Veelvoorkomende defecten bij spuitgieten
Defecten bij spuitgietenProblemen zoals onafgewerkte randen, brandplekken en krimpplekken kunnen voorkomen. Inzicht in deze problemen helpt om ze te vermijden. De braam is het overtollige materiaal dat zich tussen de matrijs en de mal bevindt. Overtollig materiaal kan ontstaan door een onvoldoende afstelling van de klem of door een fout in de matrijs, en kan zelfs worden veroorzaakt door de injectie-instellingen. De klem kan steviger worden afgesteld en de injectie-instellingen kunnen worden geoptimaliseerd om dit probleem te verhelpen.
Onvolledige spuitgieting treedt op wanneer er onvoldoende vulmateriaal in een matrijs aanwezig is om complete onderdelen te vormen. Dit kan te wijten zijn aan onvoldoende injectiedruk, voortijdige stolling of beperkte spuitopeningen. Om dit op te lossen, verhoogt u de injectiedruk, de snelheid en de smelttemperatuur. Verwijder ook eventuele beperkingen in de spuitopeningen.
Naarmate interne spanningen afnemen, treedt kromtrekking op. Kromtrekking kan het gevolg zijn van een ongelijkmatige of onvoldoende koeling. Kromtrekking kan worden verholpen door het ontwerp van de koelkanalen te optimaliseren, de koeltijd aan te passen en minder krimpend materiaal te gebruiken.
Inzinkingen ontstaan doordat het binnenmateriaal sneller krimpt dan het buitenmateriaal, waardoor er op dikkere plekken deukjes in het oppervlak ontstaan. Deze kunnen worden verholpen door de pakdruk te verhogen, de uithardingstijd te verlengen, de wanddikte te verminderen of door verstevigingsribben in een specifiek ontwerp aan te brengen. Brandplekken ontstaan door luchtinsluiting of materiaalveroudering. Deze kunnen worden verholpen door de ontluchting te verbeteren en de injectiesnelheid in de probleemgebieden te verlagen.
Spuitgietproducten
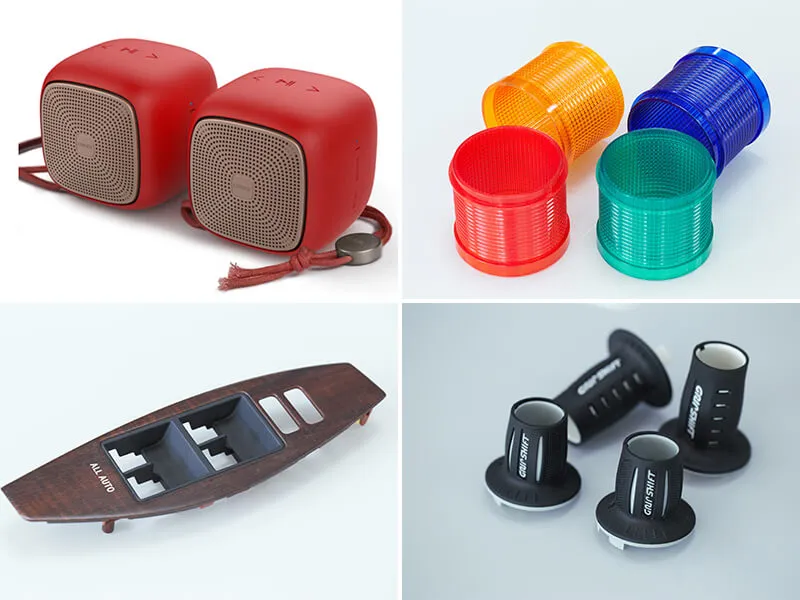
Toepassingen van spuitgieten
Spuitgieten wordt in vrijwel alle industrieën gebruikt voor de productie van kunststofonderdelen. Interieurpanelen, exterieurlijsten en verlichtingseenheden zijn allemaal auto-onderdelen. Spuitgieten wordt in de auto-industrie gebruikt om miljoenen identieke onderdelen te produceren die voldoen aan veiligheids- en kwaliteitsnormen.
Spuitgegoten behuizingen worden voornamelijk gebruikt voor consumentenelektronica, zoals smartphones, tablets en televisies. De oppervlakteafwerking is ontworpen om te voldoen aan esthetische eisen, terwijl tegelijkertijd nauwkeurige toleranties worden gewaarborgd. Interne structuren dienen als bevestigingspunten, kabelbeheer en warmteafvoer.
Spuitgieten is vereist voor medische hulpmiddelen, zoals spuiten en infuuscomponenten. Het is ook nodig voor de behuizing van diagnostische apparatuur, chirurgische instrumenten en medicijntoevoersystemen. Gevalideerde processen en materialen van medische kwaliteit garanderen naleving van de regelgeving.
Producten die door middel van spuitgieten worden vervaardigd, omvatten speelgoed, keukengerei en opbergdozen, maar ook sportartikelen, gereedschap en vele andere huishoudelijke artikelen. Spuitgieten is ideaal voor concurrerende consumentenmarkten vanwege de ontwerpflexibiliteit, de verscheidenheid aan materialen en de kosteneffectiviteit.
Thermovormen versus spuitgieten: een directe vergelijking
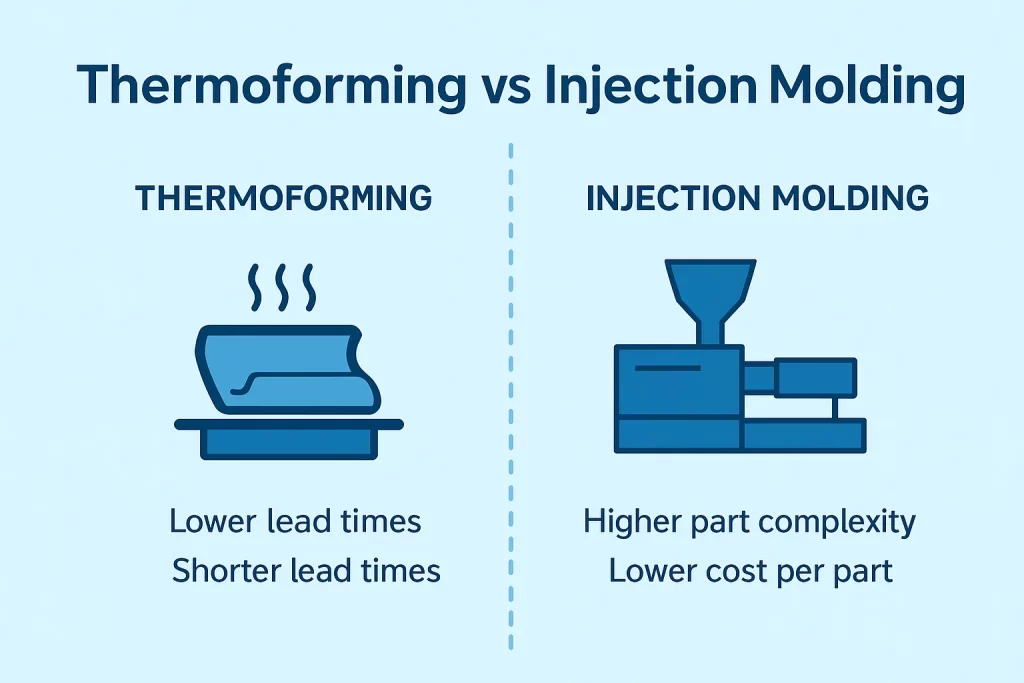
Directe vergelijking van thermovormen versus spuitgieten
Een vergelijking van thermovormen en spuitgieten op basis van belangrijke parameters helpt fabrikanten bij het selecteren van het meest geschikte proces voor specifieke toepassingen.
Kostenanalyse
De kosten van de gereedschappen vormen het grootste verschil tussen thermogevormde en spuitgegoten producten. Matrijzen voor thermovormen kunnen variëren van $2,000 tot $50,000, terwijl spuitgietmatrijzen tussen de $2.000 en $50.000 kosten. $ 10,000 en $ 1,000,000Afhankelijk van de complexiteit. Het kostenverschil tussen thermovormen en spuitgieten is tien tot twintig keer zo groot. Dit maakt het een aantrekkelijke optie voor producten met een laag tot gemiddeld volume.
De snellere cyclustijd en de lagere afvalproductie bij spuitgieten maken het kosteneffectiever voor grotere volumes. Spuitgieten kan kosteneffectief zijn voor volumes tussen de 5,000 en 25,000 onderdelen, hoewel dit aantal kan variëren afhankelijk van de grootte van elk onderdeel, de complexiteit en de materiaalkosten. Voor volumes onder dit bereik is thermovormen doorgaans kosteneffectiever.
De materiaalkosten voor thermovormen liggen hoger omdat plaatmateriaal per pond duurder is dan korrels. Afvalresten van thermogevormde onderdelen kunnen worden gerecycled en vertegenwoordigen doorgaans 20-40% van het plaatoppervlak. Afval van spuitgieten bestaat voornamelijk uit aanvoerkanalen en poorten, die doorgaans 5-15% uitmaken.
Vergelijking van productiecapaciteiten
De cyclustijd van thermovormen hangt af van de grootte en dikte van het onderdeel, evenals de koelvereisten. Spuitgietcycli voor kleine componenten kunnen variëren van 10 seconden tot enkele minuten. Het spuitgietproces kan worden uitgevoerd met matrijzen met meerdere caviteiten. Hierdoor worden meer onderdelen per cyclus geproduceerd en wordt de individuele cyclustijd verkort.
Voor productievolumes van meer dan 25,000 stuks per jaar heeft spuitgieten de voorkeur. Geautomatiseerde systemen kunnen miljoenen stuks per jaar produceren met minimale supervisie. Thermovormen werkt het beste bij kleinere volumes, waarbij de afschrijvingskosten van de matrijzen beheersbaar zijn en ontwerpflexibiliteit belangrijker is dan de cyclustijd.
De afmetingen van de onderdelen variëren. Thermovormen kan onderdelen met een groot oppervlak tot wel enkele meters verwerken, maar is beperkt door de afmetingen van de plaat en de vormapparatuur. Spuitgieten is beperkt door de grootte van de matrijs en het tonnage van de pers.Het wordt daarom beperkt door de perskracht, de spuitgrootte en de capaciteit van de matrijs, waardoor zeer grote onderdelen onpraktisch of kostbaar kunnen zijn.
Geometrische ontwerpmogelijkheden
De geometrische kenmerken van de onderdelen zijn fundamenteel verschillend. Thermovormen produceert holle of open onderdelen met uniforme wanddiktes en relatief eenvoudige contouren. Spuitgieten creëert massieve onderdelen met variërende wanddiktes, complexe interne geometrieën en variërende wandbreedtes. Deze onderdelen hebben ook schroefdraad en ingewikkelde oppervlaktedetails.
De toleranties bij spuitgieten (+/- 0.001 tot +/- 0.005 inch) zijn hoger dan die bij thermovormen (-0.010 tot +0.030 inch). Spuitgieten is het meest geschikt voor toepassingen waarbij nauwkeurige passingen, verwisselbare onderdelen of een zeer strikte maatvoering vereist zijn.
Het gebruikte proces kan de kwaliteit van de oppervlakteafwerking beïnvloeden. Spuitgieten kan afwerkingen produceren variërend van hoogglans tot mat. Het oppervlak van een thermogevormde plaat kan aan één zijde vrijwel identiek zijn. De zijde die in contact komt met de mal kan echter minder scherp zijn. Drukvormen kan de oppervlaktekwaliteit van thermogevormde oppervlakken verbeteren, maar het is zelden mogelijk om de afwerking van spuitgieten te evenaren.
De wanddikte van thermogevormde onderdelen kan constant zijn tussen 0,030 en 0.25 inch, afhankelijk van de materiaalverdeling tijdens het vormproces en de dikte van de plaat. Door middel van spuitgieten kunnen variaties in wanddikte worden gecreëerd. Dunne secties van slechts 0.020 inch kunnen naast dikkere secties van wel 0.500 inch worden geplaatst.
Vergelijking van materialen en prestaties
Voor spuitgieten kan men kiezen uit technische thermoplasten, thermoharders en elastomeren. Bij thermovormen worden voornamelijk thermoplastische platen gebruikt, waardoor de beschikbare polymeren beperkter zijn.
Door de mogelijkheid om ribben of nokken en andere verstevigingselementen toe te voegen, wordt spuitgieten vaak verkozen voor structurele prestaties. De sleutel tot de sterkte van thermogevormde onderdelen ligt in de vormgeometrie. Deze onderdelen zijn zeer geschikt voor toepassingen met grote oppervlakken of gebogen contouren. Spuitgieten is een uitstekende manier om speciale polymeren in uw product te verwerken en te bewerken.
Probeer Boda nu!
Thermovormen op maat versus spuitgieten voor auto-onderdelen
Spuitgieten of thermovormen op maat is een productiemethode die van invloed is op de kosten, de prestaties en de productie-efficiëntie.
Toepassingen van interieurcomponenten
In de automobielindustrie worden thermogevormde onderdelen gebruikt voor interieurpanelen, deurpanelen en opbergvakken. Het proces is geschikt voor grote oppervlakken, lichte constructies en kleine productieaantallen. De gereedschapskosten zijn laag, waardoor autofabrikanten verschillende uitvoeringen van modellen kunnen aanbieden zonder dat ze hoge kosten hoeven te maken voor koeling.
Spuitgieten heeft de voorkeur voor toepassingen die nauwkeurige assemblage of complexe geometrieën vereisen. Spuitgieten is ideaal voor dashboardonderdelen zoals middenconsoles, ventilatieroosters en andere dashboardcomponenten. De investering in spuitgietmatrijzen is gerechtvaardigd door de hoge productievolumes in de auto-industrie.
Exterieur- en structurele componenten
Onderdelen voor de buitenkant van auto's hebben vele toepassingen. Thermovormen kan worden gebruikt voor het maken van grote panelen, zoals de binnenste spatbordrand en bodemplaten. Spuitgieten wordt gebruikt voor het produceren van kleinere onderdelen met complexe rondingen, geïntegreerde bevestigingsmiddelen en een nauwkeurige pasvorm.
Voor structurele toepassingen die maximale sterkte en minimaal gewicht vereisen, wordt steeds vaker gebruikgemaakt van spuitgieten met glasvezelversterkte polymeren. Thermogevormde componenten kunnen prestatievoordelen bieden doordat de vezeloriëntatie kan worden gecontroleerd en de materiaalplaatsing kan worden geoptimaliseerd.
Het juiste proces kiezen voor uw aanvraag
Bij de keuze van een proces moet rekening worden gehouden met meerdere factoren, waaronder het productievolume, de geometrie van de onderdelen, de tolerantie-eisen, de materiaalspecificaties en de totale kosten.
Wanneer moet je kiezen voor thermovormen?
- De productiehoeveelheid varieert van honderden tot enkele tienduizenden per jaar.
- De onderdelen hebben grote oppervlakken met een eenvoudige geometrie.
- Kapitaalinvesteringen worden beperkt door budgettaire beperkingen.
- De behoefte aan snelle prototyping en ontwerpiteraties.
- De afmetingen van het onderdeel zijn groter dan wat een typische spuitgietmachine aankan.
- Aan de toepassingsvereisten kan met lagere toleranties worden voldaan.
Wanneer kiest u voor spuitgieten?
- Het productievolume bedraagt meer dan 25,000 onderdelen per jaar.
- Als u ingewikkelde onderdelen, complexe geometrieën of nauwe toleranties nodig heeft.
- De materiaaleigenschappen vereisen technische thermoplasten en speciale polymeren.
- Het belang van herhaalbaarheid en consistentie in afmetingen
- Het afgewerkte oppervlak moet aan hoge esthetische eisen voldoen.
- Assemblages van meerdere materialen en overmolding bieden functionele voordelen.
Overweeg compressie wanneer:
- Het gebruik van thermohardende kunststoffen of composietmaterialen is vereist.
- De productie van grote, redelijk complexe componenten is nodig.
- Middelmatige productievolumes rechtvaardigen investeringen in gereedschap.
- De verhouding tussen kracht en gewicht is cruciaal.
- Elektrische of thermische isolatie wordt in bepaalde toepassingen gebruikt.
Als je thermohardende kunststoffen/composieten overweegt: compressievormen
Compressiegieten versus spuitgieten Het is een innovatief proces dat op bepaalde toepassingen kan worden toegepast. Dit geldt bijvoorbeeld voor thermohardende materialen en composieten.
Overzicht van compressievormen
Compressievormen is het proces waarbij vooraf afgemeten materiaal in verwarmde matrijsvormen wordt geplaatst en vervolgens met hydraulische druk wordt gesloten. Door warmte en druk kunnen thermoplastische composieten of thermohardende materialen uitharden. Dit proces is uitermate geschikt voor het produceren van grote, vlakke onderdelen met een gemiddelde complexiteit van materialen zoals sheet molding compound (SMC), bulk molding compound (BMC) en thermoplasten versterkt met lange vezels.
Procesvergelijking:
Persvormen biedt vele voordelen. Deze omvatten lagere gereedschapskosten en een uitstekende sterkte-gewichtsverhouding van composietmaterialen. Er zijn echter ook enkele nadelen aan persvormen, zoals langere cyclustijden, hogere kosten per onderdeel bij grote volumes en beperkte geometrische complexiteit.
Persvormen kan worden gebruikt voor de productie van carrosseriepanelen, elektrische behuizingen, componenten voor huishoudelijke apparaten en ruimtevaartonderdelen, waar composietmaterialen prestatievoordelen bieden. Spuitgieten is beter geschikt voor toepassingen die nauwe toleranties en complexe geometrieën vereisen.
Vergelijkingstabel: Gids voor processelectie
|
Factor |
Thermoforming |
Injection Molding |
Persvormen |
|
Kosten van gereedschap |
$ 2,000- $ 50,000 |
$ 10,000- $ 1,000,000 |
$ 5,000- $ 200,000 |
|
Beste volumebereik |
Honderden tot enkele tienduizenden per jaar (afhankelijk van het onderdeel) |
Tienduizenden tot miljoenen per jaar |
Jaarlijks 1,000 tot 100,000 |
|
Gedeeltelijke geometrie |
Eenvoudige, open vormen |
Complexe vaste onderdelen |
Middelgroot complex |
|
Typische toleranties |
+-0.010 tot +-0.030 |
+-0.001 tot +-0.005 |
+-0.005 tot +-0.020 |
|
Cyclustijd |
30 sec-3 min |
10 seconden tot 2 minuten |
1 5-min |
|
Materiaalopties |
Thermoplastische platen |
Thermoplasten zijn verkrijgbaar in een breed scala aan varianten. |
Thermohardende kunststoffen en composieten |
|
Maximale onderdeelgrootte |
Groot formaat, beperkt in afmetingen. |
Beperkte oplage/opnamegrootte |
De grote |
Conclusie
Spuitgieten en thermovormen zijn fundamenteel verschillende methoden voor de productie van kunststoffen, geoptimaliseerd voor specifieke toepassingen en scenario's. Thermovormen is een kosteneffectieve manier om grote, eenvoudige componenten te produceren met behulp van lagedrukvormtechnieken en betaalbare gereedschappen. Spuitgieten is het meest geschikt voor grootschalige productie van complexe componenten die precisie, consistentie en superieure materiaaleigenschappen vereisen. De twee processen zijn niet per se superieur; de keuze hangt af van de afstemming van de procesmogelijkheden op de specifieke projectvereisten, productiekosten en prestatiespecificaties.
Boda biedt uitgebreide expertise in spuitgieten, compressievormen en thermovormen om fabrikanten te helpen bij het nemen van weloverwogen beslissingen. Onze engineers voeren een grondige analyse uit van de productvereisten, het productievolume, de materiaalspecificaties en de kostendoelstellingen om een optimale productiestrategie aan te bevelen. Boda biedt thermovorm- en precisiespuitgietoplossingen die voldoen aan de kwaliteitsnormen en op tijd worden geleverd. Neem contact op met ons team Neem vandaag nog contact met ons op om uw behoeften op het gebied van kunststofproductie te bespreken en deskundig advies te ontvangen over de processelectie voor uw project.