
Soorten 3D-printen
3D afdrukken  Bij de productie worden verschillende technieken gebruikt om onderdelen laagje voor laagje op te bouwen vanuit een digitaal ontwerp. Elke methode werkt anders, wat van invloed is op de materiaalkeuze, de oppervlakteafwerking, de sterkte en de totale kosten van het onderdeel. De juiste methode kiezen hangt af van...Het helpt bij het bepalen van projectbehoeften zoals kosten, materiaal en prestatie-eisen, zodat het meest geschikte proces wordt geselecteerd.
Enkele van de meest voorkomende 3D-printtechnologieën zijn SLA, FDM, DLP, MJF, PolyJet, DMLS, EBM en SLS 3D-printen. Bij deze processen worden verschillende technieken gebruikt, zoals lasers, licht of warmte, om onderdelen van kunststof of metaal te vormen, afhankelijk van de beoogde toepassing.
Er bestaat niet Ă©Ă©n beste 3D-printmethode. Het juiste type 3D-print hangt af van factoren zoals... Nauwkeurigheid, sterkte, snelheid en ontwerpcomplexiteit. FDM en SLA zijn geschikt voor snelle prototypes, terwijl SLS, MJF en metaalprinten beter zijn voor sterke en duurzame producten.d functionele onderdelen.
3D-printen wordt tegenwoordig veelvuldig gebruikt voor prototyping, gereedschapsproductie en zelfs de vervaardiging van eindproducten in diverse industrieĂ«n. Dit artikel behandelt de belangrijkste soorten 3D-printtechnologieĂ«n, hoe elk proces werkt en waar ze het beste worden gebruikt.Â
Â
3D-printen voor snelle prototyping en productiegebruik
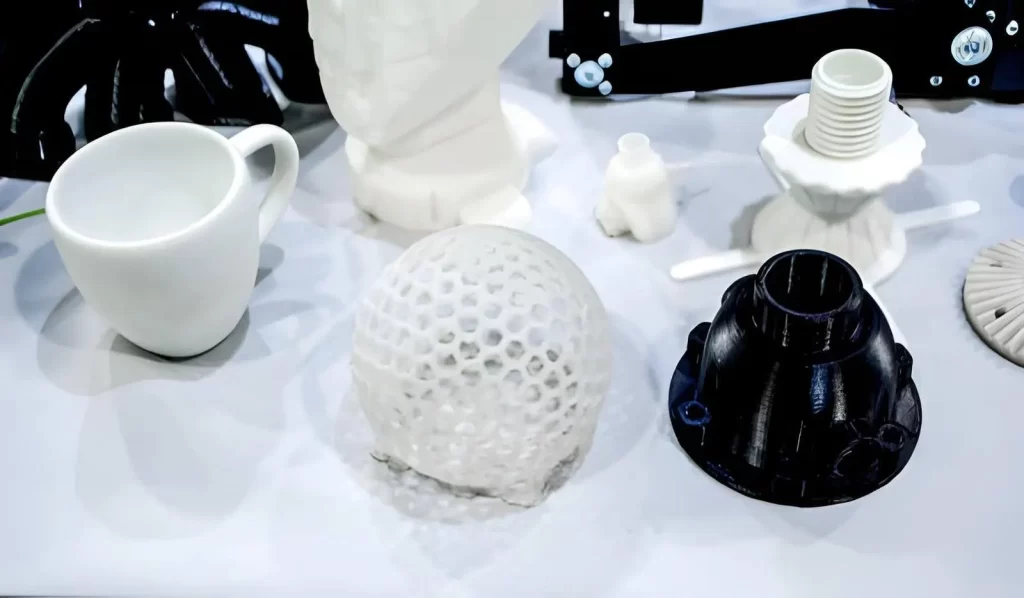
3D-geprinte prototypes
Diverse soorten 3D-printen Ze worden voornamelijk gebruikt als technische hulpmiddelen binnen de productontwikkelingscyclus om CAD-bestanden om te zetten in tastbare componenten. Door prototypes te maken (met behulp van een basisvorm) om afmetingen te evalueren, de pasvorm van de onderdelen te controleren en het gehele ontwerp visueel te beoordelen voordat er tijd/geld wordt geĂ¯nvesteerd in bewerking of gereedschap, stelt 3D-printen ingenieurs in staat hun ontwerpen in snelle cycli te ontwikkelen en te verfijnen. Omdat er geen mallen of opspaninrichtingen nodig zijn, kunnen onderdelen die via dit proces worden gemaakt, in zeer korte tijd worden geproduceerd en getest.
Ingenieurs kiezen de geschikte 3D-printmethoden Dit is gebaseerd op de functionaliteit die het prototype moet demonstreren. Voor de eerste evaluaties volstaat een eenvoudig model om de vorm en grootte van het onderdeel te bevestigen. Naarmate de evaluatie vordert naar meer geavanceerde beoordelingen, kunnen onderdelen specifiek voor functionele tests worden gemaakt.Â
Op dit punt worden materiaaleigenschappen, zoals draagvermogen en thermische eigenschappen, belangrijke overwegingen. Vanwege de verschillen in mogelijkheden tussen 3D-printprocessen kiezen ingenieurs het proces dat het meest geschikt is voor het uitvoeren van de gewenste tests.
Prototyping is waarschijnlijk de meest bekende toepassing van 3D-printen; het wordt echter ook gebruikt in productieomgevingen, waar het de unieke beperkingen van traditionele productietechnieken kan ondervangen.Â
3D-printen is ideaal voor het produceren van kleine series producten met interne structuren of complexe geometrieën. die moeilijk of kostbaar te produceren zijn met traditionele methoden. Het wordt bijvoorbeeld veel gebruikt in de lucht- en ruimtevaart en de medische sector.3D-printing wordt in diverse industrieën gebruikt om lichtgewicht onderdelen en op maat gemaakte componenten met complexe ontwerpen te creëren. Daarnaast wordt 3D-printing veelvuldig ingezet in toepassingen die extreem lichte structuren en op maat gemaakte componenten met nauwe toleranties vereisen, zoals in de lucht- en ruimtevaart en de medische sector, om ontwerpflexibiliteit te bieden.
Zoals eerder vermeld, is stereolithografie (SLA) een op hars gebaseerde 3D-printtechnologie die veel wordt gebruikt voor prototyping. Hierbij worden onderdelen gemaakt door middel van UV-lasers die vloeibare hars laagje voor laagje uitharden. De resulterende onderdelen hebben een uitstekende oppervlakteafwerking en een hoge mate van detail, dankzij het vermogen van het SLA-proces om onderdelen te produceren zonder zichtbare laaglijnen.Â
Daarom is SLA zeer geschikt voor het valideren van ontwerpintenties en het creëren van visueel aantrekkelijke prototypes. Een beperking van het SLA-proces is dat alle onderdelen tijdens het printen ondersteund moeten worden, omdat onondersteunde delen door de zwaartekracht kunnen doorzakken.
Â
Soorten 3D-printtechnologieën
De verschillende soorten 3D-printen worden doorgaans ingedeeld op basis van de manier waarop het additief vervaardigde materiaal tijdens de fabricage wordt afgezet, gesmolten of uitgehard.Â
Bij productontwikkeling kiezen ingenieurs een printmethode niet op basis van het marktaandeel, maar omdat deze aansluit bij de specificaties van het product, waaronder toelaatbare toleranties, bedrijfsbelastingen, geometrische complexiteit en productiegroottes. Hieronder volgen enkele veelgebruikte methoden. soorten 3D-printen.
Extrusiegebaseerd printen
Materiaalextrusie is een van de meest voorkomende vormen van 3D-printen. Het is relatief goedkoop en eenvoudig te bedienen. Extrusieprocessen hebben echter beperkingen op het gebied van dimensionale nauwkeurigheid, oppervlakteafwerking en isotrope sterkte in vergelijking met materiaalafzetting op basis van poeder of hars.
Gesmolten afzettingsmodellering (FDM)
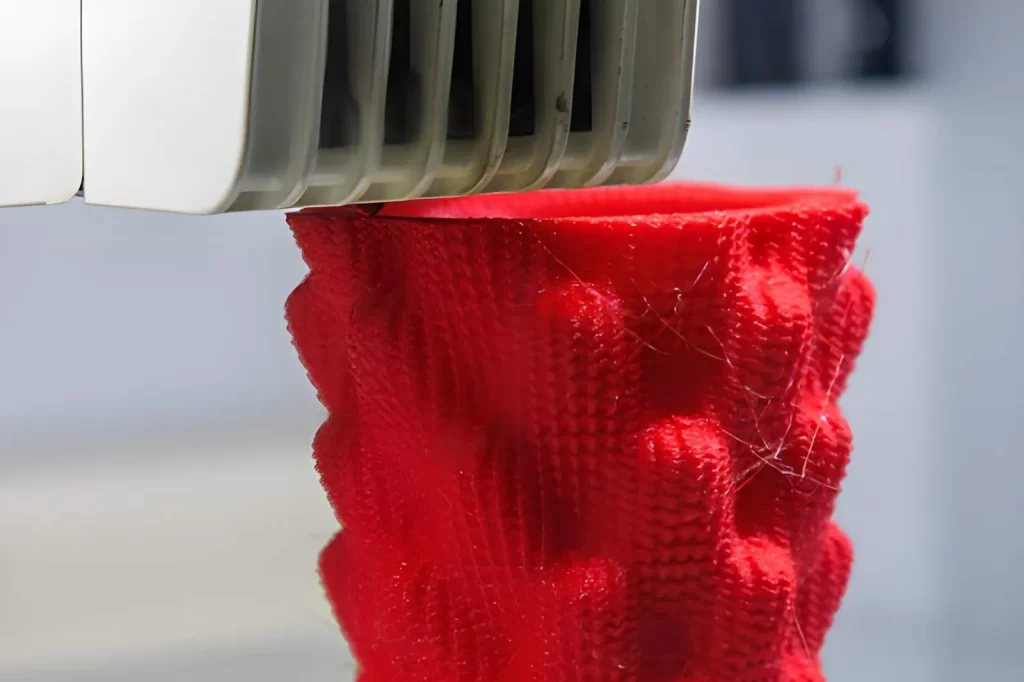
Detailopname van het FDM 3D-printprocesÂ
Bij het vergelijken FDM versus SLAFDM is een thermoplastisch extrusieproces. Het thermoplastische materiaal wordt continu vanaf een spoel door een verwarmd mondstuk gevoerd, waar het smelt en een gestolde laag vormt langs een vooraf bepaald pad. De lagen stapelen zich op en vormen zo een opeenvolgend geheel.Â
Door middel van thermische hechting hecht elke laag zich aan de laag eronder. Er is echter een significant verschil in hechtsterkte tussen opeenvolgende lagen wanneer deze parallel of loodrecht op de opbouwrichting van de lagen worden aangebracht.
Toepassing
FDM wordt veel gebruikt voor de productie van prototypes van autodashboards, montagemallen en goedkope functionele testapparatuur.g-onderdelen tijdens de vroege productontwikkeling.Â
Hoewel FDM niet is ontworpen voor uiterst nauwkeurige functionele tests, kan het in veel gevallen worden gebruikt voor eenvoudige functionele tests. In de industrie kunnen onderdelen die weinig belasting ondervinden, met behulp van FDM worden vervaardigd.
Materialen
Enkele van de meest gebruikte thermoplasten bij FDM zijn ABS, PLA, PETG, polycarbonaat, enz. Daarnaast zijn er hoogwaardige thermoplasten zoals PEEK en ULTEM verkrijgbaar. Zoals eerder vermeld, beĂ¯nvloedt de keuze van de thermoplast eigenschappen zoals de warmtevervormingstemperatuur, stijfheid en chemische stabiliteit.
Wanneer FDM te gebruiken
Gebruik FDM wanneer kosten of tijd de hoogste prioriteit hebben en wanneer een hoge tolerantie niet vereist is. Gebruik FDM niet als uw toepassing fijne details, een gladde afwerking of uniforme mechanische eigenschappen vereist.
Continu vezelversterkt printen (CFRP)
CFRP vertegenwoordigt een hoger niveau van verfijning dan traditionele geëxtrudeerde materialen, omdat het versterkt is door continu vezels door het hele geprinte onderdeel te plaatsen. CFRP biedt superieure mechanische eigenschappen in vergelijking met die van niet-versterkte geëxtrudeerde materialen.
Proces
Naast het geëxtrudeerde thermoplastische basismateriaal maakt het hier beschreven systeem gebruik van doorlopende vezels, zoals koolstof- of glasvezels, die in het geprinte onderdeel zijn ingebed. Door deze vezels langs de hoofdspanningsassen te plaatsen, worden de treksterkte en de elasticiteitsmodulus in die respectievelijke richtingen verhoogd. Dit is met name gunstig voor toepassingen die versteviging in bepaalde richtingen vereisen.
Toepassing
CFRP wordt gebruikt in de lucht- en ruimtevaart.Bevestigingsbeugels en structurele auto-onderdelen waar een hoge sterkte-gewichtsverhouding vereist is, ter vervanging van sommige lichtgewicht metalen onderdelen.Â
Gebruikte materialen
Gefabriceerde polymeerbasismaterialen (bijvoorbeeld nylon) in combinatie met koolstofvezels of glasvezels zijn veelgebruikte opties. De uiteindelijke mechanische eigenschappen zijn sterk afhankelijk van zowel de vezelplaatsing als het vezelvolumepercentage.
Wanneer CFRP selecteren?
Kies voor CFRP wanneer verbeterde mechanische eigenschappen gewenst zijn ten opzichte van standaard geëxtrudeerde kunststofmaterialen; overschakelen naar metalen is dan echter niet gerechtvaardigd. Bovendien biedt het uitstekende oplossingen voor componenten die aan eenrichtingsbelastingen worden blootgesteld.
Wat is ADAM (Atomic Diffusion Additive Manufacturing)?Â
ADAM is een vorm van metaaladditieve productie waarbij een metaalhoudend filament, gemengd met een bindmiddel, wordt geëxtrudeerd.
Proces overzicht
De eerste stap bij het maken van een ADAM-component is het aanbrengen van een reeks filamenten op een substraat dat metaalpoeder bevat, gemengd met een bindmiddel. Na het voltooien van alle stappen voor het aanbrengen van de filamenten, wordt het bindmiddel verwijderd en de component gesinterd.Â
Tijdens het sinteren wordt het bindmiddel verwijderd, waardoor de metaaldeeltjes kunnen samensmelten. Vanwege de krimp tijdens het sinteren moeten alle CAD-ontwerpen vĂ³Ă³r het printen worden aangepast.
Applications
ADAM wordt gebruikt om cus te producerenTom Metal gereedschapsinzetstukken en industriĂ«le componenten voor kleine series, waar CNC-bewerking kostbaar of tijdrovend zou zijn.Â
Compatibele materialen
Roestvrij staal, gereedschapsstaal, nikkellegeringen en andere ijzerhoudende metalen behoren tot de meest voorkomende componenten die met ADAM worden geproduceerd. De eigenschappen van met ADAM geproduceerde metalen zijn afhankelijk van de sinterkwaliteit en de resulterende dichtheid van het metalen onderdeel.
Wanneer moet je voor ADAM kiezen?
Kies ADAM voor de productie van metalen onderdelen in kleinere series, wanneer conventionele CNC-bewerking niet de meest efficiënte aanpak is. Het is echter geen geschikte optie voor componenten met nauwe toleranties, en het is ook niet geschikt om hoogglanzende oppervlakken te verkrijgen zonder nabewerking.
Samenvattingstabel
| Proces | Materialen | Sterkte | Nauwkeurigheid | Typisch gebruik |
| FDM | thermoplasten | Medium | Laag | Prototypes, armaturen |
| CFR | Vezelversterkte polymeren | Hoge | Medium | Structurele onderdelen |
| ADAM | Legeringen van metaal | Hoge | Medium | Metalen onderdelen |
Poederbedfusietechnologieën
Poederbedfusieprocessen worden gebruikt voor functionele onderdelen. Poederbedfusie biedt superieure mechanische eigenschappen en maakt complexe geometrieën mogelijk zonder traditioneel gereedschap.
Selectief lasersinteren (SLS)
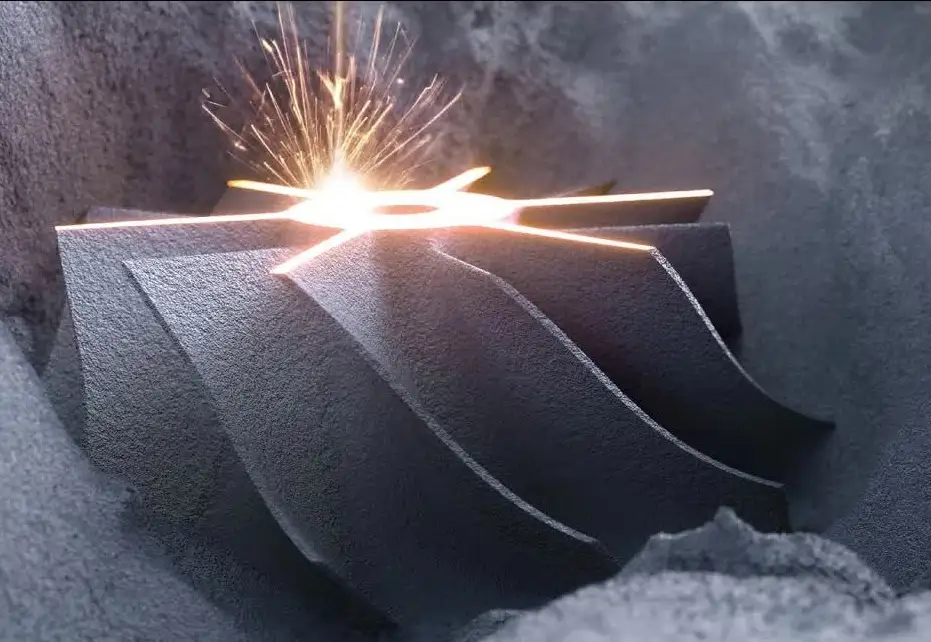
Selectief lasersinteren – SLS 3D-printenÂ
SLS is een PBF-proces waarbij plasticpoeder wordt gebruikt om sterke en functionele onderdelen te produceren.
Proces
Een dunne laag poeder wordt op een bouwplatform aangebracht en vervolgens selectief gesmolten met een laser. Na elke laag wordt het bouwplatform neergelaten. Hierdoor ontstaan ​​laag na laag materiaal, wat leidt tot het eindproduct. Het niet-gesmolten poeder biedt structurele ondersteuning aan het onderdeel, waardoor extra steunconstructies overbodig zijn.
Toepassingen
SLS wordt veel gebruikt voor functionele kliksystemen.- Geschikt voor behuizingen, drone-onderdelen en op maat gemaakte behuizingen voor consumentenproductenÂ
Compatibele materialenÂ
PA11 en PA12 zijn twee op nylon gebaseerde materialen die veelvuldig verkrijgbaar zijn voor dit type toepassing. Gevulde versies van deze materialen kunnen worden geproduceerd om hun stijfheid te verbeteren.
Wanneer te gebruiken:
Gebruik SLS wanneer u een complex geometrisch ontwerp met goede mechanische prestaties nodig hebt bij lagere productievolumes dan bij grote volumes. Als u een gladde oppervlakteafwerking voor uw toepassing nodig hebt, is DMLS een betere optie.
Directe metaallasersintering (DMLS)
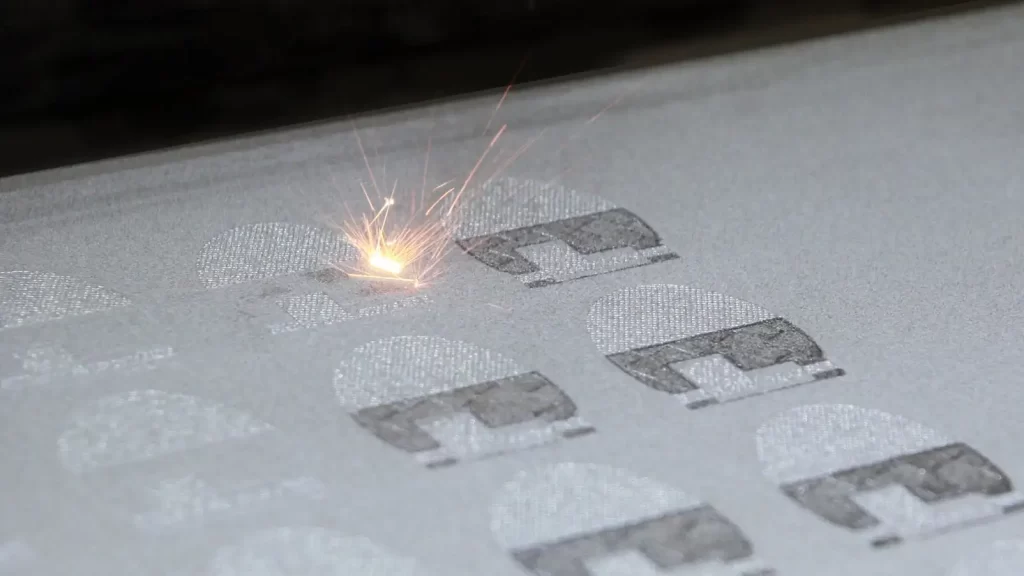
DMLS 3D-printenÂ
DMLS produceert volledig dichte metalen onderdelen door middel van direct lasersinteren.
Proces
Krachtige lasers smelten metaalpoeders in opeenvolgende lagen om dichte metalen onderdelen te produceren. Vanwege de thermische spanningen die tijdens het printen ontstaan, zijn ondersteunende structuren en gecontroleerde koeling noodzakelijk. Nabewerkingen, zoals warmtebehandeling en machinale bewerking, kunnen nodig zijn voor de geprinte onderdelen.
Toepassingen
DMLS wordt voornamelijk gebruikt in de lucht- en ruimtevaart, de automobielindustrie en de medische sector voor de productie van zeer sterke onderdelen met gedefinieerde interne kanalen en/of geoptimaliseerd voor gewichtsbesparing.
Materiaalcompatibiliteit:
Titaniumlegeringen, aluminiumlegeringen, roestvrij staal en nikkellegeringen.
Wanneer moet je DMLS gebruiken?
Gebruik DMLS wanneer u complexe metalen ontwerpen nodig hebt die niet met conventionele bewerkingsmethoden kunnen worden vervaardigd. Vanwege de relatief lange printtijden en hogere operationele kosten wordt DMLS niet aanbevolen voor grootschalige productie.
Elektronenbundelsmelten (EBM)
EBM is een andere methode voor het smelten van metaal. Bij EBM wordt een elektronenbundel gebruikt in plaats van een laser.
Proces
In een vacuĂ¼momgeving smelt de elektronenbundel het metaalpoeder laagje voor laagje. De vacuĂ¼momgeving minimaliseert oxidatie en restspanningen in het voltooide onderdeel.
Toepassingen
EBM wordt doorgaans gebruikt in de lucht- en ruimtevaart en bij medische implantaten, waar het behoud van materiaalintegriteit en interne structuur cruciaal is.
Compatibele materialen
Kobalt-chroomlegeringen en titaniumlegeringen.
Wanneer moet je EBM gebruiken?
Kies EBM wanneer u dikwandige onderdelen moet produceren of wanneer het minimaliseren van spanningen prioriteit heeft. Als u echter een fijnere oppervlakteafwerking van uw onderdelen nodig hebt, is DMLS de voorkeursmethode.
Samenvatting
| Proces | Materialen | Sterkte | Nauwkeurigheid | Typisch gebruik |
| SLS | Nylon | Hoge | Medium | Functionele kunststof onderdelen |
| DMLS | Metalen | Zeer hoog | Hoge | Lucht- en ruimtevaartcomponenten |
| EBM | Metalen | Zeer hoog | Medium | Medische implantaten |
Lichtuithardingstechnologieën
Het voornaamste voordeel van uithardingsprocessen met licht is dat ze de meest gedetailleerde, fijnste oppervlakteafwerkingen en de hoogste visuele kwaliteit opleveren. Bij uithardingsprocessen met licht wordt vloeibare hars gebruikt die stolt onder invloed van licht. Deze processen worden doorgaans gebruikt voor prototypes. Ze mogen nooit worden gebruikt voor structurele onderdelen.
Stereolithografie (SLA)
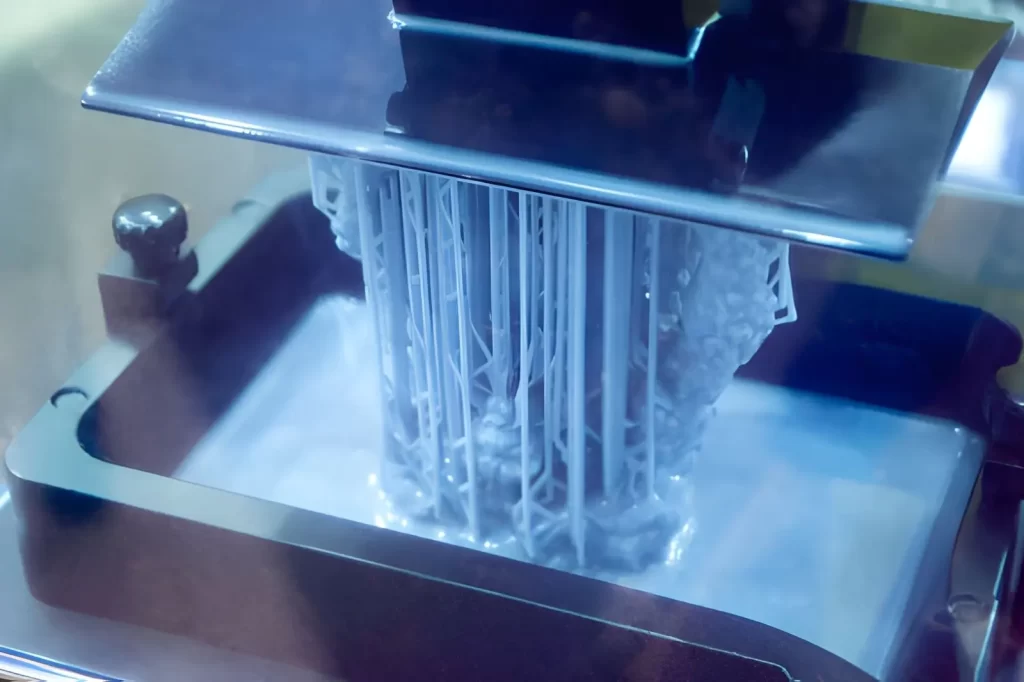
Fotopolymeer SLA 3D-printenÂ
Methodologie
Bij stereolithografie (SLA) worden lagen vloeibare hars uitgehard met behulp van een UV-laser. Elke laag wordt op het harsoppervlak getekend, uitgehard en vervolgens op de volgende laag aangebracht. Na het printen wordt het model afgespoeld om niet-uitgeharde hars te verwijderen en vervolgens opnieuw met UV-licht uitgehard om het te stabiliseren.
Toepassingen
SLA-toepassingen omvatten uiterlijkmodellen, het maken van mallen voor gieten en medische/tandheelkundige modellen. SLA wordt doorgaans gebruikt wanneer de eisen aan de oppervlaktekwaliteit/afwerking en/of details zwaarder wegen dan de mechanische eigenschappen. Daarnaast kunnen ingenieurs SLA gebruiken voor ontwerpvalidatie voorafgaand aan de matrijsfabricage.
Geschikte materialen
Fotopolymeerharsen die voor stereolithografie worden gebruikt, zijn ontworpen om de eigenschappen van kunststoffen zoals ABS of polypropyleen na te bootsen. Hoewel sommige harsen stijver zijn samengesteld, vertonen alle fotopolymeren bros gedrag in vergelijking met hun tegenhangers in technische kunststoffen.
Wanneer stereolithografie (SLA) te gebruiken?
Kies stereolithografie (SLA) als u een glad oppervlak met nauwkeurige details nodig hebt. Kies dit proces niet als uw uiteindelijke toepassing wordt blootgesteld aan mechanische belastingen of hitte.
Digitale lichtverwerking (DLP)
DLP 3D-printprocesÂ
Alt: De afbeelding toont een DLP (Digital Light Processing) 3D-printproces waarbij een 3D-printer laag voor laag een gedetailleerd object opbouwt.Â
Methodologie
Bij Digital Light Processing (DLP) wordt een volledige laag vloeibare hars tegelijkertijd uitgehard met behulp van een projector. In tegenstelling tot SLA, waarbij de laser afzonderlijke dwarsdoorsneden van de harslaag belicht, gebruikt een DLP één enkele flits om een ​​volledige harslaag te belichten. Hierdoor biedt Digital Light Processing een verbeterde efficiëntie en is het bijzonder geschikt voor de gelijktijdige productie van meerdere onderdelen.
Toepassingen
Digitale lichtverwerking (DLP) is met succes toegepast bij de vervaardiging van tandheelkundige modellen, kleine beugels en sieradenpatronen. Daarnaast wordt digitale lichtverwerking gebruikt voor de serieproductie van kleine, gedetailleerde onderdelen.
Geschikte materialen
Hoewel er verschillende harssoorten beschikbaar zijn voor beide SLA en DLP, Ze behoren tot dezelfde familie van fotopolymeerharsen. Er zijn verschillende soorten harsen beschikbaar, zoals stijve, flexibele en gietbare harsen; net als bij stereolithografie blijft de mechanische sterkte echter relatief laag.
Wanneer DLP te gebruiken
Kies voor Digital Light Processing (DLP) als tijd belangrijker is dan oppervlakteprecisie. DLP is zeer geschikt voor kleine onderdelen die een hoge resolutie vereisen.
Samenvatting
| Proces | Materialen | Sterkte | Nauwkeurigheid | Typisch gebruik |
| SLA | Hars | Laag–Gemiddeld | Hoge | Visuele prototypes |
| DLP | Hars | Laag–Gemiddeld | Hoge | Kleine gedetailleerde onderdelen |
| PolyJet | Multihars | Laag | Zeer hoog | Concept- en ontwerpmodellen |
Probeer Boda nu!
Geavanceerde poedergebaseerde processen
Deze processen stellen bedrijven in staat om de overgang te maken van prototypeontwikkeling naar daadwerkelijke productie. Dit proces kan voordelig zijn voor serieproductie en kan betere resultaten opleveren voor functionele onderdelen dan printen met hars.
Multi-jetfusie (MJF)
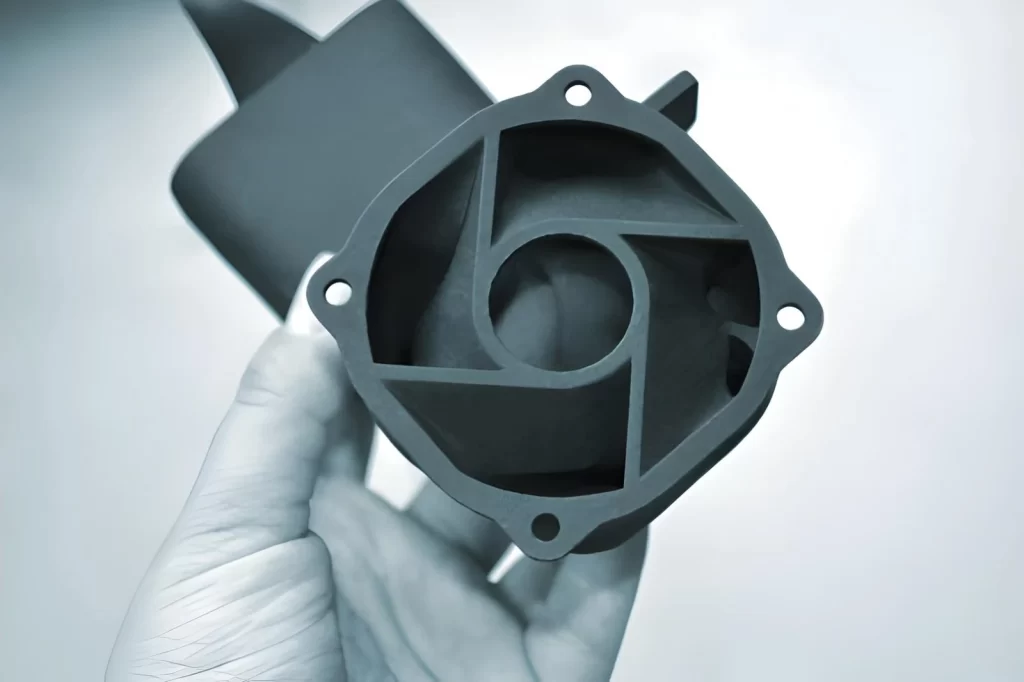
MJF 3D-geprint polyamide onderdeelÂ
Proces
Het multi-jet fusieproces maakt gebruik van lagen nylonpoeder die laagje voor laagje worden aangebracht. Elke laag heeft een printkop die smeltmiddelen op het gewenste gebied aanbrengt en vervolgens het poeder door middel van hitte aan elkaar hecht. Alle lagen worden met een uniforme snelheid verwerkt, wat bijdraagt ​​aan een consistente afwerking van het onderdeel.
Toepassingen
Functionele eindproducten zoals behuizingen, klemmen en connectoren. Gebruikt voor middelgrote productievolumes van componenten die een constante ontwerpkwaliteit vereisen.
Materialen
Nylon PA12, TPU en polypropyleen worden in bepaalde systemen gebruikt. Deze materialen beschikken over de goede sterkte- en slijtvastheidseigenschappen die nodig zijn voor onderdelen die daadwerkelijk in gebruik zijn.
Wanneer te gebruiken
Gebruik het multi-jet fusion-proces als uw bedrijf consistent hoogwaardige kunststofonderdelen nodig heeft, maar deze ook sneller wil produceren dan met het SLS-proces.
Bindmiddel spuiten
Proces
Het binder jetting-proces maakt het mogelijk om een ​​vloeibaar bindmiddel laagje voor laagje aan te brengen op een poedervormig materiaal. Na het printen is het onderdeel extreem zwak en moet het een nabewerking ondergaan, zoals sinteren of uitharden, om zijn volledige sterkte te bereiken.
Toepassingen
Gietvormen, metalen onderdelen en grootschalige productie. Binder jetting wordt gebruikt om complexe vormen te produceren tegen lagere kosten dan andere methoden.
Materialen
Metalen, zand, keramiek. De eigenschappen van het eindproduct zijn sterk afhankelijk van de nabewerkingstechnieken.
Wanneer te gebruiken
Gebruik binder jetting wanneer lage kosten per eenheid en grote productievolumes belangrijker zijn dan sterkte- en/of tolerantie-eisen.
Samenvatting
| Proces | Materialen | Sterkte | Nauwkeurigheid | Typisch gebruik |
| MJF | Nylon, TPU | Hoge | Hoge | Functionele productieonderdelen |
| Bindmiddelspuiten | Metaal, zand | Medium | Medium | Giet- en serieonderdelen |
Â
Waarop te letten bij de keuze tussen de verschillende soorten 3D-printtechnologieën
Ingenieurs kiezen de juiste 3D-printmethode door de eisen van het onderdeel te vergelijken met de mogelijkheden en beperkingen van elk proces. Bijvoorbeeld: Metal 3D Printing Deze methode wordt gekozen wanneer een onderdeel hoge sterkte, hittebestendigheid of complexe interne structuren vereist. Het kiezen van het verkeerde proces kan leiden tot vervorming, een slechte pasvorm, onvoldoende sterkte of extra nabewerking.
Om het meest geschikte proces te bepalen, evalueren ingenieurs deze vier belangrijke factoren:
Onderdeelfunctie en belastingsomstandigheden
Zal het onderdeel een functionele rol vervullen? Of zal het simpelweg de beoogde vorm weergeven?
Veel defecten aan 3D-geprinte componenten treden op wanneer een proces uitsluitend op basis van esthetiek in plaats van prestaties wordt gekozen.
Structurele componenten vereisen doorgaans het gebruik van een proces zoals selectief lasersinteren (SLS), materiaaljetting (MJF) of metaalprinten. Hoewel niet-dragende FDM- en harsgeprinte componenten geschikt kunnen zijn voor bepaalde toepassingen, presteren ze niet goed onder belasting of langdurige blootstelling.
Bij assemblageonderdelen met bewegingselementen (zoals scharnieren, draaipunten, enz.) of andere mechanismen waarbij onderdelen correct in elkaar moeten passen, kan de laagoriëntatie een succesvolle assemblage met behulp van Fused Deposition Modeling (FDM) en Stereolithography (SLA) beperken.
Materiaalkeuze en onderdeelgedrag
Hoewel de materiaalkeuze bij verschillende 3D-printprocessen vergelijkbaar is, vertonen de geprinte materialen uiteenlopende mechanische eigenschappen en fysieke kenmerken als gevolg van het specifieke proces. Hoewel verschillende nylonpoeders er bijvoorbeeld identiek uit kunnen zien, variëren hun mechanische eigenschappen aanzienlijk afhankelijk van het productieproces. Denk bijvoorbeeld aan SLS, MJF en spuitgieten.
Op fotopolymeren gebaseerde geprinte onderdelen, geproduceerd via stereolithografie (SLA) en Digital Light Processing (DLP), bieden aantrekkelijke oppervlakteafwerkingen; ze hebben echter een beperkte slagvastheid. Ze worden over het algemeen als broos beschouwd en zijn gevoelig voor scheuren onder normale gebruiksomstandigheden.
Poedergebaseerde processen met nylon (zoals SLS/MJF) bieden een verhoogde flexibiliteit tijdens buigen en slijtage; deze voordelen nemen echter af bij toenemende belasting en/of blootstellingsduur. Op metaal gebaseerde geprinte onderdelen vertonen sterke mechanische eigenschappen; nabewerkingsprocessen (warmtebehandeling, machinale bewerking, enz.) kunnen de uiteindelijke mechanische eigenschappen echter aanzienlijk beĂ¯nvloeden.
Tolerantie- en pasvormproblemen
Pasvormproblemen zijn de meest voorkomende uitdaging bij het produceren van functionele 3D-geprinte onderdelen. Dit omvat onder andere te kleine gaten en verkeerd uitgelijnde contactvlakken die handmatige aanpassingen vereisen voordat een succesvolle montage mogelijk is.
Onderdelen die uit kleine details en nauwe toleranties bestaan, vereisen zeer nauwkeurige printtechnieken. Stereolithografie (SLA) en PolyJet behoren tot de processen met de hoogste toleranties die momenteel beschikbaar zijn voor het produceren van functionele onderdelen.
Laagdikte en printkwaliteit kunnen de maatnauwkeurigheid bij Fused Deposition Modeling (FDM) beĂ¯nvloeden. Additief gefabriceerde metalen onderdelen vereisen vaak nabewerking als er contactoppervlakken of nauwe toleranties in de ontworpen geometrie aanwezig zijn.
Oppervlakteafwerking en uiterlijk
Hoewel de oppervlakteafwerking in de eerste plaats een esthetische overweging is, beĂ¯nvloedt deze ook de afdichting, het wrijvingsgedrag en de daaropvolgende verwerkingsvereisten. Gladde oppervlakken worden verkregen op fotopolymeergebaseerde geprinte onderdelen die zijn geproduceerd via stereolithografie (SLA) en digitale lichtverwerking (DLP); deze onderdelen bevatten echter vaak restanten van ondersteuningsstructuren die moeten worden verwijderd. Alle onderdelen die zijn geprint met behulp van fused deposition modeling (FDM) vertonen zichtbare laaglijnen, met name in gebogen gedeelten.
Onderdelen die zijn geprint met behulp van selectief lasersinteren (SLS) en multi-jet fusion (MJF) vertonen een korrelige oppervlaktestructuur als gevolg van de deeltjesgrootteverdeling van het poeder dat tijdens de additieve productie wordt gebruikt. De meeste geprinte metalen onderdelen vereisen nabewerking door middel van machinale bewerking of straalreiniging om de gewenste oppervlakteafwerking te bereiken, als esthetiek belangrijk is.
Aantal en kosten per onderdeel
De kosten variëren aanzienlijk, afhankelijk van het aantal onderdelen dat je produceert. Een proces dat goedkoop is voor één onderdeel, kan duur worden bij grotere oplages. FDM en SLA zijn geschikt voor prototypes die slechts één keer worden gemaakt of voor ontwerpcontroles. SLS en MJF worden efficiënter wanneer je meerdere onderdelen in één printopdracht combineert. Metaalprinten is duur per onderdeel, dus het wordt alleen gebruikt als de geometrie dat rechtvaardigt.
Probeer Boda nu!
Hoeveel kost een 3D-printer?
De kosten van 3D-printers hangen af ​​van het type apparatuur en het beoogde gebruik. Sommige goedkope modellen printen eenvoudige objecten en kosten doorgaans tussen de $500 en $5,000. Industriële machines zijn veel duurder en worden gebruikt voor de productie van onderdelen voor daadwerkelijke producten.
Basis FDM-printers
Deze machines zijn ontworpen om zeer eenvoudige vormen te produceren als goedkope prototypes voor conceptuele ontwerpen. Daarom zijn ze verkrijgbaar voor minder dan $1,000. Deze machines kunnen echter geen sterke onderdelen of onderdelen met een hoge mate van detail produceren.
Industriële FDM-printers
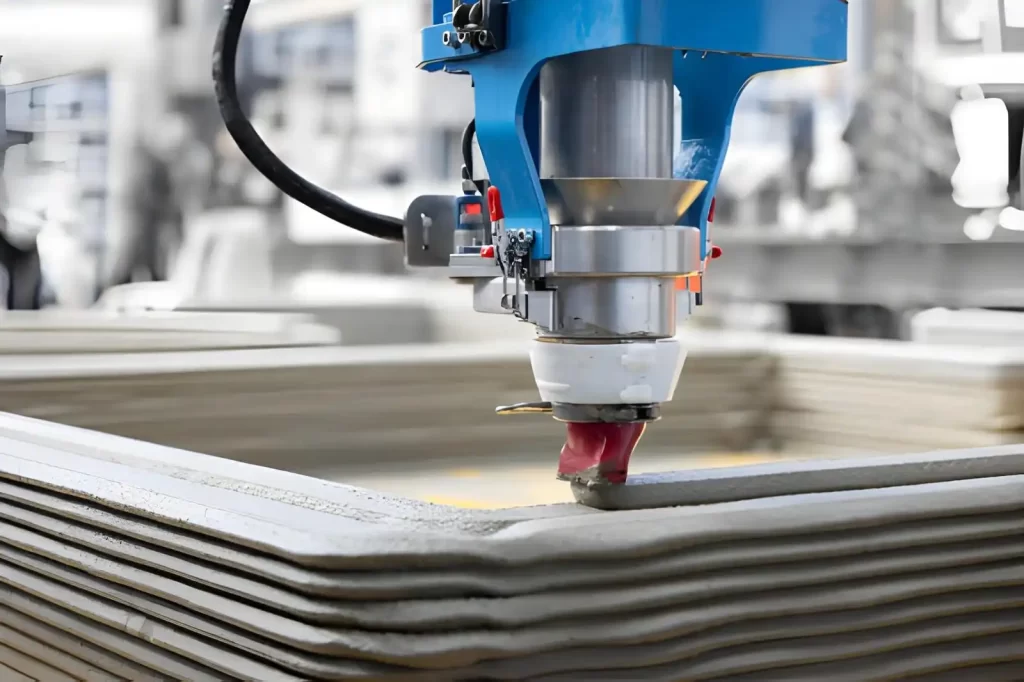
3D-geprinte wandconstructieÂ
Deze machines worden in diverse soorten productieomgevingen gebruikt, waaronder fabriekshallen. De kosten van een industrieel model variëren sterk, afhankelijk van de vereiste kwaliteit. Industriële FDM-printers variëren over het algemeen in prijs van ongeveer $10,000 tot wel honderdduizenden dollars. Industriële FDM-printers produceren doorgaans sterkere en betrouwbaardere prints dan hun desktopvarianten.
Resin SLA/DLP-printers
Deze machines zijn het meest geschikt voor het maken van modellen met extreem gedetailleerde oppervlakken. De kosten van dit soort machines lopen sterk uiteen. Afhankelijk van of u een model voor persoonlijk gebruik of voor commercieel gebruik kiest, kunnen de prijzen variëren van een paar duizend dollar tot enkele honderdduizenden dollars. Modellen op basis van hars zijn doorgaans niet bestand tegen fysieke belasting of spanning.
SLS (Selective Laser Sintering) machines
Bij het vergelijken SLA versus FDM, SLS-systemen zijn grootschalige industriële machines die specifiek zijn ontworpen voor de productie van massieve nylon onderdelen. Vanwege de complexiteit van het proces variëren de prijzen voor deze machines doorgaans sterk. De prijs kan oplopen tot meer dan $100,000. Deze machines zijn het meest geschikt voor de productie van functionele onderdelen en kleine series.
MJF 3D-printers
De MJF-printers werken op dezelfde manier als SLS-machines en worden daarom ook als industriële machines beschouwd. Qua prijs liggen ze relatief dicht bij SLS-machines, maar zijn ze iets goedkoper. Zowel MJF- als SLS-machines printen meerdere onderdelen tegelijk en produceren onderdelen met identieke eigenschappen (d.w.z. materiaaleigenschappen).
Metaal 3D-printers (DMLS/EBM)
Metaal 3D-printen is een van de grootste investeringen die er zijn, vanwege het extreem hoogwaardige ontwerp en de functionaliteit van elk afzonderlijk onderdeel. De kosten van individuele metalen onderdelen kunnen oplopen tot meer dan $500,000 tot ruim $1 miljoen per stuk. Metaal 3D-printen wordt voornamelijk gebruikt in toepassingen binnen de lucht- en ruimtevaart, de geneeskunde en/of hoogwaardige machinebouw.
Bijkomende kosten
Naast de aanschafprijs van een nieuwe 3D-printer zijn er nog andere kosten verbonden aan het gebruik van de machine, zoals grondstoffen, onderhoud en nabewerking na het printen. Bij het gebruik van een industriële 3D-printer melden sommige fabrikanten dat de nabewerking een groter percentage van de totale kosten uitmaakt dan het initiële 3D-printproces. Recente ontwikkelingen, zoals hybride productie (3D-printen gecombineerd met CNC-bewerking) en printen met meerdere materialen, verbeteren echter de nauwkeurigheid, de oppervlakteafwerking en de productie-efficiëntie.
Boda: Maatwerk 3D-printservices voor prototypes tot productieprojecten.
3D-printen is een praktische manier om CAD-ontwerpen om te zetten in fysieke onderdelen voor testen en productie. Verschillende methoden, zoals FDM, SLA, SLS, MJF en metaalprinten, worden gebruikt afhankelijk van de sterkte, detailgraad en materiaaleisen van het onderdeel.
Elk proces heeft zijn eigen toepassing. FDM en SLA worden vaak gebruikt voor snelle prototypes, terwijl SLS, MJF en metaalprinten beter geschikt zijn voor sterke en functionele onderdelen. De juiste methode kiezen helpt problemen met pasvorm, sterkte en oppervlakteafwerking te voorkomen.
Bij Boda bieden we betrouwbare oplossingen. 3D-printdiensten Voor prototypes op maat en eindproducten. Ons team selecteert het meest geschikte proces en materiaal op basis van uw ontwerpvereisten om nauwkeurige, productiegereedde componenten te leveren.