
тАЬLassen speelt een belangrijke rol bij de vervaardiging van plaatwerkonderdelen. Kleine nalatigheid bij het selecteren van de lastechniek en het beoogde materiaal zou de verbinding kunnen verzwakken en extra uitgaven aan het budget kunnen toevoegen, waardoor de projecttijd voor de fabricage van onderdelen toeneemt en de algehele productiviteit en winstgevendheid negatief worden be├пnvloed.┬а
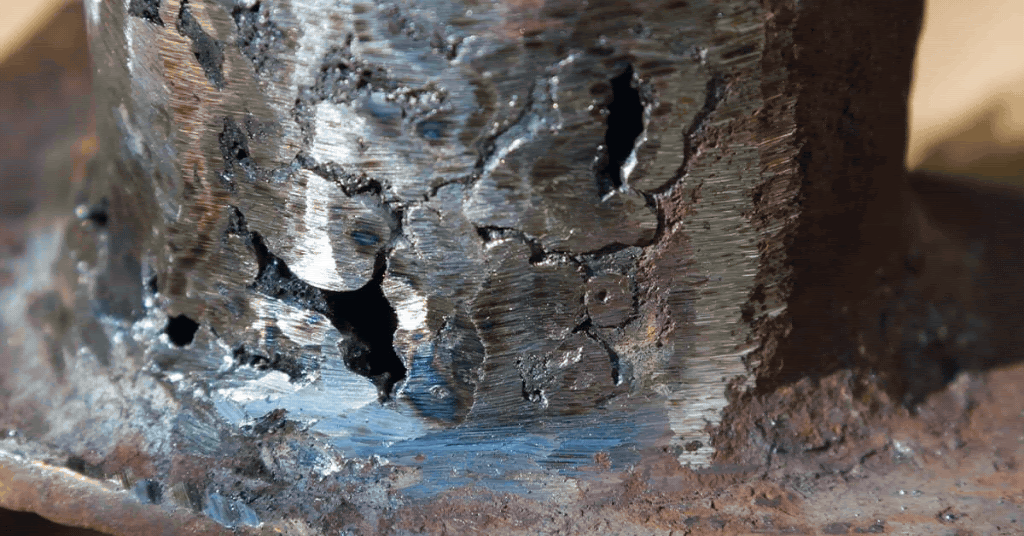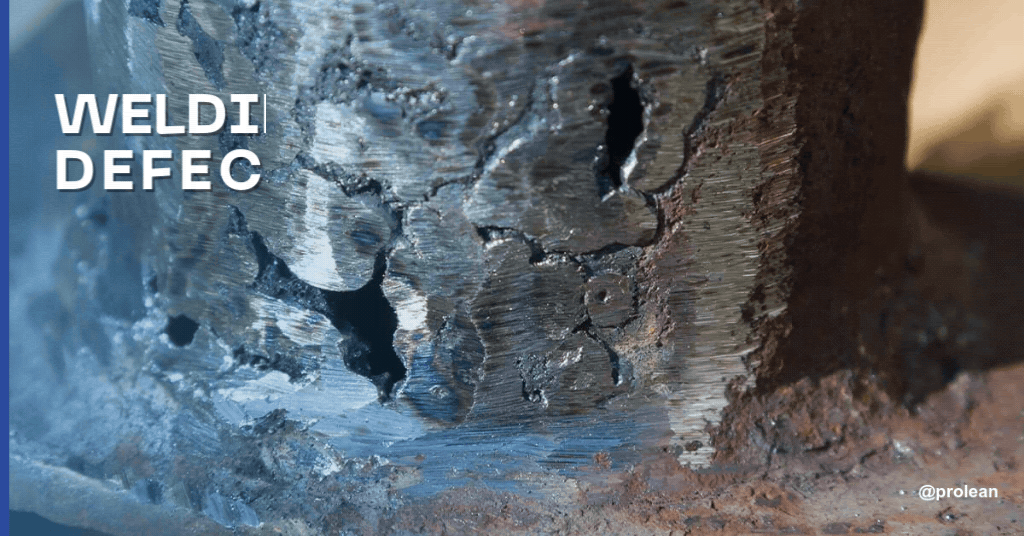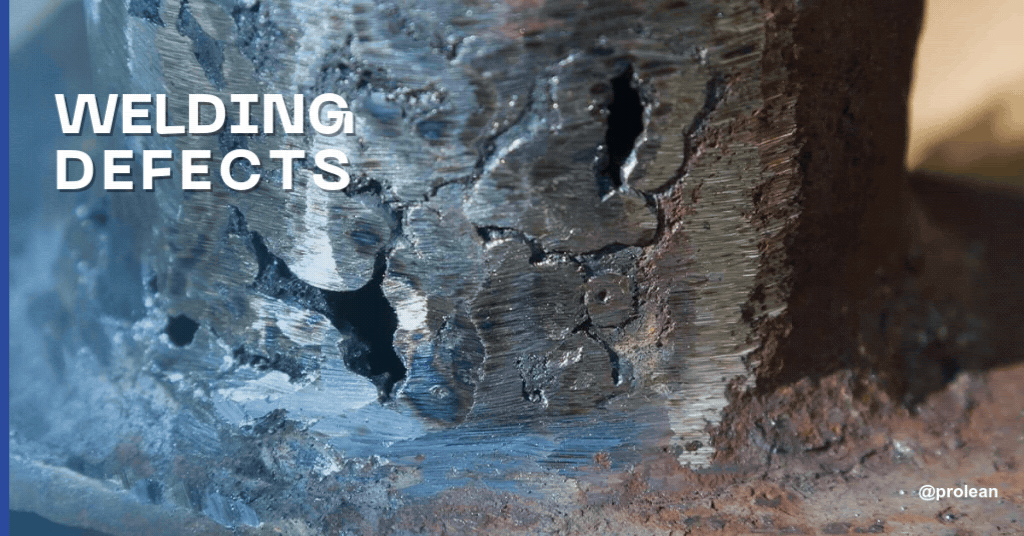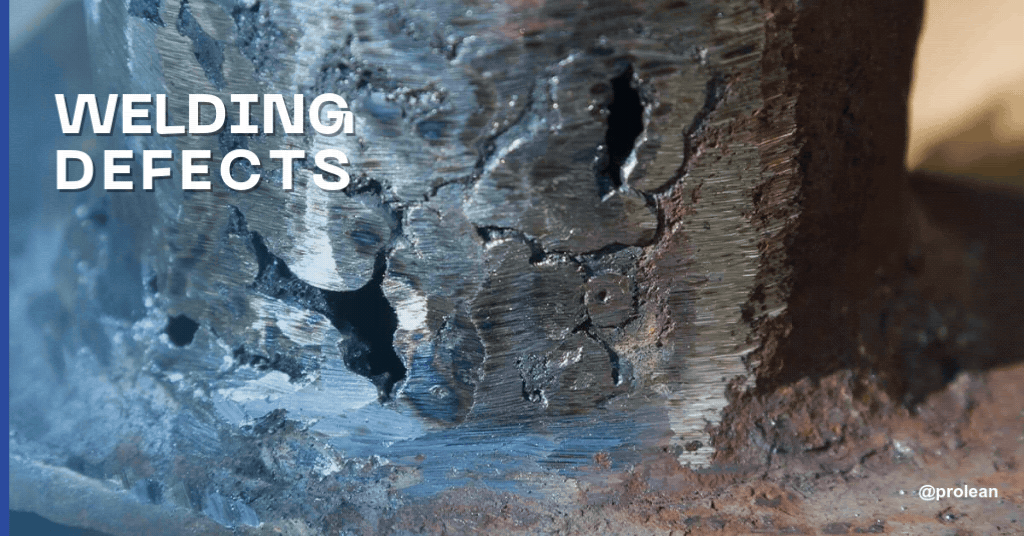
Lasfouten kan gevaarlijk zijn voor constructies, ongeacht de grootte, of het nu een gigantisch reuzenrad is of een klein werkstuk. plaatwerk lassen. Deze slechte lasnaden kan optreden als gevolg van onjuist lassen en kan de kwaliteit van de las aantasten. Niet alle discontinu├пteiten zijn noodzakelijkerwijs defecten; Als ze echter groot genoeg zijn om door de inspecteur te worden gezien, worden ze als defecten beschouwd. Lassers proberen deze onvolkomenheden te vermijden om verspilling te minimaliseren en de beste optimale lasnaden te verkrijgen. Lassen mogen niet worden afgewezen; lassers moeten anders begrijpen discontinu├пteiten bij het lassen, wat de oorzaken zijn en hoe ze kunnen worden voorkomen.┬а
Het blogbericht legt duidelijk uit wat CNC is. bewerkingsfouten zijn en hoe ze kunnen worden vermeden.
┬а
Waarom is het belangrijk om defecten te voorkomen?
Lasfouten, zoals te heet of te koud lassen, onvoldoende doorlassing bij het gieten of slechte lasverbindingen, veroorzaken aanzienlijke vertragingen en leiden tot herstelwerkzaamheden aan onderdelen. Inzicht in de verschillende lasfouten, hun oorzaken en preventieve maatregelen om metaalvervorming te voorkomen, kan daarom bijdragen aan de productie van hoogwaardige onderdelen of producten.┬а
Probeer Boda nu!
Wat is een lasdefect?
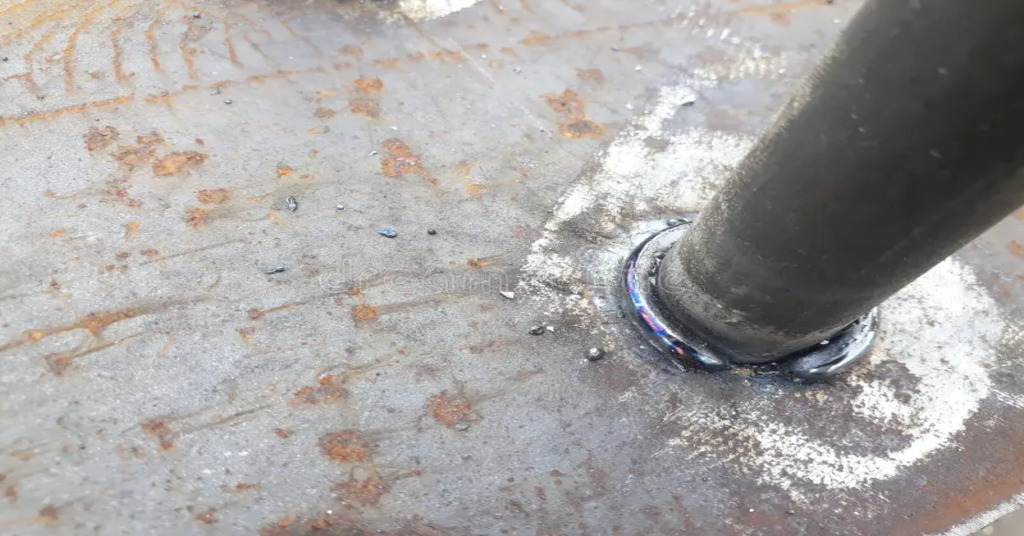
Lasdefect dichten
Lasfouten zijn onvolkomen of onnauwkeurig laswerk dat de lasverbindingen verzwakt en dus ongewenst is. Deze defecten zijn onaanvaardbaar in het lasproces, omdat ze de algehele kwaliteit van het lasproduct be├пnvloeden. Op dimensionele basis kunnen lasdefecten in twee categorie├лn worden ingedeeld. Het eerste type betreft een dieptrekfout, wat optreedt wanneer de las niet de juiste maat heeft. Het tweede type is materiaalimperfectie, wat verwijst naar het feit dat het materiaal van de las niet perfect is. Mogelijke oorzaken zijn onder meer een verkeerde lastechniek, ongepaste materiaalkeuze, een ongeschoolde lasser of verkeerde lasinstellingen zoals lassnelheid, stroom en spanning. De aanpak voor het omgaan met bepaalde lasonvolkomenheden varieert afhankelijk van het aangetroffen defect. Sommige kunnen onmiddellijk worden gecorrigeerd, terwijl bij andere het onderdeel mogelijk opnieuw moet worden gelast en het proces opnieuw moet worden doorlopen.
Lasdefecten worden over het algemeen in twee typen ingedeeld: interne defecten, die binnen de las voorkomen, en externe defecten, die zich op het oppervlak van de las bevinden. Het begrijpen van deze classificaties en hun oorzaken is daarom essentieel om de prestaties van lasverbindingen te verbeteren.
┬а
Veelvoorkomende soorten lasfouten
Lasfouten kunnen worden gecategoriseerd als oppervlakte- of ondergronds, afhankelijk van hun positie in het metaal.
1. Externe lasfouten
Deze defecten verschijnen op het oppervlak van de lasverbinding. Ze kunnen vaak worden gedetecteerd met het blote oog of met technieken zoals Magnetic Particle Inspection (MPI) of Dye Penetrant Inspection (DPI). De meest voorkomende externe lasfouten zijn scheuren, ondersnijdingen, overlappingen, porositeit en spatten.
2. Interne lasfouten
Interne defecten zijn niet zichtbaar op het materiaaloppervlak. In plaats daarvan zijn ze erin aanwezig. Methoden zoals ultrasoon onderzoek (UT) of radiografisch onderzoek (RT) worden gebruikt om deze defecten te identificeren. Voorbeelden van interne lasdefecten zijn slakinsluitingen, onvolledige penetratie en onvolledige versmelting. Het is essentieel om deze defecten te identificeren om de kwaliteit van gelaste constructies te garanderen.
┬а
Laten we de eerste externe lasimperfecties bespreken
Hier volgen enkele veel voorkomende defecten die gewoonlijk optreden tijdens het lasproces.
Ondersnijdingen
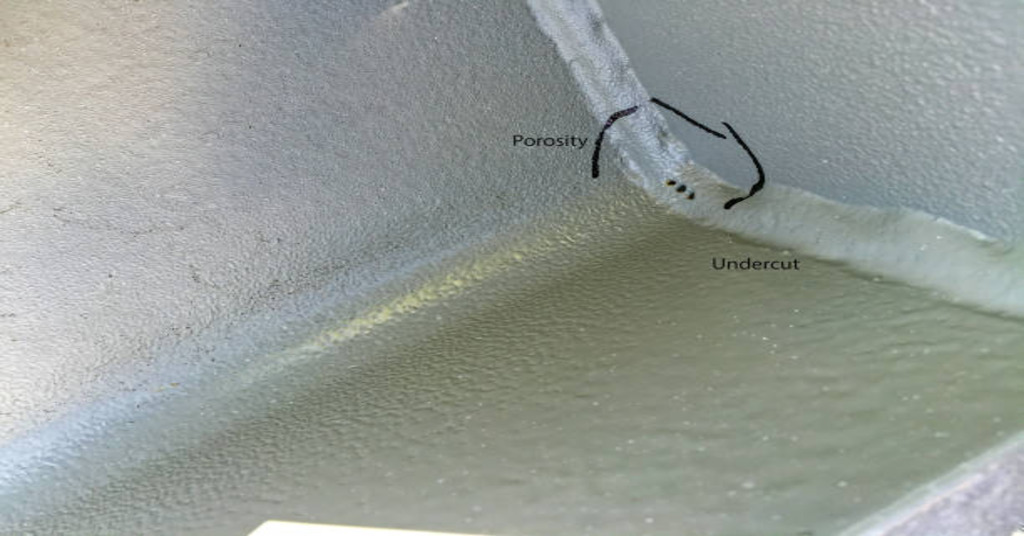
Ondersnijdingen
Ondersnijdingen zijn smalle groeven langs lasranden, voornamelijk veroorzaakt door hoge boogspanning en voortbewegingssnelheden. Ze verminderen de mechanische sterkte van de onderdelen die door middel van lassen met elkaar moeten worden verbonden.
Voorkomen
- De lassnelheid moet worden aangepast om de vereiste hoeveelheid warmte-inbreng te bereiken.
- Zorg ervoor dat u een elektrode van de juiste maat gebruikt om de juiste afzetting van het vulmateriaal te vergemakkelijken.
- Pas de booglengte en de spanningsinstellingen aan.
- Om dezelfde reden is het mogelijk om meerdere passages uit te voeren om de diepte van de groef te verkleinen.
- De toortshoek moet tussen de 30 en 45 graden Celsius worden gehouden om een тАЛтАЛgoede lasvorming te garanderen. Deze preventieve maatregelen versterken lassen en verminderen het risico op ondersnijding voor duurzame verbindingen.
Scheuren
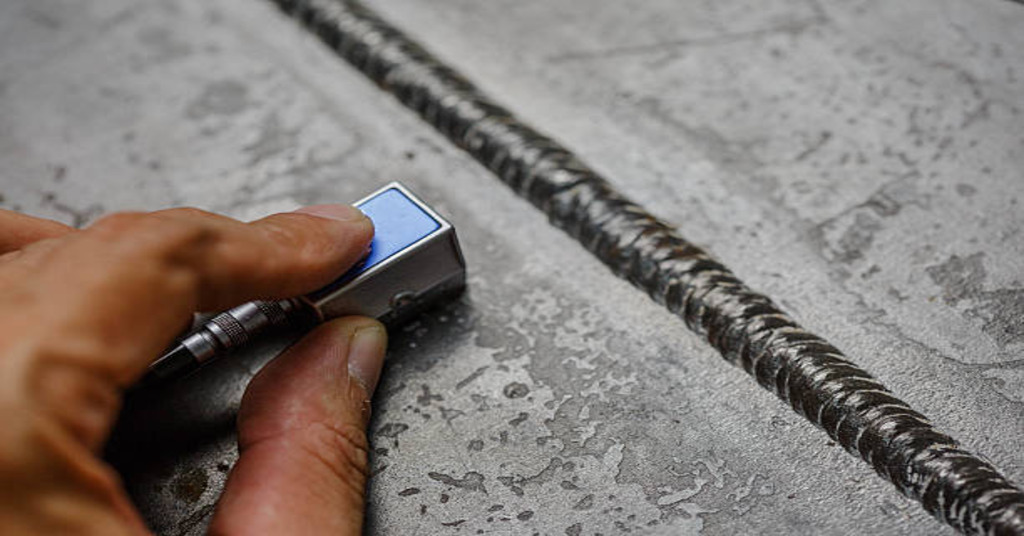
Lasscheuren
Lasscheuren zijn ernstige defecten die de sterkte van de verbindingen aantasten. Ze kunnen zich overal op het onderdeeloppervlak ontwikkelen en worden vaak in twee vormen onderverdeeld:
- Hete scheuren: Deze scheuren ontstaan тАЛтАЛwanneer de temperatuur tot wel 10,000 graden Celsius stijgt. Ze zijn meestal onzichtbaar en vereisen een microscoop omdat ze klein zijn en niet met het blote oog kunnen worden gezien.
- Koude scheuren: Terwijl hete scheuren optreden tijdens het lassen, ontstaan тАЛтАЛer koude scheuren na het lassen, meestal tijdens de stollingsfase van het onderdeel. Deze slechte gebreken Het kan uren of dagen duren voordat het verschijnt.
Overweeg de volgende preventieve maatregelen om scheurvorming te voorkomen;┬а
- Gebruik gecontroleerde koeling om plotselinge afschrikking of temperatuurstijging in het lasgebied te voorkomen.
- Verwarm de verbinding tot de werkelijk vereiste temperatuur om de thermische spanning te verminderen.
- Stel de lasparameters op de juiste manier in, met voldoende stroomniveaus en voortbewegingssnelheden, door ze laag genoeg te houden.
- Voor het maken van verhoogde of verzonken patronen gebruikt u de reli├лfproces voor optimale structurele integriteit en sterkte.┬а
- Zorg ervoor dat de spanning gelijkmatig over de las wordt verdeeld door verbindingen op de juiste manier te ontwerpen.
- Zorg er ook voor dat u een geschikt vulmateriaal gebruikt met een uniforme samenstelling van de legering, zodat het precies past bij de basismetalen.┬а
- De hierboven beschreven maatregelen kunnen de kans op scheurvorming in lasverbindingen helpen minimaliseren en de sterkte en levensduur van de las garanderen.
Spatten
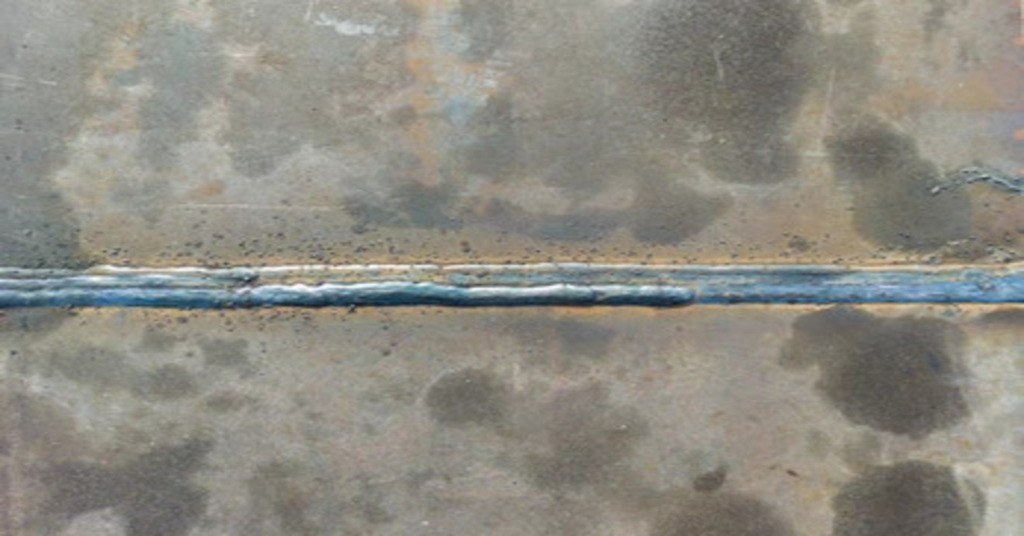
Lasspatten
Spatten ontstaan тАЛтАЛmeestal bij MIG-lassen. Het verwijst naar gesmolten metaal dat aan nabijgelegen oppervlakken blijft kleven, waardoor alleen de esthetiek van het beoogde onderdeel wordt aangetast, maar niet de structurele sterkte.
Houd rekening met de volgende waarschuwingen om spatvorming te voorkomen:
- Maak eerst het basismetaal grondig schoon voordat u gaat lassen.
- Gebruik geschikte gasbescherming om snijwonden te veroorzaken.
- Pas de lasstroom of -stroom aan voor het specifieke materiaal.
- Houd tijdens het lassen een korte booglengte aan om spatvorming op een onderdeel te minimaliseren.
- Controleer en reinig regelmatig belemmeringen van de voedingsdraad voor soepeler lassen.
Lasoverlap
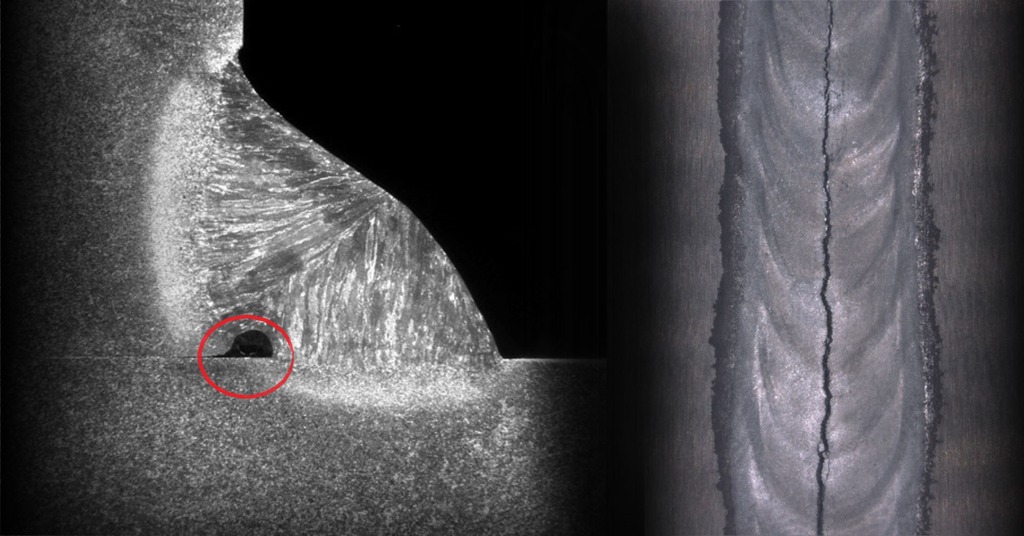
Las overlap
Een lasoverlapping is een toestand waarin het vulmateriaal aan de rand van de las geen goede hechting heeft met het metaal en het lasbad zich buiten het vereiste gebied uitstrekt. Dit leidt tot de vorming van het lasmetaal onder een hoek van minder dan 90 graden.
Oorzaken van overlappingen
- Ongepast lasproces
- Verschillende ori├лntaties en hoeken van de elektroden tijdens het lassen
- Gebruik van grote elektroden
- Hoge lasstroom of overmatige warmte-inbreng
Voorkom overnames vanwege overlappingen
- Selecteer de juiste lastechniek om ervoor te zorgen dat de booglengte handig wordt gepositioneerd.
- Zorg ervoor dat de elektroden tijdens het lasproces onder dezelfde hoek worden geplaatst.
- Probeer grote elektroden te vermijden.┬а
- Het is van cruciaal belang om het lasproces zoveel mogelijk in vlakke posities uit te voeren.
- Om de zwembadstroom te regelen, probeert u de warmte-inbreng of lasstroom te verminderen
Deze factoren kunnen worden gebruikt om de kans op lasoverlappingen te verkleinen en zo de sterkte en duurzaamheid van de lassen te verbeteren.┬а
Porositeit Lasfouten
Porositeit van het lassen Dit is een veelvoorkomend probleem dat optreedt wanneer er gasbellen in de las ontstaan. Dit tast de sterkte en kwaliteit van de las aan. Het lasmetaal komt in contact met de omgeving en neemt gassen zoals stoom en waterstof op.
Om poreuze lassen te voorkomen, volgen hier enkele nuttige tips:
- Verwijder v├│├│r het lassen verontreinigingen van het lasoppervlak.
- Versnel het lasproces, zodat de gassen gemakkelijker vrijkomen.
- Zorg ervoor dat de gasstroommeter goed is ingesteld om de juiste beschermgasstroom mogelijk te maken.
- Het is ook belangrijk dat het basismetaal schoon en lasklaar is, zodat er een goede hechting ontstaat.
- Het is belangrijk ervoor te zorgen dat de verbinding v├│├│r het lassen vrij is van vocht, om complicaties als gevolg van vocht te voorkomen.
- Regel de stroom beschermgas tot een optimaal niveau om ervoor te zorgen dat de juiste bescherming wordt geboden.
- Stel de stroomsterkte niet te hoog in om porositeit van het te lassen oppervlak te voorkomen.
- Selecteer de juiste elektrodelegering die het beste past bij de uit te voeren lasklus.
Probeer Boda nu!
Laten we interne lasdiscontinu├пteiten bespreken
Hier volgen enkele veelvoorkomende interne lasfouten die doorgaans optreden tijdens het lassen.┬а
Slakken-insluitsels
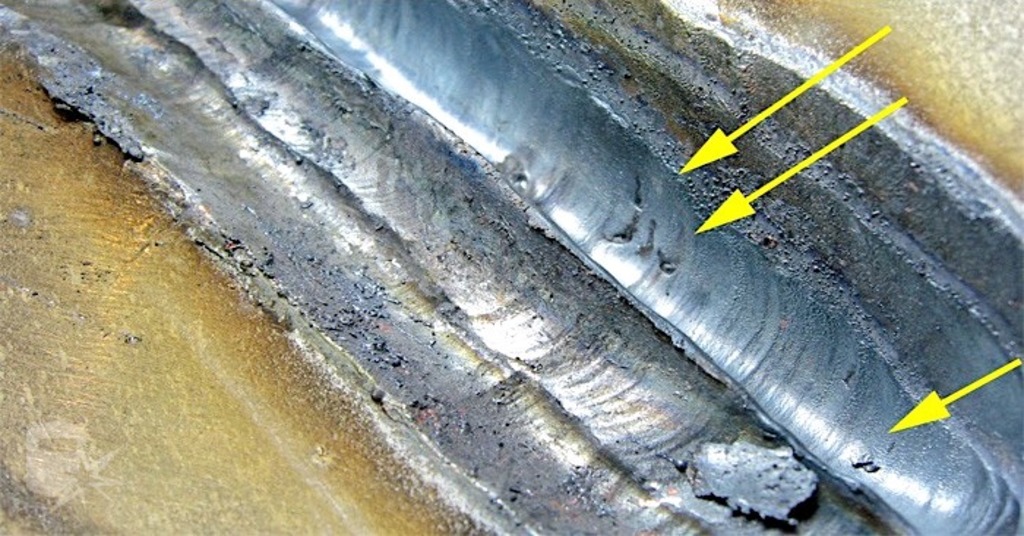
Insluitsels van slakken
Insluitsels zijn slakachtige deeltjes die schadelijk kunnen zijn voor de sterkte van een las als ze vast komen te zitten op het lasoppervlak. Meestal komen ze voor bij elektrode- en booglasprocessen vanwege de hoge stroomdichtheid.┬а
Probeer deze preventieve behandelingen om insluitsels te voorkomen;
- Het is essentieel om het basismetaal goed schoon te maken en voor te bereiden voordat u gaat lassen.
- Stel de lage stroomsterkte niet in.
- Laat de las langzaam afkoelen om de vloei van het materiaal te verbeteren en de kans op vorming van onzuiverheden te minimaliseren.
- Zorg ervoor dat de hoek van de toorts tijdens het lasproces optimaal is.
- Las gestaag en gematigd om de kans op slak in het lasmateriaal te verkleinen.
Onvolledige penetratie
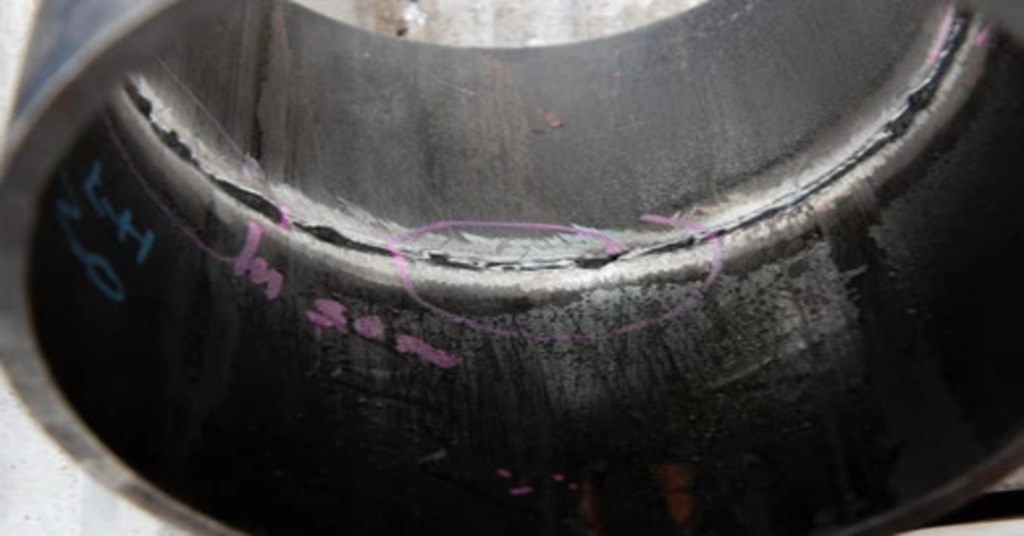
┬а┬аonvolledige penetratie
Onvolledige penetraties komen vaak voor wanneer de lasrups niet op de juiste manier door de dikte van de platen in een stompe verbinding dringt. Deze defecten resulteren in een zwakke metalen verbinding of las.┬а
Om onvolledige penetratie te voorkomen, kunt u onderstaande lastips overwegen:
- Selecteer het juiste verbindingstype en zorg ervoor dat ze correct zijn uitgelijnd voordat u gaat lassen.
- Verlaag de lassnelheid om de las dieper in het materiaal te laten doordringen.
- Kies een elektrodegrootte die past bij de lasbehoeften die vereist zijn in het project.
- V-groeven voor stootverbindingen moeten worden gemaakt met schuine zijden van 60 tot 70 graden om een тАЛтАЛgoede lasverbinding te garanderen.
Onvolledige fusie
Onvolmaakte versmelting treedt op wanneer het lasmetaal en het basismetaal niet goed op elkaar aansluiten of wanneer de lagen van de las niet goed zijn verbonden. Dit kan gebeuren als het vulmateriaal niet hecht aan het basismetaal aan beide zijden van de onderliggende lasnaden bij meergangenlassen.
Probeer de onderstaande zaken te volgen om onvolledige fusie te voorkomen;
- Het is ook essentieel om ervoor te zorgen dat het basismetaal vrij is van onzuiverheden door het op de juiste manier te wassen.
- Selecteer de juiste elektrodegrootte voor de taak.
- Zorg ervoor dat u de juiste legering voor de elektrode gebruikt.
- Beweeg of zwaai de snijbrander niet te veel tijdens het lassen.
- Zorg ervoor dat de booglengte geschikt is om te voorkomen dat materiaal niet goed smelt.
- Handhaaf de lasstroomsterkte zodat de metalen goed kunnen smelten.
┬а
Het onderscheid tussen lascontinu├пteit en lasdefecten
Lasdiscontinu├пteiten zijn defecten in de lasnaden die worden veroorzaakt door onjuiste laspraktijken of -procedures. Deze afwijkingen kunnen de grootte, vorm en kwaliteit van de lasrups be├пnvloeden en zich manifesteren als interne of externe onvolkomenheden.
In tegenstelling tot lasfouten:
- Een las wordt een lasdiscontinu├пteit wanneer de afdeling kwaliteitscontrole deze volledig afwijst.
- Discontinu├пteiten kunnen door veldtesten worden doorstaan, terwijl defecten dat niet kunnen.
- Hoewel discontinu├пteiten tot op zekere hoogte kunnen worden getolereerd, worden defecten gecorrigeerd of wordt het product gesloopt.
- Discontinu├пteiten vallen doorgaans binnen de productietolerantiegrenzen, terwijl defecten dat niet zijn.┬а
Daarom is inspectie met behulp van effici├лnte technieken cruciaal bij lasprocessen.
┬а
Probeer Boda nu!
Conclusie
Lasfouten zijn niet alleen cosmetische problemen; ze tasten meestal de kwaliteit aan en kunnen ongelukken veroorzaken. Zonder de juiste laswerkzaamheden lasdienstEr bestaat een groot risico op ongelukken of zelfs dodelijke slachtoffers. Dit artikel bespreekt de lasprocedures die nodig zijn om lassers en eindgebruikers te beschermen. Geavanceerde technologie en vakkennis helpen het aantal defecten te verminderen en de kwaliteit en veiligheid van de producten te waarborgen.┬а
┬а
Veelgestelde vragen
Q1. Wat zijn de las- of inspectiemethoden waarbij het materiaal niet wordt vernietigd?
Visuele inspectie is mogelijk niet voldoende voor het opsporen van interne lasfouten, wat NDO van cruciaal belang maakt. Magnetische deeltjesinspectie (MPI) wordt gebruikt om oppervlaktebreuken en kleine defecten te identificeren, maar is niet nuttig voor ondergrondse discontinu├пteiten. Ultrasone inspectie (UI) omvat het gebruik van hoogfrequente geluidsgolven om defecten binnen en buiten de laslocaties te detecteren. Bovendien maakt de Radiografische Inspectie (RI)-defectinspectiemethode gebruik van gamma- of r├╢ntgenstralen om snel ongepaste lassen te inspecteren en te identificeren.
Vraag 2. Wat is de gemakkelijkste methode om de las te identificeren?
Om te controleren op lasfouten, begint u met een algemene beoordeling van de las. Corrigeer het als u iets verkeerd vindt om uw werk zo perfect mogelijk te maken.
Q3. Welk snijproces wordt overwogen voor precisie- en nauwkeurige lassen voor krappe afmetingen?
CNC-lasersnijden wordt met name beschouwd als de optimale techniek voor nauwkeurig benodigde sneden en lassen. Over het algemeen, defecten bij lasersnijden zijn minimaal bij gebruik van lasersnijmachines voor de beoogde toepassing.┬а
Q4. Welke maatregelen moeten worden genomen om slechte lasnaden te voorkomen?┬а
Om de vorming van slechte lasnaden te voorkomen, moet u met een constante snelheid lassen, het werkstuk v├│├│r het lassen reinigen en ervoor zorgen dat tijdens het lasproces goed met de polariteit wordt omgegaan.
Vraag 5. Wat zijn enkele processpecifieke lasfouten?
Er zijn veel manieren om te lassen. Enkele veelgebruikte technieken zijn TIG-, MIG- en laserlassen. Deze technieken zijn relatief nauwkeuriger en helpen gedetailleerdere patronen te repliceren. Desondanks treden er meestal defecten op, en enkele veel voorkomende lasfouten zijn onder meer het scheuren van de snorhaarketting.┬а