
“Het zou veilig zijn om te zeggen dat zonder de productie van plaatmetaal sommige industrieën niet eens zouden bestaan! Het is een behoefte van vrijwel elke maakindustrie. Laten we eens kijken naar de essentie van plaatwerklasprocessen.”
Bij metaalbewerking is plaatmetaallassen een essentieel proces met diverse toepassingen. lasverbindingstypen Lassen is het samensmelten van twee of meer metalen werkstukken door middel van hitte, druk of beide. Het lasproces begint met het verwarmen van het oppervlak van het metalen werkstuk tot het smeltpunt. Daarna smelt het gesmolten metaal samen tijdens het afkoelen en vormt zo een sterke verbinding.
Tijdens het smelten werd ook een ander materiaal, bekend als vulstoffen, gebruikt om de gaten in de basismaterialen op te vullen en zo een homogene las te maken. Deze vulmaterialen kunnen zijn hijctreden, aluminium, koper, soldeerlegeringen, enz.
Meer informatie: Lassen versus andere metaalverbindingstechnieken: een uitgebreide vergelijking
Methoden voor het lasproces van plaatmetaal
Voordat we dieper ingaan op de details, laten we eerst het basismechanisme van booglassen begrijpen. Lassen waarbij een boog als warmtebron voor de las wordt gebruikt, wordt booglassen genoemd. Bij dit proces worden twee elektroden gebruikt: een negatieve elektrode, het basismateriaal, en een positieve elektrode, het vulmateriaal.
Er zijn verschillende methoden beschikbaar voor het lassen van plaatmetaal, afhankelijk van de energiebron die wordt gebruikt voor het smelten en verbinden. Elke methode heeft zijn eigen specificaties en beperkingen. Laten we die eens bekijken!
Metaalinertgas (MIG) lassen
De naam gasmetaalbooglassen doet ook denken aan MIG-lassen. Bij het MIG-lasproces smelt het vulmateriaal door middel van een elektrische boog om de basismetalen stukken met elkaar te verbinden. Het beschermgas (Argon en Kooldioxide) laag van het MIG-lasapparaat beschermt het lasgebied tegen omringende atmosferische vervuiling.
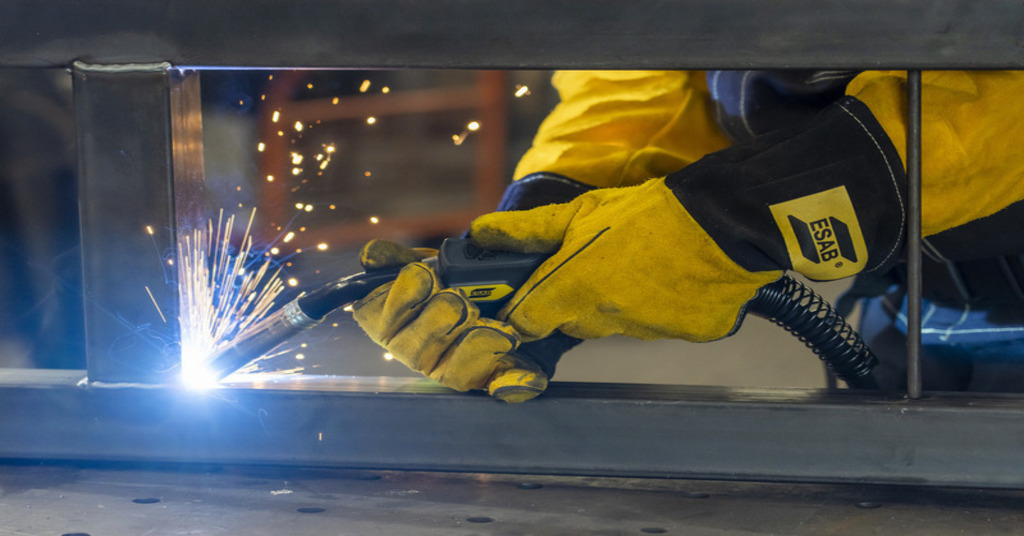
MIG-lassen
MIG-lassen is snel toepasbaar op zowel dikkere als dunnere basismaterialen. Bovendien is het relatief efficiënt, snel en kosteneffectief. Het wordt dagelijks gebruikt in industrieën zoals de productie, de automobielindustrie en andere sectoren.
Tungsten Inert Gas (TIG) lassen
Het is een variant van booglassen waarbij een niet-verbruikbare wolfraamelektrode (het vulmateriaal) wordt gebruikt om een perfecte las te produceren. Het smeltbad wordt beschermd tegen verontreiniging van buitenaf door een beschermgas zoals helium of argon, vergelijkbaar met het MIG-lasproces.
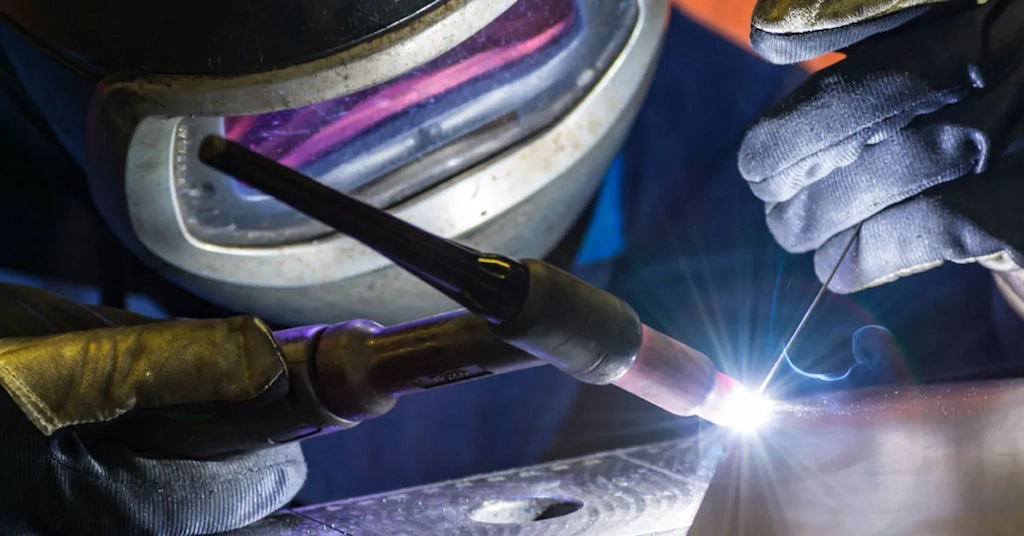
TIG-lassen
TIG-lassen is ideaal voor non-ferromaterialen, bijvoorbeeld koper, nikkel, magnesium, aluminium, titanium en chroom. De lucht- en ruimtevaartindustrie maakt gebruik van TIG-lassen om schone, fijnere en hoogwaardige lasnaden te verkrijgen.
Plasmabooglassen (PAW)
PAW is vrijwel identiek aan TIG-lassen omdat er gebruik wordt gemaakt van wolfraammateriaal. Desondanks gebruikt het weinig boog en worden er elektroden geplaatst om het laslichaam te branden. De metalen worden gesmolten door het plasma dat wordt geproduceerd uit gas onder druk om vaste lassen te vormen.
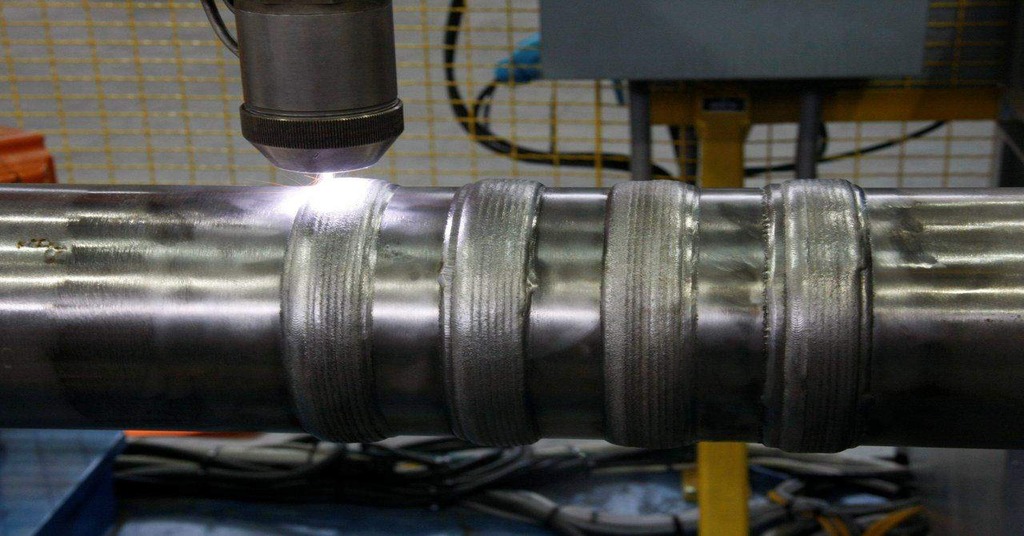
Plasma booglassen
Het vereist minder kracht en het snelle lassen maakt het geschikt voor de scheepvaart-, vliegtuig- en productie-industrie.
Laser- en elektronenstraallassen
Zoals de naam al aangeeft, worden de geconcentreerde laser- en elektronenstralen met hoge snelheid gebruikt als warmtebron om metalen stukken te smelten. Het is relatief sneller dan andere lasmethoden en produceert zeer verfijnde lassen. U kunt de laspenetratie ook regelen door het uitgangsvermogen van de laserstraal aan te passen.
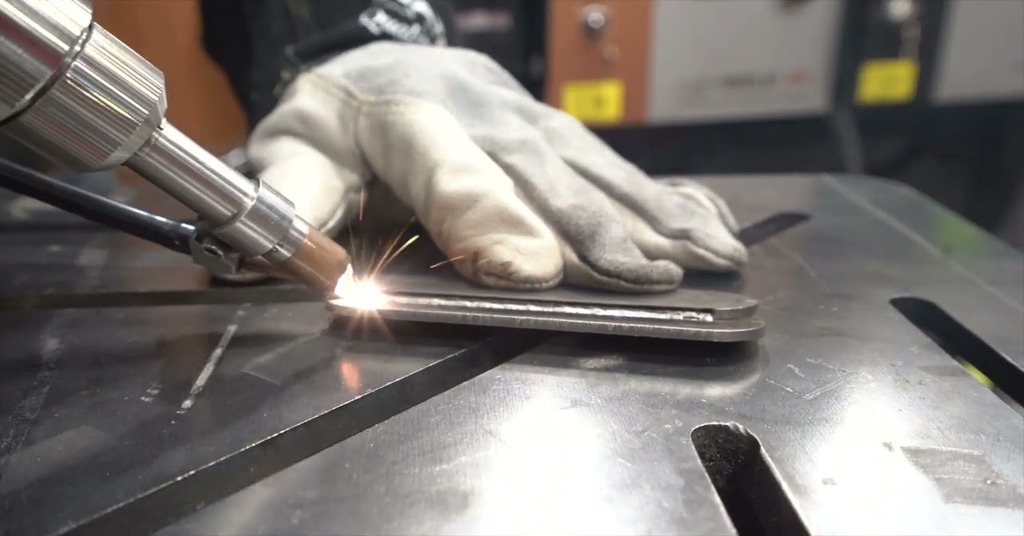
Laser- of elektronenstraallassen
Materialen zoals roestvrij staal, titanium, aluminium en koolstofstaal zijn geschikte materialen voor laserlassenIn verschillende industrieën wordt het vooral gebruikt voor werkzaamheden die een diepere penetratie, precisie en minimale warmte-inbreng vereisen.
Gas lassen
Gaslassen is de eenvoudigste lasmethode waarbij bepaalde gassen de delen van plaatmetaal laten smelten, die op hun beurt versmelten wanneer ze smelten. Meestal worden er gassen als oxyacetyleen en zuurstof gebruikt. Deze methode is zeer zuinig, gebruikt gas in plaats van elektriciteit, in tegenstelling tot andere lasprocessen, en is van toepassing op zowel ferro- als non-ferromaterialen. 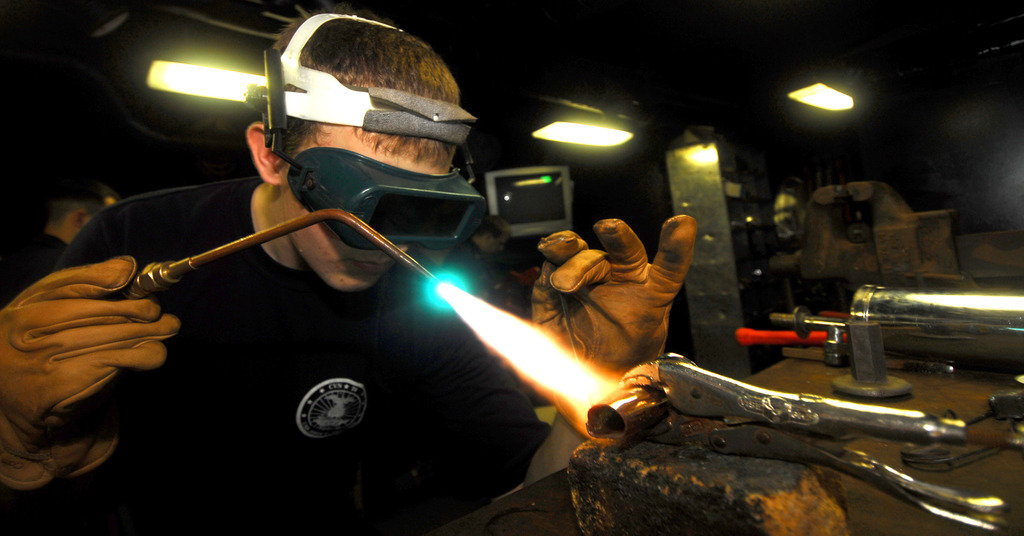
Gas lassen
Gaslassen is ook geschikt voor blikkerige componenten, zoals het lassen van bouten, ringen, moeren, veren en schroeven.
Stok lassen
Het is een duur lasproces voor metalen platen waarbij gebruik wordt gemaakt van in flux omhulde elektrodestaven. Er is geen sprake van enige vorm van beschermgas. De vervuiling wordt echter vermeden door de hitte van het vloeimiddel dat de elektrode bedekt en een slang over de las vormt.
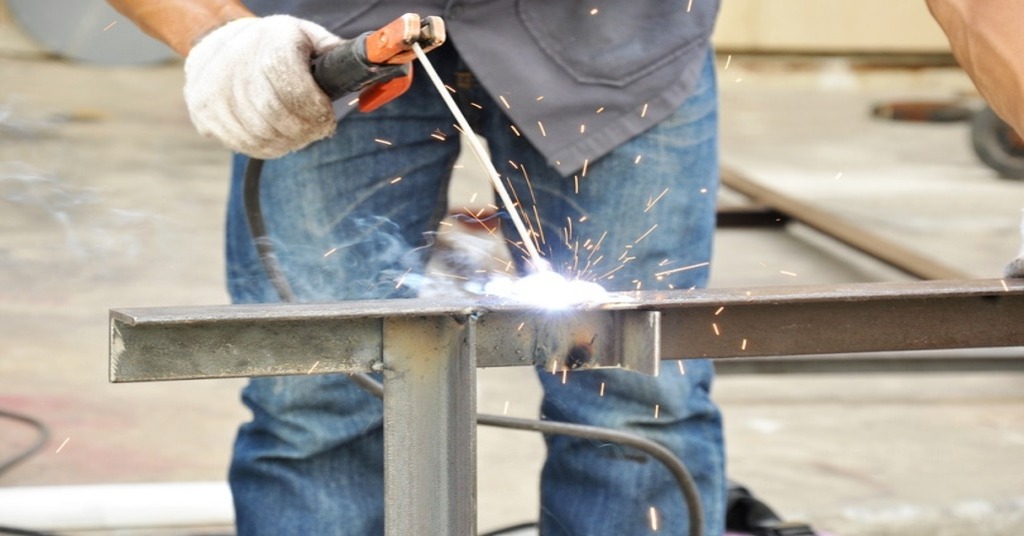
Stok lassen
Harde metalen zoals staal en boog zijn geschikte keuzes voor elektrodelassen en worden voornamelijk gebruikt in de staalproductie, constructie en scheepsbouw.
Na een grondige inzicht in het lassen van plaatmetaal processen, is dit het moment om onze aandacht te verleggen naar welk oppervlak we moeten gebruiken, afhankelijk van het type laswerk dat we gebruiken.
Probeer Boda nu!
Metaalsoorten die worden gebruikt bij het lassen van plaatmetaal
Na het bespreken van de lasmethoden is het belangrijk om te weten welke metaalsoorten tegenwoordig veel gebruikt worden. Laten we eens kijken naar de Voordelen van metaallassen aangezien elk metaal zijn unieke eigenschappen en bruikbaarheid bezit.
Tabel: Metalen gebruikt voor plaatlassen, hun eigenschappen en toepassingen
| Metalen | Aanbod |
Tolerantie (± mm) |
Dikte (mm) | Lassnelheid (in/min) | Toepassingen | Geschikt lastype |
| Hoogwaardig staal | Uitstekende sterkte, goede vervormbaarheid | ±0.05 tot ±0.15 | 0.8 - 6.0 | 6 - 12 | Automobiel, structureel | TIG, MIG |
| Aluminium | Lichtgewicht, niet-magnetisch, corrosiebestendig | ±0.1 tot ±0.2 | 0.5 - 8.0 | 10 - 20 | Lucht- en ruimtevaart, automobielsector, elektronica, bouw | TIG, gas |
| Roestvast staal | Corrosiebestendigheid, hoge temperatuurbestendigheid, hoge treksterkte | ±0.05 tot ±0.1 | 0.5 - 4.0 | 8 - 15 | Voedselverwerking, kookgerei, bestek, chirurgische instrumenten | TIG, MIG, Gas, Laser of straal |
| Koper | Hoge elektrische geleidbaarheid, hoge sterkte-gewichtsverhouding | ±0.02 tot ±0.05 | 0.2 - 2.0 | 5 - 10 | Elektrisch, elektronica | TIG, gas |
Oppervlakteoverwegingen bij het lassen van plaatmetaal
Om de perfecte las te verkrijgen, is het kiezen van het juiste en beste oppervlak van cruciaal belang. Hieronder staan de vier oppervlakken die u vaak tegenkomt.
- Verticaal oppervlak
- Horizontaal oppervlak
- Vlak oppervlak
- Bovengronds oppervlak
Verticaal oppervlak
De houding van de lasschacht is rechtop gericht naar de lasser. Tijdens het lassen stroomt het gesmolten metaal naar beneden en stapelt zich op. Daarom moet de stroom van de smelt worden gecontroleerd, wat kan worden bereikt door de lastoorts in een hoek van 30 graden te houden 45°en wijzend naar de laspositie terwijl de elektrode zich tussen het smeltbad en de vlam bevindt. Dit oppervlak is geschikt voor elektrodelassen.
Horizontaal oppervlak
De metalen plaat ziet er in deze configuratie horizontaal uit voor de lasser. Er zijn twee soorten lassen in deze positie hoek- en groeflas.
hoeklas: Het ene metalen stuk wordt op het andere stuk geplaatst of gefixeerd en de warmte wordt geleverd totdat de resulterende L-vormige las samensmelt. Hoeklas is van toepassing op alle oppervlakteposities.
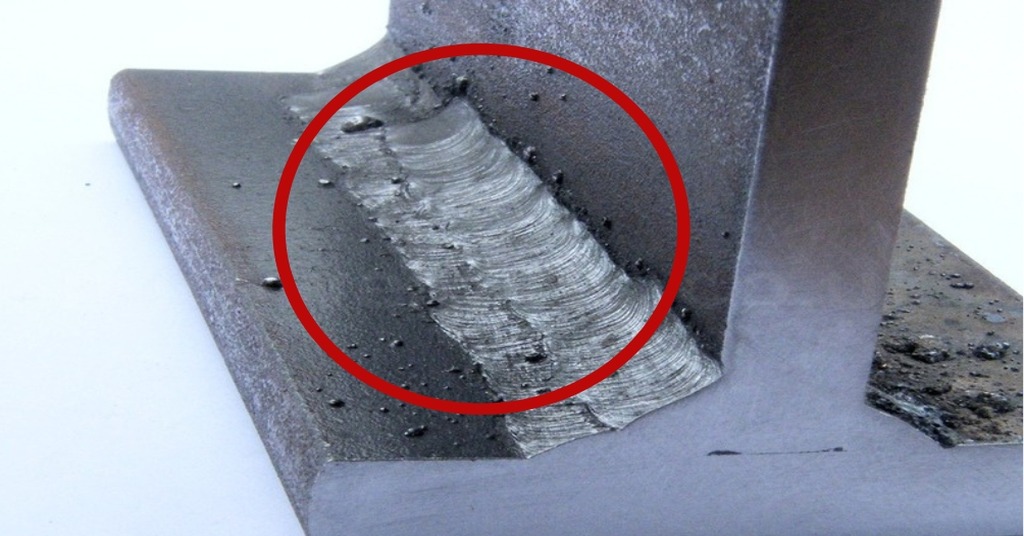
hoeklas
Groeflas: Bij groeflassen worden de metalen stukken op elkaar geplaatst in de hoek dat wanneer ze worden ingedrukt, de geproduceerde naad op een groef lijkt. Een horizontaal oppervlak is een geschikte keuze voor groeflassen.
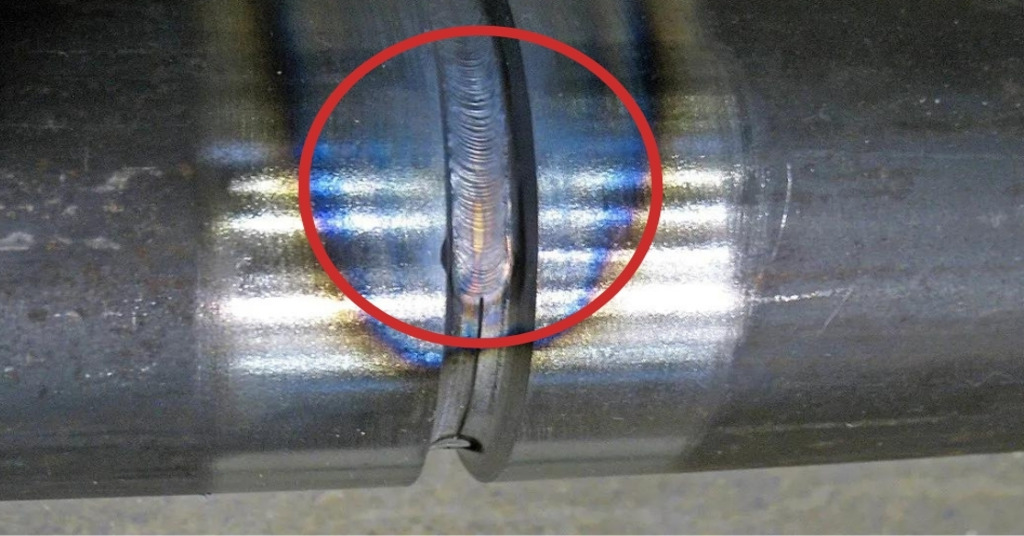
Groeflas
Vlak oppervlak
Bij het plaatlassen blijkt dit oppervlak het eenvoudigst en gemakkelijkst te bewerken vanwege de vlakke ligging. Het lassen wordt uitgevoerd vanaf het bovenoppervlak en de gesmolten schots wordt ondersteund door de zwaartekracht. De meest geschikte plaatlasmethoden voor dit oppervlak zijn TIG en MIG.
Bovengronds oppervlak
Het meest lastige en lastige oppervlak omdat het lassen boven het hoofd wordt uitgevoerd en er een grotere kans bestaat dat u gewond raakt door de gesmolten metaaldruppels. Dit oppervlak wordt meestal gebruikt voor de stoklasmethode. In dit tijdperk is het bovengrondse oppervlak beperkt vanwege risico's.
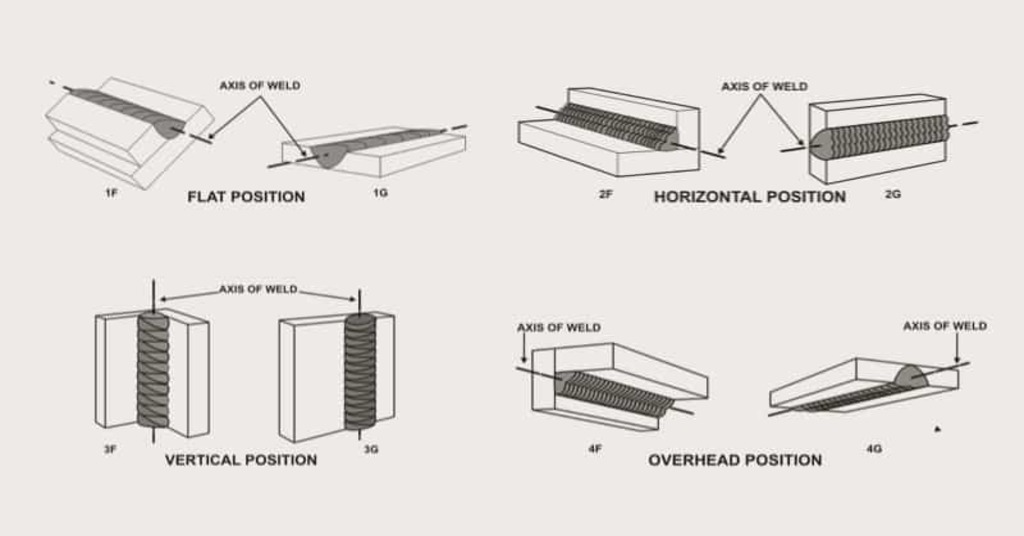
Lasposities
Bonustips voor het lassen van plaatmetaal
Tijdens het lassen moeten verschillende tips worden opgevolgd om de kwaliteit te verbeteren en aan de hoogste standaardlassen te voldoen.
- Gebruik het juiste vulmetaal:
Het vulmetaal moet corrosiebestendig zijn, een uitstekende verbindingssterkte hebben en een lange levensduur hebben. Gebruik altijd verdunner, die vrijwel dezelfde chemische en fysische eigenschappen heeft als het basismetaal.
- Pas de juiste lasmethode toe:
Geef de voorkeur aan het lasproces op basis van de vereiste laskwaliteit en plaatdikte. Kies voor TIG-lassen voor dun materiaal en MIG-lassen voor dunnere metalen platen.
- Geef de voorkeur aan kleine draaddiameter:
Het is geschikt voor elk lasproces. Een kleine draad is gemakkelijk te hanteren, produceert nette lasnaden en heeft minder warmte nodig om te smelten. Normaal gesproken wordt een diameterbereik tussen 0.0023 – 0.030 aanbevolen, afhankelijk van het plaatmetaal.
- Aanpassing warmte-inbreng:
Het beheersen en aanpassen van de warmte tijdens het lassen heeft invloed op de uiteindelijke kwaliteit van het product. Tekortkomingen zoals kromtrekken en doorbranden zijn het gevolg van onjuiste verwarming. Om dit te voorkomen... lassen defectenGa van het laagste naar het hoogste aanbevolen warmtebereik van 30 tot 70 kJ/inch (kilojoules per lineaire inch las).
- Kies voor een beschermgas met een hoog argongehalte:
In tegenstelling tot zuurstof reageert argongas niet met metaal, waardoor het een gunstig beschermgas is, vooral wanneer het in hogere concentraties wordt gemengd.
Probeer Boda nu!
Boda: uw enige keuze voor het lassen van plaatmetaal
Als u verlangt naar hoogwaardige plaatbewerking Proleaans is uw toegewijde partner. Van grootschalige projecten tot geavanceerde ontwerpen, wij streven ernaar een breed scala aan professionele diensten aan te bieden in de plaatbewerkingsindustrie, waaronder lasdiensten die aan uw behoeften zal voldoen.
Als vertrouwde partner staan wij altijd klaar om te innoveren en uw ideeën om te zetten in kunstwerken. Daarnaast zorgen wij voor snelle doorlooptijden, passende offertes en foutloze resultaten.
Neem contact met ons op om uw situatie te bespreken plaatwerk fabricage behoeften en krijg een citeren bereiken van jouw doelen
Opsommen
Het ultieme doel van plaatmetaallassen en betrouwbare lasdienst Het doel is om een schoon, gepolijst eindproduct te creëren. Beheersing van de juiste technieken las techniekenPraktische ervaring en vakmanschap van lassers zijn essentieel in de plaatbewerkingsindustrie. Deze dienstverlening is van groot belang voor belangrijke sectoren zoals de lucht- en ruimtevaart, scheepsbouw, automobielindustrie en de bouw.
Uit dit artikel kunt u inzicht krijgen in de essentiële technische details, van lasmethoden tot materiaal en ook over specifiek oppervlaktegebruik. Bovendien bieden de bonustips verdere begeleiding bij het verbeteren van uw lasvaardigheden.
Veelgestelde vragen
Vraag 1.Welke lasmethode is geschikt voor dunne metalen?
Om delicate en verfijnde lasonderdelen te produceren, is TIG-lassen de meest geschikte methode voor dunne metalen platen.
Q2.Wat is het bereik van het dunste materiaal dat kan worden gelast?
Het lassen van dun metaal vereist vaardigheden in het optimaliseren van de warmte tijdens het lasproces. Met TIG-lassen kan de metalen plaat met een dikte van 0.8 mm worden gelast.
Vraag 3. Welke stroom moet worden gebruikt voor MIG-lasaluminium?
Bij MIG-lassen is gelijkstroom efficiënter en sneller. Hoewel zowel AC als DC gemakkelijk kunnen worden gebruikt.
Vraag 4. Wat is het verschil tussen tolerantie en dikte bij lassen?
Bij metaallassen verwijst tolerantie naar de toegestane afwijking of variatie van een gespecificeerde afmeting of parameter. Terwijl dikte de afstand is tussen de twee materiaaloppervlakken. Het wordt doorgaans gemeten in inches (in) of millimeters (mm).
Vraag 5. Welke veiligheidsmaatregelen moeten worden genomen tijdens het lassen van plaatmetaal?
Veiligheid is de sleutel tot het veilig en zonder schade lassen van een werkstuk. De meest voorkomende PBM’s (Persoonlijke Beschermingsmiddelen) die nodig zijn bij het lassen van metaal zijn;
- Lashelmen
- Handschoenen
- Er moeten schorten gedragen worden
Voldoende ventilatie is ook essentieel om gevaarlijke dampen tijdens het lassen te voorkomen.