
Lasersnijden
Bij het lasersnijden wordt een geconcentreerde, energierijke laserstraal gebruikt om materialen te snijden door ze te smelten of te verdampen. Dit resulteert in nauwkeurige sneden die minimale schade aan het werkstuk veroorzaken, wat de geavanceerde lasersnijtechnologie aantoont.
Boda levert hoogwaardige lasersnijservices voor precisieonderdelen, plaatwerkonderdelen en materialen die gevoelig zijn voor de warmtebeïnvloede zone (HAZ). Dankzij technologieën zoals plasmasnijden, fiberlasers en contactloos lasersnijden, kunt u nauwkeurige onderdelen en geoptimaliseerde productieruns realiseren met minimale snijbreedtes en bramen.
Inleiding tot lasersnijtechnologie
Het lasersnijproces maakt gebruik van een gefocusseerde infraroodlichtstraal die door optische componenten gaat om materiaalscheiding te creëren met vermogensdichtheden tot 10⁶ W/cm², waarmee wordt aangetoond hoe lasersnijtechnologie in beide gevallen werkt. fiberlaser versus CO2-laserHet systeem combineert computergestuurde numerieke besturing (CNC) voor padgeleiding om complexe vormen te produceren met smalle snijbreedtes van 0.1 mm en nauwkeurige toleranties tot ±0.025 mm in industriële toepassingen.
Wat is lasersnijden?
Lasersnijden maakt gebruik van een krachtige laserstraal om werkstukken te verhitten tot ze hun smelt- of verdampingspunt bereiken. De hulpgasstraal beweegt in dezelfde as als de laserstraal om het gesmolten en verdampte materiaal naar buiten te duwen, waardoor de snijsnede ontstaat.
Het proces begint wanneer fotonen het materiaal binnendringen en warmteplekken creëren die het materiaal transformeren door middel van een faseovergang. Materiaalverwijdering vindt plaats via vier hoofdmethoden: fusiesnijden (inert gas), reactief fusiesnijden (zuurstof), verdampingssnijden en gecontroleerde breuk/ablatie voor brosse of warmtegevoelige materialen. Het bundelfocusseringssysteem produceert plekken met een diameter tussen 0.1 mm en 0.5 mm, die een voldoende hoge vermogensdichtheid genereren om onmiddellijke verdamping te bewerkstelligen tijdens gepulseerde bewerkingen.
Lasergesneden componenten
laser Source
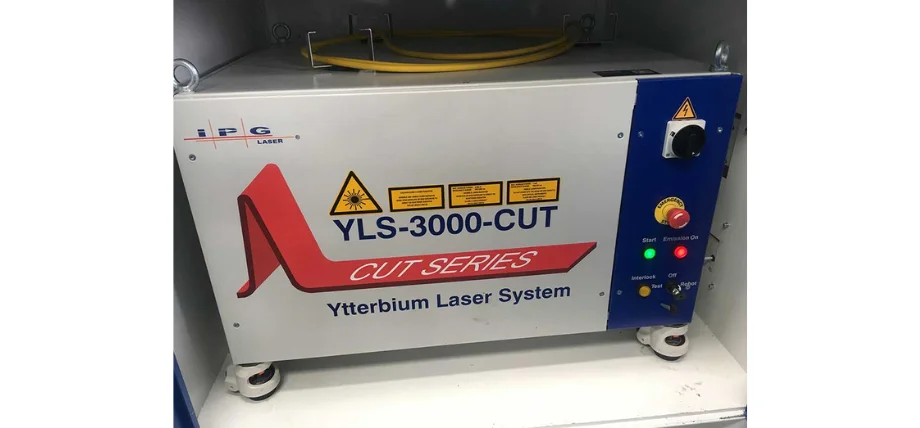
Lasersysteemunit
De resonator produceert de bundel door middel van gestimuleerde emissie, die plaatsvindt in het versterkingsmedium, bestaande uit gas, een vast kristal of vezelmaterialen.
Beam-leveringssysteem
Het straaltransportsysteem maakt gebruik van spiegels en glasvezels om de straal te transporteren en tegelijkertijd de kwaliteit ervan te behouden door M²-factorwaarden onder de 1.3 voor enkelvoudige moduswerking.
Focusserende optica
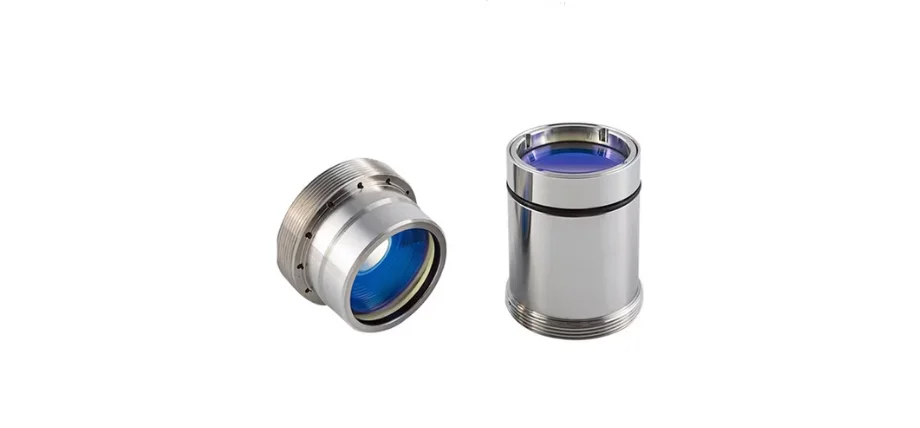
Laserfocuslenzen
Het systeem maakt gebruik van lenzen of adaptieve spiegels om een diffractiebeperkte lichtbundel te vormen, werkend bij brandpuntsafstanden van 50 tot 200 mm voor plaatmetaaltoepassingen.
Snijkop
De snijkop is voorzien van een sproeier met een diameter van 0.8–3 mm, samen met capacitieve of optische hoogtesensoren voor nauwkeurige afstandsregeling met een precisie van 10 µm, en een inlaatpunt voor hulpgas.
Bewegingssysteem
De portaal-, hybride- en vliegende optiekconfiguraties stellen gebruikers in staat een positioneringsnauwkeurigheid van 10 µm te bereiken tijdens bewegingen over een traject van 6 m × 3 m.
CNC Controller
Het systeem leest G-code-commando's, regelt de laserfrequentiemodulatie tussen continue en gepulseerde modi met MHz-snelheden en beheert alle procesinstellingen.
Hulp bij gasvoorziening
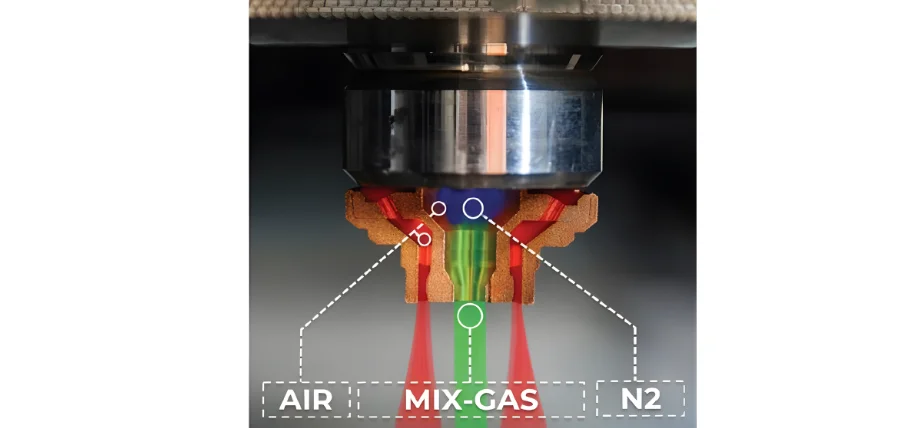
Schema van een hulpgasmondstuk
Het systeem werkt met zeer zuivere stikstof (99.999%), zuurstof en argon bij drukken variërend van 5 tot 25 bar.
Koelinstallatie en afzuiginstallatie
Het systeem handhaaft een stabiele temperatuur en verwijdert tegelijkertijd alle dampen en deeltjes uit het systeem.
Probeer Boda nu!
Lasersnijmechanisme
De belangrijkste verwijderingsprocessen vinden plaats via:
- Smeltuitstoot: Het proces van verwijdering van de vloeibare fase door schuifkrachten van supersonische gasstralen is dominant bij metalen materialen.
- Verdamping: Het proces vereist meer energie dan de latente verdampingswarmte, waardoor het geschikt is voor dunne materialen en vuurvaste stoffen.
- Chemische afbraak/ablatie: Tijdens het degradatieproces van polymeren en composietmaterialen vinden er breuken van chemische bindingen en fotochemische reacties plaats.
- Fase-explosie: Het proces van fase-explosie treedt op wanneer bestraling met ultrakorte pulsen superhete vloeistoffen creëert die explosief transformeren in damp- en plasmatoestanden.
Lasersnijproces
Ontwerpvoorbereiding en CNC-bewerking
Lasersnijden Het proces begint met het omzetten van CAD-modellen naar 2D- of 2.5D-vectorpaden met behulp van CAM-software. Het systeem gebruikt nestalgoritmes om het materiaalgebruik te optimaliseren, terwijl het tegelijkertijd aanloop- en afloopsecties, microverbindingen en oversnijdingen toevoegt om hoekgebieden te beschermen tegen defecten en de bevestiging van het onderdeel aan het frame te behouden.
Werkstukbevestiging
Het werkstuk wordt vastgezet met vacuüm- of mechanische klemmen, die het materiaal ondersteunen en tegelijkertijd reflecties en slakken doorlaten. De afstandhouder van de snijkop moet vóór aanvang van het werk worden gekalibreerd, waarbij ook de conditie van de sproeier moet worden gecontroleerd. De plaat of het werkstuk rust op een honingraat- of pinnenbed, of een lattenbed, dat het materiaal ondersteunt en blokkeert.
doordringend
Een gecontroleerde puls met hoge piekvermogen of een vermogensopbouw produceert een doorlopend gat op het beginpunt. De duur van het proces varieert van 0.3 seconden voor dunne materialen tot 15 seconden voor 25 mm dikke roestvrijstalen platen. Spiraalvormige en wiebelende bewegingspatronen helpen schade aan de spuitmond door uitgeworpen materiaal te voorkomen. De parameters voor doorboren verschillen van die voor snijden vanwege het grotere smeltvolume. De parameters die worden gebruikt voor doorboren verschillen van die voor snijden, omdat ze een veel groter smeltvolume produceren.
Contour snijden
Het bewegingssysteem bereikt de geprogrammeerde voedingssnelheden, die variëren van 10 tot 150 m/min voor het bewerken van dunne metalen materialen. Het laservermogen past zich direct aan de snelheidsveranderingen aan om een constant energieniveau (J/mm) te handhaven. Het systeem handhaaft de optimale focuspositie, gasdruk en pulsparameters voor specifieke materiaaldiktes, waardoor snijbreedtes tussen 0.1 en 0.5 mm en een oppervlakteruwheid van minder dan 5 µm worden bereikt.
Assistentie bij gastoepassing
Het mondstuk stuurt hogedrukgas tussen 5 en 25 bar om een supersonische straal te creëren, die door gesmolten materiaal snijdt door het naar beneden te duwen. Het gebruik van stikstof- of argongas zorgt voor oxidevrije snijkanten bij het snijden van roestvrij staal, aluminium en titanium. De reactie tussen zuurstofgas en koolstofstaal leidt daarentegen tot een exotherme reactie die de snijsnelheid met 100-300% verhoogt bij dikkere stukken materiaal en een constant vermogen.
Soorten lasersnijmachines
|
Parameter |
fiber Laser |
CO₂-laser |
Nd:YAG / Gepulseerde Nd:YAG |
Directe diodelaser |
|
Golflengte |
1.07 μm |
10.6 μm |
1.064 μm |
0.9–1.0 µm (blauw 450 nm) |
|
Verkrijg medium |
Yb-gedoteerde vezel |
CO₂/N₂/He gasmengsel |
Nd-gedoteerd kristal |
Halfgeleiderdiodes |
|
Efficiëntie van stopcontacten |
30-50% |
10-20% |
20–30% (diode-gepompt) |
40-60% |
|
Straalkwaliteit (M²) |
1.1–2.0 (enkelvoudige modus) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Typisch vermogensbereik |
500 W - 100 kW+ |
1–30 kW |
50 W–8 kW |
2–30 kW |
|
Primaire materialen |
Metalen (inclusief sterk reflecterende metalen) |
Niet-metalen, dik koolstofstaal |
Metalen, keramiek, boren |
Dunne metalen, koper/messing |
|
Snijsnelheid (1 mm RVS) |
Hoogste (>100 m/min) |
Gemiddeld |
Lagere |
Hoog op dunne vellen |
|
Onderhoud |
Zeer laag (>100,000 uur) |
Matig (gas) |
Matig-hoog |
Heel laag |
|
Aanschaffingskosten (6 kW) |
Gemiddeld hoog |
Laag-gemiddeld |
Hoge |
Medium |
Fiberlasersystemen
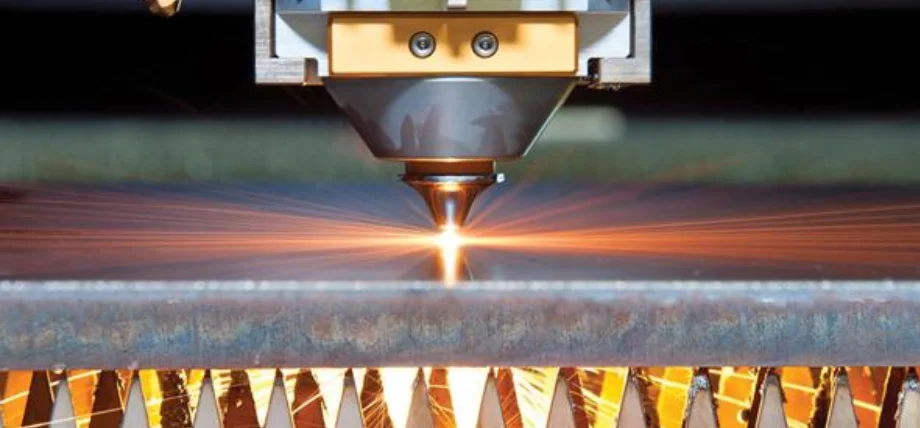
Lasersnijden van dik metaal
Het versterkingsmedium van fiberlasers bestaat uit met ytterbium gedoteerde silicavezels, die golflengten van 1.07 µm genereren met een energie-efficiëntie van 30% tot 50%. De laserstralen worden via flexibele glasvezels overgebracht, waardoor bewegende spiegels in vliegende-optieksystemen overbodig zijn. De single-mode vezels produceren M²-waarden onder de 1.3, waardoor spots kleiner dan 25 µm kunnen worden gecreëerd met snijsnelheden van meer dan 100 m/min op 1 mm roestvrij staal. De absorptie van nabij-infrarood golflengten door reflecterende metalen zoals koper en messing maakt deze lasers de beste keuze voor moderne vlakbedsnijtoepassingen, die een groot deel van de markt voor hoogvermogenlasers vertegenwoordigen.
CO₂-lasersystemen
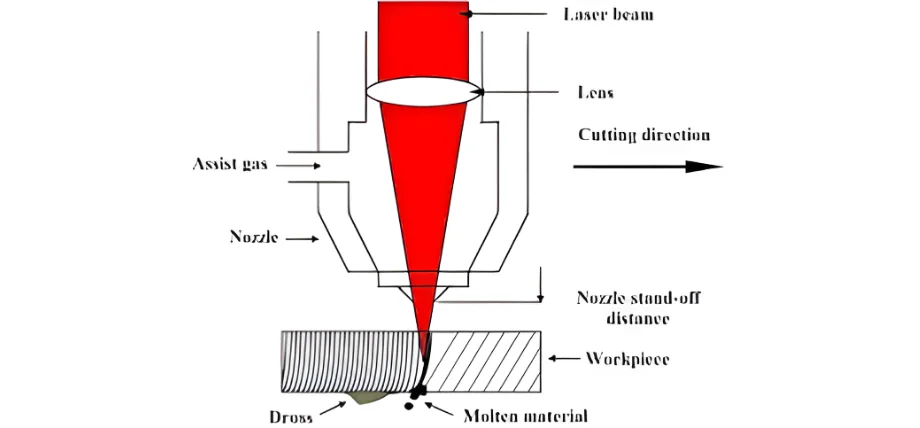
Diagram van het lasersnijproces
De CO₂-lasers werken bij 10.6 µm door middel van gasontlading in een CO₂-N₂-He-mengsel, wat traditioneel de voorkeur geniet bij industriële snijtoepassingen. Voor de laserstraal zijn scharnierende spiegels nodig, die echter scheef kunnen komen te staan. Het systeem produceert hoogwaardige stralen (M² ≈1) met een sterke absorptie in het verre infraroodgebied en is geschikt voor dik koolstofstaal bij gebruik van zuurstof als hulpgas. Hoewel het systeem ook uitstekende resultaten behaalt op niet-metalen materialen (acryl, hout, textiel), heeft het een rendement van 10-20%, wat extra kosten met zich meebrengt voor gasverbruik en spiegelonderhoud.
Nd:YAG en Nd:YAG gepulseerde laser
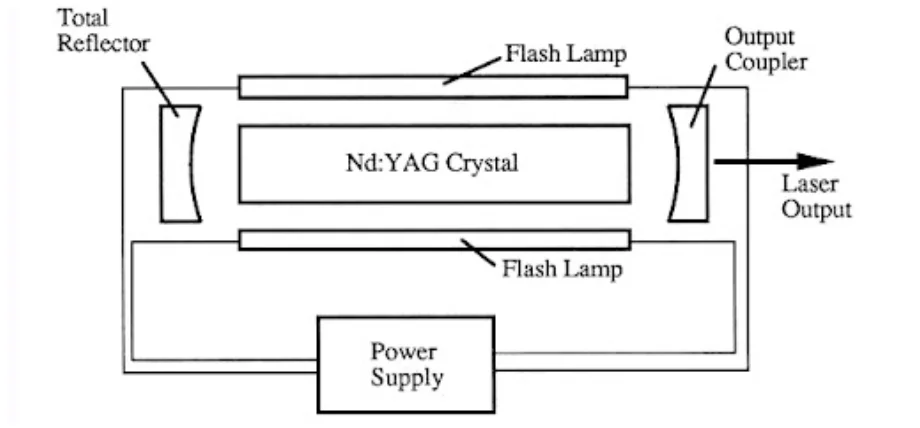
Nd:YAG-laserdiagram
Nd:YAG-staaf- of schijflasers met neodymium-dotering produceren licht met een golflengte van 1.064 µm. De ontwikkeling van diode-gepompte lasers heeft lamp-gepompte versies overbodig gemaakt. De hoge piekvermogens die nodig zijn voor boor- en trepanatiewerkzaamheden in dun metaal kunnen worden bereikt door middel van gepulseerde werking met tijdschalen van milliseconden. De bundelkwaliteit van deze lasers varieert van 1.3 tot 20 M², terwijl glasvezelkoppeling bediening met robotarmen mogelijk maakt. De belangrijkste toepassing van deze lasers is puntlassen en fijn snijden van keramiek en reflecterende legeringen wanneer glasvezelvermogen niet volstaat.
Directe diodelasers
Directe diodelasers werken door meerdere halfgeleideremitters rechtstreeks te combineren zonder tussenliggende versterkingsfase, wat resulteert in een verbeterde efficiëntie. De straalkwaliteit van deze lasers blijft echter matig omdat ze M²-waarden produceren tussen 10 en 100, wat hun vermogen om te focussen en dunne snijbreedtes te behouden beperkt. Directe diodelasers vormen een compacte, robuuste en betaalbare oplossing voor de snelle bewerking van dunne platen van minder dan 6 mm dik en presteren goed bij snij-, bekledings- en warmtebehandelingstoepassingen. De ontwikkeling van blauwe diodevarianten bij 450 nm heeft geleid tot aanzienlijke verbeteringen in de koperabsorptie.
Probeer Boda nu!
Lasersnijden versus waterstraalsnijden
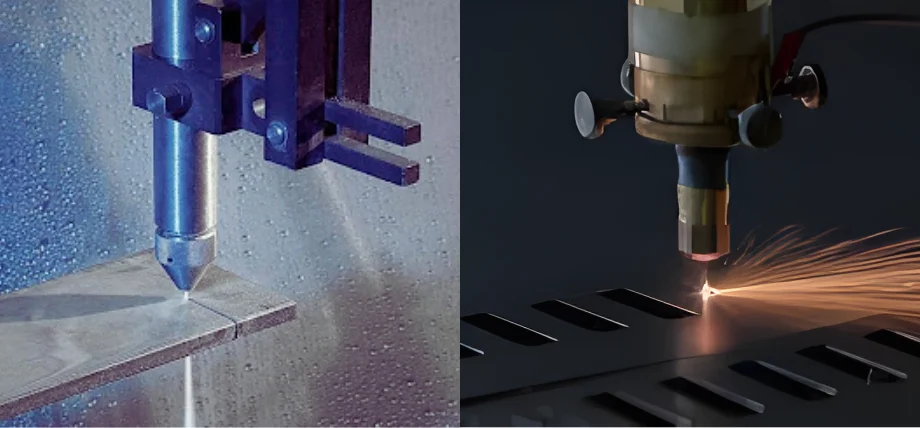
CO2-laser versus vezellaser snijden
Bij abrasief waterstraalsnijden worden hogedrukwaterstralen met granaatdeeltjes gebruikt, die met een druk van 6,200 bar door sproeiers stromen om materiaal te verwijderen door mechanische erosie. Lasersnijtechnologie biedt snellere bewerking, nauwere toleranties en smallere snijsneden voor materialen kleiner dan 25 mm. Waterstraalsnijden is echter noodzakelijk wanneer thermische effecten volledig moeten worden geëlimineerd.
- Voordelen van lasersnijden: Het lasersnijproces biedt vijf tot twintig keer snellere snijsnelheden voor metaal met een dikte van minder dan 15 mm en is ideaal voor titanium lasersnijden en lasergesneden koolstofvezelHet proces produceert een snijbreedte van 0.1–0.5 mm, wat smaller is dan de 0.8–1.5 mm snijbreedte van waterstraalsnijden. Het proces is voordeliger voor dunne tot middelzware materialen, elimineert de noodzaak voor schuurmaterialen en levert nauwkeurige toleranties van ±0.025 mm.
- Voordelen van waterstraalsnijden: Waterstraalsnijden biedt gebruikers twee belangrijke voordelen: het voorkomt hitteschade aan materialen en maakt het mogelijk om dikke materialen, zoals titanium, tot 300 mm dik te snijden, terwijl gevoelige materialen worden beschermd tegen verbranding of scheuren.
Lasersnijden versus mechanisch snijden
Het snijproces, dat mechanisch wordt uitgevoerd, omvat plasmasnijden, autogeen snijden en pons- en freesbewerkingen. Het omvat ook draadvonken versus lasersnijdenLasersnijden levert een uitzonderlijke randkwaliteit en verwerkt een breed scala aan materialen, van dunne tot dikke platen tot 50 mm dik, tegen economische kosten.
Voordelen van laser:
- Smalle zaagsnede (0.1–0.5 mm)
- Hoge oppervlaktegladheid (Ra <5 µm)
- Kleine warmtebeïnvloede zone (<100 µm in vezelsystemen)
- Geen slijtage van gereedschap
- Geschikt voor het snijden van reflecterende en niet-geleidende materialen.
Voordelen van mechanische methoden:
- Kosteneffectief voor dik koolstofstaal (>50 mm)
- Ponsen is ideaal voor het snel maken van gaten in kneedbare metalen (<15 mm).
- Frezen maakt 3D-vormgeving mogelijk wanneer de laserabsorptie slecht is.
Toepassingen van lasersnijden
LUCHT- EN RUIMTEVAART
De lucht- en ruimtevaartindustrie is afhankelijk van lasertechnologie omdat deze nauwkeurige bewerkingen mogelijk maakt die zowel de materiaalkwaliteit als de exacte afmetingen waarborgen. Met dit proces worden koelgaten van 0.2 mm tot 0.8 mm in nikkelsuperlegeringen voor turbinebladen gecreëerd en worden honingraatafdichtingsstructuren en composietbekledingsresten gegenereerd. Het snijproces van composieten profiteert van UV- en picosecondelasers omdat deze schone sneden zonder delaminatie mogelijk maken.
Automobielsector
De auto-industrie is afhankelijk van lasertechnologie voor de nauwkeurige massaproductie van haar onderdelen. Met dit proces kunnen fabrikanten hydrogevormde buizen snijden en dunne koperen en aluminium accufolies tot een dikte van 50 µm doorsnijden, en carrosseriedelen van hoogwaardig staal vervaardigen met minimale vervorming.
Elektronica
De productie van elektronica is afhankelijk van precisie lasersnijden Om kleine structuren te creëren. Het proces maakt gebruik van lasertechnologie om PCB-sjablonen en flexibele circuits te maken en siliciumwafers te scheiden. De huidige technologie stelt gebruikers in staat om randen kleiner dan 5 µm af te slijpen, wat de ontwikkeling van kleinere apparaten ondersteunt.
Medische hulpmiddelen
Het lasersnijproces stelt fabrikanten in staat om complexe medische componenten op kleine schaal te produceren. Met dit proces kunnen fabrikanten bijvoorbeeld stentsteunen van nitinol maken met een breedte tussen 50 en 200 µm, en ingewikkelde ontwerpen aanbrengen op katheterbuizen en oppervlaktestructuren creëren voor orthopedische implantaten om de botaanhechting te verbeteren.
Factoren om rekening mee te houden voor de kwaliteit van lasersnijden
- Vermogen en modus: Hoog vermogen vergroot de snijbreedte/warmtebeïnvloede zone; de pulsmodus vermindert de warmtebelasting.
- Voor optimale resultaten moeten operators de juiste snelheid aanhouden, aangezien deze methode gladde randen en minimale slakvorming oplevert.
- De keuze tussen stikstof en zuurstof als hulpgas bepaalt de kwaliteit van de snijkant, terwijl zuurstof de snijsnelheid bij koolstofstaal verhoogt, maar de warmtebeïnvloede zone vergroot.
- De focuspositie aan het oppervlak zorgt voor minimale tapsheid, terwijl negatieve focus de vorming van slakken op de bodem helpt verminderen.
- Een optimale afstand tussen 0.5 mm en 1.5 mm zorgt voor een goede gasstroomrichting.
- Voor het lasersnijden van reflecterende legeringen zijn fiber-/Nd:YAG-lasers nodig vanwege hun eigenschappen, terwijl dikkere materialen een hoger vermogen en een grotere zuurstofstroom vereisen.
- Lasersnijden profiteert van circulaire polarisatie omdat dit een gelijkmatige oppervlakteruwheid in alle richtingen oplevert.
- Het lasersnijproces behaalt betere resultaten door middel van hoogfrequente, energiezuinige pulspatronen, die de vorming van hergesmolten lagen minimaliseren.
Probeer Boda nu!
Aangepaste lasersnijservice
Profiteer van hoogwaardige lasersnij- en bewerkingsdiensten met hoge precisie, snelheid en consistente productproductie. Boda Beschikt over geavanceerde apparatuur voor lasersnijden op maat van metalen, kunststoffen en composieten.
Vraag online een offerte aan Profiteer vandaag nog van een uitzonderlijke rand- en zaagsnedekwaliteit met minimale materiaalvervorming voor uw onderdelen.
Conclusie
De lasersnijtechnologie biedt uitzonderlijke precisie en snelle werking met een brede materiaalcompatibiliteit, waaronder lasergesneden koolstofvezel. Vezelbronnen, die de meeste industriële toepassingen aandrijven vanwege hun hoge efficiëntie en uitstekende straalkwaliteit, maken het mogelijk om te begrijpen hoe een lasersnijder werkt. De selectie van de juiste parameters leidt tot minder warmtebeïnvloede zone (HAZ), slakvorming en oppervlakteruwheid voor toepassingen die aan strenge technische normen moeten voldoen.
FAQ
Hoe werkt een lasersnijder?
Een lasersnijder richt een krachtige laserstraal op het materiaal om het te smelten of te verdampen langs een geprogrammeerd traject, terwijl een coaxiale gasstraal het snijafval verwijdert om een dunne snede te creëren die onder CNC-besturing werkt.