激光切割
激光切割工艺利用高能激光束将材料熔化或汽化,从而切割出精确的切口,并将对工件的损伤降至最低,展现了先进的激光切割技术。
Boda 提供高质量的激光切割服务,适用于精密零件、钣金零件以及对热影响区敏感的材料。我们采用包括等离子切割、光纤激光和非接触式激光切割工艺在内的多种技术,利用精密切割技术,确保零件精度,并优化生产流程,实现最小的切缝宽度和毛刺。
激光切割技术简介
激光切割工艺使用聚焦的红外光束,该光束穿过光学元件,通过高达 10⁶ W/cm² 的功率密度实现材料分离,这展示了激光切割技术在两种情况下的工作原理。 光纤激光器与CO2激光器该系统结合了计算机数控 (CNC) 进行路径引导,可在工业应用中生产出切缝宽度仅为 0.1 毫米、公差精确至 ±0.025 毫米的复杂形状。
什么是激光切割?
激光切割技术利用高功率激光束加热工件,直至其达到熔点或汽化点。辅助气体射流与激光束沿同一轴线运动,将熔融和汽化的材料推出,从而形成切割缝。
该过程始于光子进入材料,产生热点,进而引发材料相变。材料去除主要通过四种模式进行:熔融切割(惰性气体)、反应熔融切割(氧气)、汽化切割以及针对脆性或热敏材料的可控断裂/烧蚀。光束聚焦系统产生直径为 0.1 毫米至 0.5 毫米的光斑,这些光斑具有足够的功率密度,可在脉冲操作期间实现瞬时汽化。
激光切割组件
激光光源
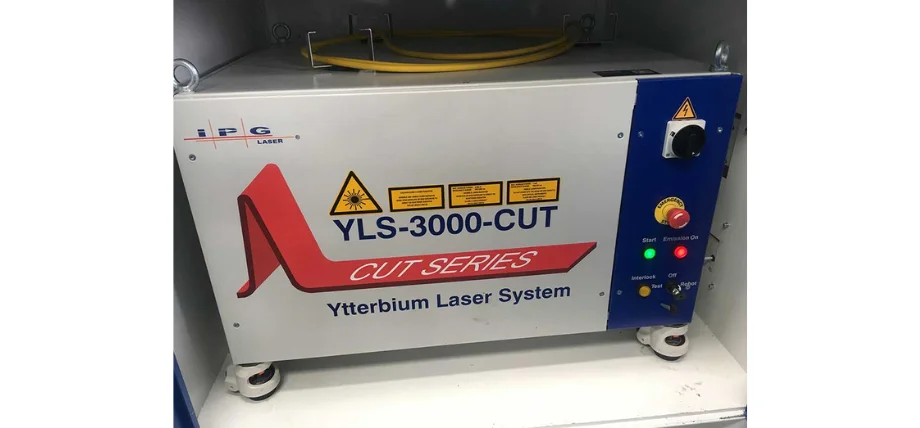
激光系统单元
谐振器通过受激辐射产生光束,受激辐射发生在增益介质中,增益介质由气体、固态晶体或光纤材料组成。
光束传输系统
光束传输系统利用镜子和光纤传输光束,同时保持光束质量,单模运行的 M² 因子值低于 1.3。
聚焦光学器件
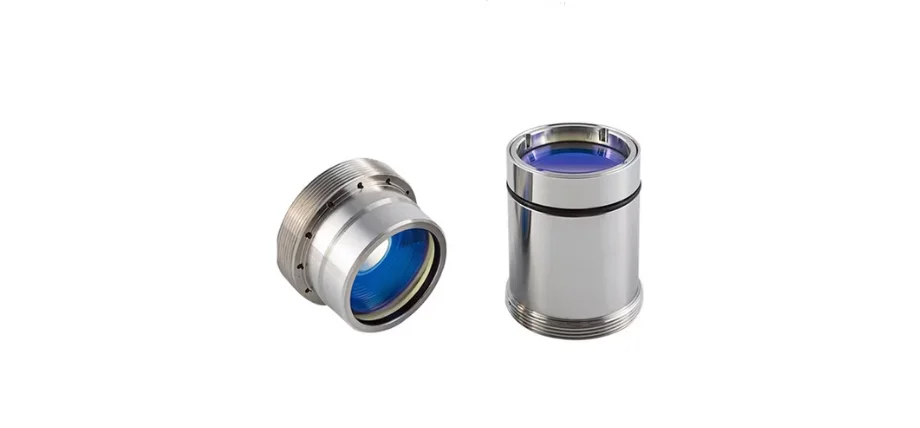
激光聚焦透镜
该系统利用透镜或自适应反射镜实现衍射极限光斑形成,适用于 50 至 200 毫米焦距范围内的钣金应用。
切割头
切割头配有直径为 0.8–3 毫米的喷嘴,以及用于距离控制的电容式或光学高度传感器,精度为 10 微米,并配有辅助气体入口点。
运动系统
龙门架、混合式和飞行光学配置使用户能够在 6 米 × 3 米的移动区域内实现 10 µm 的定位精度。
CNC控制器
该系统读取 G 代码命令,同时以 MHz 速率控制连续波和脉冲模式之间的激光频率调制,并处理所有工艺设置。
辅助气体供应
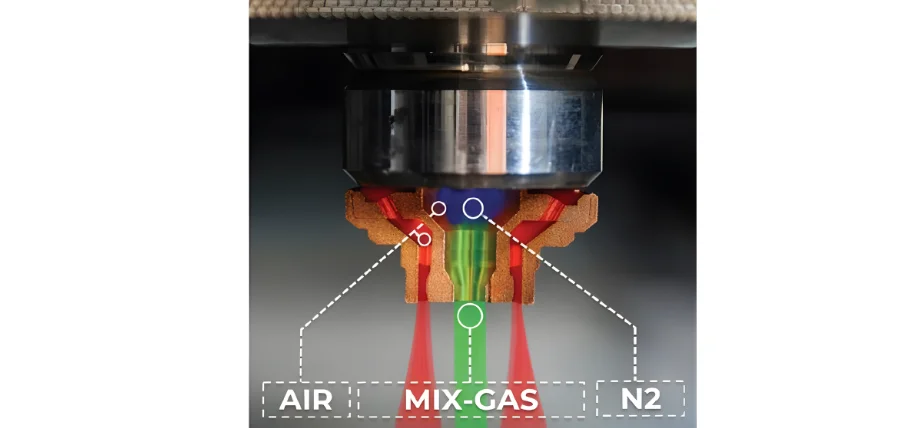
辅助气体喷嘴图
该系统使用高纯度氮气(99.999%)、氧气和氩气,压力范围为 5 至 25 巴。
冷水机和排气
该系统在保持温度稳定的同时,还能将系统中的所有烟雾和颗粒物排出体外。
立即尝试 Boda!
激光切割机制
主要的去除过程通过以下途径进行:
- 熔体排出: 在金属材料中,超音速气流的剪切力是去除液相的主要过程。
- 汽化: 该过程需要比汽化潜热更多的能量才能发生,因此适用于薄材料和耐火材料。
- 化学降解/消融: 聚合物和复合材料在降解过程中会发生化学键断裂和光化学反应。
- 相爆炸: 当超短脉冲辐射产生过热液体时,就会发生相爆炸过程,过热液体会爆炸性地转变为蒸汽和等离子体状态。
激光切割工艺
设计准备和数控
激光切割 首先,系统使用CAM软件将CAD模型转换为2D或2.5D矢量路径。系统采用嵌套算法优化材料利用率,同时添加引入段、引出段、微连接和过切,以保护拐角区域免受缺陷影响,并保持零件与骨架的连接。
工件夹持
工件通过真空或机械夹具固定,这些夹具支撑材料的同时允许反射物和熔渣排出。切割头支架在开始工作前需要进行校准,同时还要检查喷嘴状况。板材放置在蜂窝状或销状支撑架或板条床上,这些支撑架在阻挡工件的同时为其提供支撑。
穿孔
通过可控的高功率脉冲或功率斜坡,在起始点形成通孔。该工艺持续时间从薄材料的 0.3 秒到 25 毫米不锈钢板的 15 秒不等。螺旋和波浪形运动模式有助于防止喷射材料损坏喷嘴。由于熔体量更大,穿孔参数与切割参数有所不同。穿孔操作使用的参数与切割操作使用的参数不同,是因为穿孔操作会产生过多的熔体。
轮廓切割
该运动系统能够达到预设的进给速度,进给速度范围为 10 至 150 米/分钟,适用于加工薄金属材料。激光功率会随着速度的变化而即时调整,以保持恒定的能量水平(焦耳/毫米)。该系统能够针对特定材料厚度保持最佳的焦距、气体压力和脉冲参数,从而实现 0.1 至 0.5 毫米的切缝宽度和低于 5 微米的表面粗糙度。
辅助气体应用
喷嘴将5至25巴的高压气体喷射成超音速射流,向下推动熔融材料进行切割。使用氮气或氩气切割不锈钢、铝和钛时,可形成无氧化物的切割边缘。相比之下,氧气与碳钢的反应会产生放热反应,在恒定功率下,切割较厚材料时,切割速度可提高100%至300%。
激光切割机的类型
|
参数 |
光纤激光 |
二氧化碳激光 |
钕:钇铝石榴石/脉冲钕:钇铝石榴石 |
直接二极管激光器 |
|
波长 |
1.07μm |
10.6μm |
1.064μm |
0.9–1.0 微米(蓝色 450 纳米) |
|
增益中等 |
掺镱光纤 |
二氧化碳/氮气/氦气混合物 |
钕掺杂晶体 |
半导体二极管 |
|
电光转换效率 |
30-50% |
10-20% |
20–30%(二极管泵浦) |
40-60% |
|
光束质量 (M²) |
1.1–2.0(单模) |
1.2-1.5 |
1.3-50 |
10-100 |
|
典型功率范围 |
500瓦 - 100千瓦以上 |
1–30 千瓦 |
50瓦–8千瓦 |
2–30 千瓦 |
|
主要材料 |
金属(包括高反射性金属) |
非金属,厚碳钢 |
金属、陶瓷、钻孔 |
薄金属片,铜/黄铜 |
|
切削速度(1 毫米不锈钢) |
最高(>100 米/分钟) |
中 |
降低 |
薄片高 |
|
维护 |
极低(>100,000 小时) |
中等(气体) |
中等至高 |
非常低 |
|
资本成本(6千瓦) |
中等偏上 |
低至中 |
高 |
中 |
光纤激光系统
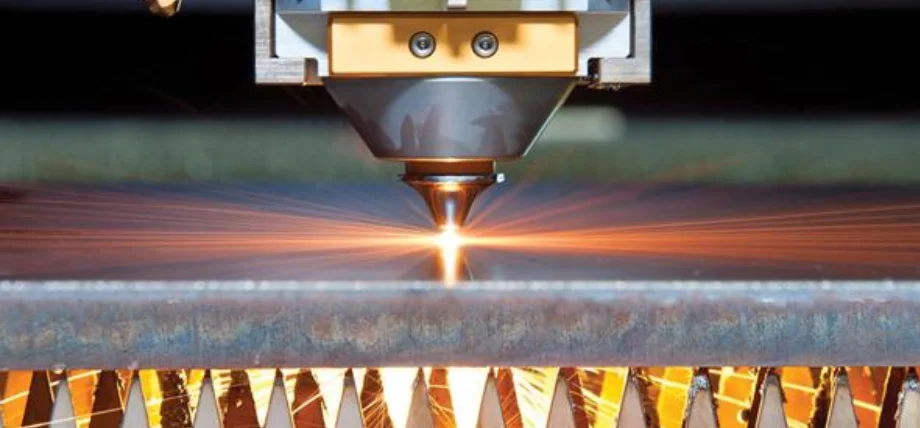
激光切割厚金属
光纤激光器的增益介质由掺镱石英光纤构成,可产生1.07 µm波长的光,并实现30%至50%的电光转换效率。光束通过柔性光纤传输,无需像飞行光学系统那样使用移动反射镜。单模光纤的M²值低于1.3,使其能够在1 mm厚的不锈钢上实现小于25 µm的光斑,切割速度超过100 m/min。铜和黄铜等反射性金属对近红外波长的吸收特性,使得这类激光器成为现代平板切割应用的首选,并在高功率激光器市场中占据了很大份额。
CO₂ 激光系统
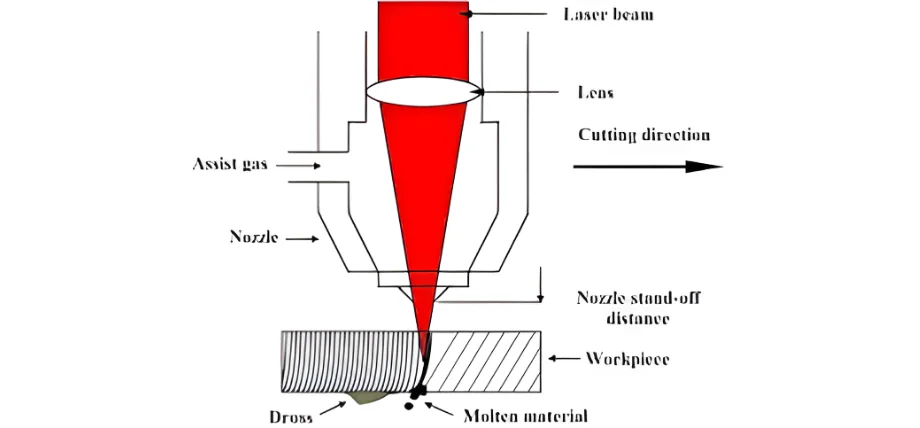
激光切割工艺流程图
该二氧化碳激光器采用二氧化碳-氮气-氦气混合气体放电,工作波长为10.6微米,是工业切割应用的传统选择。光束的传输需要使用可调节角度的反射镜,而这些反射镜可能会出现偏差。当使用氧气作为辅助气体时,该系统能够产生高质量(M²≈1)且具有强远红外吸收的光束,并适用于厚碳钢的切割。虽然该系统在非金属材料(如丙烯酸、木材、纺织品)上也能取得优异的切割效果,但其效率仅为10%至20%,需要额外的气体消耗和反射镜维护成本。
Nd:YAG 和 Nd:YAG 脉冲激光器
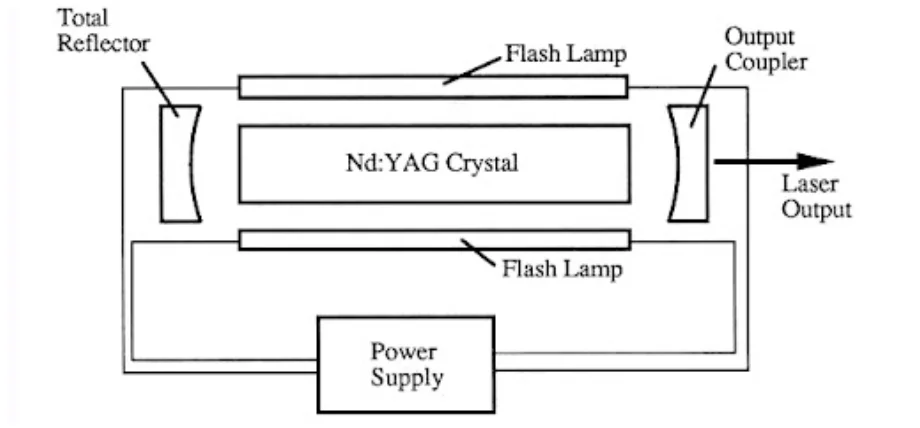
Nd:YAG激光器示意图
掺钕的Nd:YAG棒状或盘状激光器产生波长为1.064 µm的光。二极管泵浦激光器的发展使得灯泵浦激光器逐渐被淘汰。通过毫秒级脉冲运行,可以满足钻孔和薄金属环切等高功率需求。这些激光器的光束质量范围为M² 1.3至20,而光纤耦合传输则可用于机械臂操作。当光纤功率不足时,这些激光器的主要应用包括陶瓷和反射合金的点焊和精细切割。
直接二极管激光器
直接二极管激光器通过直接集成多个半导体发射器而无需任何中间放大级来工作,从而提高了效率。然而,由于其M²值介于10到100之间,光束质量较差,这限制了其聚焦能力和保持窄切缝宽度的能力。直接二极管激光器结构紧凑、坚固耐用且经济实惠,是高速加工厚度小于6毫米的薄板的理想解决方案,在切割、熔覆和热处理应用中表现出色。450纳米蓝光二极管激光器的开发显著提高了铜的吸收率。
立即尝试 Boda!
激光切割与水刀切割
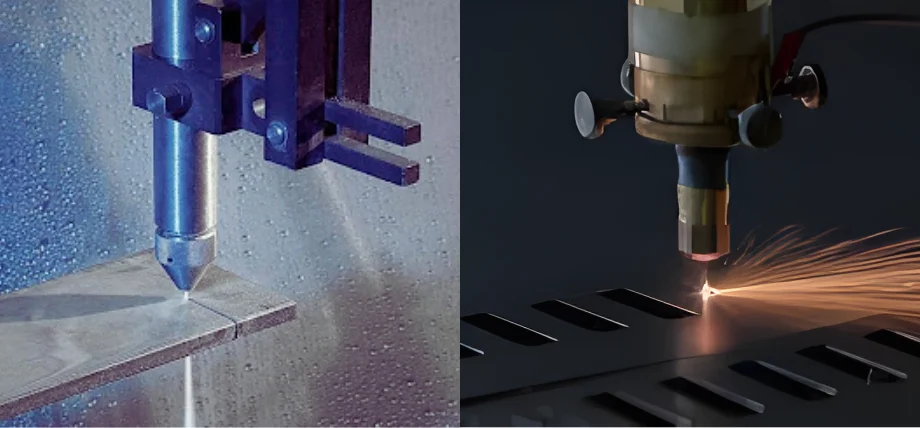
二氧化碳激光切割与光纤激光切割
磨料水射流切割工艺利用含有石榴石颗粒的高压水流,以6,200巴的压力通过宝石喷嘴喷射,通过机械侵蚀去除材料。激光切割技术加工速度更快,精度更高,且对于厚度小于25毫米的材料,切割缝隙更窄。然而,当需要完全消除热效应时,水射流切割就显得必不可少了。
- 激光切割的优点: 激光切割工艺对于厚度小于 15 毫米的材料,切割速度比传统切割快 5 到 20 倍,是理想的切割方式。 钛激光切割 和 激光切割碳纤维该工艺可产生 0.1–0.5 毫米的切缝,比水刀切割的 0.8–1.5 毫米切缝更窄。对于薄至中等厚度的材料,该工艺成本更低,无需使用磨料,并可实现 ±0.025 毫米的精确公差。
- 水刀切割的优点: 水刀切割为用户带来两大好处:它消除了材料的热损伤,并允许用户切割厚度达 300 毫米的钛等厚材料,同时保护敏感材料免受烧伤或开裂。
激光切割与机械切割
切割工艺采用机械方法,包括等离子弧切割、氧气切割以及冲压和铣削操作。它还包括 线切割与激光切割激光切割能够以经济的成本,加工各种材料,从薄板到厚板(厚度达 50 毫米),同时还能提供卓越的边缘质量。
激光的优点:
- 窄缝(0.1–0.5 毫米)
- 高表面光洁度(Ra <5 µm)
- 小热影响区(光纤系统中<100 µm)
- 无刀具磨损
- 能够切割反光和非导电材料
机械方法的优点:
- 适用于厚度大于 50 毫米的碳钢,性价比高。
- 冲孔是快速在延展性金属上加工孔径(<15毫米)的理想方法。
- 当激光吸收率较低时,铣削可支持三维成型。
激光切割的应用
航空航天
航空航天制造业依赖激光切割技术,因为它能够实现精准操作,同时保证材料质量和尺寸精度。该工艺可在镍基高温合金上切割出直径为0.2毫米至0.8毫米的冷却孔,用于制造涡轮叶片,并可加工蜂窝密封结构和复合材料蒙皮饰面。紫外激光和皮秒激光尤其适用于复合材料的切割,因为它们能够实现干净利落的切割,避免分层。
汽車
汽车行业依赖激光切割技术进行零部件的精确批量生产。该工艺使制造商能够切割液压成型管材,并将薄至 50 微米的铜铝电池箔进行分切,并利用高强度钢材制造变形更小的白车身部件。
电子
电子产品的生产取决于 精密激光切割 该工艺用于制造微小特征。它利用激光技术制作PCB模板和柔性电路,并分离硅晶圆。目前的技术能够实现小于5微米的边缘切割,从而支持小型化设备的开发。
医疗器械
激光切割工艺使制造商能够小规模生产复杂的医疗器械部件。该工艺可用于生产宽度在 50–200 微米之间的镍钛合金支架支柱,并在导管管上创建复杂的图案,以及为骨科植入物制作表面纹理以增强骨骼附着力。
影响激光切割质量的因素
- 功率和模式:高功率会增加切缝/热影响区;脉冲模式会降低热负荷。
- 为了获得最佳效果,操作人员应保持正确的速度,因为这种方法可以产生光滑的边缘和最小的浮渣形成。
- 氮气和氧气辅助气体的选择决定了刃口质量,而氧气可以提高碳钢的切削速度,但会扩大热影响区。
- 表面聚焦位置可产生最小的锥度,而负聚焦有助于减少底部浮渣的形成。
- 0.5 毫米至 1.5 毫米之间的最佳间距可保持适当的气体流动方向。
- 由于反射合金的特性,激光切割反射合金需要光纤/Nd:YAG激光器,而较厚的材料则需要更高的功率水平和氧气流量。
- 激光切割利用圆偏振光可以产生各个方向上相同的表面粗糙度,因此对切割效果有利。
- 激光切割工艺通过高频低能脉冲模式获得更好的效果,从而最大限度地减少重铸层的形成。
立即尝试 Boda!
定制激光切割服务
获得高质量的激光切割和加工服务,精度高、速度快、零件生产稳定。 普罗利安科技 拥有先进的设备,可支持金属、塑料和复合材料的定制激光切割。
获取在线报价 立即体验我们卓越的边缘和切缝质量,同时最大限度地减少零件的材料变形。
结语
激光切割技术具有卓越的精度和快速的操作性能,并兼容多种材料,包括激光切割碳纤维。光纤光源因其高效率和优异的光束质量,为大多数工业应用提供动力。了解激光切割机的工作原理至关重要。选择合适的参数可以减少热影响区 (HAZ) 的形成、熔渣的产生以及表面粗糙度,从而满足对工程标准要求严格的应用需求。
常见问题解答
激光切割机如何工作?
激光切割机将高能光束聚焦到材料上,使其沿预定路径熔化或汽化,同时同轴气体喷射器清除碎屑,形成在数控机床引导下运行的细切缝。