Corte por láser
El proceso de corte por láser utiliza un haz láser concentrado de alta energía para cortar materiales fundiéndolos o vaporizándolos, lo que da como resultado cortes exactos que causan un daño mínimo a la pieza de trabajo, demostrando una tecnología avanzada de corte por láser.
Boda ofrece un servicio de corte láser de alta calidad para piezas de precisión y piezas de chapa metálica, incluyendo el corte de materiales sensibles a la zona afectada por el calor (ZAC). Mediante tecnologías como el corte por plasma, los láseres de fibra y los procesos de corte láser sin contacto, se obtienen piezas precisas y una producción optimizada con anchos de corte y rebabas mínimas gracias a la tecnología de corte de precisión.
Introducción a la tecnología de corte por láser
El proceso de corte por láser utiliza un haz de luz infrarroja enfocado, que pasa a través de componentes ópticos para crear separación de material mediante densidades de potencia que alcanzan los 10⁶ W/cm², demostrando cómo funciona la tecnología de corte por láser en ambos casos. láser de fibra vs láser de CO2El sistema combina el control numérico computarizado (CNC) para la guía de trayectoria, lo que permite producir formas complejas con anchos de corte estrechos de 0.1 mm y tolerancias precisas de hasta ±0.025 mm en aplicaciones industriales.
¿Qué es el corte por láser?
La tecnología de corte por láser utiliza un potente rayo láser para calentar las piezas hasta que alcanzan sus puntos de fusión o vaporización. El chorro de gas auxiliar opera en el mismo eje que el rayo para expulsar el material fundido y vaporizado, creando así el corte.
El proceso comienza cuando los fotones inciden sobre el material, creando puntos de calor que lo transforman mediante una transición de fase. La eliminación del material se produce a través de cuatro modos principales: corte por fusión (gas inerte), corte por fusión reactiva (oxígeno), corte por vaporización y fractura/ablación controlada para materiales frágiles o termosensibles. El sistema de enfoque del haz genera puntos de entre 0.1 mm y 0.5 mm de diámetro, que producen la densidad de potencia suficiente para generar vaporización instantánea durante las operaciones pulsadas.
Componentes de corte por láser
laser beam
Unidad del sistema láser
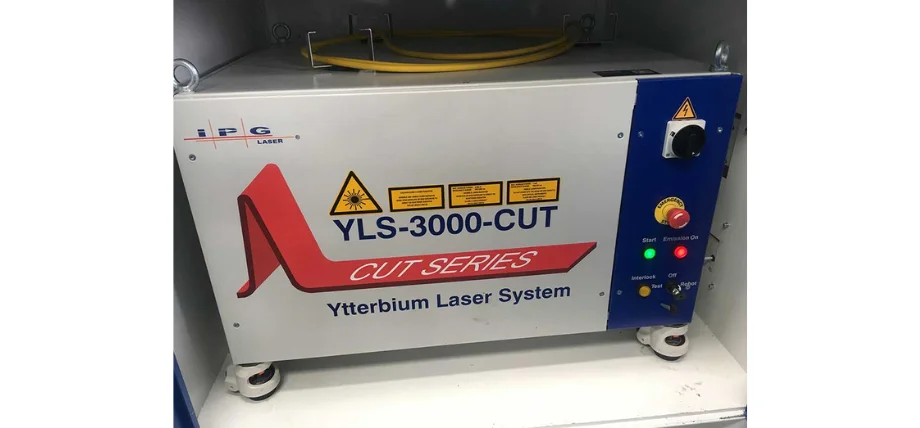
El resonador produce el haz mediante emisión estimulada, que se produce en el medio de ganancia, compuesto por gas, cristal sólido o materiales de fibra.
Sistema de entrega de haz
El sistema de transmisión del haz utiliza espejos y fibra óptica para transmitir el haz, preservando su calidad mediante valores del factor M² inferiores a 1.3 para el funcionamiento en modo único.
Óptica de enfoque
Lentes de enfoque láser
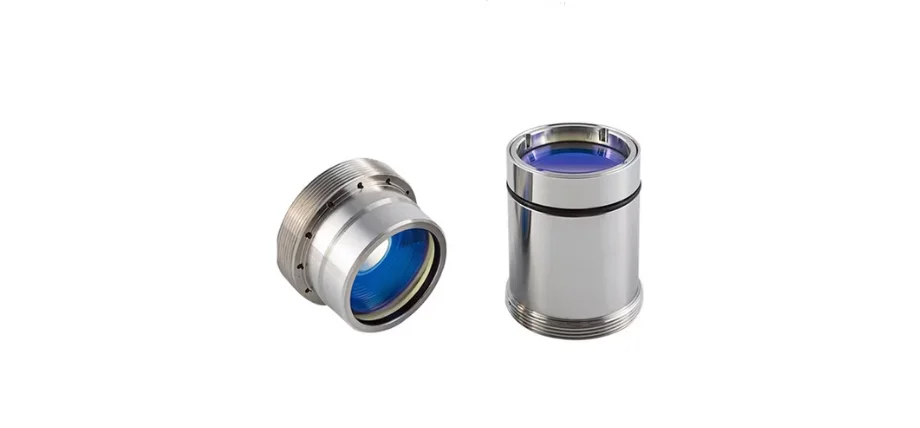
El sistema utiliza lentes o espejos adaptativos para lograr la formación de puntos limitados por difracción, operando a distancias focales que van desde 50 a 200 mm para aplicaciones en chapa metálica.
Cabeza de corte
El cabezal de corte incorpora una boquilla de 0.8 a 3 mm de diámetro, junto con sensores de altura capacitivos u ópticos para un control de la distancia de seguridad con una precisión de 10 µm, y un punto de entrada de gas auxiliar.
Sistema de movimiento
Las configuraciones de pórtico, híbrida y de óptica móvil permiten a los usuarios lograr una precisión de posicionamiento de 10 µm durante los movimientos en áreas de desplazamiento de 6 m × 3 m.
controlador CNC
El sistema lee los comandos de código G mientras controla la modulación de frecuencia del láser entre los modos CW y pulsado a velocidades de MHz y gestiona todos los ajustes del proceso.
Asistencia al suministro de gas
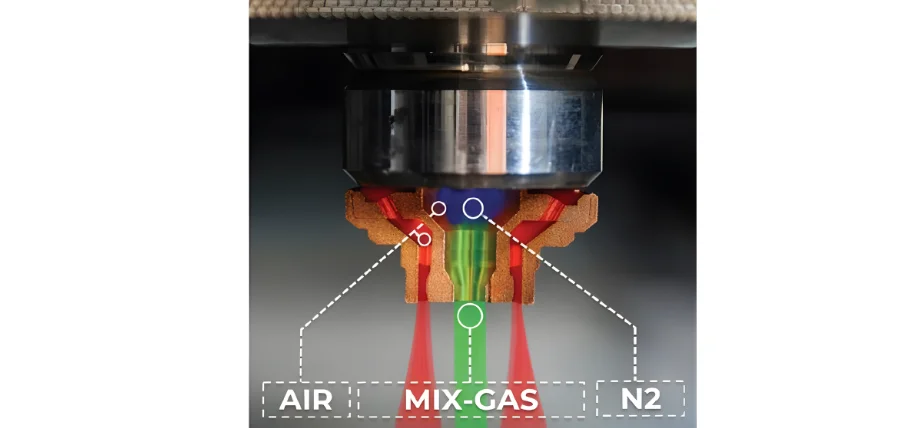
Diagrama de la boquilla de gas auxiliar
El sistema funciona con nitrógeno de alta pureza (99.999%), oxígeno y argón a presiones que oscilan entre 5 y 25 bares.
Enfriador y extractor
El sistema mantiene la estabilidad de la temperatura al tiempo que extrae todos los humos y partículas del sistema.
¡Pruebe Boda ahora!
Mecanismo de corte por láser
Los principales procesos de eliminación se producen a través de:
- Expulsión de la fusión: En los materiales metálicos, predomina el proceso de eliminación de la fase líquida mediante fuerzas de cizallamiento generadas por chorros de gas supersónicos.
- Vaporización: Para que se produzca este proceso, se necesita más energía que el calor latente de vaporización, lo que lo hace adecuado para materiales delgados y sustancias refractarias.
- Degradación/ablación química: La ruptura de los enlaces químicos y las reacciones fotoquímicas se producen en los polímeros y materiales compuestos durante su proceso de degradación.
- Explosión de fase: El proceso de explosión de fase se produce cuando la irradiación con pulsos ultracortos crea líquidos sobrecalentados que se transforman explosivamente en estados de vapor y plasma.
Proceso de corte por láser
Preparación del diseño y CNC
Corte por láser El proceso comienza convirtiendo modelos CAD en trayectorias vectoriales 2D o 2.5D mediante software CAM. El sistema utiliza algoritmos de anidamiento para optimizar el uso del material, a la vez que añade secciones de entrada y salida, microuniones y sobrecortes para proteger las esquinas de posibles defectos y mantener la fijación de la pieza al esqueleto.
Fijación de piezas de trabajo
La pieza de trabajo se sujeta mediante vacío o abrazaderas mecánicas, que sostienen el material a la vez que permiten que las reflexiones y la escoria caigan. El cabezal de corte requiere calibración antes de comenzar a trabajar, así como la comprobación del estado de la boquilla. La lámina o placa descansa sobre una base de panal, pasadores o listones, que sostiene el material y lo bloquea.
Piercings
Un pulso controlado de alta potencia o una rampa de potencia produce un orificio pasante en el punto de partida. La duración del proceso varía desde 0.3 segundos para materiales delgados hasta 15 segundos para láminas de acero inoxidable de 25 mm. Los patrones de movimiento en espiral y oscilante ayudan a prevenir daños en la boquilla por el material expulsado. Los parámetros de perforación difieren de los parámetros de corte debido al mayor volumen de material fundido. Los parámetros utilizados para las operaciones de perforación difieren de los utilizados para las operaciones de corte porque producen un volumen de material fundido excesivo.
Corte de contorno
El sistema de movimiento alcanza las velocidades de avance programadas, que oscilan entre 10 y 150 m/min para el procesamiento de materiales metálicos delgados. La potencia del láser se ajusta instantáneamente con los cambios de velocidad para mantener un nivel de energía constante (J/mm). El sistema mantiene una posición focal, una presión de gas y unos parámetros de pulso óptimos para espesores de material específicos, logrando anchos de corte entre 0.1 y 0.5 mm y una rugosidad superficial inferior a 5 µm.
Aplicación de gas de asistencia
La boquilla dirige gas a alta presión, entre 5 y 25 bares, para crear un chorro supersónico que corta el material fundido empujándolo hacia abajo. El uso de nitrógeno o argón produce bordes libres de óxido al cortar acero inoxidable, aluminio y titanio. Por el contrario, la reacción entre el oxígeno y el acero al carbono genera una reacción exotérmica que aumenta la velocidad de corte entre un 100 % y un 300 % para cortes más gruesos a niveles de potencia constantes.
Tipos de máquinas de corte por láser
|
Parámetro |
láser de fibra |
Láser de CO₂ |
Nd:YAG / Nd:YAG pulsado |
Láser de diodo directo |
|
Longitud de onda |
Micras 1.07 |
Micras 10.6 |
Micras 1.064 |
0.9–1.0 µm (azul 450 nm) |
|
Ganancia media |
Fibra dopada con Yb |
Mezcla de gases CO₂/N₂/He |
Cristal dopado con Nd |
Diodos semiconductores |
|
Eficiencia del enchufe de pared |
30-50% |
10-20% |
20–30% (bombeado por diodo) |
40-60% |
|
Calidad del haz (M²) |
1.1–2.0 (modo único) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Rango de potencia típico |
500 W - 100 kW+ |
1–30 kilovatios |
50 W–8 kW |
2–30 kilovatios |
|
Materiales primarios |
Metales (incluidos los altamente reflectantes) |
Materiales no metálicos, acero al carbono grueso |
Metales, cerámica, perforación |
Metales delgados, cobre/latón |
|
Velocidad de corte (1 mm SS) |
Máximo (>100 m/min) |
Moderado |
Más Bajo |
Alto en láminas delgadas |
|
Mantenimiento |
Muy baja (>100,000 h) |
Moderado (gas) |
Moderado-alto |
Muy bajo |
|
Coste de capital (6 kW) |
Altura media |
Bajo-medio |
Alto |
Media |
Sistemas láser de fibra
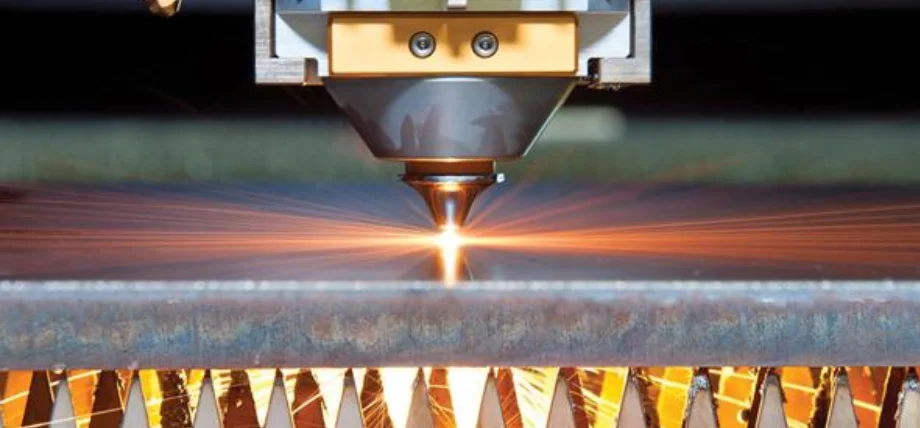
Corte láser de metal grueso
El medio de ganancia de los láseres de fibra consiste en fibras de sílice dopadas con iterbio, que generan longitudes de onda de 1.07 µm y alcanzan eficiencias de conversión de energía entre el 30 % y el 50 %. La transmisión de los haces se realiza mediante fibra óptica flexible, lo que elimina la necesidad de espejos móviles en sistemas de óptica móvil. Las fibras monomodo producen valores M² inferiores a 1.3, lo que les permite crear puntos de menos de 25 µm y alcanzar velocidades de corte superiores a 100 m/min en acero inoxidable de 1 mm. La absorción de longitudes de onda del infrarrojo cercano por metales reflectantes como el cobre y el latón convierte a estos láseres en la mejor opción para aplicaciones modernas de corte plano, que representan una gran parte del mercado de alta potencia.
Sistemas láser de CO₂
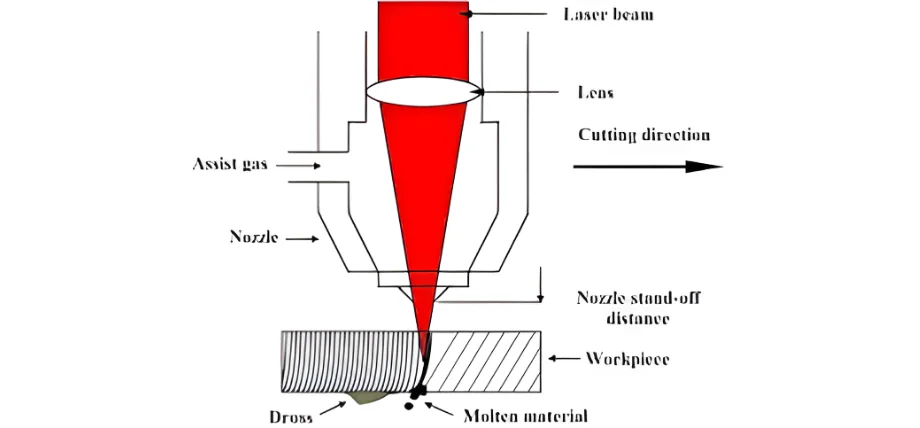
Diagrama del proceso de corte por láser
Los láseres de CO₂ operan a 10.6 µm mediante descarga de gas en una mezcla de CO₂-N₂-He, la opción tradicional para aplicaciones de corte industrial. La emisión del haz requiere espejos articulados, que pueden desalinearse. El sistema produce haces de alta calidad (M² ≈1) con una fuerte absorción en el infrarrojo lejano y en acero al carbono grueso cuando se utiliza oxígeno como gas auxiliar. Si bien se obtienen excelentes resultados en materiales no metálicos (acrílico, madera, textiles), el sistema opera con una eficiencia del 10-20%, lo que implica gastos adicionales por el consumo de gas y el mantenimiento de los espejos.
Láser pulsado Nd:YAG y Nd:YAG
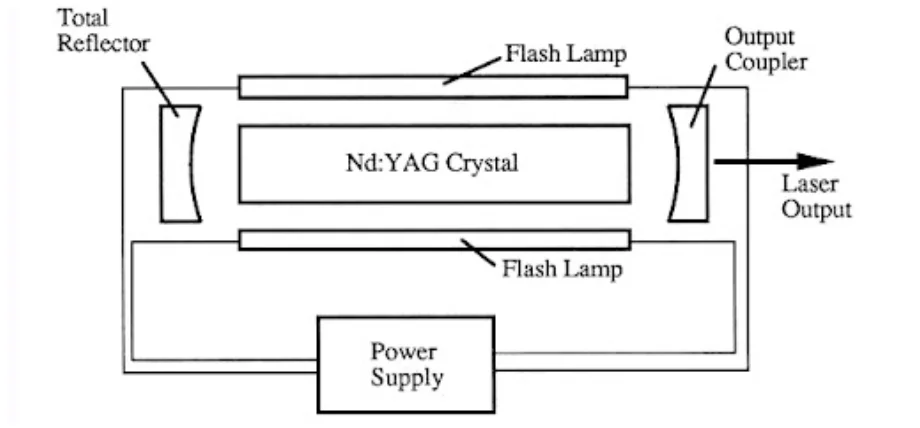
Diagrama del láser Nd:YAG
Los láseres de disco o varilla Nd:YAG dopados con neodimio producen luz a una longitud de onda de 1.064 µm. El desarrollo de láseres bombeados por diodos ha dejado obsoletas las versiones bombeadas por lámparas. Los altos requisitos de potencia pico para operaciones de perforación y trepanación de metales delgados se pueden satisfacer mediante operación pulsada en escalas de tiempo de milisegundos. La calidad del haz de estos láseres abarca desde M² 1.3 hasta 20, mientras que la transmisión por fibra óptica permite el funcionamiento con brazos robóticos. La principal aplicación de estos láseres es la soldadura por puntos y el corte de precisión de cerámicas y aleaciones reflectantes cuando la potencia de la fibra no es suficiente.
Láseres de diodo directo
Los láseres de diodo directo funcionan uniendo múltiples emisores semiconductores directamente, sin ninguna etapa de amplificación intermedia, lo que resulta en una mayor eficiencia. La calidad del haz de estos láseres sigue siendo deficiente, ya que producen valores M² entre 10 y 100, lo que limita su capacidad de enfoque y el mantenimiento de anchos de corte delgados. Los láseres de diodo directo son una solución compacta, robusta y asequible para el procesamiento de alta velocidad de láminas delgadas de menos de 6 mm de espesor, con un buen rendimiento en aplicaciones de corte, revestimiento y tratamiento térmico. El desarrollo de variantes de diodo azul a 450 nm ha dado lugar a mejoras significativas en las tasas de absorción del cobre.
¡Pruebe Boda ahora!
Corte láser frente a corte por chorro de agua
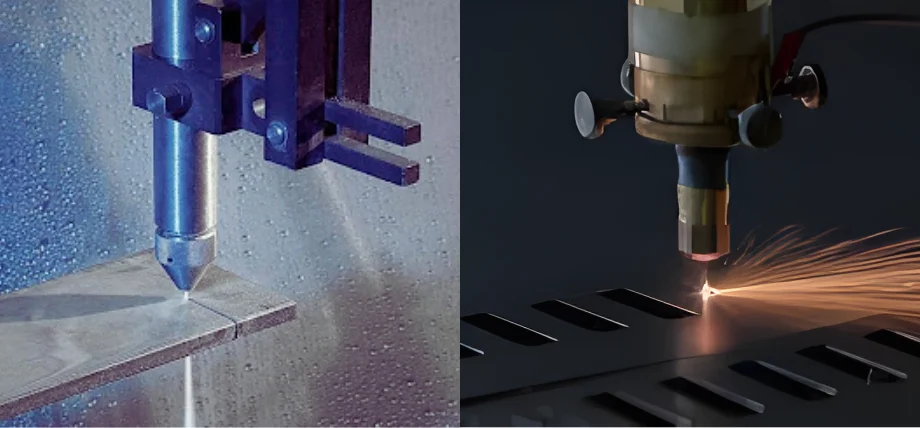
Corte con láser de CO2 frente a corte con láser de fibra
El proceso de corte por chorro abrasivo utiliza chorros de agua a alta presión con partículas de granate, que viajan a 6,200 bares a través de boquillas especiales para eliminar material mediante erosión mecánica. La tecnología de corte por láser ofrece un procesamiento más rápido, tolerancias más estrictas y cortes más estrechos para materiales de menos de 25 mm. Sin embargo, el corte por chorro de agua se vuelve necesario cuando se deben eliminar por completo los efectos térmicos.
- Ventajas del corte por láser: El proceso de corte por láser proporciona velocidades de corte de metal de cinco a veinte veces más rápidas para materiales de menos de 15 mm de espesor y es ideal para corte por láser de titanio y fibra de carbono cortada con láserEste proceso produce un corte de 0.1 a 0.5 mm, más estrecho que el corte por chorro de agua de 0.8 a 1.5 mm. Además, resulta más económico para materiales de espesor fino a medio, eliminando la necesidad de materiales abrasivos y ofreciendo tolerancias precisas de ±0.025 mm.
- Ventajas del corte por chorro de agua: El corte por chorro de agua ofrece dos ventajas principales a los usuarios: elimina los daños por calor en los materiales y permite cortar materiales gruesos, como el titanio, de hasta 300 mm de espesor, al tiempo que protege los materiales sensibles de quemaduras o grietas.
Corte láser frente a corte mecánico
El proceso de corte, realizado mediante métodos mecánicos, incluye corte por arco de plasma, corte por oxicorte y operaciones de punzonado y fresado. También incluye Electroerosión por hilo frente a corte por láserEl corte por láser ofrece una calidad de borde excepcional, permitiendo trabajar con una amplia gama de materiales, desde láminas finas hasta gruesas, de hasta 50 mm de espesor, a precios económicos.
Ventajas del láser:
- Corte estrecho (0.1–0.5 mm)
- Acabado superficial de alta calidad (Ra <5 µm)
- Zona afectada por el calor pequeña (<100 µm en sistemas de fibra)
- Sin desgaste de herramientas
- Capaz de cortar materiales reflectantes y no conductores.
Ventajas de los métodos mecánicos:
- Rentable para acero al carbono grueso (>50 mm)
- El punzonado es ideal para la producción rápida de agujeros en metales dúctiles (<15 mm).
- El fresado permite el modelado 3D cuando la absorción del láser es deficiente.
Aplicaciones del corte por láser
Aeroespacial
La industria aeroespacial depende de la tecnología de corte por láser, ya que permite operaciones precisas que mantienen la calidad del material y las dimensiones exactas. Este proceso crea orificios de refrigeración de entre 0.2 mm y 0.8 mm en superaleaciones de níquel para álabes de turbinas y genera estructuras de sellado tipo panal y recortes de revestimiento compuesto. El proceso de corte de materiales compuestos se beneficia de los láseres UV y de picosegundos, ya que producen cortes limpios sin delaminación.
Motorium
La industria automotriz depende de la tecnología de corte láser para la producción en masa precisa de sus componentes. Este proceso permite a los fabricantes cortar tubos hidroformados y láminas delgadas de cobre y aluminio para baterías con un espesor de hasta 50 µm, así como crear componentes de carrocería en bruto a partir de aceros de alta resistencia con una distorsión reducida.
Electrónica
La producción de productos electrónicos depende de corte por láser de precisión para crear estructuras pequeñas. El proceso utiliza tecnología láser para crear plantillas de PCB y circuitos flexibles, así como para separar las obleas de silicio. La tecnología actual permite lograr un astillado de borde inferior a 5 µm, lo que facilita el desarrollo de dispositivos más pequeños.
Dispositivos médicos
El proceso de corte láser permite a los fabricantes producir componentes médicos complejos a pequeña escala. Este proceso les permite fabricar puntales de stent de nitinol con anchos de entre 50 y 200 µm, así como crear diseños complejos en hipotubos de catéteres y texturas superficiales para implantes ortopédicos que mejoran la fijación ósea.
Factores a considerar para la calidad del corte láser
- Potencia y modo: La alta potencia aumenta el ancho de corte/zona afectada por el calor; el modo pulsado reduce la carga térmica.
- Para obtener resultados óptimos, los operarios deben mantener la velocidad correcta, ya que este método produce bordes lisos y una mínima formación de escoria.
- La selección del gas auxiliar entre nitrógeno y oxígeno determina la calidad del filo, mientras que el oxígeno aumenta la velocidad de corte en el acero al carbono, pero expande la zona afectada por el calor.
- La posición de enfoque superficial produce una conicidad mínima, mientras que el enfoque negativo ayuda a disminuir la formación de escoria en el fondo.
- Una distancia de separación óptima de entre 0.5 mm y 1.5 mm mantiene la dirección adecuada del flujo de gas.
- El corte por láser de aleaciones reflectantes requiere láseres de fibra/Nd:YAG debido a sus propiedades, mientras que los materiales más gruesos necesitan mayores niveles de potencia y flujo de oxígeno.
- El corte por láser se beneficia de la polarización circular porque produce una rugosidad superficial uniforme en todas las direcciones.
- El proceso de corte por láser logra mejores resultados mediante patrones de pulsos de alta frecuencia y baja energía, que minimizan la formación de capas refundidas.
¡Pruebe Boda ahora!
Servicio de corte por láser personalizado
Obtenga un servicio de corte y mecanizado láser de alta calidad con gran precisión, rapidez y una producción de piezas uniforme. Tecnología Bodaa Dispone de equipos avanzados que permiten el corte láser personalizado de metales, plásticos y materiales compuestos.
Obtén un presupuesto en línea Hoy mismo podrá experimentar una calidad de borde y corte excepcional con una mínima distorsión del material para sus piezas.
Conclusión
La tecnología de corte por láser ofrece una precisión excepcional y una operación rápida con amplia compatibilidad de materiales, incluyendo fibra de carbono cortada con láser, a través de fuentes de fibra que impulsan la mayoría de las aplicaciones industriales gracias a su alta eficiencia y excelente calidad de haz, y la comprensión del funcionamiento de una cortadora láser. La selección de parámetros adecuados reduce la formación de la zona afectada por el calor (ZAC), la generación de escoria y la rugosidad superficial para aplicaciones que requieren estrictos estándares de ingeniería.
Preguntas Frecuentes
¿Cómo funciona una cortadora láser?
Una cortadora láser enfoca un haz de alta energía sobre el material para fundirlo o vaporizarlo siguiendo una trayectoria programada, mientras que un chorro de gas coaxial elimina los residuos para producir un corte fino que funciona bajo la guía de un sistema CNC.