Taglio laser
Il processo di taglio laser utilizza un raggio laser concentrato ad alta energia per tagliare i materiali fondendoli o vaporizzandoli, ottenendo tagli precisi che causano danni minimi al pezzo in lavorazione, a dimostrazione di una tecnologia di taglio laser all'avanguardia.
Boda offre servizi di taglio laser di alta qualità per componenti di precisione, parti in lamiera e materiali sensibili alla zona termicamente alterata (HAZ). Grazie all'utilizzo di tecnologie all'avanguardia, tra cui il taglio al plasma, i laser a fibra e i processi di taglio laser senza contatto, è possibile ottenere componenti accurati e cicli di produzione ottimizzati per larghezze di taglio e bave minime.
Introduzione alla tecnologia del taglio laser
Il processo di taglio laser utilizza un raggio di luce infrarossa focalizzato, che passa attraverso componenti ottici per creare la separazione del materiale attraverso densità di potenza che raggiungono 10⁶ W/cm², dimostrando come funziona la tecnologia di taglio laser in entrambi laser a fibra vs laser a CO2Il sistema combina il controllo numerico computerizzato (CNC) per la guida del percorso al fine di produrre forme complesse con larghezze di taglio ridotte di 0.1 mm e tolleranze precise fino a ±0.025 mm in applicazioni industriali.
Cos'è il taglio laser?
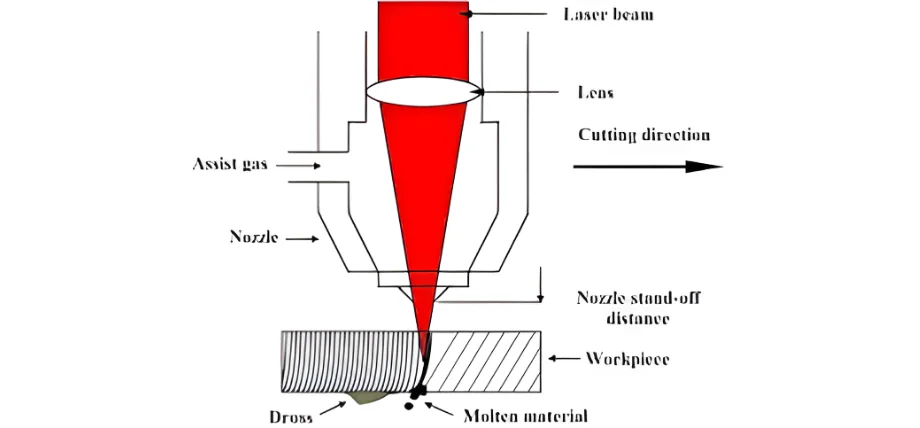
La tecnologia di taglio laser utilizza un potente raggio laser per riscaldare i pezzi fino al raggiungimento del loro punto di fusione o vaporizzazione. Il getto di gas di assistenza, operando lungo lo stesso asse del raggio, spinge fuori il materiale fuso e vaporizzato, creando il solco di taglio.
Il processo inizia quando i fotoni penetrano nel materiale creando punti di calore che lo trasformano attraverso una transizione di fase. La rimozione del materiale avviene attraverso quattro modalità principali: taglio per fusione (gas inerte), taglio per fusione reattiva (ossigeno), taglio per vaporizzazione e frattura/ablazione controllata per materiali fragili o termosensibili. Il sistema di focalizzazione del fascio produce punti di diametro compreso tra 0.1 mm e 0.5 mm, che generano una densità di potenza sufficiente a creare una vaporizzazione istantanea durante le operazioni pulsate.
Componenti per il taglio laser
Fonte laser
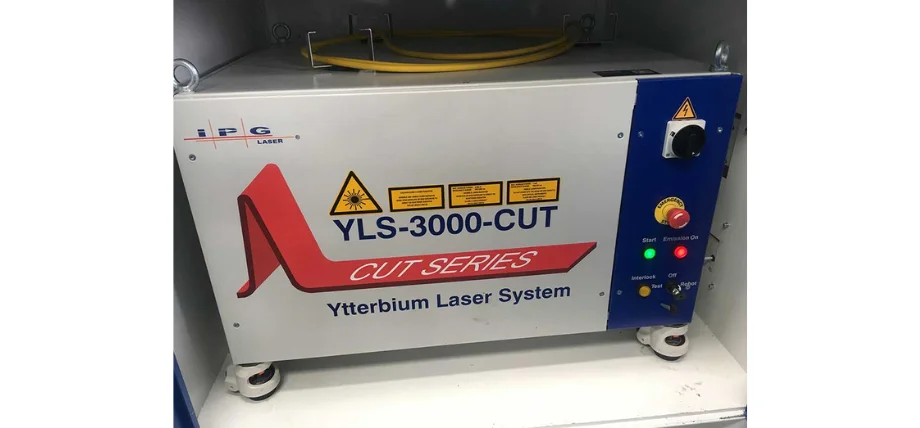
Unità del sistema laser
Il risonatore produce il fascio tramite emissione stimolata, che avviene nel mezzo di guadagno, costituito da gas, cristalli allo stato solido o materiali fibrosi.
Sistema di consegna del raggio
Il sistema di trasmissione del fascio utilizza specchi e fibre ottiche per trasmettere il fascio preservandone la qualità attraverso valori del fattore M² inferiori a 1.3 per il funzionamento in modalità singola.
Ottica di focalizzazione
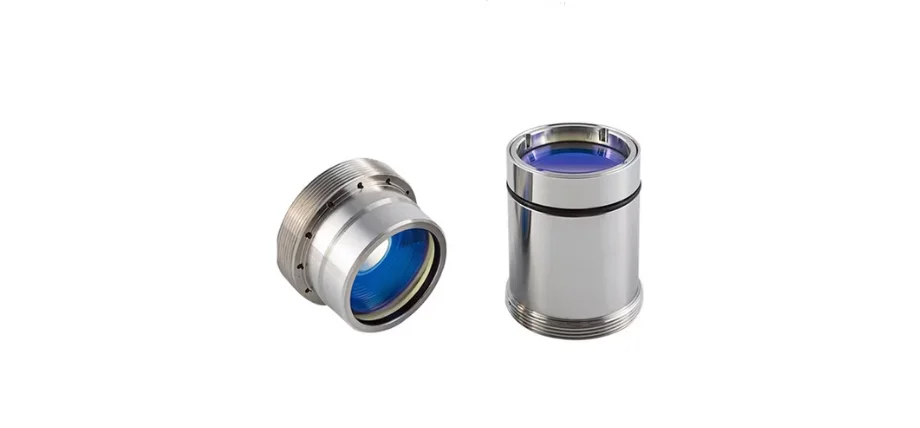
Lenti di focalizzazione laser
Il sistema utilizza lenti o specchi adattivi per ottenere la formazione di punti limitata dalla diffrazione, operando a lunghezze focali che vanno da 50 a 200 mm per applicazioni su lamiera.
Testa di taglio
La testa di taglio è dotata di un ugello con diametro compreso tra 0.8 e 3 mm, sensori di altezza capacitivi o ottici per il controllo della distanza con una precisione di 10 µm e un punto di ingresso del gas di assistenza.
Sistema di movimento
Le configurazioni a portale, ibrida e con ottica volante consentono agli utenti di raggiungere una precisione di posizionamento di 10 µm durante gli spostamenti su aree di 6 m × 3 m.
controllore CNC
Il sistema legge i comandi G-code controllando al contempo la modulazione della frequenza del laser tra modalità continua (CW) e pulsata a velocità di MHz e gestendo tutte le impostazioni di processo.
Fornitura di gas di assistenza
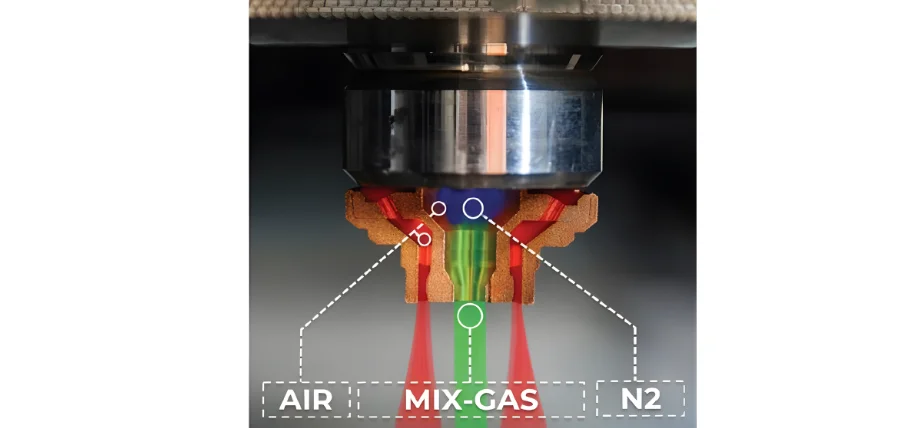
Schema dell'ugello del gas di assistenza
Il sistema funziona con azoto ad elevata purezza (99.999%), ossigeno e argon a pressioni comprese tra 5 e 25 bar.
Refrigeratore e scarico
Il sistema mantiene la stabilità della temperatura aspirando al contempo tutti i fumi e le particelle presenti.
Prova subito Boda!
Meccanismo di taglio laser
I principali processi di rimozione avvengono tramite:
- Espulsione del materiale fuso: Nei materiali metallici, il processo di rimozione della fase liquida tramite forze di taglio generate da getti di gas supersonici è predominante.
- Vaporizzazione: Il processo richiede più energia del calore latente di vaporizzazione per verificarsi, il che lo rende adatto a materiali sottili e sostanze refrattarie.
- Degradazione/ablazione chimica: Nei materiali polimerici e compositi, durante il processo di degradazione, si verificano la rottura dei legami chimici e reazioni fotochimiche.
- Esplosione di fase: Il processo di esplosione di fase si verifica quando l'irradiazione con impulsi ultracorti crea liquidi surriscaldati che si trasformano in modo esplosivo in stati di vapore e plasma.
Processo di taglio laser
Preparazione del progetto e CNC
Taglio laser Il processo inizia convertendo i modelli CAD in tracciati vettoriali 2D o 2.5D utilizzando un software CAM. Il sistema impiega algoritmi di nesting per ottimizzare l'utilizzo del materiale, aggiungendo sezioni di ingresso e uscita, micro-giunzioni e sovra-squadre per proteggere gli angoli da difetti e mantenere l'attaccamento del pezzo alla struttura di base.
Fissaggio del pezzo
Il pezzo in lavorazione viene fissato mediante morsetti a vuoto o meccanici, che sostengono il materiale consentendo al contempo la caduta di eventuali riflessi e scorie. Il distanziatore della testa di taglio richiede una calibrazione prima di iniziare la lavorazione, unitamente alla verifica delle condizioni dell'ugello. La lamiera o la piastra poggia su un supporto a nido d'ape, su un perno o su un letto di listelli, che sostiene il materiale durante il bloccaggio.
Piercing
Un impulso controllato ad alta potenza di picco o una rampa di potenza creano un foro passante nel punto di partenza. La durata del processo varia da 0.3 secondi per materiali sottili a 15 secondi per lamiere di acciaio inossidabile da 25 mm. I movimenti a spirale e ondulatori contribuiscono a prevenire danni all'ugello causati dal materiale espulso. I parametri di perforazione differiscono da quelli di taglio a causa del maggiore volume di fusione. I parametri utilizzati per le operazioni di perforazione differiscono da quelli utilizzati per le operazioni di taglio perché producono un volume di fusione eccessivo.
Taglio del contorno
Il sistema di movimentazione raggiunge le velocità di avanzamento programmate, che variano da 10 a 150 m/min per la lavorazione di materiali metallici sottili. La potenza del laser si regola istantaneamente in base alle variazioni di velocità per mantenere un livello di energia costante (J/mm). Il sistema mantiene la posizione focale, la pressione del gas e i parametri di impulso ottimali per specifici spessori del materiale, ottenendo larghezze di taglio comprese tra 0.1 e 0.5 mm e una rugosità superficiale inferiore a 5 µm.
Applicazione del gas di assistenza
L'ugello convoglia gas ad alta pressione tra 5 e 25 bar per creare un getto supersonico che taglia il materiale fuso spingendolo verso il basso. L'utilizzo di azoto o argon permette di ottenere bordi privi di ossido durante il taglio di acciaio inossidabile, alluminio e titanio. Al contrario, la reazione tra ossigeno e acciaio al carbonio genera una reazione esotermica che aumenta la velocità di taglio del 100-300% per tagli più spessi a parità di potenza.
Tipi di macchine da taglio laser
|
Parametro |
fibra laser |
Laser a CO₂ |
Nd:YAG / Nd:YAG pulsato |
Laser a diodi diretti |
|
Lunghezza d'onda |
1.07 μm |
10.6 μm |
1.064 μm |
0.9–1.0 µm (blu 450 nm) |
|
Guadagno medio |
Fibra drogata con Yb |
Miscela di gas CO₂/N₂/He |
cristallo drogato con Nd |
Diodi a semiconduttore |
|
Efficienza della presa a muro |
30-50% |
10-20% |
20–30% (pompaggio a diodi) |
40-60% |
|
Qualità del raggio (M²) |
1.1–2.0 (monomodale) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Intervallo di potenza tipico |
500 W - 100 kW+ |
1–30 kW |
50 W–8 kW |
2–30 kW |
|
Materiali primari |
Metalli (inclusi quelli altamente riflettenti) |
Non metalli, acciaio al carbonio spesso |
Metalli, ceramica, perforazione |
Metalli sottili, rame/ottone |
|
Velocità di taglio (acciaio inossidabile da 1 mm) |
Massima (>100 m/min) |
Moderato |
Abbassare |
Alto su fogli sottili |
|
Manutenzione |
Molto basso (>100,000 ore) |
Moderato (gas) |
Moderato-alto |
Molto basso |
|
Costo di investimento (6 kW) |
Media altezza |
Basso-medio |
Alto |
Medio |
Sistemi laser a fibra
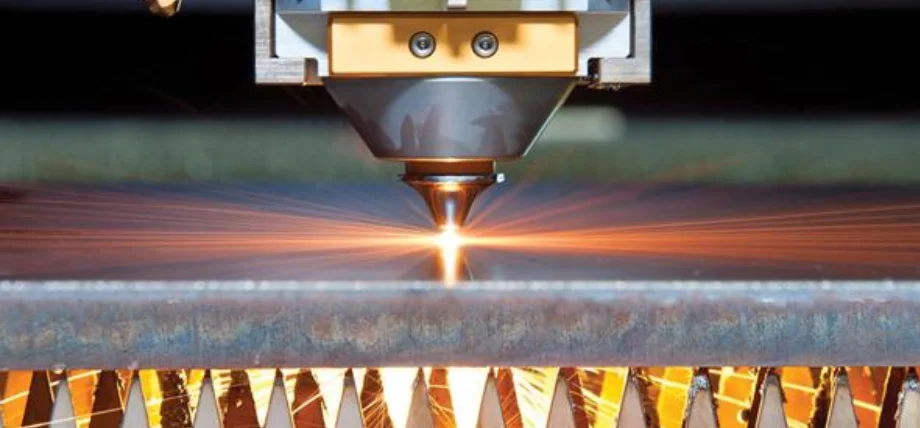
Taglio laser di metalli spessi
Il mezzo di guadagno dei laser a fibra è costituito da fibre di silice drogata con ittrio, che generano lunghezze d'onda di 1.07 µm raggiungendo efficienze di conversione energetica comprese tra il 30% e il 50%. La trasmissione dei fasci avviene tramite fibre ottiche flessibili, eliminando la necessità di specchi mobili nei sistemi a ottica volante. Le fibre monomodali producono valori M² inferiori a 1.3, che consentono di creare spot di dimensioni inferiori a 25 µm, raggiungendo velocità di taglio superiori a 100 m/min su acciaio inossidabile di 1 mm. L'assorbimento della lunghezza d'onda nel vicino infrarosso da parte di metalli riflettenti come rame e ottone rende questi laser la scelta ideale per le moderne applicazioni di taglio a piano fisso, che detengono un'ampia quota del mercato ad alta potenza.
Sistemi laser CO₂
Schema del processo di taglio laser
I laser a CO₂ operano a 10.6 µm tramite scarica di gas in una miscela di CO₂-N₂-He, tradizionalmente utilizzata nelle applicazioni di taglio industriale. La trasmissione del fascio richiede specchi articolati, che possono disallinearsi. Il sistema produce fasci di alta qualità (M² ≈1) con forte assorbimento nell'infrarosso lontano e su acciaio al carbonio spesso quando si utilizza l'ossigeno come gas di assistenza. Pur ottenendo risultati eccellenti su materiali non metallici (acrilico, legno, tessuti), il sistema opera con un'efficienza del 10-20%, il che comporta costi aggiuntivi per il consumo di gas e la manutenzione degli specchi.
Laser Nd:YAG e laser pulsati Nd:YAG
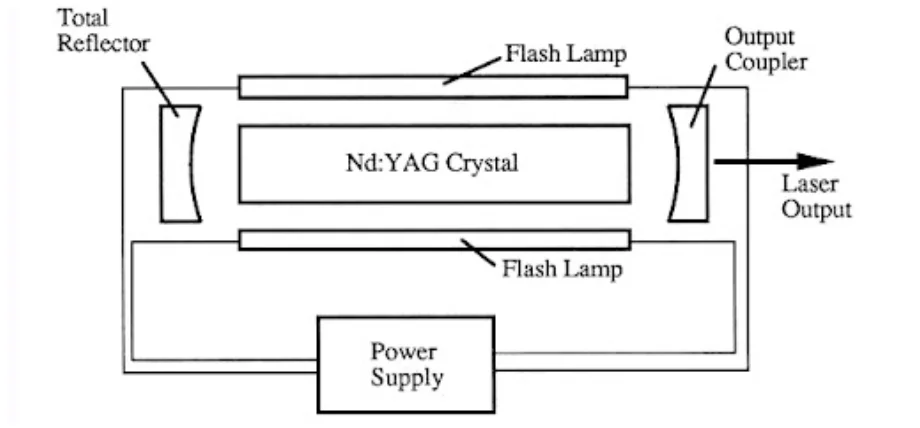
Schema del laser Nd:YAG
I laser a barra o a disco Nd:YAG drogati con neodimio producono luce a una lunghezza d'onda di 1.064 µm. Lo sviluppo dei laser pompati a diodi ha reso obsolete le versioni pompate a lampada. Gli elevati requisiti di potenza di picco richiesti per le operazioni di foratura e trapanazione di metalli sottili possono essere soddisfatti tramite il funzionamento a impulsi su scale temporali di millisecondi. La qualità del fascio di questi laser varia da M² 1.3 a 20, mentre la trasmissione tramite fibra ottica consente l'utilizzo con bracci robotici. L'applicazione principale di questi laser riguarda la saldatura a punti e il taglio di precisione di ceramiche e leghe riflettenti quando la potenza della fibra non è sufficiente.
Laser a diodi diretti
I laser a diodi diretti funzionano unendo direttamente più emettitori a semiconduttore senza alcuno stadio di amplificazione intermedio, il che si traduce in una maggiore efficienza. La qualità del fascio di questi laser rimane scarsa perché producono valori M² compresi tra 10 e 100, il che limita la loro capacità di focalizzazione e di mantenere larghezze di taglio ridotte. I laser a diodi diretti rappresentano una soluzione compatta, robusta ed economica per la lavorazione ad alta velocità di lamiere sottili con spessore inferiore a 6 mm, con buone prestazioni in applicazioni di taglio, rivestimento e trattamento termico. Lo sviluppo di varianti a diodo blu a 450 nm ha portato a miglioramenti significativi nei tassi di assorbimento del rame.
Prova subito Boda!
Taglio laser vs taglio a getto d'acqua
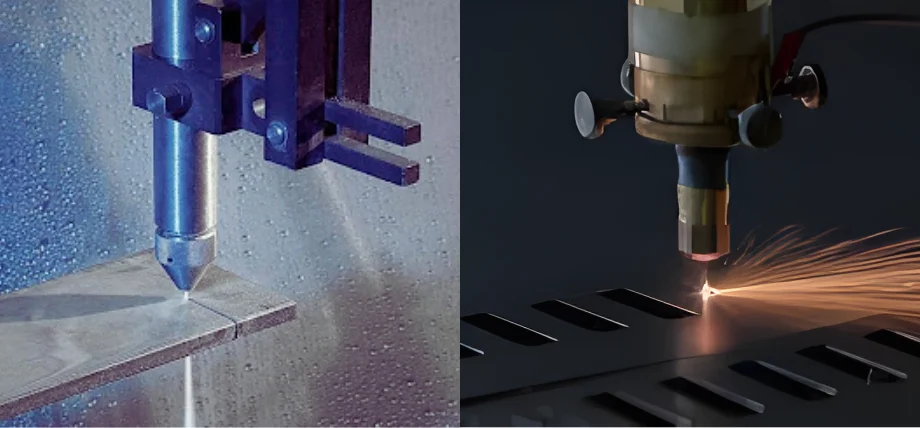
Taglio laser a CO2 contro taglio laser a fibra
Il processo di taglio a getto d'acqua abrasivo utilizza getti d'acqua ad alta pressione contenenti particelle di granato, che viaggiano a 6,200 bar attraverso ugelli a punta per rimuovere il materiale mediante erosione meccanica. La tecnologia di taglio laser offre una lavorazione più rapida, tolleranze più strette e tagli più sottili per materiali inferiori a 25 mm. Tuttavia, il taglio a getto d'acqua diventa necessario quando gli effetti termici devono essere completamente eliminati.
- Vantaggi del taglio laser: Il processo di taglio laser offre velocità di taglio del metallo da cinque a venti volte superiori per materiali con spessore inferiore a 15 mm ed è ideale per taglio laser titanio and fibra di carbonio tagliata al laser, producendo al contempo un solco di taglio di 0.1–0.5 mm, più stretto rispetto al solco di taglio di 0.8–1.5 mm del taglio a getto d'acqua. Il processo risulta più economico per materiali di spessore sottile e medio, eliminando la necessità di materiali abrasivi e garantendo tolleranze precise di ±0.025 mm.
- Vantaggi del taglio a getto d'acqua: Il taglio a getto d'acqua offre due vantaggi principali agli utenti: elimina i danni causati dal calore ai materiali e consente di tagliare materiali spessi, come il titanio, fino a 300 mm di spessore, proteggendo al contempo i materiali sensibili da bruciature o crepe.
Taglio laser contro taglio meccanico
Il processo di taglio, eseguito mediante metodi meccanici, comprende il taglio ad arco plasma, il taglio ossiacetilenico e le operazioni di punzonatura e fresatura. Comprende anche elettroerosione a filo vs taglio laserIl taglio laser offre una qualità dei bordi eccezionale, consentendo di lavorare con un'ampia gamma di materiali, da lamiere sottili a lamiere spesse fino a 50 mm, a costi contenuti.
Vantaggi del laser:
- Taglio stretto (0.1–0.5 mm)
- Elevata finitura superficiale (Ra <5 µm)
- Zona termicamente alterata (HAZ) di piccole dimensioni (<100 µm nei sistemi a fibra)
- Nessuna usura degli utensili
- In grado di tagliare materiali riflettenti e non conduttivi
Vantaggi dei metodi meccanici:
- Conveniente per acciaio al carbonio di grosso spessore (>50 mm)
- La punzonatura è ideale per la produzione rapida di fori in metalli duttili (<15 mm)
- La fresatura consente la modellazione 3D anche in presenza di scarso assorbimento del laser.
Applicazioni del taglio laser
Aeronautico
L'industria aerospaziale si affida alla tecnologia di taglio laser perché consente operazioni precise che mantengono sia la qualità del materiale che le dimensioni esatte. Il processo crea fori di raffreddamento tra 0.2 mm e 0.8 mm nelle superleghe di nichel per le pale delle turbine e genera strutture di tenuta a nido d'ape e rifiniture per rivestimenti in materiale composito. Il processo di taglio dei materiali compositi trae vantaggio dai laser UV e a picosecondi perché creano tagli netti senza delaminazione.
Automotive
L'industria automobilistica si affida alla tecnologia di taglio laser per la produzione di massa di precisione dei suoi componenti. Questo processo consente ai produttori di tagliare tubi idroformati e sottili fogli di rame e alluminio per batterie fino a uno spessore di 50 µm, nonché di creare componenti per la scocca in acciai ad alta resistenza con una distorsione ridotta.
Elettronica
La produzione di elettronica dipende da taglio laser di precisione per creare elementi di piccole dimensioni. Il processo utilizza la tecnologia laser per creare stencil per PCB e circuiti flessibili e per separare i wafer di silicio. La tecnologia attuale consente agli utenti di ottenere una scheggiatura dei bordi inferiore a 5 µm, il che supporta lo sviluppo di dispositivi più piccoli.
Dispositivi medicali
Il processo di taglio laser consente ai produttori di realizzare componenti medicali complessi su piccola scala. Questo processo permette di produrre stent in Nitinol con spessori compresi tra 50 e 200 µm e di creare disegni complessi su ipotubi per cateteri e texture superficiali per impianti ortopedici al fine di migliorare l'integrazione ossea.
Fattori da considerare per la qualità del taglio laser
- Potenza e modalità: l'alta potenza aumenta la larghezza del taglio/zona termicamente alterata; la modalità pulsata riduce il carico termico.
- Per ottenere risultati ottimali, gli operatori devono mantenere la velocità corretta, poiché questo metodo produce bordi lisci e una formazione minima di scorie.
- La scelta del gas di assistenza tra azoto e ossigeno determina la qualità del tagliente, mentre l'ossigeno gassoso aumenta la velocità di taglio per l'acciaio al carbonio ma espande la zona termicamente alterata.
- La posizione di messa a fuoco superficiale produce una conicità minima, mentre la messa a fuoco negativa contribuisce a ridurre la formazione di scorie sul fondo.
- Una distanza di sicurezza ottimale compresa tra 0.5 mm e 1.5 mm garantisce il mantenimento della corretta direzione del flusso di gas.
- Il taglio laser di leghe riflettenti richiede laser a fibra/Nd:YAG a causa delle loro proprietà, mentre i materiali più spessi necessitano di livelli di potenza e flusso di ossigeno maggiori.
- Il taglio laser trae vantaggio dalla polarizzazione circolare perché produce una rugosità superficiale uniforme in tutte le direzioni.
- Il processo di taglio laser ottiene risultati migliori grazie a impulsi ad alta frequenza e bassa energia, che riducono al minimo la formazione di strati rifusi.
Prova subito Boda!
Servizio di taglio laser personalizzato
Ottieni un servizio di taglio laser e lavorazione di alta qualità con elevata precisione, velocità e produzione costante dei pezzi. Boda Dispone di attrezzature all'avanguardia che consentono il taglio laser personalizzato di metalli, plastica e materiali compositi.
Richiedi un preventivo online Oggi stesso potrete sperimentare una qualità di taglio e di taglio eccezionale con una distorsione minima del materiale per i vostri componenti.
Conclusione
La tecnologia di taglio laser offre una precisione eccezionale e un funzionamento rapido con un'ampia compatibilità dei materiali, tra cui la fibra di carbonio tagliata al laser, attraverso sorgenti in fibra, che alimentano la maggior parte delle applicazioni industriali perché offrono alta efficienza ed eccellente qualità del fascio, e la comprensione di come funziona una macchina per il taglio laser. La selezione dei parametri appropriati porta a una riduzione della formazione di HAZ, della generazione di scorie e della rugosità superficiale per applicazioni che richiedono standard ingegneristici rigorosi.
FAQ
Come funziona una taglierina laser?
Una macchina da taglio laser focalizza un raggio ad alta energia sul materiale per fonderlo o vaporizzarlo lungo un percorso programmato, mentre un getto di gas coassiale rimuove i detriti per produrre un solco sottile che opera sotto guida CNC.