Découpe laser
Le procédé de découpe laser utilise un faisceau laser concentré à haute énergie pour découper les matériaux en les faisant fondre ou en les vaporisant, ce qui permet d'obtenir des découpes précises causant un minimum de dommages à la pièce, démontrant ainsi une technologie de découpe laser avancée.
Boda propose des services de découpe laser de haute qualité pour les pièces de précision et les pièces de tôlerie, y compris pour les matériaux sensibles à la ZAT (zone affectée thermiquement). Grâce à des technologies de pointe comme la découpe plasma, les lasers à fibre et la découpe laser sans contact, vous obtenez des pièces précises et des cycles de production optimisés, avec des largeurs de coupe et des bavures minimales.
Introduction à la technologie de découpe laser
Le procédé de découpe laser utilise un faisceau de lumière infrarouge focalisé qui traverse des composants optiques pour créer une séparation de matière grâce à des densités de puissance atteignant 10⁶ W/cm², démontrant ainsi le fonctionnement de la technologie de découpe laser dans les deux cas. laser à fibre vs laser CO2Le système combine la commande numérique par ordinateur (CNC) pour le guidage de trajectoire afin de produire des formes complexes avec des largeurs de trait étroites de 0.1 mm et des tolérances précises jusqu'à ±0.025 mm dans les applications industrielles.
Qu'est-ce que la découpe laser ?
La technologie de découpe laser utilise un faisceau laser puissant pour chauffer les pièces jusqu'à ce qu'elles atteignent leur point de fusion ou de vaporisation. Le jet de gaz d'assistance, aligné sur le faisceau, expulse les matériaux fondus et vaporisés, créant ainsi la saignée.
Le procédé débute lorsque des photons pénètrent dans le matériau pour créer des points chauds qui induisent une transition de phase. L'enlèvement de matière s'effectue selon quatre modes principaux : la découpe par fusion (gaz inerte), la découpe par fusion réactive (oxygène), la découpe par vaporisation et la fracture/ablation contrôlée pour les matériaux fragiles ou thermosensibles. Le système de focalisation du faisceau produit des points de 0.1 à 0.5 mm de diamètre, générant une densité de puissance suffisante pour provoquer une vaporisation instantanée lors des opérations pulsées.
Composants de découpe laser
Laser Source
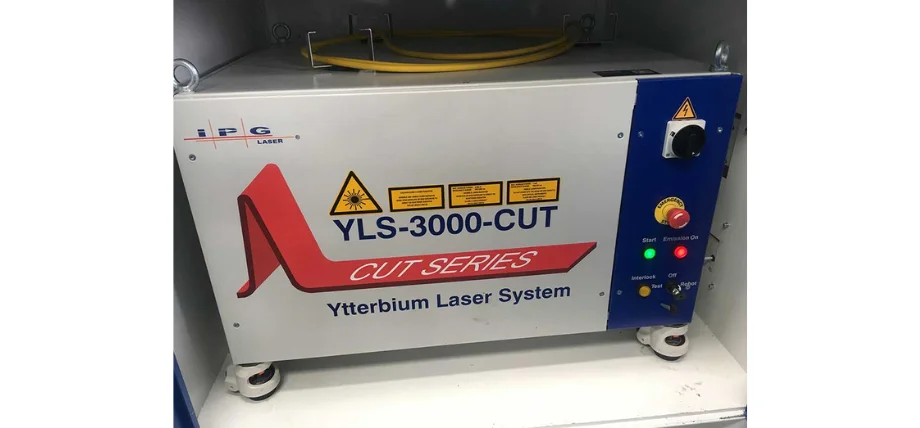
Unité système laser
Le résonateur produit le faisceau par émission stimulée, qui se produit dans le milieu amplificateur, constitué de gaz, de cristaux solides ou de fibres.
Système de livraison de faisceau
Le système de transmission du faisceau utilise des miroirs et des fibres optiques pour transmettre le faisceau tout en préservant sa qualité grâce à des valeurs de facteur M² inférieures à 1.3 pour un fonctionnement monomode.
Optique de mise au point
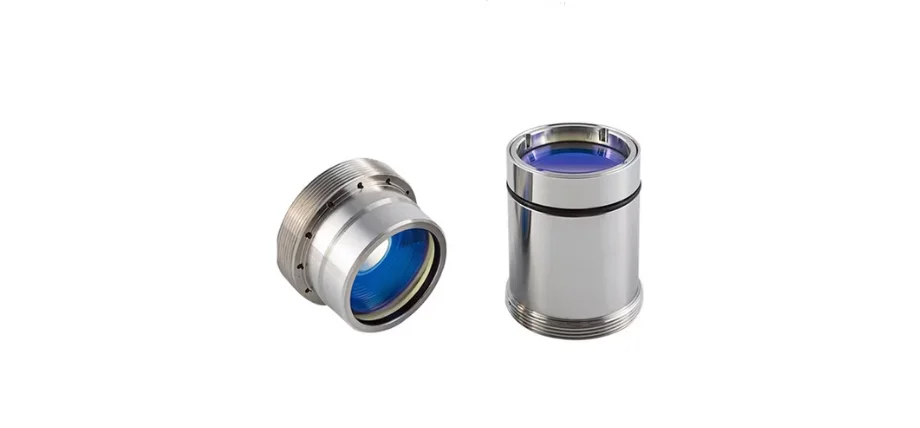
Lentilles de focalisation laser
Le système utilise des lentilles ou des miroirs adaptatifs pour obtenir une formation de point limitée par la diffraction, fonctionnant à des distances focales allant de 50 à 200 mm pour les applications de tôlerie.
Tête de coupe
La tête de coupe est dotée d'une buse de 0.8 à 3 mm de diamètre, ainsi que de capteurs de hauteur capacitifs ou optiques pour le contrôle de la distance avec une précision de 10 µm et d'un point d'entrée de gaz d'assistance.
Système de mouvement
Les configurations à portique, hybrides et à optique volante permettent aux utilisateurs d'atteindre une précision de positionnement de 10 µm lors de déplacements sur des zones de voyage de 6 m × 3 m.
CNC Controller
Le système lit les commandes de code G tout en contrôlant la modulation de fréquence du laser entre les modes CW et pulsé à des fréquences de MHz et en gérant tous les paramètres de processus.
Aider à l'approvisionnement en gaz
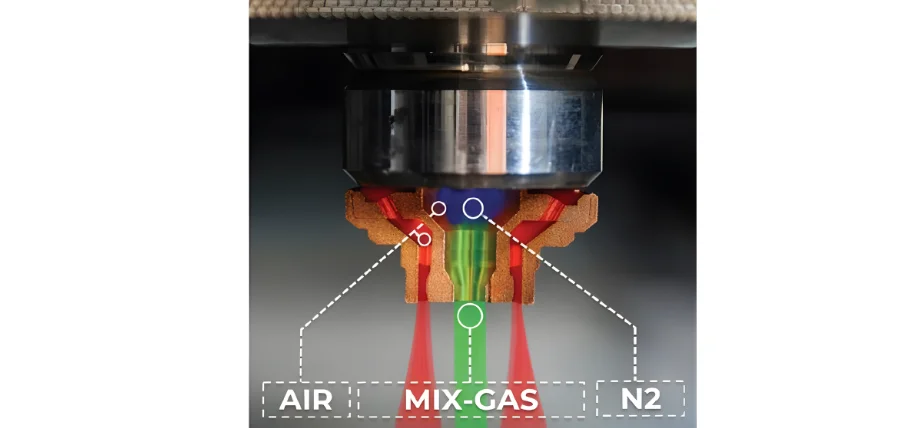
Diagramme de la buse à gaz d'assistance
Le système fonctionne avec de l'azote de haute pureté (99.999 %), de l'oxygène et de l'argon à des pressions allant de 5 à 25 bars.
Refroidisseur et échappement
Le système maintient une température stable tout en extrayant toutes les fumées et particules du système.
Essayez Boda maintenant !
Mécanisme de découpe laser
Les principaux procédés d'élimination s'effectuent par :
- Expulsion de la fonte : Le processus d'élimination de la phase liquide par les forces de cisaillement de jets de gaz supersoniques est prédominant dans les matériaux métalliques.
- Vaporisation: Le procédé nécessite plus d'énergie que la chaleur latente de vaporisation pour se produire, ce qui le rend adapté aux matériaux minces et aux substances réfractaires.
- Dégradation/ablation chimique : La rupture des liaisons chimiques et les réactions photochimiques se produisent dans les polymères et les matériaux composites au cours de leur processus de dégradation.
- Explosion de phase : Le processus d'explosion de phase se produit lorsque l'irradiation par impulsions ultracourtes crée des liquides surchauffés qui se transforment de manière explosive en vapeur et en plasma.
Processus de découpe laser
Conception et usinage CNC
Découpe laser Le processus commence par la conversion des modèles CAO en trajectoires vectorielles 2D ou 2.5D à l'aide d'un logiciel de FAO. Le système utilise des algorithmes d'imbrication pour optimiser l'utilisation des matériaux, tout en ajoutant des sections d'entrée et de sortie, des micro-joints et des surdépouilles afin de protéger les angles des défauts et de maintenir la fixation des pièces à la structure.
Fixation de la pièce
La pièce est fixée par des pinces à vide ou mécaniques, qui maintiennent le matériau tout en permettant l'évacuation des réflexions et des scories. Le réglage de la tête de coupe nécessite un étalonnage avant le début de l'usinage, ainsi qu'une vérification de l'état de la buse. La tôle ou la plaque repose sur un support en nid d'abeille, à picots ou à lattes, qui assure son maintien et son blocage.
Piercings
Une impulsion de puissance crête contrôlée ou une rampe de puissance permet de créer un trou traversant au point de départ. La durée du processus varie de 0.3 seconde pour les matériaux fins à 15 secondes pour les tôles d'acier inoxydable de 25 mm. Des mouvements en spirale et en oscillation contribuent à prévenir les dommages à la buse causés par les projections de matériau. Les paramètres de perçage diffèrent de ceux de découpe en raison du volume de matière fondue plus important.
Découpe de contour
Le système d'avance atteint les vitesses programmées, comprises entre 10 et 150 m/min pour le traitement de matériaux métalliques minces. La puissance du laser s'ajuste instantanément aux variations de vitesse afin de maintenir un niveau d'énergie constant (J/mm). Le système maintient une position focale, une pression de gaz et des paramètres d'impulsion optimaux pour des épaisseurs de matériau spécifiques, permettant d'obtenir des largeurs de coupe comprises entre 0.1 et 0.5 mm et une rugosité de surface inférieure à 5 µm.
Application de gaz d'assistance
La buse projette un gaz à haute pression (entre 5 et 25 bars) pour créer un jet supersonique qui découpe le matériau en fusion en le poussant vers le bas. L'utilisation d'azote ou d'argon permet d'obtenir des arêtes de coupe exemptes d'oxyde lors de la découpe d'acier inoxydable, d'aluminium et de titane. En revanche, la réaction entre l'oxygène et l'acier au carbone provoque une réaction exothermique qui augmente la vitesse de coupe de 100 à 300 % pour les pièces épaisses à puissance constante.
Types de machines de découpe laser
|
Paramètre |
Laser à fibre |
Laser CO₂ |
Nd:YAG / Nd:YAG pulsé |
Laser à diode directe |
|
Longueur des ondes |
1.07 micromètre |
10.6 micromètre |
1.064 micromètre |
0.9–1.0 µm (bleu 450 nm) |
|
Gain moyen |
Fibre dopée Yb |
Mélange gazeux CO₂/N₂/He |
Cristal dopé au Nd |
Diodes semi-conductrices |
|
Efficacité de la prise murale |
30-50% |
10-20% |
20–30 % (pompage par diode) |
40-60% |
|
Qualité du faisceau (M²) |
1.1–2.0 (monomode) |
1.2-1.5 |
1.3-50 |
10-100 |
|
Plage de puissance typique |
500 W - 100 kW+ |
1 à 30 kW |
50 W–8 kW |
2 à 30 kW |
|
Matériaux primaires |
Métaux (y compris hautement réfléchissants) |
Non-métaux, acier au carbone épais |
Métaux, céramiques, perçage |
Métaux minces, cuivre/laiton |
|
Vitesse de coupe (1 mm SS) |
Vitesse maximale (>100 m/min) |
Modérée |
Coût en adjuvantation plus élevé. |
Très riche en feuilles fines |
|
Entretien |
Très faible (>100 000 h) |
Modéré (gaz) |
Modéré à élevé |
Très faible |
|
Coût d'investissement (6 kW) |
Moyen-élevé |
Faible–moyen |
Haute |
Moyenne |
Systèmes laser à fibre
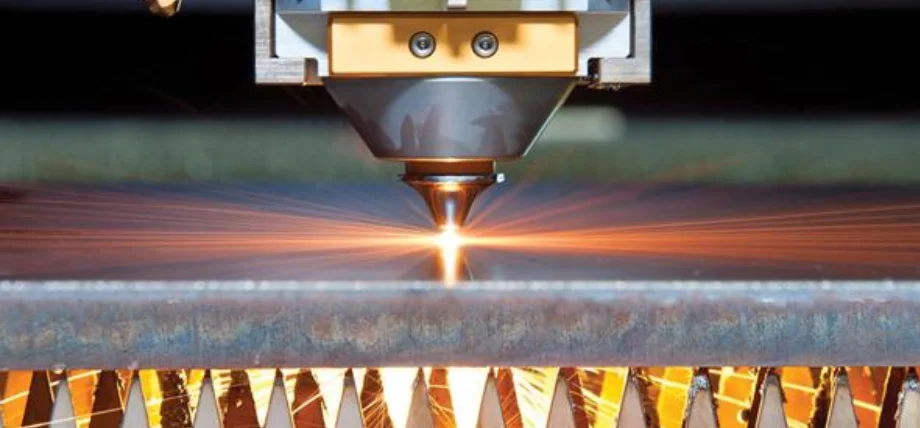
Découpe laser de métal épais
Le milieu amplificateur des lasers à fibre est constitué de fibres de silice dopées à l'ytterbium, générant des longueurs d'onde de 1.07 µm avec un rendement énergétique compris entre 30 % et 50 %. La transmission du faisceau s'effectue par des fibres optiques flexibles, éliminant ainsi le besoin de miroirs mobiles dans les systèmes à optique volante. Les fibres monomodes présentent des valeurs M² inférieures à 1.3, permettant la création de points de découpe inférieurs à 25 µm et des vitesses de découpe supérieures à 100 m/min sur de l'acier inoxydable de 1 mm d'épaisseur. L'absorption des longueurs d'onde du proche infrarouge par les métaux réfléchissants tels que le cuivre et le laiton fait de ces lasers le choix privilégié pour les applications de découpe à plat modernes, qui représentent une part importante du marché des lasers haute puissance.
Systèmes laser CO₂
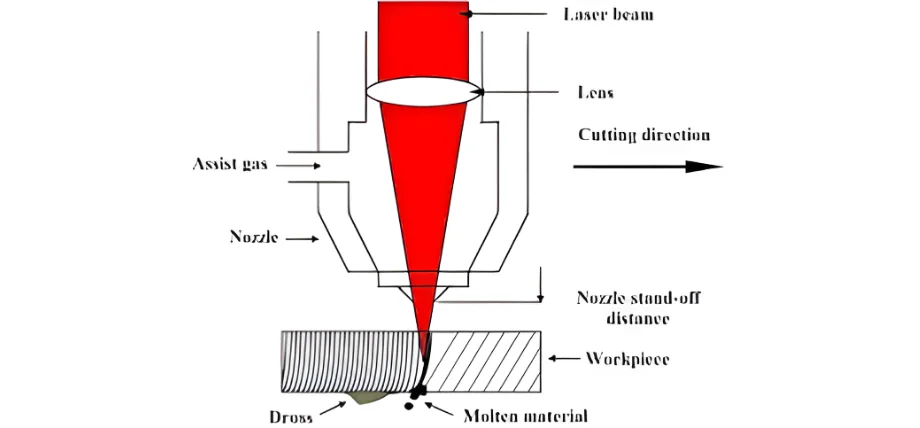
Diagramme du processus de découpe laser
Les lasers CO₂ fonctionnent à 10.6 µm par décharge gazeuse dans un mélange CO₂-N₂-He, une solution traditionnellement privilégiée pour les applications de découpe industrielle. La focalisation du faisceau nécessite des miroirs articulés, susceptibles de se désaligner. Le système produit des faisceaux de haute qualité (M² ≈ 1) avec une forte absorption dans l'infrarouge lointain, même sur de l'acier au carbone épais, grâce à l'utilisation d'oxygène comme gaz d'assistance. Bien qu'il offre d'excellents résultats sur des matériaux non métalliques (acrylique, bois, textiles), son rendement n'est que de 10 à 20 %, ce qui engendre des coûts supplémentaires liés à la consommation de gaz et à la maintenance des miroirs.
Laser Nd:YAG et laser pulsé Nd:YAG
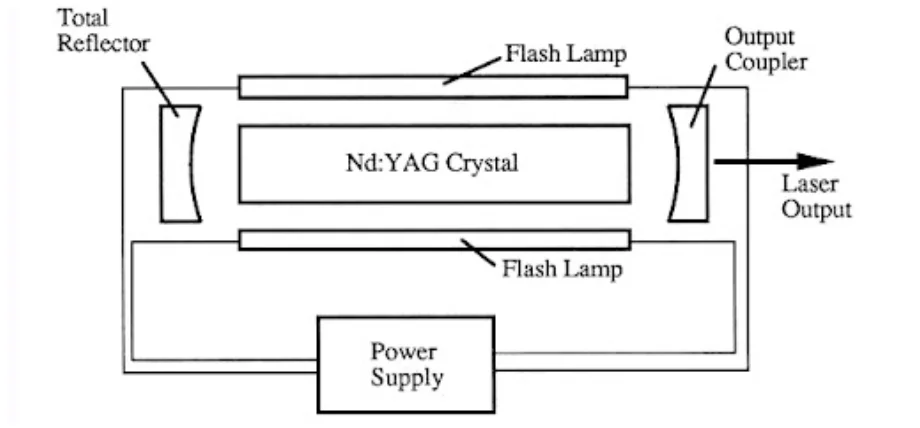
Diagramme du laser Nd:YAG
Les lasers Nd:YAG à barreau ou à disque, dopés au néodyme, produisent une lumière d'une longueur d'onde de 1.064 µm. Le développement des lasers pompés par diodes a rendu obsolètes les versions pompées par lampe. Les exigences élevées en puissance crête des opérations de perçage et de trépanage de métaux minces peuvent être satisfaites par un fonctionnement pulsé à l'échelle de la milliseconde. La qualité du faisceau de ces lasers s'étend de M² 1.3 à 20, tandis que la transmission par fibre optique permet leur utilisation par bras robotisé. L'application principale de ces lasers concerne le soudage par points et la découpe de précision de la céramique et des alliages réfléchissants lorsque la puissance de la fibre optique est insuffisante.
Lasers à diode directe
Les lasers à diodes directes fonctionnent en combinant directement plusieurs émetteurs semi-conducteurs, sans étage d'amplification intermédiaire, ce qui améliore leur rendement. La qualité du faisceau reste toutefois médiocre, car leur facteur de mérite M² se situe entre 10 et 100, ce qui limite leur capacité de focalisation et de réduction de la largeur de coupe. Les lasers à diodes directes constituent une solution compacte, robuste et économique pour le traitement à grande vitesse de tôles minces de moins de 6 mm d'épaisseur, et sont performants pour la découpe, le rechargement et le traitement thermique. Le développement de variantes à diodes bleues à 450 nm a permis d'améliorer significativement les taux d'absorption du cuivre.
Essayez Boda maintenant !
Découpe laser vs découpe au jet d'eau
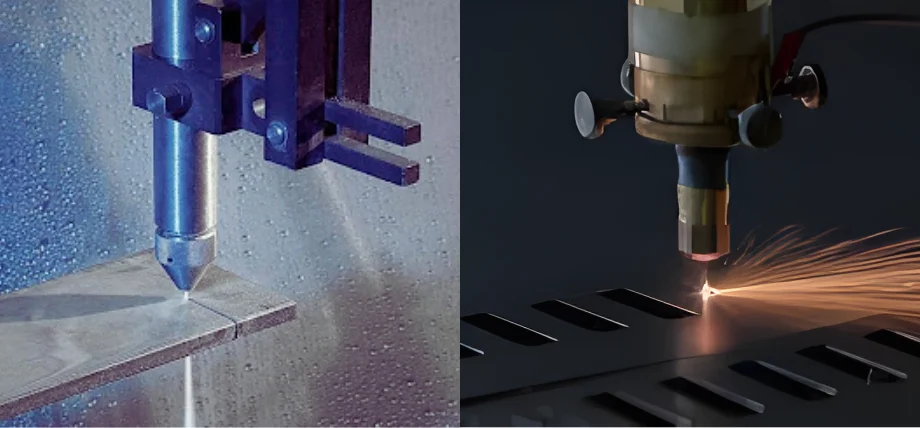
Découpe au laser CO2 vs laser à fibre
Le procédé de découpe au jet d'eau abrasif utilise des jets d'eau à haute pression contenant des particules de grenat, qui circulent à 6 200 bars à travers des buses en pierre précieuse pour enlever de la matière par érosion mécanique. La technologie de découpe laser offre un traitement plus rapide, des tolérances plus serrées et des largeurs de coupe plus faibles pour les matériaux de moins de 25 mm. Cependant, la découpe au jet d'eau s'avère indispensable lorsque les effets thermiques doivent être totalement éliminés.
- Avantages de la découpe laser : Le procédé de découpe laser offre des vitesses de découpe des métaux cinq à vingt fois plus rapides pour les matériaux d'une épaisseur inférieure à 15 mm et est idéal pour découpe laser titane et fibre de carbone découpée au laserCe procédé permet d'obtenir une largeur de coupe de 0.1 à 0.5 mm, inférieure à celle de la découpe au jet d'eau (0.8 à 1.5 mm). Il est plus économique pour les matériaux fins à moyens, élimine le recours aux abrasifs et garantit une précision de ±0.025 mm.
- Avantages de la découpe au jet d'eau : La découpe au jet d'eau offre deux avantages principaux aux utilisateurs : elle élimine les dommages thermiques aux matériaux et permet de découper des matériaux épais, comme le titane, jusqu'à 300 mm d'épaisseur, tout en protégeant les matériaux sensibles contre les brûlures ou les fissures.
Découpe laser vs découpe mécanique
Le procédé de découpe, réalisé par des méthodes mécaniques, comprend la découpe au plasma, la découpe oxyacétylénique, ainsi que les opérations de poinçonnage et de fraisage. Il comprend également Découpe par électroérosion à fil vs découpe laserLa découpe laser offre une qualité de bord exceptionnelle tout en traitant une large gamme de matériaux, des feuilles minces aux feuilles épaisses, jusqu'à 50 mm d'épaisseur, à des coûts économiques.
Avantages du laser :
- Trajectoire étroite (0.1–0.5 mm)
- État de surface élevé (Ra < 5 µm)
- Zone affectée thermiquement (ZAT) réduite (<100 µm dans les systèmes à fibres)
- Aucune usure des outils
- Capable de couper des matériaux réfléchissants et non conducteurs
Avantages des méthodes mécaniques :
- Rentable pour l'acier au carbone épais (>50 mm)
- Le poinçonnage est idéal pour la production rapide de trous dans les métaux ductiles (<15 mm).
- Le fraisage permet la mise en forme 3D lorsque l'absorption laser est faible.
Applications de la découpe laser
Industrie aerospatiale
L'industrie aérospatiale dépend de la technologie de découpe laser car elle permet des opérations de précision qui préservent la qualité des matériaux et les dimensions exactes. Ce procédé crée des trous de refroidissement de 0.2 à 0.8 mm dans les superalliages de nickel destinés aux aubes de turbines et produit des structures d'étanchéité en nid d'abeille ainsi que des garnitures pour revêtements composites. La découpe des composites bénéficie des lasers UV et picosecondes, car ils produisent des coupes nettes sans délamination.
Automobile
L'industrie automobile dépend de la technologie de découpe laser pour la production en série précise de ses composants. Ce procédé permet aux fabricants de découper des tubes hydroformés et de fendre des feuilles de cuivre et d'aluminium fines pour batteries jusqu'à une épaisseur de 50 µm, et de créer des éléments de carrosserie en aciers à haute résistance avec une déformation réduite.
Vitrines et Écrans Numériques
La production de produits électroniques dépend de découpe laser de précision Ce procédé permet de créer des éléments de petite taille. Il utilise la technologie laser pour réaliser des pochoirs de circuits imprimés et des circuits flexibles, ainsi que pour séparer les plaquettes de silicium. La technologie actuelle permet d'obtenir une gravure en bordure inférieure à 5 µm, ce qui favorise le développement de dispositifs plus petits.
Dispositifs médicaux
Le procédé de découpe laser permet aux fabricants de produire des composants médicaux complexes à petite échelle. Il leur permet notamment de fabriquer des mailles de stents en nitinol d'une largeur comprise entre 50 et 200 µm et de créer des motifs complexes sur les tubes de cathéters et des textures de surface pour les implants orthopédiques afin d'améliorer l'ostéointégration.
Facteurs à prendre en compte pour la qualité de la découpe laser
- Puissance et mode : Une puissance élevée augmente la largeur de coupe/la zone affectée thermiquement ; le mode pulsé réduit la charge thermique.
- Pour des résultats optimaux, les opérateurs doivent maintenir la vitesse correcte, car cette méthode produit des bords lisses et une formation minimale de scories.
- Le choix du gaz d'assistance entre l'azote et l'oxygène détermine la qualité du tranchant, tandis que l'oxygène augmente la vitesse de coupe pour l'acier au carbone mais élargit la zone affectée thermiquement.
- La position de focalisation en surface produit une conicité minimale, tandis que la focalisation négative contribue à réduire la formation de scories au fond.
- Une distance de séparation optimale comprise entre 0.5 mm et 1.5 mm permet de maintenir une direction d'écoulement des gaz appropriée.
- La découpe laser des alliages réfléchissants nécessite des lasers à fibre/Nd:YAG en raison de leurs propriétés, tandis que les matériaux plus épais nécessitent des niveaux de puissance et un débit d'oxygène plus élevés.
- La découpe laser bénéficie de la polarisation circulaire car elle produit une rugosité de surface égale dans toutes les directions.
- Le procédé de découpe laser permet d'obtenir de meilleurs résultats grâce à des impulsions haute fréquence et basse énergie, qui minimisent la formation de couches de refusion.
Essayez Boda maintenant !
Service de découpe laser personnalisé
Bénéficiez d'un service de découpe et d'usinage laser de haute qualité, garantissant une précision, une rapidité et une production de pièces constantes. Proléantech dispose d'équipements de pointe permettant la découpe laser sur mesure pour les métaux, les plastiques et les composites.
Obtenez un devis en ligne Découvrez dès aujourd'hui une qualité de coupe et de tranchant exceptionnelle, avec une déformation minimale du matériau pour vos pièces.
Conclusion
La technologie de découpe laser offre une précision exceptionnelle et une grande rapidité d'exécution, avec une compatibilité étendue avec les matériaux, notamment la fibre de carbone découpée au laser. Les sources d'alimentation laser, qui alimentent la plupart des applications industrielles grâce à leur rendement élevé et à l'excellente qualité de leur faisceau, permettent de comprendre le fonctionnement d'une découpeuse laser. Le choix des paramètres appropriés réduit la formation de la zone affectée thermiquement (ZAT), la production de scories et la rugosité de surface, un atout majeur pour les applications exigeant des normes d'ingénierie strictes.
QFP
Comment fonctionne un cutter laser?
Une découpeuse laser concentre un faisceau à haute énergie sur un matériau pour le faire fondre ou le vaporiser le long d'une trajectoire programmée, tandis qu'un jet de gaz coaxial élimine les débris pour produire une fine rainure qui fonctionne sous guidage CNC.