
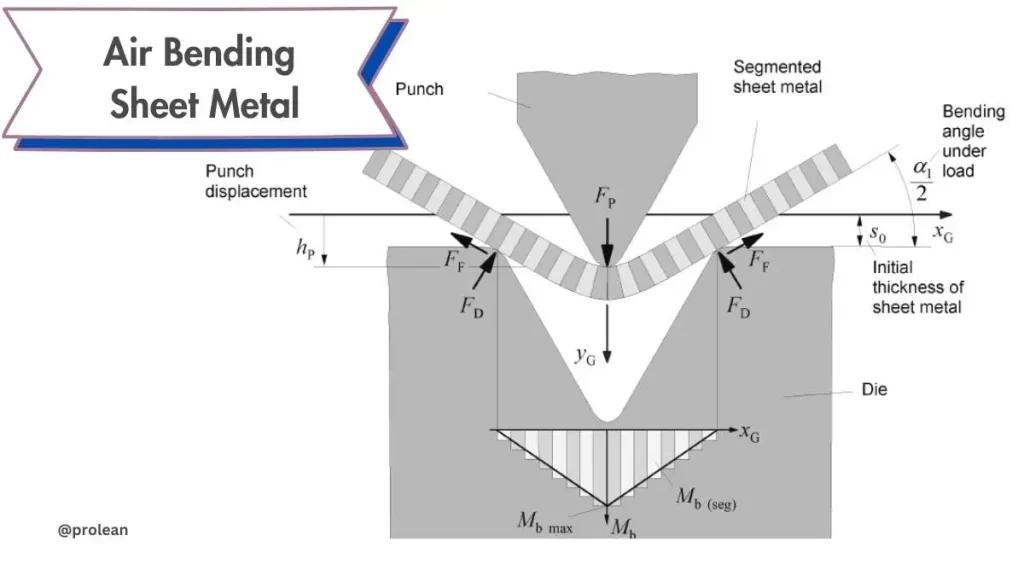
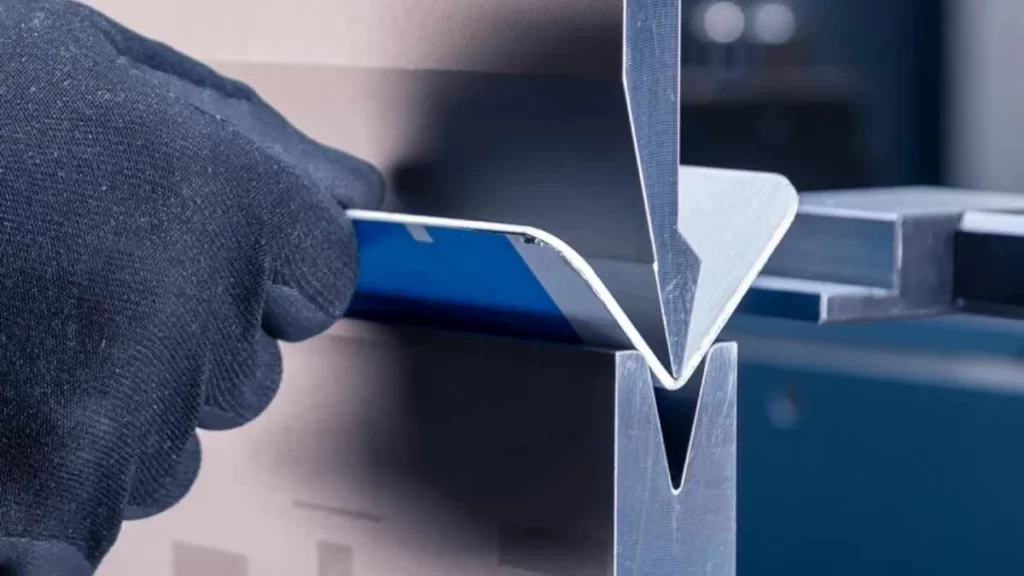
Dobragem de chapas metálicas por ar é considerado o processo de dobra mais popular em oficinas de chapas metálicas hoje em dia. Neste processo, a ponta da matriz e do punção só entra em contato com a peça de trabalho na borda. O punção passa pela borda superior da matriz na abertura em V sem entrar em contato com a parte inferior. A abertura em V da matriz é feita mais profundamente do que o ângulo necessário da peça de trabalho para dobrar excessivamente o material e neutralizar o retorno elástico.
Além disso, é comum usar ferramentas de ângulo agudo ao executar dobra de ar total. Para dobra de ar parcial, ferramentas de 90° ou 88° são normalmente usadas. Recentemente, ferramentas de 75° foram introduzidas, permitindo dobra de ar total sem ser limitada por punções afiadas. A nova ferramenta é diferente das punções agudas convencionais, onde matrizes tipo faca são aplicadas.
Neste artigo, focaremos principalmente na dobra de chapas metálicas por ar, seus benefícios e técnicas comparativas.
O que é dobra de chapa metálica por ar?
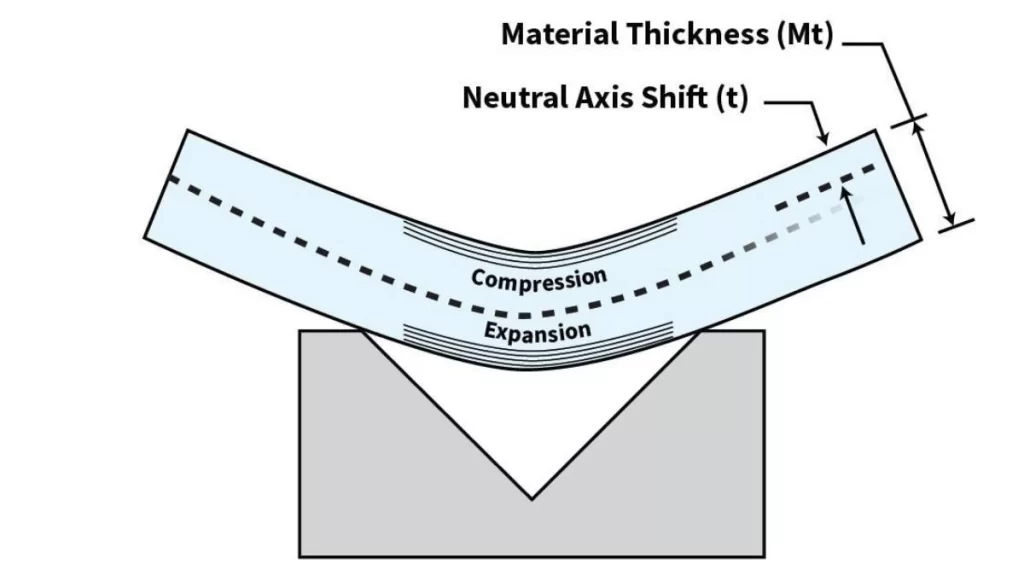
Dobra de ar
A dobra a ar é uma técnica de conformação eficaz para metais. O processo envolve três pontos de contato: a ponta do punção e as bordas externas da matriz. A matriz superior força a chapa metálica para dentro da ranhura em V da matriz inferior sem contato com a base da matriz. O ângulo de dobra, portanto, depende da profundidade de penetração na abertura em V.
A dobra de chapas metálicas por ar permite que os fabricantes utilizem a mesma matriz em diferentes materiais, raios e ângulos. Os ajustes podem variar com o design do punção e a extensão de sua penetração. A dobra de ar é popular porque oferece flexibilidade e pode atingir alta precisão, mesmo com freios de prensa controlados por CNC. A tecnologia reduz fatores como o retorno elástico do material, o que a torna um processo tecnológico preferido em oficinas modernas de chapas metálicas.
Por todas as razões acima, a dobra de chapas metálicas por ar comprimido é uma maneira rápida de formar vários ângulos nas atuais indústrias de fabricação de metal, já que a troca de ferramentas é feita após vários ciclos.
Experimente o Boda agora!
Qual a função da dobra de chapas metálicas por ar?
A dobra a ar ajuda a fazer os ângulos específicos necessários durante as operações da prensa dobradeira. Ela é usada para dobrar chapas de metal em ângulos retos e formas específicas necessárias para sua finalidade. Mas esse sucesso depende significativamente de equipamentos modernos. Com as antigas prensas dobradeiras, as margens de erro são maiores.
Na dobra de ar, há uma importância significativa para o ajuste da profundidade do êmbolo. Para obter resultados precisos, os operadores tendem a fazer a mola de volta do material e a profundidade do punção. As máquinas CNC podem definir automaticamente o raio de dobra e os controles de rebote. O processo normalmente fornece mais controle sobre a força de dobra e as dimensões finais; portanto, perfeito para atingir uniformidade.
Principais componentes na dobra de chapas metálicas a ar
Os componentes envolvidos na dobra a ar trabalham juntos para moldar chapas de metal com precisão.
Socar e Morrer
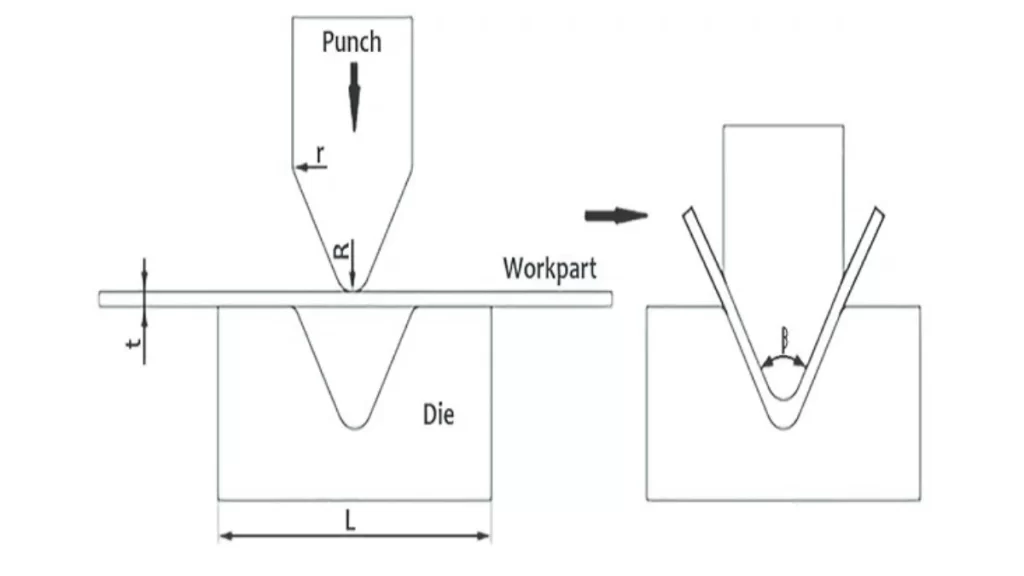
Matriz e punção para dobrar
O punção e a matriz formam a base da dobra a ar. O punção aplica força descendente que é usada na dobra e a matriz tem uma cavidade em forma de V para dobra. Por exemplo, na indústria automobilística, é empregado para dar ângulos e medidas particulares às peças do chassi.
Entreferro
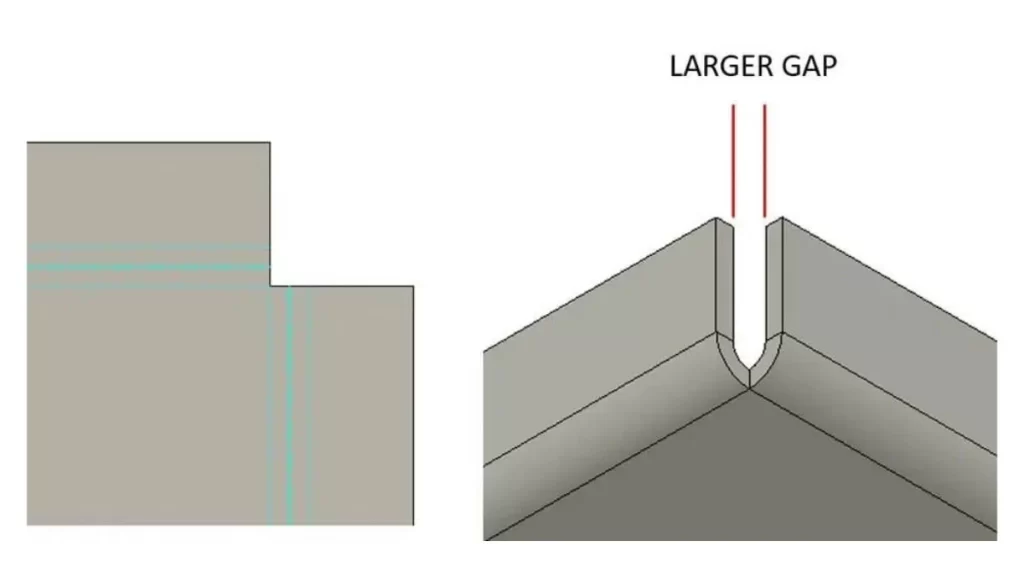
Entreferro na flexão
A curvatura de ar é uma distância da chapa de metal até o topo da matriz. Essa folga de ar faz com que o material não se conforme levemente com o formato da matriz, proporcionando mais flexibilidade. Por exemplo, na fabricação de cintas de metal, uma empresa pode criar suportes de ângulos diferentes em uma única configuração de matriz, aumentando assim a eficiência e diminuindo as despesas com ferramentas.
Quando usar a dobra de chapas metálicas por ar?
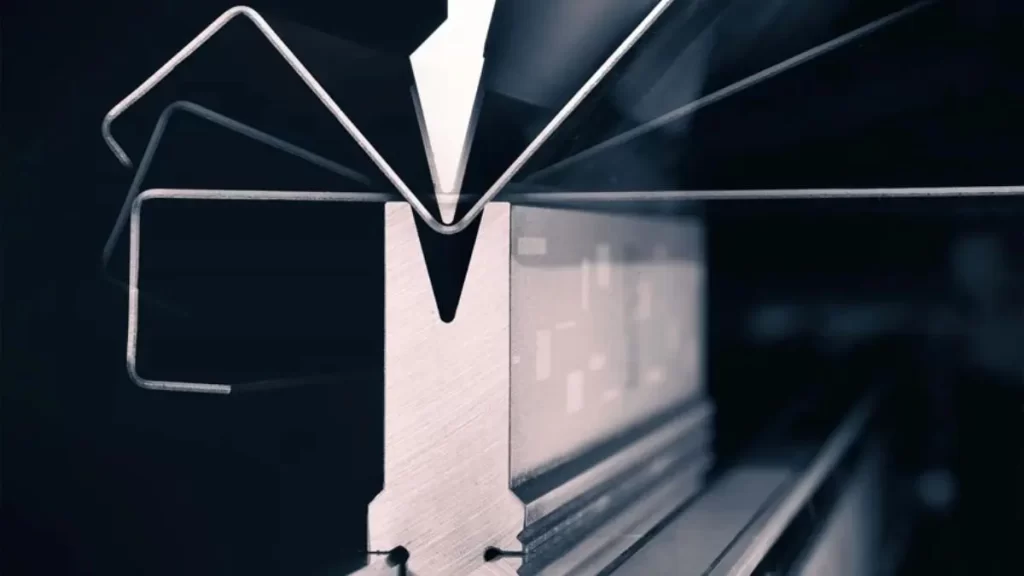
Dobramento de ar com vários ângulos de curvatura
- Quando seu projeto requer vários ângulos de curvatura.
- Quando você precisa trabalhar em ângulos diferentes sem usar ferramentas diferentes.
- Quando é necessário controlar o raio de curvatura.
- Ao aplicar controladores CNC para minimizar a compensação de retorno elástico.
- Ao unir diversas peças com diferentes tipos de construção.
- Quando a força de flexão mais baixa é máxima.
- Você pode usar a dobra pneumática quando o objetivo geral é minimizar os custos com ferramentas e problemas frequentes de manutenção.
Como funciona o processo de dobra de ar?
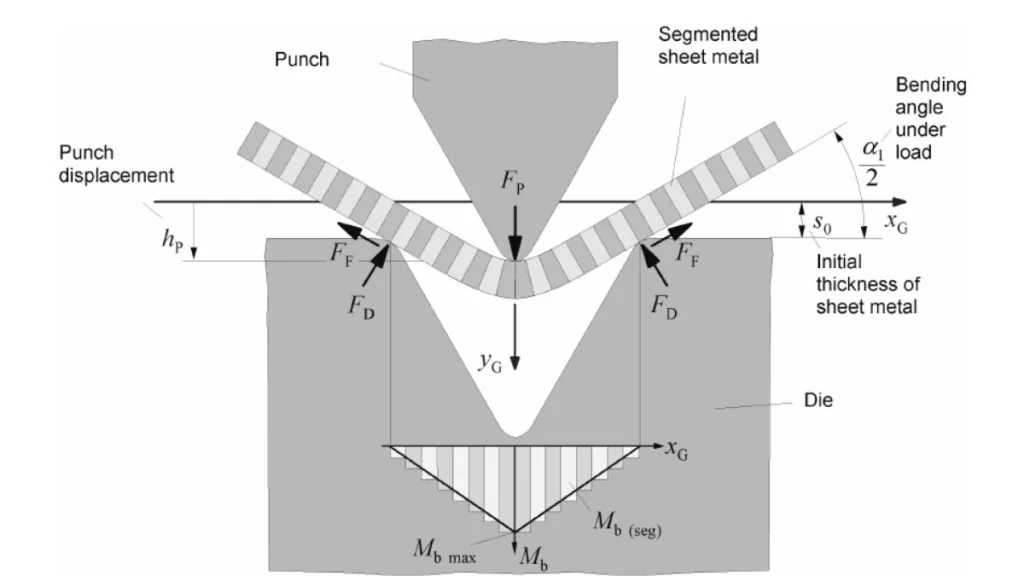
Processo de dobra de ar
ar dobra de chapa de metal usa força de forma controlada para formar chapas de metal. O processo de alinhamento dos sistemas de perfuração depende de ajuste fino para obter o ângulo certo. Aqui está como a dobra de ar de chapas de metal é feita em um processo passo a passo.
- Preparação de dados
O processo começa com a escolha da matriz correta. Ela é tipicamente estreita no punção superior, enquanto a matriz inferior tem uma ranhura em forma de V ou U. A matriz selecionada depende do tipo de material, espessura, ângulo da folha e tipos de flexão, que precisam ser formadas.
- Colocando a chapa metálica
Então a chapa de metal é colocada corretamente na matriz inferior. Ela fica na ranhura que está localizada abaixo do punção superior para dobra precisa da peça de trabalho.
- Aplicando pressão
O punção superior desce para forçar a folha para dentro da ranhura. Na vista transversal da matriz, ele não toca a parte inferior da matriz. Ele é espaçado a uma certa distância da base da matriz e é feito de metal.
- Formando a curva
Ele forma um arco pela pressão, aplicada por um punção na chapa metálica. O ângulo de curvatura é uma função da profundidade do punção, do formato da matriz inferior e da espessura da chapa. A pressão da matriz superior atua no material sem contato direto enquanto a prensa forma.
- Liberando o material
Após atingir o ângulo de curvatura desejado, o punção reverte novamente ou se move para trás. O metal dobrado é agora extraído para avaliação e posterior utilização.
- Avalie e ajuste
O operador examina o ângulo formado conforme o trabalho está em andamento. Se por algum motivo a pressão do punção ou a profundidade de descida não for suficiente, ela é alterada para obter o resultado necessário.
Como o raio interno da curvatura do ar é controlado?
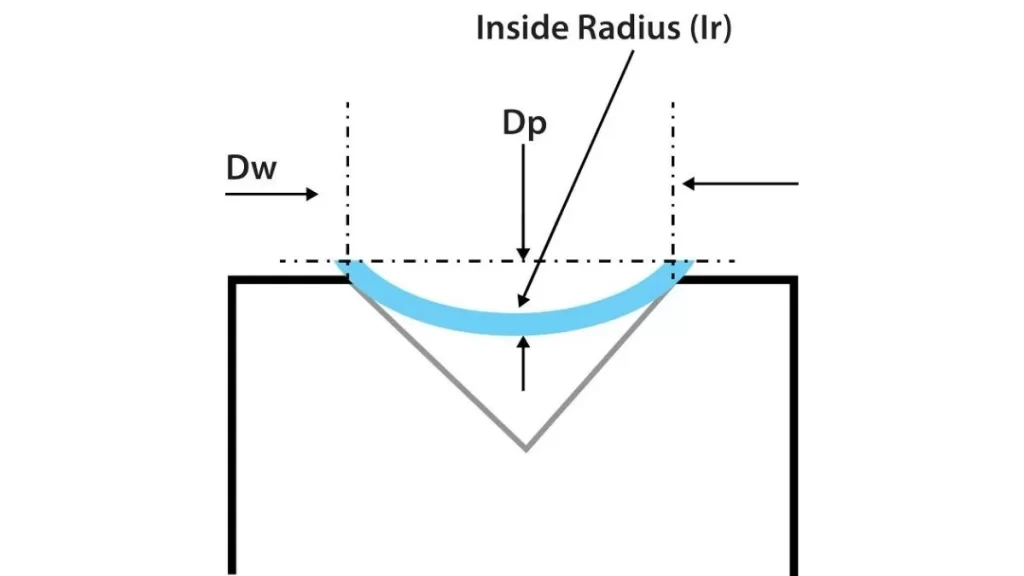
Ar formado dentro do raio
Na dobra de chapas metálicas a ar, no entanto, a ponta do punção não faz uma indentação na peça de trabalho. Em vez disso, o raio interno da dobra depende do tamanho da abertura em V feita na matriz inferior. Quanto maior o tamanho da abertura em V, máximo é o raio. Mas, ao alterar a matriz inferior, os operadores podem controlar o raio da dobra, independentemente do material e de sua espessura.
A flexibilidade do processo oferece duas vantagens:
- Correção de erros: Pequenos erros de layout são facilmente corrigidos fazendo ajustes correspondentes na matriz.
- Variedade de design: Diferentes designs criativos podem ter raios variados, dependendo do operador.
O raio interno do produto acabado não é o mesmo que o tamanho da ponta do punção. Para atingir um raio igual ao da ponta do punção, a ponta tem que ser forçada para dentro do material – conhecido como Flexão inferior. A dobra por ar é caracterizada por três pontos de contato: a ponta do punção e as bordas periféricas da matriz.
Experimente o Boda agora!
O que é flexão de fundo?
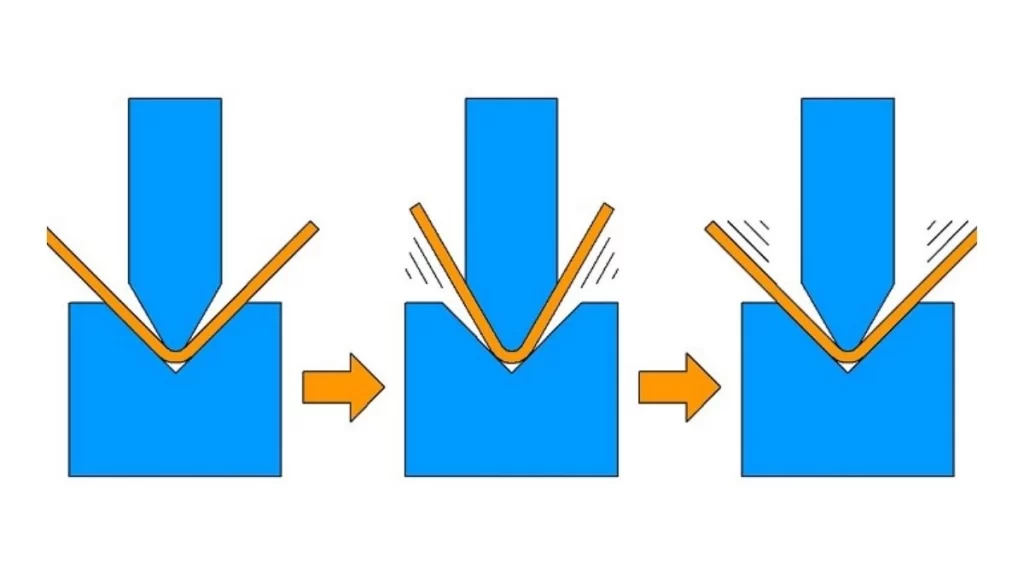
Flexão inferior
Dobramento de matriz, também conhecido como dobramento de fundo. É um dos processos mais antigos usados para moldar chapas de metal nos designs necessários. A ação é semelhante à da estampagem, mas um punção empurra o material (obtenha mais informações sobre dobrar alumínio) em uma matriz de cima aplicando força na peça de trabalho, enquanto a matriz aplica força de baixo. Punção e matriz cooperam essencialmente no processo de corte do metal em sua forma ou formato desejado com precisão rigorosa.
Ao contrário da dobra de ar, a dobra de fundo depende do perfil da matriz para formar a dobra. O processo produz bons resultados, pois os ângulos e a superfície da matriz são espelhados no metal. O método resulta em menos retorno elástico do que outros meios convencionais. A chapa de metal com dobra de fundo é ideal para aplicações em que a uniformidade é desejada e, portanto, é comumente usada em indústrias de alta precisão.
Quando usar flexão de baixo para cima?
Marca livre de dobramento inferior
A dobra de fundo ou bottoming é uma operação precisa de prensa dobradeira. Ela envolve pressionar o material próximo ao fundo da matriz, fazendo contato com as laterais da matriz. Enquanto na cunhagem o metal é deformado, a dobra de fundo apenas dobra o metal sem deformá-lo. A técnica também é comparativamente mais precisa do que a dobra a ar e oferece um melhor retorno elástico. Mas a taxa de troca de ferramentas para ângulos diferentes.
Produção em alta quantidade
Como resultado, a dobra inferior é ótima para grandes trabalhos de produção. Ela tem desempenho superior ao lidar com um único tipo de peça que precisa de apenas uma operação de dobra. Este método garante resultados rápidos, especialmente com freios de prensa mecânica de ciclo rápido.
Dobradeiras de prensa mais antigas e menos precisas
A curvatura inferior é ideal em modelos anteriores de prensas dobradeiras que são menos precisas. Essas máquinas podem ser desafiadoras para posicionamento repetível do punção. A curvatura inferior compensa fazendo o material se adaptar ao punção e ao ângulo da matriz do material. Isso ajuda a manter resultados consistentes, mesmo com o equipamento disponível.
A técnica de assentamento é perfeita quando precisão e repetibilidade são de suma importância nos processos de fabricação de chapas metálicas.
Dobramento de ar vs. dobramento de fundo de chapa metálica: principais diferenças
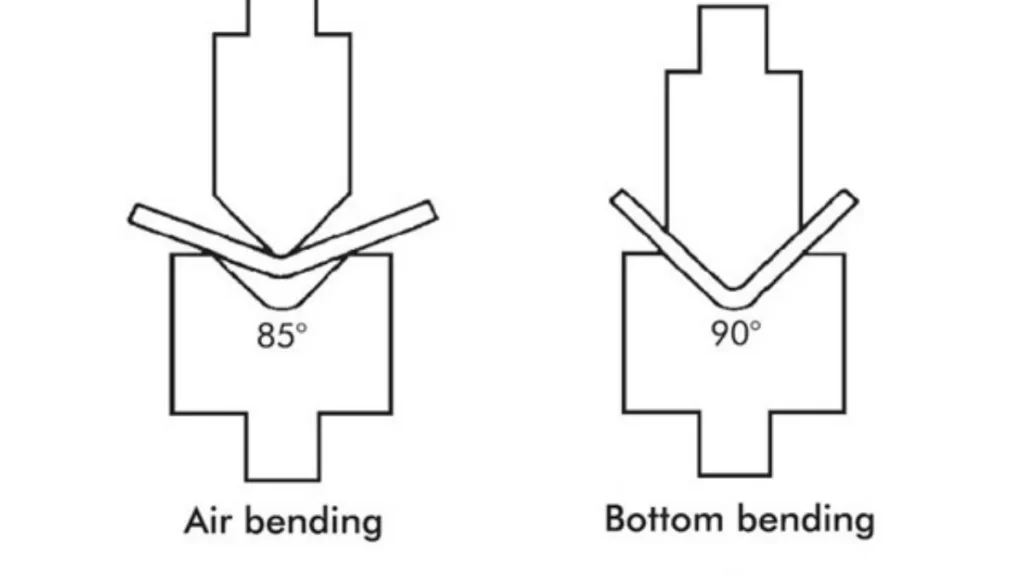
Dobramento de ar vs. Dobramento inferior
A dobra no ar e a dobra pela base são dois métodos gerais de dobra de chapas metálicas usando punção e matriz, embora os princípios envolvidos sejam um tanto diferentes. Na dobra no ar, o material não é totalmente moldado à matriz; em vez disso, a parte inferior da matriz permanece aberta. Flexão inferior, no entanto, força o material para dentro do fundo da matriz/cavidade com alta precisão. Assim, elimina o alto efeito de retorno elástico.
Flexão de ar é inversamente mais rápido e menos exigente em termos de ferramentas, portanto, é preferido quando a precisão não é sua principal preocupação. Por outro lado, a dobra inferior é aplicável em situações em que alta precisão é necessária, pois o método fornece uniformidade no formato. Ainda assim, a dobra inferior requer ferramentas específicas para cada ângulo, ao mesmo tempo em que coloca mais pressão no equipamento e pode levar a maior desgaste e manutenção.
No entanto, ambos os métodos podem ser feitos com uma prensa dobradeira mecânica padrão ou uma prensa dobradeira CNC. A dobra a ar requer tolerância estreita para ângulos, enquanto a dobra inferior leva em conta as imperfeições do equipamento, já que o formato da matriz é determinado pela dobra.
Tabela comparando dobra de chapa metálica por ar e dobra de fundo
| Característica | Dobra de ar | Flexão inferior |
| Requisitos de ferramentas | Matriz única para vários ângulos | Matriz única necessária para cada ângulo |
| Precisão | ± 45' | ± 15-30′ |
| Contato Material | Contato parcial com o dado | Contato total com o dado |
| Agilidade (Speed) | Mais rápido, adequado para alta flexibilidade | Mais lento |
| Custo | Sem investimento em ferramentas, preço de peça mais alto | Investimento em ferramentas, menor preço das peças |
| Manutenção | Menos pressão sobre o equipamento, menos manutenção | Maior pressão, maior desgaste do equipamento |
| Melhor caso de uso | Peças com ângulos flexíveis e menor precisão | Peças que exigem precisão rigorosa |
Dobramento a ar vs. cunhagem de chapas metálicas: uma comparação rápida
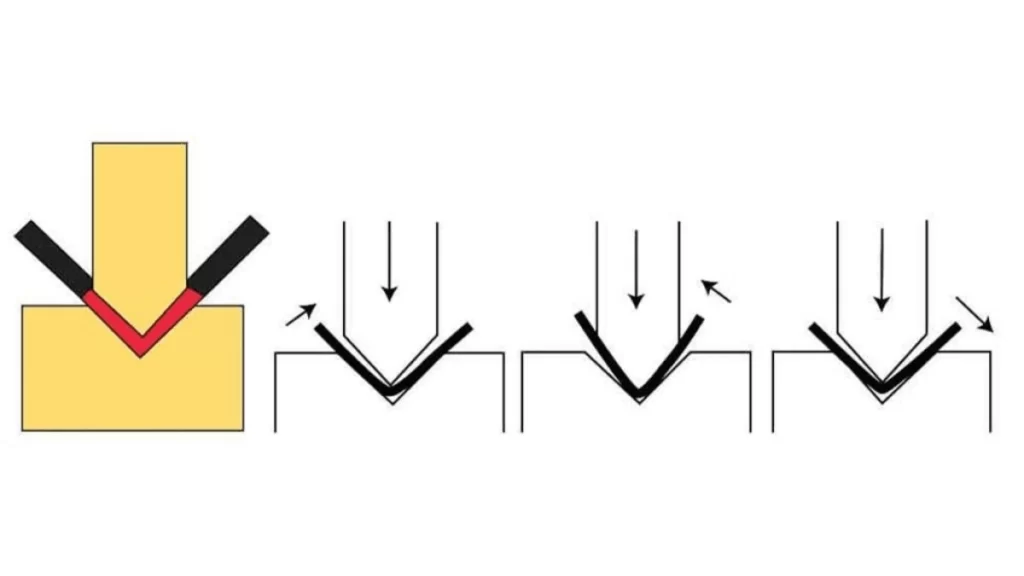
Cunhagem de prensa dobradeira
Na conformação de chapas metálicas, duas técnicas básicas são a sinalização de dobra a ar e a cunhagem, e cada uma delas tem seus méritos e deméritos. A Boda Tech emprega várias técnicas de dobra, mas escolhe entre elas dependendo das propriedades do material, da aplicação esperada e dos resultados requeridos.
Vantagens da dobra de chapas metálicas por ar
- A dobra por ar pode ser usada de forma ideal em diversos materiais e espessuras.
- É necessária menos força para dobrar em comparação com outras técnicas.
- O processo geralmente leva a menos desgaste de ferramentas e rasgar.
- A dobra de chapas metálicas por ar permite algum ajuste de ângulo após a dobra.
Desvantagens da dobra de chapas metálicas a ar
- O material pode recuperar (retornar) sua forma antes de dobrar.
- A dobra de ar é preferida para aplicações como gabinetes e suportes onde dobras de 90 graus são típicas. Sempre há retorno elástico, mas os engenheiros devem saber como resolver isso para obter as medidas corretas.
Cunhagem de chapas metálicas dobradas
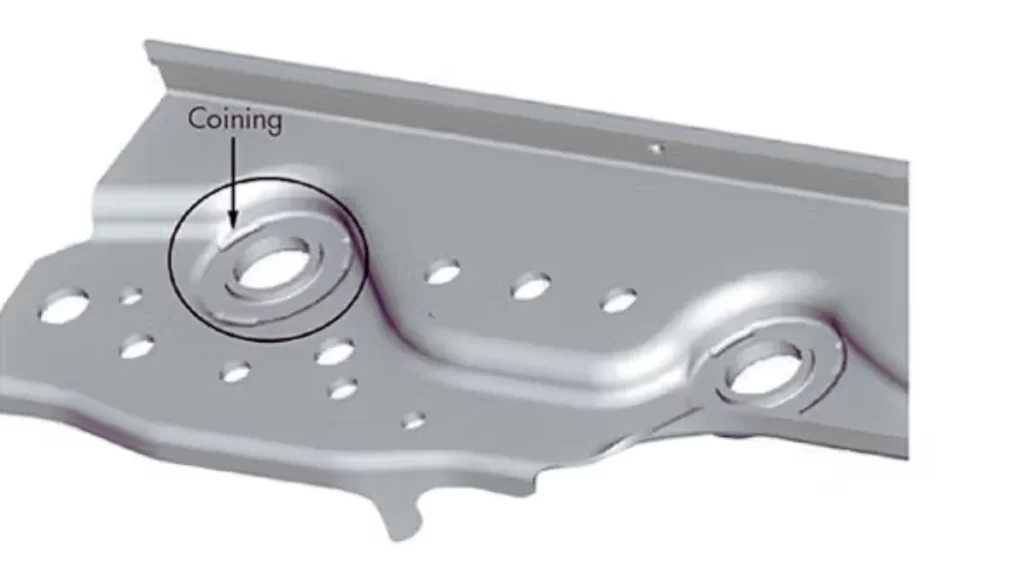
Cunhagem de chapa metálica
Cunhagem é um processo de dobra que aplica mais pressão do que a dobra de ar à chapa metálica e às matrizes. O método produz alta precisão com um retorno elástico muito leve.
Vantagens da cunhagem
- Produz curvas precisas com retorno elástico mínimo.
- Adequado para aplicações precisas e de tolerância estreita
Desvantagens da cunhagem
- Exige mais estresse nas ferramentas de corte.
- Requer mais volume e pressão e, portanto, adiciona mais estresse ao maquinário.
Materiais usados na dobra de ar de prensa dobradeira
- Aço (aços macios, inoxidáveis e de liga de alta resistência): O dobrando aço inoxidável produz componentes automotivos, vigas estruturais e suportes.
- Alumínio: Usado para criar produtos como Peças de aeronaves, trocadores de calor e gabinetes.
- Latão e cobre: Produtos: Conectores elétricos, acessórios decorativos, radiadores.
- Ligas de titânio e níquel: Produtos: Peças aeroespaciais, implantes médicos, reatores químicos.
Experimente o Boda agora!
Serviços de dobra de chapas metálicas na Boda Tech
Nossos engenheiros e técnicos na Boda acumularam décadas de experiência na fabricação de chapas metálicas. Agradecemos a oportunidade de trabalhar com você para avaliar e intensificar o design do seu produto, bem como selecionar o melhor processo de fabricação. Não importa se você precisa de dobra de ar, dobra de fundo ou qualquer outra operação, como corte a laser ou estampagem, nós o ajudaremos a obter o melhor resultado para seu produto. Então, entre em contato conosco e saiba mais sobre nossos serviço de dobra de chapa.