
Anodização de ácido crômico
A anodização com ácido crômico é uma técnica moderna e eficaz de modificação de superfícies. Este processo eletroquímico confere apelo estético, ao mesmo tempo que aumenta a proteção e o desempenho de peças metálicas. O processo é controlado. processo de anodização Normalmente, esse processo é realizado em peças feitas de alumínio e ligas de alumínio.
Desde componentes aeroespaciais até militares, essa solução de anodização é amplamente aceita, especialmente quando fornecida por uma empresa confiável. O cromo hexavalente usado na anodização convencional com ácido crômico apresenta riscos ambientais e à saúde, portanto, o manuseio especializado do processo é fundamental.
Utilizando um eletrólito à base de ácido crômico e baixa voltagem, o processo de anodização tipo 1 produz uma camada fina entre 0.5 e 2.5 mícrons, o que melhora a adesão, a resistência à corrosão e à fadiga.
Leia o restante do artigo para saber mais sobre o processo, seus benefícios e aplicações industriais.
O que é anodização com ácido crômico?
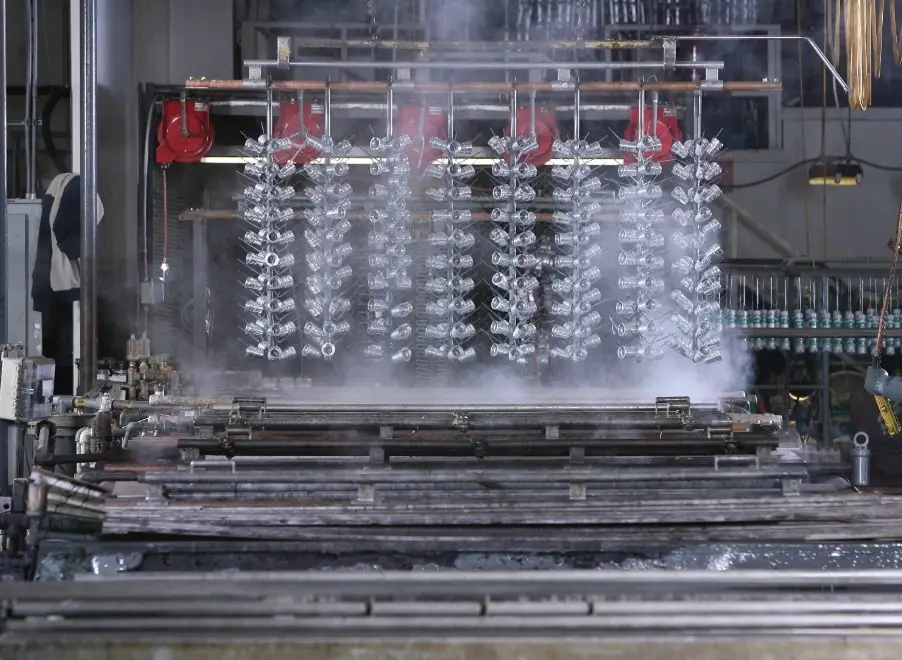
Anodização de ácido crômico
A anodização com ácido crômico é um processo eletroquímico que forma uma camada de óxido de 0.5 a 2.5 mícrons sobre superfícies de alumínio para protegê-las. Além de manter a aparência metálica, esse método aumenta a resistência à corrosão e a riscos. É assim chamado porque o principal eletrólito nesse processo é o ácido crômico.
Quais são os benefícios da anodização com ácido crômico?
A camada fina oferece benefícios como maior durabilidade, melhor aderência da tinta, maior resistência à corrosão, melhor apelo estético e conformidade com as normas industriais.
- Durabilidade aprimoradaAo preservar a resistência à fadiga da peça, o processo promove a durabilidade.
- Melhor AdesãoProporciona uma excelente base de adesão para tintas, primers e selantes.
- Resistência à Corrosão AprimoradaAumenta a resistência à corrosão da peça sem alterações dimensionais significativas.
- Apelo estético aprimoradoCria uma aparência atraente e uniforme, mesmo em geometrias complexas.
- Conformidade Industrial: A tecnologia está em conformidade com a norma MIL-A-8625 Tipo I e outras especificações da indústria aeroespacial.
Quais são as limitações da anodização com ácido crômico?
As principais limitações do processo de anodização com ácido crômico são:
- Capacidade de decoração limitada – A capacidade de absorção de cor do processo é limitada, ao contrário dos processos utilizados na fabricação de alumínio anodizado preto
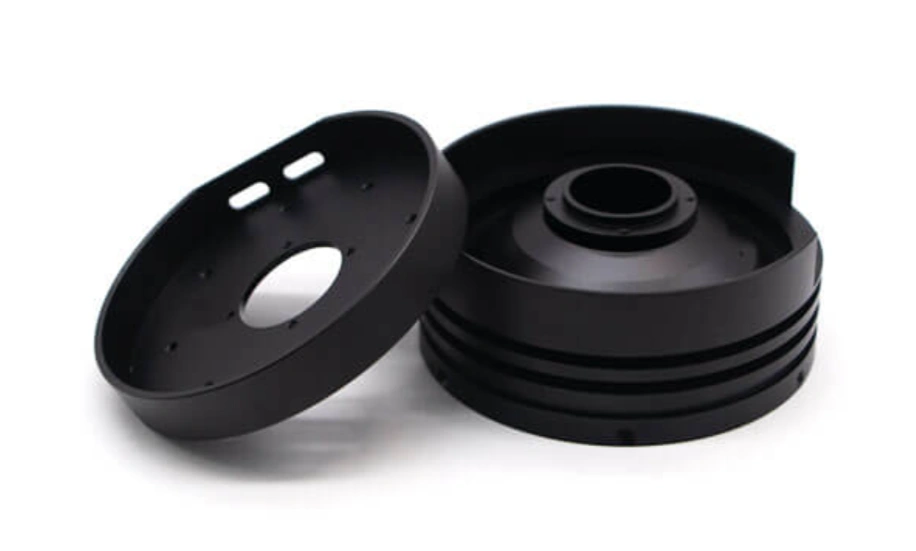
Peças de alumínio anodizado preto
- Ocultar as áreas melhoradas pode ser um desafio.
- A anodização convencional com ácido crômico, utilizando cromo hexavalente, é prejudicial ao meio ambiente e à saúde.
Experimente o Boda agora!
Aplicações comuns da anodização com ácido crômico
As soluções de anodização com ácido crômico tipo I são comumente utilizadas nas indústrias aeroespacial, de energia, militar, eletrônica e de dispositivos médicos.
Peças anodizadas tipo 1 para o setor aeroespacial
A indústria aeroespacial é uma usuária frequente de peças anodizadas do tipo 1. Essa solução é considerada o "padrão ouro" do setor.
Exemplos dessas peças incluem fixadores, painéis de acesso, superfícies de colagem e revestimentos da fuselagem.
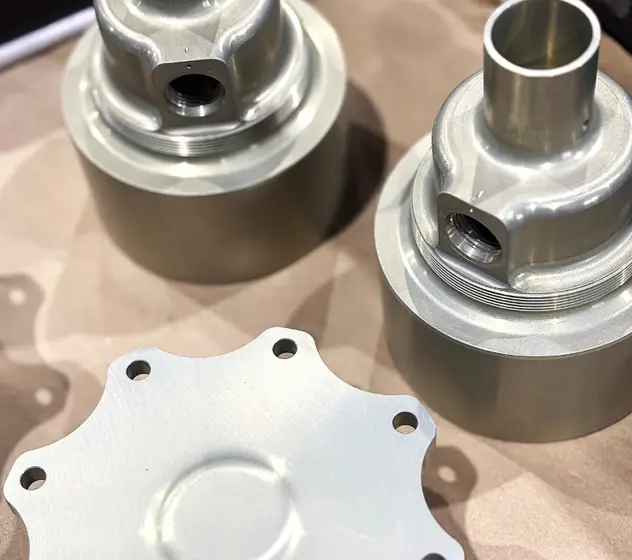
Peças aeroespaciais anodizadas
A técnica é muito apreciada por ser adequada para peças que exigem resistência à fadiga e à corrosão, além de projetos complexos.
Anodização com ácido crômico tipo I em energia
Para o setor de energia, as peças que podem ser de alumínio anodizado tipo 1 incluem componentes estruturais, fixadores e invólucros elétricos. Essas peças exigem confiabilidade dimensional, resistência à corrosão e resistência à fadiga.
Aplicações militares da anodização com ácido crômico
O processo de anodização com ácido crômico também é usado para produzir uma película de óxido de alumínio eletricamente não condutora em algumas peças críticas para uso militar, incluindo estruturas de drones e estruturas leves. 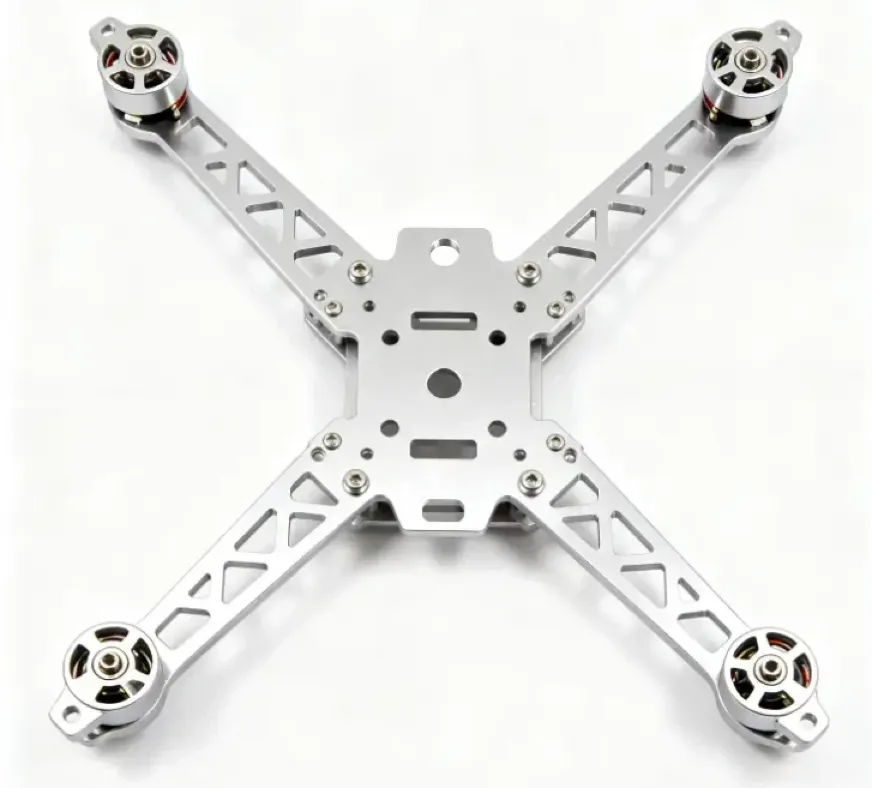
Quadro de drone
Aplicações eletrônicas do alumínio anodizado com ácido crômico
Conectores e invólucros são comumente tratados com essa tecnologia. A camada fina e uniforme aumenta a resistência à corrosão das peças sem afetar significativamente a precisão dimensional e a tolerância elétrica.
Pode ser combinado com outros tipos de anodização, como o processo de revestimento rígido, para melhor desempenho e durabilidade.
Soluções para Dispositivos Médicos
As peças médicas geralmente exigem alta precisão e resistência a ambientes agressivos. A tecnologia de anodização com ácido crômico tipo 1 é utilizada para atingir esses requisitos em componentes cirúrgicos e de outros tipos.
A peça ou peças a serem anodizadas são colocadas dentro do banho eletrolítico. Com o circuito elétrico completo, o processo de anodização com ácido crômico é iniciado. Os parâmetros a serem controlados de acordo com a espessura e uniformidade desejadas.
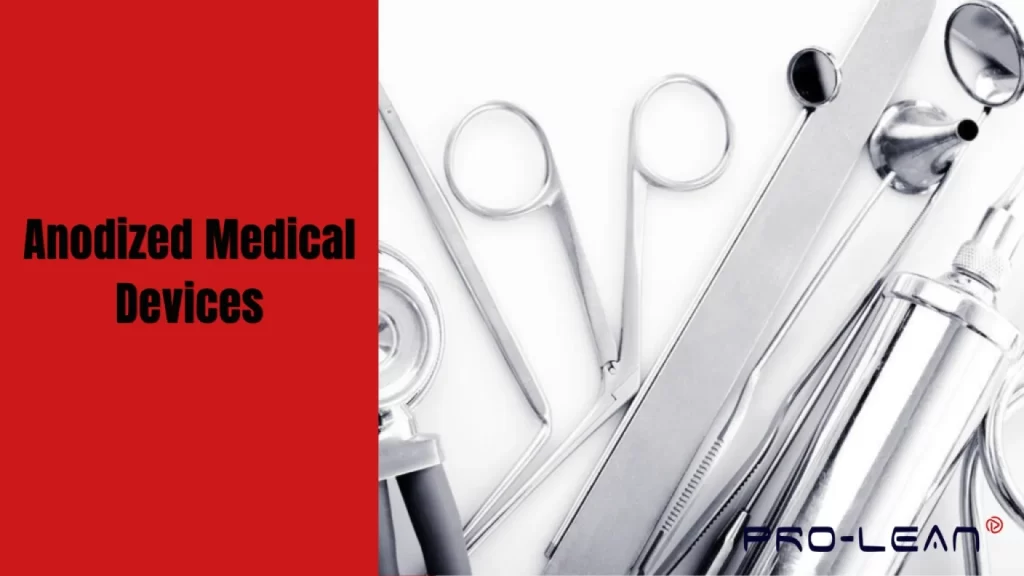
Dispositivos médicos anodizados
Como funciona a anodização?
Para entender como esse processo funciona, é importante primeiro compreender que ele converte a camada externa de alumínio em um revestimento protetor de óxido. A anodização é diferente de revestimentos ou pinturas porque a camada faz parte do metal.
Sim, anodização parece um processo muito técnico, mas é simples. Basicamente, o processo envolve uma célula eletrolítica com alumínio (ânodo) de um lado e um material inerte (cátodo) do outro.
Durante o processo de anodização com ácido crômico tipo 1, uma corrente elétrica passa pelo alumínio, provocando a perda de elétrons do alumínio. Os íons de alumínio resultantes se misturam com o oxigênio no eletrólito para formar a camada de óxido de alumínio.
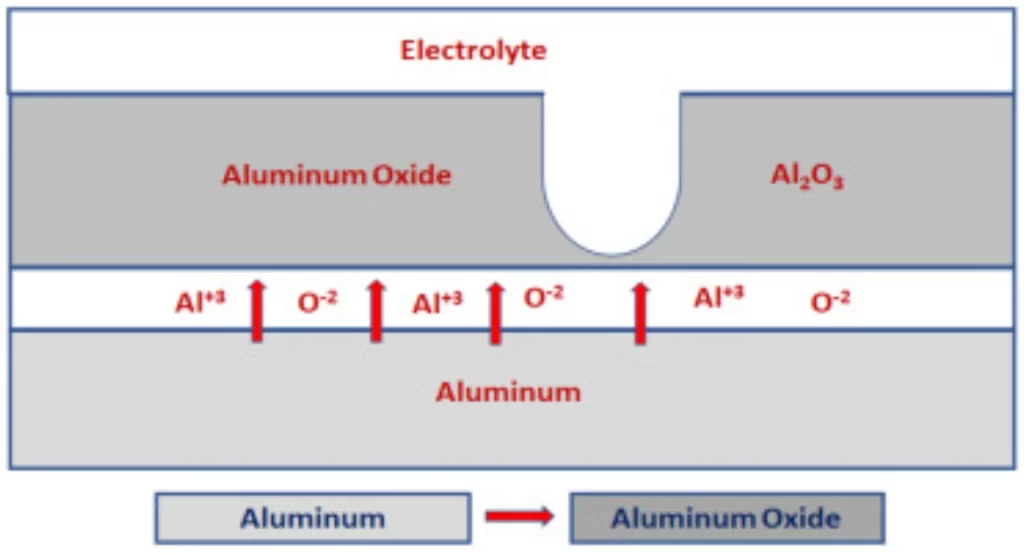
Diagrama de anodização
Etapas do processo de anodização
Assim como em outros processos de acabamento de metais, as principais etapas da anodização começam com a preparação da superfície, seguida pela anodização, limpeza, coloração e selagem dos poros.
Etapa 1: preparação da superfície
Métodos químicos e mecânicos são usados para limpar a superfície. O método escolhido depende das propriedades desejadas. Por exemplo, a jateamento com microesferas proporciona um acabamento fosco, enquanto a escovação cria uma aparência escovada.
Passo 2: Anodização
As propriedades da anodização incluem tempo, composição do eletrólito, voltagem e densidade de corrente.
Etapa 3: Limpeza da(s) peça(s)
Uma etapa adicional no processo de anodização com ácido crômico é a limpeza da peça com solventes e água deionizada. Isso serve para remover qualquer resíduo da solução.
Passo 4: Selar os poros
Pequenos poros permanecem no alumínio após a anodização com ácido crômico tipo 1. É importante selar esses poros para evitar a corrosão e melhorar o desempenho.
Experimente o Boda agora!
Materiais necessários para realizar a anodização com ácido crômico
Os principais materiais na anodização com ácido crômico são a peça de alumínio, o banho ácido, o cátodo, a fonte de energia, a água destilada, o desengraxante, a soda cáustica e o neutralizador de ácido. Cada um desses materiais deve atender às especificações de qualidade e pureza para evitar defeitos no processo e a perda da integridade da peça.
Peça de Alumínio – A peça de alumínio que será anodizada. Ela também funciona como ânodo.
Banho Ácido – Este é o eletrólito através do qual a corrente elétrica passa para ajudar a gerar a camada de óxido anódico.
Cátodo – Geralmente são fios condutores ou placas de metal. Eles são submersos no banho de ácido para completar o circuito elétrico.
Fonte de energia – Ela fornece a corrente contínua necessária para que a reação eletroquímica ocorra.
Água destilada – A água é utilizada para enxaguar as peças de alumínio à medida que são transferidas de uma etapa para outra.
Degreaser – Este é um produto de pré-tratamento e limpeza.
Lixívia – O agente decapante cáustico é eficaz na remoção de revestimentos anteriores do alumínio quando um revestimento mais recente precisa ser aplicado.
Neutralizador de Ácido – Este neutralizador é aplicado na peça de alumínio para neutralizar qualquer resíduo de ácido crômico.
Qual o melhor ácido para anodização?
Normalmente não existe um ácido "ideal" para anodização. A escolha do eletrólito depende de diversos fatores, incluindo a aplicação, os requisitos de desempenho e as propriedades do revestimento.
Ácido sulfúrico é o mais utilizado porque possui um excelente equilíbrio de anodização de alumínio cost, qualidade do revestimento e eficiência. Ácido crômico Normalmente, é escolhido para resistência à fadiga e à corrosão em peças. Acabamentos especiais geralmente são feitos usando ácido oxálico.
Qual a diferença entre a anodização com ácido crômico e a anodização com ácido sulfúrico?
A diferença entre a anodização com ácido crômico e anodização com ácido sulfúrico A espessura da camada é o fator principal. Para a anodização com ácido crômico tipo 1, a camada tem entre 0.5 e 2.5 mícrons espessa. É a mais fina. A camada para anodização sulfúrica (Tipo II) é mais espessa em até 25 mícrons.
Outra diferença reside na aplicação ideal. A anodização crômica (Tipo I) é amplamente reconhecida na indústria aeroespacial. É ideal para peças complexas e críticas para o voo, com juntas e fixadores.
Já a anodização sulfúrica (Tipo II) tem como melhores aplicações acabamentos arquitetônicos e eletrônicos de consumo. É comumente considerada a opção de preferência "estética".
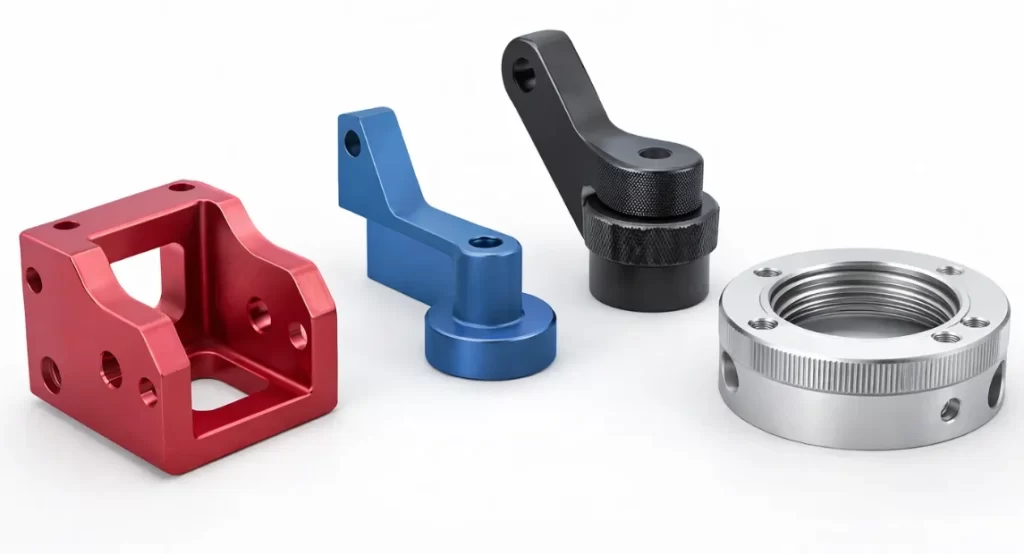
Peças anodizadas com ácido sulfúrico
Defeitos no processo de anodização com ácido crômico tipo 1
Os principais defeitos que os engenheiros de processamento encontram no processo de anodização com ácido crômico tipo 1 são delaminação do revestimento, corrosão por pite, queimaduras e estrias/manchas.
Delaminação de revestimento – A delaminação do revestimento ou a má adesão caracteriza-se pela baixa adesão entre o substrato e a camada de óxido. Este defeito é atribuído a um desequilíbrio químico no banho ou a uma preparação inadequada da superfície.
Pico – A corrosão por pite refere-se à desintegração localizada da película de óxido. Você não quer ter esse defeito em seu trabalho, especialmente em aplicações críticas como a aeroespacial.
Queimando – O superaquecimento localizado também pode ocorrer durante o processo de anodização com ácido crômico tipo 1. As manchas escuras ou opacas comprometem o desempenho da peça, principalmente em termos de resistência à corrosão.
Estrias/Manchas – Trata-se de descolorações ou marcas lineares irregulares que se formam na superfície anodizada. Vários fatores podem desencadear o defeito, incluindo enxágue inadequado e eletrólito contaminado.
Experimente o Boda agora!
Conclusão
O conhecimento da tecnologia de anodização com ácido crômico é fundamental para o pessoal de projeto e fabricação de produtos. Como explica o artigo, o tratamento de superfície decorativo e protetor envolve diversos materiais, incluindo um banho ácido e uma fonte de corrente elétrica.
Este processo envolve várias etapas, desde a preparação da superfície até a limpeza da peça tratada. Seus benefícios abrangem a durabilidade da peça e seu valor agregado. Os setores aeroespacial, energético, militar e médico estão obtendo imenso valor com peças anodizadas com ácido crômico.
Se você atua nesses setores e em áreas afins, considere o alumínio anodizado para o seu próximo projeto. Com nossa excepcional qualidade, você terá a solução ideal para suas necessidades. serviços de anodizaçãoObter peças anodizadas de qualidade não precisa ser um desafio. Entre em contato com nossos especialistas, enviando seus desenhos e outras especificações para uma consulta mais detalhada.
Perguntas Frequentes
Os materiais anodizados com ácido crômico são condutores?
Não, os materiais anodizados com ácido crômico não são condutores. A superfície não é condutora de eletricidade, mas apresenta maior resistência à corrosão e a riscos.
Os materiais anodizados com ácido crômico são propensos à ferrugem?
Não, os materiais anodizados com ácido crômico são resistentes à ferrugem. Como o processo é normalmente realizado em alumínio, que é resistente à ferrugem, considera-se que não está sujeito à ferrugem.
No entanto, a camada anodizada com ácido crômico é fina, podendo ser danificada ou desgastada. Caso isso ocorra, o material subjacente pode sofrer corrosão.