
Guia para moldagem por injeção DFM
O primeiro passo é projetar a peça plástica. É quando o projeto encontra a realidade do... moldagem por injeção É aí que os verdadeiros desafios começam. Mesmo um pequeno descuido na espessura da parede, no posicionamento do ponto de injeção ou em outros fatores pode levar a peças deformadas, retrabalho dispendioso do molde ou atrasos na produção, o que pode adiar a data de lançamento em várias semanas. O Design para Manufatura (ou DFM, na sigla em inglês) é a disciplina que preenche essa lacuna, antes que ela se torne um problema.
A moldagem por injeção DFM (Design for Manufacturability) é uma revisão estruturada que determina se um projeto é realmente viável para fabricação.O processo examina tudo, desde o fluxo de plástico para a cavidade do molde até o posicionamento dos extratores para minimizar a distorção da superfície. A identificação precoce desses problemas é importante porque os custos de desenvolvimento de moldes plásticos são altos e as ferramentas representam um investimento inicial significativo.
A Boda Tech oferece serviço de moldagem por injeção Além de oferecer uma análise completa de DFM (Design for Manufacturing) aos seus clientes como parte do processo de orçamento, a empresa pode revisar arquivos 3D para identificar problemas potenciais e sinalizá-los antes da fabricação das ferramentas. Uma análise de DFM pode ser a opção mais econômica neste momento, seja para refinar um projeto ou avaliar opções de moldagem por injeção.
O que é DFM em moldagem por injeção?
Projeto para fabricação em moldagem por injeção
DFM, ou Design para manufaturaA análise DFM (Design for Manufacturing) é uma metodologia que se concentra na criação de peças simples, eficientes e de baixo custo de fabricação. No contexto da moldagem por injeção de plásticos, a análise DFM avalia um modelo 3D considerando as restrições do processo. Isso ajuda a identificar possíveis defeitos, ineficiências ou características de projeto que tornariam as ferramentas desnecessariamente complexas ou caras.
Esse processo é formalizado em um relatório DFM. O relatório visualiza as descobertas com imagens 3D anotadas, mapas de análise codificados por cores e sugestões estruturadas. Isso fornece aos projetistas e fabricantes de moldes um ponto de referência comum antes de qualquer corte no aço.
Por que o DFM é importante antes do corte do aço?
O custo das ferramentas de moldagem por injeção pode ser substancial e, em grande parte, irreversível. Os moldes de produção padrão podem variar de alguns milhares a dezenas ou mesmo centenas de milhares de dólares, dependendo da complexidade, do material e do número de cavidades. Alterar as ferramentas depois que a produção já começou, ou pior, depois de concluída, pode ser caro e demorado.
A análise DFM pode identificar problemas logo na fase de projeto, quando as modificações são muito mais baratas do que as ações corretivas pós-fabricação. A moldagem por injeção com base na metodologia DFM pode identificar problemas precocemente.
- Peças presas no molde devido a ângulos de saída inadequados.
- Marcas de afundamento ou deformações podem ser causadas por espessura irregular da parede.
- Cortes que exigem ações laterais complexas (e dispendiosas)
- Posicionamento de pontos de controle que resulta em marcas de solda visíveis ou imperfeições na superfície.
- As proporções entre a nervura e a parede que causam defeitos estéticos nas superfícies externas.
DFM vs. Análise de Fluxo de Moldagem – Qual a diferença?
O DFM (Design for Manufacturing) e a MFA (Mold Flow Analysis), embora frequentemente usados em conjunto, têm finalidades distintas. O DFM avalia as características estruturais e geométricas do modelo da peça. A MFA simula como o plástico derrete na cavidade do molde durante o preenchimento e a compactação.
O DFM é suficiente para peças mais simples. Combinar o DFM com uma simulação de fluxo completo do molde antes do início da fabricação das ferramentas proporciona a melhor visão para geometrias complexas ou aplicações de alta precisão.
Experimente o Boda agora!
Relatório DFM de Moldagem por Injeção: Elementos-chave
Kit de ferramentas DFM para moldagem por injeção
Um relatório DFM completo abordará as importantes escolhas de projeto e ferramentas que afetarão a qualidade da peça e a eficiência da produção. O que todo relatório DFM deve incluir e por que isso é importante.
Tipo e localização do portão
O ponto de entrada é o local por onde o plástico fundido entra na cavidade do molde. O tipo e a localização do ponto de entrada afetam diretamente a aparência da peça, sua integridade estrutural e a eficiência do ciclo de produção. Uma posição incorreta do ponto de entrada pode causar deformações, marcas de solda e cicatrizes visíveis em peças com acabamento estético delicado.
Os três tipos mais comuns de portas lógicas avaliadas pela DFM são:
Canal de alimentação direto/por injeção:
É simples, mas deixa uma cicatriz grande e muitas vezes visível. Evite superfícies que sejam importantes para a aparência.
Portão lateral/de borda:
É mais controlável e pode ser usado para layouts com múltiplas cavidades. Deixa pequenas marcas nas bordas, o que pode ser aceitável em certos contextos de montagem.
Portão Banana/Submarino:
As peças de consumo são a escolha preferida. A marca de injeção é direcionada para uma superfície oculta, de modo que nenhum acabamento ou recorte secundário seja necessário. Devido à maior resistência ao fluxo, requer um projeto de ejeção mais preciso.
Um sistema de canais quentes pode ser usado para controlar o comprimento dos canais e o desperdício de material em moldes de cavidade única com entradas em apenas um lado.
Comparando os tipos de portas lógicas
| Tipo de portão | Destaques | Visibilidade da cicatriz do portão | Recomendado para |
| Direto / Canaleta | Componentes simples e de aparência discreta | Alto — rubor visível no centro | Peças de acabamento estético não são recomendadas. |
| Portão lateral/de borda | Peças simples, moldes com múltiplas cavidades | Pequenas marcas nas bordas | Útil para aplicações além da cosmética. |
| Portão Banana/Submarino | Produtos de consumo, conjuntos | Nenhum — oculto após a montagem | A maioria das aplicações são recomendadas. |
| Portão de corredor quente | Peças grandes de cavidade única e alto volume | Desperdício mínimo — quase zero | Melhor para produção em larga escala |
Colocação do pino ejetor
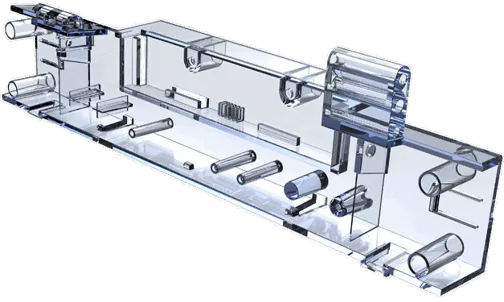
Após cada ciclo, pinos extratores são usados para empurrar a peça para fora do molde. É importante posicioná-los corretamente: poucos pinos ou pinos mal posicionados podem deformar a peça ou causar marcas de tensão visíveis (esbranquiçamento) em sua superfície.
A seguir, apresentamos algumas das melhores práticas para o layout do pino ejetor durante uma avaliação de DFM (Design for Manufacturing):
Coloque os pinos perto das nervuras ou saliências onde a resistência à desmoldagem é maior.
- Utilize tubos ejetores em locais com furos passantes.
- Distribua os pinos simetricamente para equilibrar a força de ejeção e evitar a inclinação da peça.
- Certifique-se de que as marcas de alfinete sejam colocadas em superfícies que não sejam meramente decorativas, sempre que possível.
Para equilibrar as forças de resistência, serão necessários mais pinos extratores quanto maior for o número de nervuras.
Posição da linha de separação
A linha de junção é o ponto onde as duas metades se encontram. Essa junção sempre apresenta uma marca visível. A DFM busca posicionar essa linha de forma a minimizar seu impacto visual e funcional.
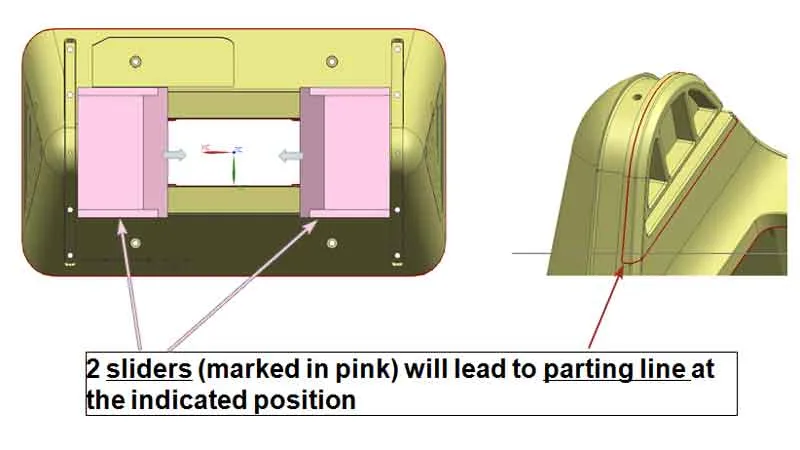
As linhas de partição são facilmente posicionadas em painéis planos ou escalonados. A orientação das linhas de partição em geometrias complexas ou formatos tubulares pode impactar os ângulos de inclinação, as tolerâncias dimensionais e o comprimento dos canais de alimentação. Um projeto de fabricação (DFM) deve abordar todas as opções e compensações.
Levantadores e deslizadores de recorte inferior
Levantadores ou deslizadores são necessários quando uma peça possui reentrâncias que impediriam sua remoção direta do molde. Eles aumentam a complexidade e o custo das ferramentas, mas são indispensáveis para peças com geometrias complexas.
As análises DFM mapeiam a localização de todos os extratores e deslizadores necessários e indicam as marcas que eles deixarão na superfície da peça. O desgaste do molde nas interfaces móveis torna-se mais perceptível com o tempo, o que é importante para a produção em larga escala.
Espessura da parede e design das nervuras
O princípio da espessura uniforme da parede em projeto de molde de injeção É fundamental, e também um dos princípios mais frequentemente violados. Se as paredes não tiverem espessura uniforme, o plástico irá preencher e resfriar em taxas diferentes. Isso pode causar tensão interna e marcas de afundamento.
As análises de espessura de parede DFM verificam:
- As paredes são muito grossas, resultando em marcas de afundamento e um tempo de ciclo mais longo.
- As paredes são muito finas (causando fragilidades estruturais ou tiros curtos).
- Uma transição repentina entre seções grossas e finas
- Proporção excessiva entre a espessura da nervura e a espessura da parede — As nervuras devem ter, tipicamente, entre 50% e 60% da espessura da parede adjacente para evitar marcas de afundamento no lado oposto.
O relatório DFM deve documentar quaisquer consequências esperadas, como as nervuras em uma superfície inclinada.
Análise do ângulo de inclinação
Os ângulos de saída são o pequeno afilamento adicionado às paredes verticais da peça para que ela se desprenda do molde sem problemas. Peças com ângulo de saída insuficiente podem grudar, arrastar ou deformar ao serem ejetadas.
Os programas CAD modernos incluem ferramentas de análise de ângulo de inclinação que codificam as superfícies por cores com base em sua condição de inclinação. Normalmente, o verde é usado para superfícies com inclinação adequada e o vermelho para superfícies com inclinação zero ou negativa. Cores gradientes também estão disponíveis. Essa análise deve ser incluída no relatório DFM, com indicações específicas de quaisquer superfícies que necessitem de modificação na inclinação.
Em geral, recomenda-se que a maioria das superfícies seja moldada por injeção com um ângulo de saída mínimo de 1 a 2°. Superfícies texturizadas necessitam de um ângulo de saída maior, geralmente de 3 a 5 graus, dependendo da profundidade da textura.
Experimente o Boda agora!
Ferramentas de Moldagem por Injeção: Principais Considerações sobre DFM (Design for Manufacturing)
Guia de projeto para fabricação em moldagem por injeção
A análise DFM não é isolada; ela influencia decisões sobre ferramentas de moldagem por injeçãoAs decisões de ferramental tomadas durante a fase de DFM (Design for Manufacturing) têm um impacto a longo prazo na qualidade das peças, na capacidade de produção e no custo total de propriedade.
Selecionando bases de moldes para pequenas tiragens de produção
Nem todos os produtos exigem um molde endurecido para a produção. Bases de molde de alumínio ou semi-endurecidas são uma maneira mais econômica e rápida de produzir as primeiras peças para prototipagem, fabricação de transição ou lotes de baixo volume. Ao recomendar materiais e padrões para bases de molde, o DFM (Design for Manufacturing) deve levar em consideração o volume de produção pretendido.
A seguir, apresentamos as principais considerações a serem feitas na seleção de bases de moldes para pequenas tiragens de produção:
- Os moldes de alumínio são mais rápidos e mais baratos de usinar. Frequentemente, eles passam por 20,000 a mais de 100,000 ciclos, dependendo da liga, do projeto e do material.
- Moldes de aço P20: Excelente equilíbrio entre usinabilidade, durabilidade e adequação para produção em médio volume.
- Moldes de aço temperado H13 são necessários para aplicações de alto volume, materiais abrasivos ou aplicações com tolerâncias rigorosas.
- Sistemas de matrizes de unidade mestre (MUD): Inserções substituíveis para um molde base padrão — Ideal para famílias de produtos e iterações de design frequentes.
Ferramentas com múltiplas cavidades versus ferramentas com cavidade única
O número de cavidades em um molde afeta o custo da peça por ciclo. Também impacta o sistema de canais de injeção, o posicionamento do ponto de injeção e os requisitos de peso da máquina. O DFM (Design for Manufacturing) deve considerar a quantidade de cavidades ao fazer recomendações de ferramentas.
Moldes com múltiplas cavidades podem reduzir o custo por peça, mas aumentam os custos iniciais de ferramental e exigem maior consistência dimensional entre as cavidades. Começar com um molde de cavidade única, ou um inserto de prototipagem, permite fazer alterações no projeto antes de aumentar a escala de produção. Isso é especialmente útil para novos produtos e projetos que ainda não foram testados em produção.
Experimente o Boda agora!
Conclusão
A análise DFM não é apenas uma formalidade. É um investimento de alto retorno no processo de moldagem por injeção de plástico. Ao examinar sistematicamente o posicionamento dos pontos de injeção, a configuração dos extratores, a espessura das paredes, os ângulos de saída, as linhas de partição e a estratégia de ferramental antes do início da produção, a análise DFM elimina a categoria de problemas mais dispendiosa: aqueles descobertos após a conclusão do ferramental. Combinar a simulação do fluxo de moldagem com aplicações complexas proporciona aos projetistas e fabricantes de moldes uma base sólida e compartilhada para a tomada de decisões.
A Boda Tech oferece análise DFM completa com seus serviços de moldagem por injeção, ajudando os clientes a identificar e resolver problemas de projeto antes de investirem em ferramentas. Entre em contato com a equipe técnica da Boda. Entre em contato com nossa equipe para obter um orçamento e uma avaliação de DFM (Design for Manufacturing) se você estiver pronto para levar seu projeto do conceito à produção ou se desejar uma segunda opinião.