
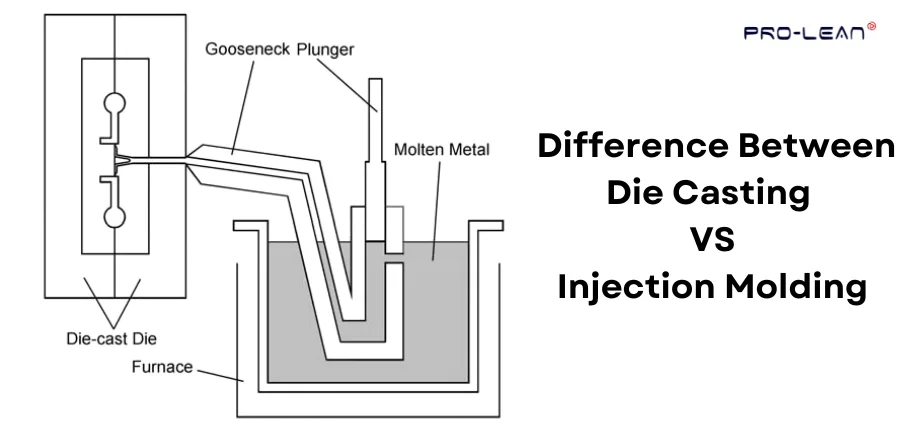
Die casting usa moldes de alta pressão e é destinado à produção em massa. Ambos os processos dependem de moldes para moldar o material, mas existem muitas diferenças.
Você pode ver a diferença entre fundição sob pressão e moldagem por injeção refletida em preço, tempo, expertise e materiais. Este guia abrange os fundamentos da fundição sob pressão, o que separa a moldagem por injeção da fundição e dicas para ajudar você a encontrar o processo de fabricação adequado.
O que é fundição?
Die casting é um processo de fabricação de peças usando uma cavidade de molde e metal fundido. O metal fundido é despejado no molde, chamado de die, e solidifica sob pressão, tomando o formato da cavidade.
fundição é usado para produção em alto volume de formas complexas de metal e quando peças de metal precisam de uma superfície pronta para uso. Fundição sob pressão usando molde produz uma superfície lisa.
Você deve observar que a fundição sob pressão depende de aquecimento e fornos, que usam energia. A fundição sob pressão é geralmente usada para metais com pontos de fusão moderados, como alumínio a 660°C ou ligas de zinco, que são macias e mais fáceis de fluir.
Processo de fundição sob pressão passo a passo
Todas as peças fundidas são feitas usando o mesmo processo fundamental.
Projetando o dado
Antes de iniciar a fundição sob pressão e selecionar a configuração do molde, defina a geometria da peça e projete o molde. Ferramentas CAD adequadas podem auxiliar na revisão das linhas de partição, núcleos e acesso à ferramenta.
Matrizes são feitas de aço para ferramentas endurecido–graus como H11, H13 e ligas de aço de alto desempenho porque elas têm alta resistência à temperatura. Aço para ferramentas endurecido também tem alta resistência contra a pressão de injeção, prevenindo flambagem (deformação sob carga).
Preparando o dado
A preparação da matriz tem uma etapa de lubrificação simples. Um lubrificante como DIE SLICK, óleo mineral ou óleo sintético feito sob medida para materiais pode pulverizar a cavidade da matriz, auxiliando na liberação do molde e na ejeção da peça.
Metal Fundido
A fundição sob pressão depende de materiais e ligas específicas por causa de suas propriedades. Viscosidade, ponto de fusão e alta resistência são importantes para a fundição. Os materiais de fundição sob pressão incluem:
- Zinco,
- Latão,
- bronze,
- Alumínio,
- Cobre e algumas ligas de chumbo e estanho
Injeção
Injetar material na matriz é similar ao processo de moldagem por injeção. No entanto, há algumas diferenças neste estágio.
Câmara Quente: Neste tipo de transferência de metal, um pistão retira o metal fundido do forno e o injeta no molde.
Uma câmara quente é usada para metais como zinco porque sua reatividade com o aço é baixa e eles não erodem os componentes do aço.
Câmara Fria: Neste caso, a transferência depende primeiramente do carregamento de metal fundido em uma câmara de injeção, onde um pistão pressiona o metal fundido para dentro da matriz.
A câmara fria mantém a câmara de injeção mais fria e separa metais reativos como alumínio, cujo alto ponto de fusão pode danificar componentes da câmara quente. Outros metais de alto ponto de fusão também podem desgastar a matriz.
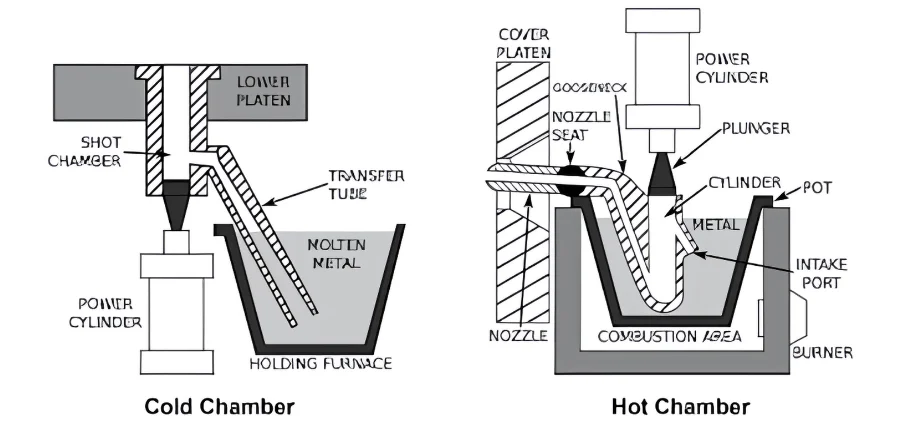
Título: Câmaras quentes e frias na fundição sob pressão
Solidificação
Metais fundidos podem ser deixados para esfriar em sua taxa padrão, mas o método de fabricação ideal requer jatos de água para resfriar o molde rapidamente e ejetar a peça solidificada.
Ejeção
Após o molde esfriar, você pode liberar a pressão de fixação e abrir o molde para ejetar a peça.
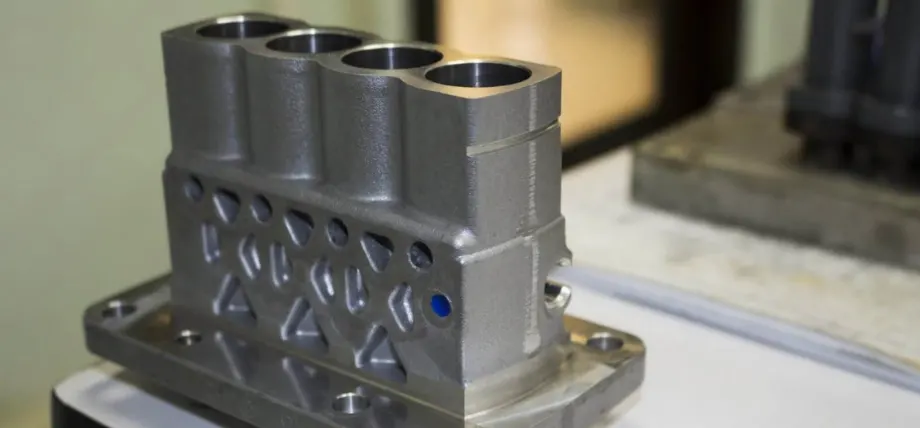
Título: peça fundida em alumínio
Fundição de alumínio é um dos tipos mais populares de fundição sob pressão.
Experimente o Boda agora!
Vantagens da fundição sob pressão
A fundição sob pressão oferece vantagens para ligas e geometrias de peças adequadas. Compare esses benefícios com os requisitos do componente específico.
- Acabamento de superfície: peças fundidas sob altas pressões têm um acabamento de superfície liso.
- Eficiência de grande volume de produção: quando câmaras quentes são usadas, os tempos de ciclo podem ser de apenas 15 segundos, o que significa milhares de peças por dia.
- Durabilidade: O resfriamento com água altera a estrutura dos grãos, adicionando durabilidade e resistência à peça.
- Resíduos Reduzidos e Reciclabilidade: Qualquer material desperdiçado pode ser refundido ou reciclado para a próxima produção. Fonte: Pesquisa de fundição sob pressão em câmara quente
- Produção consistente: matriz fixa controla o processo de produção e as tolerâncias
- Shots: Os moldes de fundição não precisam produzir uma única peça. Eles podem ser projetados para conter mais de uma cavidade de matriz, e cada peça resultante da cavidade da matriz é chamada de shot. Isso pode tornar o processo de fundição mais eficiente.
Desvantagens da fundição sob pressão
- Alto Custo de Ferramental: A matriz de fundição tem que ser usinada com tolerâncias de usinagem exatas, o que pode custar milhares de dólares. Além disso, os custos de forno, pistão e operação podem se acumular com o investimento inicial.
- Custo-efetivo somente com altos volumes: A máquina de fundição sob pressão só é custo-efetiva para séries de produção de mais de 10,000 peças. Você pode usar a usinagem CNC como uma alternativa para produção de baixo volume.
- Restrito a Poucos Materiais: A fundição sob pressão depende muito de materiais com pontos de fusão baixos a moderados (até 1000°C). Isso geralmente restringe os materiais de fundição sob pressão a ligas de alumínio, zinco, magnésio ou cobre.
Metais com alto ponto de fusão, como aço inoxidável, podem danificar as matrizes de aço para ferramentas, e a fundição desses materiais normalmente usa fundição em areia.
- Porosidade da peça: Usar altas pressões, ventilação ruim ou gases presos no metal fundido pode solidificar e levar à porosidade na peça. A porosidade pode enfraquecer a integridade estrutural e a resistência das peças fundidas.
- Danos na matriz: O aquecimento e o resfriamento das matrizes durante a fundição podem causar danos permanentes, como rachaduras, fadiga térmica ou erosão.
- Prazos de entrega: Uma das maiores desvantagens da fundição sob pressão são os grandes prazos de entrega. Do design à ferramentaria e produção de peças, pode levar várias semanas.
O que é moldagem por injeção?
moldagem por injeção é uma técnica de produção de alto volume que usa um bico injetor para empurrar material fundido para dentro de um molde. Normalmente, a moldagem por injeção usa plásticos ou polímeros termoendurecíveis.
A principal diferença entre moldagem por injeção e fundição sob pressão é o material. A moldagem por injeção de plástico envolve a fusão de grânulos de plástico em um barril e forçados sob alta pressão para dentro de um molde.
Moldagem por injeção passo a passo
Fabricação de moldes
A moldagem por injeção de plástico requer um molde de duas partes. Há dois lados em um molde de injeção de plástico.
Lado da cavidade (A): O lado da cavidade segura o cano e a injeção de tiro. O ferramental do molde é mais sofisticado do que a fundição sob pressão. Ele requer canais de resfriamento, placas de fixação, abeto e a cavidade.
Lado do núcleo (B): O lado do núcleo se move para dentro e para fora e segura os pinos ejetores, pinos-guia, ranhura da braçadeira e placa ejetora.
Material de fusão
O processo de moldagem por injeção de plástico envolve o uso de pellets termoplásticos por meio de um funil que alimenta o barril aquecido. Aqui, o plástico derrete e mantém uma consistência uniforme.
Na moldagem por injeção de metais, metais e ligas são usados como pós junto com ligantes dentro do cilindro e injetados na matriz do molde.
As temperaturas de processamento dependem do tipo de plástico ou do sistema de aglutinante MIM. Na moldagem MIM, o calor faz com que a matéria-prima à base de aglutinante flua, enquanto o metal permanece em pó; a etapa de moldagem não injeta metal fundido em grande quantidade.
Entrega de tiro
Na moldagem por injeção, o plástico é injetado na matriz usando o mesmo parafuso giratório dentro do cilindro que mistura pellets de plástico. Para fabricar peças plásticas moldadas por injeção, o parafuso para de girar e desliza para frente em direção ao bico, pressionando o material para fora e para dentro da cavidade do molde.
Enquanto o material utilizado começa a esfriar no molde, os parafusos continuam exercendo pressão para evitar que o material retorne e compensar qualquer contração.
Solidificação
A máquina de moldagem por injeção usa canais de resfriamento de água embutidos na máquina. A água resfria o material em uma taxa mais rápida, aumentando a taxa de produção, e é importante manter a temperatura do molde abaixo do ponto de fusão do material usado.
Pós-processamento
A moldagem por injeção pode produzir rebarbas e defeitos ao longo da linha de separação. A maioria das peças grandes, como latas e galões, requer o corte de saliências plásticas extras e rebarbas.
Vantagens da Moldagem por Injeção
Há muitos motivos pelos quais os fabricantes preferem a moldagem por injeção em vez de outros métodos de moldagem de plástico.
Repetibilidade
Como o plástico é muito mais macio que o material do molde, ele é fácil de moldar e produz resultados consistentes com nenhuma ou mínima variação.
velocidade de produção
Para plásticos, o tempo do ciclo de moldagem por injeção varia de 10 a 30 segundos, dependendo da taxa de resfriamento do material e do peso da peça. Para metais, a taxa de resfriamento é significativamente maior, dependendo do tamanho das partículas de pó e do material. Pode variar de 80 segundos a 500 segundos para alguns materiais de cobre.
Escolhas de materiais
A moldagem por injeção oferece muito mais escolhas em termos de material. Você pode usar termoplásticos, termofixos, elastômeros, vidro e metais.
Baixo desperdício
A moldagem por injeção não desperdiça material como outros processos de fabricação. Na verdade, qualquer rebarba, excesso de plástico ou material que vaza pode ser reaquecido e reutilizado.
Custo-beneficio
Inicialmente, a moldagem por injeção pode ser cara com custos de ferramentas e moldes. No entanto, isso é rapidamente compensado por grandes taxas de produção, e a produção repetível divide o custo em milhares de peças.
Produz paredes finas
Em termos de design, muitas características que exigem precisão e exatidão podem ser facilmente produzidas usando moldagem por injeção. Paredes finas em produtos plásticos são difíceis de fabricar porque a usinagem pode produzir calor e deformar as bordas.
Peças plásticas de paredes finas podem ser facilmente produzidas usando moldagem por injeção porque o material flui para dentro da cavidade da parede e se solidifica.
Características internas complexas
A moldagem por injeção se tornou um processo de fabricação popular devido à sua capacidade de produzir roscas e dobradiças em um único processo. Muitas características internas também podem ser produzidas simplesmente colocando um núcleo.
Capacidade de sobremoldagem
É possível sobremoldar em plástico usando moldagem por injeção. Comparado à fundição sob pressão, tem a vantagem de dar uma sensação de duas ou três texturas à peça.
Por exemplo, uma peça pode ter uma base de plástico e ser moldada com uma empunhadura de borracha ou silicone.
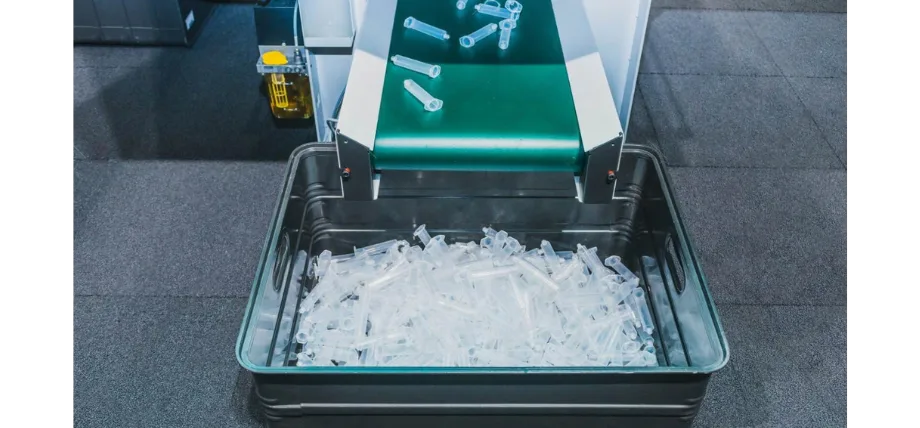
Título: Produção de peças de moldagem por injeção de alto volume
Desvantagens da moldagem por injeção
Custo inicial de moldagem
Semelhante à fundição sob pressão, o custo de ferramental de um molde de injeção também é alto. Ele requer design cuidadoso e técnicas de fabricação de metal de precisão como EDM.
Tempo De Espera
Ir do design inicial do molde para a produção da primeira peça exige iterações e testes significativos de design. Quaisquer alterações de última hora exigem usinagem do molde do zero, e o processo de prototipagem é lento.
Nenhuma flexibilidade de design
A moldagem por injeção não tem flexibilidade de variação de design. Uma vez que seu design esteja no lugar e o molde produzido, todas as peças devem aderir às tolerâncias e geometria da cavidade projetada.
Ângulos de inclinação e pino ejetor
O projeto do molde de injeção requer que a cavidade integre ângulos de inclinação para fácil remoção das peças. Ângulos de inclinação e posicionamento do pino ejetor podem exigir alteração do projeto e orientação da peça.
Porosidade
Porosidade se refere às pequenas bolhas de gás que ficam presas dentro da peça após a moldagem por injeção. Isso pode surgir quando não há uma boa ventilação para liberar o gás e o ar presos dentro do molde.
Principais diferenças entre fundição sob pressão e moldagem por injeção
|
Fundição |
Moldagem por Injeção |
|
|
Materiais |
Metais com pontos de fusão abaixo de 1000°C |
Ótimo para termoplásticos e metais seletivos |
|
Faixa de ponto de fusão |
400 °C a 1000 °C (cobre) |
Até 300°C para plásticos |
|
Processo típico |
Câmara quente |
Molde de injeção |
|
Pressão: |
Pressão de injeção de até 130 MPa ou superior |
Mais alto (>140 MPa) |
|
Tempo de resfriamento (impacto do ciclo de execução) |
Rápido (30 s em média) a 500 segundos |
Rápido na maioria das partes |
|
Tolerância |
Alto (cerca de +/- 0.05 mm) |
Tolerâncias mais rigorosas (até 0.01 mm) |
|
Custo de Ferramentas |
Alto |
Alto |
Fonte: Custo de ferramentas, pressão de injeção
Experimente o Boda agora!
Moldagem por injeção de metal VS fundição sob pressão
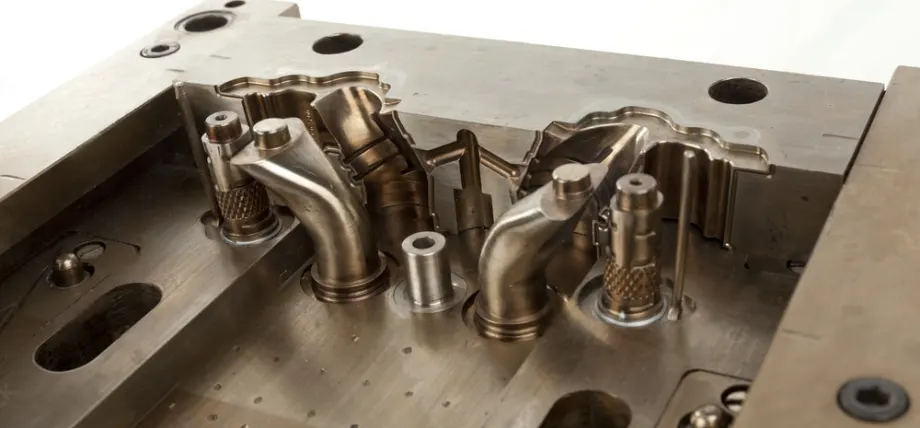
Título: Molde de injeção de metal
Metal Injection Molding (MIM) é similar à moldagem por injeção de plástico, mas há algumas diferenças em material e processo. MIM é completamente diferente de fundição sob pressão, e nesta comparação detalhada entre fundição sob pressão e moldagem por injeção de metal, você aprenderá as diferenças significativas.
Para uma análise específica deste percurso, explore o nosso Serviços de fabricação MIM.
Processo
O processo de moldagem por injeção de metal (MIM) começa com a mistura de pó metálico fino com um aglutinante para formar a matéria-prima. Essa matéria-prima é aquecida a uma temperatura adequada ao sistema aglutinante e injetada em um molde. Após o resfriamento, a peça moldada ainda contém tanto o pó metálico quanto o aglutinante.
A remoção do aglutinante elimina a maior parte dele, mantendo a forma necessária para a sinterização subsequente.
- Dependendo do sistema de matéria-prima, podem ser utilizados métodos de desaglomeração por solvente, catalítica ou térmica.
O aglutinante restante é removido durante o ciclo térmico subsequente, e a sinterização consolida o pó à medida que a peça encolhe. Operações secundárias podem ser necessárias para o acabamento final.
Die casting é uma técnica de fabricação de uma única vez. O metal líquido é despejado em uma matriz, esfria e toma o formato da matriz. É mais rápido, mais fácil de operar e muito mais direto.
Esta é a principal diferença entre fundição sob pressão e moldagem por injeção de metal.
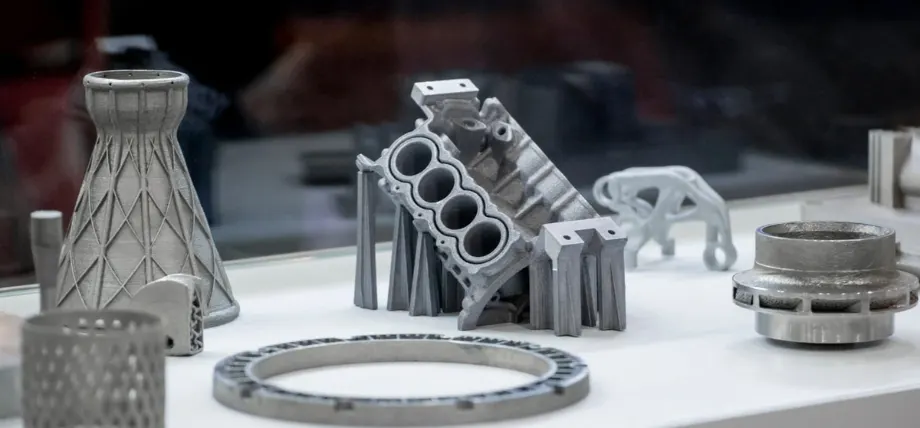
Título: Peças metálicas sinterizadas
Materiais
A fundição sob pressão usa principalmente metais não ferrosos. Metais não ferrosos têm um ponto de fusão mais baixo e não desgastam a matriz rapidamente. Alguns metais comuns de fundição sob pressão são alumínio, zinco, magnésio e cobre.
A MIM pode utilizar diversas famílias de ligas de pó metálico. Confirme a disponibilidade da matéria-prima, as propriedades do material final e a qualificação do processo com o fornecedor, em vez de presumir que todas as ligas listadas estejam disponíveis.
Resistência (Strength)
A densidade final do MIM depende da liga, da matéria-prima, da geometria e do processo de sinterização validado. Ela deve ser especificada e verificada para a aplicação em questão.
A resistência depende da liga, da densidade, do tratamento térmico e das condições de teste. Compare os dados do material na condição final desejada, em vez de simplesmente transferir um valor de resistência único entre ligas ou processos.
Custo de Ferramentas
Os custos de ferramental e de peças entregues dependem da complexidade do molde, da quantidade produzida, do material, da sinterização e das operações secundárias. Compare o processo completo para a mesma peça em vez de presumir que o ferramental MIM é sempre mais barato.
Quando você deve escolher serviços de fundição sob pressão e moldagem por injeção?
Ao escolher entre fundição sob pressão e moldagem por injeção, a escolha depende em grande parte dos materiais com os quais você está trabalhando e da aplicação final da sua peça.
Para a maioria dos plásticos, a moldagem por injeção é a escolha padrão. Ao comparar essas duas técnicas de fabricação, o material em referência é principalmente metal.
- Você pode usar fundição sob pressão para produzir peças de metais não ferrosos para suportar cargas e tensões pesadas.
- Se sua aplicação depende de propriedades como condutividade térmica e condutividade elétrica, você pode usar fundição sob pressão porque metais não ferrosos como o cobre têm maior condutividade.
- Para altos volumes de produção com tempo de resposta mais rápido
- O acabamento superficial depende da liga, das ferramentas e do processo. Qualquer uma das opções pode exigir um acabamento secundário para atender aos requisitos de aparência ou funcionalidade especificados.
- Para peças de grande diâmetro ou seção transversal
- Quando o encolhimento é uma preocupação na fabricação
Aplicações de fundição sob pressão versus moldagem por injeção
Serviço de fundição sob pressão pode ajudá-lo a produzir peças para uma variedade de indústrias, desde máquinas industriais até automóveis.
Usos da fundição sob pressão
- Blocos de motor de alumínio que requerem dissipação de calor
- Componentes de zinco como corpos de fechadura
- Dissipadores de calor de alto volume
- Componentes de transmissão de automóveis
Usos da moldagem por injeção
- Componentes ABS em veículos
- Painéis em carros
- Garrafas de plástico e recipientes de plástico
Aplicações de fundição sob pressão versus moldagem por injeção de metal
- Moldagem por injeção de metal de conectores de cobre e eletrônicos
- Instrumentos cirúrgicos metálicos
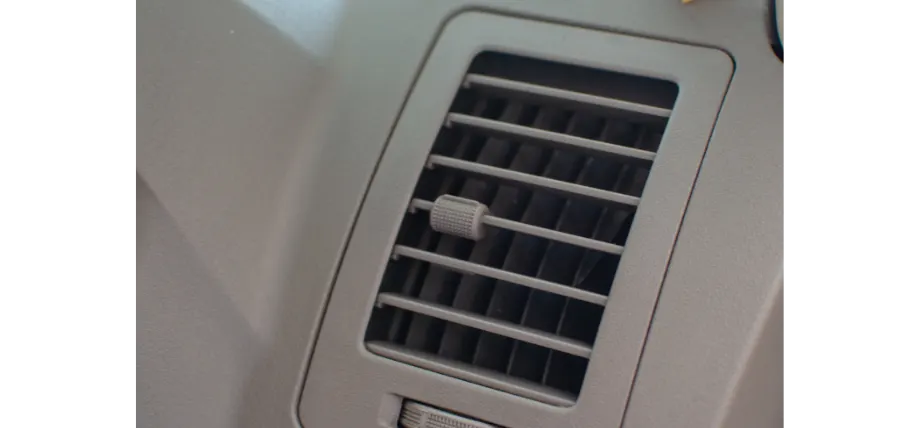
Título: Ventilação de carro de plástico ABS
Conclusão
Há muitos tipos de moldagem por injeção categorizados de acordo com a escolha do material. A moldagem por injeção de metal produz a comparação mais próxima à fundição sob pressão, cada um com seus prós e contras.
Você pode usar os conceitos descritos nesta comparação detalhada para decidir entre diferentes processos e pode descobrir a fundição sob pressão multinacionais clique aqui.
Precisão Serviço de moldagem por injeção na Boda TECH
Interessado em iniciar um projeto de moldagem por injeção? Em Tecnologia Bodaa, oferecemos soluções para projeto de moldes e produção de peças moldadas por injeção de alto volume.
Por que trabalhar conosco?–
Capacidades DFM
Usinagem de precisão
Produção de alto volume
Consultas de design
Perguntas frequentes
Qual é a diferença entre fundição sob pressão e moldagem por injeção?
A fundição sob pressão é especializada na produção de peças de metais não ferrosos como alumínio, zinco, magnésio e latão. A moldagem por injeção é reservada principalmente para termoplásticos como ABS.
A moldagem por injeção é mais barata que a fundição sob pressão?
A fundição sob pressão tem custos de ferramentas, custos de forno e custos de pós-processamento associados ao processo. Isso torna a fundição sob pressão mais cara do que a moldagem por injeção, que pode produzir produtos acabados em uma única injeção.
Qual processo é mais barato para peças metálicas de alto volume?
Na produção em alto volume de 10,000 ou mais peças, a fundição sob pressão é um método mais barato para a produção de peças metálicas.
A moldagem por injeção pode ser usada para metais como fundição sob pressão?
A moldagem por injeção de metal pode ser usada para produzir peças de metal. Ela tem uma cobertura de metal mais ampla e pode produzir peças de titânio, o que é difícil na fundição sob pressão, pois o titânio derrete a 1725°C.
Como os acabamentos de superfície se comparam entre fundição sob pressão e MIM?
Compare a superfície que pode ser obtida e quaisquer operações de acabamento necessárias para a liga e geometria específicas. Nenhum dos processos garante o acabamento desejado sem uma análise específica da peça.
Qual processo oferece mais flexibilidade de design?
A moldagem por injeção permite projetar paredes mais finas com características mais complexas e oferece uma maior variedade de materiais.
Existem limitações de tamanho para MIM versus fundição sob pressão?
A MIM normalmente produz peças com dimensões de 50-100 mm e menores que 250 g. A fundição sob pressão pode produzir peças maiores.
A fundição sob pressão é mais durável que a moldagem por injeção?
Compare a resistência utilizando a liga especificada, a condição final do material e o método de teste. A vida útil da ferramenta também depende do projeto da ferramenta, do material, da manutenção e das condições de operação.