
Tipos de usinagem EDM
Usinagem por descarga elétrica A eletroerosão (EDM) é um processo de usinagem não convencional no qual a energia elétrica remove material de uma peça. Esse processo automatizado envolve a produção de faíscas ou descargas elétricas que aquecem a superfície e permitem a remoção do material por evaporação e erosão.
Existem diferentes tipos de usinagem por eletroerosão (EDM) disponíveis em oficinas de máquinas CNC e instalações industriais, cada um com suas próprias capacidades e relevância. Os três tipos principais são eletroerosão a fio (EDM a fio), eletroerosão por penetração (EDM a metal duro) e eletroerosão por furação.
Apesar de consumirem muita energia, esses processos são reconhecidos coletivamente por sua precisão, capacidade de usinar materiais duros e versatilidade na usinagem de formas complexas. Não há melhor maneira de tomar decisões mais acertadas sobre peças usinadas do que entender como esse método crucial funciona e se adequa aos seus objetivos de fabricação. Continue a leitura do artigo para uma análise completa dos tipos de usinagem por eletroerosão (EDM), suas vantagens, desvantagens e aplicações.
O que é EDM (eletroerosão) em usinagem?
Muitas pessoas costumam se perguntar: O que é corte por eletroerosão? EDM (Eletroerosão) é um método de usinagem não convencional que remove material de uma peça de trabalho usando faíscas elétricas. Usinagem EDM Geralmente é adequado quando as técnicas de usinagem convencionais não conseguem fabricar formas complexas em materiais duros.
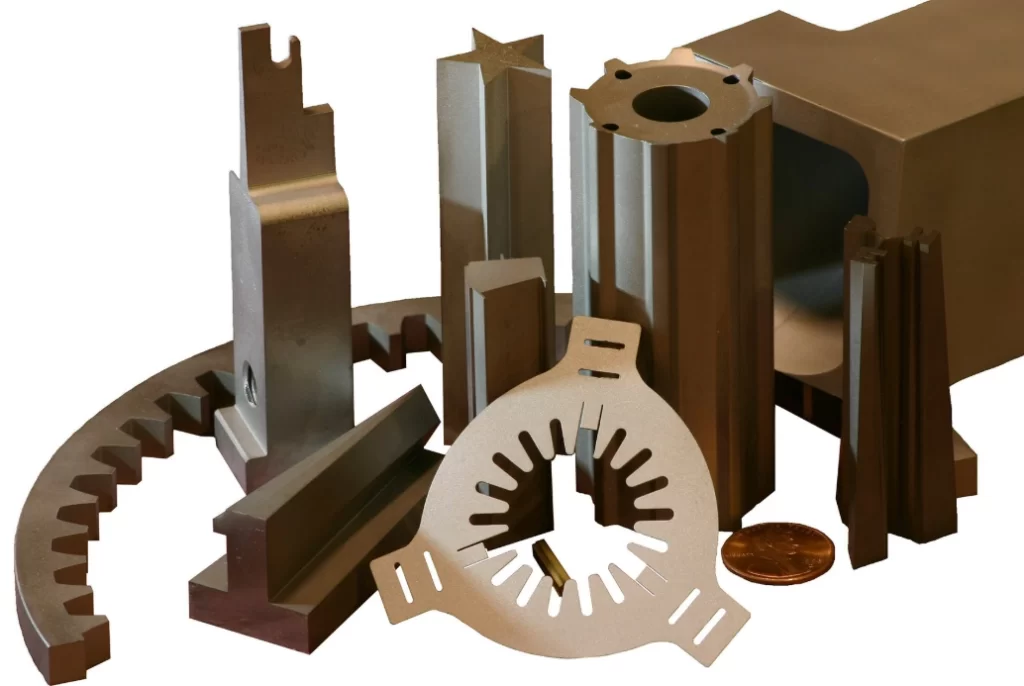
Peças usinadas EDM
É um método de usinagem popular para materiais como aços inoxidáveis austeníticos, aços ferramenta temperados, tungstênio e titânio.
História da Usinagem EDM
Embora o método moderno de usinagem por descarga elétrica tenha várias décadas, o conceito de EDM surgiu séculos atrás. O físico Joseph Priestley descobriu a natureza erosiva das descargas elétricas em 1770.
A eletroerosão por penetração já estava sendo desenvolvida na década de 1940, enquanto a eletroerosão a fio surgiu posteriormente, nas décadas de 1960 e 1970. Atualmente, as máquinas de eletroerosão (EDM) são altamente avançadas, com melhor tecnologia de alimentação de energia, controle CNC, maior versatilidade de materiais e menor desgaste do eletrodo. O processo de usinagem é mais rápido, preciso e adaptável às necessidades de diversos setores industriais.
Quantos tipos de máquinas de eletroerosão existem?
O que é usinagem por eletroerosão (EDM)? Não há melhor maneira de responder a essa pergunta do que descrever as tecnologias envolvidas.
Existem três tipos principais de tecnologias de eletroerosão (EDM): eletroerosão a fio (EDM a fio), eletroerosão por penetração (EDM por penetração) e eletroerosão para furação (EDM para furação). Com capacidades únicas para usinagem de precisão, cada uma dessas máquinas é adequada para aplicações específicas.
Os detalhes dessas máquinas são discutidos abaixo:
Fio EDM
Na usinagem por eletroerosão a fio, um fio fino atua como eletrodo. O sistema CNC controla o movimento desse fio fino enquanto ele erode o material por meio de faíscas. O fio se move continuamente para fornecer uma nova descarga à medida que o processo de corte prossegue. Para facilitar isso, o fio é fixado ao eletrodo. fio EDM máquina como um carretel.
Tecnicamente, a eletroerosão a fio é uma técnica de corte 2D em uma peça 3D, pois o eletrodo precisa atravessar a peça de trabalho, como mostrado no diagrama abaixo. Leia mais:Benefícios da eletroerosão a fio
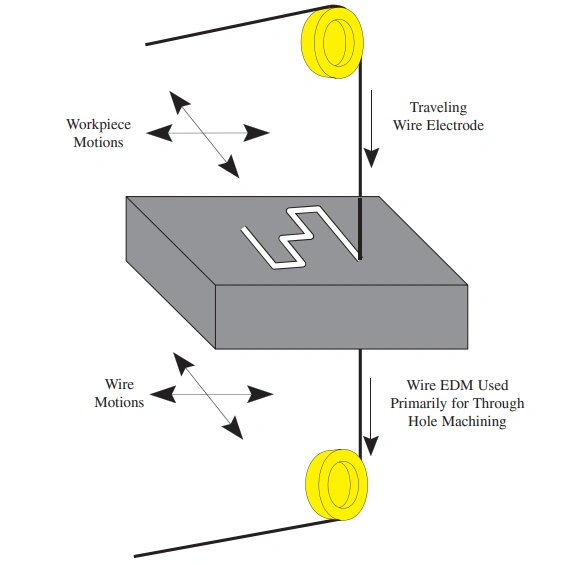
Fio EDM
Vantagens da eletroerosão a fio:
- Excelente acabamento de superfície
- Ideal para perfis 2D complexos.
- Corta cantos internos com facilidade e precisão superior.
- A passagem automática de fios permite processos de usinagem prolongados sem supervisão.
Limitações da eletroerosão a fio:
- É necessário fazer um furo passante no material, exceto para cortes nas bordas – o que aumenta o tempo de preparação.
- Taxa lenta de remoção de material
- Alto investimento inicial
Chumbada EDM
Chumbada EDM É projetado com base no princípio de um eletrodo na imagem 3D inversa da forma a ser usinada. Uma pequena tolerância é prevista para a folga do eletrodo, o que significa que o eletrodo é ligeiramente menor que a cavidade desejada.
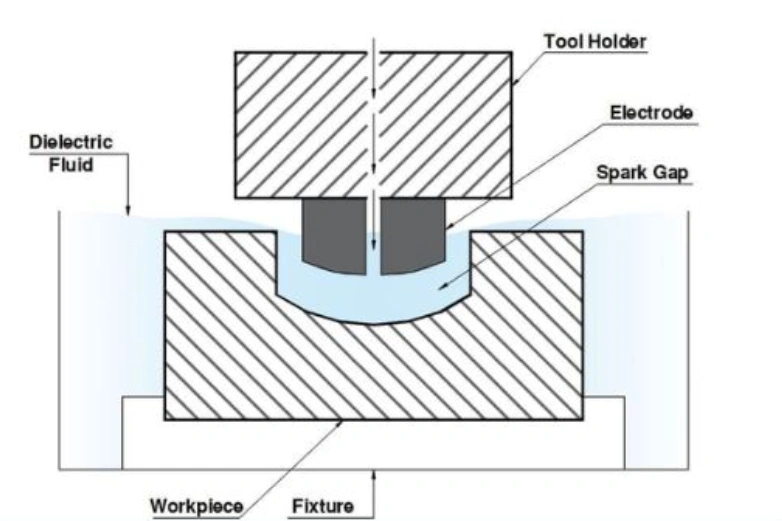
Chumbada EDM
O eletrodo é suspenso no cabeçote da máquina de eletroerosão e, juntamente com a peça de trabalho, é submerso em um líquido isolante (dielétrico). Com o acionamento automático da corrente, controlado pelo controlador, a cavidade é gerada.
Vantagens da eletroerosão por penetração:
- Cria características internas complexas e formas 3D.
- Capaz de produzir cantos internos nítidos.
- Nenhum material é duro demais.
- Moldar o eletrodo ajuda a produzir formas complexas em uma única aplicação.
Limitações da eletroerosão por penetração:
- O eletrodo deve ser projetado sob medida para cada novo formato de cavidade.
- O desgaste dos eletrodos é uma dor de cabeça constante.
- Requer um alto nível de habilidade, especialmente para o projeto de eletrodos.
Furo EDM
Esse tipo de corte por eletroerosão produz furos pequenos e profundos usando um eletrodo tubular rotativo combinado com um jato de água pressurizado de alta potência. O diagrama abaixo mostra os mecanismos do processo.
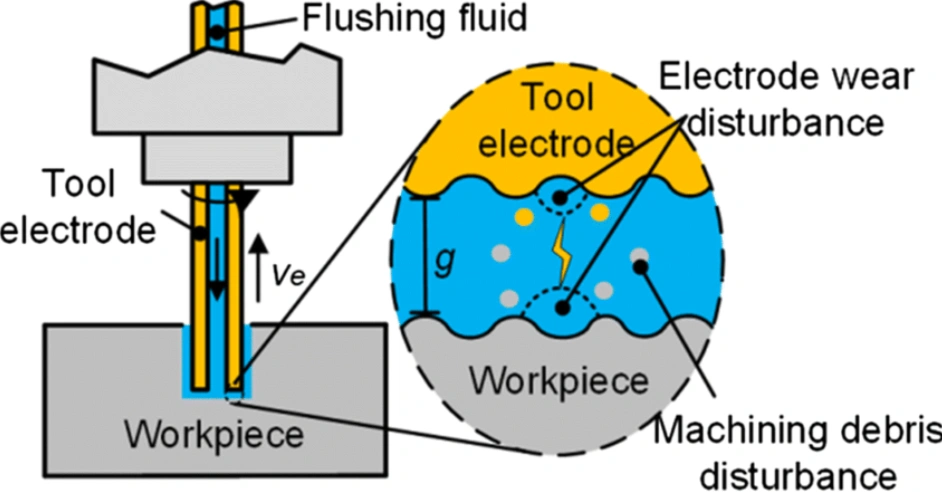
Perfuração EDM
Furo EDM vantagens:
- Pode produzir orifícios minúsculos com proporção de aspecto de 100:1 ou até superior.
- Facilidade para usinar furos com precisão em materiais duros.
- Método perfeito de perfuração de furos para áreas de difícil acesso e em ângulos.
Limitações da eletroerosão para perfuração de furos:
- Só é possível furar orifícios circulares, nenhum outro formato.
- Mais lento do que a perfuração tradicional em materiais mais macios.
- É necessário substituir o eletrodo com frequência devido ao desgaste.
WEletroerosão por penetração vs. Eletroerosão por penetração vs. Eletroerosão por perfuração de furo
Comparações específicas entre os diferentes métodos de fabricação por eletroerosão CNC são cruciais para adequar as necessidades do cliente às capacidades de um processo. Esta breve seção compara os três métodos entre si.
EDM de imersão vs. EDM de fio
- Os fabricantes optam pela eletroerosão a fio quando buscam maior precisão dimensional e um acabamento superficial mais suave para cortes passantes e perfis.
- A eletroerosão por penetração é mais adequada para fabricar peças 3D complexas com cavidades profundas.
Eletroerosão por penetração vs. Eletroerosão por perfuração de furos
- A eficácia da eletroerosão por penetração na produção de cavidades perfeitas é incomparável, mas isso é diferente da furação, que se destaca na produção de furos com alta relação de aspecto.
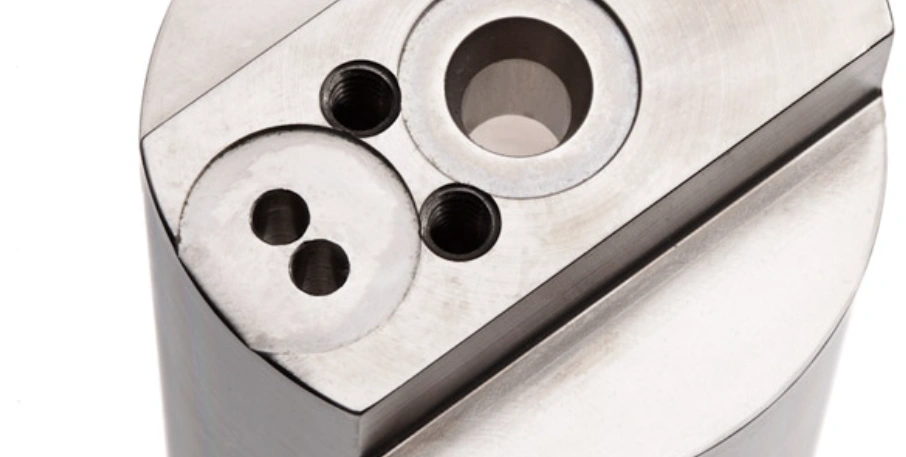
furos EDM
- A capacidade da eletroerosão (EDM) de perfurar orifícios para criar microfuros profundos encontra aplicação nas indústrias médica e aeroespacial.
Perfuração de furos por eletroerosão versus eletroerosão por fio
- A eletroerosão por perfuração é o processo ideal para furos circulares profundos, enquanto a eletroerosão a fio se destaca em outras áreas, como na criação de perfis complexos.
- A eletroerosão a fio proporciona tolerâncias mais rigorosas e acabamentos de superfície mais suaves.
- Frequentemente, a perfuração por eletroerosão cria furos-piloto para a eletroerosão a fio.
Para um resumo da comparação entre os três métodos EDM, veja a tabela abaixo.
Tabela comparativa entre eletroerosão a fio, eletroerosão por penetração e eletroerosão por perfuração.
| Element | Fio EDM | Chumbada EDM | Furo EDM |
| Técnica de usinagem | Aplica eletroerosão e utiliza um fio longo de um carretel. | Erosão de material utilizando um eletrodo moldado dentro de um fluido dielétrico | Aplica eletrodos rotativos e fluido dielétrico para perfurar furos profundos. |
| Precisão | Alta precisão de até ±0.0001 | Preciso, mas pode exigir pós-processamento. | alta precisão |
| Ideal para | Perfis complexos e contornos internos | Geometrias 3D complexas e cavidades profundas | Microperfuração |
| Adequação do material | Alumínio, aço e outros materiais condutores | Aço temperado e aço ferramenta | Ligas aeroespaciais e superligas |
| O acabamento da superfície | Excelente acabamento que não requer polimento. | Acabamento liso | Varia conforme o material e a profundidade. |
| Aplicações industriais comuns | Aeroespacial, ferramentas, eletrônica | Aeroespacial, automotivo, fabricação de matrizes | Aeroespacial e médico |
Leia mais:Fio de corte de aço
Experimente o Boda agora!
Parâmetros comuns na usinagem por eletroerosão
Os principais parâmetros de saída no processo de usinagem por eletroerosão (EDM) são a taxa de remoção de material (MRR), a largura do corte, a rugosidade superficial (SR) e o material do fio. A taxa de remoção de material está relacionada à velocidade de corte, enquanto a largura do corte refere-se à espessura do corte. A rugosidade superficial é um parâmetro para o acabamento da superfície.
É importante compreender esses parâmetros da máquina de eletroerosão CNC, pois eles orientam a otimização do processo de corte e ajudam a alcançar os resultados desejados.
Taxa de Remoção de Material (MRR)
A taxa de remoção de material é a quantidade de material usinado da peça por unidade de tempo.
Largura Kerf
A largura do corte em processos de eletroerosão (EDM) refere-se à largura do material removido pelo processo de corte.
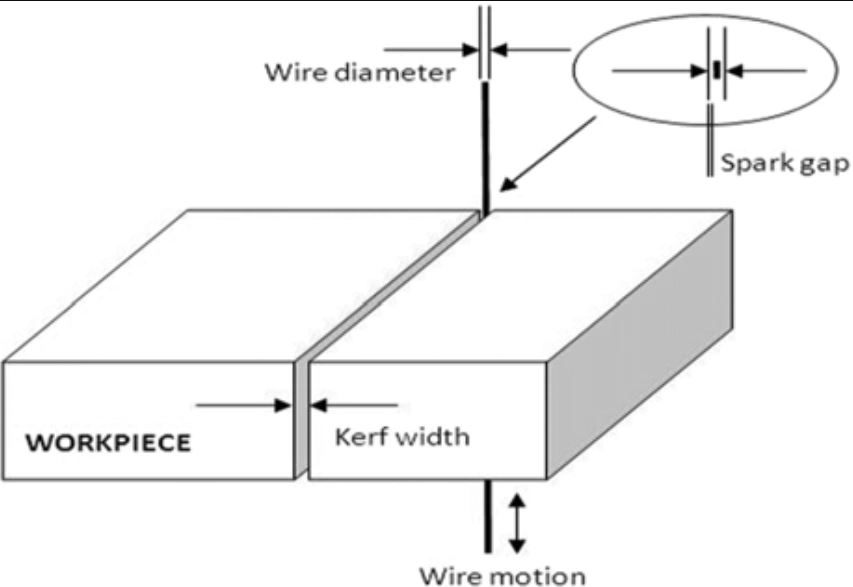
Largura Kerf
Rugosidade da superfície (SR)
Essa é a suavidade relativa da superfície que foi usinada por eletroerosão.
Vantagens da usinagem EDM
Aqui estão as principais vantagens da usinagem por eletroerosão:
- Ela consegue usinar materiais extremamente duros, ampliando as opções para a microusinagem de materiais duros.
- Não há criação de tensão mecânica – é um processo sem contato.
- Trabalha com peças pequenas e delicadas.
- Ideal para furos de precisão com excelente acabamento superficial por eletroerosão.
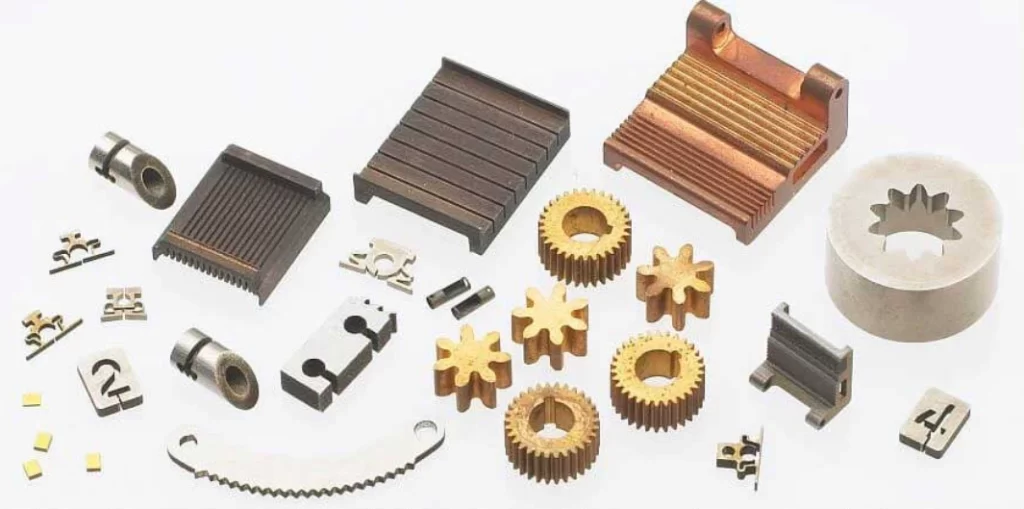
Peças pequenas e delicadas usinadas por eletroerosão
Limitações da usinagem por eletroerosão
Considere as seguintes limitações do processo de eletroerosão (EDM);
- Processo de usinagem relativamente lento
- Alto consumo de energia
- Difícil usinar materiais não condutores
- Propenso a incêndios devido ao uso de fluido dielétrico
Quais materiais são usados na usinagem por eletroerosão?
Os materiais normalmente processados por eletroerosão incluem ligas de alumínio, ligas de cobre, ligas de titânio, aço ferramenta, carboneto cementado e ligas de alta temperatura. As propriedades elétricas e a capacidade de resistir ao processo de erosão são os principais elementos para esses materiais. materiais para usinagem por eletroerosão.
Materiais não condutores, como vidro e plástico, só podem ser usinados por eletroerosão com configurações especiais, o que pode ser caro. Portanto, essa abordagem não é comum.
Segue abaixo uma tabela desses materiais com suas características:
| Tipo de material | Propriedades |
| Ligas de alumínio | Bom acabamento superficial, alta resistência ao desgaste do eletrodo, alta taxa de remoção de material (MRR). |
| Ligas de cobre | Alta taxa de remoção de material (MRR), bom acabamento superficial, alto desgaste do eletrodo. |
| Ligas de titânio | MRR moderado, desgaste moderado do eletrodo, |
| Aço ferramenta | Alta taxa de remoção de material (MRR), baixo desgaste do eletrodo |
| Metal duro | Taxa de remoção de material moderada, bom acabamento superficial. |
| Ligas de alta temperatura | Baixa taxa de remoção de material (MRR), baixo desgaste do eletrodo |
Aplicações da usinagem por eletroerosão em diferentes indústrias
As aplicações de usinagem por eletroerosão (EDM) são populares em diferentes indústrias, incluindo automotiva, aeroespacial, eletrônica, dispositivos médicos, fabricação de ferramentas e fabricação de matrizes.
Obter uma cotação Descobrir como essas e outras indústrias aproveitam as capacidades de precisão do processo para produzir peças complexas que exigem formatos intrincados e tolerâncias rigorosas.
As aplicações específicas da usinagem por eletroerosão são as seguintes:
Fabricação de matrizes, moldes e ferramentas
A eletroerosão (EDM) é uma estratégia preferencial para a fabricação de matrizes, moldes e ferramentas, pois permite usinar com facilidade aço ferramenta e outros materiais extremamente duros. Inicialmente, utiliza-se a máquina de eletroerosão por penetração, e posteriormente, a eletroerosão a fio é empregada para o acabamento.
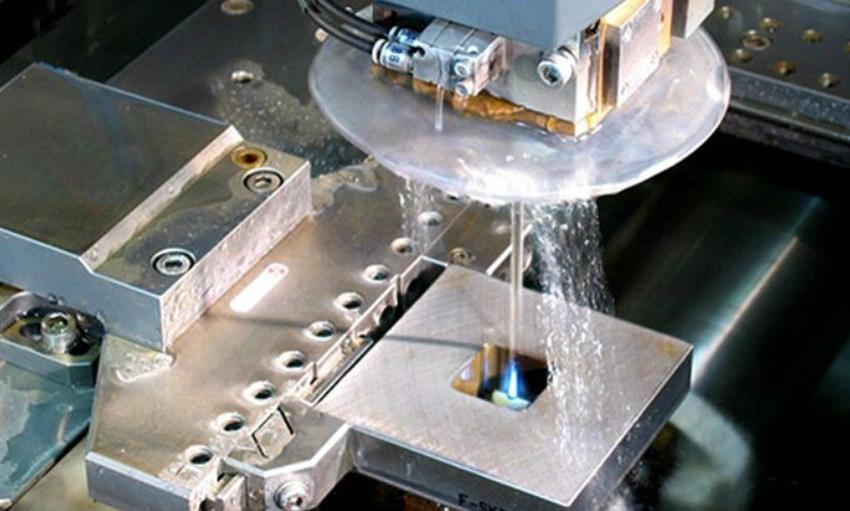
Eletroerosão para fabricação de moldes
Extraindo ferramentas quebradas
Às vezes, uma ferramenta quebra ou fica presa em uma peça, sendo necessário removê-la. A usinagem por eletroerosão (EDM) é um dos métodos confiáveis para extrair essas peças. Em vez de usar outros métodos que tendem a aumentar os danos à peça, a EDM pode ser usada para erodir a ferramenta presa.
Pequenos orifícios podem ser criados na ferramenta até que seus fragmentos sejam mais fáceis de remover. A maior vantagem da eletroerosão por faísca em relação a outras soluções é a dispensa do uso de força mecânica.
Usinagem de cantos internos
Cantos internos vivos estão entre os mais difíceis de produzir em peças. No entanto, na eletroerosão (EDM), isso pode ser alcançado com a combinação correta de tensão e tipo de fio. O fabricante só precisa aplicar as condições de avanço adequadas.
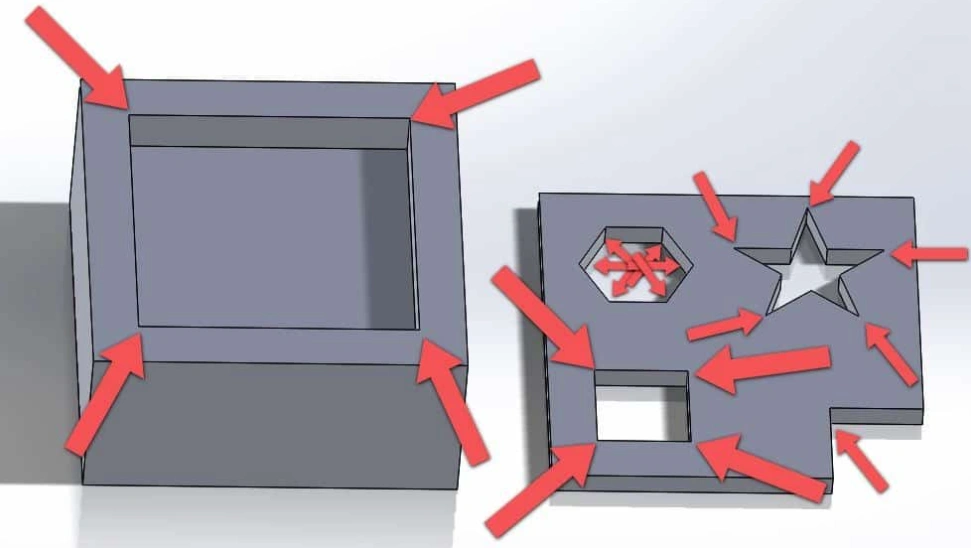
Cantos internos
Gravação em materiais duros
A consistência na gravação é um desafio constante, mas a usinagem por eletroerosão (EDM) é uma solução eficaz. Outros processos apresentam resultados variáveis dependendo do tipo de material e da quantidade de força mecânica aplicada. A usinagem por eletroerosão (EDM) não é limitada por esses fatores, pois o método se baseia em conceitos de energia elétrica e térmica.
Perfuração de pequenos furos
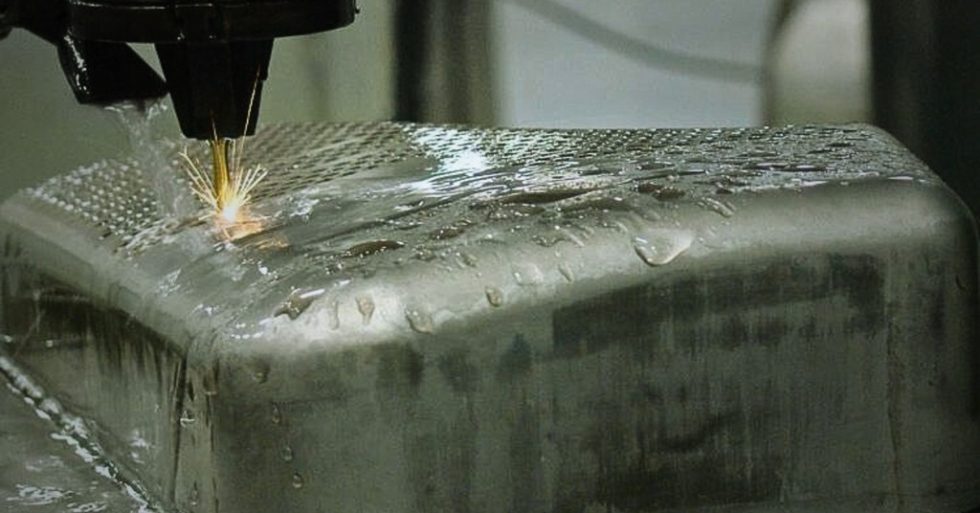
Perfuração EDM
A eletroerosão (EDM) para furação de furos pequenos é altamente valorizada por sua exatidão e precisão. Estamos falando de uma tolerância de diâmetro de até +0.0025 mm e uma tolerância de retilineidade de até +0.025 mm.
Experimente o Boda agora!
Qual a diferença entre CNC e EDM?
Os processos de usinagem CNC e EDM apresentam diferenças em custo, tolerâncias, acabamento superficial e profundidade de corte.
Vamos discutir brevemente o EDM vs CNC Comparação abaixo:
Custo de processo mais elevado da eletroerosão
A menor velocidade de usinagem e o maior consumo de energia contribuem para um custo total de processo mais elevado na eletroerosão (EDM) em comparação com os métodos tradicionais. Serviços de usinagem CNC.
EDM para tolerâncias mais precisas
A produção de formas complexas é mais eficaz com o processo de eletroerosão (EDM), pois esse método permite tolerâncias mais rigorosas.
Acabamento superficial superior da eletroerosão
A eletroerosão (EDM) é mais adequada para obter acabamentos superficiais de alta qualidade, sendo ideal para aplicações críticas nas indústrias aeroespacial e médica. Por exemplo, a eletroerosão a fio pode atingir um acabamento superficial de Ra 0.1 µm, o que significa que não é necessário nenhum acabamento adicional.
Isso torna o processo preferível a usinagem CNC complexa em micromecanização para montagem e conformidade de desempenho.
Cortes mais profundos e estreitos de EDM
A eletroerosão (EDM) é preferível para cortes mais profundos e estreitos devido às suas tolerâncias mais rigorosas e por não gerar tensões mecânicas.
Para saber mais sobre comparações, clique aqui:
EDM vs Fresagem
EDM de fio e chumbada
Fio EDM vs corte a laser
Conclusão
A usinagem por eletroerosão (EDM) é a solução ideal para a usinagem de peças complexas, pequenas e de materiais duros. Se a usinagem com máquinas CNC convencionais for impossível, os diferentes tipos de eletroerosão provavelmente serão a resposta.
Contato at Boda para aprender como o melhor serviços de usinagem EDM pode transformar seu negócio.