
Usinagem por descarga elétrica
Descarga elétricae usinagem (EDM) É um processo de fabricação que remove material de peças eletricamente condutoras por meio de faíscas elétricas controladas. Ele molda componentes sem contato físico entre as peças.na ferramenta e na peça de trabalho.
Durante a usinagem, faíscas de alta frequência removem gradualmente partículas finas de metal de áreas localizadas. Simultaneamente, um fluido dielétrico controla a estabilidade das faíscas e remove os resíduos da usinagem.
A eletroerosão (EDM) permite a usinagem de cantos vivos, cavidades estreitas e detalhes internos profundos. Eletroerosão a fio, por penetração e por perfuração de furos comum tipos de descarga elétrica usinagemCada técnica atende a diferentes requisitos de fabricação em ferramentas aeroespaciais, componentes médicos e moldes. Por exemplo:
- Fio EDM: É comumente utilizado quando as peças exigem tolerâncias rigorosas, perfis complexos e cantos internos agudos.
- Chumbada EDM: É uma ótima opção para usinar cavidades profundas e detalhes minuciosos em moldes, matrizes e componentes de ferramentas.
- EDM de perfuração de furo: É frequentemente utilizado para criar furos pequenos e profundos em materiais duros quando a perfuração convencional não é viável.
Este artigo irá guiá-lo pelos processos de eletroerosão (EDM), componentes, parâmetros, compatibilidade de materiais, tolerâncias e muito mais.
O que é usinagem por descarga elétrica (EDM)?
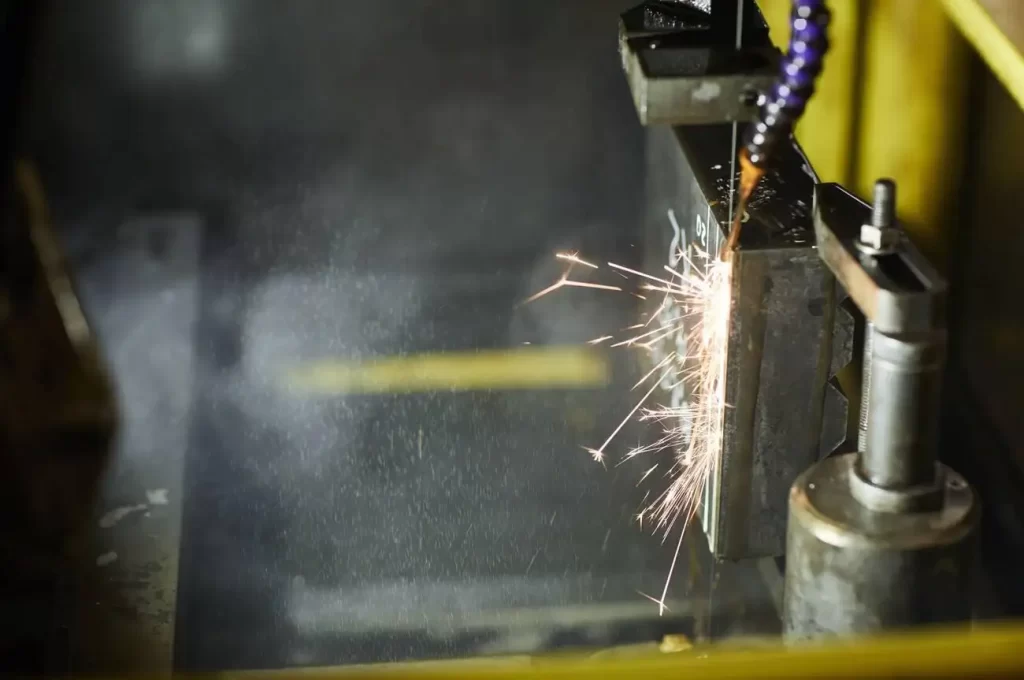
Usinagem EDM
A usinagem por descarga elétrica (EDM, na sigla em inglês) é um processo de usinagem não tradicional no qual uma descarga de faísca energizada eletricamente remove material condutor. No processo de eletroerosão (EDM), não há contato físico entre o eletrodo utilizado para criar as faíscas e a peça que está sendo usinada. Ao contrário de outras formas de usinagem, onde a força de corte é gerada pelo movimento da ferramenta ou do material um em relação ao outro, a eletroerosão gera suas próprias forças de corte ao remover pequenas quantidades de metal da peça de trabalho.
Para evitar danos à peça causados por faíscas dos eletrodos e para coletar as partículas metálicas removidas da peça, a eletroerosão requer um fluido dielétrico na área de corte.
Quando faíscas se formam, elas vaporizam uma parte do material, fazendo com que ele derreta e se solidifique em uma camada de material refundido. Essa camada refundida se acumula na superfície da peça ao longo do tempo e pode causar imprecisões se não for devidamente corrigida em passes subsequentes.
Como resultado, a eletroerosão (EDM) pode usinar com precisão peças com características que dificultam a usinagem por técnicas tradicionais. Por exemplo, ranhuras profundas, nervuras finas, cavidades internas e cantos vivos podem ser usinados com alta precisão usando EDM. aplicação de usinagem por descarga elétrica. (Saiba mais sobre Fabricação de dispositivos médicos por eletroerosão (EDM)
Além disso, como a eletroerosão não gera forças de corte significativas durante a usinagem, ela permite a usinagem precisa de peças com geometria muito frágil ou delicada.
Existem dois tipos principais de máquinas de eletroerosão:
- Fio EDM
- Chumbada EDM
In Fio EDMUm eletrodo de fio é continuamente alimentado à peça de trabalho enquanto esta se move para frente e para trás sob o controle de um sistema de controle.
Assim que o perfil desejado é concluído, o fio se rompe e um novo pedaço é alimentado para continuar a usinagem. Em contraste, a eletroerosão por penetração utiliza eletrodos de grafite e/ou cobre com formato específico.
Esses eletrodos são colocados sobre a peça de trabalho para criar uma cavidade. Embora a eletroerosão a fio (EDM) e a eletroerosão por penetração (EDM) tenham suas vantagens e desvantagens dependendo dos requisitos da aplicação, elas oferecem capacidades semelhantes.
As máquinas de perfuração EDM utilizam esses mesmos princípios, mas se concentram especificamente na criação de furos estreitos em diversos materiais condutores.
Três parâmetros impactam significativamente o desempenho da usinagem e a qualidade do acabamento:
- Corrente de faísca
- Temporização de pulso
- Condições de descarga
Por exemplo, condições inadequadas de lavagem contribuem para o aumento da formação de camadas refundidas em superfícies usinadas. Consequentemente, muitos processos de eletroerosão incluem múltiplas passagens após o desbaste inicial. A(s) passagem(ns) final(is) normalmente refinam dimensões críticas e melhoram a qualidade do acabamento superficial.
Leia mais: A ciência e a tecnologia por trás da EDM
Como funciona o processo de usinagem por descarga elétrica
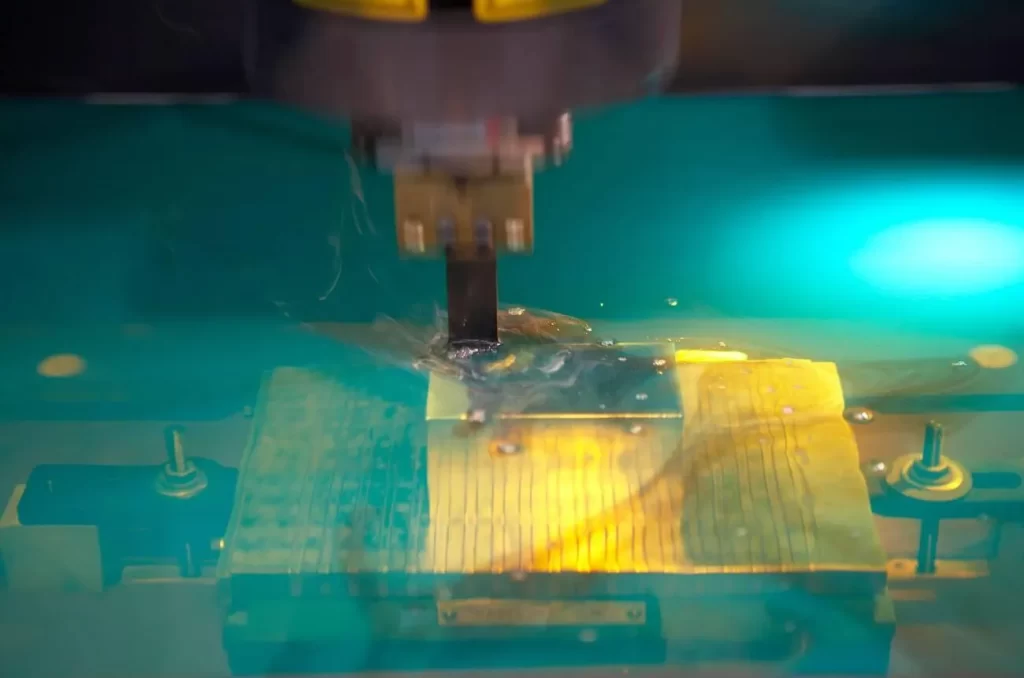
Processo de usinagem por descarga elétrica
A usinagem por eletroerosão (EDM) é um processo de usinagem eletrotérmico não tradicional que remove materiais eletricamente condutores por meio de descargas elétricas controladas e induzidas termicamente. Na usinagem por EDM, a remoção de material baseia-se na erosão térmica em vez do corte mecânico.
O eletrodo cria um espaço para faíscas.
Antes da usinagem, o eletrodo é aproximado da peça condutora. Um espaçamento controlado, ou "folga de faísca", permanece entre as duas superfícies a serem usinadas.
Pulsos elétricos geram faíscas
A fonte de energia gera pulsos elétricos de alta velocidade, que são então enviados através do centelhador para produzir faíscas. São essas faíscas que produzem temperaturas extremamente altas em seus pontos de contato, causando a fusão e a vaporização de partículas microscópicas condutoras de eletricidade na peça de trabalho.
A superfície da peça de trabalho sofre erosão.
Essas partículas serão removidas da superfície da peça de trabalho a cada aplicação sucessiva de uma faísca. Dessa forma, as faíscas individuais removerão progressivamente quantidades crescentes de material da(s) área(s) designada(s).
Fluido dielétrico remove detritos
Conforme mencionado anteriormente, o fluido dielétrico envolverá a zona de usinagem durante todas as etapas do processo de eletroerosão. Esse fluido remove partículas geradas pelo processo de usinagem e ajuda a estabilizar o ambiente operacional ao redor do centelhador.
Os servocontroles mantêm a precisão da usinagem.
Em todas as fases do processo de usinagem, os sistemas servo CNC monitoram e regulam continuamente a folga entre as eletrodos. Manter folgas estáveis contribui para a obtenção de dimensões precisas e acabamentos superficiais consistentes.
A usinagem continua até a conclusão da forma final.
A máquina de eletroerosão continuará gerando ciclos de faíscas até que a configuração geométrica desejada seja alcançada. Dependendo dos requisitos adicionais e das especificações desejadas, ciclos de processamento adicionais podem alcançar níveis mais elevados de integridade da superfície e maior precisão das características.
Componentes principais de uma máquina de eletroerosão
Diversos outros componentes da máquina ajudam a gerar faíscas para remover material durante um processo de eletroerosão. Alguns desses componentes ajudam a máquina a criar um ambiente de usinagem estável, outros auxiliam na remoção de detritos gerados pela operação de usinagem e outros ainda ajudam a controlar a trajetória do eletrodo.
Fonte de alimentação EDM
A principal função deste dispositivo é criar pulsos elétricos entre o eletrodo e a superfície da peça de trabalho. O operador pode então definir os parâmetros de corrente e duração do pulso para obter o resultado desejado.
elétrodo
Isso cria descargas elétricas controladas a cada contato com a peça durante o ciclo de remoção de material. Os eletrodos podem ser feitos de grafite (para cavidades) e cobre (para perfis).
Unidade de fluido dielétrico
Todas as máquinas de eletroerosão possuem um reservatório contendo óleo dielétrico ou água deionizada durante o processo de usinagem. Este fluido atua como refrigerante, removendo os resíduos de metal fundido gerados pelas faíscas.
Sistema de Servo Drive
Esses sistemas acionam e movimentam o eletrodo durante todas as operações de usinagem ativas. Eles mantêm uma distância constante entre a peça de trabalho e o eletrodo para garantir a geração estável de faíscas.
Controlador CNC
Eles controlam simultaneamente o deslocamento do eletrodo e a descarga elétrica. A maioria dos sistemas EDM modernos opera usando programas CNC projetados especificamente para criar cavidades e perfis de alta precisão.
Tanque de trabalho
Contém o fluido dielétrico utilizado para corte/erosão durante a usinagem por eletroerosão. Serve também como recipiente para a peça de trabalho até que todo o processo de usinagem esteja concluído.
Fixação de trabalho
Fixa firmemente materiais condutores durante a usinagem por eletroerosão. Uma fixação sólida proporciona melhores resultados, com dimensões mais precisas, na usinagem de detalhes muito pequenos por eletroerosão.
Configuração de descarga
Isso cria um fluxo contínuo de fluido dielétrico para dentro e/ou através de pequenas áreas de usinagem. A lavagem adequada ajuda a evitar o acúmulo de detritos metálicos ao redor da área onde ocorrem faíscas.
Filtro dielétrico
Remove partículas metálicas finas do fluido dielétrico em circulação. Um fluido dielétrico limpo melhora a consistência das faíscas produzidas durante muitas horas de usinagem.Leia mais: Dielétrico em EDM)
Unidade de resfriamento da máquina
Controla as temperaturas da máquina e do fluido dielétrico durante usinagem prolongada. Manter temperaturas precisas durante a usinagem por eletroerosão ajuda a garantir a exatidão.
Tipos de máquinas de eletroerosão utilizadas para diferentes tarefas de usinagem
Existem dois tipos principais de máquinas de eletroerosão: por penetração (também chamada de martelo ou vertical) e por fio.
- Fio EDM Possui um único fio longo que se move para frente e para trás em um plano horizontal.
- Por outro lado, chumbada EDM Possui um eletrodo que se move verticalmente para baixo sobre a peça que está sendo fresada.
Ambos os tipos são mais adequados para criar determinadas formas do que as fresas tradicionais.
Fio EDM
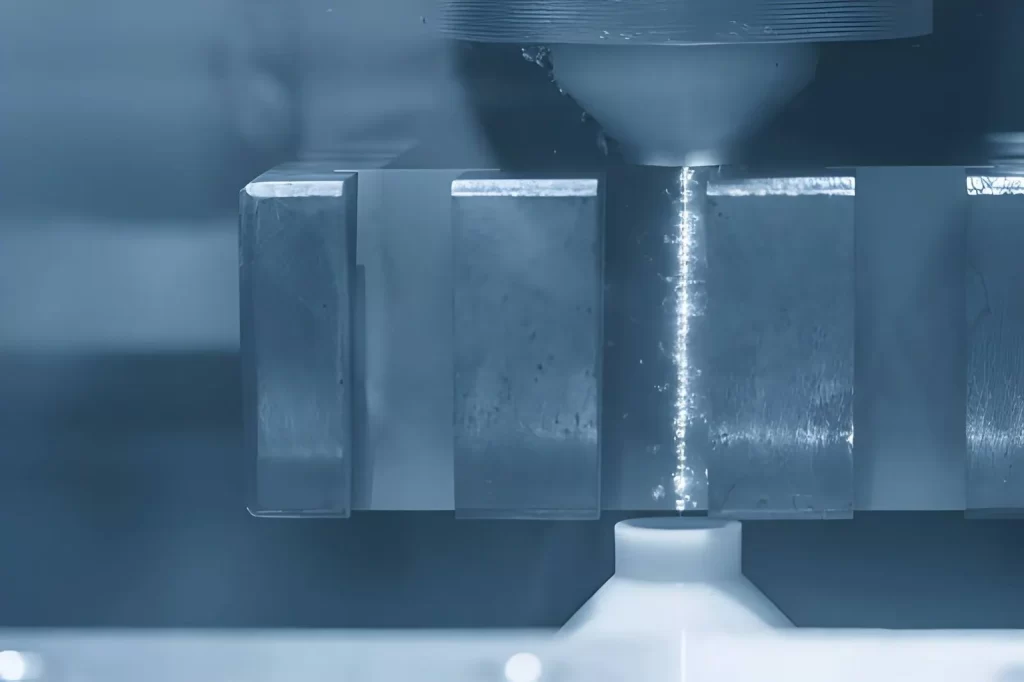
Máquina EDM de fio
A eletroerosão a fio é usada principalmente para produzir perfis e contornos. Ela funciona com um fio longo e fino (feito de latão, aço inoxidável ou aço revestido com zinco) que se move horizontalmente entre duas guias. Quando o fio entra em contato com a peça de trabalho, ele derrete o metal, deixando a forma desejada. Este método é excelente para estampagem, matrizes e para a produção de perfis complexos.
Uma limitação desse tipo de eletroerosão é que o raio de cada canto depende do diâmetro do fio. Se você deseja um raio de canto muito pequeno, precisará selecionar um fio de diâmetro menor. No entanto, se você precisar de um fio de diâmetro maior, o raio do canto pode ficar muito grande. Os fios de latão são geralmente os mais indicados para aplicações de usinagem de alta velocidade, enquanto os fios revestidos de zinco proporcionam melhores acabamentos superficiais.
Chumbada EDM
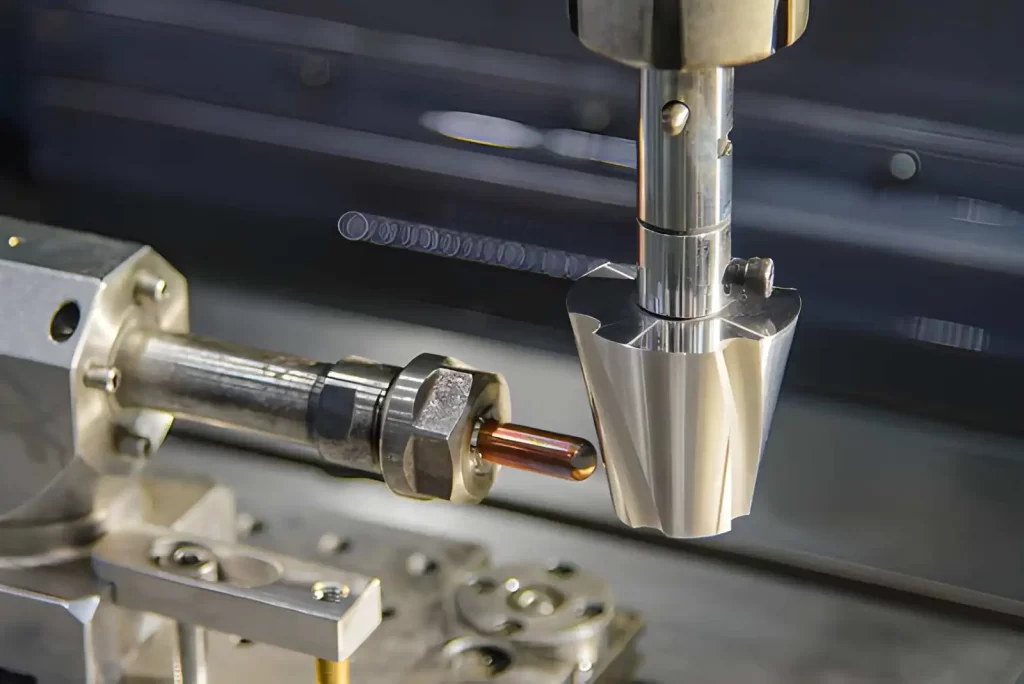
usinagem de eletrodo de cobre por eletroerosão por penetração
Essas máquinas de eletroerosão utilizam um eletrodo projetado especificamente para corresponder ao formato exato da peça que você deseja fabricar. Assim que o eletrodo entra em contato com a peça de trabalho, ele começa a derreter o excesso de metal até que todo o material excedente seja removido.
Os eletrodos de grafite tendem a ser mais rápidos e, portanto, menos dispendiosos na produção de cavidades mais profundas, mas não proporcionam o mesmo nível de detalhe que os eletrodos de cobre. Por isso, os eletrodos de cobre são mais indicados para a criação de moldes detalhados e peças similares onde uma superfície lisa é importante.
As empresas de manufatura normalmente utilizam esse tipo de eletroerosão para produzir moldes para produtos plásticos e matrizes de forjamento. Além disso, muitos fabricantes a utilizam para criar textura em diversas superfícies. Alguns exemplos comuns incluem asas de aeronaves, capôs de carros e cascos de barcos. Além disso, as máquinas de eletroerosão por penetração podem criar cantos internos de difícil acesso com uma fresa.
Perfuração EDM
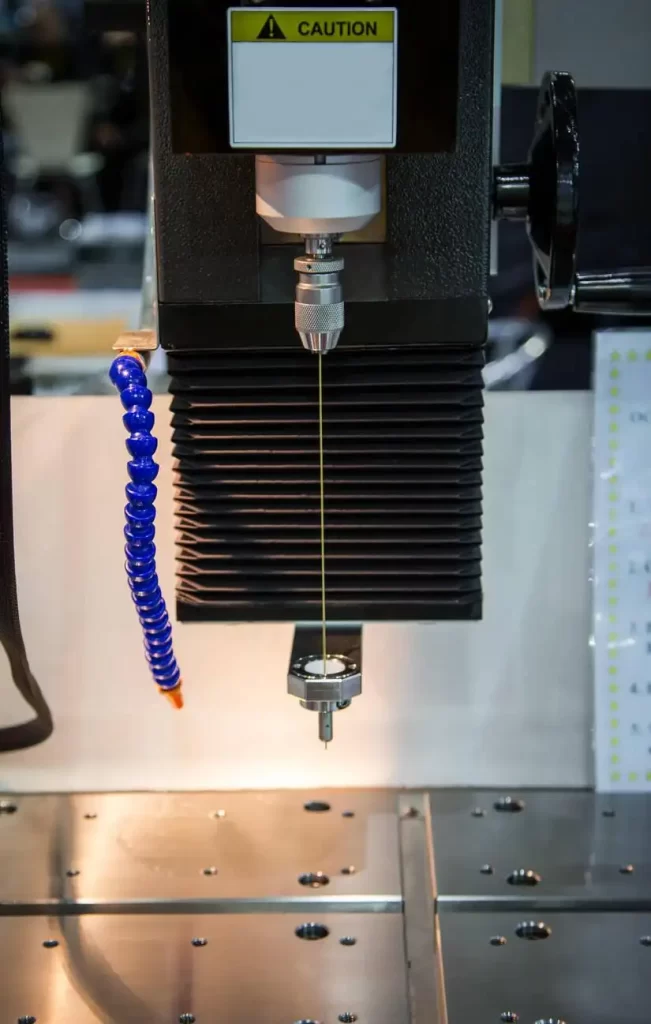
Máquina de perfuração de furos por eletroerosão
As máquinas de eletroerosão (EDM) para perfuração de furos são usadas principalmente para perfurar materiais condutores, como alumínio e aço. Essas máquinas podem produzir furos com profundidades muito maiores do que as ferramentas de perfuração tradicionais. Como utilizam eletrodos ocos, o fluido dielétrico flui diretamente pelo centro do furo durante a perfuração, eliminando desperdício e detritos.
Consequentemente, muitas empresas de manufatura preferem usar a eletroerosão (EDM) para perfurar orifícios de refrigeração em peças de motores, como pás de turbinas a gás e componentes de motores aeroespaciais. Além disso, algumas empresas de manufatura consideram a eletroerosão por perfuração útil para criar furos iniciais antes dos processos subsequentes de corte de contorno por eletroerosão a fio.
EDM de furo rápido
As máquinas de eletroerosão de furo rápido são projetadas especificamente para produzir furos rapidamente em materiais condutores mais espessos, diferentemente das máquinas de eletroerosão de perfuração padrão. Elas utilizam uma pressão de fluido mais alta do que suas contrapartes padrão.
Muitas empresas de manufatura utilizam máquinas de eletroerosão de alta velocidade para produzir furos de pequeno diâmetro em profundidades extremas em seções de ferramentas de aço temperado. Esses furos são então seguidos por operações de corte de contorno por eletroerosão a fio para definir o formato exato do(s) furo(s).
MicroEDM
As máquinas de microeletroerosão (micro EDM) são máquinas de eletroerosão especializadas que produzem características condutoras extremamente precisas e minúsculas em componentes de precisão. Elas produzem essas pequenas características são obtidas utilizando significativamente menos energia elétrica por ciclo de erosão por faísca. Empresas da área médica utilizam a microeletroerosão (micro-EDM) para criar ranhuras e/ou cavidades em miniatura em dispositivos médicos.
Experimente o Boda agora!
A eletroerosão remove metal sem contato direto?
Sim, a eletroerosão (EDM) pode remover metais condutores de peças de trabalho usando descarga elétrica para "cortar" o metal sem contato físico com a peça. Isso é possível controlando-se uma distância muito pequena entre o eletrodo e a peça.
Faíscas: Remova o metal
Quando um pulso elétrico passa pela fenda (controlado), ele cria um fluxo contínuo de descargas elétricas controladas. São essas faíscas que geram calor suficiente para derreter áreas extremamente localizadas do metal. Uma vez derretidas, essas partículas metálicas solidificam-se rapidamente dentro do fluido dielétrico que as envolve; simultaneamente, o fluido dielétrico as transporta para fora da área de usinagem.
Não ocorre pressão física de corte.
Ao contrário da fresagem ou torneamento, onde forças físicas são aplicadas para cortar o material, a eletroerosão utiliza energia de faísca através do espaço de usinagem controlado. Como nenhuma força física é aplicada durante o processo de eletroerosão, paredes mais finas e seções mais estreitas tendem a ser mais dimensionalmente estáveis durante a usinagem. Nervuras finas e insertos de ferramentas são aplicações comuns da eletroerosão.
A folga permanece controlada durante a usinagem.
Os controles automatizados de posicionamento servo ajustam a posição do eletrodo durante cada curso de eletroerosão. Uma folga inadequada pode levar ao rápido desenvolvimento de condições instáveis de faísca. A estabilidade da folga entre as faíscas garante acabamentos superficiais e dimensões consistentes em todas as áreas usinadas. A eletroerosão a fio mantém uma alimentação constante do fio para assegurar condições de corte estáveis.
A condutividade do material afeta o desempenho da eletroerosão.
A eletroerosão (EDM) só processará materiais da peça que apresentem condutividade durante as operações de usinagem por eletroerosão. Muitos materiais apresentam boa condutividade e, portanto, são adequados para eletroerosão, como por exemplo: aços endurecidos, carbonetos de tungstênio, titânio e ligas de níquel. A dureza do material tem menos influência na eletroerosão do que nos métodos convencionais.
A usinagem por eletroerosão é um processo não tradicional?
O processo é classificado como usinagem não tradicional porque não há contato físico entre a ferramenta de corte e a peça de trabalho. Além disso, o processo remove material aplicando energia elétrica.
A remoção de material ocorre por meio de descarga elétrica.
Uma descarga elétrica ocorre a uma distância controlada entre um eletrodo (ou cátodo) e a peça de trabalho (ânodo), através de um espaço contendo um fluido dielétrico. Essa descarga elétrica remove uma pequena quantidade de metal da superfície da peça durante cada evento de descarga. Não há contato da ferramenta de corte com a peça durante o processo de eletroerosão.
Ao contrário dos métodos de usinagem tradicionais, em que a ferramenta de corte aplica tensão mecânica para remover material (cisalhamento), a eletroerosão (EDM) depende da energia gerada por pulsos elétricos aplicados entre a ferramenta e a peça, juntamente com a folga entre a ferramenta e a peça, para remover o material.
Não ocorre nenhum corte com tesoura.
A usinagem tradicional utiliza ferramentas que aplicam forças mecânicas (tensão) para cisalhar o material. Ao contrário da usinagem tradicional, porém, nenhuma ação de cisalhamento ocorre na eletroerosão (EDM). Consequentemente, as seções finas permanecem estáveis durante a usinagem, pois o processo de corte não aplica pressão. Além disso, diferentemente da usinagem tradicional, em que as limitações de carga da ferramenta restringem a capacidade de usinar materiais duros, como ligas tratadas termicamente e aços temperados, a eletroerosão pode ser realizada nesses materiais sem tais restrições.
O processo depende do comportamento elétrico e térmico.
O desempenho da eletroerosão depende de como os materiais respondem à energia elétrica utilizada no processo de descarga. A condutividade e a resposta térmica são fatores que influenciam a taxa de erosão dos materiais submetidos à eletroerosão.
Ao contrário da usinagem tradicional, onde a dureza impacta diretamente a facilidade de corte, a facilidade com que um determinado material pode ser erodido na eletroerosão depende de parâmetros específicos, incluindo as características da descarga e as condições de lavagem.
Vantagens de usar a usinagem de descarga elétrica
A usinagem por descarga elétrica oferece várias vantagens em relação aos métodos de usinagem tradicionais, tornando-a uma escolha popular para muitos fabricantes. Alguns dos principais benefícios do EDM incluem:
| A Vantagem | Descrição |
|---|---|
| Precisão | A EDM é capaz de alcançar níveis muito altos de precisão, com tolerâncias tão restritas quanto alguns mícrons. |
| Complexidade | A EDM pode produzir formas e padrões intrincados que seriam difíceis ou impossíveis de alcançar usando métodos de usinagem tradicionais. |
| Materiais duros | A EDM pode facilmente usinar materiais extremamente duros, como carbonetos, que são difíceis de cortar usando técnicas tradicionais. |
| Sem estresse mecânico | Como a EDM é um processo de usinagem sem contato, não há estresse mecânico exercido na peça de trabalho, reduzindo o risco de deformação ou danos. |
| Desgaste reduzido da ferramenta | O eletrodo em EDM experimenta desgaste mínimo durante o processo, resultando em maior vida útil da ferramenta e custos reduzidos de ferramentas. |
PrecisãoA eletroerosão (EDM) é capaz de atingir níveis de precisão muito elevados, com tolerâncias tão rigorosas quanto alguns mícrons. (Leia mais:Precisão e exatidão da eletroerosão (EDM)
Complexidade: EDM pode produzir formas e padrões intrincados que seriam difíceis ou impossíveis de alcançar usando métodos de usinagem tradicionais.
Materiais duros: EDM pode facilmente usinar materiais extremamente duros, como carbonetos, que são difíceis de cortar usando técnicas tradicionais.
Sem estresse mecânico: Como a EDM é um processo de usinagem sem contato, não há estresse mecânico exercido na peça de trabalho, reduzindo o risco de deformação ou danos.
Desgaste reduzido da ferramenta: O eletrodo em EDM experimenta desgaste mínimo durante o processo, resultando em maior vida útil da ferramenta e custos reduzidos de ferramentas.
Que materiais podem ser usinados usando eletroerosão (EDM)?
A eletroerosão (EDM) só pode operar em materiais condutores devido à natureza das descargas elétricas controladas. O desempenho de todos os materiais condutores materiais para eletroerosão é uma função de suas condutividades relativas, estabilidade térmica e resposta à erosão por faísca.
Aços Ferramenta
Os aços para ferramentas mantêm suas dimensões durante todo o processo de têmpera. Portanto, ao usar eletroerosão para remoção de material, não há geração de calor, e o metal não amolece. Portanto, cavidades, punções e características semelhantes são candidatas ideais para usinagem por eletroerosão (EDM). Além disso, a EDM permite usinagem de seções profundas sem gerar tensões nessas áreas, um problema comum com ferramentas de corte tradicionais.
Aços Inoxidáveis
Quando expostos a múltiplos ciclos de faísca, os aços inoxidáveis apresentam comportamento consistente. Ao contrário dos métodos de usinagem convencionais, a eletroerosão não induz o endurecimento por deformação no material removido. Portanto, ao remover nervuras de pequena área transversal, áreas internas com tolerâncias apertadas, etc., a integridade da superfície permanece consistente mesmo em configurações geométricas complexas.
Carboneto
Devido aos seus níveis de dureza extremamente elevados, os carbonetos são resistentes aos processos convencionais de corte mecânico. A eletroerosão (EDM) oferece uma solução alternativa, eliminando as forças de corte mecânicas e controlando eletricamente a erosão do material. Dessa forma, as pastilhas utilizadas em aplicações de alto desgaste podem ser moldadas por eletroerosão sem preocupação com lascas ou danos à aresta de corte.
Ligas de titânio
O titânio apresenta deformação excessiva em condições de corte convencionais. Ao utilizar eletroerosão (EDM), o titânio pode ser removido sem carga mecânica.
Assim sendo, os implantes/suportes aeroespaciais de seção fina e/ou com características estreitas normalmente exigem esse tipo de processamento.
Superligas (Inconel, Hastelloy)
Em condições normais de operação, as superligas apresentam resistência significativa tanto à temperatura quanto às cargas mecânicas. Ao contrário de outros métodos de usinagem, a eletroerosão utiliza a ruptura controlada por faíscas para remover material.
Componentes sujeitos a temperaturas elevadas (turbinas e componentes da seção quente) exigem, portanto, esse método de usinagem. No entanto, o acabamento superficial normalmente requer um processamento secundário após a remoção inicial de material por eletroerosão.
Alumínio Condutivo
Normalmente, o alumínio pode ser processado a velocidades mais altas do que com eletroerosão usando técnicas de usinagem convencionais. No entanto, podem existir situações em que as características geométricas internas sejam de difícil acesso. Exemplos típicos incluem passagens estreitas e cavidades fechadas. Controlando as faíscas utilizadas durante o processo de eletroerosão, a instabilidade da erosão em seções de paredes finas é minimizada.
Cobre e latão
Como o cobre e o latão apresentam resistência elétrica relativamente baixa durante a descarga elétrica, eles podem ser usinados com precisão por eletroerosão (EDM), desde que sejam utilizados controles adequados. Além de proporcionar formas estáveis, esses metais são comumente empregados como eletrodos em diversas configurações. Conexões elétricas que exigem fios de diâmetro fino e peças de ferramentas fabricadas com esses materiais são candidatas ideais para essa técnica de usinagem.
Que software é usado na usinagem por eletroerosão (EDM)?
A maioria dos softwares de EDM (Eletroerosão) executa algumas funções principais: criação de trajetórias de ferramentas, projeto de eletrodos e configuração dos parâmetros do processo de usinagem. Esses processos vinculam os modelos CAD (Projeto Auxiliado por Computador) ao movimento da máquina e às condições da descarga elétrica.
Plataformas CAD/CAM para projeto de eletrodos
Os engenheiros de projeto desenvolvem as ferramentas de corte, conhecidas como eletrodos, bem como os percursos que esses eletrodos seguem, utilizando sistemas CAD/CAM. Os aplicativos CAD/CAM mais comuns para esse tipo de desenvolvimento incluem Mastercam, Autodesk PowerMill e Siemens NX.
Para gerar a geometria do eletrodo para eletroerosão por penetração, os três métodos podem ser usados. Na eletroerosão a fio, eles são normalmente usados para estabelecer trajetórias de corte de peças a partir de modelos 2D e/ou 3D.
Planejamento de trajetória de ferramenta para eletroerosão a fio e por penetração
Uma vez que a peça é definida por sua geometria, o software gera comandos de movimento da máquina que ditam como fabricá-la. Os comandos específicos incluirão informações sobre o trajeto do fio, os pontos de entrada (caso haja múltiplos) nos quais o fio deve começar, bem como as configurações de controle para curvas.
Como mencionado anteriormente, para a eletroerosão por penetração, os mesmos passos básicos são seguidos, mas os comandos específicos são mais detalhados. Eles incluem definir a profundidade em que um eletrodo deve ser inserido em uma cavidade, bem como o(s) nível(is) em que o tamanho do eletrodo deve ser reduzido para obter uma erosão uniforme em toda a cavidade.
Controle da máquina e configuração de parâmetros
O controlador de eletroerosão utiliza softwares que permitem aos operadores configurar os valores de corrente, tensão e temporização do pulso. O operador seleciona uma faixa de energia da faísca com base no material a ser usinado e no acabamento desejado para o produto final. A configuração desses parâmetros controla tanto a taxa de erosão quanto a qualidade geral da superfície acabada.
Existem dois tipos principais de processos de usinagem por eletroerosão (EDM): passes de desbaste e passes de acabamento. Cada um requer um conjunto específico de valores de corrente/tensão/tempo de pulso para produzir resultados ideais.
Monitoramento e Controle Adaptativo
Os equipamentos modernos de eletroerosão (EDM) conseguem monitorar, em tempo real, as condições associadas a cada faísca. Quando esses eventos se tornam instáveis, o software ajusta automaticamente o controle da folga para manter a estabilidade.
Algumas máquinas de eletroerosão modernas também oferecem recursos de registro de dados, permitindo que os fabricantes acompanhem o desempenho ao longo do tempo e façam ajustes para minimizar a variação em suas produções de alta precisão.
Verificação de Colisão e Trajetória
Muitos softwares de simulação de eletroerosão agora permitem a verificação da trajetória de movimento pretendida do eletrodo antes da execução da operação de usinagem. Essa funcionalidade oferece aos fabricantes a garantia de que não há possibilidade de contato não intencional entre o eletrodo e a peça de trabalho.
Dessa forma, a detecção e verificação de colisões servem ainda mais para minimizar erros de configuração em processos complexos de fabricação baseados em eletroerosão.
Experimente o Boda agora!
Qual a precisão da usinagem por eletroerosão (EDM)?
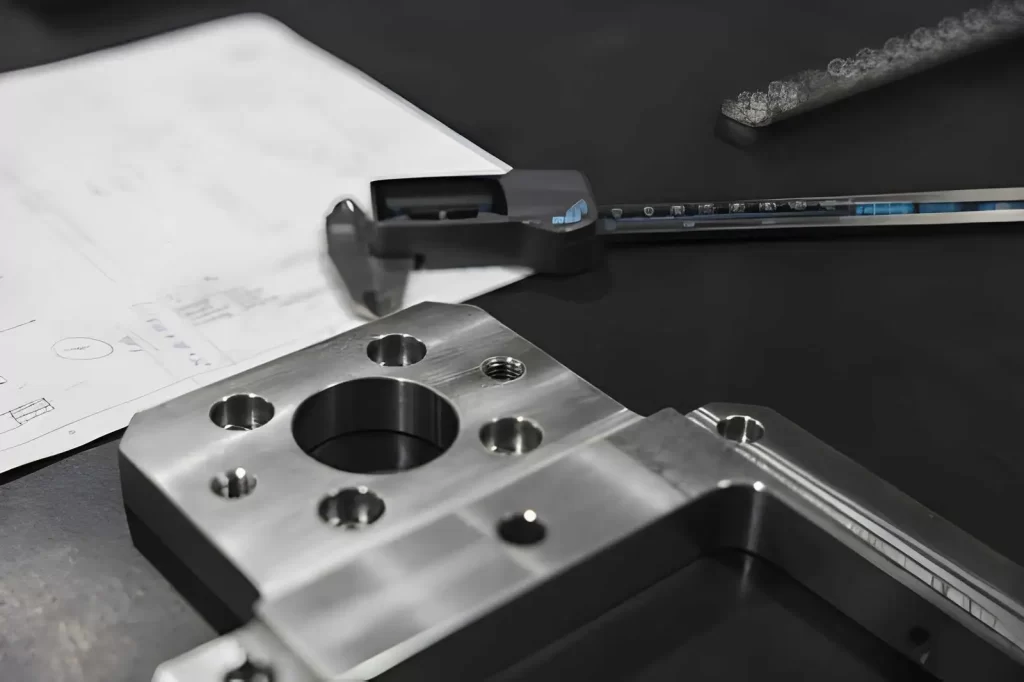
Peça metálica usinada por eletroerosão em um desenho técnico
A eletroerosão não apenas corta a peça, como também evita o empuxo ou a deformação do material durante a usinagem. Isso, por si só, mantém as dimensões estáveis, especialmente em peças finas ou endurecidas. Em condições normais de produção, a precisão fica em torno de ±0.005 mm a ±0.02 mm. Em configurações mais compactas, é possível obter um controle próximo ao nível do mícron, permitindo detalhes muito pequenos.
O que mais importa não é o nome da máquina, mas sim a estabilidade da faísca durante o corte. Se a distância entre a faísca e a peça se mantiver constante, a peça manterá suas dimensões. (Leia mais para explorar: Vantagens e desvantagens da usinagem por descarga elétrica)
Faixa de precisão que você vê nas lojas
|
Condição |
O que você realmente recebe |
|
Oficina de usinagem EDM padrão |
±0.005mm a ±0.02mm |
|
Configuração precisa com controle fino |
±0.002mm a ±0.005mm |
|
Trabalho de micro eletroerosão |
Características muito pequenas em nível micrométrico |
Por que a música eletrônica consegue se manter tão controlada?
- Não há pressão da ferramenta envolvida, portanto nada deforma a peça de trabalho. Só isso já elimina uma das principais fontes de erro observadas na fresagem.
- A máquina ajusta continuamente a posição do eletrodo durante o corte. Ela reage às mudanças na faísca em vez de forçar um caminho fixo.
Considerações sobre custos ao usar EDM
O custo da usinagem por eletroerosão (EDM) varia de acordo com o tamanho da máquina, a complexidade da geometria da peça, o tempo de preparação e o método de eletrodo.
Requisitos de configuração inicial elevados
Em comparação com os sistemas CNC (Controle Numérico Computadorizado) tradicionais, os equipamentos de eletroerosão (EDM) geralmente têm um preço de aquisição inicial mais elevado devido à natureza específica de cada aplicação.
Tanto a eletroerosão a fio quanto a eletroerosão por penetração são normalmente utilizadas em aplicações onde não há alternativa à eletroerosão; portanto, elas exigem configurações dedicadas, o que geralmente não é possível com um centro de usinagem versátil.
Dependência de eletrodos e consumíveis
Para a eletroerosão por penetração (EDM), um requisito adicional antes do início da usinagem é a produção de um eletrodo para cada cavidade a ser usinada. Além disso, se o mesmo eletrodo não puder ser reutilizado sem modificações significativas, um novo eletrodo deverá ser produzido para cada cavidade.
Embora a eletroerosão a fio não exija a produção de eletrodos individuais, ela consome fio continuamente durante o corte, e o fluido dielétrico circula por todo o tanque e precisa ser substituído periodicamente.
Consumo de energia durante os ciclos de ignição
Diferentemente de uma operação de fresagem, a eletroerosão (EDM) funciona fornecendo descargas elétricas de alta tensão repetidamente, em vez de aplicar uma força constante para remover o metal. Embora o consumo de energia seja constante durante períodos prolongados de usinagem, o maior tempo necessário para remover uma determinada quantidade de material aumenta diretamente os custos energéticos do processo. Além disso, materiais mais duros exigem tempos de descarga ainda maiores.
Tempo de máquina por componente
Como a taxa de remoção de material (MMR) é sempre significativamente menor do que a obtida em operações de fresamento ou torneamento, são necessários tempos mais longos para concluir a usinagem de geometrias complexas. No entanto, uma das vantagens da eletroerosão é que muitas etapas de preparação podem ser eliminadas para peças que contêm características internas. Por exemplo, uma única etapa de preparação pode substituir diversas operações mecânicas para uma peça desse tipo.
Manutenção do sistema dielétrico
Partículas finas se acumulam no tanque do sistema dielétrico a cada repetição do processo de erosão por faísca. Portanto, é necessária a manutenção do sistema de filtragem para garantir que as características de descarga adequadas continuem a prevalecer.
Condições operacionais inadequadas, resultantes de circulação insuficiente de fluido, podem levar a usinagem inconsistente e, consequentemente, aumentar o número de ciclos necessários para produzir as peças.
Quando escolher a usinagem por eletroerosão?
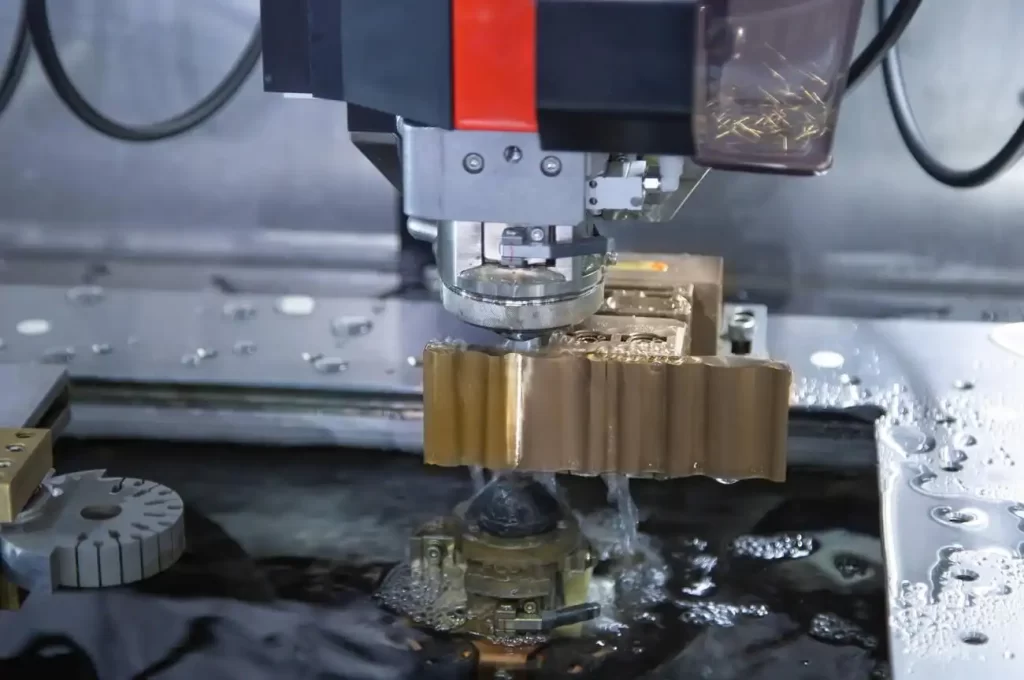
Corte de peças de latão por eletroerosão a fio
Escolha a usinagem por eletroerosão (EDM) quando uma peça apresentar características complexas, cavidades profundas, furos pequenos ou cantos internos vivos que sejam difíceis de usinar com ferramentas de corte padrão. Ela também é comumente usada para metais duros, moldes, matrizes e componentes de precisão.
Como se compara o corte por eletroerosão (EDM) ao corte a plasma?
A eletroerosão (EDM) e o corte a plasma utilizam métodos únicos para remover material de metais condutores.
A eletroerosão (EDM) é realizada principalmente através da criação de uma erosão controlada por faísca elétrica em um fluido dielétrico, enquanto o corte a plasma envolve o aquecimento rápido de um metal usando um fluxo de gás ionizado.
Controle de Precisão e Características
A eletroerosão proporciona maior precisão, permitindo a produção de detalhes precisos e com controle dimensional (pequenos e detalhados). Isso inclui a usinagem de furos finos, ângulos internos agudos e cavidades profundas.
O corte a plasma é especificamente focado na divisão rápida de chapas e/ou placas. O corte a plasma não consegue atingir o nível de precisão necessário para detalhes finos ou geometrias pequenas.
Mecanismo de corte
A eletroerosão remove material através de múltiplas faíscas elétricas com espaçamento preciso. Essas faíscas individuais corroem volumes muito pequenos de metal por vez.
O corte a plasma funde o material usando jatos de gás de alta energia e, em seguida, ejeta o material fundido para longe do local de trabalho. O processo de corte a plasma opera continuamente, priorizando altas taxas de produção em vez do controle de detalhes em nível microscópico.
Condição da superfície após o corte
De modo geral, a eletroerosão produz um acabamento de borda mais fino do que o corte a plasma, que cria uma ZTA (Zona Termicamente Afetada) maior ao longo das bordas de corte. Além disso, a formação de escória é comum durante o corte a plasma, exigindo processamento adicional após o corte.
Capacidade de Geometria
A eletroerosão (EDM) demonstrou ser eficaz na produção de geometrias internas altamente complexas e detalhes de pequenas dimensões. Por exemplo, a eletroerosão a fio pode produzir geometrias internas difíceis, senão impossíveis, de replicar com o corte a plasma.
O corte a plasma tem se mostrado eficaz para cortes longos e retos e para separar chapas de grandes dimensões. No entanto, o corte a plasma não é adequado para criar detalhes finos ou geometrias internas.
Obtenha suporte para usinagem por eletroerosão (EDM) da Boda Tech.
A Boda Tech fornece EDM Serviços de usinagem Para componentes metálicos complexos e de alta precisão. O processo suporta aplicações de eletroerosão a fio, eletroerosão por penetração e furação de precisão. As peças são produzidas utilizando erosão por faísca controlada para resultados dimensionais estáveis. O suporte à produção abrange protótipos, pequenos lotes e requisitos de escala industrial.
Compartilhe seu projeto CAD e a equipe de engenharia analisará a viabilidade de fabricação e a abordagem de usinagem.