
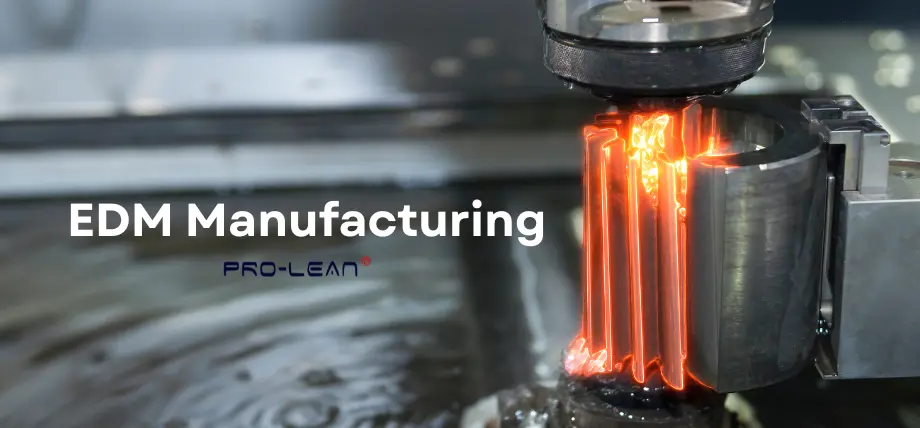
Fabricação EDM
A Usinagem por Eletroerosão (EDM), também chamada de usinagem por faísca, é um processo de fabricação que utiliza descargas elétricas que removem material de uma peça. A fabricação por EDM é um método de usinagem de alta precisão.
Enquanto os métodos de usinagem convencionais utilizam ferramentas de corte e lascamento de material para longe da peça de trabalho, a eletroerosão (EDM) depende da energia elétrica gerada por faíscas. A usinagem por eletroerosão erode materiais eletricamente condutores sem a necessidade de ferramentas físicas.
Neste blog, você aprenderá sobre a importância da fabricação por eletroerosão, as vantagens da eletroerosão, os desafios e como selecionar a usinagem correta.
Compreendendo os fundamentos da usinagem por descarga elétrica
Como ocorre a remoção de material por meio de descargas elétricas
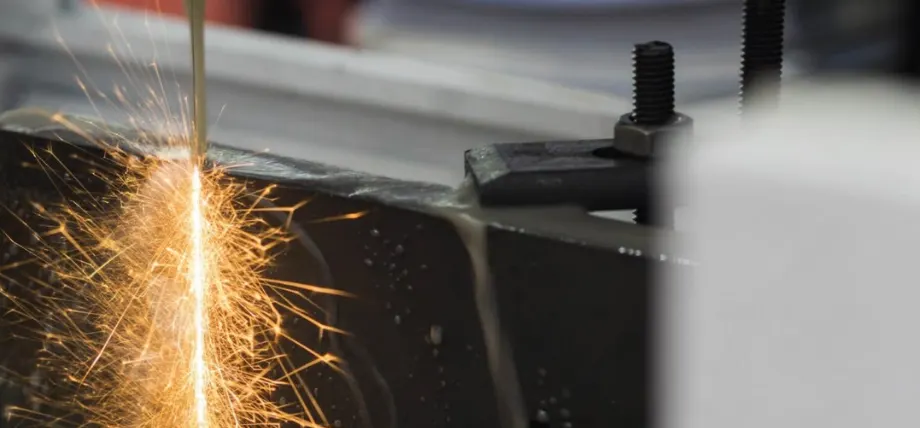
Erosão por faísca
O processo de eletroerosão (EDM) utiliza uma série de descargas elétricas recorrentes e rápidas que podem erodir o material da peça. Essas faíscas ocorrem entre um eletrodo e a peça, sem contato, mas separadas por um fluido dielétrico. A faísca gera calor intenso, derretendo e vaporizando o material da peça, desgastando o eletrodo.
A eletroerosão a fio, também chamada de erosão a fio, evita o contato direto com a peça. Ela permite a formação de formas complexas por meio da usinagem de materiais duros. O eletrodo e a peça permanecem separados, garantindo alta precisão.
Na fabricação por eletroerosão, um sistema CNC controla o movimento do eletrodo ou do eletrodo de arame, garantindo a remoção precisa e exata do material.
O papel do fluido dielétrico no processo de eletroerosão
A parte mais importante da fabricação por eletroerosão é o fluido dielétrico. No processo de eletroerosão, o fluido dielétrico atua como isolante até que haja potencial elétrico suficiente para gerar uma faísca. Além disso, esse fluido também resfria a área de usinagem.
A circulação do fluido dielétrico facilita a remoção de cavacos e material da área de trabalho. Mantém uma folga estável entre o eletrodo e a peça de trabalho e garante descargas elétricas.
Você pode usar vários fluidos dielétricos, sendo os mais comumente usados óleo de hidrocarboneto e água deionizada. A água deionizada é crucial para obter um bom acabamento superficial na eletroerosão a fio.
Quais são os diferentes tipos de processos de usinagem EDM disponíveis?
Existem três tipos de EDM:
- Fio EDM
- Chumbada EDM
- Perfuração EDM
Cada tipo de máquina de eletroerosão tem uma finalidade específica na fabricação. A variação nas funções de usinagem permite usinagem de precisão e versatilidade, especialmente quando se trata de EDM de fio vs. EDM de chumbada.
Eletroerosão a Fio: Princípios de Funcionamento e Aplicações
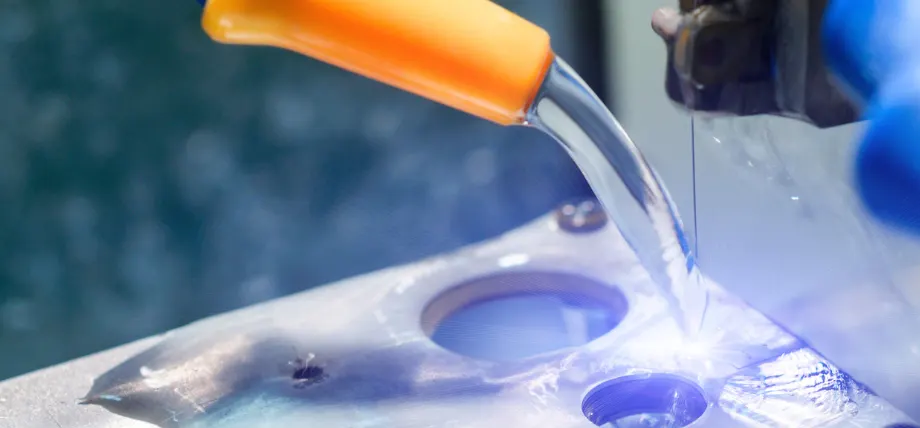
Fio EDM
A eletroerosão a fio utiliza um fio fino e eletricamente carregado como eletrodo. O eletrodo, que pode ser um fio de latão ou cobre, pode cortar formas complexas e intrincadas em materiais condutores enquanto está submerso em um fluido dielétrico.
Um sistema CNC controla o movimento da máquina de eletroerosão a fio, e o controle CNC permite que tolerâncias rigorosas sejam feitas, o que torna a eletroerosão a fio um processo de fabricação ideal para matrizes de extrusão e componentes de protótipos.
EDM por penetração (EDM de carneiro ou EDM por penetração) explicado
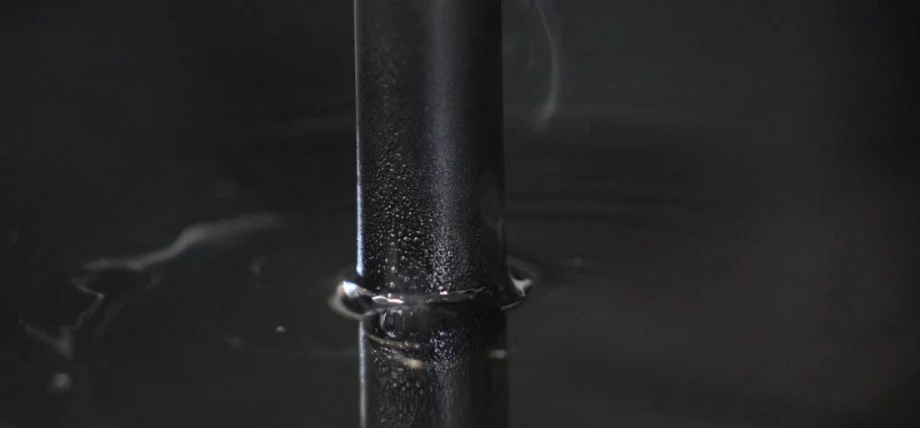
Chumbada EDM
A eletroerosão por cavidade, eletroerosão por penetração ou eletroerosão por matriz (EDM) utiliza um eletrodo com formato personalizado. O eletrodo é feito de cobre ou grafite e pode criar cavidades diretas na peça de trabalho.
Descargas elétricas erodem o material nas folgas antes dos pontos de contato com a matriz de afundamento, formando cavidades precisas e exatas. Isso é útil para criar cavidades complexas em moldagem por injeção, proporcionando um bom acabamento superficial.
Você pode usar a fabricação de eletroerosão por penetração na fabricação de metais, automotiva e moldes industriais porque ela usina materiais duros de forma eficaz.
Perfuração de furos por eletroerosão para furação de precisão
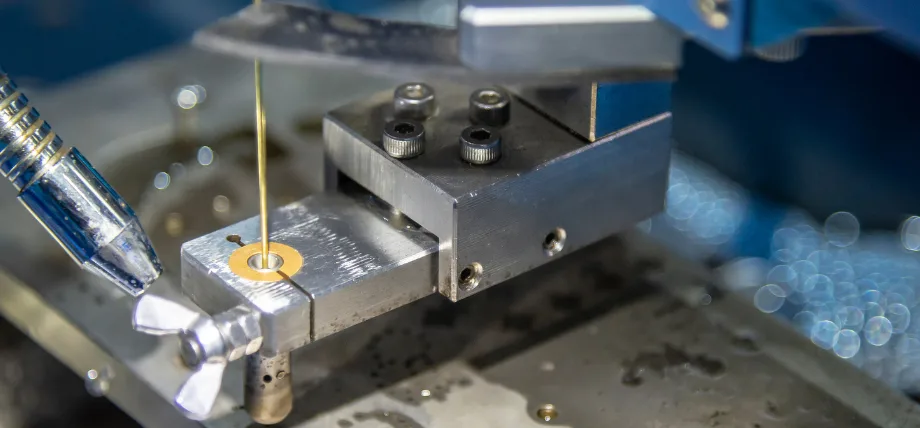
Perfuração de furos usando eletroerosão
Perfuração EDM pode criar furos precisos, pequenos e profundos em materiais condutores usando um eletrodo tubular personalizado para furos profundos de alta relação de aspecto.
O fluido dielétrico pode remover detritos durante a perfuração. Este método de eletroerosão é comumente usado para furos de resfriamento de pás de turbinas e para pequenos bicos injetores de combustível. Ele tem a capacidade de manter um excelente acabamento superficial.
O tipo de máquina de eletroerosão é essencial para indústrias como a aeroespacial, onde a usinagem de materiais duros como titânio é comum.
Quais vantagens a eletroerosão oferece em relação aos métodos tradicionais de usinagem?
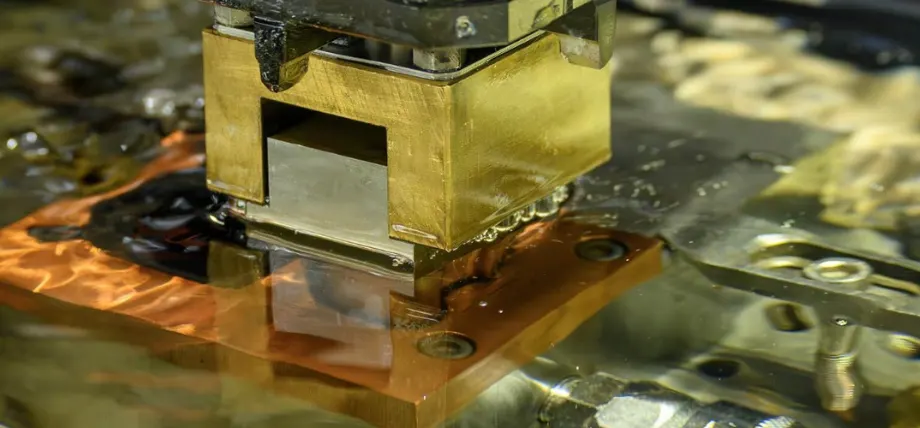
Fabricação de eletroerosão usando cobre
A eletroerosão oferece vantagens significativas em relação à usinagem convencional. Ela se destaca em aplicações específicas de fabricação. Estas Benefícios do EDM aumentar seu valor na usinagem de precisão.
Usinagem de materiais duros e eletricamente condutores com precisão
Materiais como aço, titânio e carbonetos podem ser usinados por eletroerosão. Ela utiliza energia elétrica em vez de força mecânica, contornando todas as limitações mecânicas da usinagem tradicional.
Obtendo tolerâncias rigorosas e acabamento de superfície superior
A eletroerosão atinge tolerâncias rigorosas e um excelente acabamento superficial. Utiliza descargas elétricas controladas que minimizam a distorção do material e abrasões indesejadas, garantindo alta precisão nas operações de usinagem.
A eletroerosão por fio é conhecida por atingir tolerâncias tão estreitas quanto +/- 0.0001 polegadas e a eletroerosão por penetração pode facilmente produzir tolerâncias exatas e excelente acabamento de superfície para moldes.
Criação de cavidades complexas para aplicações de moldagem por injeção e matrizes
Na usinagem CNC de materiais, é comum que os materiais se deformem, por exemplo, ao usinar paredes finas. A eletroerosão por penetração se destaca na produção dessas formas e cavidades complexas, difíceis de usinar com técnicas convencionais.
Quais são as limitações e desvantagens da usinagem por eletroerosão?
Apesar das suas vantagens, a eletroerosão apresenta limitações notáveis. Estas devem ser consideradas durante a seleção do processo. Compreendê-las garante decisões de fabricação eficazes.
Velocidade de Usinagem
A eletroerosão é muito mais lenta do que as técnicas tradicionais de usinagem, como fresamento ou torneamento CNC, especialmente para passes de desbaste. O processo de erosão e a descarga de cavacos levam tempo, o que pode afetar a produção em larga escala.
Especificamente, para peças e peças grandes, cavidades profundas exigem maior tempo de usinagem, tornando a eletroerosão menos adequada para prototipagem rápida e produção rápida.
Limitações do material: trabalhando apenas com materiais condutores
A maior limitação da eletroerosão é sua restrição a materiais eletricamente condutores. Materiais não condutores, como plásticos, não podem ser usinados por eletroerosão.
Como escolher o tipo certo de máquina de eletroerosão para seu processo de fabricação?
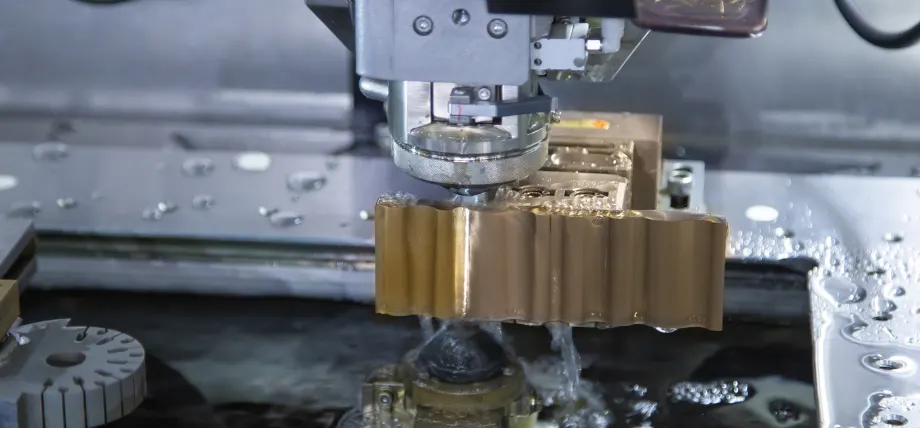
Máquina EDM de fio
A seleção do tipo certo de máquina de eletroerosão é influenciada por vários fatores e, mais importante, pelas metas de produção e cronograma.
Comece com o material da peça e onde ela será utilizada. A eletroerosão a fio é mais adequada para contornos complexos em chapas planas ou blanks pré-cortados, não apenas em materiais finos, e a eletroerosão por penetração é ideal para cavidades complexas e profundas.
Tanto a eletroerosão por fio quanto a eletroerosão por penetração oferecem alta precisão e tolerâncias rigorosas, com excelentes acabamentos superficiais. A furação é ideal para cortes precisos de furos profundos.
O fator mais crítico é a velocidade de usinagem. A velocidade mais lenta da eletroerosão pode não atender às necessidades de produção em alto volume e em curtos períodos. Aqui, você precisa avaliar se a precisão justifica os tempos de usinagem.
Certifique-se de que o material da peça de trabalho seja eletricamente condutor, pois a fabricação por eletroerosão não funciona com peças não condutoras.
Precisão Serviços de Usinagem EDM
Boda-Tech oferece serviços de usinagem eletroerosiva de alta precisão para suas peças. Nossos Usinagem EDM Os serviços podem produzir tolerâncias rigorosas e acabamentos de superfície suaves. Algumas das peças que produzimos são
- Moldes de injeção (para componentes plásticos)
- Moldes de fundição sob pressão (para alumínio, zinco, etc.)
- Moldes de sopro (para garrafas plásticas, recipientes)
- Matrizes de extrusão
- Componentes do sistema de combustível
- Furos de resfriamento em peças de motores a jato
- Peças de motor
Conclusão
A Usinagem por Descarga Elétrica (EDM) é um processo de fabricação potente que utiliza descargas elétricas para erodir material de uma peça eletricamente condutiva. O controle da erosão permite capacidades de usinagem de precisão.
A eletroerosão é ideal para usinar materiais duros e obter tolerâncias rigorosas. Cria formas complexas para moldagem por injeção e matrizes. A única limitação é a menor velocidade de usinagem e a menor variedade de materiais, mas os fabricantes se beneficiam da precisão e versatilidade que ela oferece.