
O termoplástico de polietileno de alta densidade (PEAD) é amplamente utilizado em moldagem por injeção. É altamente forte, durável e econômico. Além disso, tem excelente resistência ao impacto e proteção contra umidade. Essas propriedades o tornam único para uso em embalagens, automotivo e industrial. O material é tipicamente derretido entre 180°C e 280°C e injetado em um molde para moldar produtos de design específicos.
A Porlean Tech é especializada em traduzir sua intenção de design em componentes de alto desempenho. Se você precisa de peças moldadas por injeção de HDPE personalizadas para aplicações industriais, automotivas e de embalagem, este guia explica como a expertise em fabricação sob demanda da Boda Tech oferece precisão, escalabilidade e economias de escala.
O que é moldagem por injeção de HDPE?
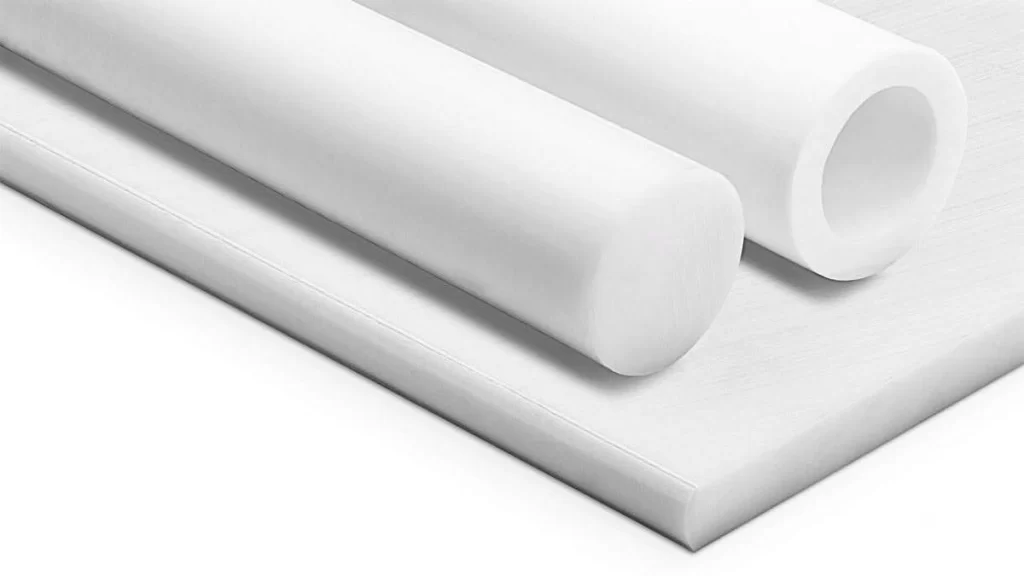
PEAD em forma bruta
Projetando peças/produtos de PEAD por meio de moldagem por injeção é uma prática comum. O processo derrete o HDPE e o injeta em um molde, onde ele esfria. Geralmente, o material é usado excessivamente em recipientes de HD, garrafas, tubos e componentes de automóveis. No entanto, o HDPE encolhe devido à alta taxa de expansão térmica. O resfriamento adequado e a moldagem por injeção de alta tecnologia para acomodar modificações de design podem ajudar a moldar o produto com precisão.
Na Boda Tech, não oferecemos apenas serviços de moldagem de polietileno de alta densidade. Além da moldagem, nossa equipe fornece suporte abrangente de design e fabricação. Garantimos que todas as peças que você recebe são da mais alta qualidade e funcionam conforme o esperado para garantir sua aplicação.
Em vez de perder tempo procurando moldadores de injeção de PEAD, trabalhe com a Boda Tech, receba análise gratuita de DFM, acesse uma rede de fabricação impressionante e obtenha descontos em grandes quantidades/a granel.
Nossos engenheiros gerenciam tudo, do design do molde à logística. Deixe-nos capacitá-lo a atingir os resultados desejados, transformando seus designs em produtos práticos. Comece seu projeto de HDPE hoje mesmo!
Quais são os benefícios do uso de material HDPE para moldagem por injeção
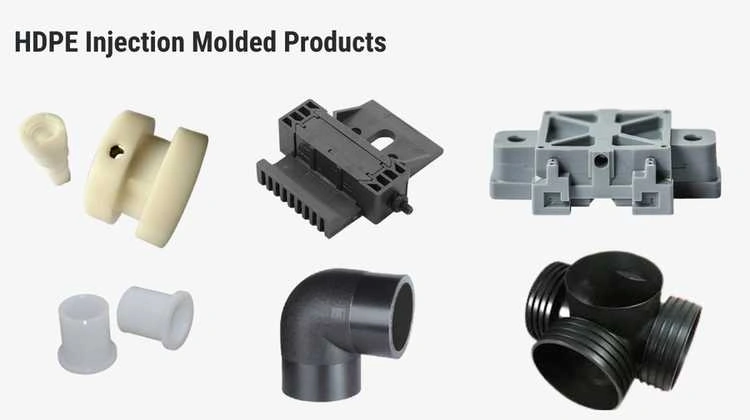
Produtos moldados por injeção de PEAD
Vantagens
Apesar da alta resistência e durabilidade, o HDPE tem muitas outras características atraentes. Por exemplo:
Custos de produção acessíveis
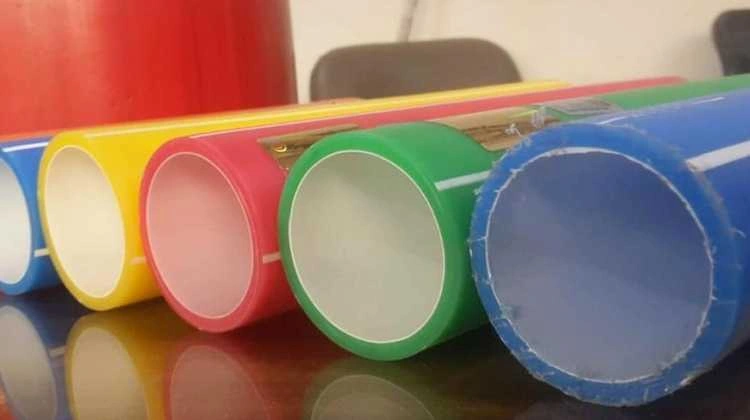
Tubos de PEAD coloridos
O HDPE é o tipo menos caro utilizado para moldagem por injeção em comparação a outros materiais plásticos industriais. Seu custo de produção é menor do que muitos polímeros especializados. Portanto, é econômico para produção em massa. Além disso, sua grande disponibilidade o torna uma escolha sólida. Independentemente do volume, se você precisa de pequenas ou grandes quantidades, nossa instalação ajudará a minimizar o desperdício de material para manter seus custos por unidade competitivos.
Obtenha insights valiosos sobre moldagem por injeção de teflon em nosso guia detalhado.
Altamente resistente a impactos e estresse
Copos descartáveis de PEAD
HDPE é um material leve composto de alta resistência à tração e excelente resistência ao impacto. Ele pode suportar uso significativo sem rachar e quebrar. Essas características o tornam ideal para criar componentes duráveis como contêineres, produtos automotivos e peças de máquinas industriais.
Resistência a produtos químicos e umidade
O HDPE é resistente a ácidos oxidantes fortes (por exemplo, ácido sulfúrico concentrado, ácido nítrico) e hidrocarbonetos (por exemplo, gasolina). Ele não absorve água em condições úmidas. Então, ele previne inchaço e degradação. Devido a esses atributos, o HDPE é idealmente usado para tanques de armazenamento de produtos químicos e aplicações externas.
Nós obtemos materiais de autoridades certificadas. Nossa equipe garante que os componentes HDPE desenvolvidos resistam a impactos, produtos químicos e umidade.
desvantagens
Aqui estão as desvantagens da moldagem por injeção de PEAD:
Vulnerabilidade ao calor e à expansão térmica
O HDPE se expande durante a fusão. Ele impacta a precisão dimensional das peças após a moldagem. As peças podem estar deformando e encolhendo se o resfriamento e o projeto do molde adequados não forem utilizados.
Integramos análise de fluxo de molde e projetos de canais de resfriamento para mitigar empenamentos, mesmo em peças de paredes finas.
Difícil de se vincular
É relativamente desafiador unir ou revestir HDPE com adesivos devido à baixa energia de superfície. Nossa instalação geralmente emprega técnicas especializadas de soldagem ultrassônica e recursos de fixadores mecânicos (interlock) em seu projeto para simplificar a montagem.
Material Inflamável
O HDPE puro é inflamável, mas autoextinguível em alguns graus (por exemplo, classificação UL 94 HB). A inflamabilidade depende de aditivos. Se você precisa de HDPE retardante de fogo, confie na Boda Tech, pois fornecemos graus certificados e recomendamos alternativas como PPSU para casos de uso em alta temperatura.
Experimente o Boda agora!
Guia de processamento de moldagem por injeção de HDPE: passo a passo
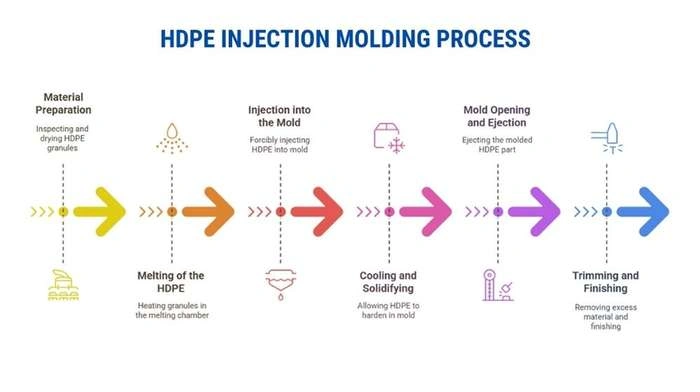
Processo de moldagem por injeção de HDPE
O processo de moldagem por injeção de HDPE é complicado e frequentemente exige muita experiência. A Boda Tech fornece suporte abrangente do design à formação do produto final. Aqui estão as capacidades que nos distinguem de outros provedores de serviços de moldagem por injeção.
- Depois que você fizer o upload do seu arquivo CAD, nossos engenheiros fornecerão uma análise DFM gratuita. Otimizaremos a espessura da parede, os locais do portão e os ângulos de inclinação.
- Você pode escolher entre mais de 20 opções de grau de PEAD ou deixar que recomendemos a resina ideal para sua aplicação.
- Peça 10 ou 10,000 peças com consistência garantida. Nossas instalações com certificação ISO 9001 nos permitem atender às suas especificações.
- Tínhamos uma vasta lista de opções de acabamento. Você pode adicionar roscas, logotipos ou tratamentos de chama às suas peças acabadas para integração perfeita ao seu produto.
Aqui, vamos discutir as etapas típicas para fabricar produtos por meio do processo de moldagem por injeção de PEAD:
Preparação de Material
Primeiro, o HDPE matéria-prima para moldagem por injeção na forma de grânulos é inspecionado e seco para extrair qualquer umidade. Então, é armazenado em um silo de grânulos. Além disso, é transportado para outras seções para garantir o processamento controlado.
Derretimento do PEAD
Após os grânulos serem colocados na câmara de fusão, eles são aquecidos para liquefazer os grânulos. Ele é alimentado em um dispositivo tipo parafuso. O parafuso giratório garante aquecimento uniforme e fluxo consistente do hdpe fundido.
Injeção no molde
O HDPE pré-aquecido e liquefeito é injetado à força em um molde pré-moldado em alta pressão. O enchimento correto e a velocidade de injeção controlada eliminam bolsas de ar.
Resfriamento e Solidificação
O molde resfria o HDPE, permitindo que ele endureça em forma. O controle adequado da temperatura determina a solidificação uniforme e minimiza as chances de o HDPE encolher, deformar e empenar durante o resfriamento posterior.
Abertura e Ejeção do Molde
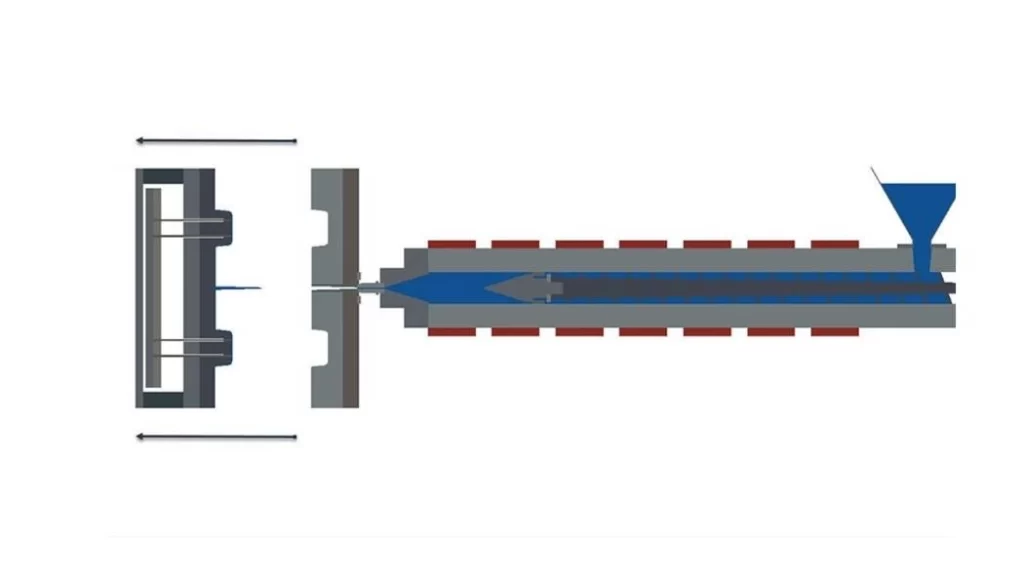
Ilustração de abertura de molde
O formato desejado é obtido após resfriamento controlado. A peça é cuidadosamente ejetada do molde. O manuseio adequado e a ejeção da peça resultam em peças sem deformações elaboradas e indesejadas.
Corte e acabamento
Materiais indesejados como rebarbas ou bordas ásperas são removidos. Além disso, tratamentos de acabamento são incorporados, como rebarbação, polimento e revestimento, para tornar o produto esteticamente atraente. Além da estética, eles melhoram ainda mais as características das peças/itens.
Experimente o Boda agora!
Projeto de moldagem por injeção de HDPE: melhores dicas para peças perfeitas
Vamos dar uma olhada em alguns princípios de design para ajudar as peças a serem feitas corretamente. Além disso, encorajamos você a dar uma olhada em nosso guia detalhado sobre moldagem por injeção de policarbonato.
Espessura da parede
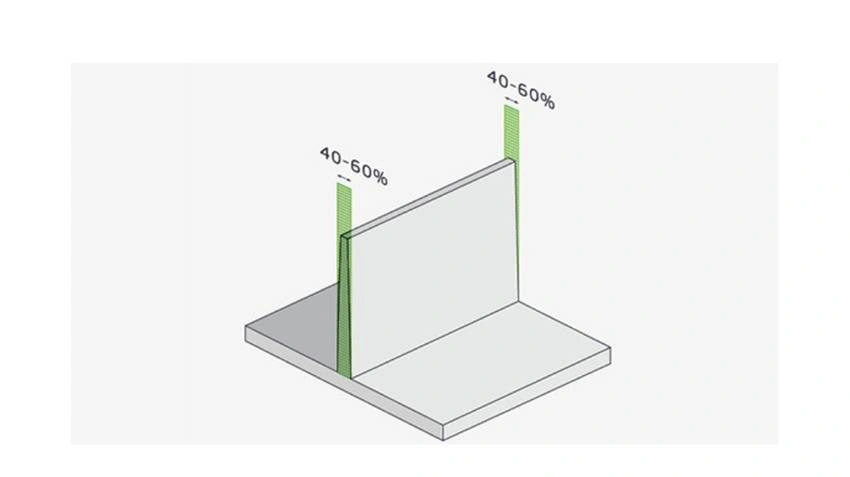
Espessura da parede de moldagem por injeção
Se você quiser terminar com resfriamento uniforme e sem marcas de afundamento, então as paredes de projeto precisam ter a mesma espessura. A espessura ideal da parede para HDPE deve estar entre 0.76 mm e 3.18 mm, pois esses materiais possuem uma incrível relação resistência-defeito. Se a espessura da parede tiver que mudar mantendo-se uniforme, então isso deve ser feito gradualmente (menos de 10 graus), e a mudança na espessura da parede precisaria estar dentro de 10-15% da espessura nominal.
encolhimento
O HDPE encolhe mais do que todos os plásticos, aproximadamente de 1.5 a 3%. Para evitar problemas de tamanho, controle como as configurações de pressão de compactação e retenção são usadas, ajuste as posições do portão para regiões mais espessas e ajuste o tempo de resfriamento. Além disso, devem ser feitas concessões no projeto do molde para que paredes mais finas resfriem mais rapidamente.
Raio de cantos afiados
Cantos afiados são difíceis de moldar devido à sua considerável rigidez. Um raio interno de não menos que 25 por cento da espessura da parede deve ser adicionado para fortalecer os cantos. Peças com resistência suficiente devem ser aumentadas em até 75% para melhorar a resistência.
Ângulo de inclinação
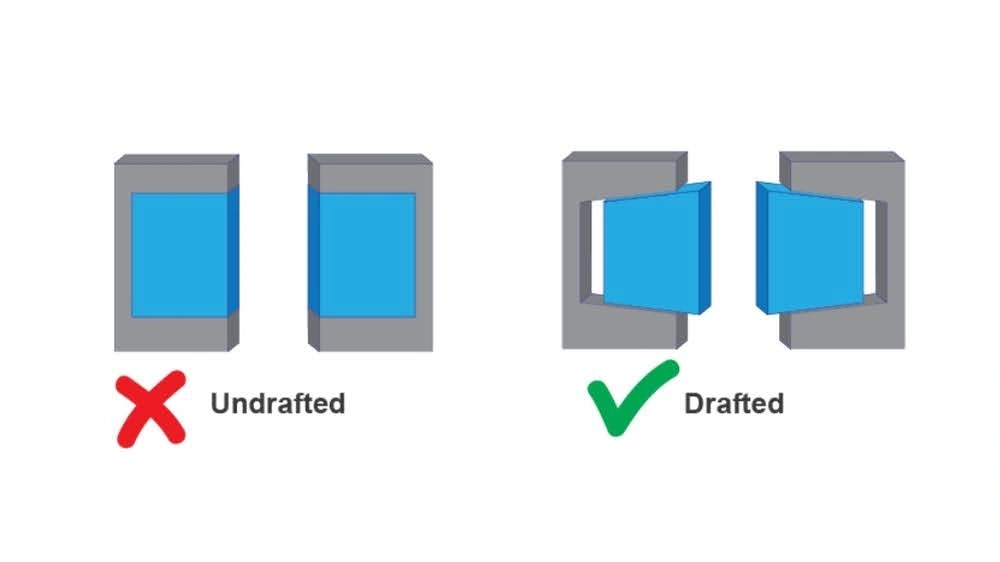
Ângulo de inclinação de moldagem por injeção
Para a ejeção ideal de peças de HDPE para fora do molde, bordas afiladas devem ser aplicadas às paredes verticais. Formas básicas podem usar um calado de 0.5-1.0 grau por lado. Formas mais complicadas e uma seção de cavidade profunda podem precisar de 1.5-2.0 graus para expelir a peça corretamente.
Tolerâncias:
Tolerâncias apertadas podem ser difíceis de atingir devido a problemas de encolhimento e resfriamento. Para a maioria dos componentes, tolerâncias comerciais de ~±0.2 mm são suficientes. No entanto, algumas características críticas podem exigir ~±0.05 mm de precisão no molde. Tolerâncias super apertadas (<±0.025 mm) só são possíveis quando a qualidade do molde é excepcionalmente alta.
Desafios comuns na moldagem por injeção de PEAD e como superá-los
Projetar peças de HDPE pode ser problemático às vezes. O manuseio inadequado durante a moldagem pode levar a peças deformadas, quebradiças e inconsistentes. Vamos dar uma olhada em alguns desafios comuns e suas soluções correspondentes.
Deformação e encolhimento
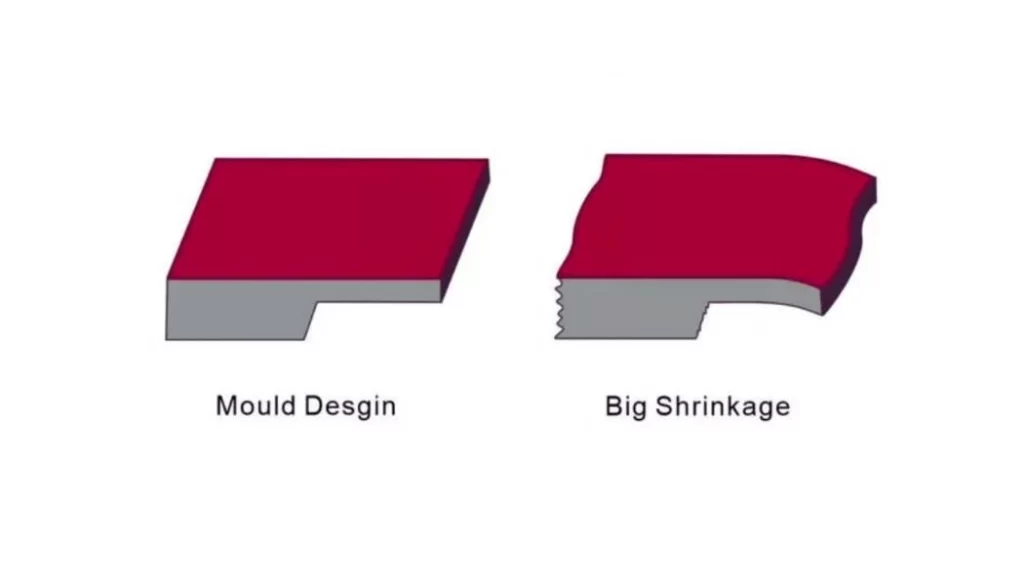
Encolhimento do molde
Peças moldadas por injeção de HDPE deformam e apresentam encolhimento. Isso geralmente resulta em distorções dimensionais devido ao resfriamento irregular. O material tem uma taxa de encolhimento relativamente alta, geralmente de 1.5% a 3%.
Soluções:
- Evite resfriamento irregular e mantenha espessura de parede uniforme.
- Utilize o tempo de resfriamento ideal e a posição correta da comporta para um fluxo de material eficiente.
- Aplique pressão de compressão e retenção para minimizar os efeitos do encolhimento.
Acabamento de superfície deteriorado
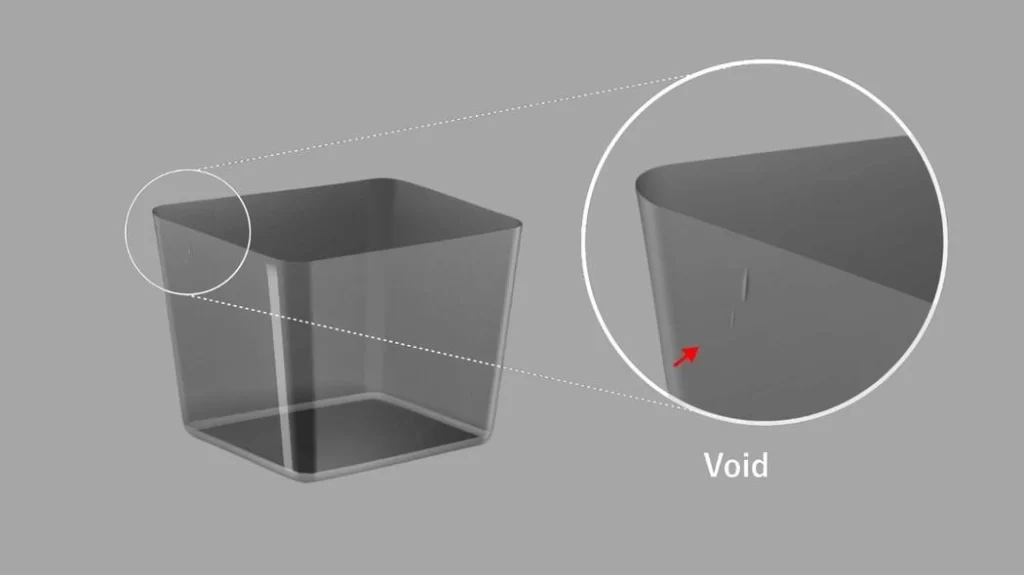
Vazios em peças moldadas por injeção
HDPE tem baixa energia de superfície. É mais suscetível a texturas irregulares e opacas devido à má adesão de revestimentos.
Soluções:
- Melhore a qualidade do acabamento utilizando superfícies de molde de alto polimento.
- Aumente a velocidade de enchimento e a pressão de injeção.
- Use pós-tratamento, como tratamento com chama, para melhor adesão da superfície.
Piscando em alta superfície
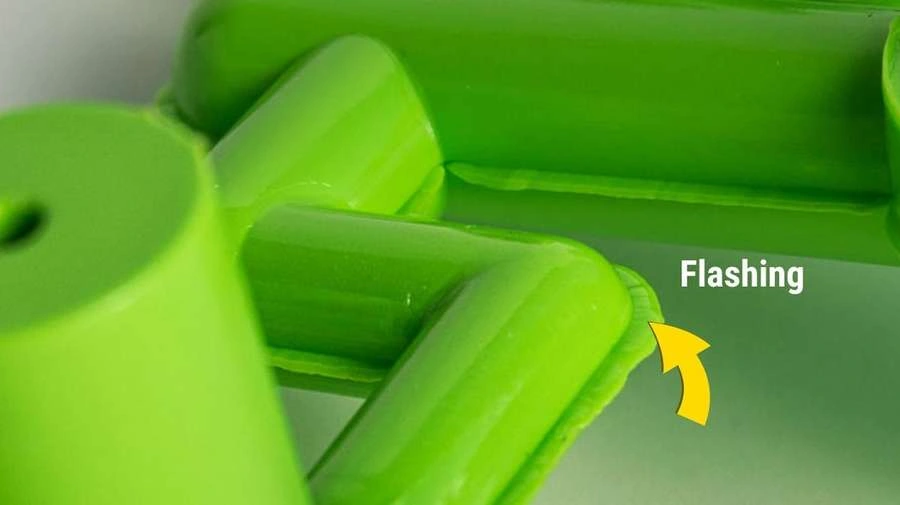
Parte piscando
O flashing do material acontece quando ele vaza pelas bordas do molde da cavidade.
Soluções:
- Evite a infiltração de material apertando bem o molde.
- Se a pressão de injeção estiver muito alta, minimize-a.
- Se as bordas do molde estiverem desgastadas, elas devem ser verificadas, reparadas e substituídas.
Partes frágeis e fracas
As peças de HDPE podem perder resistência se resfriadas muito rapidamente. Além disso, a formação de tensão interna devido ao resfriamento inadequado pode levar a problemas de moldagem.
Solução:
- Equilibre a taxa de resfriamento para que o processo de solidificação possa ser gradual. Isso ajuda a evitar tensões internas e empenamento.
- Ajuste a temperatura de fusão entre 180° e 230°C.
- Aplique recozimento para ajustar tensões internas e tornar a peça mais durável.
Materiais alternativos ao HDPE na moldagem por injeção
O HDPE oferece muitos benefícios, mas pode não funcionar em todas as situações. Você pode considerar outras opções de algumas das melhor material para moldagem por injeção, como polipropileno (PP) e nylon. Esses materiais podem ser opções viáveis para seu projeto.
Polipropileno (PP)
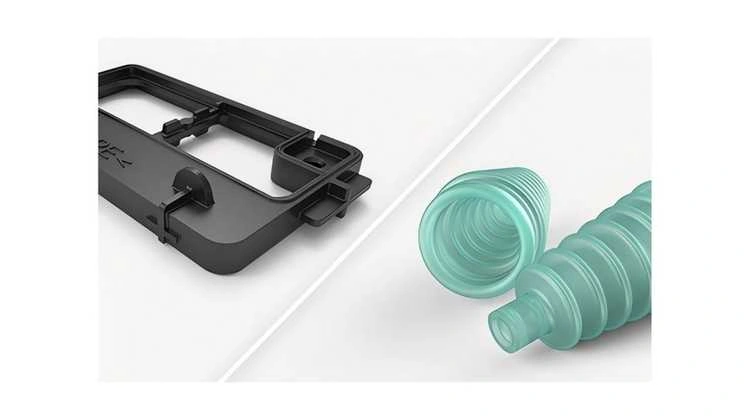
Peças moldadas por injeção de polipropileno (PP)
O polipropileno é um plástico forte, mas leve. É comparativamente acessível e apresenta boa resistência à umidade. Tem uma superfície de baixo atrito. Além disso, ajuda a mover componentes como dobradiças vivas. Se você está procurando um material próximo ao HDPE, mas precisa de mais excelente resistência química e flexibilidade, então não procure mais do que PP.
Nylon
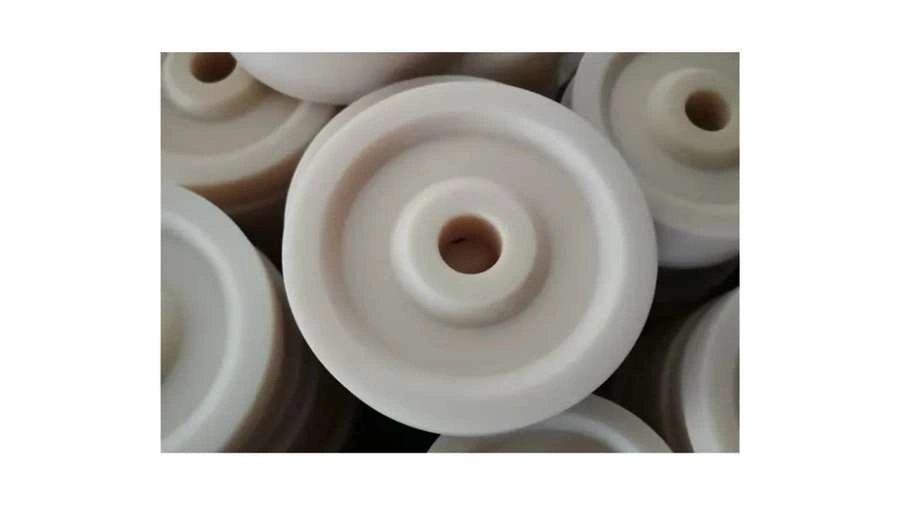
Peça moldada por injeção de nylon
Nylon é um material termoplástico projetado. É amplamente utilizado devido à sua alta resistência à flexão e durabilidade. O nylon é usado principalmente em aplicações de alto estresse. O nylon pode ser reforçado usando fibras de vidro para maior resistência e resistência ao calor. A única desvantagem do nylon é que ele é "hidrofílico". Isso o torna uma escolha ruim para exposição contínua a componentes de água ou umidade.
Relacionado a: moldagem por injeção de abdominais
Boda Tech: Seu fornecedor confiável de moldagem por injeção de HDPE
A Boda Tech é o seu fornecedor confiável de HDPE de alta qualidade serviço de moldagem por injeção, entregando tudo, do design do molde à produção. Muitas indústrias se beneficiam de nossas peças de polietileno de alto desempenho por meio de nossa avançada tecnologia de fabricação.
Nossos engenheiros e técnicos qualificados trabalham em estreita colaboração com o cliente para desenvolver projetos de moldagem proprietários para satisfazer os critérios desejados de aparência e funcionalidade operacional.
Além de HDPE, oferecemos serviços de moldagem por injeção de POM para um espectro de peças de alta precisão, como engrenagens, rolamentos e outros componentes estruturais. Nosso comprometimento em atingir metas de qualidade e rotatividade mínima nos torna o fornecedor ideal de moldagem por injeção centrada no cliente.
Perguntas Frequentes
P1: O PEAD pode ser usado em moldagem por injeção?
Sim, o HDPE (Polietileno de Alta Densidade) é amplamente usado em moldagem por injeção. Ele é durável, leve e resistente a produtos químicos e umidade. Idealmente, ele é usado para fazer recipientes, tubos e peças de automóveis.
P2: Qual é o processo de moldagem de PEAD?
A moldagem de HDPE envolve derreter o material e injetá-lo em um molde sob alta pressão. O plástico derretido preenche a cavidade do molde e esfria no formato desejado. Após o resfriamento, a peça é ejetada e finalizada conforme necessário.
Q3: Qual grau de PEAD é usado para moldagem por injeção?
Geralmente, os graus de HDPE (HDPE 5000S, HDPE 5502 e HDPE 7000F) são usados para moldar diferentes produtos em moldagem por injeção. Esses graus oferecem excelente resistência, resistência ao impacto e processabilidade. A seleção específica do grau normalmente depende da aplicação e das características da peça necessária.
Q4: Qual é a pressão de injeção para HDPE?
As pressões de injeção de HDPE são tipicamente de 70–140 MPa (10,000–20,000 psi). Depende do projeto do molde, da viscosidade do material e da espessura da peça.
Q5: Qual é o custo da moldagem por injeção de PEAD?
HDPE custos de moldagem por injeção variam com base no grau, complexidade do molde e quantidade de produção. O HDPE é econômico, normalmente de US$ 1 a US$ 2 por kg, mas os custos totais incluem ferramentas e processamento. A produção em larga escala reduz os custos por unidade.