
“Fundição sob pressão: uma fusão de arte e engenharia, onde o metal fundido encontra moldes de precisão para criar peças tão robustas quanto complexas.”
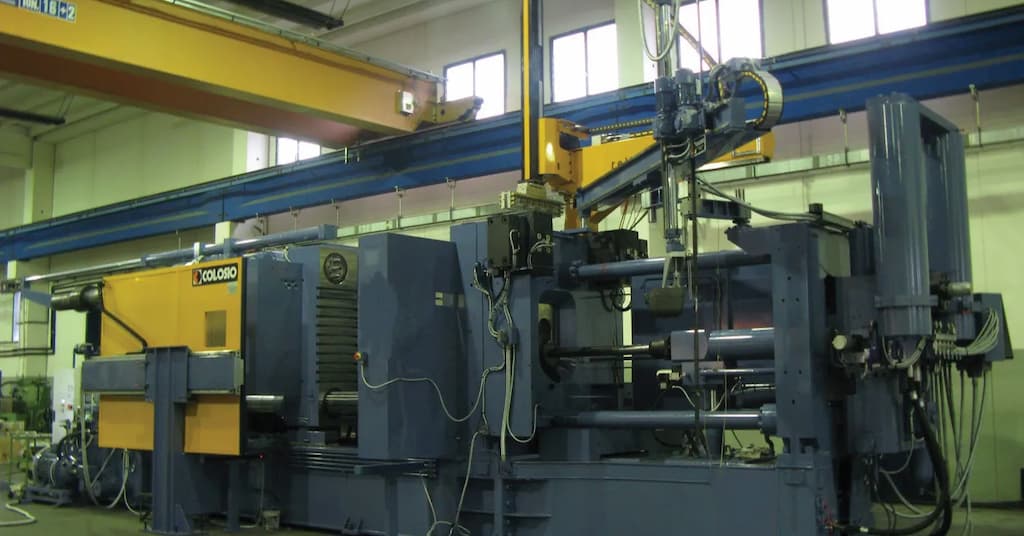
Você pode encontrar diferentes tipos e variações de fundição sob pressão com base no mecanismo de injeção, parâmetros do processo e tipo de molde. Entre muitos, fundição sob pressão (HPDC) é uma variação proeminente. O processo envolve a injeção do metal fundido no molde a alta pressão, normalmente 1000-1200 bares. Aqui a alta pressão preenche uniformemente todas as seções da cavidade do molde e reduz o tempo de ciclo.
Este artigo fornecerá uma exploração abrangente desta técnica de fabricação transformadora. Exploraremos o fundição processo, materiais, vantagens, desvantagens e aplicações.
O que é fundição sob pressão de alta pressão?
A fundição sob pressão de alta pressão (HPDC) é um processo de fundição de metal de precisão. É conhecida por sua eficiência e capacidade de produzir componentes detalhados e dimensionalmente precisos em altas taxas de produção. Este processo envolve a injeção de metal fundido sob alta pressão em um molde ou matriz de aço. Então, o resfriamento rápido forma as partes sólidas.
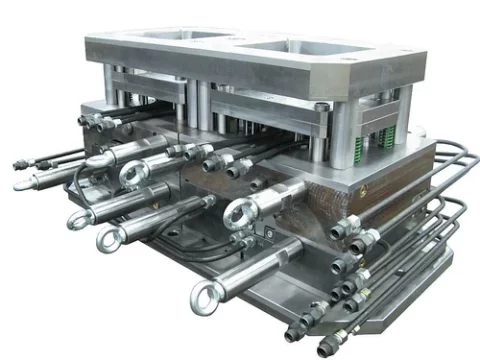
Molde de fundição sob pressão de alta pressão
Uma das características distintivas do HPDC é a velocidade com que o metal fundido preenche a cavidade da matriz. A injeção de alta pressão combinada com o resfriamento rápido reduz significativamente os tempos do ciclo de produção. Como resultado, aumenta a produtividade da fundição e reduz custos.
Além disso, o HPDC facilita a criação de peças com geometrias complexas e paredes finas. O processo também minimiza a necessidade de usinagem secundária e acabamento da superfície processos, contribuindo para a sua relação custo-eficácia e sustentabilidade ambiental. No entanto, a criação de peças desejadas com HPDC requer controle cuidadoso sobre vários parâmetros, incluindo o tipo de metal usado, temperatura da matriz, temperatura do metal fundido e pressão e velocidade de injeção. Vamos discutir mais sobre isso.
Relacionado: O que é fundição sob pressão? Processo de fundição sob pressão e visão geral
Experimente o Boda agora!
O diagrama de fundição sob pressão de alta pressão
Um diagrama de fundição sob pressão (HPDC) representa visualmente o processo e o maquinário usado no método HPDC. Ele ilustra como o metal fundido é injetado em um molde de aço sob alta pressão para produzir peças de precisão.
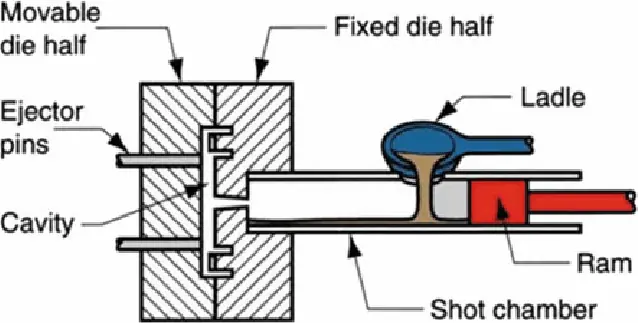
Diagrama de fundição sob pressão de alta pressão
Além disso, este diagrama serve como uma ferramenta abrangente para compreender a disposição espacial dos equipamentos, o fluxo de materiais e a sequência de operações envolvidas.
A seguir estão os principais componentes do diagrama HPDC;
1. Metade do dado móvel
A metade móvel da matriz faz parte do conjunto da matriz que pode ser retraída para remover a peça fundida após a solidificação. Ele funciona em conjunto com a metade fixa da matriz para formar a cavidade completa da matriz. Esta metade da matriz geralmente contém pinos ejetores que facilitam a ejeção da peça fundida.
2. Metade do dado fixo
A metade fixa da matriz é a parte estacionária do conjunto da matriz. Ele se alinha com a metade móvel da matriz para criar a cavidade da matriz onde o metal fundido é injetado. Normalmente inclui o canal de entrada através do qual o metal fundido flui para dentro da cavidade.
3. Pinos Ejetores
Os pinos ejetores são hastes delgadas que empurram a peça acabada para fora da metade móvel da matriz. Eles são ativados no final do ciclo de fundição e podem ser retraídos para permitir o fechamento da matriz para a próxima injeção.
4. Cavidade
A cavidade é o espaço oco dentro do conjunto da matriz que molda o metal fundido na peça desejada. O desenho da cavidade determina a forma final, a textura e os detalhes da peça fundida.
5. Concha
A concha é um recipiente que transporta e despeja metal fundido na câmara de granalha. Em sistemas automatizados, as panelas podem ser substituídas por mecanismos de transferência de metal mais sofisticados.
6. Câmara Quente
A câmara de injeção, também conhecida como manga de injeção, é onde o metal fundido é retido antes de ser injetado na cavidade da matriz. A câmara é projetada para suportar as pressões de injeção e é onde o êmbolo (aríete) atua sobre o metal.
7. Carneiro
O aríete, muitas vezes referido como êmbolo, é o componente que empurra com força o metal fundido da câmara de injeção para a cavidade da matriz. Deve ser forte o suficiente para suportar a alta pressão sem deformar.
O processo de fundição sob pressão de alta pressão
Aqui, dividimos o processo HPDC em muitas etapas críticas, cada uma contribuindo para a produção de peças de qualidade superior.
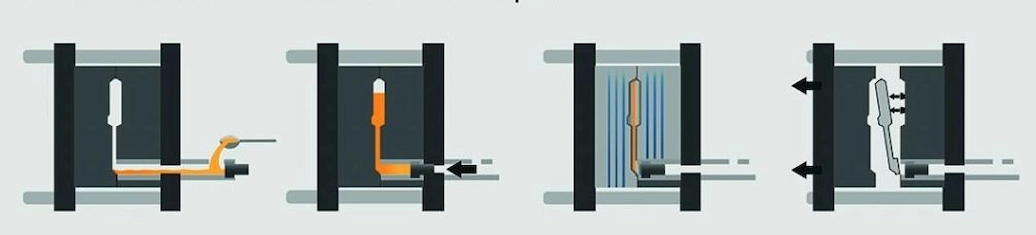
Processo de fundição sob pressão de alta pressão
- Projeto e usinagem de matrizes: O processo começa com o projeto detalhado e a fabricação da matriz. Envolve transformar CAD em molde funcional com CNC or Usinagem EDM.
- Preparação e fusão de materiais: Metais selecionados (como alumínio, zinco, magnésio ou ligas de cobre) são fundidos em temperaturas precisas para garantir qualidade e prontidão para injeção de alta pressão.
- Pré-aquecimento e lubrificação da matriz: O pré-aquecimento da matriz mantém a fluidez do metal e é lubrificado para auxiliar na liberação da peça e proteger contra choque térmico. Também garante que o metal fundido preencha a cavidade.
- Injeção de metal fundido: A essência do processo HPDC envolve a injeção de alta pressão de metal fundido na cavidade da matriz, usando um pistão ou êmbolo para preencher características detalhadas do molde antes da solidificação.
- Resfriamento e Solidificação: O rápido resfriamento e solidificação dentro do molde são controlados pelos sistemas de resfriamento da matriz, cruciais para manter a precisão dimensional e as propriedades mecânicas.
- Ejeção da Fundição: Após a solidificação, a peça é ejetada do molde por meio de pinos de ejeção integrados, etapa crítica para acompanhar altas taxas de produção.
Mecanismo de injeção em fundição sob pressão de alta pressão
O mecanismo de injeção na fundição sob pressão (HPDC) é responsável pela injeção precisa e controlada de metal fundido na cavidade da matriz. Este mecanismo é crucial para atender às demandas da fabricação em alta velocidade.
Configuração do mecanismo de injeção
O mecanismo de injeção no HPDC normalmente consiste em vários componentes principais:
Tabela: Componentes do mecanismo de injeção em fundição sob pressão
|
Componente |
Descrição |
Uso comum |
|
Sistema de êmbolo |
É operado hidraulicamente ou mecanicamente e é usado para injetar metal fundido na cavidade da matriz. Este êmbolo se move dentro de um cilindro e é controlado com precisão para gerenciar a velocidade e a pressão da injeção. |
Controle de injeção |
|
Cilindro de Tiro |
O cilindro de injeção abriga o êmbolo e é preenchido com metal fundido proveniente do forno de retenção. Inclui o sistema de portão e mecanismo de transbordamento. |
Retenção e entrega de metal |
|
Sistema Hidráulico ou Mecânico |
Este sistema alimenta o movimento do êmbolo, permitindo a injeção rápida e vigorosa de metal fundido na matriz. |
Controle de poder |
Além disso, a aplicação de pressão é controlada através de uma sequência de etapas na fundição sob pressão (HPDC):
- Encher o cilindro de granalha com metal fundido, iniciando o movimento do êmbolo para injetar metal na matriz.
- Ajustar a velocidade de injeção para evitar aprisionamento de ar.
- Manter a pressão pós-enchimento para compensar o encolhimento e proteger a densidade e as características mecânicas da peça.
Experimente o Boda agora!
Quando usar fundição sob pressão de alta pressão?
Este método é benéfico para produtos que requerem paredes finas e alta precisão dimensional. Normalmente, permite paredes tão finas quanto 0.5 mm. Como resultado, torna o HPD uma escolha adequada para designs leves, porém robustos. Além disso, a precisão do HPDC faz com que essas peças de paredes finas mantenham tolerâncias rigorosas.
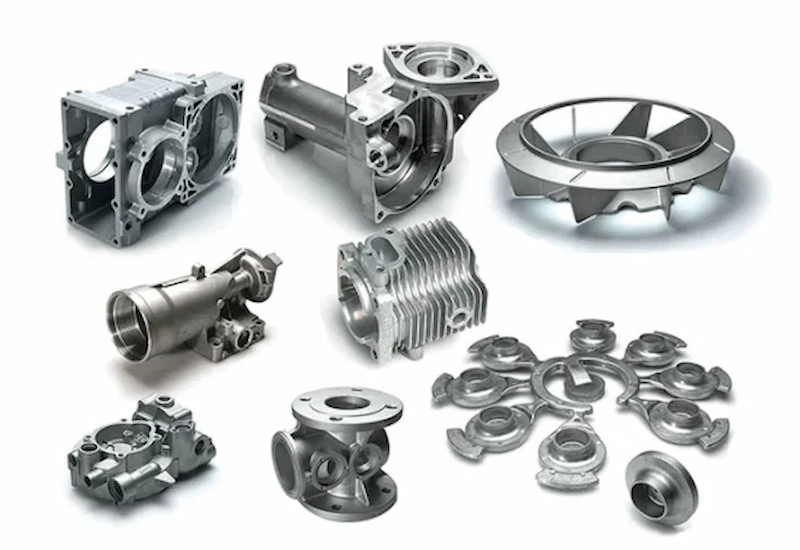
Peças fundidas sob pressão de alta pressão
Além disso, a fundição sob pressão é particularmente adequada para metais como alumínio, zinco, magnésio e ligas de cobre. É excelente na criação de formas complexas que exigem tolerâncias restritas e detalhes finos. Consequentemente, para projetos que exigem produção rápida de componentes com qualidade e durabilidade consistentes, o HPDC se destaca como o método ideal.
Além disso, o HPDC é vantajoso quando o acabamento superficial e o apelo estético são considerações críticas. Ela inerentemente produz peças com superfícies lisas prontas para uso imediato ou acabamento mínimo.
Vantagens da fundição sob pressão de alta pressão
- A tecnologia HPDC funde principalmente componentes de liga leve de forma rápida e em massa.
- A precisão e a qualidade das máquinas HPDC fornecem peças com texturas de superfície refinadas, uniformidade e resistências mecânicas aprimoradas.
- Este método se destaca pela capacidade de fabricar peças com paredes esbeltas e incorporar diversos insertos diretamente na peça fundida.
- Um dos principais benefícios do HPDC é sua ampla aplicabilidade em todos os setores, impulsionada por sua alta eficiência e qualidade superior das peças. Entre seus méritos estão:
- HPDC apresenta velocidades de produção impressionantes, adequadas tanto para fabricação de grandes volumes quanto para prototipagem rápida.
- A técnica atinge paredes finas, abaixo de 0.40mm.
- A adaptabilidade do HPDC no projeto de moldes facilita a criação de formas complexas. Também simplifica a montagem de peças fabricadas.
Desvantagens da fundição sob pressão de alta pressão
- Custos iniciais elevados devido à necessidade de moldes de precisão e maquinaria especializada, tornando-o menos económico para pequenas tiragens.
- Este processo é limitado a metais com baixos pontos de fusão.
- Existe potencial para porosidade e vazios internos em produtos de revestimento de matrizes de alta pressão, o que pode comprometer as propriedades mecânicas e exigir medidas adicionais de controle de qualidade.
- Projetos complexos podem levar a desafios de projeto de molde e fundição que aumentam o risco de defeitos.
Quais são os produtos de fundição sob pressão de alta pressão? As aplicações
A alta pressão produz grandes volumes de peças de forma rápida e econômica, tornando-a uma escolha preferida em vários setores. Desempenha um papel crucial na fabricação de produtos que atendam aos altos padrões de durabilidade, funcionalidade e apelo estético exigidos pelo mercado atual.
Tabela: Aplicações de fundição sob pressão de alta pressão
|
Expertise |
Aplicações |
|
Automotiva |
Pistões, cabeçotes, blocos de motor, caixas de câmbio, carcaças de embreagem, caixas de transmissão, vigas transversais, chassis auxiliares, peças de suspensão, aros de rodas, peças de acabamento, núcleos de radiadores, dissipadores de calor, carcaças para unidades de controle eletrônico, conectores |
|
Eletrônicos de Consumo: |
Armações duráveis e elegantes, caixas finas e leves, caixas para telas sensíveis ao toque, botões, montagens de lentes, caixas, caixas para smartwatches, rastreadores de fitness, componentes para CPUs, GPUs |
|
Indústria aeroespacial |
Peças para estresse extremo, Estruturas leves e resistentes, Carcaças para aviônicos, Válvulas, conectores, Suportes, acessórios, Sistemas de gerenciamento térmico |
|
Dispositivos Médicos |
Ferramentas de precisão, dispositivos, invólucros para marca-passos, ressonância magnética, peças para equipamentos de raios X, mobilidade, peças de conforto, mecanismos de posicionamento na cama, articulações para membros protéticos |
Experimente o Boda agora!
Quais são os defeitos comuns de fundição sob pressão?
Como todos os processos de fabricação, o HPDC não está imune a defeitos. Matriz de alta pressão defeitos de fundição pode afetar o apelo estético, a integridade estrutural e a funcionalidade geral da peça. Portanto, é fundamental compreender suas causas e como evitá-las.
1. Porosidade
É um defeito predominante em HPDC, caracterizado por pequenas bolsas de ar ou vazios na peça fundida. Este defeito ocorre quando o gás fica preso no metal fundido à medida que solidifica no molde. Enquanto isso, as causas podem ser fluxo turbulento de metal durante a injeção, ventilação inadequada do molde ou umidade na matriz ou no metal.
Para evitar a porosidade, fabricantes de fundição sob pressão pode otimizar os parâmetros de injeção para garantir um fluxo de metal suave, melhorar a ventilação para facilitar o escape de gás e garantir que a matriz e o metal sejam devidamente pré-aquecidos e secos para eliminar a umidade.
2. Fechamento a frio
Eles acontecem quando duas frentes de metal fundido se encontram dentro do molde, mas não conseguem se fundir adequadamente, resultando em uma costura fraca. Este defeito é frequentemente causado por temperatura insuficiente do metal fundido, velocidade de injeção muito lenta ou solidificação prematura do metal antes do enchimento do molde.
Posteriormente, você pode evitar fechamentos a frio controlando a temperatura de injeção e o molde. Aumenta a velocidade de injeção para garantir um enchimento rápido e completo e otimiza o sistema de injeção para facilitar o fluxo uniforme do metal.
3. Erros de execução
Erros de execução ocorrem quando o metal fundido não preenche toda a cavidade do molde. Portanto, resulta em seções incompletas ou finas da peça fundida. Enquanto isso, as causas comuns incluem baixa temperatura do metal, pressão de injeção insuficiente ou projetos de moldes complexos que dificultam o fluxo do metal.
4. Flash
Flash é a formação de aletas finas ou excesso de material ao longo da linha de partição ou locais dos pinos ejetores da peça fundida. Isso resulta do fato de as metades do molde não se encaixarem firmemente ou da pressão excessiva de injeção forçando o metal fundido nas lacunas. A prevenção de flash envolve garantir que as metades do molde estejam alinhadas corretamente e fixadas com segurança e ajustar a pressão de injeção para níveis ideais para evitar sobrepressurização.
5. Lágrimas Quentes
Rasgos quentes são rachaduras que se formam na peça fundida à medida que ela esfria e solidifica, geralmente em locais de alto estresse térmico. Eles ocorrem devido à incapacidade do metal de encolher uniformemente, restringido pela geometria do molde. Você pode evitar rasgos quentes projetando o molde com um sistema de resfriamento uniforme usando linhas de resfriamento estrategicamente.
Serviços de fundição sob pressão na Boda
Boda oferece ofertas especializadas serviços de fundição sob pressão para atender a diversas necessidades industriais de peças metálicas de engenharia de precisão. Nossas instalações de fundição sob pressão estão equipadas com máquinas avançadas capazes de executar fundição sob pressão com precisão excepcional. Nosso foco em qualidade e eficiência nos torna uma escolha confiável para serviços de fundição, desde prototipagem rápida até necessidades de produção em larga escala.
Serviço de fundição de alumínio
Nossa experiente equipe aproveita uma vasta experiência para projetar moldes que minimizem defeitos e melhorem as propriedades mecânicas dos produtos finais. Além disso, oferecemos uma experiência perfeita desde a prototipagem até a produção final.
Serviço de fundição sob pressão de zinco
Nossos serviços completos de fundição sob pressão também podem complementar operações secundárias, como usinagem CNC, acabamento superficial e montagem. Eles oferecem um conjunto completo de soluções que transformam matérias-primas em peças prontas para uso.
Leia mais:
- Fabricante de fundição sob pressão de alumínio para suas peças de metal
- Revolucionando a fundição sob pressão com a tecnologia de fundição sob pressão super grande da Xiaomi
Resumindo
Esta maravilha da fabricação é fundamental para a elaboração de componentes complexos com alta precisão e eficiência. Esse processo alia velocidade à versatilidade, permitindo a produção de peças complexas que atendem às rigorosas demandas das indústrias modernas.
O Fundição sob pressão de alta pressão tem a capacidade de obter acabamentos superficiais superiores e manter tolerâncias rígidas. Também minimiza o desperdício de material. No geral, podemos criar produtos estruturais intactos com precisão para diversos setores.
Perguntas Frequentes
Qual é a diferença entre fundição sob pressão de alta e baixa pressão?
A fundição sob pressão (HPDC) força o metal fundido para dentro do molde sob alta velocidade e pressão, ideal para peças complexas e de paredes finas. A fundição sob pressão de baixa pressão (LPDC) preenche os moldes suavemente e é frequentemente usada para formas maiores e mais simples.
Quais são as limitações da fundição sob pressão de alta pressão?
A fundição sob pressão pode incorrer em altos custos iniciais de ferramentas, geralmente é limitada a metais não ferrosos e pode produzir peças com porosidade se não for controlada adequadamente.
Qual é a vida útil dos produtos de fundição sob pressão de alta pressão?
A durabilidade depende do material utilizado, do design da peça e das condições de operação.
Quais são os materiais comuns usados em HPDC?
Os materiais comuns em HPDC incluem ligas de alumínio, zinco, magnésio e cobre, escolhidas por seu peso leve, resistência e capacidade de capturar detalhes complexos.
Recursos
- Reddy, BM e Nallusamy, T. (2021). Desgaseificação de metais de alumínio e suas ligas em fundição de não ferrosos. Em ICAMR 2019: Avanços na Pesquisa de Materiais (pp. 637-644). Springer. https://doi.org/10.1007/978-981-15-8319-3_63