
Nos últimos anos, tem havido um aumento constante do interesse no processo de inovação e na compra e estudo de novas tecnologias na indústria de usinagem. As empresas globais estão cada vez mais interessadas em complexos de precisão máquinas-ferramentas de alta precisão com possibilidade de usinagem multieixo de peças.
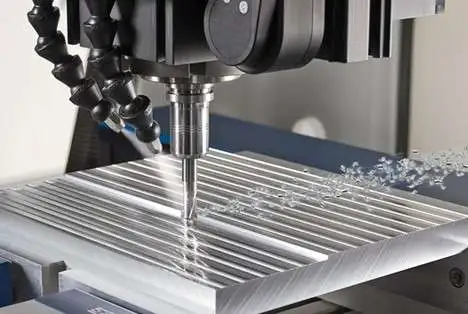
Usinagem de precisão de alta velocidade
A usinagem de alta velocidade (HSM) em tais equipamentos está se tornando um fator chave de sucesso para a produção moderna. O próprio tempo exige um aumento constante da produtividade e Máquinas CNC e centros de usinagem. Parte significativa das novas máquinas já está projetada para operar com rotações de fuso de 25 mil rotações por minuto ou mais.
Quais benefícios a usinagem de precisão de alta velocidade traz?
Os benefícios de mudar para HSM são inquestionáveis – um iaumento na velocidade de corte em 20-25% reduz o custo do produto final em 15%! Mas no fresamento de alta velocidade, velocidades de corte e avanços são 5-10 vezes maiores, do que com o processamento convencional e, portanto, estão na faixa de 2 a 20 m/min.
Altas velocidades do fuso e alta dinâmica dos mecanismos de avanço, por sua vez, impõem exigências muito rigorosas na fixação da ferramenta na máquina em termos de precisão, confiabilidade e rigidez. Esses requisitos são atendidos por peças de máquinas, como mangas retráteis. A vantagem inegável desta junta de contração, em que as suas partes constituintes funcionam como um todo, é que esta junta pode ser montada e desmontada quase um número infinito de vezes.
A crescente demanda por fixação hidráulica
As crescentes demandas de precisão no processamento da peça exigem o desenvolvimento de outros métodos de fixação precisa da ferramenta na máquina. Os elementos de fixação hidráulicos atendem totalmente aos requisitos para equipamentos de alta precisão de nova geração.
Elementos de fixação hidráulicos selecionam todas as folgas entre a ferramenta e o fuso. O batimento radial mínimo e o equilíbrio da ferramenta alcançados aqui são um pré-requisito para usinagem de alta precisão e longa vida útil da ferramenta.
Velocidade ideal para um determinado metal
Um fator importante é a magnitude da taxa de avanço da ferramenta. A nova geometria das pastilhas de corte das ferramentas de fresamento e torneamento permite aumentar as taxas de avanço em 3-5 vezes até 3 mm por revolução, o que aumenta a remoção de metal, apesar do fato de que a profundidade de corte é de 1-2 mm.
Uma das condições para usinagem de alta velocidade e simplesmente usinagem de alta velocidade é que uma pequena quantidade de remoção é necessária para obter uma boa Qualidade da superfície e evitar danos à superfície da peça de trabalho ou ferramenta.
Isso não é tão fácil de garantir devido às peculiaridades da produção nacional. Como resultado, devido a seções individuais, é necessário subestimar a velocidade em toda a superfície. Acaba sendo mais lucrativo fresar em velocidade menor, mas com maior profundidade de corte, as máquinas não são utilizadas em plena capacidade e o tempo de processamento da peça aumenta.
A abordagem ideal é baixá-lo em um orifício pré-perfurado, mas isso nem sempre é possível e conveniente. Nestes casos, o cortador é abaixado em espiral ou zigue-zague. Nesses locais, também é necessário reduzir a velocidade para evitar a quebra da ferramenta.
Qual é a velocidade ideal para usinagem de precisão?
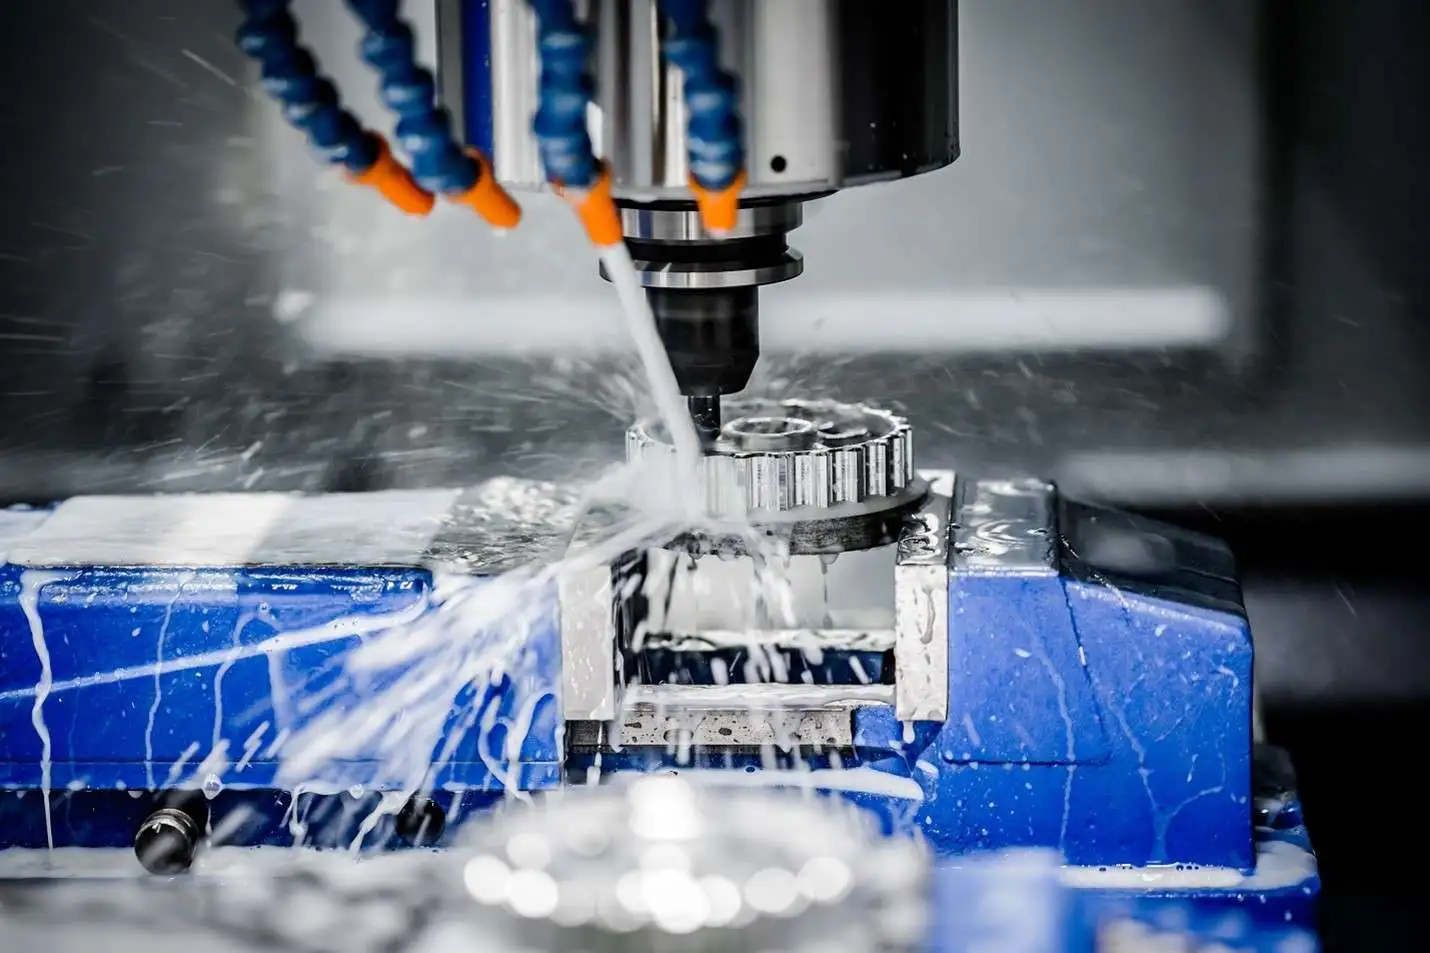
Velocidade do fuso adequada
A solução para esses problemas é reduzir a velocidade em locais de grande desbaste de material, rebaixamento de fresas, etc. mantendo uma alta velocidade de todo o programa. Assim, um efeito integral do HSM é alcançado - uma redução no tempo da máquina devido à intensificação das condições de corte, uma simplificação geral do processo de produção e um aumento na qualidade do processamento.
Nesses casos, o cortador é abaixado em espiral ou zigue-zague. Nesses locais também é necessário reduzir a velocidade para evitar a quebra da ferramenta. A solução para esses problemas é reduzir a velocidade em locais de grande desbaste de material, rebaixamento de fresas, etc. mantendo uma alta velocidade de todo o programa.
Assim, um efeito integral do HSM é alcançado - uma redução no tempo da máquina devido à intensificação das condições de corte, uma simplificação geral do processo de produção e um aumento na qualidade do processamento. Nesses casos, o cortador é abaixado em espiral ou zigue-zague. Nesses locais, também é necessário reduzir a velocidade para evitar a quebra da ferramenta.
No entanto, o último requisito está se tornando cada vez menos relevante com o advento de novos tipos de fresas de aço endurecido, cujos fabricantes recomendam manter a profundidade de corte usual enquanto atendem aos outros requisitos para HSM (em particular, passo fino).
Características do Fresamento de Alta Velocidade
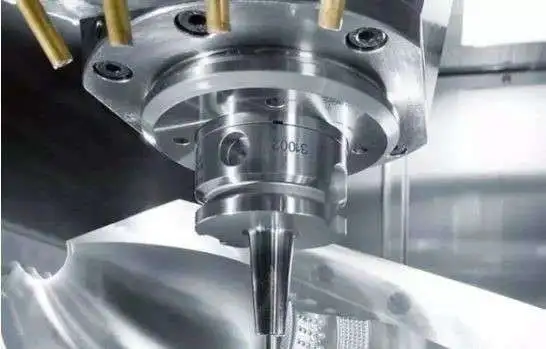
Vantagens do fresamento de alta velocidade
As principais dificuldades do fresamento de alta velocidade no campo do fresamento estão associadas à organização da remoção de material uniforme e à uniformidade dos parâmetros de corte. Se você aumentar a taxa de avanço de 5 a 10 vezes, como é o caso do fresamento de alta velocidade, a temperatura das fresas aumentará apenas ligeiramente.
A razão para isso é que a taxa de alimentação excede a taxa de condução de calor do material de base que está sendo cortado. O cortador “ultrapassa” a propagação do calor, cuja parte principal é removida com cavacos. O mesmo pode ser dito sobre o cortador ao girar.
Com o crescimento das velocidades de processamento, aumentam também os requisitos para o ferramental utilizado na operação do equipamento. Isso é especialmente importante para fresagem. Na usinagem de alta velocidade, a redução da excentricidade para alguns mícrons aumenta em várias vezes a vida útil das pastilhas de corte. Assim, para processamento em alta velocidade, são produzidos mandris térmicos modernos, mandris hidráulicos e mandris balanceados (grampos) que permitem trabalhar em velocidades de até 100,000 rpm.
Normalmente, o HSM é realizado na faixa supercrítica para vibrações, porque em todas as velocidades de rotação tão altas, que são usadas no fresamento de alta velocidade, as frequências de ressonância da peça, ferramenta e componentes da máquina são significativamente excedidas.
Uma característica de fresagem de alta velocidade é a necessidade de usar apenas fusos de ferramentas especiais de alta velocidade necessários para uma velocidade de rotação tão alta, como resultado, apenas ferramentas de pequeno diâmetro, de 15 a 20 mm, podem ser usadas para HSM.
Requisitos do Equipamento
Para a aplicação bem-sucedida do HSS, todos os componentes do equipamento (máquina, ferramenta, fixação da peça, sistema de computador CNC, programa de controle) devem funcionar sem problemas e sem falhas. O mesmo requisito se aplica às qualificações do pessoal de serviço. Se pelo menos um componente for um “elo fraco”, isso levará não apenas a danos à peça de trabalho, mas também à falha de equipamentos caros.
Considere os requisitos para cada componente do sistema separadamente:
- A máquina-ferramenta deve manter uma velocidade de cerca de 12 a 25 mil rpm e também ter um sistema confiável de resfriamento do fuso. Todos os componentes da máquina devem ter alta rigidez e capacidade de manter um regime térmico estável.
- Ferramenta de corte – deve ter maior durabilidade e resistência. Via de regra, os fabricantes modernos produzem modelos especiais de fresas para corte em alta velocidade e indicam as condições de corte recomendadas para elas.
- A ferramenta auxiliar deve estar estritamente dentro das tolerâncias, pois os menores desvios nas dimensões em alta velocidade causam batidas, cuja energia de vibração é compatível com as forças de corte! Portanto, mandris especialmente balanceados ou pinças de ajuste por contração devem ser usados para montar os cortadores.
Condições de fresamento para evitar vibração em usinagem de precisão de alta velocidade
Dada a importância de evitar vibrações durante o HSM, para cada combinação peça-ferramenta, as condições ideais de usinagem só podem ser encontradas experimentalmente. A melhor vida útil da ferramenta foi observada ao substituir o resfriamento a água por um sistema de sopro de jato de ar para a fresa.
Como mencionado acima, no HSC, o fluxo de calor principal é removido dos cavacos. Portanto, a capacidade do sistema de resfriamento de remover os cavacos da área de corte afetará significativamente o acabamento da superfície da ferramenta de corte e a resistência ao desgaste.
O que foi dito acima se aplica inteiramente à parte mecânica, ou seja, a máquina e as ferramentas. No entanto, os componentes eletrônicos e a parte de software não têm menos impacto na qualidade dos produtos durante o HSM.
Sistema CNC – deve ter uma margem de velocidade, inclusive poder “olhar para frente” e calcular antecipadamente (a uma velocidade de cerca de 100-200 quadros por segundo) o movimento para desacelerar a ferramenta a tempo antes do canto e então acelere novamente – até a próxima “curva” do caminho do cortador.
Resumo
Deve-se notar que a introdução de algoritmos de movimento de cortador ajustados com precisão na prática de usinagem “comum” de baixa velocidade melhora significativamente a qualidade dos produtos fabricados. É por isso que há uma atenção constante à melhoria da usinagem para aprimorar o processo de processamento e liberar mais plenamente o potencial dos modernos equipamentos CNC.
Se você precisar de algum Serviço de usinagem CNC, não hesite em contactar-nos, o nosso engenheiro tem muitos anos de experiência neste campo. E somos capazes de fornecer peças de alta tolerância a preços acessíveis.