
 Moldagem por injeção termoplástica
A moldagem por injeção de termoplásticos é um dos processos termoplásticos mais populares para a fabricação de designs complexos e adaptáveis a partir do material, para diferentes indústrias. moldagem por injeção Envolve maquinaria complexa e é muito adequado para produção em massa. Assim como em um processo de engenharia típico, esse processo de moldagem por injeção de plástico começa com a preparação do material, passa por várias etapas de fabricação e culmina no pós-processamento.
Alguns termoplásticos disponíveis para o fabricante são ABS, PC, PE, PP e PS. Cada um possui propriedades únicas que podem afetar a eficácia das peças em um projeto. Mas com uma empresa especializada em serviços de moldagem por injeção, você descobrirá que o processo, aparentemente complexo, se torna simples.
Este artigo oferece uma cobertura abrangente da moldagem por injeção de termoplásticos. Continue a leitura para uma discussão sobre os termoplásticos aplicáveis, as etapas do processo, a comparação com outros processos e as aplicações industriais do processo.
O que é moldagem por injeção termoplástica?
O processo de moldagem por injeção de termoplásticos é um método de fabricação importante para essa categoria de plásticos, que consiste em aquecer o material até que ele se torne plástico. Em seguida, utiliza-se pressão para injetar o material na cavidade de um molde.
A cavidade do molde tem o formato do produto desejado. Após o resfriamento e a solidificação, o material da cavidade do molde é removido. O item pode ser usado como está ou submetido a etapas de pós-processamento para aprimorar a estética e a funcionalidade.
O processo de moldagem por injeção de termoplásticos
O processo de moldagem por injeção de termoplásticos é composto por preparação do material, fusão, injeção, resfriamento/solidificação, ejeção e pós-processamento.
Preparação de Material
Os grânulos de plástico são preparados e colocados na tremonha. O cilindro aquecido começa a aquecer os grânulos.
Fusão:
O cilindro contém um parafuso de movimento alternativo, que intensifica o aquecimento e as forças de cisalhamento sobre o material. Essa ação garante que o processo de fusão seja uniforme.
Injeção
O material fundido é pressurizado na cavidade do molde, garantindo a formação até mesmo dos mínimos detalhes do projeto.
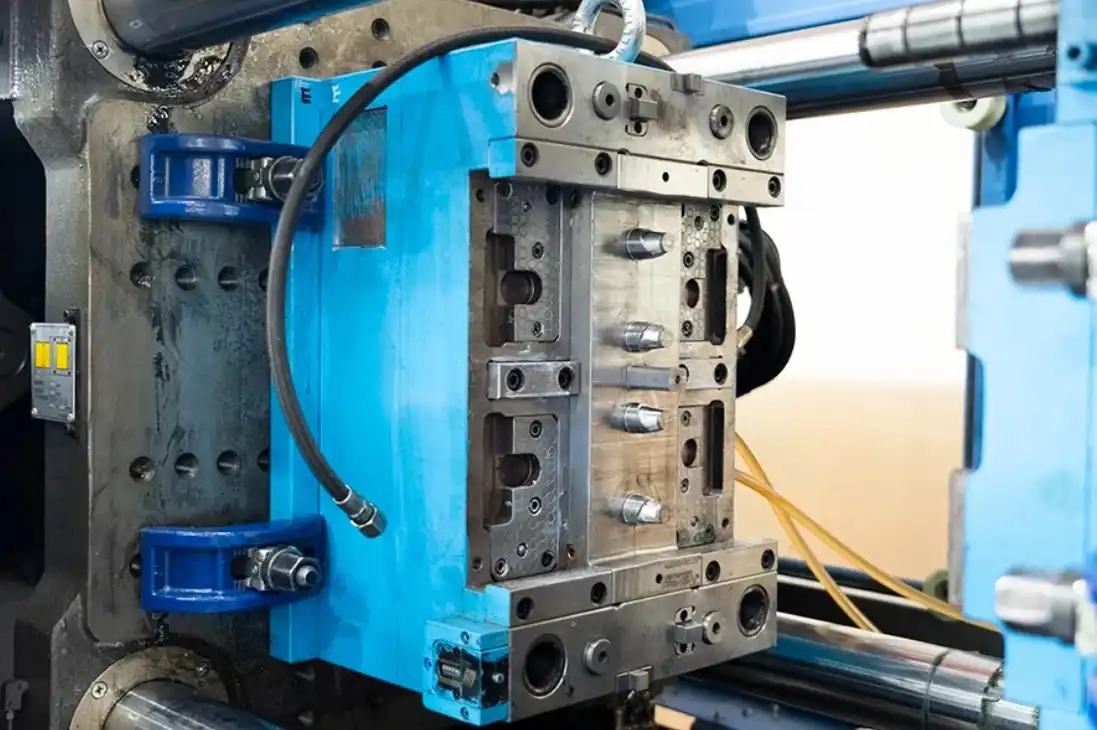 Máquina de moldagem por injeção
Resfriamento/Solidificação
Após a injeção, o material fundido é resfriado em condições controladas. Ao solidificar, ele assume a forma do molde. Os moldes são equipados com sistemas de resfriamento com controle de temperatura, o que agiliza os ciclos de produção e reduz os defeitos.
Ejeção
O processo de moldagem termina quando a peça se solidifica. Pinos extratores ajudam a liberar a peça do molde. Qualquer material residual, como canais de injeção e rebarbas, é removido da peça.
Pós-processamento
Nesta etapa final, são realizados processos para aprimorar a estética e a usabilidade da peça. Os mais populares são a tampografia, a marcação a laser e a impressão.
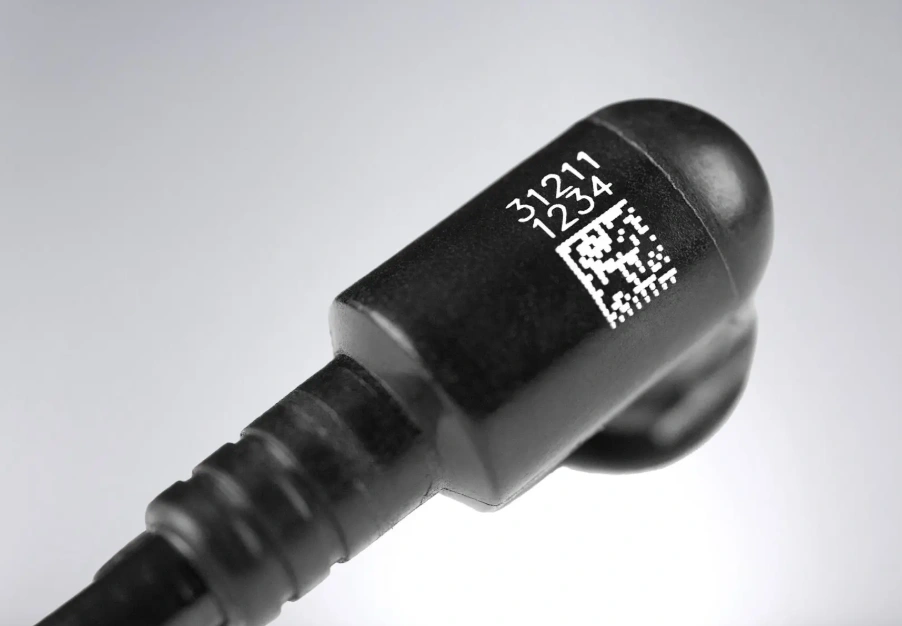 Peça plástica marcada a laser
Acabamentos de superfície em moldagem por injeção de termoplásticos
Uma peça termoplástica moldada por injeção fica incompleta sem um acabamento superficial. Os fabricantes têm duas opções: texturização direta e acabamento superficial pós-moldagem.
Texturização direta – Neste caso, a ferramenta de moldagem já vem com o acabamento superficial necessário. As categorias de acabamento são: fosco, texturizado, brilhante e semibrilhante. Essa texturização é regida por duas normas: os acabamentos VDI 3400 e os acabamentos SPI.
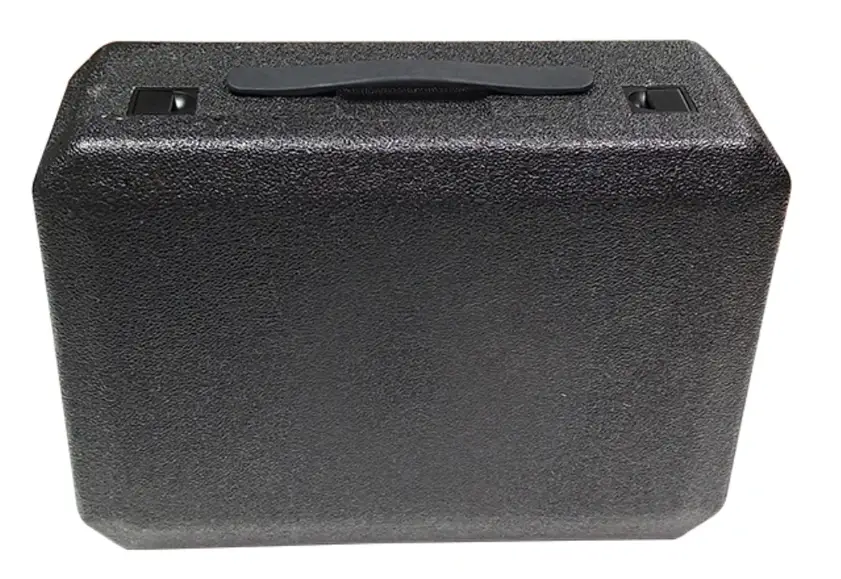 Texturização direta em uma caixa de plástico
Texturização pós-moldagem – O fabricante também pode aplicar a textura após a moldagem. Opções populares para isso incluem galvanoplastia, gravação a laser, pintura por pulverização e tampografia.
Tipos comuns de termoplásticos para moldagem por injeção
Os plásticos moldáveis por injeção mais comuns incluem acrilonitrila butadieno estireno (ABS), etileno vinil acetato (EVA), poliestireno de alto impacto (HIPS) e policarbonato (PC).Outros exemplos são o polietileno (PE), o tereftalato de polietileno (PET), o polipropileno (PP), o poliestireno (PS), o cloreto de polivinila (PVC), os elastômeros termoplásticos (TPE) e o poliuretano termoplástico (TPU).
Acrilonitrila butadieno estireno (ABS)
O terpolímero é composto por acrilonitrila, butadieno e estireno. Cada um desses monômeros confere características distintas ao material. Suas estruturas moleculares são mostradas abaixo.
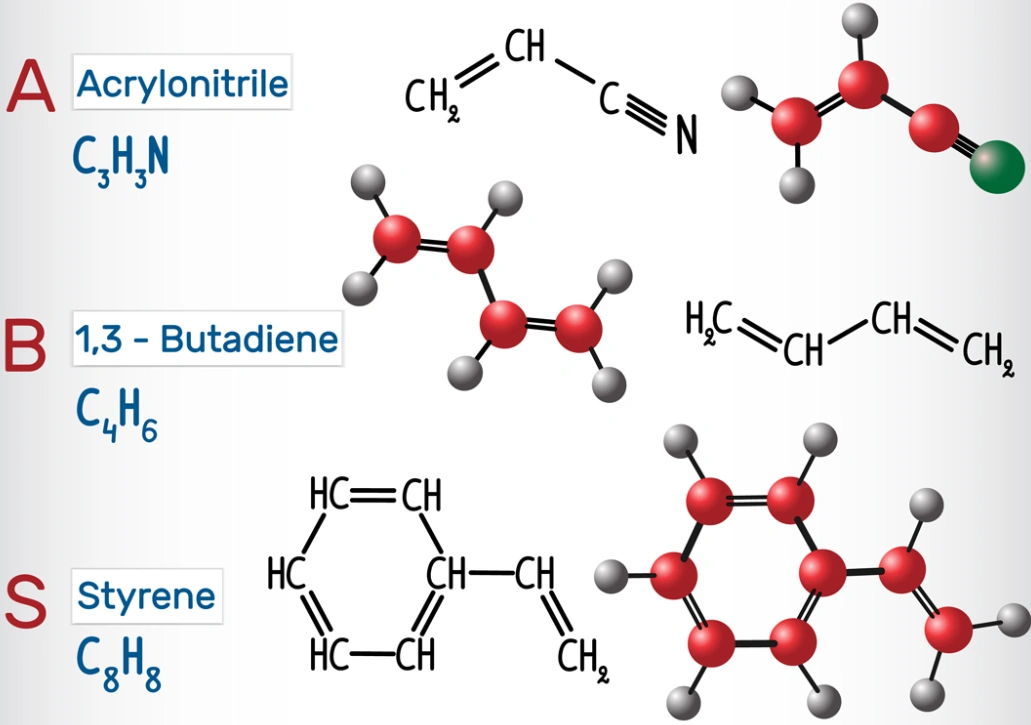 monômeros ABS
O ABS é reconhecido por seu equilíbrio entre apelo estético, rigidez e resistência. Suas peças moldadas por injeção são comuns em brinquedos, eletrônicos de consumo e dispositivos médicos.
Acetato de etileno vinil (EVA)
Esta resina termoplástica é derivada de monômeros de etileno e acetato de vinila. É excelente para a fabricação de artigos esportivos, incluindo solados de calçados. Flexibilidade e absorção de impacto são os principais atrativos deste material.
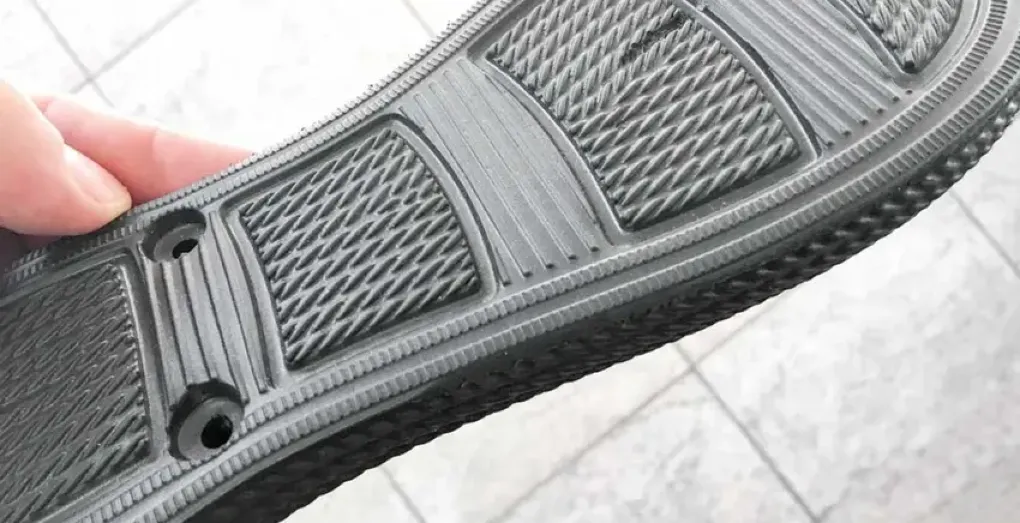 sola de sapato em EVA
Poliestireno de alto impacto (HIPS)
Além de ser economicamente vantajoso, o HIPS também é resistente a impactos, durável e versátil. Estão disponíveis diferentes graus de qualidade, do HIPS 7055 ao HIPS 7240. Alguns exemplos de produtos feitos com esse material são estojos para cosméticos, peças para painéis de automóveis e bandejas para diagnóstico médico.
Policarbonato (PC)
Com excelente durabilidade, transparência óptica e resistência a impactos, o PC é um dos termoplásticos mais populares para processos de moldagem por injeção.
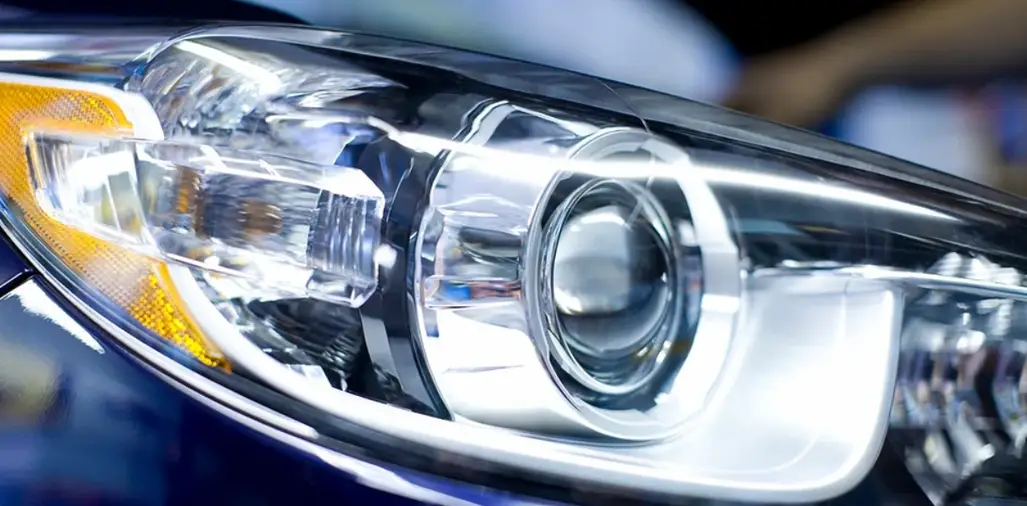 Farol de carro em policarbonato moldado por injeção
Polietileno (PE)
Este é outro plástico amplamente utilizado. As peças termoplásticas de precisão são preferidas por sua relação custo-benefício, resistência, resistência química, resistência às intempéries e flexibilidade de design.
Tereftalato de Polietileno (PET)
A estabilidade dimensional, a segurança alimentar, a resistência e a transparência do PET são propriedades importantes para diferentes componentes. Suas aplicações em moldagem por injeção incluem garrafas de bebidas, peças automotivas e recipientes para alimentos.
Polipropileno (PP)
O PP é econômico e fácil de processar. É usado para fabricar peças duráveis, como para-choques de carros, capacetes de equitação, cabos de ferramentas e instrumentos cirúrgicos.
Poliestireno (PS)
A facilidade de processamento, a rigidez e a transparência do poliestireno tornam esse termoplástico muito apreciado por diversos usuários industriais. Os fabricantes injetam o plástico para a produção de várias peças termoplásticas de precisão, incluindo utensílios de cozinha, materiais de embalagem, brinquedos e materiais de isolamento para construção.
Cloreto de polivinil (PVC)
A moldagem por injeção de PVC cria uma ampla gama de componentes versáteis e resistentes às intempéries e a produtos químicos. O plástico é o preferido na fabricação de peças hidráulicas, componentes automotivos, eletrodomésticos e dispositivos médicos.
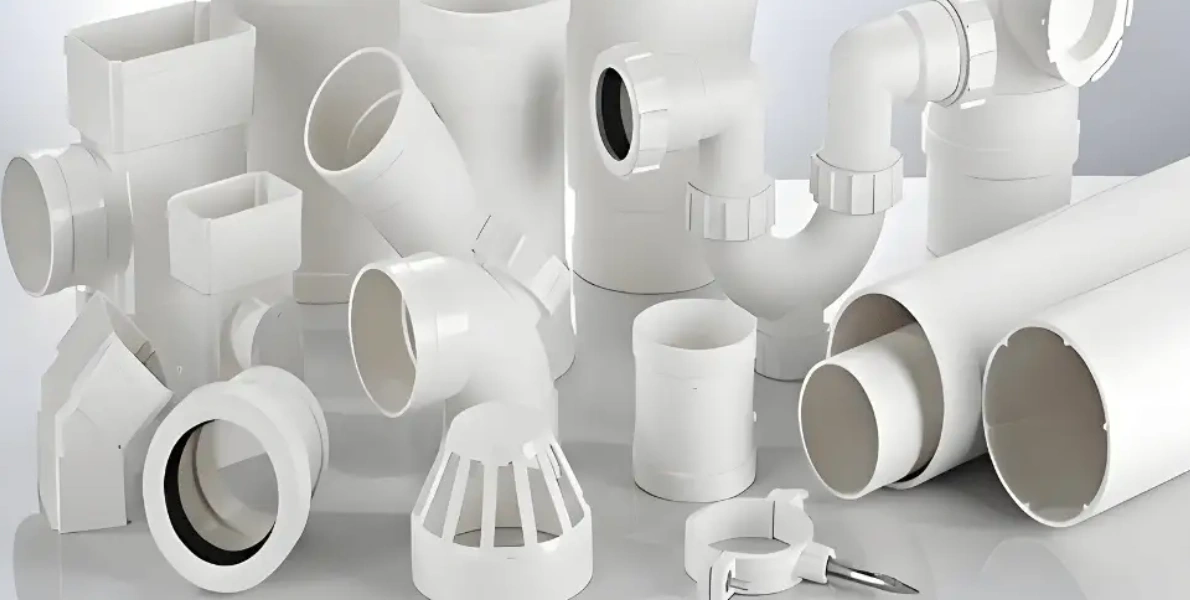 Acessórios de encanamento de PVC
Elastômeros termoplásticos (TPE)
Os elastômeros termoplásticos (TPE) oferecem a capacidade de processamento dos termoplásticos e a flexibilidade dos elastômeros. Peças comuns feitas de TPE incluem produtos médicos, calçados, invólucros de plugues elétricos e acabamentos internos de automóveis.
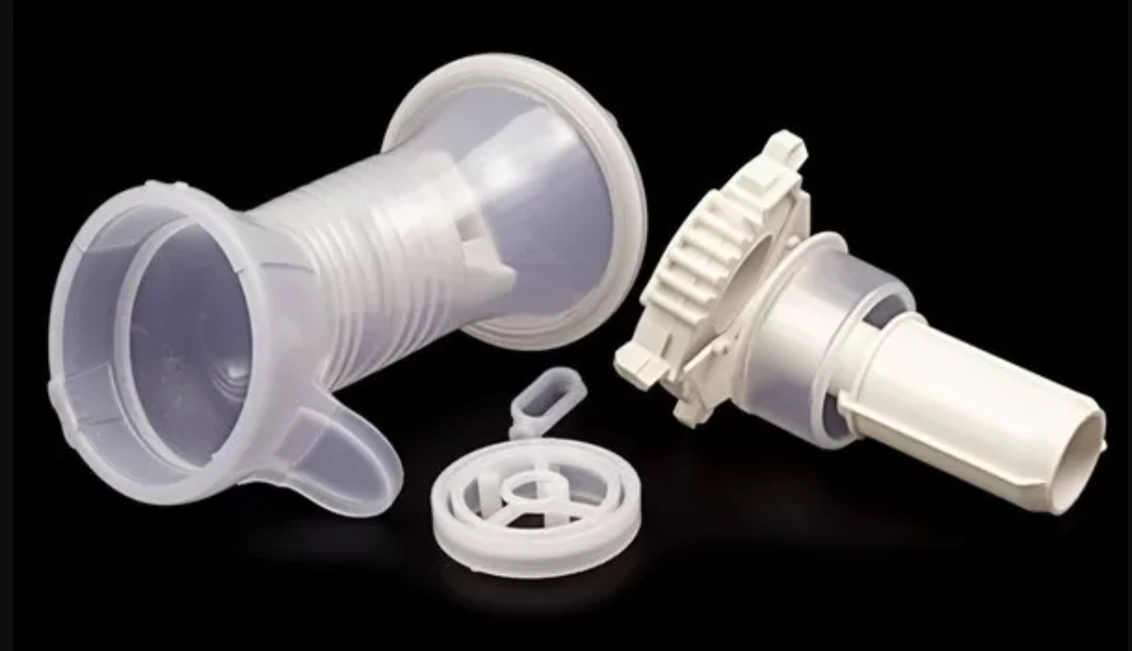 Produtos médicos de TPE
Poliuretano termoplástico (TPU)
Um dos principais motivos para a popularidade da moldagem por injeção de poliuretano termoplástico é a alta flexibilidade do material. Além disso, o termoplástico é resistente à abrasão, forte e resistente a produtos químicos. Peças moldadas por injeção de elastômero termoplástico de TPU são comumente usadas em aplicações como capas de volante, cateteres médicos, pulseiras de relógio e capas de celular.
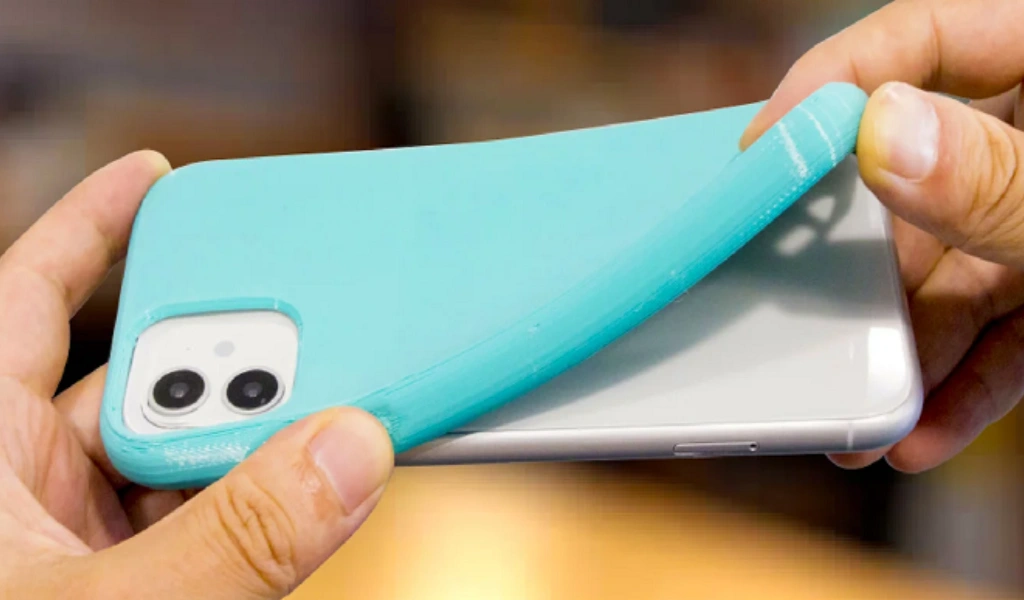 Capa de celular em TPU
Por que os termoplásticos são adequados para moldagem por injeção – Efeito das propriedades no processo
Diversas propriedades tornam os termoplásticos ideais para a fabricação de peças plásticas por moldagem por injeção: resistência, precisão, resistência ao calor, reciclabilidade e versatilidade do material. As peças moldadas por injeção são mais resistentes do que as impressas em 3D. Isso ocorre porque o produto é homogêneo e possui propriedades mecânicas de alta qualidade.
Outro benefício fundamental dos termoplásticos na moldagem por injeção é a sua precisão. Essa consistência é muito útil na produção em massa. Essa eficiência também é crucial para minimizar o desperdício de material. PAI (poliamida-imida) e PEEK (poliéter éter cetona) são exemplos de termoplásticos resistentes ao calor, comuns em peças moldadas por injeção. Por resistência ao calor, entende-se que esses plásticos podem ser usados continuamente em temperaturas de até 260 °C.
A reciclagem de plásticos moldados por injeção ganhou força nos últimos anos. Mesmo que os plásticos reciclados apresentem alguma variabilidade, essa possibilidade continua sendo atraente para muitas empresas. Além disso, existem sistemas de monitoramento de pressão na cavidade que ajudam a reduzir essa variabilidade.
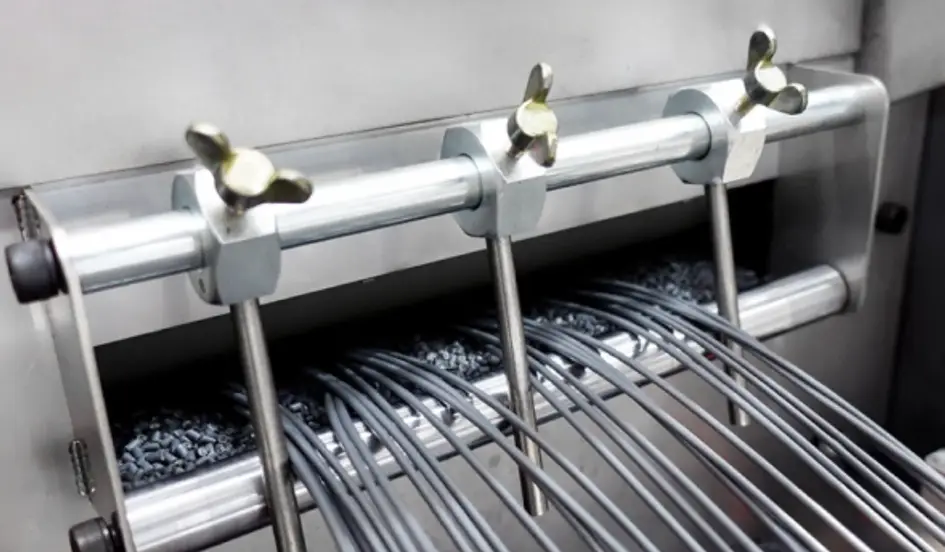 Reciclagem de plástico – etapa de granulação
Outro fator atrativo é a variedade de materiais termoplásticos disponíveis para moldagem por injeção. Com esse método, é possível utilizar uma ampla gama de materiais, como demonstra a lista de termoplásticos moldáveis apresentada anteriormente.
Limitações da moldagem por injeção termoplástica
A limitação potencial mais notável da moldagem por injeção de termoplásticos é o alto custo inicial do processo. Isso no curto prazo. Quando se olha para o longo prazo, alguns fatores entram em jogo e tornam o processo vantajoso, principalmente para grandes volumes.
Eles incluem;
- alta precisão
- Custo-benefício
- Desperdício mínimo de material
Pergunte ao fabricante quais abordagens eles utilizam para garantir que as peças moldadas por injeção estejam de acordo com o projeto.
Como escolher o termoplástico certo para moldagem por injeção
Cada termoplástico se comporta de maneira diferente nos processos de termoplástica e é utilizado para a peça final. Os fatores a serem considerados na escolha do termoplástico adequado são cruciais. material de moldagem por injeção Inclui os requisitos do projeto, o processo de moldagem por injeção, o custo e a sustentabilidade.
Requisitos do Projeto – É aqui que você faz perguntas como: “Qual é a principal função das peças moldadas por injeção? É estética ou resistência? Você precisa de um revestimento químico ou polímero resistente ao calor?
Cada resposta a uma pergunta pode apontar para um tipo específico de material termoplástico de precisão.
Processo de Moldagem por Injeção – A próxima consideração é o próprio processo de moldagem por injeção. Detalhes como temperaturas, tempos de resfriamento e condições da superfície são importantes para cada material. Alinhar as propriedades de um material com os requisitos do processo é fundamental para a eficiência geral do processo.
Custo Assim como em qualquer outro processo de fabricação, o orçamento influencia o tipo de material que pode ser processado. Os plásticos moldáveis por injeção se enquadram em diferentes faixas de preço, alguns com preços premium e outros com preços mais acessíveis.
Sustentabilidade Outro fator que vem ganhando popularidade rapidamente é a sustentabilidade. Práticas mais ecológicas estão se tornando essenciais para as operações de muitas empresas. Termoplásticos recicláveis ou aqueles que dependem de fontes de energia renováveis podem ter prioridade em alguns casos.
Moldagem por injeção de termoplásticos versus termofixos
A principal diferença reside no comportamento desses dois tipos de plástico quando aquecidos e resfriados. Os termoplásticos não passam por cura química. Em vez disso, os materiais simplesmente esfriam e endurecem. Os termoplásticos podem ser aquecidos e resfriados diversas vezes sem perda de funcionalidade. Ao contrário, os termofixos na moldagem por injeção sofrem cura química ou reticulação. Essa reação é irreversível; o plástico endurece permanentemente.
Moldagem por injeção de termoplásticos versus outras técnicas de moldagem
A moldagem por injeção de termoplásticos também pode ser comparada à moldagem por compressão, à moldagem por sopro e à moldagem rotacional, apenas para se ter uma perspectiva mais ampla.
Moldagem por compressão A moldagem por compressão é realizada principalmente com termofixos. Consiste na combinação de pressão e calor para moldar o plástico. A moldagem por injeção de termoplásticos produz peças mais complexas e detalhadas.
Moldagem por sopro – Enquanto a moldagem por injeção é usada principalmente para produtos sólidos, a moldagem por sopro produz peças ocas. A moldagem por injeção também é mais precisa.
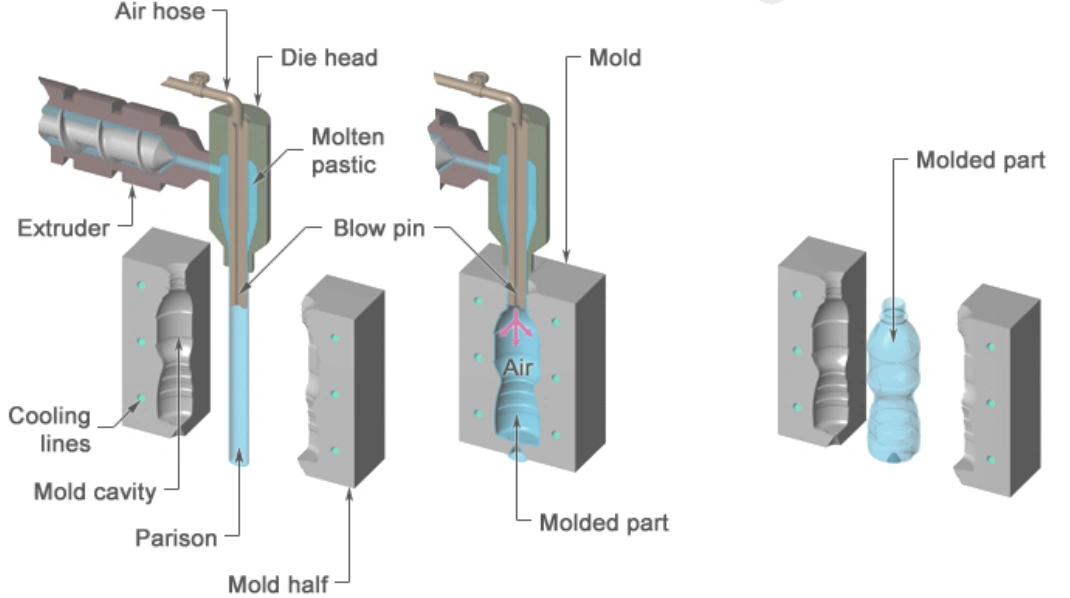 Moldagem por sopro de plástico
Moldagem rotacional – A moldagem rotacional produz peças grandes e ocas. Suas complexidades são menores do que as da moldagem por injeção. Além disso, não é ideal para produtos em grande volume.
Para que são comumente utilizadas as peças termoplásticas?
No que diz respeito às aplicações de peças moldadas por injeção de polímeros termoplásticos, as áreas incluem automotiva, brinquedos, médica, eletrônicos de consumo e embalagens. As peças termoplásticas de precisão também são comuns em ferramentas de jardinagem e construção civil, entre outras áreas.
Automotiva – Carcaças, reservatórios, para-choques, componentes do painel de instrumentos
Jogos e peças relacionadas – Quebra-cabeças, brinquedos, drones
Produtos para uso Médico – Invólucros para diagnóstico, componentes cirúrgicos, seringas descartáveis
Eletrônicos de Consumo: – Conectores de bateria, capas para computadores e smartphones
Embalagens – Recipientes para alimentos, tampas de garrafas de bebidas, embalagens de cosméticos
Construção – Peças e acessórios de encanamento, caixilhos de janelas, peças de isolamento
Tipos de moldes e ferramentas utilizadas na moldagem por injeção de termoplásticos
Os fabricantes utilizam diferentes tipos de moldes e ferramentas para processos termoplásticos. As seguintes ferramentas e tipos de moldes são constantemente utilizados nesses processos.
Componentes de máquinas de moldagem por injeção de polímeros
Os principais componentes da máquina de moldagem são a unidade de fechamento, o bico e a rosca, o cilindro e a tremonha, e o molde e a unidade ejetora.
Unidade de aperto – Mantém o molde fechado mesmo sob intensa pressão durante a moldagem.
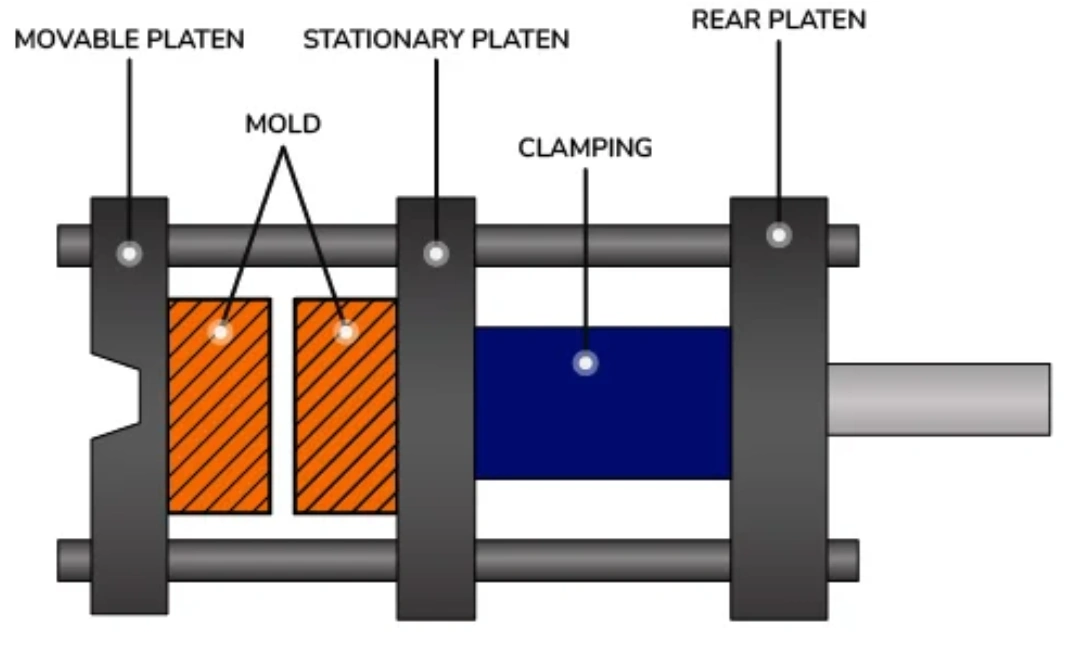 Unidade de aperto
Bocal e parafuso – Este sistema injeta material termoplástico fundido no molde e ajuda a manter a fusão uniforme.
Barril e funil – Os dois componentes se combinam para introduzir os grânulos no sistema e derretê-los.
Unidade de molde e ejetor – O molde determina o formato da peça, enquanto o extrator libera o produto pronto após o resfriamento e a solidificação.
Tipos de moldes para plásticos moldáveis por injeção
Aqui estão alguns tipos de moldes que você pode encontrar no processo de moldagem por injeção de peças plásticas:
- Moldes de cavidade única – São os tipos de moldes mais básicos e comuns. São ideais para peças de precisão ou produção de baixo volume, pois se limitam a uma peça por ciclo.
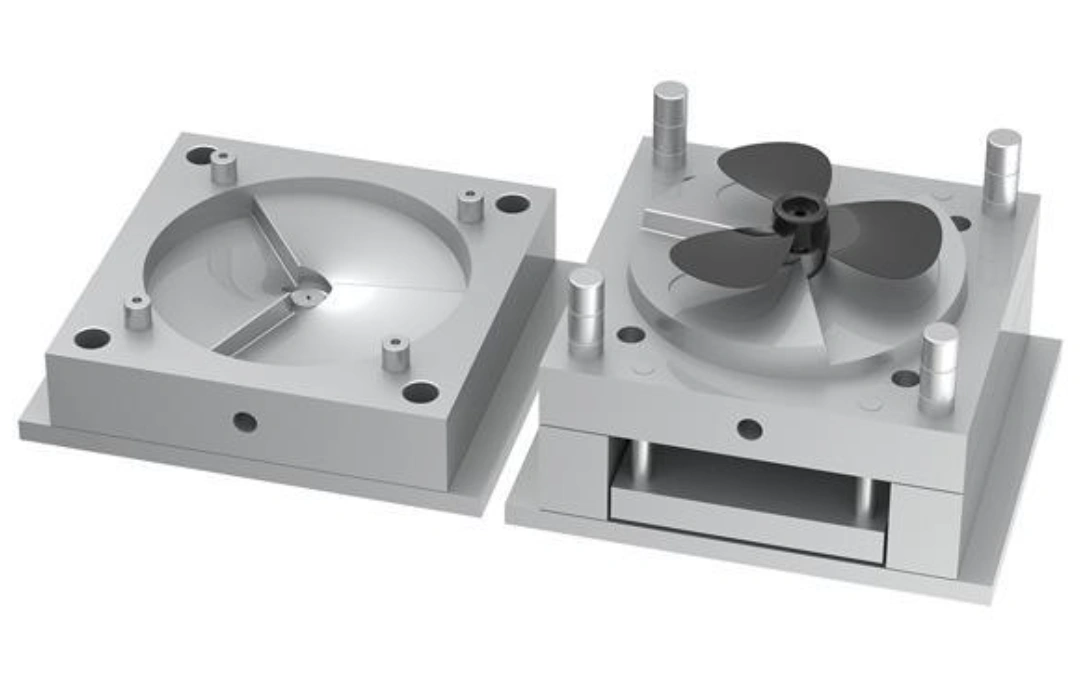 Molde de cavidade única
- Moldes de Cavidades Múltiplas – Os moldes multicavidades também são muito populares, principalmente porque produzem várias peças por ciclo. Eles são altamente econômicos.
- Moldes para câmara fria – Esses tipos de moldes também são amplamente utilizados, principalmente para fabricação de baixo a médio volume.
- Moldes de câmara quente – Esses tipos de moldes são adequados para produção de médio a alto volume. Sua vantagem é a eliminação do desperdício de material nos canais de alimentação e a capacidade de oferecer tempos de ciclo mais rápidos.
- Moldes Família – Embora não sejam tão amplamente utilizados, esses moldes também podem produzir várias peças diferentes em um ciclo. Eles são perfeitos para fabricar peças para montagens.
- Inserir Moldes – Esta é uma categoria especializada de moldes. Ela combina componentes pré-posicionados, encurtando o processo.
- Moldes de protótipo – Como esses moldes são para fabricação e testes em baixo volume, eles geralmente são feitos de materiais mais acessíveis, como o alumínio.
- Moldes de duas injeções (múltiplas injeções) – O molde de injeção dupla injeta diferentes tipos de materiais ou várias cores. É o mais indicado para peças integradas.
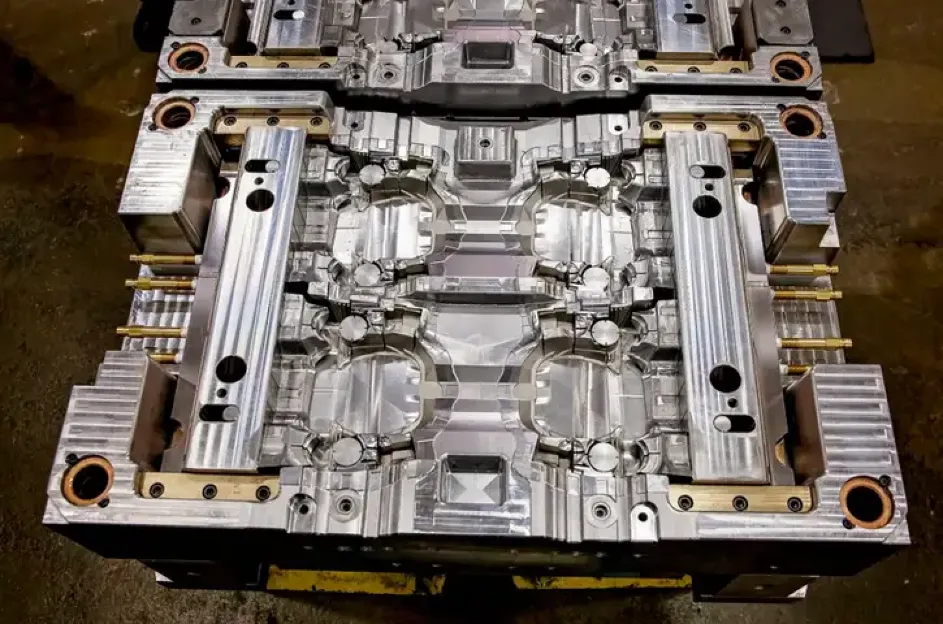 Molde de injeção dupla
- Moldes de desenroscamento – Esta é outra classe especializada de moldes. Os fabricantes precisam desses moldes para tampas e outras peças roscadas.
- Empilhar Moldes – Essa tecnologia de moldagem é rara. No entanto, é necessária quando há necessidade de acomodar múltiplas linhas de partição empilhadas verticalmente. Ela proporciona alta produtividade, mas o alto custo e a complexidade podem ser um obstáculo.
Solução de problemas comuns na moldagem por injeção de termoplásticos
Apresentamos a seguir alguns problemas comuns na moldagem por injeção de termoplásticos, incluindo marcas de queimadura, excesso de material, distorção, marcas de afundamento e preenchimento incompleto, e como os solucionamos.
| Problema de moldagem por injeção | Descrição/Causa | Remédio |
| Marcas de queimadura | A peça se deteriora devido à temperatura muito alta ou ao ar aprisionado. | Temperatura de fusão mais baixa e ventilação aprimorada. |
| Material em excesso | As linhas de separação liberam algum material fundido. | Alinhamento e fixação aprimorados. Desgaste minimizado. |
| Distorção | Estresse interno e resfriamento irregular | Minimize as variações na espessura da parede e otimize os canais de refrigeração. |
| Marcas de pia | Encolhimento irregular ao longo das seções mais espessas | Design uniforme das paredes e pressão de compactação correta |
| Preenchimento incompleto | Causado por molde frio, baixa pressão de injeção ou fusão insuficiente. | Ajuste adequado de pressão e temperatura |
Parâmetros-chave na moldagem por injeção de termoplásticos
Os principais parâmetros no processo de moldagem por injeção de termoplásticos são descritos a seguir;
Temperatura de fusão – Esta é a temperatura do termoplástico fundido.
Temperatura do Molde – É a temperatura do molde que afeta a contração, o tempo de ciclo e a taxa de resfriamento.
Pressão de Injeção – A pressão de injeção força o termoplástico fundido para dentro do molde.
Pressão de retenção – Essa pressão é aplicada após a etapa de injeção para ajudar a manter as dimensões da peça e compensar a contração.
Tempo de resfriamento – O tempo de resfriamento é a duração necessária para a peça solidificar.
Velocidade de injeção – Esta é a velocidade de injeção do termoplástico.
Contrapressão – Esta é a pressão que o termoplástico sofre dentro do cilindro.
Velocidade do parafuso – Refere-se à velocidade de rotação do parafuso.
Força de fixação – Esta é a força que mantém o molde fechado.
Tamanho do tiro – Esta é a quantidade de termoplástico injetado. Ela deve corresponder ao tamanho do molde.
Temperatura do bocal – A temperatura do bico é medida na entrada do molde.
Velocidade e força de ejeção – Esses dois parâmetros ajudam a ejetar a peça do molde.
Tempo de residência – Este é o tempo que o termoplástico permanece dentro do cilindro aquecido.
Concluir
Como demonstrado neste artigo, a moldagem por injeção de termoplásticos é um método de fabricação industrial crucial. Materiais e processos específicos são envolvidos, resultando em produtos finais de alta qualidade para diferentes setores. Mas lembre-se de que a versatilidade, a relação custo-benefício e a precisão desse processo só podem ser alcançadas com a abordagem correta. A chave para essa estratégia é a parceria com uma equipe especializada que possa dar suporte a projetos de moldagem por injeção.
Serviços de moldagem por injeção São projetadas para empresas dos setores de bens de consumo, equipamentos industriais, equipamentos elétricos e eletrônicos e dispositivos médicos. Entre em contato hoje mesmo.
Perguntas frequentes
Qual é melhor, plástico ou termoplástico?
Termoplástico é uma categoria ampla de plástico, portanto essa comparação pode não ser aplicável. No entanto, os termoplásticos são amplamente utilizados na moldagem por injeção porque podem ser facilmente derretidos e remodelados para a fabricação de peças.