
An portão de moldagem por injeção é um componente crítico no projeto do molde, atuando como a passagem através da qual o plástico fundido passa dos canais para a cavidade do molde. Seu design impacta significativamente a aparência, resistência e funcionalidade do produto final, tornando crucial que os fabricantes compreendam completamente suas complexidades e variações.
O conceito de porta de moldagem por injeção é fundamental nos processos de moldagem, pois se destaca como porta de entrada para precisão, eficiência e qualidade no desenvolvimento de produtos. Este artigo percorrerá o labirinto de portas de moldagem por injeção, desenterrando seus tipos, designs, funções e defeitos de juntas. Também discutiremos as considerações e estratégias para otimizar o projeto do portão para minimizar falhas e garantir uma qualidade impecável.
A anatomia de uma porta de moldagem por injeção
No processo de moldagem por injeção, a comporta não é apenas um componente físico; é o ponto estratégico da moldagem que influencia a qualidade, a aparência e a integridade estrutural do produto final.
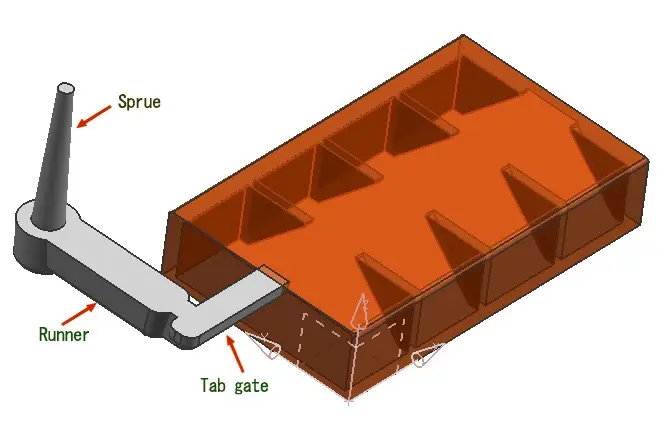
Posição da porta no molde de injeção
An portão de moldagem por injeção é a abertura projetada em um molde através da qual o plástico fundido é introduzido na cavidade do molde, iniciando o processo de tomada da forma da peça desejada. A porta é a ponte crítica entre os corredores (os canais através dos quais o plástico fundido passa) e a própria cavidade do molde, servindo como regulador do fluxo e da pressão do material fundido.
- Estrutura e componentes
O portão de moldagem por injeção não é um componente complexo na sua forma física, mas o seu design requer atenção meticulosa aos detalhes. Geralmente é uma seção estreita, geralmente menor que os canais, o que garante que o plástico fundido permaneça contido na cavidade do molde depois de solidificar, permitindo que a comporta seja facilmente destacada do produto acabado.
A estrutura do portão está inerentemente ligada ao seu tipo, com vários tipos de portão, como portões de borda, portões submarinos e portões de aba, cada um com atributos estruturais exclusivos, adequados para diferentes aplicações e requisitos de moldagem.
Por exemplo, uma porta de borda está localizada na linha de partição e é adequada para peças planas, enquanto uma porta submarina está localizada abaixo da linha de partição e permite o desgate automático devido ao seu design.
- Funcionalidade da porta de moldagem por injeção
A funcionalidade do portão é multifacetada, orquestrando a sinfonia de transformação que o plástico sofre. Sua função principal é controlar o fluxo do plástico fundido na cavidade do molde.
Ao ditar a vazão e a pressão, a comporta garante que o plástico preencha o molde de maneira uniforme e eficiente, evitando problemas como injeções curtas ou excesso de embalagem. Este fluxo controlado é crucial para manter a integridade estrutural e precisão dimensional da peça moldada.
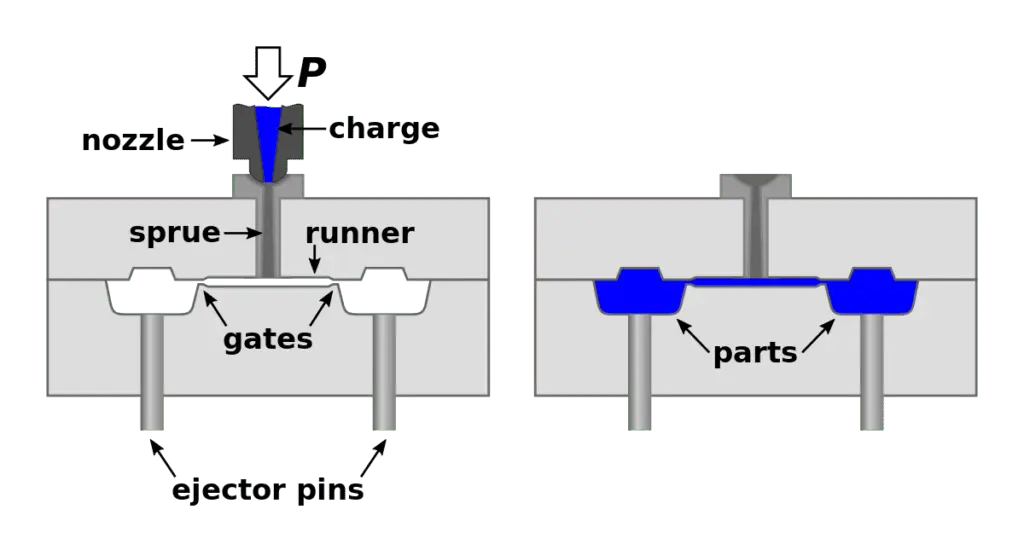
Relação entre porta de moldagem e peças de moldagem
Além disso, a porta desempenha um papel fundamental na determinação da taxa de resfriamento do plástico dentro do molde. O design e a localização da comporta afetam a forma como o plástico esfria e solidifica, o que por sua vez influencia a aparência, a resistência e as tensões potenciais no produto acabado. Uma comporta bem projetada garante resfriamento uniforme, minimizando defeitos como empenamentos, marcas de afundamento ou linhas de solda.
Por que você precisa de um projeto de portão de molde de injeção?
O projeto da porta do molde de injeção é fundamental no processo de fabricação, pois impacta diretamente a qualidade, consistência e integridade do produto final. Uma porta é o ponto no qual o plástico fundido é injetado na cavidade do molde, formando assim o componente desejado.
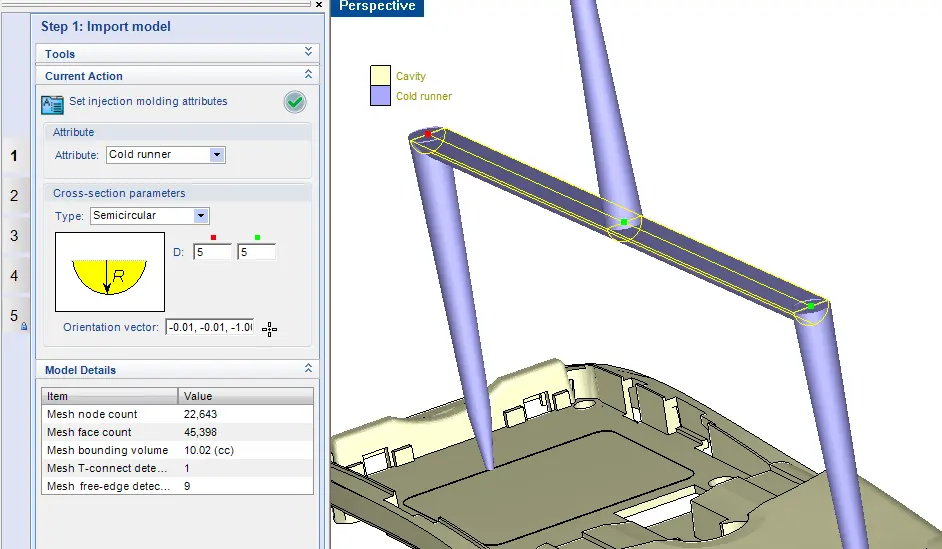
Exemplo de projeto de porta de moldagem por injeção em CAD
A precisão e a eficácia do projeto da comporta são fundamentais, influenciando o fluxo e o resfriamento do plástico dentro do molde e, subsequentemente, afetando o tempo geral do ciclo, a aparência e o desempenho da peça produzida. O projeto incorreto da comporta pode levar a vários defeitos, como marcas de afundamento, linhas de solda, enchimento incompleto e muito mais.
Benefícios do design ideal do portão:
- Qualidade Aprimorada: O design otimizado da comporta garante fluxo uniforme, reduzindo tensões e inconsistências na peça.
- Tempo de ciclo reduzido: O design eficiente acelera o processo, impactando positivamente o tempo de produção.
- Economia de materiais: A precisão no design reduz o desperdício de material, provando ser economicamente vantajoso.
- Defeitos reduzidos: Uma porta adequadamente projetada mitiga a ocorrência de defeitos, elevando a qualidade geral do produto.
Importância da localização do portão na moldagem por injeção
O posicionamento estratégico da comporta facilita a distribuição uniforme do plástico, minimizando inconsistências e garantindo o preenchimento ideal da cavidade do molde. Também afeta a aparência da peça acabada, afetando onde aparecem as linhas de solda e se há marcas ou deformidades visíveis. Assim, a localização precisa da comporta é fundamental para mitigar defeitos e obter um produto de qualidade superior.
A seguir estão os principais fatores que influenciam a localização do portão:
- Geometria da cavidade do molde: A complexidade do molde determina o posicionamento ideal da comporta para garantir um enchimento consistente.
- Propriedades do material: As características do material plástico, como viscosidade e ponto de fusão, influenciam a localização da porta.
- Considerações estéticas: Para peças visíveis, a localização da entrada é fundamental para evitar defeitos ou marcas visíveis no produto final.
- Ejeção e Liberação: A localização da porta afeta a forma como a peça é liberada do molde, impactando a eficiência e o tempo de ciclo do processo.
Quais são os diferentes tipos de portas de moldagem por injeção?
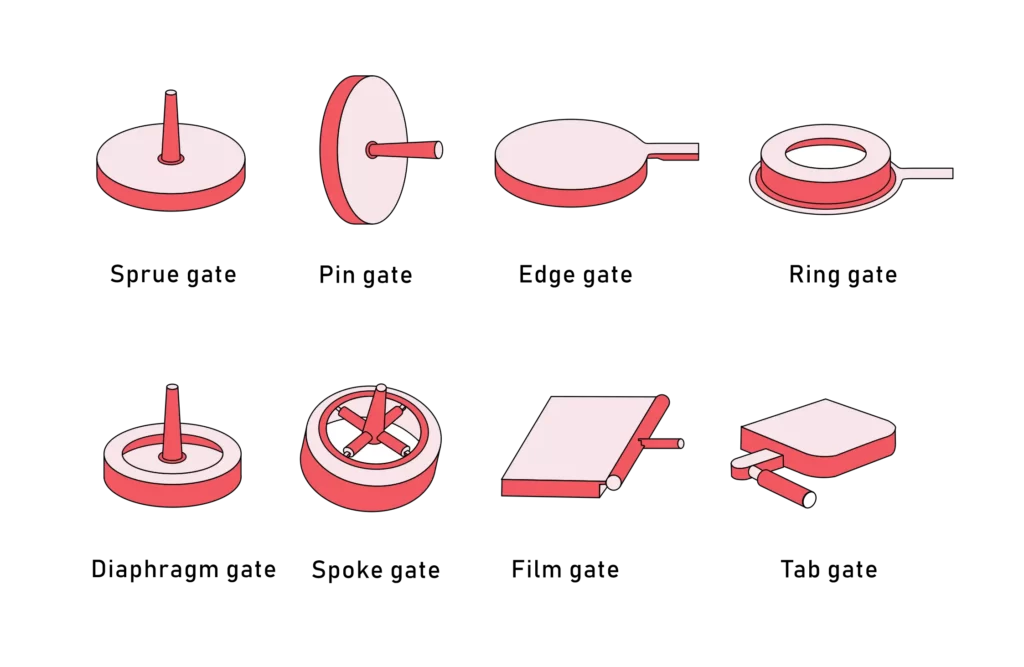
Diferentes tipos de portas de moldagem por injeção
Compreendendo o diferentes tipos de portas de moldagem por injeção é fundamental para selecionar o portão mais adequado para uma aplicação específica e equilibrar os requisitos funcionais com as considerações estéticas. Cada tipo tem seu características distintas, benefícios e desafios potenciais, permitindo que os projetistas de moldes otimizem a qualidade e a eficiência do processo de moldagem.
Clique para fazer o download: Tipos de design de portão para moldagem por injeção
Tabela: Tipos de portões detalhados
| Tipo de portão | Descrição e uso | Prós | Contras |
|---|---|---|---|
| portão direto | Também conhecida como porta do canal de entrada, ela é fixada diretamente no canal de entrada e é normalmente usada para moldes de cavidade única. Adequado para produtos de paredes espessas que exigem alta pressão de injeção devido ao fluxo direto e irrestrito do plástico fundido. | Design simples, fluxo direto, adequado para alta pressão de injeção e produtos de paredes espessas. | Deixa uma marca grande no portão, uso limitado devido aos avanços no design do portão, oferecendo mais precisão e controle. |
| Portão de Borda | Localizado na linha de partição do molde entre o macho e a cavidade, é versátil e comumente usado para peças planas e ideal para moldes com múltiplas cavidades. O plástico fundido flui linearmente, permitindo um enchimento uniforme. | Versátil, ideal para peças planas e moldes multicavidades, permite enchimento uniforme. | A visibilidade da marca do portão é levada em consideração, especialmente para peças esteticamente críticas. |
| Portão Submarino | Localizado abaixo da linha de partição, permitindo o desgate automático à medida que a peça moldada é ejetada. Vantajoso para execuções de alta produção e reduz operações de pós-moldagem. | Permite o desgate automático, é adequado para tiragens de alta produção e reduz as operações de pós-moldagem. | Design complexo, pode não ser adequado para determinados materiais devido ao risco de bloqueio do portão. |
| Porta de guia | Um tipo de portão versátil, fácil de projetar e implementar, permitindo fácil remoção e particularmente adequado para peças grandes com seções espessas. | Fácil de projetar e implementar, adequado para peças grandes com seções espessas, permite fácil desengate. | Muitas vezes requer operações adicionais para remover o vestígio da pós-moldagem, impactando a eficiência geral da produção. |
| Porta do ventilador | Caracterizado pelo seu design distinto em forma de leque, permitindo uma distribuição uniforme do plástico fundido. Adequado para peças largas e de paredes finas e minimiza as concentrações de tensão. | Permite a distribuição uniforme do plástico fundido, minimiza as concentrações de tensão e é adequado para peças largas e de paredes finas. | Mais visível devido à sua largura, necessita de uma seleção precisa da localização para evitar problemas estéticos. |
| Portão de Diafragma | Ideal para moldagem de peças cilíndricas ou tubulares, permitindo espessura de parede uniforme e minimizando linhas de solda. Localizado no centro da peça, permitindo que o plástico irradie uniformemente para fora. | Permite espessura de parede uniforme, minimiza linhas de solda, adequado para peças cilíndricas ou tubulares. | A aplicação é limitada a peças com abertura central, restringindo seu uso a designs específicos. |
Como fabricar as portas de moldagem por injeção?
Fabricação de portões de moldagem por injeção é um processo meticuloso que envolve precisão, conhecimento e uma compreensão apurada dos materiais e da dinâmica do fluxo. O processo gira em torno da criação de um caminho através do qual o plástico fundido pode viajar desde o máquina de moldagem por injeção. na cavidade do molde. O método escolhido para fabricação, aliado ao tipo de comporta, influencia significativamente a eficiência e a qualidade do processo de moldagem por injeção.
Métodos para fabricação de portas de moldagem por injeção
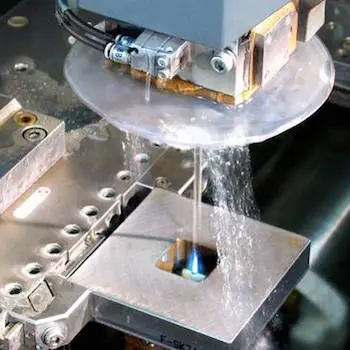
Fabricação de moldes de injeção com EDM
A fabricação de portões para moldagem por injeção geralmente emprega métodos variados, cada um escolhido com base no tipo de portão, material utilizado e requisitos específicos do produto moldado. Aqui estão alguns métodos predominantes:
- Usinagem CNC A usinagem CNC é um método amplamente utilizado para a criação de portões. Emprega controles computadorizados para remover material e moldar a comporta, garantindo alta precisão e exatidão. Este método é versátil, permitindo a criação de diversos tipos de portões com tolerâncias restritas. A usinagem CNC pode alcançar tolerâncias apertadas até ±0.005 polegadas, garantindo a precisão e confiabilidade dos portões fabricados.
- Usinagem por Descarga Elétrica (EDM) EDM é outro método popular para criar portões complexos e detalhados. Utiliza descargas elétricas ou faíscas para remover material, permitindo alta precisão, especialmente para projetos de portões complexos e detalhados. Este método pode atingir tolerâncias ainda mais restritas de até ±0.0001 polegadas, tornando-o adequado para a fabricação de portas complexas e complexas.
- Corte a Laser Este método emprega um laser de alta potência para cortar e moldar o portão. O corte a laser é conhecido por sua precisão e capacidade de criar designs complexos, tornando-o adequado para vários tipos de portões, incluindo aqueles que exigem tolerâncias extremamente restritas. O corte a laser fornece tolerâncias precisas de até ±0.002 polegadas, permitindo a criação de designs de portas detalhados e específicos.
Tipo de porta de moldagem por injeção e métodos de fabricação
Diferentes tipos de portões podem exigir métodos de fabricação específicos devido aos seus designs, localizações e funcionalidades exclusivos.
Tabela: Tipo de portão, métodos de fabricação e precisão
| Tipo de portão | Métodos de fabricação preferidos | Precisão |
|---|---|---|
| portão direto | Geralmente fabricado utilizando usinagem CNC. | É possível obter alta precisão, garantindo que a guilhotina se alinhe perfeitamente com o canal de entrada. |
| Portão de Borda | Geralmente criado usando usinagem CNC ou corte a laser. | A alta precisão é crucial para garantir um enchimento uniforme e minimizar marcas de marcas no produto acabado. |
| Portão Submarino | Frequentemente desenvolvido usando EDM devido à sua complexidade. | É necessária uma precisão extremamente alta para permitir o desbloqueio automático e evitar o bloqueio do portão. |
| Porta de guia | Normalmente fabricado usando usinagem CNC ou corte a laser. | A alta precisão garante fácil remoção e reduz as operações de pós-moldagem. |
| Porta do ventilador | De preferência criado com corte a laser devido ao seu design complexo. | É necessária uma precisão extremamente alta para garantir uma distribuição uniforme do plástico fundido e minimizar as concentrações de tensão. |
| Portão de Diafragma | Desenvolvido principalmente usando usinagem EDM ou CNC. | A alta precisão é essencial para manter a espessura uniforme da parede e minimizar as linhas de solda. |
O orquestrador de precisão com Molding Gate
A precisão na fabricação de portões é fundamental por vários motivos. Em primeiro lugar, garante o correto fluxo e pressão do plástico fundido, o que é fundamental para a qualidade e integridade da peça moldada. Em segundo lugar, a precisão é essencial para minimizar defeitos e irregularidades no produto final, como empenamentos, marcas de afundamento e linhas de solda.
Além disso, a precisão na fabricação das comportas influencia a visibilidade e a remoção dos vestígios da comporta no produto final. Para produtos onde a estética é fundamental, a alta precisão é indispensável para garantir que quaisquer restos da comporta sejam imperceptíveis ou possam ser facilmente removidos após a moldagem sem afetar a aparência do produto.
Finalmente, a precisão desempenha um papel vital na obtenção de resfriamento e solidificação uniformes do plástico fundido dentro do molde. Isto é crucial para manter a precisão dimensional e a integridade estrutural do produto final, especialmente em aplicações onde estes fatores são críticos.
Experimente o Boda agora!
Sete estratégias principais de design de portas de moldagem
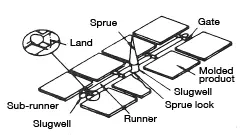
Anatomia para projeto de portão de moldagem por injeção
Projetar portões envolve conhecimentos técnicos, considerações práticas e um profundo entendimento do fluxo de material, estrutura do molde e design do produto. Essas estratégias são essenciais para otimizar o processo de moldagem, mitigar defeitos e garantir a produção de peças de alta qualidade.
Estratégia 1: Otimizar a localização do portão
Escolher um local ideal para o portão é fundamental. Deve facilitar o fluxo uniforme e minimizar a distância que o plástico percorre dentro do molde. Esta estratégia reduz as perdas de pressão e garante um enchimento consistente, o que é crucial para manter a integridade estrutural e a precisão dimensional da peça moldada.
Estratégia 2: Consideração de materiais para portas de moldagem por injeção
Diferentes materiais têm propriedades de fluxo, viscosidades e características térmicas exclusivas. Compreender o comportamento do material é crucial para projetar comportas que possam acomodar essas propriedades, garantindo fluxo suave e enchimento e resfriamento adequados. A consideração do material também é vital na determinação do tamanho e tipo da comporta, o que pode influenciar significativamente a aparência e o desempenho do produto final.
Estratégia 3: Minimizar o tamanho do portão
O tamanho da porta afeta significativamente a vazão do plástico fundido e a ocorrência de defeitos como jateamento. O objetivo é minimizar o tamanho do portão na medida em que permite um enchimento eficiente e evita defeitos. Uma comporta menor também reduz o estresse e garante uma separação mais limpa da peça moldada da comporta, minimizando as operações de pós-moldagem.
Estratégia 4: Avaliar Simulações de Fluxo
A realização de simulações de fluxo é uma estratégia prudente para prever o fluxo do plástico fundido dentro do molde. Ele oferece insights sobre possíveis problemas relacionados ao enchimento, resfriamento e empenamento, permitindo que os projetistas tomem decisões informadas e façam ajustes no projeto, localização e tamanho da comporta antes de fabricar o molde.
Estratégia 5: Garantir a geometria adequada da porta
A geometria da comporta deve complementar o projeto da peça e as condições de moldagem. Uma comporta bem projetada deve promover fluxo uniforme, minimizar a tensão de cisalhamento e facilitar o empacotamento ideal. Por exemplo, uma comporta em leque pode espalhar o fluxo por uma área mais ampla, reduzindo as concentrações de tensão em peças de paredes finas.
Estratégia 6: Mitigar Concentrações de Estresse
As comportas devem ser projetadas para minimizar concentrações de tensões que podem levar a fraquezas estruturais e falhas no produto final. Isso envolve considerações como arredondamento das bordas da comporta e otimização do comprimento do terreno da comporta, o que pode ajudar a distribuir a tensão de maneira mais uniforme pela peça moldada.
Estratégia 7: Otimizar o resfriamento e a ejeção
Projetar portas que facilitem o resfriamento uniforme é vital para reduzir os tempos de ciclo e manter a estabilidade dimensional. Da mesma forma, o projeto da comporta deve permitir uma ejeção eficiente, minimizando o risco de danos às peças e facilitando a remoção de vestígios da comporta, se necessário.
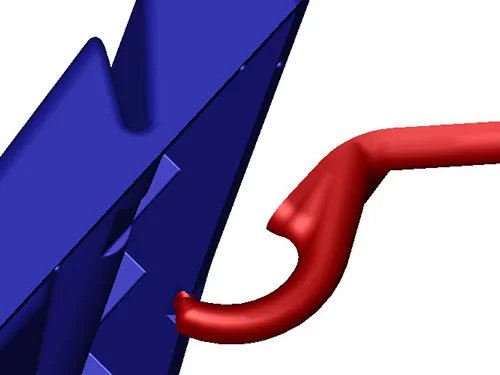
Projeto de portão de moldagem por injeção
Quais são os defeitos comuns da porta de moldagem por injeção?
A moldagem por injeção enfrenta certos desafios, especialmente no que diz respeito a defeitos de entrada. Como conduítes para o plástico fundido entrar na cavidade do molde, as portas desempenham um papel fundamental no processo, e quaisquer defeitos associados a elas podem impactar significativamente a qualidade e a integridade do produto final. A seguir estão os principais defeitos do portão;
- Blush do portão: O blush da porta é um defeito comum, caracterizado por descoloração ou estrias próximas à área da porta. Geralmente ocorre devido à tensão de cisalhamento excessiva e ao resfriamento rápido. Este defeito não só afeta a estética da peça, mas também pode comprometer a sua integridade estrutural.
- Jetting: O jateamento é um defeito em que o plástico derretido não preenche a cavidade do molde de maneira uniforme, causando padrões ondulados ou linhas no produto acabado. Isso ocorre quando a velocidade do plástico fundido é muito alta, fazendo com que ele colida com as paredes do molde e esfrie rapidamente como uma cobra.
- Marcas de queimadura: As marcas de queimadura aparecem como descolorações pretas ou marrons na peça, normalmente ocorrendo devido ao ar preso ou ao aquecimento excessivo do material plástico. Este defeito pode comprometer o apelo estético e potencialmente afetar a confiabilidade estrutural do produto moldado.
- Vestígio do Portão: Um vestígio do portão é a pequena área elevada deixada pelo portão após o processo de moldagem. Embora não seja um defeito em si, um vestígio de portão não aparado ou mal aparado pode afetar a aparência da peça e seu encaixe nas montagens.
- Tiro curto: Um tiro curto ocorre quando o plástico fundido não consegue preencher completamente a cavidade do molde, resultando em uma peça incompleta. Esse defeito geralmente é atribuído à pressão de injeção inadequada, baixa temperatura do plástico ou obstruções na cavidade do molde.
- Flash: Flash é o excesso de plástico que vaza da cavidade do molde, formando camadas finas indesejadas nas bordas da peça. Este defeito surge devido à pressão excessiva de injeção, desequilíbrio da força de fixação ou desgaste do molde.
Como corrigir defeitos na porta de moldagem por injeção?
Tabela: Retificação de defeitos de moldagem
| Defeitos | correção |
|---|---|
| Portão Blush | Otimize o projeto da comporta para reduzir a tensão de cisalhamento, ajuste a velocidade e a pressão da injeção, otimize o tempo de resfriamento e considere as propriedades do material e a secagem adequada para mitigar ocorrências. |
| Jetting | Otimize a velocidade de injeção e garanta a aceleração gradual do plástico fundido. Utilize designs de comporta adequados para fluxo laminar, modifique a temperatura do molde e empregue o material correto para retificar o jateamento. |
| Marcas de queimadura | Garanta ventilação adequada para permitir que os gases presos escapem e reduza a velocidade de injeção para minimizar o superaquecimento e a degradação do material. Abordar esses aspectos pode prevenir o aparecimento de marcas de queimadura. |
| Vestígio do Portão | Otimize o projeto do portão e utilize métodos precisos de corte do portão. A remoção meticulosa de vestígios é essencial para manter a aparência e funcionalidade da peça. |
| Tiro curto | Certifique-se de que o material esteja na temperatura correta e que a pressão de injeção seja adequada. Limpar quaisquer bloqueios e otimizar o tamanho da comporta é crucial para um fluxo consistente de plástico fundido e retificação de jatos curtos. |
| Rebarba (Flash) | Mantenha o molde em ótimas condições e garanta força de fixação suficiente para suportar a pressão de injeção. Inspeções regulares do molde quanto a desgaste são cruciais para evitar a ocorrência de rebarbas. |
Conclusão
Fabricação de portões de moldagem por injeção é um processo matizado, que envolve uma interação harmoniosa entre método, tipo e precisão. O método de fabricação escolhido, seja usinagem CNC, EDM, ou corte a laser, deve estar alinhado aos requisitos inerentes ao tipo de portão e às demandas específicas do produto moldado. Buscar a precisão na fabricação de portões não é apenas um requisito técnico, mas um compromisso com a qualidade, funcionalidade e excelência estética. A atenção meticulosa aos detalhes do portão de moldagem por injeção e a adesão inabalável à precisão transformam os conceitos teóricos do projeto do portão em realidades tangíveis, moldando a forma, a estrutura e a essência dos produtos moldados.
Como a porta de moldagem por injeção influencia o fluxo do plástico fundido, ela afeta a aparência, a integridade estrutural e o desempenho do produto final. Na Boda, produzimos componentes moldados de alta qualidade, otimizando o design dentro deste processo. Consideramos a localização e o design do portão para obter resultados consistentes e de alta qualidade em serviço de moldagem por injeção.
Leia mais: Por que a usinagem CNC é melhor do que a moldagem por injeção para prototipagem termoplástica?
Perguntas Frequentes
Qual é a função principal de uma porta de moldagem por injeção?
A principal função de uma porta de moldagem por injeção é atuar como ponto de entrada para o plástico fundido fluir para a cavidade do molde, influenciando a vazão, a pressão e o resfriamento do plástico.
Como o design do portão afeta o produto final na moldagem por injeção?
O design da comporta impacta significativamente a aparência, a integridade estrutural e a funcionalidade do produto final, afetando o fluxo, o resfriamento e a pressão do plástico fundido dentro do molde.
Como os defeitos do portão, como o blush e o vestígio do portão, podem ser mitigados?
Os defeitos da porta podem ser mitigados ajustando a localização da porta, modificando o tamanho da porta, refinando a seleção de materiais e otimizando os parâmetros de processamento.
O tipo e design do portão podem ser escolhidos com base na exigência estética do produto?
A seleção do tipo de portão e seu design são frequentemente influenciados por considerações estéticas, especialmente para produtos onde a aparência é um fator crítico.
Os defeitos do portão de moldagem por injeção são sempre evitáveis?
Embora o projeto meticuloso da comporta e a seleção adequada do material possam reduzir significativamente a probabilidade de defeitos na comporta, alguns pequenos defeitos ainda podem ocorrer, exigindo correções pós-moldagem.