
“A usinagem CNC é uma técnica precisa e controlada automaticamente para a fabricação de protótipos em volumes médios a grandes. Apesar de sua precisão, erros ainda estão associados a ele. Os fabricantes de produtos devem conhecer seus motivos e medidas preventivas para evitar esses erros e alcançar os resultados desejados.”
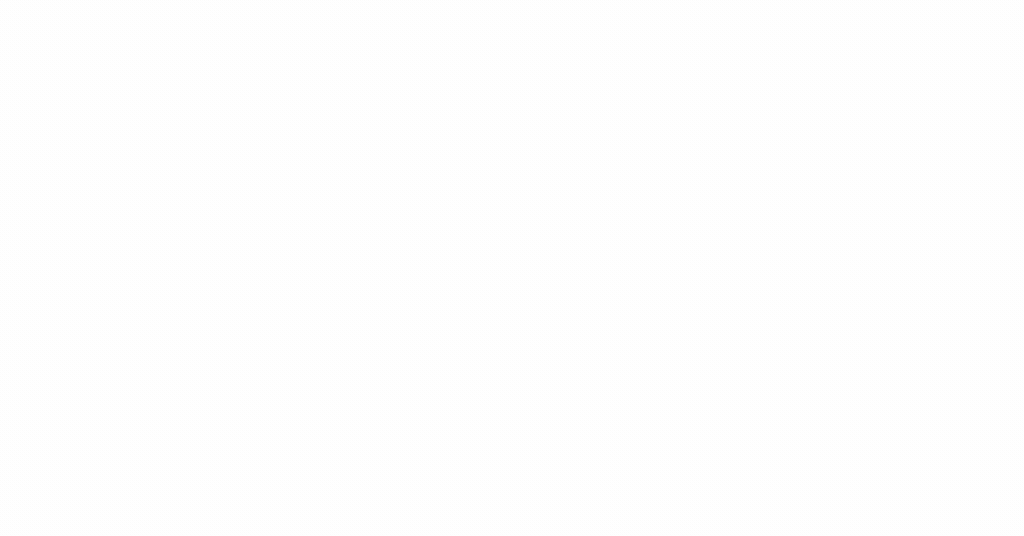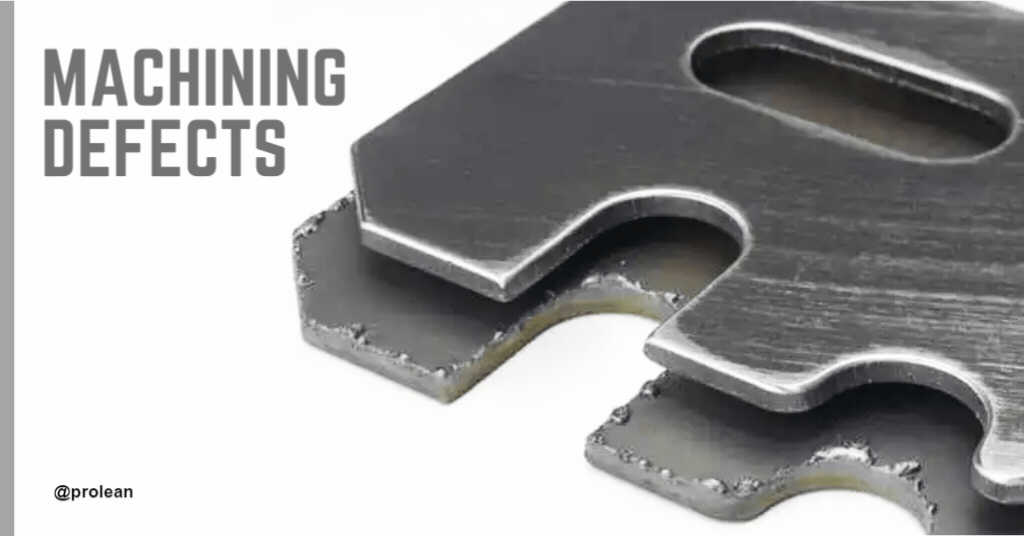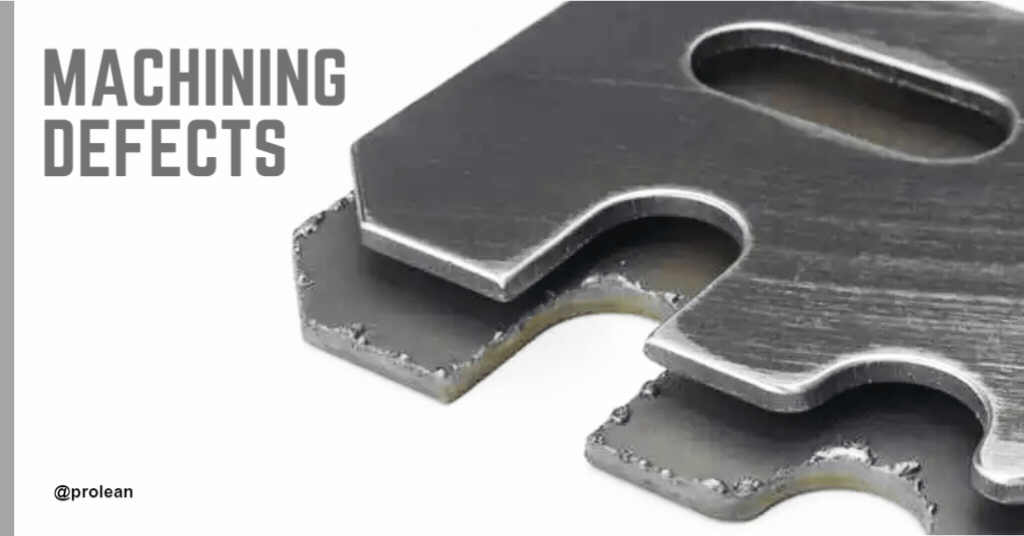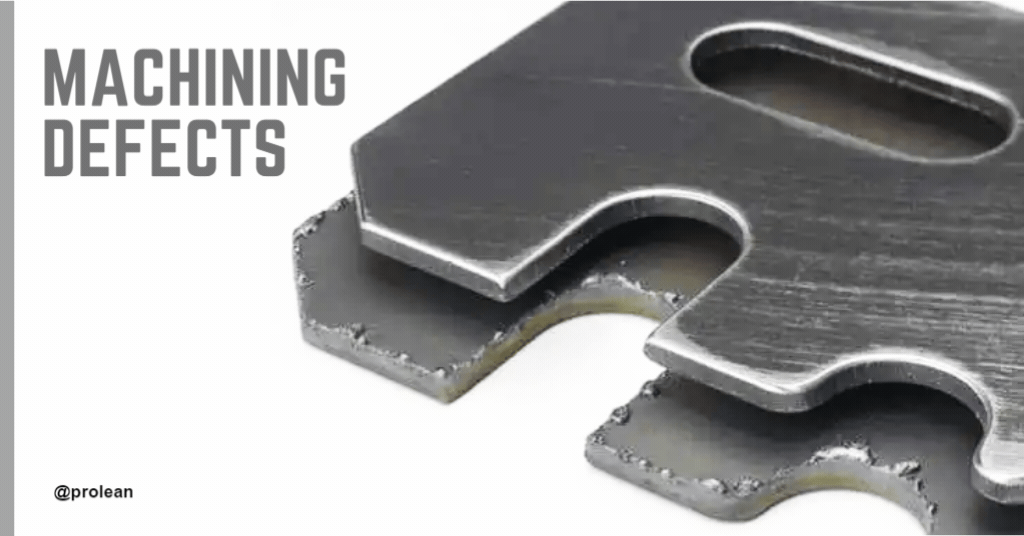
O processos de usinagem CNCEmbora sejam precisos e exatos, podem levar a resultados imprecisos quando não empregados adequadamente devido ao desgaste da ferramenta e à formação de cavacos. Dessa forma, técnicas inovadoras como a processo de divisão ou processo de gravação desempenham um papel vital. Estas técnicas avançadas ajudam a evitar ou prevenir estes defeitos mordiscando, desgaste da ferramentae rasgar, bem como defeitos de gravação. Em alguns casos, o processo de corte também parece mais útil na eliminação desses defeitos que afetam a qualidade.
As fábricas de usinagem CNC de alta precisão criam peças ou produtos perfeitos a partir de peças de trabalho. Às vezes, estes parecem ser um desafio significativo devido a imperfeições do processo ou defeitos de usinagem cnc. Estes desafios foram importantes porque ajudaram os operadores a aprender e melhorar os seus métodos para obter os melhores resultados. Identificar e analisar defeitos de usinagem CNC é sempre útil, pois ajudará a melhorar futuras operações de usinagem.
A Boda Tech é uma fábrica líder de usinagem CNC sob demanda na China. Com base em mais de uma década de experiência, eles forneceram informações valiosas sobre as causas e soluções de defeitos de usinagem. Esta postagem do blog fornece informações valiosas sobre defeitos de usinagem CNC, seus impactos nos produtos e soluções para esses possíveis problemas, incluindo defeitos de estampagem profunda.
O que são defeitos de usinagem CNC?
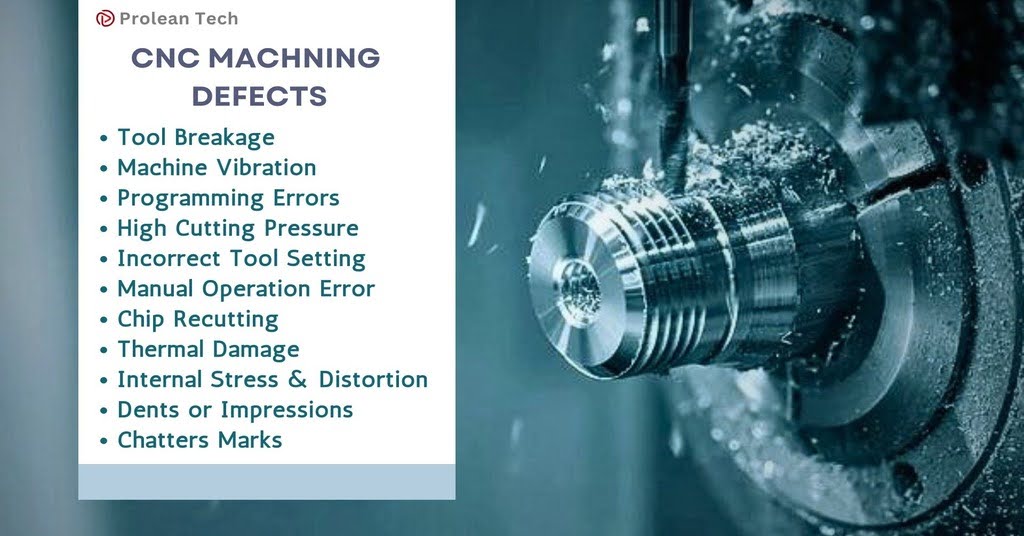
Lista de defeitos de usinagem comuns
Defeitos de usinagem CNC são irregularidades ou falhas nos produtos finais que podem ser atribuídas ao processo de usinagem. Essas imperfeições podem aparecer como amassados, arranhões ou qualquer outro dano físico na peça de trabalho, imprecisões dimensionais, mau acabamento superficial, defeitos no material, ferramentas de corte quebradas e máquinas defeituosas. Esses defeitos podem representar vários problemas nas peças usinadas finais, como imprecisões dimensionais, baixa qualidade superficial e temperaturas elevadas.
Diversos fatores podem levar a defeitos de usinagem durante o processo de corte, incluindo: cavacos, vibrações, rebarbas, lascamento e arestas postiças. Esses são defeitos típicos associados ao corte de metais e são encontrados em todos os tipos de máquinas-ferramenta e métodos de processamento, como centros de usinagem, tornos CNC e tornos automáticos. Leia mais:Vibração em usinagem
Experimente o Boda agora!
Defeitos Comuns de Usinagem
Vamos discutir alguns defeitos de usinagem comuns.
Sobrecorte em peças de trabalho
provoca:
- A flexão da ferramenta ocorre devido à baixa rigidez da ferramenta, comprimento longo ou diâmetro pequeno da ferramenta.
- Pode ser devido a erro do operador ou manuseio inadequado dos alimentos.
- Tolerância de corte inconsistente (por exemplo, 0 nas superfícies laterais curvas, 5 na parte inferior).
- Alguns parâmetros de corte comuns que provavelmente serão definidos incorretamente incluem a tolerância, que é definida como muito apertada, e a velocidade do fuso, que é definida como muito alta.
melhorias:
- Seleção de Ferramentas: Para aumentar a estabilidade e a resistência, é essencial selecionar ferramentas grandes e curtas.
- Programa de Chanframento: Para obter uma tolerância uniforme, recomenda-se a utilização de um programa de chanframento, que permitirá a remoção uniforme de material nas superfícies laterais e inferiores.
- Ajuste dos parâmetros de corte: Arredonde os cantos com grandes tolerâncias com cuidado e ajuste os parâmetros de corte com cuidado.
- Função de velocidade da máquina (SF): Tente usar a função SF da máquina, que permite aos operadores ajustar a velocidade da operação de corte para obter melhores resultados e precisão.
Problemas de centralização
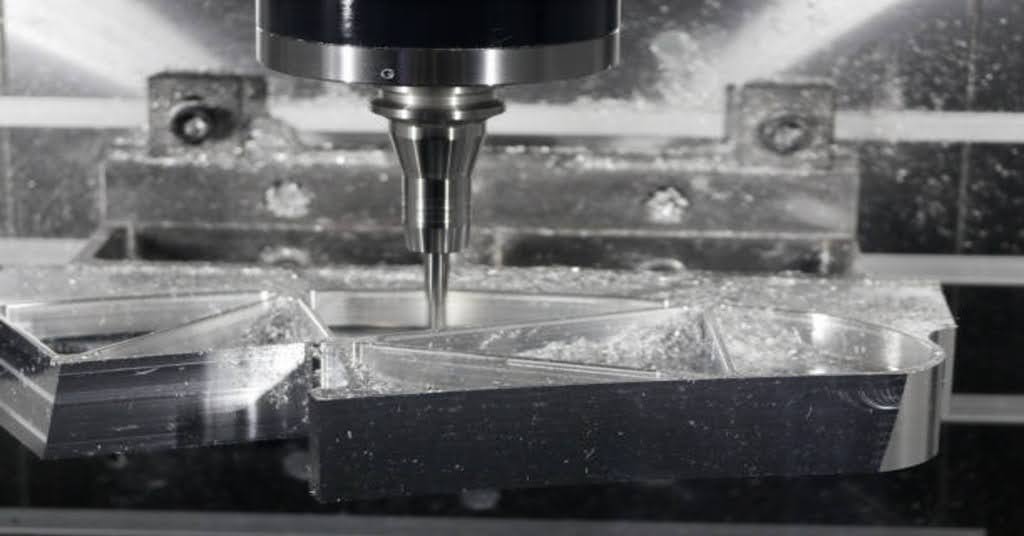
Centralização da máquina
provoca:
- Os problemas de centralização podem ser causados por erros do operador e centralização manual das lentes.
- Rebarbas ou superfícies irregulares nas superfícies do molde também causam problemas de centralização.
- Normalmente, as hastes de centralização magnética às vezes levam a designs de peças imprecisos.
- Esses problemas também podem ocorrer devido aos lados não verticais dos moldes.
melhorias:
- Verifique manualmente a centralização e certifique-se de que os pontos tenham a mesma altura e que os pontos sejam usados.
- Tente remover quaisquer arestas ou cantos afiados usando recheio ou óleos para limpar o molde.
- Antes do segundo lote de hastes centralizadoras, tente desmagnetizá-las. Para isso, pode-se empregar materiais não magnéticos, como hastes de cerâmica.
- Verifique verticalmente seu molde: A verticalidade do molde deve ser verificada usando um relógio comparador. Se houver grandes discrepâncias, fale com um instalador para corrigi-las imediatamente.
Problemas de configuração de ferramentas
provoca:
- O ajuste manual da ferramenta é uma das principais causas de erros do operador durante a operação da máquina.
- Fixação inadequada da ferramenta.
- A dica de ferramenta do cortador de mosca não é precisa o suficiente.
- Diferenças entre cortadores R, cortadores de fundo plano e cortadores de mosca.
melhorias:
- Operações manuais consistentes: Repita a configuração manual da ferramenta e faça-a de forma correta e precisa.
- Limpe o grampo da ferramenta: Recomenda-se que o grampo da ferramenta seja limpo com uma pistola de ar ou pano antes de fixar a ferramenta em seu lugar.
- Medição precisa: Para obter alta precisão, use uma única ponta de corte no cortador para medir a haste da ferramenta ou a superfície da base.
- Programa de configuração de ferramenta separado: Crie um programa de configuração de ferramenta separado para resolver esses problemas com variações entre vários tipos de cortadores, incluindo cortadores R, de fundo plano e cortadores voadores.
Falha CNC – Programação
provoca:
- Se a altura de segurança não estiver ajustada corretamente, a ferramenta poderá colidir com a peça durante um avanço rápido (G00).
- A ferramenta utilizada não corresponde à descrita na ficha do programa.
- O comprimento da ferramenta (comprimento da lâmina) não está alinhado com a profundidade de usinagem na folha de programa.
- Os valores de profundidade no eixo Z mencionados na folha do programa não correspondem às medições reais.
- Alguns dos erros que podem ocorrer incluem; configurações de coordenadas incorretas durante a programação.
melhorias:
- Certifique-se de que a altura de segurança esteja definida acima do ponto mais alto da peça de trabalho
- Certifique-se de que a ferramenta mencionada na ficha do programa é a ferramenta pretendida que foi usada.
- Registre o comprimento da ferramenta e o comprimento da lâmina corretamente e garanta que a profundidade real da usinagem seja medida.
- Verifique cuidadosamente as medições do eixo Z e certifique-se de que os valores inseridos na folha do programa estão corretos.
Falha no CNC – Erros do Operador
provoca:
- A configuração de profundidade do eixo Z da ferramenta não está correta.
- Alguns erros incluem centralização e números de operação, como não considerar o raio da ferramenta.
- Perder o dado, deixá-lo cair ou retirá-lo no meio do lançamento (por exemplo, lançar um dado D10 quando um D4 era necessário).
- Fazer a seleção errada (por exemplo, selecionar A9. NC em vez de A7. NC).
- Rotação incorreta do volante ou giro na direção errada. Por exemplo, pressioná-lo incorretamente durante uma alimentação rápida manual (X em vez de -X).
melhorias:
- Defina a posição da ferramenta do eixo Z (inferior, superior, superfície dividida, etc.) com muito cuidado.
- Além disso, verifique os requisitos de centralização e operações.
- Mantenha o alinhamento da ferramenta correto para a planilha do programa antes de corrigi-la.
- Os programas devem ser executados na sequência correta.
- Melhorar o nível de manuseio manual das máquinas.
- Eleve o eixo Z acima da peça de trabalho e mova-o manualmente.
Precisão em áreas curvas suaves
provoca:
- Se você estiver obtendo superfícies ásperas em peças curvas, aqui está o porquê: - Se você estiver obtendo superfícies ásperas em peças curvas, aqui está o porquê:
- Configurar parâmetros de corte incorretos, como ângulo e velocidade da ferramenta.
- O uso de ferramentas contundentes e ineficientes por muito tempo no processo.
- Quando as ferramentas estão salientes ou têm muita folga, surgem problemas.
- Outras vezes, não estamos limpando os cavacos adequadamente ou aplicando o óleo corretamente.
- A forma como configuramos a máquina para cortar também pode afetar o nível de suavidade.
- Pode haver alguma rugosidade na peça de trabalho na forma de rebarbas (pequenas áreas ásperas). Leia mais:Desbaste e acabamento CNC
melhorias:
- É melhor definir parâmetros de corte mais apropriados para curvas mais suaves.
- Mantenha ferramentas afiadas e substitua-as quando ficarem cegas.
- As ferramentas devem ser mantidas curtas e tão ajustadas quanto possível para reduzir espaço adicional.
- Ajustar as velocidades de corte e o tipo de ferramentas utilizadas também é importante para obter os melhores resultados.
- Eliminando lascas, expelindo o ar e aplicando o óleo de maneira adequada.
- Ensine a máquina a cortar de uma forma que ajude a criar curvas suaves.
Gerenciando alta pressão de corte
A alta pressão de corte é a força exercida na ferramenta de corte durante a usinagem. Acontece quando a ferramenta está em contato com a peça e o material está sendo cortado ou usinado. Essa pressão é determinada pela geometria da ferramenta, parâmetros de corte, características do material e ambiente de usinagem. A alta pressão de corte está associada a problemas como desgaste da ferramenta, estabilidade da máquina, alto consumo de energia e distorção da peça.
Como lidar com isso?
- Ajuste a velocidade de corte, a profundidade e a taxa de avanço para minimizar a pressão e, ao mesmo tempo, manter a produtividade.
- Empregue fluidos de corte ou refrigerantes para controlar o calor, minimizar o desgaste da ferramenta e prolongar a vida útil das ferramentas.
- Introduzir novas tecnologias, como fresamento trocoidal, para reduzir as forças de corte e aumentar a taxa de produção.
Variação ou irregularidades no acabamento superficial
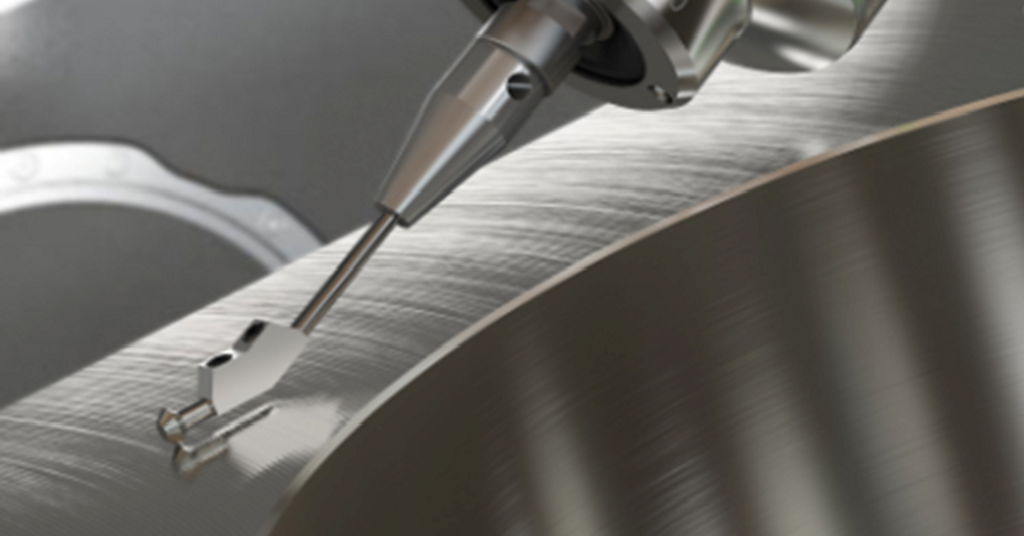
Rigidez da superfície
Manter o acabamento superficial no fresamento CNC é fundamental na criação de peças de qualidade, pois é um aspecto vital do produto final. Porém, alguns fatores podem causar variações no acabamento superficial durante o processo de usinagem.
Um problema comum é a vibração causada por vibrações na máquina ou no cortador. Isso pode acontecer quando se utiliza uma ferramenta romba, o que faz com que a ferramenta corte uma grande quantidade de material antes que o cavaco seja removido, resultando em um acabamento superficial ruim.
Outro fator é o tipo de estratégia de fresamento CNC utilizada. O fresamento concordante, onde a ferramenta entra na peça com impacto e sai lentamente, geralmente resulta em um melhor acabamento superficial. Entretanto, o fresamento convencional, no qual a ferramenta gira oposta à direção de avanço, tende a danificar as superfícies acabadas e afetar o acabamento superficial final.
A seleção e aplicação de refrigerantes também contribuem para o processo. O uso de refrigerantes e lubrificantes adequados pode ajudar a evitar o superaquecimento e melhorar a qualidade da superfície. Por outro lado, se o resfriamento for insuficiente, a ferramenta se desgasta mais rapidamente e o acabamento superficial da peça não é tão liso.
Para superar diferentes problemas de acabamento superficial, é importante manter as ferramentas de corte em boas condições, selecionar a técnica de fresamento correta dependendo do acabamento superficial necessário e usar a refrigeração adequadamente durante a usinagem. Com essas soluções, as operações de fresamento CNC podem obter melhores acabamentos superficiais da peça.
Desgaste ou marcas da ferramenta
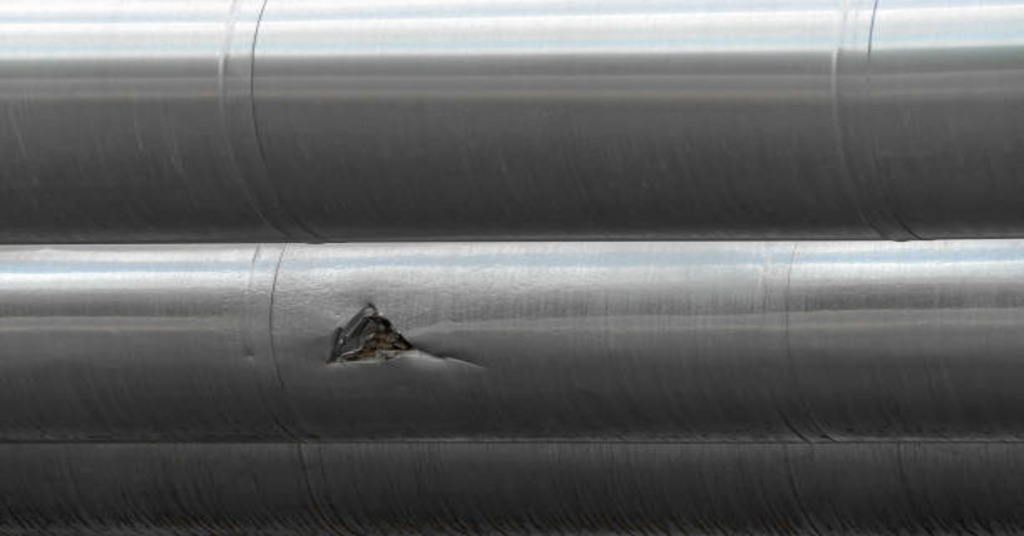
Rachadura metálica
Na usinagem CNC, as marcas da ferramenta determinam as linhas visíveis ou sulcos deixados na superfície usinada devido ao contato impreciso entre a ferramenta de corte e a peça de trabalho. Essas marcas podem aparecer por vários motivos:
- Seleção incorreta de ferramentas: Podem surgir marcas de ferramentas devido a parâmetros de corte elevados, seleção inadequada de ferramentas ou utilização defeituosa do material.
- Vibração da máquina: As condições e a configuração da máquina podem causar essas vibrações, que levam a marcas na superfície.
- Estratégia de entrada e saída da ferramenta: É importante considerar como a ferramenta entra em contato com a peça e como ela sai durante o processo de usinagem, pois esses aspectos podem afetar as marcas deixadas.
melhorias:
- Otimize os parâmetros de corte: reduza a pressão com que a ferramenta é aplicada e regule ainda mais a velocidade da ferramenta para reduzir as marcas deixadas.
- Escolha as ferramentas certas: Use ferramentas com geometrias e revestimentos corretos que não arranhem facilmente a superfície.
- Implementar operações de acabamento: Como última etapa, é aplicado lixamento ou polimento para remover as marcas restantes da ferramenta e melhorar o acabamento geral da superfície.
Problemas de delaminação
Os materiais laminados podem delaminar durante a usinagem CNC. Isto significa que as camadas podem separar-se ou descolar-se da superfície.
causa:
- Altas forças de corte ou altas taxas de avanço durante o processo de usinagem.
- Materiais laminados de má qualidade ou que necessitem de uma colagem mais adequada.
- Falta de escolha adequada de ferramentas ou uso de ferramentas contundentes.
- A falta de fixação ou suporte adequado pode causar vibração ou movimento.
melhorias:
- Minimize as forças de corte e selecione as taxas de avanço apropriadas.
- Use materiais laminados bem delimitados.
- Selecione ferramentas e instrumentos de corte fino para materiais laminados.
- Garanta suporte e fixação adequados para reduzir a vibração e o movimento.
Experimente o Boda agora!
Alternativas à Técnica de Usinagem CNC e seus Respectivos Defeitos
No entanto, a usinagem CNC é mais precisa e precisa do que os processos tradicionais de fabricação de peças. Várias técnicas alternativas são usadas, como moldagem por injeção e fundição de metal. Embora esses métodos convencionais sejam bastante populares para produção em grande volume devido ao seu custo-benefício. Mas, eles também apresentam deficiências durante o processo. Vamos discutir seus defeitos correspondentes.
Alguns exemplos de defeitos de soldagem incluir;
- Porosidade
- sobreposição
- Formação de respingos
- Rachaduras
- Rebaixos
Da mesma forma, exemplos de defeitos de fundição incluir;
- Desastres
- Entortar
- Penetração de metal
- Inclusão de Escória
- Lágrimas quentes
Além disso, a moldagem por injeção é econômica para grandes tiragens, mas existem riscos e imprecisões. Alguns defeitos de moldagem por injeção incluir;
- tiros curtos
- vazios de vácuo
- Linhas de fluxo
- Jetting
- delaminação superficial
- marcas de pia, etc.
Principais lições
- Embora a usinagem CNC seja uma técnica computadorizada utilizada em todas as áreas profissionais, serviço de usinagem cncNo entanto, não é possível atingir 100% de precisão o tempo todo, pois ainda existem imprecisões. Essas máquinas podem apresentar defeitos como desgaste de ferramentas, quebras, efeitos de corte irregular, etc., que podem afetar a resistência e a qualidade do produto final.
- Para eliminar ou corrigir essas consequências, considere o processo de usinagem, as ferramentas e o material da peça apropriados para obter os melhores resultados.
- É imprescindível entender a relação entre a ferramenta e o material usinado para identificar defeitos relacionados que possam aparecer e, assim, ajudar a minimizar esses defeitos e economizar custos extras nos projetos.
- Além disso, é fundamental monitorar regularmente a eficiência das máquinas, sendo necessários reajustes para melhorar a qualidade das peças na usinagem CNC.
Perguntas Frequentes
Q1. Quais são alguns dos problemas mais frequentes observados na usinagem CNC?
Alguns defeitos comuns são rugosidade da superfície, desgaste das ferramentas, imprecisões dimensionais, marcas de vibração e mau acabamento superficial.
Q2. Quais são as formas de identificar defeitos nos processos de usinagem CNC?
Algumas das formas que podem ser usadas para identificar defeitos incluem; inspeção visual, medição de dimensões com ferramentas apropriadas, testes de rugosidade superficial com instrumentos de metrologia e monitoramento das características da máquina em busca de quaisquer sinais de anomalia.
Q3. Exemplos de Defeitos de corte a laser.
O corte CNC, embora mais preciso no fornecimento de cortes suaves e peças modeladas de alta qualidade, apresenta riscos potenciais. Alguns defeitos de corte a laser incluem desvio de corte, escória e variações.