
Moldagem por injeção de policarbonato
A moldagem por injeção de policarbonato é um dos processos mais versáteis utilizados na engenharia de plásticos moderna. Este polímero termoplástico oferece transparência excepcional, tolerância ao calor e resistência ao impacto. É utilizado em aplicações que vão desde dispositivos médicos a componentes automotivos.Compreender as nuances da moldagem por injeção de policarbonato tem um impacto significativo na qualidade do produto, na eficiência da fabricação e nos custos.
Comparar as opções é importante na hora de escolher o melhor material para o seu projeto. O polipropileno é melhor que o ABS para moldagem por injeção?? A Boda Tech ajuda você a tomar decisões informadas. É uma especialista em moldagem de plástico de policarbonato que oferece serviços completos. Molduras por Medida serviços de moldagem por injeção São projetados de acordo com especificações exatas. Os engenheiros e os equipamentos avançados da Boda Tech garantem resultados ideais em aplicações exigentes.
Fundamentos do Policarbonato na Moldagem por Injeção
Para criar as partes complexas do plástico, o policarbonato derretido é injetado em um molde sob alta pressão e temperatura. O policarbonato é uma substância termoplástica amorfa. Os polímeros de alta resistência contêm um grupo carbonato (OC(=O)-O-) em suas cadeias moleculares. O material é produzido por um processo de polimerização que envolve bisfenol A e fosgênio.
O policarbonato (PC), um termoplástico de alto desempenho, é amplamente utilizado devido à sua excelente transparência, resistência ao calor e resistência ao impacto. Moldagem por injeção de plástico. A tecnologia de fabricação é a melhor opção para produção em massa sem gastar muito dinheiro.
Parâmetros básicos da moldagem por injeção de PC
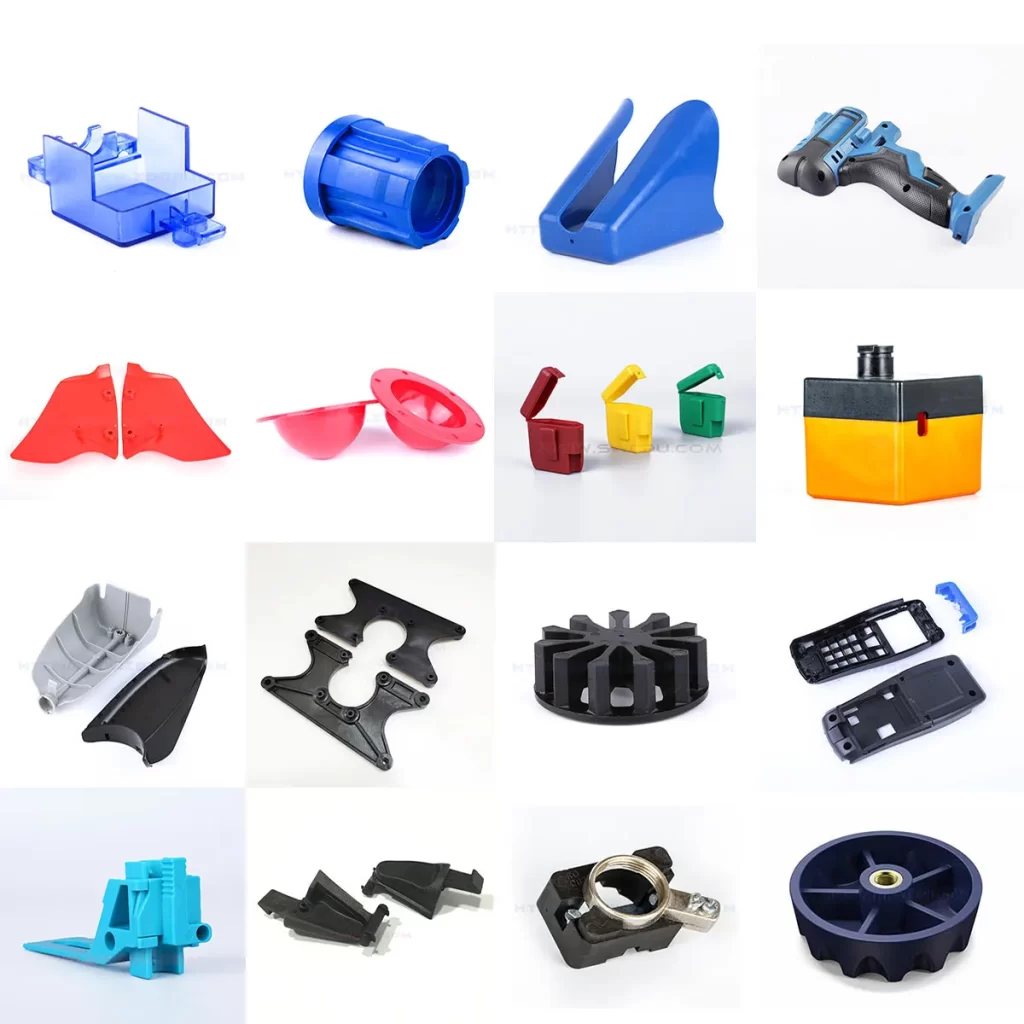
Criação de produtos por moldagem por injeção
Alguns dos parâmetros básicos da moldagem de PC são discutidos abaixo.
Densidade
A densidade do policarbonato varia normalmente de 1.20 a 1.22 g/cm³. É leve em comparação com o vidro. Devido à sua baixa densidade, os projetistas podem construir peças robustas sem peso excessivo.
Ponto de Fusão
O policarbonato é um polímero amorfo, portanto não possui um ponto de fusão verdadeiro. INão derrete de uma vez. A mudança de estado, do sólido para o líquido, é gradual. Durante o processamento, é necessário um controle preciso da temperatura.
Temperatura de moldagem por injeção
A temperatura de moldagem por injeção normalmente varia de 270 a 320°C. Para evitar a degradação térmica, as zonas de temperatura do cilindro são geralmente mantidas e cuidadosamente controladas.
Temperatura de transição de vidro (Tg)
A temperatura de transição vítrea (Tg) do policarbonato situa-se entre 135 e 150 °C. Este parâmetro define a temperatura máxima de serviço. Para aplicações em altas temperaturas, influencia as decisões de projeto.
Resistência ao impacto de entalhe em viga em balanço
Uma das propriedades mais notáveis do policarbonato é sua excepcional resistência ao impacto em vigas em balanço, que gira em torno de 60 kJ/m². Devido à sua alta tenacidade, o PC é utilizado em aplicações críticas para a segurança e que exigem alta resistência a estilhaçamento.
Resistência à Tração
A resistência à tração varia aproximadamente de 60 a 70 MPa (megapascais). Isso proporciona excelente integridade estrutural. Devido ao alto alongamento, permite suportar grandes tensões sem romper.
Força Flexural
A resistência à flexão do policarbonato pode atingir cerca de 90 a 120 MPa. Essa característica é útil para aplicações que exigem capacidade de suportar cargas.
Transparência
A transparência do policarbonato atinge até 90% na faixa da luz visível. Possui excepcional clareza e alta resistência a impactos. É comumente utilizado em vidros de proteção e aplicações ópticas.
Resistência química
Possui boa resistência a ácidos e bases fracos. No entanto, é sensível a alguns solventes e produtos químicos fortes. Compreender essas limitações ajuda a evitar a seleção incorreta do material.
Absorção de água
O policarbonato tem uma absorção moderada de umidade, razão pela qual a secagem é necessária antes da moldagem. Mas ele Sofrerá hidrólise em condições de alta temperatura.
Tipos de PC e PC Modificado
Nesta seção, discutiremos os tipos de policarbonato (PC) e a natureza do PC modificado. O PC modificado é produzido pela incorporação de materiais de reforço ou aditivos na resina de PC base para aprimorar suas propriedades originais. Alguns tipos comuns de PC modificado incluem:
PC de alto e baixo peso molecular
O PC de alto peso molecular possui alta resistência, melhor resistência ao calor e propriedades mecânicas superiores. Apresenta cadeias moleculares mais longas. É ideal para aplicações de alto desempenho, como peças mecânicas de alta precisão e para a fabricação de materiais à prova de balas.
O policarbonato de baixo peso molecular possui cadeias moleculares mais curtas. Devido a esse comprimento reduzido, é fácil de moldar e processar. No entanto, apresenta baixa resistência ao calor e à mecânica. Pode ser utilizado em aplicações que não exigem alta resistência mecânica e em produtos de consumo em geral.
PC reforçado com fibra de vidro
Suas aplicações estruturais exigem alta capacidade de carga. O reforço do PC com fibra de vidro melhora sua resistência mecânica e estabilidade dimensional. É útil para aplicações que requerem alta resistência e rigidez.
PC retardante de chamas
O PC retardante de chamas mantém suas propriedades mecânicas. A adição de retardantes de chamas melhora a resistência ao fogo do PC. Sem modificações, o PC possui classificação de retardante de chamas V2, o que não é suficiente para muitos produtos. Com a adição de retardantes de chamas, ele pode atingir a classificação V0. O PC pode ser halogenado ou não halogenado.
O policarbonato retardante de chamas é comumente usado em aplicações elétricas e de transporte.
PC resistente a UV
Ao adicionarmos estabilizadores UV, melhoramos a resistência do PC às intempéries. Isso minimiza o desbotamento e a degradação que ocorrem devido à exposição prolongada aos raios UV.
Liga PC/ABS
A mistura de PC com ABS (Acrilonitrila Butadieno Estireno) combina a alta resistência e a resistência térmica do PC. Quando misturado com ABS, o PC torna-se mais fácil de moldar, mais liso e menos propenso a rachaduras sob tensão. É amplamente utilizado na fabricação de peças automotivas e carcaças de dispositivos eletrônicos.
PC reforçado com fibra de carbono
A adição de fibras de carbono aumenta a resistência do material e sua estabilidade térmica. É ideal para aplicações leves e de alto desempenho, como nas indústrias automotiva e aeroespacial.
Liga PC/PBT ou PC/PET
A mistura com PBT (polibutileno tereftalato) ou PET (polietileno tereftalato) melhora a resistência química e a resistência ao impacto. É adequada para produtos que exigem alta resistência à corrosão química e alto desempenho em impactos.
PC transparente
O policarbonato transparente é inerentemente transparente. Podemos aumentar sua transparência fazendo modificações específicas. Ele é usado em produtos que exigem alta transparência, como itens decorativos e ópticos. Aplicações. Podemos minimizar defeitos ópticos, como linhas de fluxo e contaminação, por meio de processamento especializado.
Liga PC/ASA
A mistura de policarbonato com ASA (acrilato-estireno-acrilonitrila) melhora a resistência aos raios UV e às intempéries. Essa combinação é ideal para aplicações externas que permanecem ao ar livre por longos períodos.
Processo de moldagem por injeção de policarbonato
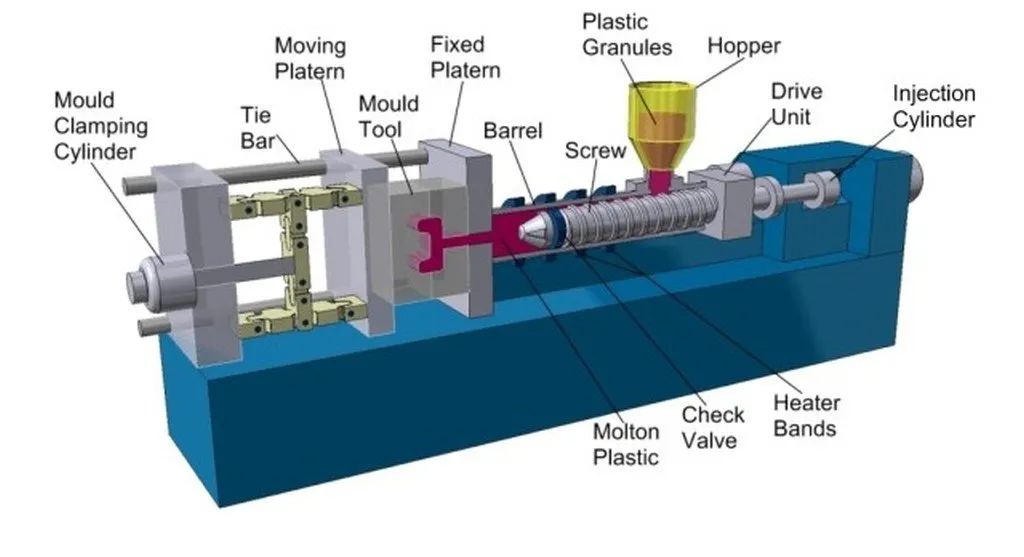
Diagrama da máquina de moldagem por injeção
Aqui está o processo passo a passo da moldagem por injeção de PC. Ele garante qualidade consistente e eficiência de produção ideal. Atenção específica é necessária em cada fase para obter resultados de alta qualidade.
Passo 1: Prepare o Molde
Nesta etapa, removeremos o molde. Uma limpeza completa será realizada para remover quaisquer contaminantes ou resíduos de produções anteriores. Para evitar problemas com gases, certifique-se de que as aberturas de ventilação da ferramenta estejam limpas. Para manter o bom funcionamento da máquina, lubrifique-a adequadamente antes do processo.
Etapa 2: preparar o material
A etapa de pré-processamento mais crítica para a moldagem por injeção de PC é a preparação do material. Ela começa com a separação da quantidade necessária de termoplástico para a produção. Em seguida, o material é seco em uma estufa específica para remover a umidade, dependendo dos requisitos do processo. Para obter a cor desejada, o masterbatch é misturado.
Etapa 3: Configurar o processo
No processo de configuração, ajustamos as temperaturas do cilindro, as velocidades de injeção, as pressões e os tempos de resfriamento. Esta etapa também é importante porque contribui para garantir a eficiência e a praticidade de todo o processo. O primeiro passo é fixar firmemente o molde na prensa. Em seguida, configure corretamente o sistema de ejeção para o molde completo dentro da máquina.
Controle cuidadosamente a temperatura. Prepare a área de trabalho com os equipamentos auxiliares necessários, como esteiras transportadoras, bancadas e proteção para ferramentas. Após a configuração, carregue os grânulos de policarbonato na máquina através do alimentador. Ajuste as configurações da máquina com cuidado para obter os resultados desejados.
Etapa 4. Processo de Moldagem por Injeção
Esta é a etapa final, onde ocorrem o resfriamento, a plastificação da resina, a ejeção e a remoção do canal de injeção e da embalagem. Assim que os grânulos são alimentados automaticamente pela tremonha, eles descem para dentro da máquina e chegam à rosca, que aquece para derreter o material plástico.
O cilindro também é aquecido em diferentes zonas de temperatura predefinidas, o que permite que o material amoleça, derreta e avance ao longo da rosca de forma controlada. Após a injeção do produto, a ferramenta de moldagem é mantida a uma temperatura constante para permitir o fluxo suave do material. Ao término do processo, o produto acabado é coletado na caixa de coleta.
Técnicas de Moldagem por Injeção de Policarbonato
A seguir estão apresentadas técnicas comumente utilizadas para moldagem por injeção de PC, tais como:
Aquecimento e Resfriamento Rápidos (RH&C)
O policarbonato é mais comumente usado para fabricar peças transparentes. Durante o processo de moldagem por injeção, o material fundido entra no molde. Devido às diferenças de temperatura entre o plástico e o molde, uma fina camada se forma na superfície do molde. Essa camada pode criar linhas de solda e imperfeições na superfície.
Na moldagem por aquecimento e resfriamento rápidos (RH&C), para evitar a formação dessa camada, o molde é aquecido imediatamente antes da injeção e, em seguida, resfriado rapidamente.
Moldagem por injeção assistida por água
A moldagem por injeção de peças grandes, de paredes finas ou ocas, em policarbonato, é um desafio. Nessas situações, a moldagem por injeção assistida por água pode ser uma solução ideal. Nesse processo, utiliza-se água em alta pressão dentro do molde para pressionar o plástico contra as paredes. Isso permite obter uma espessura uniforme e volumes internos homogêneos.
Moldagem por injeção por compressão
Sob baixa pressão, uma quantidade específica de plástico fundido é injetada em um molde aberto. Em seguida, o molde é fechado para forçar o plástico a assumir a forma desejada. Essa técnica reduz as tensões internas comumente associadas à moldagem por injeção de plástico.
Sobremoldagem
Técnicas como moldagem por inserção ou sobremoldagem podem ser utilizadas quando são necessários componentes multimateriais. Nesse processo, o plástico fundido é injetado sobre uma peça pré-existente que foi colocada dentro do molde.
Experimente o Boda agora!
Problemas comuns na moldagem por injeção de policarbonato
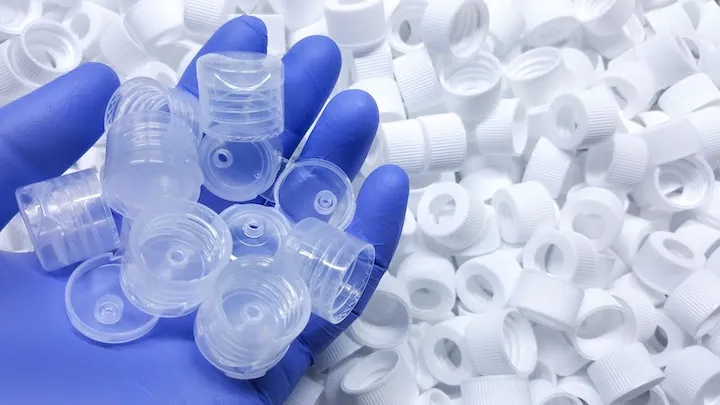
Aplicações da moldagem por injeção de PC
Este processo é complexo e apresenta muitos desafios. Os problemas comuns na moldagem por injeção de PC são:
Linhas de fluxo
Linhas de fluxo são linhas ou padrões irregulares que aparecem na superfície da peça. São causadas por variações na taxa de resfriamento ou na viscosidade do material. Aumentar a temperatura do molde, a velocidade de injeção ou a temperatura do material geralmente elimina esse defeito.
Uma velocidade de injeção lenta faz com que a resina fundida solidifique em estágios diferentes à medida que flui pelo molde. Dependendo da causa do problema, a solução é bastante simples: basta aumentar a velocidade e a pressão de injeção para preencher completamente as cavidades do molde.
Rebarba (Flash)
É a condição em que o material escapa entre as superfícies do molde, através dos pinos extratores ou das linhas de partição. A formação de rebarbas geralmente é causada por força de fechamento insuficiente, pressão de injeção excessiva ou superfícies de separação do molde desgastadas. A solução é aumentar a pressão de fechamento da prensa. Através da manutenção adequada do molde, podemos prevenir problemas recorrentes de rebarbas.
Marcas de pia
Após a contração do produto final, essas marcas são pequenas depressões que aparecem em áreas mais espessas do policarbonato moldado por injeção. Isso pode ser devido a um tempo de resfriamento insuficiente ou a um processamento incorreto, fazendo com que o material não resfrie adequadamente dentro do molde. A melhor maneira de lidar com essa situação é aumentar a pressão de recalque e reduzir a temperatura do molde.
Linhas de Solda
As linhas de solda se formam onde duas frentes de fluxo se encontram, criando uma linha visível e um ponto frágil em potencial. Isso ocorre devido às múltiplas frentes de fluxo e à má adesão entre elas. Aumentando a temperatura do material fundido, podemos controlar o problema das linhas de solda. Aumentar a velocidade de injeção, usar um material plástico menos viscoso ou ajustar o padrão de fluxo para um fluxo de fonte única podem resolver esse problema.
Jetting
Quando o material fundido é expelido através do canal de injeção sem entrar em contato com as paredes da cavidade, o jato cria uma distorção semelhante a uma cobra. Isso ocorre quando a resina fundida não adere à superfície do molde, criando dobras onduladas na superfície da peça. Pode ser causado por baixa temperatura de fusão, material plástico altamente viscoso ou baixa velocidade de injeção.
Entortar
Por diversos motivos não intencionais, o produto final pode apresentar-se torcido, dobrado ou irregular em algumas áreas. Isso pode ocorrer devido a diferenças nas taxas de resfriamento, causando deformações. Para solucionar esse problema, evite acelerar o processo de resfriamento.
Vazios de vácuo
Essas são as bolsas de ar que se formam perto ou dentro da superfície de uma peça moldada por injeção. Elas podem ocorrer devido à pressão de recalque insuficiente, fazendo com que o plástico fundido encolha e se condense dentro do molde. Posicionando o sistema de injeção mais próximo da seção mais espessa da peça moldada, podemos solucionar esse problema.
Marcas de queimadura
Ao criar um produto através do processo de moldagem por injeção, o aquecimento excessivo ou a velocidade relativamente alta podem causar problemas. velocidades de injeção, o que pode resultar em protótipos com marcas de queimadura. O ar aprisionado ou a degradação do material devido à temperatura excessiva causam essas marcas. Ao reduzir as velocidades de injeção e melhorar a qualidade da desgaseificação, podemos controlar as marcas de queimadura.
Delaminação de superfície
A delaminação superficial refere-se ao descascamento ou desprendimento de camadas na superfície da peça. Geralmente, é causada por contaminação, quando materiais estranhos penetram no material. Pode ser também devido ao uso excessivo de agentes desmoldantes. Antes da moldagem, a pré-secagem é uma forma de solucionar esse problema.
Tiros curtos
Injeções incompletas ocorrem quando a resina fundida não preenche completamente a cavidade do molde. Isso pode ser devido à calibração incorreta ou ao uso de plásticos excessivamente viscosos. Uma das melhores maneiras de resolver esse problema é usar materiais menos viscosos. Para melhorar a fluidez do material, aumente a temperatura do molde ou da fusão.
Vantagens da moldagem por injeção de PC
Eis as vantagens da moldagem de plástico de policarbonato:
Alta transparência
O policarbonato possui transparência óptica. Apresenta uma taxa de transmissão de luz de 90% em comparação com o vidro. É mais leve e menos propenso a quebrar. Juntamente com o PMMA e o PS, é amplamente utilizado em aplicações de plástico transparente.
Resistência excepcional ao calor e ao frio
Em uma ampla faixa de temperaturas, o policarbonato mantém suas propriedades mecânicas. Ele permanece estável sem se tornar quebradiço. Em temperaturas mais altas (geralmente entre 140 °C e 150 °C), pode ser usado em temperaturas tão baixas quanto -60 °C a -40 °C.
Resistência de alto impacto
O policarbonato é 250 a 300 vezes mais resistente a impactos do que o vidro comum e 30 vezes mais resistente do que o acrílico da mesma espessura. Isso torna o policarbonato mais durável.
Retardador de chamas
Muitas classes de policarbonato atingem a classificação UL94 V2 mesmo sem aditivos. Os policarbonatos padrão geralmente atingem a classificação UL94 V2, mas não são inerentemente retardantes de chamas. Os policarbonatos retardantes de chamas requerem aditivos., tornando-os adequados para invólucros elétricos, luminárias e aplicações de transporte.
Excelente Isolamento Elétrico
O policarbonato possui excelentes propriedades de isolamento elétrico. Apresenta alta rigidez dielétrica e é amplamente utilizado em aplicações eletrônicas.
Boa estabilidade dimensional
Proporciona boa resistência à fluência. Mantém a estabilidade dimensional durante o processamento. Com o processamento pós-moldagem adequado, as alterações dimensionais permanecem mínimas.
Desvantagens da moldagem por injeção de PC
Embora o policarbonato tenha muitas vantagens, também apresenta limitações que devem ser consideradas na escolha de materiais e no desenvolvimento de aplicações.
Arranha facilmente
O policarbonato é relativamente macio e altamente suscetível a riscos. Frequentemente, o policarbonato recebe um revestimento resistente a riscos para atender aos requisitos de transparência e resistência à abrasão.
Quebra de Estresse
Quando exposto a cargas mecânicas ou certos produtos químicos, o material PC pode desenvolver fissuras por tensão, especialmente em torno de bordas ou pontos fracos. Esse problema é causado principalmente por tensões internas ou condições de processamento inadequadas. A fissuração por tensão afeta a aparência visual da peça e reduz sua resistência mecânica.
Problemas de processamento
A dificuldade de processamento do PC deve-se à sua fluidez relativamente baixa e à sua alta temperatura de fusão, que normalmente varia entre 220 °C e 260 °C. A moldagem por injeção de plástico e outros processos termoplásticos exigem temperaturas de aquecimento mais elevadas. Isso leva a um maior consumo de energia e a maiores exigências em relação aos equipamentos de processamento. O PC possui menor fluidez em comparação com outros plásticos. Isso pode causar preenchimento incompleto ou irregular do molde, especialmente em geometrias complexas ou moldes com paredes finas.
Sensibilidade UV
Quando exposto à luz UV por longos períodos, o PC pode amarelar e tornar-se quebradiço. Estabilizadores UV são frequentemente adicionados, ou um revestimento protetor é aplicado à superfície para evitar esse problema.
Sensibilidade Química
O PC é particularmente sensível a solventes orgânicos como cetonas, ésteres e hidrocarbonetos clorados, mas geralmente tolera melhor ácidos e bases fracos.Isso pode causar rachaduras ou degradação.
Alto custo
O policarbonato custa significativamente mais do que outros tipos de plásticos.
Preocupações ambientais
O principal componente do PC é o bisfenol A (BPA). Trata-se de um disruptor endócrino que tem atraído atenção. Os potenciais efeitos do BPA na saúde são particularmente relevantes em produtos para bebês e crianças, tornando-se uma grande preocupação pública e regulatória.
Experimente o Boda agora!
Aplicações do policarbonato na moldagem por injeção
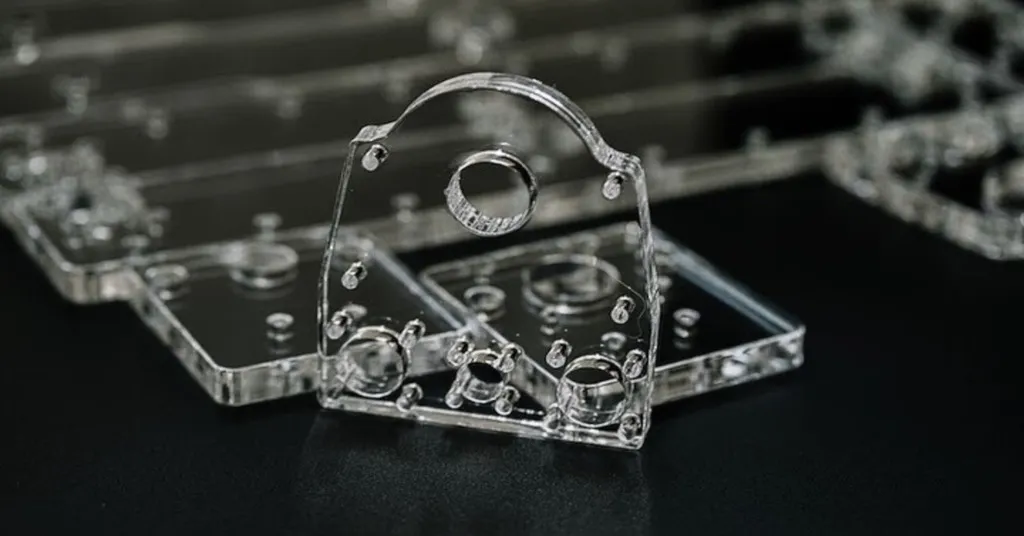
Produto de policarbonato
O policarbonato (PC) desempenha um papel importante em diversos produtos moldados por injeção. Devido às suas características únicas, é amplamente utilizado em muitas áreas:
Capas e óculos transparentes
O PC possui alta resistência e transparência. É amplamente utilizado em Equipamentos de segurança, incluindo óculos de proteção e estojos.
Lentes ópticas
Devido às suas propriedades ópticas e leveza, é utilizado em lentes ópticas.Como, por exemplo, para produzir lentes para lâmpadas LED, lentes para faróis automotivos e capas para faróis de carros.
Invólucros de produtos elétricos
Devido às suas propriedades retardantes de chamas, alta resistência e resistência às intempéries, é utilizado na fabricação de invólucros de produtos elétricos, como caixas de medidores de energia. Garante a segurança e a durabilidade desses produtos.
Discos ópticos
Devido às suas excelentes propriedades ópticas e processabilidade, é utilizado em CDs, DVDs e discos ópticos.
produtos automotivos
Devido às suas propriedades de resistência ao calor e ao impacto, o policarbonato é utilizado na indústria automotiva.
Capacetes de Segurança
O PC é utilizado na fabricação de capacetes de segurança, usados na construção civil, em esportes e em outras áreas onde a proteção da cabeça é necessária. Durante o uso prolongado, Propriedades leves melhoram o conforto.
Parâmetros de moldagem por injeção para policarbonato (PC)
Para obter a qualidade ideal do produto, é muito importante compreender os parâmetros corretos para a moldagem por injeção de PC.
Design de corredor e portão
Projete canais de distribuição o mais espessos e curtos possível, com o mínimo de curvas. Seções transversais arredondadas e canais polidos ajudam a reduzir a resistência ao fluxo de material fundido.
Qualquer tipo de canal de injeção pode ser usado. No entanto, o diâmetro não deve ser inferior a 1.5 mm. Para peças transparentes e para minimizar defeitos como bolhas e marcas de tensão, canais de injeção maiores são preferíveis.
|
Parâmetro |
Faixa Recomendada |
|
Diâmetro do corredor |
6-10 mm |
|
Profundidade do portão |
0.5-1.5 mm |
|
Comprimento do terreno do portão |
0.5-1.0 mm |
|
Número de portas |
Minimize, garantindo o preenchimento. |
Temperatura e tempo de secagem
Antes do processamento, os materiais de PC devem ser devidamente secos a 100–120 °C durante 3–4 horas. Isso evitará rachaduras no produto e reduzirá os defeitos superficiais.
Temperatura de Injeção
A temperatura de injeção é importante para fundir o material de PC. Normalmente, varia entre 270°C e 320°C.
Temperatura do Molde
Para criar formas complexas e paredes finas, é necessária uma temperatura mais elevada, geralmente entre 80 °C e 120 °C. Essa temperatura não deve ultrapassar a temperatura de deformação térmica do molde. Para reduzir a tensão de moldagem e melhorar a transparência do produto, é fundamental manter uma temperatura adequada.
Pressão de Injeção
Para preencher o molde, utiliza-se alta pressão, que geralmente varia entre 50 e 150 MPa.
Pressão de retenção
A tensão interna em produtos de PC depende da intensidade e duração da pressão de recalque. Pressão insuficiente pode criar bolhas de vácuo ou afundar a superfície. Pressão excessiva pode causar alta tensão interna próxima ao ponto de injeção. Utilizar alta temperatura do material com baixa pressão de recalque é a melhor abordagem.
Velocidade de Injeção
A velocidade de injeção é ajustada de acordo com a forma e o tamanho do produto. Velocidades de injeção mais rápidas são necessárias para produtos de paredes finas ou de fluxo longo. Na maioria dos casos, velocidades médias a baixas são preferíveis.
Velocidade do parafuso
O PC possui alta viscosidade, portanto a velocidade da rosca não deve ser muito alta. Isso garante boa fusão, ventilação e operação suave da máquina. A rotação pode ser controlada entre 30 e 60 rpm, com contrapressão de 10 a 15% da pressão de injeção.
Tamanho da Máquina
A seleção da máquina envolve a adequação do tamanho da injeção, da força de fechamento e da capacidade de injeção de acordo com os requisitos da peça. O peso ideal do produto deve ser de 40 a 60% da capacidade da máquina de injeção. Esse valor é reduzido em 10% se a capacidade for medida em onças de poliestireno.
Projeto de parafuso
O PC possui boa estabilidade térmica e alta viscosidade. Recomenda-se um parafuso com relação comprimento/diâmetro (C/D) superior a 20:1, no mínimo 15:1, o que implica um parafuso mais longo e fino. A taxa de compressão deve ser mantida entre 1.5:1 e 3:1.
Pressão de fixação
A pressão de fixação é calculada com base na área projetada do produto, variando de 0.47 a 0.78 toneladas por centímetro quadrado (ou de 3 a 5 toneladas por polegada quadrada).
Contrapressão
Isso ajuda a reduzir a degradação do material. Normalmente varia entre 5 e 20 MPa.
Tempo de resfriamento
O tempo de resfriamento é ajustado com base na espessura do produto e na temperatura do molde.
Problemas comuns na moldagem por injeção de policarbonato
Abaixo estão listados alguns problemas comuns que você pode enfrentar ao realizar moldagem por injeção com policarbonato:
Controle de humidade
Antes da injeção, o policarbonato absorve umidade com facilidade. Isso pode causar manchas indesejáveis na superfície. Devido à presença de umidade, as propriedades mecânicas do policarbonato podem ser afetadas negativamente. Antes da moldagem, os grânulos de policarbonato devem ser secos utilizando um dessecante adequado ou um desumidificador. O teor de umidade ideal deve ser inferior a 0.02%.
Aderência do metal
Ele tende a aderir aos materiais dos moldes de injeção. Adere ao material da máquina, que é feito de ligas com alto teor de ferro. Se os moldes ou peças da máquina, como parafusos, contiverem altos níveis de ferro, para evitar a aderência, é necessário revesti-los com cromo.
Alta Viscosidade
Devido à sua alta viscosidade, o fluido de injeção apresenta desafios na moldagem de peças de paredes finas ou componentes com fluxos complexos. Com alta pressão e temperatura de injeção, esse problema pode ser controlado. No entanto, ao utilizar temperaturas mais elevadas, a velocidade de injeção deve ser reduzida.
Conclusão
A moldagem por injeção de policarbonato oferece desempenho superior em aplicações que exigem transparência, resistência a impactos e estabilidade térmica. Compreender as propriedades do material, as variáveis de processamento e os métodos de solução de problemas é essencial para o sucesso. Cada variável, desde as temperaturas ideais do molde até os protocolos de secagem adequados, impacta a qualidade da peça final.
Os plásticos de policarbonato são utilizados em uma variedade de indústrias, incluindo automotiva, dispositivos médicos, eletrônica e equipamentos de segurança. A Boda Tech oferece orientação especializada em serviços personalizados de moldagem por injeção. Para garantir o sucesso dos seus projetos, trabalharemos em conjunto com você para alcançar os melhores resultados possíveis. Obter uma cotação Descubra como a moldagem por injeção de PC profissional pode melhorar o desempenho e a durabilidade do seu produto.