
Título da imagem: Perfuração vs. Corte a laser
Punching and laser cutting create openings by different mechanisms. Punching shears sheet with a punch and die; laser cutting uses a focused beam and assist gas. Compare the required geometry, material, quantity, edges and downstream operations.
Precisa de furos ou ranhuras fabricados de acordo com o seu desenho? Consulte a nossa gama de produtos. serviços de perfuração de chapas, Em seguida solicitar um orçamento com as especificações do material, espessura e quantidade.
Socos? É como usar um carimbo forte para cortar formas no metal. Corte a laser? Utiliza luz superfocada para cortar o metal com precisão incrível. Escolher o modelo certo é essencial para o seu negócio.
Empresas inteligentes sabem que escolher o método errado resultará em desperdício de tempo e dinheiro. Se você administra uma pequena empresa, precisa de maneiras de fazer as coisas de forma rápida, precisa e que não exijam uma grande despesa.
At Boda, somos especialistas em encontrar a melhor maneira de fabricar suas peças. Ajudamos você a decidir para que possa avançar mais rápido. Vamos ver qual desses métodos se adapta às suas necessidades!
O que é Perfuração?
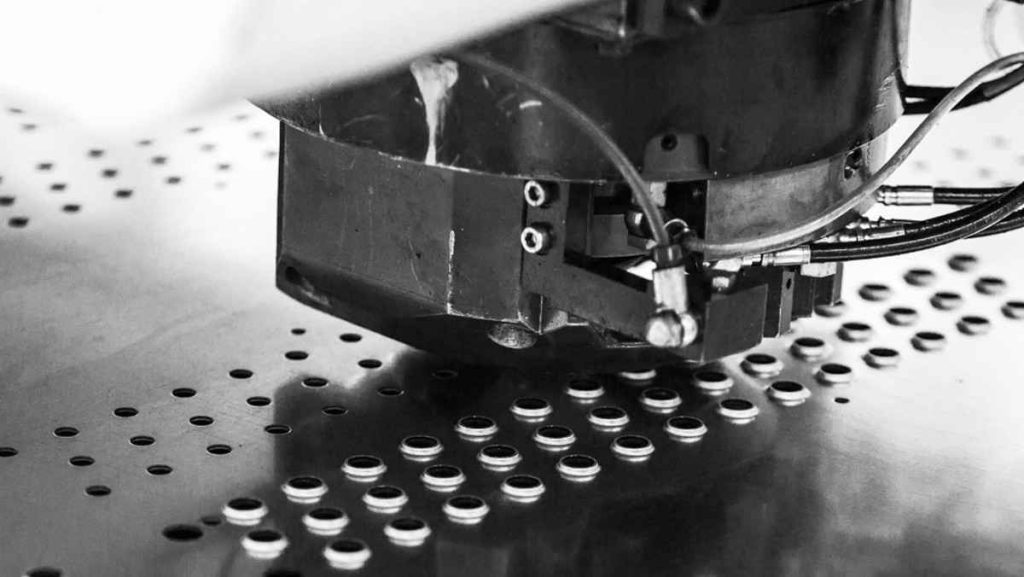
O que é Perfuração?
A punção remove o material das chapas metálicas usando força mecânica controlada. Uma punção para chapas metálicas crava matrizes de aço temperado através das peças em alta velocidade. O processo cria furos, ranhuras e formas complexas em segundos.
A punch press drives the punch into the sheet while the die supports it. Deformation, shearing and fracture separate the slug; the penetration at fracture varies with material and clearance.
As configurações de máquinas de puncionamento por prensa variam de unidades simples de estação única a sistemas complexos de torre. As prensas de torre giram múltiplas matrizes automaticamente, permitindo a criação rápida de moldes sem trocas manuais de ferramentas. Os sistemas de controle CNC posicionam as peças com precisão para garantir uma precisão repetível.
O que é o método de perfuração?
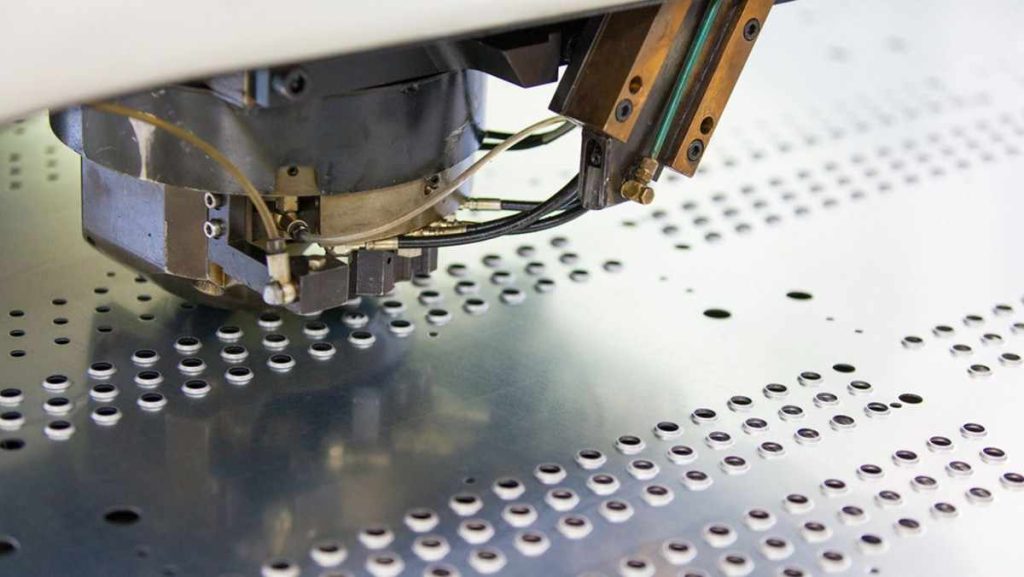
Método de perfuração
Punching removes material by shearing. The sheet is positioned relative to the selected tool pair and supported during each stroke; operating rate depends on the machine, material, stroke and part pattern.
Três fases distintas marcam o processo de perfuração:
- Fase de penetração:O punção entra em contato e começa a penetrar no material
- Fase de cisalhamento: O material se quebra quando o punção atinge a profundidade crítica
- Fase de decapagem: O punção retrai enquanto os decapantes evitam que o material grude
A seleção da ferramenta determina a qualidade e a eficiência da produção do furo. Matrizes rápidas e com manutenção adequada produzem bordas limpas com formação mínima de rebarbas. A folga da matriz (diferença entre o punção e a matriz) deve corresponder à espessura e ao tipo do material para obter os melhores resultados.
Leia mais: Eficiência na puncionamento de chapas metálicas
Quais são as vantagens da perfuração?
Vantagens da perfuração
A puncionadeira oferece muitas vantagens importantes que a tornam a melhor opção para alguns trabalhos. Aqui estão os principais benefícios:
- Repeated holes can make punching worth evaluating when suitable tools are available. Actual throughput depends on tool selection, hit count, sheet movement and material; machine strokes per minute cannot be compared directly with laser travel speed.
- Setup and tooling costs are spread across the order quantity. The total cost still includes sheet utilization, slug and skeleton scrap, deburring, forming and inspection.
- Compatible special tooling can form louvers, embossments or other features on some punch presses. Tool and machine compatibility must be confirmed; these operations are not included automatically in a punching service inquiry.
- Punching is mechanical rather than a thermal cutting process, but force and repeated hits can still distort sheet and create burrs. Specify critical hole dimensions, flatness, edge condition and the final inspection state.
For a part-supply inquiry, review serviços de perfuração de chapas. Tooling, material, quantity and acceptance requirements are reviewed for the individual project.
Quais são as desvantagens da perfuração?
Desvantagens da perfuração
Embora existam muitos pontos positivos em pressionar e socar, eles também têm algumas limitações que você precisa considerar. Vamos vê-las:
- A nonstandard opening may need special tooling, trials or another cutting route. Compare the quoted tool investment and finished-part price at the actual demand rather than relying on a generic tooling-price range.
- Thickness feasibility depends on material strength, cut perimeter, hole size, tool guidance, clearance and press capacity. Confirm the specific grade and geometry rather than applying a blanket thickness range.
- A borda do metal perfurado nem sempre é lisa. O resultado depende do tipo de metal e da velocidade da ferramenta. Alguns metais podem apresentar bordas ásperas ou rachaduras, o que significa que pode ser necessário trabalho adicional, como rebarbação, para limpá-los.
- Small-hole feasibility depends on diameter relative to thickness and on the material and tool guidance. Some guided tools can pierce holes smaller than the sheet thickness; this is a tooling-specific capability to assess, not a general guarantee.
O que é corte a laser?
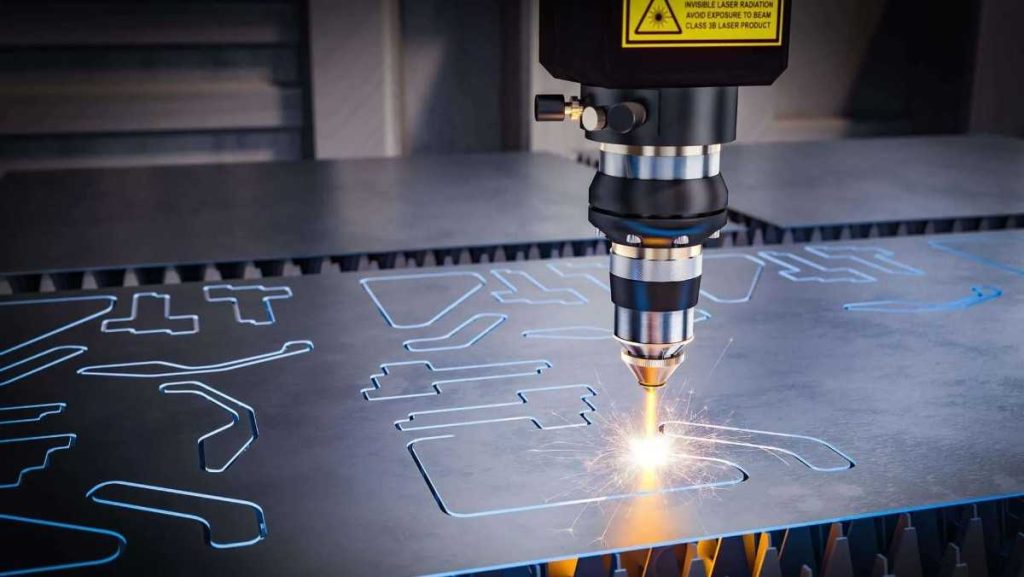
Corte a Laser
Corte a laser Utiliza luz forte e focada para derreter, queimar ou se transformar em gás com linhas planejadas. O feixe de laser é muito pequeno para cortar com alta precisão e causa leves danos por calor nas áreas próximas.
Os lasers de CO2 são geralmente usados para cortar chapas metálicas. Eles produzem luz infravermelha com comprimento de onda de 10.6 micrômetros. Mas agora, os lasers de fibra estão se tornando mais populares porque realizam cortes melhores e usam energia de forma mais eficiente.
O processo de corte realiza várias funções simultaneamente. O laser aquece o metal até que ele derreta ou se transforme em gás. Em seguida, gases especiais como oxigênio, nitrogênio ou ar sopram o metal derretido para fora do corte. Máquinas CNC transformam o cabeçote do laser com rotas precisas para seguir integralmente o design.
Laser-cutting thickness capacity is machine-, power-, material- and quality-specific. Specify the alloy, thickness and edge requirements for a feasibility review.
Experimente o Boda agora!
Entendendo o processo de corte a laser
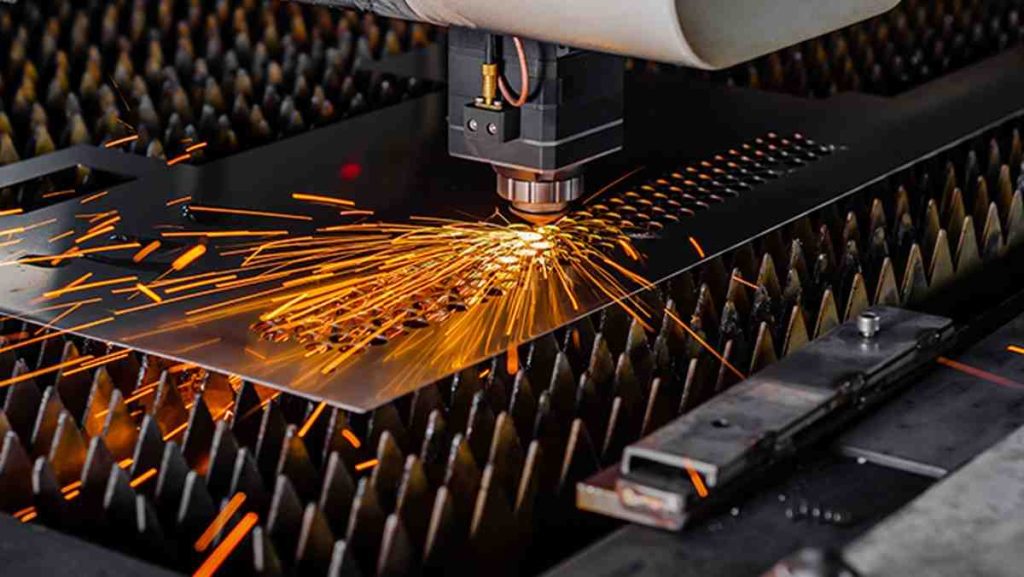
Processo de corte a laser
O corte a laser começa com a preparação do arquivo de desenho assistido por computador (CAD). O software de encaixe organiza as peças de forma otimizada no material da chapa para minimizar o desperdício. A programação CNC converte a geometria em instruções legíveis por máquina.
Beam delivery and focusing optics direct laser energy to the cut. Focus settings and beam characteristics depend on the laser source, head, material and thickness.
The motion system follows the programmed contour. Positioning specifications alone do not establish finished-part tolerance, which also depends on the cut process, material and measurement conditions.
Monitoramento de processos garante qualidade de corte consistente. Sensores detectam rupturas, monitoram a pressão do gás de assistência e o alinhamento do feixe de luz. O controle automático de altura mantém a posição focal ideal conforme a espessura do material varia.
Quais são as vantagens do corte a laser?
Vantagens do Corte a Laser
O corte a laser é conhecido por sua alta precisão e resultados limpos. Ele oferece muitos benefícios para a indústria moderna. Vamos dar uma olhada:
- Laser cutting can follow detailed contours without a shape-specific cutting die. Achievable tolerances, kerf, taper and edge quality depend on the machine, material, geometry and process settings.
- CAD and program changes can support design revisions without a new shape-specific cutting die. Programming, material, setup and sample approval still affect the schedule.
- Laser compatibility depends on the source, material and cutting system. This comparison concerns metal sheet; plastics, ceramics and composites require a separate compatibility and safety review.
- Laser-cut edges may need dross removal, oxide removal or other finishing depending on material, assist gas and acceptance criteria. The heat-affected edge and any taper must be considered.
- Laser cutting avoids wear on a contacting shape-specific cutting die, but optics, nozzles, protective windows and the cutting system still need maintenance.
Qual é a principal desvantagem do corte a laser?
Desvantagens do corte a laser
O corte a laser é conhecido pela precisão, mas também apresenta algumas deficiências. Essas questões podem afetar o tempo de produção, o custo e as opções de material.
- Relative throughput depends on geometry, hole count, sheet movement, laser cutting conditions, tool selection and secondary work. Neither route is always faster.
- O custo de uma máquina de corte a laser é alto devido ao alto consumo de energia e à necessidade de manutenção regular. Peças como tubos de laser, lentes e espelhos se desgastam e precisam ser substituídas. O uso de gases auxiliares, como nitrogênio ou oxigênio, também aumenta o custo. A escolha do tipo certo de máquina a laser pode afetar significativamente o custo de sua operação.
- Os cortadores a laser também suportam as limitações da espessura do material. Essas limitações dependem da potência do laser e do tipo de metal. Materiais brilhantes, como alumínio e cobre, refletem o feixe de laser, dificultando o corte. Peças mais grossas podem precisar de passadas extras ou equipamentos especiais para um corte adequado.
- Outro problema é o calor produzido durante o corte. Esse calor substitui o metal próximo à borda, o que pode afetar o funcionamento da peça. Alguns projetos podem exigir etapas adicionais para limpar ou consertar essas áreas afetadas pelo calor.
Qual é a diferença entre corte e puncionamento? – Tabela de comparação
Diferença entre corte e perfuração
A principal diferença entre puncionamento e corte a laser é como eles removem o material e o tipo que ele deixa para trás.
A punção extrai o metal por meio de uma forte força mecânica, que corta o material por cisalhamento. Isso cria uma borda especial com áreas lisas e ásperas. Peças de metal, chamadas de lingotes, são totalmente empurradas para fora da chapa principal.
O corte, especialmente com lasers, remove o metal por meio de calor. O laser derrete ou converte o metal em gás ao longo da linha de corte. Ele realiza um corte suave e estreito, chamado de corte, e libera a borda afetada pelo calor. Ao contrário da punção, o material é removido de forma fluida, permitindo que o laser siga formas complexas que não podem ser obtidas com a punção.
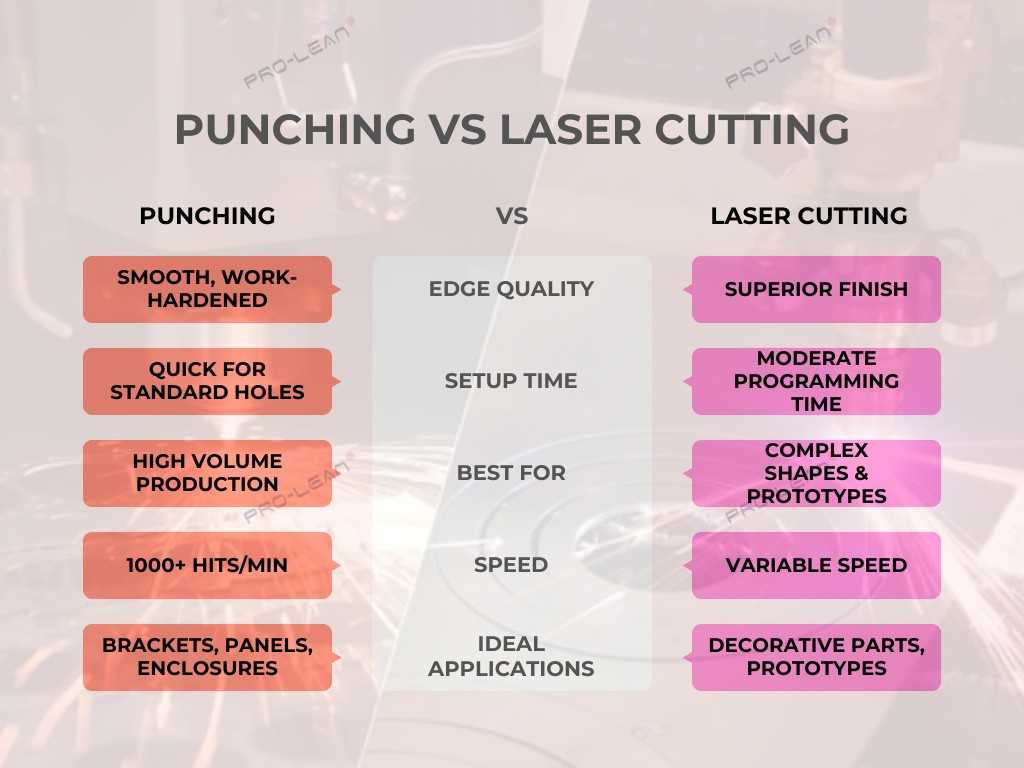
Título da imagem: Infográfico de perfuração vs. corte a laser
Aqui está a tabela de comparação entre puncionamento e corte a laser:
| Fator de decisão | perfuração | Corte a laser |
|---|---|---|
| Mecanismo de corte | Mechanical shearing with a matched punch and die | Thermal cutting using a focused beam and assist gas |
| Geometria | Tool-defined holes, slots and repeat patterns | Programmed profiles and openings within process limits |
| Ferramentas. | Existing shape tools or special tooling | No shape-specific cutting die; programming and setup remain |
| Quantidade e custo | Review tool investment, hits, nesting and secondary work | Review cutting time, gas, nesting and secondary work |
| Accuracy and capacity | Confirm for grade, thickness, geometry, tooling and inspection | Confirm for grade, thickness, geometry, machine and inspection |
| Borda e planicidade | Rollover, fracture, burr and mechanical distortion need review | Kerf, taper, dross, oxide and thermal effects need review |
Do ponto de vista da fabricação, a punção se destaca na criação de recursos discretos, como furos e formas simples, em alta velocidade, enquanto os processos de corte oferecem flexibilidade geométrica superior para contornos complexos e detalhes intrincados.
Experimente o Boda agora!
Qual escolher: puncionamento ou corte a laser?
Qual escolher: corte a laser ou puncionamento?
A seleção entre perfuração e cortador de laser direito depende das necessidades do seu projeto. Fatores como volume, tamanho, complexidade, tipo de material e custos gerais desempenham um papel importante.
1. Quantidade de Produção
Repeated demand can justify tool investment, but there is no universal order-quantity cutoff between punching and laser cutting. Compare the actual pattern and finished-part cost at the requested quantities.
2. Com base no tamanho e design
O tamanho da sua peça também importa. A punção funciona muito bem para furos simples e formas básicas. Se o seu projeto tiver linhas complexas, detalhes finos ou exigir precisão rigorosa, o corte a laser é uma opção melhor.
3. Tipo de material
Review the exact alloy, thickness, surface condition and required features for both routes. Reflectivity and thermal behavior affect laser process selection; strength, geometry and tooling affect punching.
4. Com base no custo e na eficiência
Para encontrar o melhor valor, veja o custo total – não apenas o tempo de máquina. A punção pode exigir equipamentos especiais e a configuração leva tempo. Cortes a laser podem ser mais lentos, mas exigem menos etapas adicionais. A melhor opção depende dos requisitos exatos do seu trabalho.
Nesse ponto, nossos especialistas da Boda podem ajudar você a decidir o método de corte correto de acordo com as necessidades do seu projeto.
Qual é a diferença entre um corte e um corte esmagador?
Diferença entre um corte e um corte esmagador
A operação de corte remove completamente o material, causando furos ou separações. Tanto a punção quanto o corte a laser são métodos de corte genuínos, pois removem material de peças metálicas.
“Smash cut” is not a useful specification for selecting a sheet-metal manufacturing route. Specify a pierced opening, blanked profile, lanced tab or formed feature on the drawing instead.
Cutting and forming change a part in different ways. Assess edges, remaining section, loads and any deformation for the actual design; neither a cutting label nor a forming label establishes component strength.
Soluções avançadas de fabricação de metal para líderes do setor
As fábricas atuais frequentemente exigem puncionamento e corte a laser. Para atender às necessidades de diferentes clientes, fabricantes inteligentes utilizam mais de um método. Isso os ajuda a atender a todos os tipos de pedidos com mais eficiência e rapidez.
1. Uso de perfuração e laser juntos
Algumas empresas utilizam uma combinação dos dois métodos. Primeiro, utilizam a punção para criar formas e furos comuns. Em seguida, utilizam cortes a laser para designs amplos ou complexos. Essa combinação inteligente economiza tempo e adiciona mais opções.
2. Conexão com outros processos
Esses métodos de corte não funcionam sozinhos. Eles fazem parte de um sistema amplo que inclui dobra, soldagem e acabamento de superfície. Por exemplo, a punção pode ser usada primeiro e, em seguida, o corte a laser proporciona um acabamento suave. Isso cria formas que um método sozinho não consegue produzir.
3. Manter a alta qualidade
Boas empresas utilizam verificações de qualidade em ambos os métodos de corte. Elas utilizam sistemas como o controle estatístico de processo (CEP) para visualizar as principais configurações durante a punção e o corte a laser. Isso as ajuda a corrigir qualquer problema rapidamente e a manter todas as peças conforme o necessário.
4. Selecionar a tecnologia correta é importante
Especialistas em perfuração de chapa, assim como a Boda, sabemos que a escolha do método certo afeta todo o seu processo de produção. Não se trata apenas de cortar – trata-se de como tudo funciona perfeitamente em conjunto.
da Boda perfuração de chapa metálica Os especialistas entendem que a seleção da tecnologia impacta todo o seu fluxo de trabalho de produção.
Por que escolher a Boda?
Por que escolher a Boda?
Revisão serviços de perfuração de chapas for hole- and slot-focused parts, or serviços de corte a laser for a programmable contour route. The drawing, material, demand and acceptance requirements determine the project scope.
Nossa equipe especializada ajuda você a escolher o melhor processo para suas necessidades. Eles estudam cuidadosamente seus projetos e sugerem o método mais econômico. Essa consultoria especializada ajuda você a economizar tempo e dinheiro em cada projeto.
Agree critical dimensions, edge condition, flatness, inspection methods and documents in the quotation. A quality-management-system certificate does not guarantee every part or establish a universal product tolerance.
If samples are needed, define their purpose, quantity and acceptance criteria. Confirm the sample route and schedule separately from repeat-production requirements.
Conclusão – Perfuração vs. Corte a Laser
Punching merits evaluation for repeated tool-defined holes and patterns. Laser cutting merits evaluation for flexible contours and changing geometry. Compare tooling, finished-part cost, edge condition, flatness and downstream work; neither route has a universal accuracy, cost or speed advantage.
A melhor opção depende de quantas peças você precisa, da complexidade dos tamanhos e do seu orçamento. Muitos fabricantes inteligentes usam ambos os métodos, dependendo do trabalho. Uma combinação de puncionamento e corte a laser pode proporcionar os melhores resultados.
Send the drawing, material, quantity and critical requirements through the página de citação so the proposed route and secondary operations can be reviewed together.
Obtenha sua cotação Hoje!
Perguntas Frequentes
Quais são os benefícios da punção em relação ao corte a laser?
Repeated openings may favor punching where appropriate tools and sequence reduce the total cost. Mechanical punching avoids a thermal cut but can still cause burrs, local work hardening and distortion. The decision requires the actual part and quantity.
Quais são os benefícios de um corte perfurado?
Punching creates repeatable tool-defined openings, but the sheared edge can include rollover, burnish, fracture and an exit burr. Sheet deformation and any deburring requirements must be assessed for the finished part.
Qual é o processo de puncionamento e corte?
The sheet is positioned and supported between a punch and die. The punch deforms and shears the material, the slug separates, and the tool retracts while stripping releases the sheet. Fracture depth depends on material and tooling clearance.