
Peças dobradas em chapa metálica
A fabricação rápida de chapas metálicas permite a produção de peças metálicas personalizadas, geralmente em dias ou semanas, utilizando processos automatizados como corte e conformação controlados por CNC, tornando-a ideal para a produção rápida de chapas metálicas. prototipagem de chapa necessidades.
Para produções de baixo a médio volume e prototipagem rápida em chapa metálica, este é um excelente método para a produção de protótipos de peças em chapa metálica. Chapas metálicas planas, tipicamente com 0.5 a 6 mm de espessura, são o primeiro passo no processo. Em seguida, essas chapas são conformadas e cortadas para produzir peças práticas, como gabinetes, suportes e conjuntos para projetos em chapa metálica. fabricação de chapas de precisão.
Tolerâncias de ±0.1 mm a ±0.5 mm, dependendo do material e do método, são utilizadas para manter a precisão e garantir que as peças se integrem perfeitamente em sistemas maiores.
Processos-chave na fabricação rápida de chapas metálicas
A fabricação de metal é um processo complexo que normalmente é realizado por profissionais que trabalham em oficinas de fabricação e usinagem especializadas em fabricação de chapas metálicasO produto final é criado através do corte, dobra e montagem do metal, que é fornecido ao fabricante como uma chapa de matéria-prima com até 0.25 polegadas de espessura.
Cortar o metal no tamanho e formato necessários é um primeiro passo crucial no processo de fabricação. O metal precisa ser dobrado por uma máquina depois de ser cortado. Isso envolve a montagem do metal, dando-lhe forma por meio de rebites, soldagem e parafusos. Cada componente é mantido unido e montado utilizando a melhor técnica possível.
Após a junção e fixação do metal, o acabamento precisa ser limpo e polido para garantir uma aparência uniforme e esteticamente agradável, além de proteção contra ferrugem e danos. Para que a tarefa seja executada com o mais alto padrão de qualidade, a fabricação combina diversas especialidades e exige um especialista em cada uma delas.
Métodos de corte de chapas metálicas para peças rápidas
A precisão exigida, a espessura do material e o volume de produção determinam os métodos mais eficazes para o corte rápido de chapas metálicas. As técnicas de corte a laser e a jato de água são os métodos mais comumente usados na fabricação rápida de chapas metálicas.
Corte a Laser
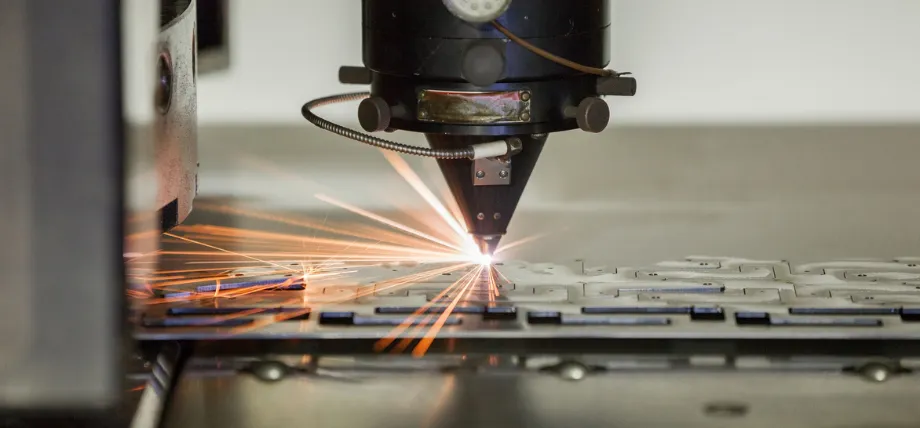 corte a laser de chapa
O corte a laser é uma tecnologia que utiliza um laser Vaporizar materiais. Laser corte Funciona direcionando a saída de um laser de alta potência, geralmente através de um sistema óptico. óptica de laser e CNC (Controle numérico computadorizado) são usados para direcionar o feixe de laser para o material.
Um laser comercial para corte de materiais utiliza um sistema de controle de movimento para seguir um CNC ou G-code do molde a ser recortado no material.
O feixe de laser focalizado é direcionado para o material, que então derrete, queima, vaporiza ou é expelido por um jato de gás, deixando uma borda com um acabamento superficial de alta qualidade.
Corte a jato de água
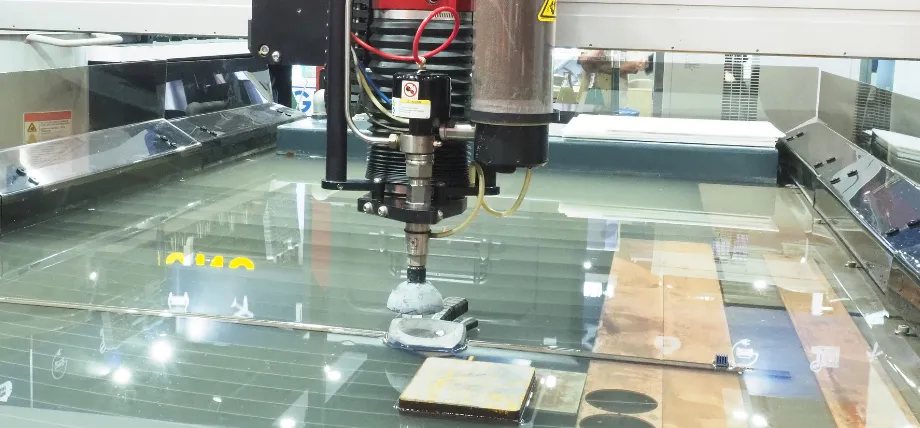 Processo de corte por jato de água
Uma máquina de corte a jato de água é uma ferramenta industrial capaz de cortar uma grande variedade de materiais usando um jato de água de altíssima pressão ou uma mistura de água e uma substância abrasiva. O termo jato abrasivo refere-se especificamente ao uso de uma mistura de água e um abrasivo para cortar materiais duros como metal, pedra ou vidro.
O corte a jato de água é frequentemente utilizado na fabricação de peças de máquinas. É o método preferido quando os materiais a serem cortados são sensíveis às altas temperaturas geradas por outros métodos; exemplos desses materiais incluem plástico e alumínio. O corte a jato de água é utilizado em diversas indústrias, incluindo mineração e aeroespacial, para corte, conformação e alargamento.
Corte a plasma
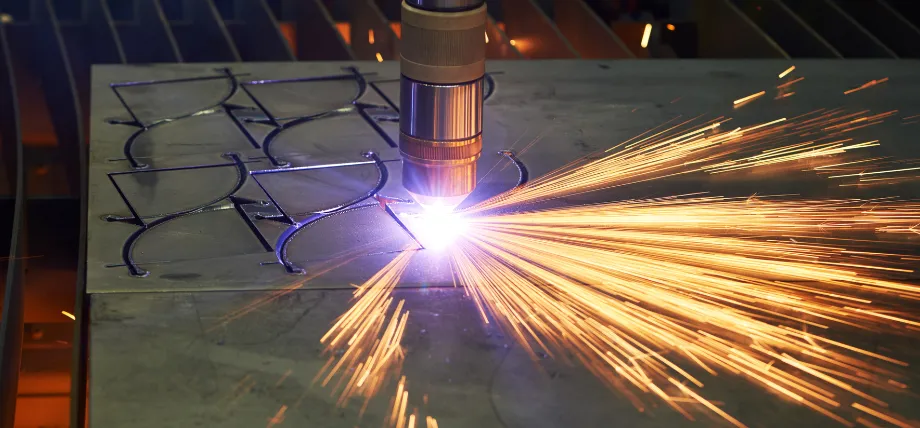
Corte a plasma em andamento
Ao ionizar um gás em um arco condutor a velocidades de até 10 m/min para 10 mm de aço, o corte a plasma consegue cortar metais condutores. Ajustes de precisão exigem usinagem posterior devido aos chanfros de borda de 1 a 2 graus e tolerâncias de ±0.5 mm. Funciona bem com espessuras maiores, até 50 mm, onde a eficiência do laser diminui, mas o ruído e os vapores exigem ventilação. Consequentemente, o tempo de preparação aumenta. As versões de plasma de alta definição aumentam a precisão para ±0.3 mm para peças fabricadas rapidamente.
Perfuração da Torre
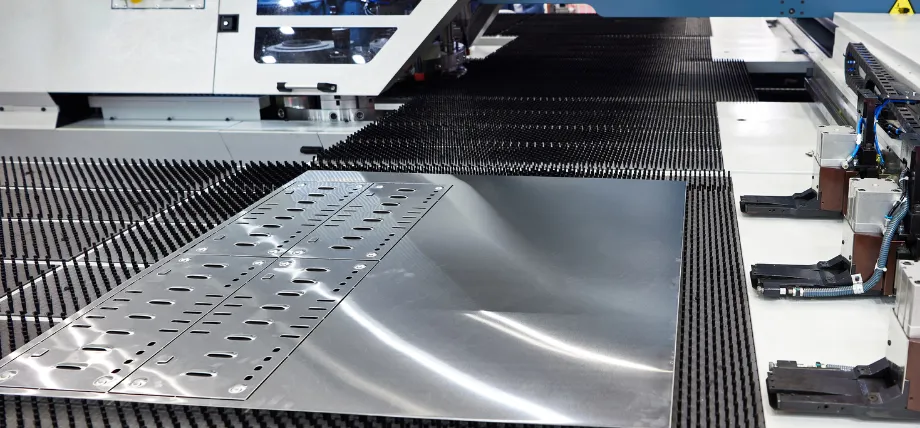
Operação da prensa puncionadeira de torre
A puncionadeira rotativa perfura furos e ranhuras em uma peça em uma única configuração, utilizando um carrossel giratório de ferramentas. Com tolerâncias de ±0.1 mm, processa chapas de até 6 mm a 500 golpes por minuto. O manuseio é bastante reduzido com múltiplas operações por estação, mas apenas para peças planas ou ligeiramente curvas. Como as trocas de ferramentas levam apenas de 30 a 60 segundos, é adequado para projetos com alta densidade de furos.
Técnicas de dobra de chapa metálica
Após o corte, a curvatura e a dobra em ângulo são obtidas aplicando-se forças superiores à resistência ao escoamento do material, sem quebrá-lo. A rapidez na produção depende da repetibilidade com prensas dobradeiras CNC, e os ângulos de dobra são precisos dentro de ±1 grau. Os fatores K de 0.3 a 0.5 nos modelos CAD levam em consideração o raio interno (mínimo de 1 vez a espessura do material) e o retorno elástico (0.5 a 2°), entre outros fatores. Os freios multieixos permitem sequências complexas em uma única configuração, resultando em tempos de ciclo de apenas 20 a 40 segundos por curva.
Flexão do freio de pressão
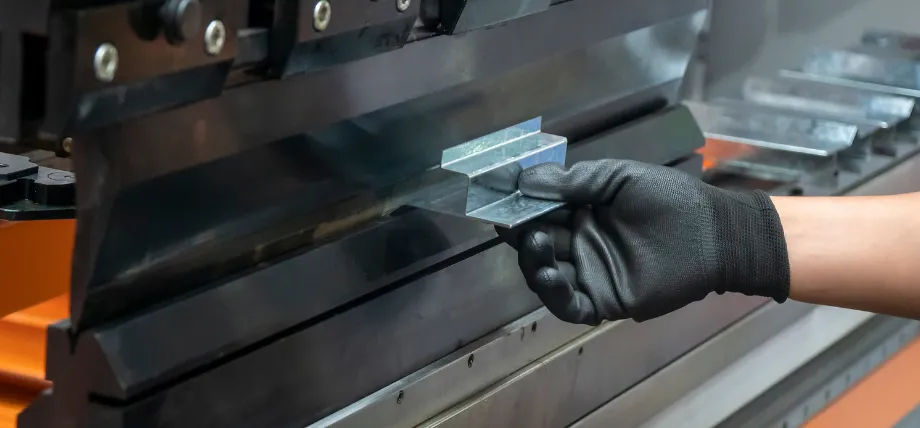
operação de dobra em prensa dobradeira
A dobra em prensa dobradeira cria ângulos que variam de 0 a 180 graus, prendendo a chapa contra uma matriz em V com um punção.
O método mais popular, a dobra a ar, requer de 10 a 20% menos força do que a dobra por contato, permitindo versatilidade da ferramenta para raios tão pequenos quanto 0.5 mm.
A 100 mm/s, as forças em aço inoxidável de 2 mm podem atingir 50 toneladas/metro. A máquina suporta comprimentos de até 4 m e espessuras de até 12 mm, mas cortes de alívio são necessários nas bainhas para evitar rachaduras.
Dobragem de Rolos
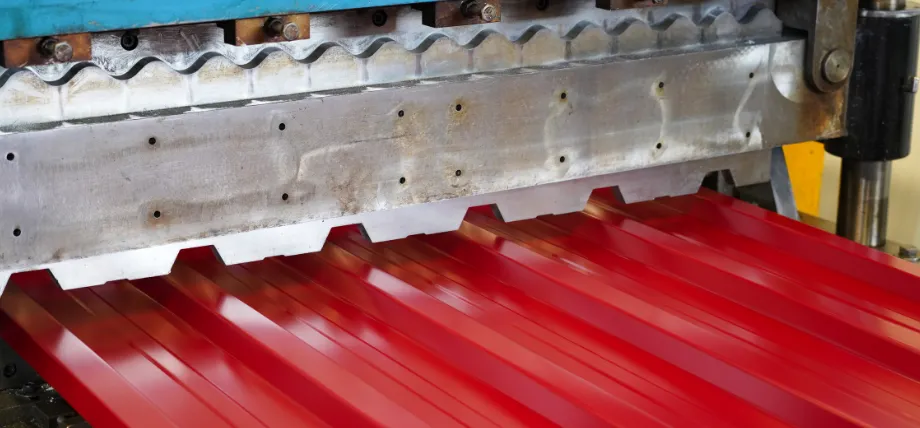
Formação de chapa ondulada vermelha
A curvatura por rolos é ideal para cilindros com diâmetro superior a 100 mm, pois cria curvas graduais ao passar a chapa por três rolos ajustáveis.
É capaz de processar chapas de até 20 mm de espessura a 1 m/min com menos de 1% de ovalização. Configurações piramidais podem ser usadas para criar formas cônicas, mas a configuração inicial requer de 15 a 30 minutos.
Ao diminuir as áreas planas em curvas de grande raio, essa técnica aumenta a homogeneidade estrutural.
Experimente o Boda agora!
Formação de protuberância
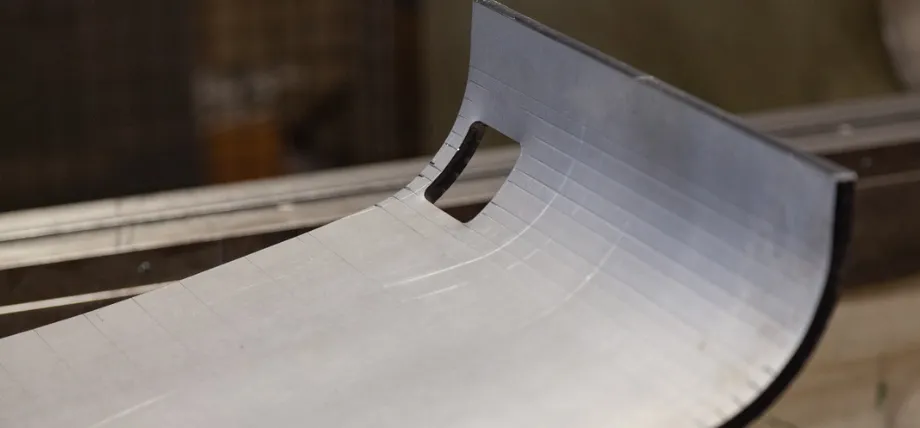
Peça de chapa metálica conformada por sopro
A conformação por impacto é um processo de fabricação de metal que produz um raio ou curva suave e ampla em uma peça de metal, realizando uma série de dobras minúsculas e precisas em uma prensa dobradeira.
Maior precisão, a capacidade de criar geometrias únicas e a possibilidade de formar raios mais fechados do que com um laminador de chapas, especialmente em materiais espessos, são possibilidades possibilitadas por esse substituto para a laminação.
Arquitetônico, peças de chapa metálica aeroespaciaisA indústria e a fabricação de equipamentos personalizados frequentemente empregam essa técnica.
Técnicas de soldagem
Métodos automatizados são preferíveis para garantir consistência e rapidez no corte das peças e na soldagem de componentes dobrados em estruturas rígidas.
A preparação das juntas, como o chanfro das bordas em ângulos de 30 a 45 graus, garante uma profundidade de penetração de 1.5 vezes a espessura.
Os materiais de enchimento devem ser compatíveis com as ligas base para preservar a resistência à corrosão. O tratamento térmico pós-soldagem, que pode exigir um ou dois dias adicionais, pode reduzir a tensão em aços de alta resistência.
Soldagem TIG
A soldagem a arco com gás tungstênio (GTAW, também conhecida como soldagem a gás inerte de tungstênio ou TIG, soldagem a gás argônio de tungstênio ou TAG e soldagem a arco helicoidal quando se utiliza hélio) é um processo de soldagem a arco que utiliza um eletrodo de tungstênio não consumível para produzir a solda.
A área de soldagem e o eletrodo são protegidos da oxidação ou de outras contaminações atmosféricas por um gás de proteção inerte (argônio ou hélio). Normalmente, utiliza-se um metal de adição, embora algumas soldas, conhecidas como "soldas autógenas" ou "soldas por fusão", não o requeiram.
Uma fonte de alimentação de soldagem de corrente constante produz energia elétrica, que é conduzida através do arco por meio de uma coluna de gás altamente ionizado e vapores metálicos, conhecida como plasma.
Soldagem MIG
A soldagem a arco com gás e metal (GMAW), também conhecida por seus subtipos MIG (Metal Inert Gas) e MAG (Metal Active Gas), é um processo de soldagem no qual um arco elétrico se forma entre um eletrodo de arame MIG consumível e a(s) peça(s) de metal, aquecendo-as e fazendo com que se fundam (derretam e se unam). Junto com o eletrodo de arame, um gás de proteção é injetado na tocha de soldagem, protegendo o processo da contaminação atmosférica.
Soldagem por pontos
A soldagem por resistência a ponto utiliza eletrodos para criar pontos de solda localizados através do calor da resistência elétrica, unindo chapas de 0.5 a 3 mm de espessura em 0.1 a 0.5 segundos por ponto.
Soldagem a laser
A soldagem a laser utiliza um feixe de laser para fundir e unir materiais. Essa técnica permite a produção de soldas estreitas e profundas com pouca distorção, oferecendo alta precisão e velocidade. É utilizada em setores como o automotivo, aeroespacial e da saúde.
A potência de saída de 2 a 6 kW dos lasers de fibra permite o modo de condução para espessuras finas; no entanto, tolerâncias de folga inferiores a 0.2 mm exigem fixação.
| Forma | Faixa de espessura típica | Velocidade de Soldagem | Nível de distorção | Melhor aplicação de resposta rápida |
| TIG | 0.5 - 8mm | 100 - 400 mm / min | Muito baixo | Solda cosmética, protótipos em aço inoxidável/alumínio, vasos de pressão |
| MIG / MAG | 1 - 20 mm | Até 1500 mm/min | Suporte: | Estruturas, suportes e invólucros em aço macio > 1.5 |
| Ponto de resistência | 0.5 - 3 mm | 3 a 10 pontos/seg | baixo | Chapa metálica e abas da bateria |
| Soldagem a laser | 0.1 - 12 mm | 1 - 15m / min | baixo | Dispositivos médicos de aço inoxidável de calibre fino, tubos de trocador de calor |
Técnicas de soldagem para chapas metálicas de rápida produção.
Materiais Utilizados na Fabricação de Curto Prazo
Na escolha dos materiais, são considerados fatores de equilíbrio entre resistência, conformabilidade e disponibilidade; prioriza-se ligas com espessuras padrão (0.8 a 3 mm) para uma produção rápida.
Fabricação de alumínio em prototipagem Oferece baixa densidade (2.7 g/cm³) para aplicações sensíveis ao peso, enquanto o aço inoxidável oferece resistência ao escoamento de até 500 MPa para integridade estrutural.
Alumínio:
A excepcional usinabilidade e versatilidade do alumínio fazem dele um material de primeira linha para fabricação rápida.
Devido às suas qualidades únicas, ele pode ser processado mais rapidamente do que muitos outros metais.
Aço inoxidável
Determinados tipos de aço inoxidável são resistentes a furos e corrosão em ambientes com cloretos.
Os lasers equilibram durabilidade e o dobro da densidade do alumínio (7.9 g/cm³) processando espessuras de até 4 mm a uma taxa de 1-2 m/min.
Benefícios da prototipagem rápida em chapa metálica
Entre os benefícios, incluem-se uma melhor validação do projeto, custos mais baixos e desenvolvimento de produto mais rápido.
Acelera a produção de protótipos funcionais, permitindo testar e aprimorar projetos mais rapidamente.
Evita custos elevados com ferramentas, oferecendo soluções econômicas para pequenos lotes.
Iteração de Design Acelerada
Os protótipos permitem testes físicos de interferência e tolerância com precisão de ±0.1 mm, possibilitando ajustes no modelo CAD em 24 a 48 horas.
Relação custo-benefício na detecção precoce
A produção rápida de chapas metálicas reduz custos ao evitar modificações dispendiosas, alterações de ferramentas e desperdício de material durante a produção em larga escala.
Testes funcionais aprimorados
As peças resistem a testes de queda (1 m) e ciclos térmicos (de -40 °C a 150 °C), validando o desempenho antes da produção em escala.
Experimente o Boda agora!
O que procurar em um fornecedor de prazos de entrega rápidos
Corte e dobra internos
As empresas de fabricação de chapas metálicas com prazos de entrega rápidos, que gerenciam corte a laser, dobra e acabamento em um único local, têm a vantagem de evitar atrasos, frequentemente atribuídos à terceirização. Isso é vantajoso e proporciona prazos de entrega mais curtos, pois facilita a transição da cotação para a produção.
Inventário de materiais para rápida resposta
Um estoque de metais bem abastecido e preparado é crucial para agilizar a produção e garantir a prontidão no início das atividades. Empresas de fabricação de chapas metálicas com prazos de entrega rápidos, que trabalham com bitolas e ligas comuns, não dependem da espera por entregas de materiais.
Qualidade do feedback DFM
A usinagem rápida e a fabricação de chapas metálicas vão além da produção em larga escala. Alguns dos pontos-chave para a manufatura rápida incluem suporte de engenharia inteligente que permite escalar a produção otimizando a geometria do projeto, reduzindo custos e evitando revisões quando a produção em alto volume se inicia.
Verificações de qualidade/ISO
A fabricação rápida de chapas metálicas muitas vezes leva os fornecedores a não verificarem a qualidade da produção, mas fornecedores com certificações ISO, equipamentos de inspeção e certificados de rastreabilidade de materiais podem garantir peças consistentes.
Exemplo de fornecedores de fabricação rápida de chapas metálicas
Boda
Serviços de corte e conformação de chapas metálicas, desde protótipos até a produção sob demanda de peças em chapa metálica. Este serviço é amplamente utilizado em diversos setores, incluindo construção civil, automotivo, aeroespacial e elétrico.
Xometria
Para fabricação sob demanda, o marketplace da Xometry está conectado a mais de 10,000 fornecedores dos EUA e da UE. Em poucos segundos, são fornecidos orçamentos para quantidades de até 1,000 unidades.
MadeAria
A MadeAria é especializada em gabinetes de precisão com corte a jato de água e plasma para bordas sem distorção (±0.03 mm). Eles cobram 15% a mais por acabamentos personalizados, priorizando projetos sustentáveis e ecologicamente conscientes.
Diretrizes de projeto para otimizar peças de chapa metálica
Priorize o design para a fabricação a fim de maximizar as peças de chapa metálica, evitando projetos detalhados ou de estampagem profunda, utilizando raios de curvatura e cortes de alívio consistentes, mantendo o espaçamento adequado entre furos e dobras e reforçando as características sem peças adicionais.
Além de reduzir custos e garantir a integridade estrutural, um projeto adequado ajuda a minimizar a deformação do material.
Espessura uniforme do material
A espessura deve ser mantida constante para uma distribuição uniforme do peso na ferramenta e um retorno elástico mínimo.
Raio de curvatura mínimo
Defina os raios internos como 1 vez a espessura para aços – por exemplo, 2 mm para uma chapa de 2 mm – para evitar microfissuras. Isso é calculado como r = t / (2 * tan(α/2)), onde α é o ângulo de dobra.
Posicionamento de furos e ranhuras
Para evitar rachaduras, o diâmetro do furo deve ser pelo menos igual à espessura do material.
Cortes e entalhes de alívio
Cortes de alívio e entalhes são essenciais para otimizar peças de chapa metálica, pois permitem que o material flua durante a dobra, evitando rasgos e enrugamento.
Para evitar a concentração de tensões, as diretrizes de projeto especificam espaçamentos mínimos entre elementos como entalhes, abas e furos.
Prazos de entrega para peças de chapa metálica
Para processos comuns como corte e dobra a laser, os prazos de entrega para peças de chapa metálica geralmente variam de dois a doze dias úteis; trabalhos mais complexos levam mais tempo. Os prazos de entrega para procedimentos de fabricação, como a fabricação de chapas metálicas, normalmente variam de cinco a doze dias úteis.
| Complexidade da peça | Corte e Dobra | Soldagem | Acabamento (ex: pintura a pó) | Prazo total de entrega |
| Simples (plano com 1-2 curvas) | dias 2-4 | dias 3-5 | dias 4-7 | dias 4-7 |
| Moderado (Furos, 3-5 curvas) | dias 3-5 | dias 4-7 | dias 5-10 | dias 5-10 |
| Complexo (Conjuntos, recursos personalizados) | dias 5-8 | dias 7-12 | dias 10-15 | dias 10-15 |
Exemplos de prazos de entrega para peças de chapa metálica de rápida produção, por complexidade.
Principais fatores que afetam o prazo de entrega
Complexidade da peça
A complexidade das peças inclui características da chapa metálica, como padrões de corte complexos, dobras com tolerâncias apertadas ou montagens com múltiplas peças, que complicam a programação e o tempo de preparação. Padrões planos simples podem ser preparados no mesmo dia, mas entalhes, gravações e cortes geométricos complexos e detalhados podem adicionar dias extras.
Disponibilidade de materiais e tipo de acabamento
Se o material necessário for uma liga comum, geralmente é fácil de encontrar, e os fabricantes de chapas metálicas com prazos de entrega rápidos mantêm um estoque de materiais comuns. Espessuras de chapa incomuns, ligas especiais, acabamentos de galvanoplastia e outras etapas de processamento podem aumentar os prazos de entrega.
Requisitos de soldagem e montagem
Componentes soldados, instalações de ferragens por meio de rebites e parafusos podem adicionar etapas adicionais de fabricação após o corte e a dobra. Operações que exigem mão de obra especializada, como a soldagem por pontos, podem afetar significativamente os tempos de produção.
Tamanho do batch
Produções em pequena escala e protótipos são rápidas e fáceis de produzir. À medida que o número de peças a serem fabricadas aumenta, os prazos de entrega também aumentam. É importante obter orçamentos de fornecedores eficientes que possam otimizar os prazos de entrega à medida que você produz ou escala de protótipos para produção em baixo e alto volume.
Serviços de fabricação de chapas metálicas personalizadas
Boda Oferecemos peças personalizadas de chapa metálica de alta qualidade com prazos de entrega rápidos. Garantimos orçamentos ágeis, tolerâncias rigorosas e verificações de qualidade ISO em todas as etapas de fabricação.
Além disso, você pode obter suporte DFM opcional. através da nossa serviço de chapa e agilize seu fluxo de trabalho a partir de Da prototipagem à produção em larga escala.
Obter uma cotação hoje para começar seu projeto.
Conclusão
A fabricação rápida de chapas metálicas proporciona peças personalizadas rápidas e precisas, que podem ser usadas em prototipagem e produção de baixo volume. A fabricação rápida envolve processos de dobra, corte e soldagem para produzir peças com tolerâncias rigorosas e prazos de entrega reduzidos.
A fabricação rápida de chapas metálicas é ideal para testes funcionais rápidos e iteração de projetos para apoiar o desenvolvimento de produtos.